



Инженерное сравнение кованой обработки на станке с ЧПУ 6061-T6 и литья под высоким давлением ADC12., свойства покрытия, оснастка, объемная экономика, допуски, пористость, отделка, и выбор процесса.
Введение
Выбор между станком с ЧПУ 6061-T6 и литьем под давлением ADC12 — это не просто выбор материала.. Это выбор между деформируемым сплавом и литейным сплавом., и между гибким субтрактивным процессом и трудоемким процессом получения почти чистой формы. Лучший маршрут зависит от геометрии, производительность, объем производства, зрелость дизайна, заканчивать, инспекция, и стоимость смены курса.
Обработка на станках с ЧПУ позволяет изготавливать точные детали без штампа и хорошо подходит для прототипов., редакции, и прецизионные характеристики. Литье под высоким давлением требует проектирования и квалификации инструмента., но он может интегрировать стены, ребра, боссы, и другие функции эффективно, как только спрос станет стабильным. Ни один из процессов не имеет универсального количественного порога, при достижении которого он автоматически дешевеет..
Для более широкого представления о поведении сплавов, допуски, отделка, и дизайн, начать с 6061-Полное руководство по обработке алюминия T6 с ЧПУ. В этой статье основное внимание уделяется решению между механической обработкой и литьем..
6061-T6 CNC-обработка и ADC12: краткий обзор литья под давлением
Фактор принятия решения | 6061-T6 обработка с ЧПУ | ADC12 литье под высоким давлением |
производственный маршрут | Материал вырезается из кованой пластины., бар, или экструзия | Расплавленный сплав впрыскивается в матрицу из закаленной стали. |
Первоначальные инвестиции | Программирование, настраивать, и приспособления; нет производственной матрицы | Дизайн штампа, оснастка, испытания, и квалификация процесса |
Юнит-экономика | Конкуренция за прототипы, изменение дизайна, и множество малотиражных деталей | Может быть привлекательным при стабильном объеме продаж после амортизации оснастки. |
Свобода дизайна | Подходит для точных функций и доработок.; ограничено доступом к инструментам | Хорошо подходит для интегрированных ребер, боссы, и тонкие срезы; требуется отливка DFM |
Материальное поведение | Кованый, термообработанный, пластичный, и относительно проводящий | Литейный сплав Al-Si-Cu с меньшей пластичностью и возможной пористостью. |
Стратегия толерантности | Критически важные детали часто можно выполнить непосредственно в процессе обработки с ЧПУ. | Функции литья соответствуют возможностям литья; критические зоны могут нуждаться в механической обработке |
Завершить стратегию | Обычно хорошо реагирует на декоративное и защитное анодирование. | Часто лучше подходит для нанесения покрытия или покраски.; анодирование требует проверки образца |
Изменения дизайна | Обычно обрабатывается через CAD, САМ, и обновления приспособлений | Может потребоваться модификация или замена матрицы. |
Обработанную деталь из 6061-T6 обычно легче пересмотреть и квалифицировать., в то время как деталь ADC12, отлитая под давлением, может иметь более низкие переменные затраты после того, как инструменты и процесс будут проверены.. Правильным сравнением является общая стоимость доставки при требуемом уровне качества., не цена заготовки по сравнению с ценой отливки.
Свойства материала: 6061-T6 против ADC12
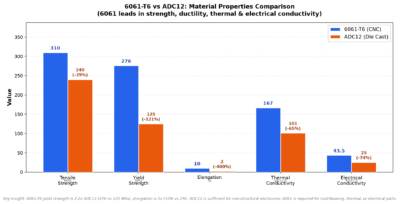
6061-Т6 — термообработанный деформируемый сплав Al-Mg-Si.. ADC12 — сплав Al-Si-Cu с высоким содержанием кремния, разработанный для литья под давлением.. Кремний улучшает текучесть и заполнение матрицы., в то время как кованая и термообработанная структура 6061-T6 обычно обеспечивает лучшую пластичность., проводимость, и предсказуемые структурные свойства.
Свойство | 6061-Т6 из кованого алюминия | ADC12 из литого алюминия | Инженерное значение |
Семейство сплавов | Аль-Мг-Си, осаждение затвердело | Литейный сплав Al-Si-Cu | Эти два материала не являются взаимозаменяемыми. |
Плотность | О 2.70 г/см3 | О 2.7-2.8 г/см3 | Вес детали обычно одинаков при равном объеме. |
Предел прочности | Часто о 290-320 МПа | Часто о 220-310 МПа | Значения ADC12 сильно зависят от раздела и процесса. |
Предел текучести | Часто о 240-280 МПа | Процесс- и зависит от теста; обычно ниже 6061-T6 | Используйте сертифицированные или проверенные данные для литья при проектировании. |
Удлинение | Часто о 8-12% | Обычно о 1-3% | 6061-T6, как правило, более терпим к деформации. |
Теплопроводность | Часто о 150-170 Вт/м-К | Часто о 90-110 Вт/м-К | 6061-Т6 обычно лучше подходит для теплораспределительных деталей. |
Электропроводность | Часто о 40-47% МАКО | Обычно ниже | 6061-T6 обычно предпочтительнее для проводящих путей. |
Внутренняя целостность | Кованая заготовка обычно плотная. | Газ и усадочная пористость представляют собой технологические риски | Герметичные или усталостно-критичные отливки требуют определенного плана качества. |
Типичные эталонные диапазоны зависят от формы продукта., толщина сечения, процесс литья под давлением, испытательный образец, и поставщик. Используйте сертификаты и тесты для конкретного проекта для определения расчетных значений..
The 6061-Руководство по свойствам алюминия T6 обеспечивает более глубокий обзор химических, механический, и тепловые данные. Если конструкция требует большей прочности, чем 6061-T6, опубликованный 6061-Сравнение T6 и 7075-T6 охватывает еще один вариант кованого алюминия.
Прочность и пластичность
6061-T6 обычно обеспечивает более высокий и более стабильный предел текучести вместе со значительно большим удлинением.. Эта комбинация полезна для несущих кронштейнов., зажатые сборки, и детали, подвергающиеся ударам или местной деформации. ADC12 вполне может подойти для чехлов, корпуса, и умеренно нагруженных конструкций, но литейные свойства должны быть взяты из утвержденного источника сплава и репрезентативного производственного процесса..
Тепловые и электрические характеристики
6061-T6 обычно проводит тепло и электричество лучше, чем ADC12.. Литой корпус по-прежнему может обеспечивать достаточные тепловые характеристики, поскольку литье под давлением может привести к созданию тонких стенок., плавники, и интегрированная геометрия. Проверка полного теплового пути, контактное сопротивление, расход воздуха, и обработка поверхности вместо выбора только по проводимости.
Пористость и герметичность
Кованый 6061 шток обычно плотный. Отливки под высоким давлением могут содержать захваченный газ., усадочная пористость, оксидные пленки, или локальные разрывы, и механическая обработка может обнажить подповерхностные поры. Поэтому отливки, находящиеся под давлением или герметичные, требуют согласованного процесса., Рентгеновская или КТ-стратегия, если это оправдано, припуск на механическую обработку, тест на утечку, критерии приемки, и любой одобренный этап пропитки.
Правила проектирования для обработки на станках с ЧПУ и литья под давлением
Особенность дизайна | 6061-T6 подход с ЧПУ | Метод литья под давлением ADC12 | Обзор вопроса |
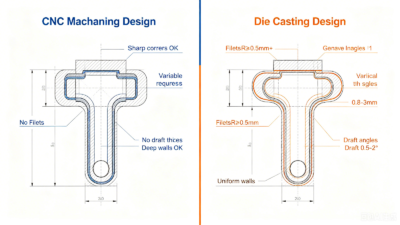
Черновик | Обычно не требуется | Требуется на рисующих поверхностях | Может ли деталь освободиться без повреждений при перетаскивании или штамповке?? |
Толщина стенки | Может варьироваться, подвержен доступу к инструменту и искажению | Должно быть максимально единообразным | Будет ли переход от толстого к тонкому вызывать проблемы с заполнением или усадкой?? |
Внутренние углы | Радиус соответствует размеру и вылету фрезы | Щедрые филе поддерживают поток и жизнь. | Можно ли увеличить радиус без ущерба для функции?? |
Ребра и бобышки | Обрабатываемые, когда инструменты могут до них добраться | Эффективен при балансировке и соединении с однородными стенами. | Ребра, боссы, и стены, пропорциональные процессу? |
Подрезы | Возможно с дополнительными настройками или специальными инструментами. | Требовать слайды, лифтеры, вставки, или изменить дизайн | Оправдывает ли эта функция дополнительную сложность инструмента?? |
Дыры | пробурено, скучающий, рассверлен, или интерполированный | Некоторые могут быть удалены; критические отверстия часто обрабатываются | Каким отверстиям нужен окончательный размер, позиция, или управление потоком? |
Темы | Нарезанная или фрезерованная резьба | Обычно обрабатывается или изготавливается со вставками. | Какой класс потока, глубина, и требуется усилие на выдергивание? |
Отрезки и эжекторы | Непригодный | Линия разделения, ворота, переполняется, и метки выталкивателя должны быть размещены | Какие лица косметические или функциональные? |
Прототип с ЧПУ не должен автоматически становиться моделью инструмента для литья под давлением.. Черновик, направление расставания, ворота, переполняется, эжекторы, слайды, переходы между стенами, и данные обработки должны быть спроектированы сознательно. The 6061-T6 Обработка на станке с ЧПУ, рекомендации DFM полезны для обработанной версии, но поставщик отливок должен провести отдельную проверку заполнения штампов и оснастки..
Планируйте переход производства заранее
- Определите ожидаемый годовой объем, жизнь программы, и требовать неопределенности.
- Отделите функциональные поверхности от элементов, которые могут оставаться отлитыми..
- Определите предпочтительное направление разъема и приемлемое расположение линии разъема..
- Добавляйте практичные уклоны и скругления до того, как макет штампа будет заморожен..
- Сохраняйте стены настолько однородными, насколько это позволяет функция, и проверяйте толстые стыки на предмет риска усадки..
- Создание базовых данных обработки и припусков на критические детали после литья..
- Зарезервировать места для ворот, переполняется, следы эжектора, и обрезать выносные линии.
Анализ затрат и безубыточности
В стоимости ЧПУ преобладает материал, программирование, настраивать, время цикла, инструменты, инспекция, отделка, и металлолом. Стоимость литья под давлением добавляет дизайн штампа, производство штампов, испытания, образцы, квалификация, обслуживание, и возможная замена, в то время как его регулярная стоимость включает сплав, машинное время, подрезать, металлолом, вторичная обработка, отделка, и осмотр.
Формула безубыточности
Безубыточное количество = (литье под давлением с фиксированной стоимостью – Фиксированная стоимость ЧПУ) / (Переменные затраты на ЧПУ за деталь – переменная стоимость детали при литье под давлением)
Например, предположим фиксированную стоимость ЧПУ $500 и переменная стоимость $18 за часть, по сравнению с литьем с фиксированной стоимостью $12,000 and a recurring cost of $5.50 за часть. The modeled break-even is about 920 части. Change the die to $35,000, add $4 of post-machining, or reduce the CNC cycle time and the answer moves sharply. The example illustrates the method, not a market price or quotation.
Количество | Illustrative 6061 CNC total | Illustrative ADC12 casting total | Interpretation |
100 | $2,300 | $12,550 | CNC avoids the die investment |
500 | $9,500 | $14,750 | CNC remains lower in this example |
1,000 | $18,500 | $17,500 | The modeled routes are close |
2,500 | $45,500 | $25,750 | Casting benefits from amortization |
5,000 | $90,500 | $39,500 | Casting has the lower modeled total |
Illustrative model: CNC = $500 + $18 x quantity; ADC12 = $12,000 + $5.50 x quantity. Excludes taxes, freight, financing, inventory, and project-specific quality costs.
Costs Commonly Missed in Early Estimates
- Die maintenance, spare inserts, ремонт, and replacement over the program life
- Casting trials, capability studies, first-article approval, and destructive testing
- Post-machining fixtures and datum control for cast parts
- Scrap created by porosity, fill defects, искажение, или косметический отказ
- Покрытие, маскировка, удаление заусенцев, пропитка, испытание на утечку, и упаковка
- Затраты на инженерные изменения и устаревшие запасы в случае изменения конструкции
- Емкость, минимальный объем заказа, Время выполнения, freight, и оборотный капитал
Допуски и вторичная обработка с ЧПУ
Обработка на станках с ЧПУ и литье под давлением описывают процессы, не автоматические классы допуска. Небольшое обработанное отверстие, большая тонкая обложка, литая стена, и уплотнительная поверхность, обработанная после механической обработки, имеют разные возможности.. Размеры должны быть присвоены состояниям отливки или механической обработки., с базами данных, методы проверки, и критерии приемки, определенные на чертеже.
Требование | ЧПУ от 6061-T6 | Литье ADC12 плюс второстепенные работы |
Закрытое отверстие или седло подшипника | Завершение растачивания или развертывания в контролируемой установке | Припуск на литой припуск, затем обработать стабильные исходные данные |
Резьбовое отверстие | Нажмите или резьбовую фрезу напрямую | Ядр или кастинг пилота, где это возможно, затем коснитесь или установите вставку |
Плоская уплотнительная поверхность | Face mill and inspect | Machine the cast datum and manage porosity or impregnation requirements |
ГД&T-critical pattern | Minimize setups and inspect to the drawing | Establish cast datums, then machine and inspect critical features |
Leak-tight cavity | Dense wrought stock simplifies the risk | Specify casting process, тест на утечку, porosity acceptance, and any impregnation |
Cosmetic exterior | Control toolpath and pretreatment | Control die texture, flow marks, ворота, подрезать, and coating preparation |
ИСО 8062-3:2023 addresses general dimensional and geometrical tolerances and machining allowances for castings when referenced appropriately. Die-casting-specific capability should also be reviewed against the supplier’s process evidence and the relevant NADCA technical standards.
For critical post-cast holes, faces, and threads, the cutting strategy still matters. The 6061-Руководство по параметрам обработки с ЧПУ T6 explains the same fundamentals of tool access, контроль чипа, finishing stock, температура, and inspection that apply when secondary machining aluminum castings.
Поверхностная обработка и анодирование
Заканчивать | 6061-Т6 | АЦП12 | Planning note |
Как обработано / as cast | Uniform cutter texture can be specified | Parting, gate, ejector, and flow marks may remain | Define cosmetic zones and accepted process marks |
Анодирование | Generally produces a more uniform decorative result | High silicon and copper can cause gray or mottled appearance | Approve physical samples before committing to cosmetic production |
Порошковая покраска | Suitable after proper pretreatment | Common choice for uniform color and coverage | Allow for thickness on fits, нити, and grounding areas |
Рисование / электронное покрытие | Available where a barrier finish is preferred | Often practical for cast housings and covers | Define adhesion, коррозия, цвет, и требования к маскировке |
Conversion coating | Useful for corrosion protection and electrical interfaces | Possible with alloy-appropriate process control | Name the governing process and required performance |
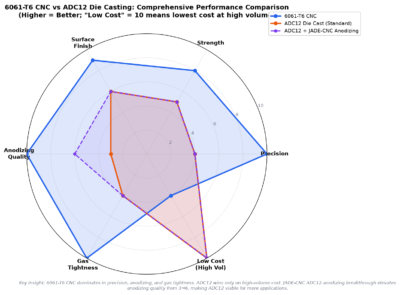
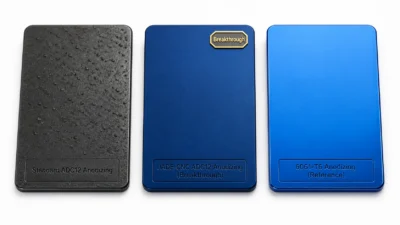
6061-T6 is usually the safer choice for a bright, consistent decorative anodized appearance. ADC12 contains much more silicon and copper, so conventional anodizing can appear darker, grayer, or mottled. Pretreatment may improve the result, but it cannot make the substrate behave exactly like wrought 6061-T6.
JADE-CNC has developed a mature surface finishing capability for ADC12 die-cast aluminum, achieving a significant improvement over the traditional limitations of ADC12 anodizing. Through optimized pre-treatment, process control, and anodizing parameters, we can produce a more uniform, semi-bright, and visually stable finish on ADC12 parts, approaching the appearance quality typically associated with 6061-T6 aluminum. This breakthrough is not only a lab result: we have already applied the process to mass-produced components and is supplying finished ADC12 anodized products to end customers.
The 6061-Направляющая для анодирования алюминия T6 explains thickness, цвет, маскировка, and drawing requirements in more detail.
Quality Planning for ADC12 Die Castings
A casting quality plan should follow the part’s failure risks. Cosmetic covers, sealed enclosures, структурные кронштейны, and pressure-containing bodies do not need the same controls. The drawing and purchase specification should state alloy designation, casting process, critical characteristics, machining state, porosity or leak requirements, заканчивать, план выборки, и необходимые записи.
- Material chemistry and traceability for the specified ADC12 or approved equivalent
- Die condition, process window, shot monitoring, and first-off approval
- Visual criteria for cold shuts, flow marks, blisters, трещины, and trim defects
- Porosity acceptance tied to function and machining depth
- Leak testing with specified medium, давление, dwell time, and allowable leakage
- X-ray, CT, sectioning, or mechanical testing only where risk justifies it
- Dimensional capability studies on critical as-cast and machined features
- Coating adhesion, толщина, цвет, коррозия, and masking checks as required
ASTM B85/B85M-25 covers aluminum-alloy die castings and can be relevant when an ASTM alloy designation is specified. ADC12 is commonly specified through Japanese and supplier systems, so the drawing should state the exact designation, governing standard, and whether an equivalent alloy is acceptable.
Decision Framework
Project condition | Usually favors 6061-T6 CNC | Usually favors ADC12 die casting |
Prototype or uncertain demand | Да | Нет, unless soft tooling or a casting trial is justified |
Frequent design revisions | Да | Нет |
Stable high annual volume | Evaluate cycle time and automation | Да, after a complete cost and capacity review |
High ductility or structural margin | Обычно | Requires application-specific validation |
High thermal or electrical performance | Обычно | May be acceptable when performance margin is sufficient |
Integrated ribs, боссы, and near-net geometry | Possible but may be slow | Часто |
Many close-tolerance features | Обычно | May require extensive post-machining |
Premium decorative anodizing | Обычно | Use samples; consider another finish |
Leak-tight or pressure-containing part | Usually lower material-integrity risk | Requires a defined casting and leak-test plan |
Choose 6061-T6 CNC Machining When
- Demand is low, uncertain, or likely to change.
- The part needs close-tolerance features across much of its geometry.
- Ductility, проводимость, or wrought-stock integrity is important.
- Premium anodized appearance is a primary requirement.
- Lead time matters more than amortized high-volume unit cost.
- The design is still evolving or multiple variants share a platform.
Choose ADC12 Die Casting When
- Demand is stable enough to justify tooling and qualification.
- Integrated ribs, боссы, walls, and near-net features reduce assembly or machining.
- The design can accommodate draft, расставание, ворота, эжекторы, and casting radii.
- Only selected datums, скучно, faces, or threads need secondary machining.
- The quality plan can manage porosity, искажение, trimming, and finish risks.
- The modeled program cost remains favorable after tooling, обслуживание, металлолом, and secondary work.
Use a Hybrid Development Strategy
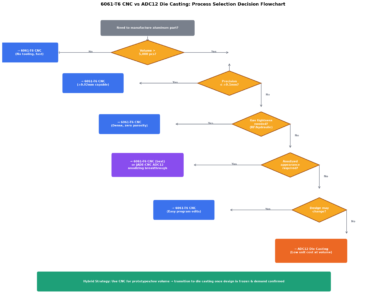
A common route is to machine early prototypes from 6061-T6, validate function and assembly, redesign the mature geometry for die casting, then machine only the critical features on production castings. Prototype material and process differences must be documented: a 6061-T6 prototype does not prove ADC12 strength, пористость, внешний вид поверхности, термическое поведение, or long-term durability.
How JADE-CNC Supports Process Selection
JADE-CNC can review a 6061-T6 machining route against a casting-plus-machining concept before a project commits to tooling. The review focuses on feature access, зоны допуска, время обработки, casting redesign, второстепенные операции, заканчивать, инспекция, количество, and design stability.
- Machined 6061-T6 prototypes and low-volume parts for design validation
- DFM review for walls, карманы, нити, internal radii, дата, and tool access
- Identification of features that can remain as cast and features that need machining
- Fixture and machining planning for critical cast datums, скучно, faces, and threads
- Finish and masking review for anodizing, конверсионное покрытие, рисование, или порошковая покраска
- Inspection planning based on functional risk and agreed project records
- Cost comparison using the actual CAD model, количества, заканчивает, and quality scope
Отправить CAD-модель, 2D рисунок, annual volume, жизнь программы, alloy requirement, заканчивать, and inspection scope to request a JADE-CNC manufacturing review.
Часто задаваемые вопросы
Common Process-Selection Questions
At what volume does ADC12 die casting become cheaper than CNC machining?
There is no universal quantity. Calculate break-even from project-specific die, квалификация, unit machining, кастинг, secondary operation, отделка, металлолом, обслуживание, freight, and change costs.
Is ADC12 as strong as 6061-T6?
ADC12 can provide useful strength, but 6061-T6 generally offers higher and more consistent yield strength and much greater ductility. Use certified or tested casting data for the actual section and process.
Can ADC12 be anodized?
Да, but high silicon and copper make a bright, uniform decorative result more difficult than on 6061-T6. Approve production-representative samples and consider powder coating, рисование, or conversion coating when appearance consistency is critical.
Can a CNC design move directly into die casting?
Usually not without review. Черновик, направление расставания, fillets, wall uniformity, ворота, эжекторы, переполняется, слайды, and machining datums must be designed for the casting process.
Can die-cast parts hold CNC-level tolerances?
Selected features can be machined after casting. Requiring close tolerances across most of the part can remove the economic advantage of die casting, so distinguish as-cast and machined requirements.
Which process is better for a sealed enclosure?
Dense 6061-T6 stock usually carries less porosity risk. ADC12 can be used when the casting process, machining depth, тест на утечку, porosity acceptance, and any impregnation are properly specified and validated.
Should prototypes use 6061-T6 before ADC12 production?
Often yes for geometry and assembly validation. The test plan must account for the different strength, пластичность, проводимость, пористость, and finishing behavior of the eventual casting.
Заключение
Choose 6061-T6 CNC machining when flexibility, precision, пластичность, проводимость, dense stock, or decorative anodizing carries the decision. Choose ADC12 die casting when stable demand and casting-friendly geometry justify tooling and when the quality plan can manage porosity, вторичная обработка, и отделка.
The strongest decision comes from two complete process plans built from the same CAD model and acceptance criteria. Compare tooling, recurring cost, изменения дизайна, металлолом, post-machining, заканчивать, инспекция, logistics, and program life before selecting the route.
Статьи по теме 6061-T6
- 6061-Полное руководство по обработке алюминия T6 с ЧПУ
- 6061-T6 против 7075-T6 Алюминий: Сила, Расходы & Обрабатываемость
- 6061-T6 Анодирование алюминия: Типы, Цвета, Толщина & Правила проектирования
- 6061-T6 Параметры обработки с ЧПУ: Скорости, Ленты, Оснастка & Управление процессом
- 6061-T6 против ADC12 Алюминий: Обработка с ЧПУ или литье под давлением?
- 6061-T6 Обработка на станке с ЧПУ Рекомендации DFM: Правила проектирования & Контрольный список
- 6061-Свойства алюминия T6: Механический, Термальный & Химические данные

Лео Лян, Основатель, лучший партнер R&Д
Основатель JADE-CNC Лео, который обладает более чем двадцатилетним опытом работы в отрасли, Лео начал свою карьеру в качестве ученика и практиковал свои навыки в области обработки поверхностей и обработки на станках с ЧПУ..