



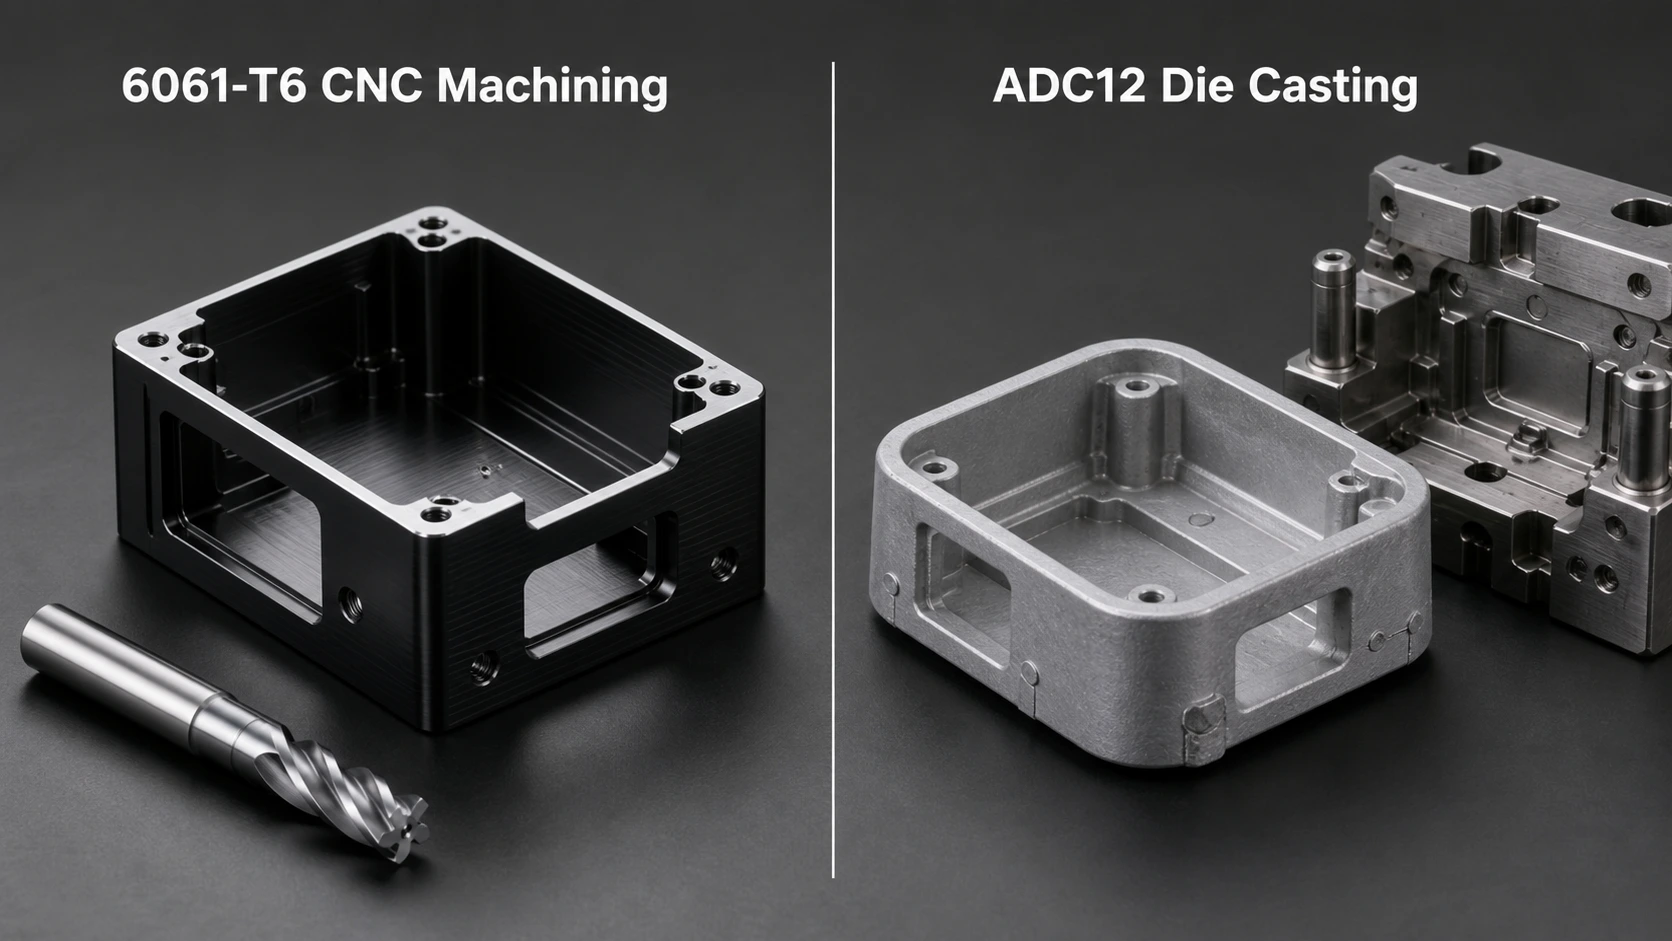
مقارنة هندسية للتصنيع باستخدام الحاسب الآلي 6061-T6 وصب القالب عالي الضغط ADC12, خصائص التغطية, الأدوات, اقتصاديات الحجم, التسامح, المسامية, التشطيب, واختيار العملية.
مقدمة
إن الاختيار بين التصنيع باستخدام الحاسب الآلي 6061-T6 والصب بالقالب ADC12 ليس مجرد قرار مادي. إنه الاختيار بين سبيكة مشغولة وسبائك الصب, وبين عملية طرح مرنة وعملية شبه شبكية كثيفة الاستخدام للأدوات. أفضل طريق يعتمد على الهندسة, أداء, حجم الإنتاج, نضج التصميم, ينهي, تقتيش, وتكلفة تغيير المسار.
يمكن للتصنيع باستخدام الحاسب الآلي أن يصنع أجزاء دقيقة بدون قالب إنتاج وهو مناسب تمامًا للنماذج الأولية, المراجعات, وميزات الدقة. يتطلب الصب بالقالب عالي الضغط تصميم الأداة وتأهيلها, لكنها يمكن أن تدمج الجدران, الأضلاع, الزعماء, وغيرها من الميزات بكفاءة بمجرد استقرار الطلب. ولا تحتوي أي من العمليتين على عتبة كمية عالمية تصبح عندها أرخص تلقائيًا.
للحصول على رؤية أوسع لسلوك السبائك, التسامح, التشطيب, والتصميم, تبدأ مع 6061-T6 الألومنيوم التصنيع باستخدام الحاسب الآلي الدليل الكامل. تركز هذه المقالة على القرار بين التصنيع والصب.
6061-T6 CNC Machining vs ADC12 Die Casting في لمحة
عامل القرار | 6061-التصنيع باستخدام الحاسب الآلي T6 | ADC12 صب القالب عالي الضغط |
طريق الإنتاج | يتم قطع المواد من لوحة المطاوع, حاجِز, أو البثق | يتم حقن السبائك المنصهرة في قالب فولاذي مقوى |
الاستثمار مقدما | برمجة, يثبت, والتركيبات; لا يموت الإنتاج | تصميم يموت, الأدوات, المحاكمات, وعملية التأهيل |
اقتصاد الوحدة | المنافسة على النماذج الأولية, تغيير التصاميم, والعديد من الأجزاء ذات الحجم المنخفض | يمكن أن تكون جذابة بحجم ثابت بعد استهلاك الأدوات |
حرية التصميم | جيد لميزات الدقة والمراجعات; يقتصر على الوصول إلى الأداة | جيد للأضلاع المتكاملة, الزعماء, وأقسام رقيقة; يتطلب صب سوق دبي المالي |
السلوك المادي | المطاوع, المعالجة بالحرارة, الدكتايل, وموصلة نسبيا | سبيكة Al-Si-Cu قابلة للصب مع ليونة أقل ومسامية محتملة |
استراتيجية التسامح | غالبًا ما يمكن الانتهاء من الميزات المهمة مباشرة في عملية CNC | ميزات الصب تتبع القدرة على الصب; قد تحتاج المناطق الحرجة إلى المعالجة |
إنهاء الإستراتيجية | عادة ما يستجيب جيدًا للأكسيد الزخرفي والوقائي | غالبًا ما يكون أكثر ملاءمة للطلاء أو الطلاء; أنودة يحتاج إلى التحقق من صحة العينة |
تغييرات التصميم | يتم التعامل معها عادة من خلال CAD, كام, وتحديثات المباراة | قد يتطلب تعديل القالب أو استبداله |
عادةً ما يكون الجزء 6061-T6 المصنوع آليًا أسهل في المراجعة والتأهيل, في حين أن الجزء ADC12 المصبوب يمكن أن يكون له تكلفة متغيرة أقل بعد إثبات الأدوات والعملية. المقارنة الصحيحة هي إجمالي تكلفة الهبوط عند مستوى الجودة المطلوب, ليس سعر الخام مقابل سعر الصب.
خصائص المواد: 6061-T6 مقابل ADC12
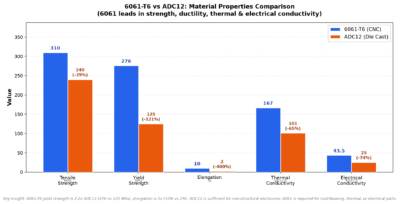
6061-T6 عبارة عن سبيكة Al-Mg-Si معالجة حرارياً. ADC12 عبارة عن سبيكة Al-Si-Cu عالية السيليكون تم تطويرها لصب القوالب بالضغط. يعمل السيليكون على تحسين السيولة وملء القالب, في حين أن الهيكل المطاوع والمعالج بالحرارة لـ 6061-T6 يوفر بشكل عام ليونة أفضل, الموصلية, والخصائص الهيكلية التي يمكن التنبؤ بها.
ملكية | 6061-T6 الألومنيوم المطاوع | ADC12 ألومنيوم مصبوب | الآثار الهندسية |
عائلة سبائك | المغ سي, تصلب هطول الأمطار | سبائك الصب Al-Si-Cu | المادتان ليستا درجات قابلة للتبديل |
كثافة | عن 2.70 جم/سم3 | عن 2.7-2.8 جم/سم3 | وزن الجزء عادة ما يكون مماثلاً عند الحجم المتساوي |
قوة الشد | في كثير من الأحيان حول 290-320 MPa | في كثير من الأحيان حول 220-310 MPa | تعتمد قيم ADC12 بشدة على القسم والعملية |
قوة العائد | في كثير من الأحيان حول 240-280 MPa | عملية- وتعتمد على الاختبار; عادة أقل من 6061-T6 | استخدم بيانات الصب المعتمدة أو المختبرة للتصميم |
استطالة | في كثير من الأحيان حول 8-12% | عادة حول 1-3% | 6061-T6 بشكل عام أكثر تحملاً للتشوه |
الموصلية الحرارية | في كثير من الأحيان حول 150-170 ث/م-ك | في كثير من الأحيان حول 90-110 ث/م-ك | 6061-عادةً ما يناسب T6 الأجزاء التي تنشر الحرارة بشكل أفضل |
الموصلية الكهربائية | في كثير من الأحيان حول 40-47% IACS | عادة أقل | 6061-يُفضل T6 بشكل عام للمسارات الموصلة |
السلامة الداخلية | عادة ما يكون المخزون المطاوع كثيفًا | تعد مسامية الغاز والانكماش من مخاطر العملية | تحتاج المسبوكات المانعة للتسرب أو التي تعاني من التعب إلى خطة جودة محددة |
تختلف النطاقات المرجعية النموذجية باختلاف شكل المنتج, سمك القسم, عملية الصب يموت, عينة الاختبار, والمورد. استخدم الشهادات والاختبارات الخاصة بالمشروع لقيم التصميم.
ال 6061-دليل خصائص الألومنيوم T6 يوفر مراجعة أعمق للمواد الكيميائية, ميكانيكية, والبيانات الحرارية. إذا كان التصميم يحتاج إلى قوة أكبر من 6061-T6, المنشورة 6061-مقارنة T6 مقابل 7075-T6 يغطي خيارًا آخر من الألومنيوم المطاوع.
القوة والليونة
6061-يوفر T6 عادةً قوة إنتاج أعلى وأكثر اتساقًا مع استطالة أكبر بكثير. هذا المزيج مفيد للأقواس الحاملة, تركيبات مثبتة, والأجزاء المعرضة للتأثير أو التشوه المحلي. يمكن أن يكون ADC12 مناسبًا تمامًا للأغطية, المساكن, والهياكل المحملة بشكل معتدل, ولكن يجب أن تؤخذ خصائص الصب من مصدر السبائك المعتمد ومن عملية إنتاج تمثيلية.
الأداء الحراري والكهربائي
6061-يقوم T6 عمومًا بتوصيل الحرارة والكهرباء بشكل أفضل من ADC12. قد يظل السكن المصبوب يوفر أداءً حراريًا مناسبًا لأن الصب بالقالب يمكن أن يخلق جدرانًا رقيقة, زعانف, والهندسة المتكاملة. التحقق من صحة المسار الحراري الكامل, مقاومة الاتصال, تدفق الهواء, والمعالجة السطحية بدلاً من الاختيار من الموصلية وحدها.
المسامية وضيق التسرب
المطاوع 6061 المخزون كثيف عادة. قد تحتوي المسبوكات ذات الضغط العالي على غاز محصور, مسامية الانكماش, أفلام أكسيد, أو الانقطاعات المحلية, والتصنيع يمكن أن يكشف المسام تحت السطح. ولذلك تحتاج المصبوبات المحتوية على الضغط أو المسبوكات المختومة إلى عملية متفق عليها, استراتيجية الأشعة السينية أو الأشعة المقطعية حيثما يكون ذلك مبررا, بدل الآلات, اختبار التسرب, معايير القبول, وأي خطوة تشريب معتمدة.
قواعد التصميم للتصنيع باستخدام الحاسب الآلي والصب يموت
ميزة التصميم | 6061-نهج T6 CNC | نهج الصب بالقالب ADC12 | سؤال المراجعة |
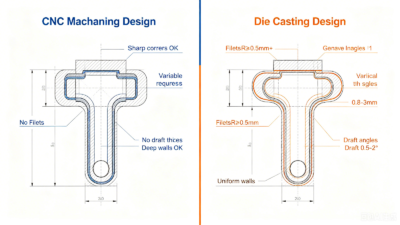
مسودة | ليس مطلوبا عادة | مطلوب على أسطح الرسم | يمكن تحرير الجزء دون سحب أو تلف القالب? |
سمك الجدار | يمكن أن تختلف, تخضع للوصول إلى الأداة والتشويه | يجب أن تكون موحدة قدر الإمكان | هل ستتسبب التحولات من السميك إلى الرقيق في حدوث مشكلات في التعبئة أو الانكماش? |
زوايا داخلية | يتبع نصف القطر حجم القاطع ومدى وصوله | شرائح سخية تدعم التدفق وتموت الحياة | يمكن زيادة نصف القطر دون التأثير على الوظيفة? |
الضلوع والزعماء | قابلة للتشكيل عندما يمكن للأدوات الوصول إليها | تكون فعالة عندما تكون متوازنة ومتصلة بجدران موحدة | هي الأضلاع, الزعماء, وجدران متناسبة مع العملية? |
يضعف | ممكن مع إعدادات إضافية أو أدوات متخصصة | تتطلب الشرائح, الرافعات, إدراج, أو إعادة التصميم | هل تبرر الميزة تعقيد الأداة المضافة؟? |
الثقوب | حفر, ممل, موسع, أو محرف | يمكن محفور بعضها; غالبًا ما يتم تشكيل الثقوب الحرجة | أي الثقوب تحتاج إلى الحجم النهائي, موضع, أو التحكم في الخيط? |
المواضيع | استغلالها أو موضوع المطحنة | عادة ما يتم تصنيعها أو إنتاجها بإدراج | ما فئة الموضوع, عمق, وقوة الانسحاب مطلوبة? |
الفراق والقاذفات | لا ينطبق | خط فراق, بوابات, يفيض, ويجب وضع علامات القاذف | أي الوجوه تجميلية أم وظيفية؟? |
لا ينبغي أن يصبح النموذج الأولي لـ CNC تلقائيًا نموذجًا لأداة الصب. مسودة, اتجاه فراق, بوابات, يفيض, القاذفات, الشرائح, انتقالات الجدار, ويجب تصميم بيانات المعالجة بشكل متعمد. ال 6061-T6 التصنيع باستخدام الحاسب الآلي المبادئ التوجيهية سوق دبي المالي مفيدة للنسخة الآلية, ولكن يجب على مورد الصب إكمال مراجعة منفصلة لتعبئة القوالب والأدوات.
خطط لانتقال الإنتاج مبكرًا
- تحديد الحجم السنوي المتوقع, حياة البرنامج, وعدم اليقين الطلب.
- افصل الأسطح الوظيفية عن الميزات التي يمكن أن تظل كما هي.
- حدد اتجاه الفراق المفضل وموقع خط الفراق المقبول.
- أضف المسودة العملية والشرائح قبل تجميد تخطيط القالب.
- حافظ على الجدران موحدة بقدر ما تسمح به الوظيفة وقم بمراجعة الوصلات السميكة لمعرفة مخاطر الانكماش.
- قم بإنشاء بيانات المعالجة الآلية وبدلات المخزون لميزات ما بعد الصب المهمة.
- حجز مواقع للبوابات, يفيض, علامات القاذف, وتقليم خطوط الشهود.
تحليل التكلفة والتعادل
تهيمن المواد على تكلفة CNC, برمجة, يثبت, وقت الدورة, أدوات, تقتيش, التشطيب, والخردة. تضيف تكلفة الصب بالقالب تصميم القالب, تصنيع يموت, المحاكمات, عينات, مؤهل, صيانة, والاستبدال في نهاية المطاف, في حين أن تكلفتها المتكررة تشمل السبائك, وقت الآلة, تقليم, خردة, الآلات الثانوية, التشطيب, والتفتيش.
صيغة التعادل
كمية التعادل = (يموت الصب التكلفة الثابتة – التكلفة الثابتة باستخدام الحاسب الآلي) / (التكلفة المتغيرة باستخدام الحاسب الآلي لكل جزء – يموت الصب التكلفة المتغيرة لكل جزء)
على سبيل المثال, نفترض التكلفة الثابتة باستخدام الحاسب الآلي $500 والتكلفة المتغيرة $18 لكل جزء, مقارنة مع صب التكلفة الثابتة $12,000 وتكلفة متكررة $5.50 لكل جزء. نموذج التعادل على وشك 920 أجزاء. تغيير القالب إلى $35,000, يضيف $4 من مرحلة ما بعد التصنيع, أو تقليل وقت دورة CNC وتتحرك الإجابة بشكل حاد. المثال يوضح الطريقة, وليس سعر السوق أو الاقتباس.
كمية | توضيحية 6061 إجمالي التصنيع باستخدام الحاسب الآلي | إجمالي الصب التوضيحي ADC12 | تفسير |
100 | $2,300 | $12,550 | CNC يتجنب الاستثمار في القالب |
500 | $9,500 | $14,750 | يبقى CNC أقل في هذا المثال |
1,000 | $18,500 | $17,500 | الطرق النموذجية قريبة |
2,500 | $45,500 | $25,750 | فوائد الصب من الإطفاء |
5,000 | $90,500 | $39,500 | يحتوي الصب على إجمالي نموذجي أقل |
نموذج توضيحي: التصنيع باستخدام الحاسب الآلي = $500 + $18 × الكمية; أدك12 = $12,000 + $5.50 × الكمية. لا يشمل الضرائب, الشحن, التمويل, جرد, وتكاليف الجودة الخاصة بالمشروع.
التكاليف المفقودة عادة في التقديرات المبكرة
- صيانة يموت, إدراجات احتياطية, بصلح, والاستبدال طوال عمر البرنامج
- محاكمات الصب, دراسات القدرات, موافقة المادة الأولى, والاختبارات المدمرة
- تركيبات ما بعد التصنيع والتحكم في مسند الأجزاء المصبوبة
- الخردة الناتجة عن المسامية, ملء العيوب, تشويه, أو الرفض التجميلي
- طلاء, اخفاء, إزالة الأزيز, التشريب, اختبار التسرب, والتعبئة والتغليف
- تكلفة التغيير الهندسي والمخزون المتقادم إذا تغير التصميم
- سعة, الحد الأدنى لكمية الطلب, مهلة, الشحن, ورأس المال العامل
التسامح والتصنيع باستخدام الحاسب الآلي الثانوية
تصف الآلات CNC والصب بالقالب العمليات, ليس درجات التسامح التلقائي. تجويف صغير آليًا, غطاء رقيق كبير, جدار مصبوب, ووجه الختم بعد التشكيل له قدرة مختلفة. يجب تعيين الأبعاد إلى الحالات المصبوبة أو المجهزة آليًا, مع المسند, طرق التفتيش, ومعايير القبول المحددة في الرسم.
متطلبات | CNC من 6061-T6 | صب ADC12 بالإضافة إلى العمل الثانوي |
إغلاق التجويف أو مقعد التحمل | قم بإنهاء التجويف أو الرزم في إعداد يتم التحكم فيه | بدل المخزون المصبوب, ثم الآلة من مرجعيات مستقرة |
ثقب الخيوط | اضغط أو مطحنة الخيط مباشرة | جوهر أو يلقي طيارًا حيثما كان ذلك مناسبًا, ثم اضغط أو قم بتثبيت إدراج |
وجه الختم المسطح | مطحنة الوجه والتفتيش | قم بتجهيز مسند الصب وإدارة متطلبات المسامية أو التشريب |
جي دي&نمط T الحرج | قم بتقليل الإعدادات وفحص الرسم | إنشاء بيانات الزهر, ثم الآلة وفحص الميزات الهامة |
تجويف محكم التسرب | المخزون المطاوع الكثيف يبسط المخاطر | تحديد عملية الصب, اختبار التسرب, قبول المسامية, وأي تشريب |
مظهر خارجي تجميلي | مسار أدوات التحكم والمعالجة المسبقة | التحكم في نسيج القالب, علامات التدفق, بوابات, تقليم, وإعداد الطلاء |
ايزو 8062-3:2023 يتناول التفاوتات العامة للأبعاد والهندسية وبدلات التصنيع للمسبوكات عند الرجوع إليها بشكل مناسب. يجب أيضًا مراجعة القدرة الخاصة بالصب بالقالب مقابل أدلة عملية المورد وما يتصل بها NADCA المعايير الفنية.
للثقوب الحرجة بعد الصب, وجوه, والخيوط, استراتيجية القطع لا تزال مهمة. ال 6061-دليل معلمات التصنيع باستخدام الحاسب الآلي T6 يشرح نفس أساسيات الوصول إلى الأداة, التحكم في الرقاقة, مخزون التشطيب, درجة حرارة, والفحص الذي يتم تطبيقه عند المعالجة الثانوية لمسبوكات الألومنيوم.
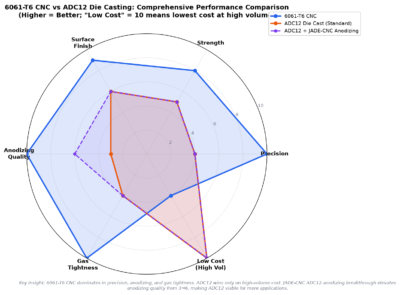
الانتهاء من السطح والأنودة
ينهي | 6061-T6 | أدك12 | مذكرة التخطيط |
كما تشكيله / كما يلقي | يمكن تحديد نسيج القاطع الموحد | فراق, بوابة, القاذف, وقد تبقى علامات التدفق | تحديد المناطق التجميلية وعلامات المعالجة المقبولة |
أنودة | ينتج عمومًا نتيجة زخرفية أكثر اتساقًا | ارتفاع نسبة السيليكون والنحاس يمكن أن يسبب مظهرًا رماديًا أو مرقشًا | الموافقة على العينات المادية قبل الالتزام بإنتاج مستحضرات التجميل |
طلاء مسحوق | مناسبة بعد المعالجة المناسبة | الاختيار الشائع للون والتغطية الموحدة | السماح للسمك على يناسب, المواضيع, ومناطق التأريض |
تلوين / الطلاء الإلكتروني | متاح حيث يفضل الانتهاء من الحاجز | غالبًا ما يكون عمليًا بالنسبة للعلب والأغطية المصبوبة | تعريف الالتصاق, تآكل, لون, ومتطلبات اخفاء |
طلاء التحويل | مفيد للحماية من التآكل والواجهات الكهربائية | ممكن مع التحكم في العملية المناسبة للسبائك | قم بتسمية عملية الإدارة والأداء المطلوب |
6061-عادةً ما يكون T6 هو الخيار الأكثر أمانًا للمشرق, مظهر بأكسيد الزخرفية متسقة. يحتوي ADC12 على كمية أكبر من السيليكون والنحاس, لذلك يمكن أن تظهر الأنودة التقليدية أكثر قتامة, رمادي, أو مرقش. المعالجة المسبقة قد تحسن النتيجة, لكنها لا تستطيع أن تجعل الركيزة تتصرف تمامًا مثل 6061-T6 المطاوع.
لقد طورت JADE-CNC قدرة ناضجة على تشطيب السطح للألمنيوم المصبوب ADC12, تحقيق تحسن كبير على القيود التقليدية لأكسيد ADC12. من خلال المعالجة المسبقة الأمثل, التحكم في العملية, ومعلمات أنودة, يمكننا إنتاج المزيد من موحدة, شبه مشرق, ونهاية مستقرة بصريًا على أجزاء ADC12, يقترب من جودة المظهر المرتبطة عادةً بألمنيوم 6061-T6. هذا الاختراق ليس مجرد نتيجة مختبرية: لقد قمنا بالفعل بتطبيق العملية على المكونات ذات الإنتاج الضخم ونقوم بتوريد منتجات ADC12 المؤكسدة النهائية للعملاء النهائيين.
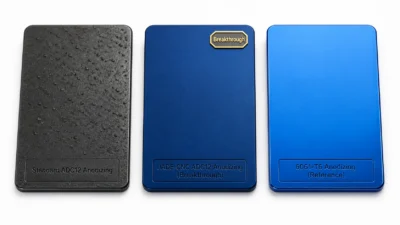
ال 6061-دليل أنودة الألومنيوم T6 يشرح سمك, لون, اخفاء, ومتطلبات الرسم بمزيد من التفصيل.
تخطيط الجودة للمسبوكات القالبية ADC12
يجب أن تتبع خطة جودة الصب مخاطر فشل الجزء. أغطية مستحضرات التجميل, العبوات المختومة, الأقواس الهيكلية, والأجسام التي تحتوي على الضغط لا تحتاج إلى نفس الضوابط. يجب أن تشير مواصفات الرسم والشراء إلى تسمية السبائك, عملية الصب, الخصائص الحرجة, حالة التصنيع, متطلبات المسامية أو التسرب, ينهي, خطة أخذ العينات, والسجلات المطلوبة.
- كيمياء المواد وإمكانية التتبع لـ ADC12 المحدد أو ما يعادله المعتمد
- حالة الموت, نافذة العملية, مراقبة النار, والموافقة أولًا
- المعايير البصرية للإغلاق البارد, علامات التدفق, بثور, الشقوق, وتقليم العيوب
- يرتبط قبول المسامية بالوظيفة وعمق المعالجة
- اختبار التسرب باستخدام وسط محدد, ضغط, يسكن الوقت, والتسرب المسموح به
- الأشعة السينية, ط م, التقسيم, أو الاختبار الميكانيكي فقط عندما تبرر المخاطر ذلك
- دراسات القدرة الأبعادية على الميزات الهامة المصبوبة والمصنعة
- التصاق الطلاء, سماكة, لون, تآكل, وإخفاء الشيكات كما هو مطلوب
أستم B85/B85M-25 يغطي مصبوبات سبائك الألومنيوم ويمكن أن يكون ذا صلة عند تحديد تسمية سبائك ASTM. يتم تحديد ADC12 بشكل شائع من خلال الأنظمة اليابانية وأنظمة الموردين, لذلك يجب أن يوضح الرسم التسمية الدقيقة, المعيار الحاكم, وما إذا كانت السبائك المكافئة مقبولة أم لا.
إطار القرار
حالة المشروع | يفضل عادة 6061-T6 CNC | يفضل عادة صب القالب ADC12 |
النموذج الأولي أو الطلب غير المؤكد | نعم | لا, ما لم يكن هناك ما يبرر الأدوات الناعمة أو تجربة الصب |
مراجعات التصميم المتكررة | نعم | لا |
حجم سنوي مرتفع مستقر | تقييم وقت الدورة والأتمتة | نعم, بعد مراجعة التكلفة والقدرة الكاملة |
ليونة عالية أو هامش هيكلي | عادة | يتطلب التحقق من الصحة الخاصة بالتطبيق |
أداء حراري أو كهربائي عالي | عادة | قد يكون مقبولاً عندما يكون هامش الأداء كافياً |
أضلاع متكاملة, الزعماء, والهندسة القريبة من الشبكة | ممكن ولكن قد يكون بطيئا | غالباً |
العديد من ميزات التسامح الوثيق | عادة | قد يتطلب معالجة واسعة النطاق بعد التصنيع |
أنودة ديكورية ممتازة | عادة | استخدام العينات; النظر في الانتهاء آخر |
الجزء المانع للتسرب أو المحتوي على الضغط | عادة ما تكون مخاطر سلامة المواد أقل | يتطلب خطة محددة للصب واختبار التسرب |
اختر 6061-T6 التصنيع باستخدام الحاسب الآلي متى
- الطلب منخفض, غير مؤكد, أو من المحتمل أن تتغير.
- يحتاج الجزء إلى ميزات التسامح الوثيق عبر جزء كبير من هندسته.
- ليونة, الموصلية, أو سلامة المخزون المطاوع أمر مهم.
- المظهر المؤكسد المتميز هو مطلب أساسي.
- المهلة الزمنية أكثر أهمية من تكلفة الوحدة الكبيرة الحجم المطفأة.
- لا يزال التصميم يتطور أو تشترك المتغيرات المتعددة في النظام الأساسي.
اختر ADC12 يموت الصب عندما
- الطلب مستقر بما يكفي لتبرير الأدوات والمؤهلات.
- أضلاع متكاملة, الزعماء, الجدران, والميزات القريبة من الشبكة تقلل من التجميع أو التشغيل الآلي.
- يمكن أن يستوعب التصميم المسودة, فراق, بوابات, القاذفات, وصب نصف القطر.
- بيانات مختارة فقط, المملون, وجوه, أو المواضيع تحتاج إلى تصنيع ثانوي.
- يمكن لخطة الجودة إدارة المسامية, تشويه, التشذيب, والانتهاء من المخاطر.
- تظل تكلفة البرنامج النموذجي مواتية بعد الأدوات, صيانة, خردة, والعمل الثانوي.
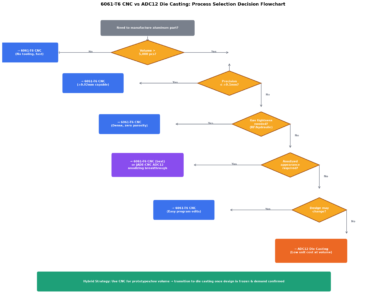
استخدم استراتيجية التنمية الهجينة
الطريق الشائع هو تصنيع النماذج الأولية المبكرة من 6061-T6, التحقق من صحة الوظيفة والتجمع, إعادة تصميم الهندسة الناضجة لصب القوالب, ثم قم بتصنيع الميزات المهمة فقط في مصبوبات الإنتاج. يجب توثيق اختلافات المواد والعمليات في النموذج الأولي: النموذج الأولي 6061-T6 لا يثبت قوة ADC12, المسامية, مظهر السطح, السلوك الحراري, أو المتانة على المدى الطويل.
كيف يدعم JADE-CNC اختيار العملية
يمكن لـ JADE-CNC مراجعة مسار التصنيع 6061-T6 مقابل مفهوم الصب بالإضافة إلى التصنيع قبل أن يلتزم المشروع بالأدوات. تركز المراجعة على الوصول إلى الميزات, مناطق التسامح, وقت المعالجة, إعادة تصميم الصب, العمليات الثانوية, ينهي, تقتيش, كمية, واستقرار التصميم.
- نماذج أولية 6061-T6 وأجزاء منخفضة الحجم للتحقق من صحة التصميم
- مراجعة سوق دبي المالي للجدران, جيوب, المواضيع, نصف القطر الداخلي, التاريخ, والوصول إلى الأداة
- تحديد الميزات التي يمكن أن تظل كما هي والميزات التي تحتاج إلى تصنيع
- تخطيط التركيبات والتصنيع لمسندات المصبوب الحرجة, المملون, وجوه, والخيوط
- مراجعة النهاية والإخفاء للأنودة, طلاء التحويل, تلوين, أو مسحوق الطلاء
- تخطيط التفتيش على أساس المخاطر الوظيفية وسجلات المشروع المتفق عليها
- مقارنة التكلفة باستخدام نموذج CAD الفعلي, كميات, التشطيبات, ونطاق الجودة
أرسل نموذج CAD, 2رسم د, الحجم السنوي, حياة البرنامج, متطلبات سبائك, ينهي, ونطاق التفتيش ل اطلب مراجعة تصنيع JADE-CNC.
الأسئلة المتداولة
الأسئلة الشائعة لاختيار العملية
في أي حجم يصبح الصب بالقالب ADC12 أرخص من التصنيع باستخدام الحاسب الآلي?
لا توجد كمية عالمية. حساب التعادل من القالب الخاص بالمشروع, مؤهل, تجهيز الوحدة, صب, عملية ثانوية, التشطيب, خردة, صيانة, الشحن, وتكاليف التغيير.
هل ADC12 قوي مثل 6061-T6?
ADC12 يمكن أن يوفر قوة مفيدة, لكن 6061-T6 يوفر عمومًا قوة إنتاج أعلى وأكثر اتساقًا وليونة أكبر بكثير. استخدم بيانات الصب المعتمدة أو المختبرة للقسم والعملية الفعلية.
يمكن بأكسيد ADC12?
نعم, لكن ارتفاع نسبة السيليكون والنحاس يجعلانها ساطعة, النتيجة الزخرفية الموحدة أكثر صعوبة من 6061-T6. الموافقة على العينات التمثيلية للإنتاج والنظر في طلاء المسحوق, تلوين, أو طلاء التحويل عندما يكون اتساق المظهر أمرًا بالغ الأهمية.
هل يمكن أن ينتقل تصميم CNC مباشرة إلى الصب بالقالب?
عادة لا يخلو من المراجعة. مسودة, اتجاه فراق, شرائح, توحيد الجدار, بوابات, القاذفات, يفيض, الشرائح, ويجب أن تكون مقاييس المعالجة مصممة لعملية الصب.
يمكن أن تحمل الأجزاء المصبوبة تفاوتات على مستوى CNC?
يمكن تشكيل الميزات المحددة بعد الصب. يمكن أن يؤدي طلب التحمل الوثيق في معظم الأجزاء إلى إزالة الميزة الاقتصادية للصب بالقالب, لذا قم بالتمييز بين المتطلبات المصبوبة والمصنعة.
ما هي العملية الأفضل للعلبة المغلقة؟?
عادةً ما يحمل المخزون الكثيف 6061-T6 مخاطر مسامية أقل. يمكن استخدام ADC12 عند عملية الصب, عمق التصنيع, اختبار التسرب, قبول المسامية, ويتم تحديد أي تشريب بشكل صحيح والتحقق من صحته.
هل يجب أن تستخدم النماذج الأولية 6061-T6 قبل إنتاج ADC12?
في كثير من الأحيان نعم للهندسة والتحقق من صحة التجميع. يجب أن تأخذ خطة الاختبار في الاعتبار القوة المختلفة, ليونة, الموصلية, المسامية, والسلوك النهائي للصب في نهاية المطاف.
خاتمة
اختر التصنيع باستخدام الحاسب الآلي 6061-T6 عند المرونة, دقة, ليونة, الموصلية, مخزون كثيف, أو أنودة الزخرفية يحمل القرار. اختر قالب صب ADC12 عندما يبرر الطلب المستقر والهندسة الملائمة للصب الأدوات وعندما تتمكن خطة الجودة من إدارة المسامية, الآلات الثانوية, والتشطيب.
يأتي القرار الأقوى من خطتين عمليتين كاملتين مبنيتين على نفس نموذج CAD ومعايير القبول. قارن الأدوات, التكلفة المتكررة, تغييرات التصميم, خردة, ما بعد التصنيع, ينهي, تقتيش, اللوجستية, وعمر البرنامج قبل اختيار المسار.
مقالات ذات صلة بـ 6061-T6
- 6061-T6 الألومنيوم التصنيع باستخدام الحاسب الآلي الدليل الكامل
- 6061-T6 مقابل 7075-T6 الألومنيوم: قوة, يكلف & القدرة على التصنيع
- 6061-أنودة الألومنيوم T6: أنواع, الألوان, سماكة & قواعد التصميم
- 6061-معلمات التصنيع باستخدام الحاسب الآلي T6: سرعات, يغذي, الأدوات & التحكم في العمليات
- 6061-T6 مقابل ADC12 الألومنيوم: التصنيع باستخدام الحاسب الآلي أو يموت الصب?
- 6061-T6 التصنيع باستخدام الحاسب الآلي المبادئ التوجيهية لسوق دبي المالي: قواعد التصميم & قائمة التحقق
- 6061-خصائص الألمنيوم T6: ميكانيكية, الحرارية & البيانات الكيميائية

ليو ليانغ, أفضل شريك مؤسس مع R&د
JADE-CNC مؤسس LEO, الذي يجلب أكثر من عقدين من الخبرة في الصناعة, بدأ ليو حياته المهنية كمتدرب ومارس مهاراته في معالجة الأسطح والتصنيع باستخدام الحاسب الآلي.