



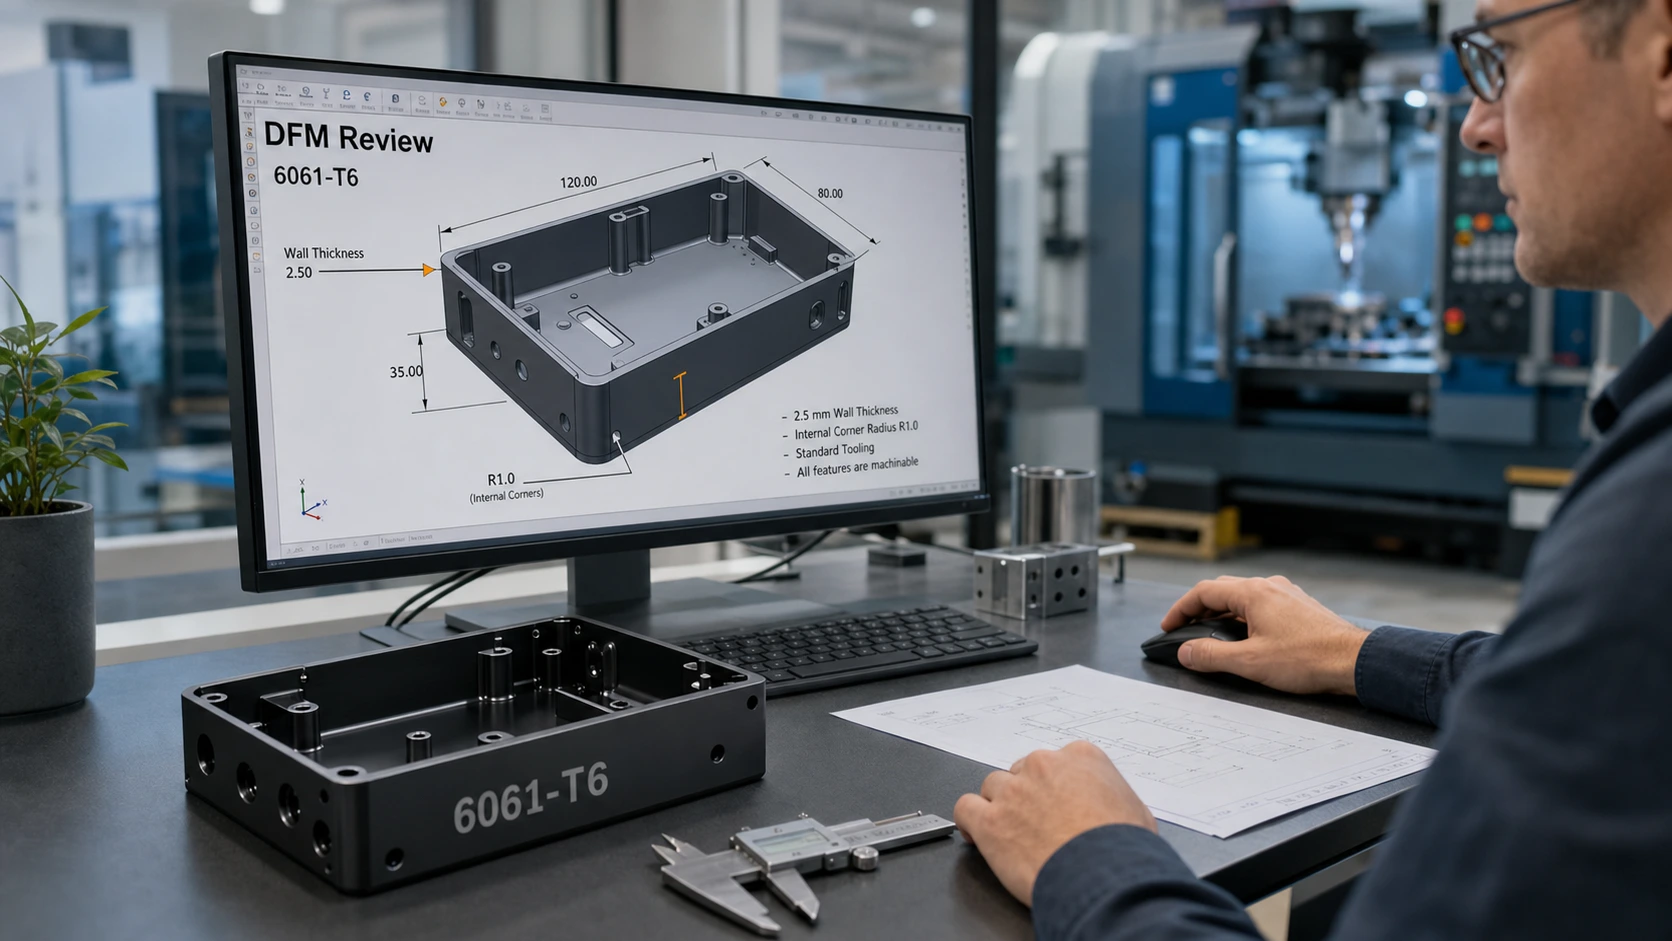
قواعد التصميم للمهندسين الذين يقومون بإعداد أجزاء الألومنيوم 6061-T6 للتصنيع باستخدام الحاسب الآلي, نقلا عن, تقتيش, والتشطيب.
عنوان URL المقترح: 6061-T6 التصنيع باستخدام الحاسب الآلي المبادئ التوجيهية سوق دبي المالي
وصف ميتا: إرشادات DFM العملية 6061-T6 للتصنيع باستخدام الحاسب الآلي والتي تغطي سمك الجدار, الثقوب, المواضيع, نصف قطر الزاوية, التسامح, بدل أنودة, تركيب, رسومات, وقائمة مرجعية للإصدار.
مقدمة
سوق دبي المالي هو المكان الذي تربح فيه العديد من مشاريع الألومنيوم 6061-T6 الوقت أو تخسره. آلات السبائك نظيفة, ينتهي بشكل جيد, ويناسب مجموعة واسعة من الأقواس, المساكن, تركيبات, الأجزاء البصرية, مكونات الروبوتات, والتجمعات الصناعية. بعد رسم بجدران رقيقة غير مدعومة, نصف قطر داخلي صغير, التفاوتات الصارمة غير الضرورية, أو قد تظل متطلبات الأنودة غير الواضحة باهظة الثمن بالنسبة للآلة ويصعب فحصها.
يقدم هذا الدليل قواعد تصميم عملية للأجزاء المصنعة باستخدام الحاسب الآلي 6061-T6 قبل إصدار نموذج CAD لعرض الأسعار أو الإنتاج. إنه جزء من JADE-CNC 6061 كتلة المحتوى وتتصل على نطاق أوسع 6061-الدليل الكامل لتصنيع الألومنيوم باستخدام الحاسب الآلي T6, ال 6061-دليل معلمات التصنيع باستخدام الحاسب الآلي T6, و 6061-دليل خصائص الألومنيوم T6.
استخدم هذه القواعد كإطار لمراجعة التصميم بدلاً من كونها حدًا عالميًا ثابتًا. تعتمد قابلية التصنيع النهائية على حجم الجزء, الوصول إلى الأداة, صلابة الآلة, عدد الإعداد, طريقة التفتيش, التشطيب السطحي, ووظيفة كل ميزة.
أولويات سوق دبي المالي السريعة لأجزاء CNC 6061-T6
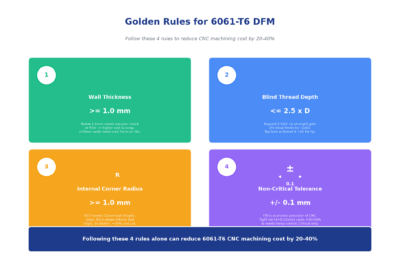
القواعد الأربع التي عادة ما توفر أكبر قدر من التكلفة
- احتفظ بالجدران غير الحرجة 1.0 مم أو أكثر سمكًا عندما تسمح الوظيفة بذلك.
- استخدم نصف قطر الزاوية الداخلية السخية, خاصة في الجيوب العميقة والتجاويف الضيقة.
- حدد ربط الخيط الأعمى بالطول المفيد بدلاً من تحديد العمق الزائد.
- تطبيق التفاوتات الصارمة فقط على الواجهات الوظيفية, ليس لكل أبعاد الرسم.
تقلل هذه القرارات من تصنيع الأدوات الصغيرة, خطر الإعداد, الثرثرة, إعادة صياغة, ووقت التفتيش غير الضروري. كما أنها تجعل عرض الأسعار أكثر وضوحًا لأنه يمكن للمورد اختيار أدوات وتركيبات مستقرة بدلاً من بناء العملية بأكملها حول ميزات المشكلة التي يمكن تجنبها.
تصميم للطريق بأكمله, ليس فقط القاطع
الجزء 6061-T6 القابل للتصنيع ليس من السهل قطعه فحسب. كما أنه من السهل تثبيته, deburr, ينهي, فحص, طَرد, وتجميع. لا يزال من الممكن أن يفشل نموذج CAD النظيف في سوق دبي المالي إذا لم يكن لديه سطح مرجعي موثوق, إذا كان الأنودة يغير التجويف الدقيق, أو إذا ظهر جدار رقيق بعد الإعداد النهائي. تقوم JADE-CNC بمراجعة هذه المشكلات أثناء عرض الأسعار بحيث تتوافق خطة العملية مع وظيفة الجزء قبل بدء التشغيل الآلي.
اختيار المواد والعملية
حدد السبائك والمزاج بوضوح. اكتب 6061-T6 على الرسم بدلاً من وسيلة شرح عامة من الألومنيوم. بالنسبة للوحات السميكة أو الأجزاء التي تشكل فيها حركة الضغط مصدر قلق, 6061-قد يكون T651 خيارًا أفضل لأنه يخفف من التوتر عن طريق التمدد. عندما تدفع القوة أو الحجم التصميم خارج النطاق الطبيعي لتصنيع 6061-T6, قارن البدائل مبكرًا بدلًا من إعادة التصميم بعد عرض الأسعار.
سيناريو | 6061-تناسب التصنيع باستخدام الحاسب الآلي T6 | بديل للنظر فيه |
نموذج أولي للإنتاج بكميات صغيرة | ملاءمة قوية للتكرار السريع والأجزاء الوظيفية الدقيقة. | لا شيء إلا إذا كانت الهندسة تشبه الورقة أو تشبه البثق. |
أجزاء آلية عالية القوة | مناسبا جيدا عند القوة, مقاومة التآكل, وانتهى الأمر. | 7075-T6 إذا كانت القوة الأعلى تستحق التكلفة ومقايضة الأنودة. |
المساكن المعقدة ذات الحجم الكبير جدًا | مفيدة للنماذج الأولية وإنتاج الجسور. | يتم صب القالب ADC12 عندما تكون تكلفة الأدوات مبررة بالكمية. |
أقواس أو أغطية منحنية بسيطة | قد تكون مبالغة في التحديد. | 5052 يمكن للصفائح المعدنية أن تقلل من تكلفة الأجزاء المسطحة. |
المقاطع العرضية الطويلة الثابتة | يمكن أن يؤدي التصنيع من الخام إلى إهدار المواد. | 6063 البثق بالإضافة إلى الآلات الثانوية. |
لمقارنة تركز على القوة, يرى 6061-T6 مقابل 7075-T6 الألومنيوم. لاختيار عملية كبيرة الحجم, الدليل المخطط 6061-T6 مقابل ADC12 الألومنيوم: التصنيع باستخدام الحاسب الآلي أو يموت الصب? هي القراءة الطبيعية التالية.
سمك الجدار وتصميم الجدار الرقيق
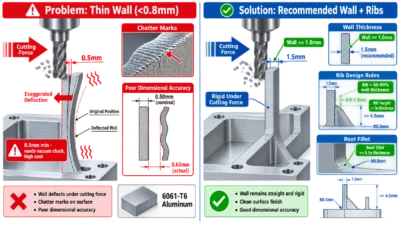
6061-يحتوي T6 على معامل مرونة أقل بكثير من الفولاذ, بحيث يمكن للجدران الرقيقة أن تتحرك أثناء القطع والربيع بعد فك التثبيت. هذا لا يعني رقيقة 6061 الجدران مستحيلة. يعني ارتفاع الجدار, طول غير معتمد, مشاركة القاطع, عقد العمل, ويجب تصميم حالة التفتيش معًا.
حالة الميزة | نطاق ممكن | هدف التصميم المفضل | مذكرة سوق دبي المالي |
جدران صغيرة أدناه 10 مم طويل القامة | 0.5-0.8 مم | >=1.0 ملم | قد تحتاج الأقسام الرقيقة إلى دعم خاص, تمريرات نهائية خفيفة, والاهتمام العالي بالتفتيش. |
الجدران 10-20 مم طويل القامة | 0.8-1.0 مم | >=1.2 ملم | قم بزيادة السُمك أو إضافة الأضلاع عندما يجب أن يحافظ الجدار على التسطيح أو الدقة الموضعية. |
الجدران فوق 20 مم طويل القامة | 1.5 مم أو أكثر | >= 2.0 مم أو مضلع | تتحرك الجدران العالية تحت قوة القطع. خشونة كلا الجانبين تدريجيًا وانتهي بعد أن يستقر التوتر. |
لوحات رقيقة كبيرة | تعتمد الحالة | ضلوع, الزعماء, أو الأسهم القربانية | لوحات أكبر من حوالي 100 س 100 ملم أكثر حساسية للتشويه عندما يكون السمك أقل 1.5 مم. |
إرشادات للأجزاء 6061-T6 المُشكَّلة باستخدام الحاسب الآلي. تأكيد الحدود النهائية مع حجم الجزء, هندسة, استراتيجية المباراة, ومتطلبات التسامح.
جدران وأضلاع موحدة
سمك الجدار الموحد أسهل في الماكينة وأقل عرضة للتشوه. تؤدي التحولات المفاجئة للسمك إلى صلابة غير متساوية ويمكن أن تسبب حركة محلية أثناء التخشين أو التشطيب. لأقسام رقيقة واسعة, أضف الأضلاع بدلاً من مجرد تشديد التفاوتات. غالبًا ما يكون الضلع العملي 60-80% من سمك الجدار, مع شرائح الجذر التي تتجنب تركيز الإجهاد الحاد.
مخزون الأضاحي وميزات الدعم
إذا كانت الهندسة النهائية حساسة, تصميم علامات الأضحية, قاعدة مؤقتة, أو مخزون إضافي يمكن إزالته في الإعداد الأخير. يمنح هذا الميكانيكي طريقة للاحتفاظ بالجزء أثناء إنشاء الأسطح الحرجة. للعمل النموذجي, غالبًا ما تكلف هذه الكمية الصغيرة من المواد الإضافية أقل من تكلفة مكافحة الاهتزاز والتشوه في كل جزء.
فتحة, رئيس, وتصميم الموضوع
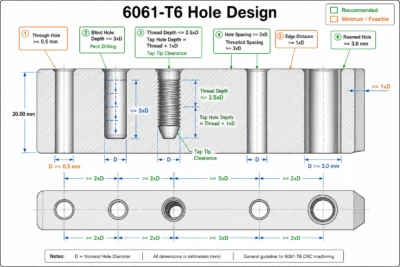
تبدو الثقوب والخيوط بسيطة في الرسم, لكنهم يقودون اختيار الأداة, وقت الدورة, خطر الكسر, جهد التفتيش, وموثوقية التجميع. عادة ما تأتي المشاكل الأكثر تكلفة من الثقوب الصغيرة جدًا, ثقوب عمياء عميقة, مسافة حافة غير كافية, وأعماق الخيط التي تتجاوز القوة المفيدة للألمنيوم.
ميزة | الحد الأدنى العملي | الهدف المفضل | قاعدة التصميم |
حفرة محفورة | 0.3-0.5 مم | >=0.8 ملم حيثما أمكن ذلك | التدريبات الصغيرة تنكسر بسهولة وتحتاج إلى إخلاء دقيق للرقاقة. |
موضوع استغلالها | M1.6 ممكن | M3 أو أكبر | تزيد الخيوط الموجودة أسفل M3 من خطر النقر وصعوبة الفحص. |
عمق الثقب الأعمى | حتى 5 x D مع تخطيط العمليات | <=3 × D مفضل | تتطلب الثقوب العمياء العميقة التحكم في الرقاقة, التدريبات المناسبة, وما يكفي من التخليص السفلي. |
عمق الخيط الأعمى | حتى 2.5 س د | 1.5-2.0 س د | نادرًا ما تضيف المشاركة الإضافية قوة مفيدة للألمنيوم ولكنها تزيد من مخاطر التنصت. |
مسافة حافة الثقب | >=1 × د | >=1.5 × د | مزيد من مسافة الحافة يقلل من الاختراق, تشويه, ورؤساء ضعفاء. |
تباعد حفرة إلى حفرة | >=2 × د | >=3 × D للميزات المترابطة | تحتاج الميزات الملولبة إلى المزيد من المواد حول القطر الصغير. |
الثقوب العمياء
يحتاج الثقب المسدود إلى مساحة أسفل العمق الوظيفي لنقطة الحفر, رقائق, وأداة صنع الخيط. عندما يظهر النموذج عمق الخيط النهائي فقط, قد لا تحتوي العملية على مساحة لإنشاء سلسلة رسائل كاملة بأمان. أضف الخلوص السفلي أو اسمح بفتحة عندما يسمح التصميم بذلك.
مشاركة الموضوع
المزيد من عمق الخيط ليس دائمًا أقوى. في الألومنيوم, غالبًا ما يصل تفاعل الخيط المفيد إلى الحد العملي 1.5-2.0 أضعاف القطر الاسمي للعديد من التجمعات. أبعد من ذلك, خطر الكسر الصنبور, وقت الدورة, ويصبح التحكم في الرقائق أكثر أهمية من المشاركة الإضافية. للمفاصل الحرجة, حساب الارتباط المطلوب من الحمل, مادة التثبيت, شكل الخيط, وعامل الأمان.
استغلالها ثقوب بعد أنودة
إذا كان سيتم بأكسيد الجزء, تحديد ما إذا كانت المواضيع ملثمين, قطع بعد أنودة, أو طاردت بعد أنودة. يجب أن يكتب هذا على الرسم. يمكن أن يؤدي تركها ضمنيًا إلى تجميع محكم, عزم دوران غير متناسق, أو تلف الطلاء أثناء التثبيت.
نصف قطر الزاوية الداخلية والشرائح
يعد نصف قطر الزاوية الداخلي واحدًا من أوضح محركات التكلفة في عملية الطحن باستخدام الحاسب الآلي. نصف قطر داخلي صغير يفرض مطحنة نهاية صغيرة. الأدوات الصغيرة أقل صلابة, قم بإزالة المواد ببطء أكبر, وهم أكثر حساسية للنفاذ والكسر. إذا كانت الزاوية لا تتحكم في الوظيفة, جعلها أكبر.
منطقة | الحد الأدنى | المفضل | لماذا يهم |
جيوب داخلية عامة | 0.5 مم | R1.0 ملم أو أكبر | يسمح نصف القطر الأكبر بقاطع أقوى وتغذية أسرع. |
جيوب عميقة | R1.0 ملم | R2.0 مم أو أكبر | وصول الأداة, انحراف, ويصبح إخلاء الرقاقة من العوامل المقيدة. |
جذور الزعيم والضلع | R0.3-R0.5 ملم | >=0.5 × سمك الجدار | تعمل شرائح الجذر على تقليل تركيز الضغط وتحسين الوصول إلى الأدوات. |
حواف خارجية | C0.2-C0.5 مم أو R0.2-R0.5 مم | كسر الحافة المحددة | تعمل الحافة المتحكم فيها على تقليل النتوءات وتساعد على تحسين الجودة. |
مطابقة نصف القطر للوصول إلى الأداة
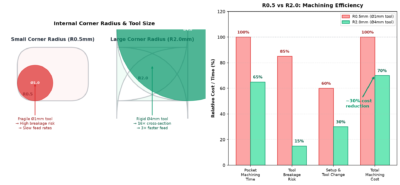
قد يتطلب الجيب ذو الزوايا R0.5 مم 1 قطع مم للتنظيف. غالبًا ما يستخدم نفس الجيب ذو الزوايا R2.0 مم أداة أقوى بكثير. يصبح التأثير أكبر مع زيادة عمق الجيب لأن مدى وصول الأداة وانحرافها يصبح هو السائد. إذا كانت هناك حاجة إلى زاوية داخلية حادة للتجميع, النظر في فتحة الإغاثة, زاوية عظم الكلب, أو عملية ثانوية محلية بدلاً من جعل الجيب بأكمله صعبًا.
فواصل الحافة الخارجية
لا تترك حالة الحافة مفتوحة تمامًا عندما يتم التعامل مع الجزء, حَشد, مستحضرات التجميل, أو متطلبات التشطيب. يمكن لشطبة صغيرة مثل C0.2-C0.5 مم أو نصف قطر صغير التحكم في النتوءات وجعل الأكسدة أكثر اتساقًا. لإغلاق الوجوه أو الواجهات المنزلقة, حدد كسر الحافة بعناية حتى تدعم النهاية الوظيفة.
التسامح واستراتيجية المسند
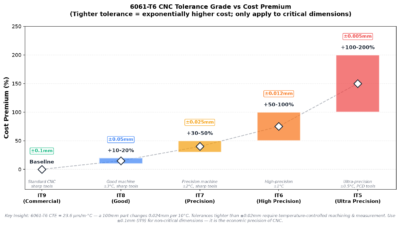
يجب أن تصف التفاوتات الوظيفة, ليس الحذر. 6061-يمكن تشكيل T6 بدقة, لكن التفاوتات الصارمة تضاعف التكلفة عندما تتطلب تحكمًا إضافيًا في الإعداد, تقتيش, استقرار درجة الحرارة, تغييرات الأداة, أو تمريرات نهائية أبطأ. عادةً ما يكون الرسم الذي يستخدم تسامحًا عامًا واقعيًا ويشدد فقط الميزات المهمة أسرع في الاقتباس وأسهل في التصنيع.
نوع المتطلبات | اختيار التصميم النموذجي | تأثير التكلفة | توجيهات سوق دبي المالي |
الأبعاد غير الحرجة | +/-0.10 مم أو التسامح الرسم العام | خط الأساس | تجنب التحمل الشديد على مستحضرات التجميل, التخليص, أو أبعاد عدم التزاوج. |
تزاوج التجاويف أو مهاوي | +/-0.02 ل +/-0.05 ملم عند الحاجة | معتدلة إلى عالية | استخدم الأبعاد المباشرة من مصادر الإسناد المستقرة وحدد طريقة الفحص. |
التسطيح / التوازي | جي دي&T حيث تتطلب الوظيفة ذلك | معتدل | تحكم في تشويه التثبيت وحدد ما إذا كان الجزء مُقاسًا بحالة حرة أم مقيدًا. |
الموقف الحقيقي / حساب تعريفي | GD على أساس المرجع&ت | معتدلة إلى عالية | استخدم ميزات مسند واضحة بدلاً من الأبعاد المتسلسلة. |
ميزات ضيقة للغاية | أقل +/-0.02 مم | عالي | تأكيد درجة الحرارة, القدرة على العملية, وعدم اليقين في التفتيش قبل الإصدار. |
استخدم مسند الإسناد بدلاً من الأبعاد المتسلسلة
تتراكم الأبعاد المتسلسلة الاختلاف من ميزة إلى أخرى. للأجزاء التي يجب تجميعها بشكل نظيف, تحديد ميزات مرجع الإسناد المستقر والثقوب الحرجة للأبعاد, المملون, فتحات, ويواجه العودة إلى تلك المسندات. يساعد هذا الأسلوب أيضًا في الفحص لأن إعداد القياس يمكنه محاكاة نفس المراجع الوظيفية المستخدمة في التجميع.
لأنظمة التسامح ومواصفات المنتج الهندسية, وتشمل المراجع المفيدة ايزو 286-1 لتحمل الحجم الخطي و ايزو 1101 للتسامح الهندسي. هذه المعايير لا تحل محل الحكم الهندسي, ولكنها تساعد في إبقاء الرسومات قابلة للتفسير عبر الموردين وفرق التفتيش.
درجة الحرارة وحالة القياس
الألومنيوم يتمدد أكثر من الفولاذ. عندما يحتوي الجزء 6061-T6 على ميزات تصل إلى بضع مئات من المليمتر, يمكن أن تصبح درجة الحرارة مرئية في نتائج الفحص. إذا كان البعد ضيقًا جدًا, تحديد حالة القياس وتجنب الخلط بين اختبارات الورشة عند درجات حرارة مختلفة مع الفحص النهائي في حالة مرجعية خاضعة للرقابة.
المعالجة السطحية وبدل الأنودة
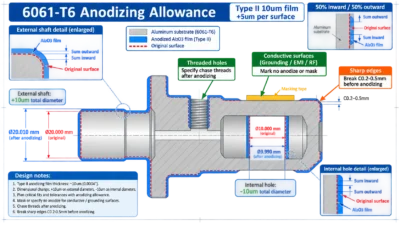
يجب تصميم المعالجة السطحية قبل إصدار الرسم. أنودة يمكن أن تحسن مقاومة التآكل, أداء ارتداء, والمظهر, ولكنه يغير الأبعاد أيضًا ويمكن أن يؤثر على الخيوط, المملون, وجوه الاتصال الكهربائية, والتوقعات التجميلية. يجب أن يوضح التصميم الأسطح التي تم الانتهاء منها, ما هي الأسطح ملثمين, وهل يتم تفسير الأبعاد قبل التشطيب أم بعده.
عنصر التصميم | قواعد سوق دبي المالي | سبب |
سمك أنودة | نوع الدولة, لون, سماكة, وما إذا كانت الأبعاد تنطبق قبل أو بعد الأكسدة. | يتغير حجم الفيلم الأنودي ويمكن أن يؤثر على النوبات. |
ثقوب مترابطة | استدعاء اخفاء أو مطاردة الخيط بعد أنودة. | يمكن أن يؤدي تراكم الطلاء إلى تقليل ملاءمة الخيط وزيادة عزم دوران التجميع. |
مناطق الاتصال الموصلة | وضع علامة على عدم وجود أنودة أو ملثمين. | الألومنيوم المؤكسد عازل للكهرباء. |
حواف حادة | كسر الحواف قبل أنودة. | قد تتلقى الزوايا الحادة طبقة رقيقة, عرض حرق, أو فضح اختلاف اللون. |
وجوه تجميلية | تحديد الأسطح المرئية واتجاه الحبوب حيثما كان ذلك مناسبًا. | علامات الأداة, التفجير, ويجب تخطيط لون الأنودة معًا. |
للتخطيط النهائي المحدد, ربط هذه المقالة ب 6061-دليل أنودة الألومنيوم T6. يجب أيضًا كتابة وسائل شرح نسيج السطح بشكل متسق; ايزو 21920-1 لمواصفات ملف تعريف نسيج السطح يعد مرجعًا خارجيًا مفيدًا عندما تحتاج متطلبات الرسم إلى تفسير رسمي.
تركيب, عدد الإعداد, والوصول إلى الأداة
يضيف كل إعداد إضافي وقت المعالجة وفرصة جديدة لتغيير مرجع الإسناد. يوفر سوق دبي المالي الجيد للميكانيكيين طرقًا مستقرة للاحتفاظ بالسهم, آلة الميزات الرئيسية, وفحص الجزء من المسند المقصود. إذا لم يكن للجزء سطح تثبيت مسطح, فكر في إضافة علامات تبويب مؤقتة أو مواد قربانية. إذا كان الجزء يحتاج إلى الوصول من عدة اتجاهات, قرر ما إذا كانت الهندسة تتطلب حقًا معالجة خماسية المحاور أو ما إذا كان تغيير التصميم البسيط يمكن أن يقلل من عدد الإعداد.
التصميم مع وضع الإعداد الأول في الاعتبار
يجب أن يقوم الإعداد الأول بإنشاء بيانات مرجعية موثوقة للعمل لاحقًا كلما أمكن ذلك. أسطح مستوية كبيرة, تحديد المواقع, أو يمكن للرؤساء الأقوياء المساعدة. تجنب إجبار المورد على التثبيت فقط على الجدران الرقيقة, وجوه تجميلية, أو حواف مرنة. حيث يكون التصميم حساسا, اليشم باستخدام الحاسب الآلي فريق التصنيع باستخدام الحاسب الآلي المخصص يمكن مراجعة مفاهيم التركيبات قبل تحديد كميات الإنتاج.
الوصول إلى الأداة والتخفيضات
يضعف, جيوب مخفية, فتحات ضيقة, ويجب أن تكون التجاويف العميقة متعمدة. إذا لم تتمكن الأداة الرأسية أو الأفقية القياسية من الوصول إلى الميزة, قد يحتاج الجزء إلى قواطع خاصة, إعدادات الزاوية, موسيقى الرقص الإلكترونية, أو تصنيع 5 محاور. أضف نقشًا محليًا أو قم بتغيير اتجاه الميزة عندما تسمح الوظيفة بذلك.
قائمة مراجعة إصدار الرسم
تعمل حزمة الإصدار النظيف على تقليل التقلبات قبل عرض الأسعار وتمنع افتراضات التصنيع من أن تصبح قرارات تصميم مخفية. لا يحتاج الرسم إلى المبالغة في تحديد كل سطح, ولكن يجب أن تحدد الميزات التي تهم الوظيفة, تقتيش, التشطيب, والتجمع.
الافراج عن البند | ما يجب تضمينه | تم تجنب المشكلة الشائعة |
3نموذج د | ملف STEP بالهندسة النهائية. | الغموض بين النموذج والرسم. |
2رسم د | أبعاد حرجة, التاريخ, التسامح, ينهي, كمية, والمراجعة. | افتراضات الاقتباس والمتطلبات الوظيفية المفقودة. |
وسيلة شرح المواد | 6061-T6 أو 6061-T651 حيث يلزم تخفيف الضغط. | مزاج خاطئ أو حركة زائدة في الأجزاء السميكة. |
إنهاء وسيلة الشرح | أنودة النوع/اللون/السمك, اخفاء, الأسطح التجميلية, وأبعاد ما بعد التشطيب. | مشاكل التجميع بعد التشطيب. |
خطة التفتيش | الميزات الهامة للجودة وحالة القياس. | الحجج حول معايير القبول بعد تصنيع الأجزاء. |
قائمة مراجعة سوق دبي المالي للتسعير المسبق
فئة | تحقق قبل الإصدار |
مادة | يتم تحديد السبائك والمزاج على أنها 6061-T6 أو 6061-T651 عند الاقتضاء. |
مخزون | الجزء يناسب لوحة مشتركة, حاجِز, أو مخزون البثق مع بدل تصنيع معقول. |
سمك الجدار | الجدران >=1.0 ملم حيثما أمكن ذلك, وتشمل المناطق الرفيعة الطويلة أو الواسعة الأضلاع أو استراتيجية الدعم. |
الثقوب | ثقوب صغيرة, ثقوب عميقة, والثقوب العمياء لديها ما يكفي من الوصول إلى الأدوات وإزالة الرقاقة. |
المواضيع | عمق الخيط الأعمى عادة 1.5-2.0 س د, مع تحديد العمق التجريبي والخلوص السفلي. |
زوايا | أنصاف الأقطار الداخلية كبيرة بما يكفي لحجم القاطع العملي; الجيوب العميقة تتجنب أنصاف أقطار الزوايا الصغيرة. |
الحواف | تتضمن الحواف الخارجية شطبًا أو نصف قطر يمكن التحكم فيه بدلاً من الحواف الحادة غير المحددة. |
التسامح | تظهر التفاوتات الصارمة فقط على الميزات الوظيفية, ليس على كل البعد. |
التاريخ | المسند مستقر, يمكن تشكيله, ومشتركة بالتصنيع والتفتيش. |
الانتهاء من السطح | أنودة, اخفاء, وجوه تجميلية, ويتم تحديد أبعاد ما بعد التشطيب. |
تركيب | يحتوي الجزء على مناطق تثبيت مسطحة, علامات التبويب, مخزون التضحية, أو نهج عمل واضح آخر. |
التوثيق | خطوة, رسم, كمية, مادة, ينهي, ويتم توفير المراجعة معا. |
JADE-CNC دعم مراجعة DFM
يقوم JADE-CNC بمراجعة قابلية التصنيع قبل عرض الأسعار للنموذج الأولي وأجزاء الإنتاج باستخدام الحاسب الآلي. يمكن للمراجعة أن تشير إلى مخاطر الجدار الرقيق, مشاكل الوصول إلى الأداة, التسامح غير واضح, إنهاء الصراعات, مخاوف الخيط, وبدائل العملية. يعد هذا مفيدًا بشكل خاص عندما يجب أن يوازن الجزء بين تكلفة التصنيع, أنودة مستحضرات التجميل, تناسب التجمع, ووقت التسليم.
لطلب المراجعة, أرسل النموذج ثلاثي الأبعاد, 2رسم د, متطلبات المواد والانتهاء, كمية, المهلة الزمنية المستهدفة, وأي ميزات هامة للجودة من خلال صفحة الاتصال بـ JADE-CNC. لمتطلبات التفتيش الحرجة, يمكن لـ JADE-CNC أيضًا مواءمة خطة التصنيع مع القدرة على فحص الجودة.
الأسئلة المتداولة
ما هو الحد الأدنى الموصى به لسمك الجدار لأجزاء CNC 6061-T6?
لأجزاء كثيرة, 1.0 ملم هو هدف عملي أقل للجدران القصيرة. يجب أن تكون الجدران الرقيقة الأطول أو الأوسع أكثر سمكًا, مضلع, أو مدعومة بمخزونات الأضاحي. الميزات أدناه 1.0 مم قد يكون ممكنا, ولكن يجب مراجعتها من حيث الارتفاع, طول, تسامح, الوصول إلى الأداة, وطريقة المشبك.
إلى أي مدى يجب أن تكون الثقوب المسدودة العمياء في 6061-T6?
هدف التصميم المشترك هو 1.5-2.0 أضعاف قطر الخيط الاسمي للمشاركة المفيدة, مع عمق تجريبي إضافي كافٍ لطرف الصنبور والرقائق. يمكن صنع خيوط عمياء أعمق, ولكنها في كثير من الأحيان تضيف مخاطر استغلال دون فائدة وظيفية كبيرة ما لم تتطلب الحسابات المشتركة ذلك.
متى يجب علي تشديد التسامح أدناه +/-0.05 مم?
تشديد أدناه +/-0.05 مم فقط عندما تكون عناصر التحكم في الميزة مناسبة, تنسيق, ختم, حركة, أو وظيفة أخرى قابلة للقياس. لذا حدد التواريخ, طريقة التفتيش, وحالة القياس. إذا كانت الميزة تجميلية أو تحتاج إلى تصريح فقط, عادةً ما يؤدي التسامح الأكثر مرونة إلى تقليل التكلفة دون تقليل الأداء.
كيف ينبغي أن تظهر الأنودة في رسم 6061-T6?
اذكر نوع الأنودة, لون, نطاق سمك, مناطق ملثمة, وجوه تجميلية, وما إذا كانت الأبعاد تنطبق قبل أو بعد الأكسدة. من أجل الثقوب الدقيقة والثقوب الملولبة, أضف ملاحظة واضحة للإخفاء, تجهيز ما بعد الانتهاء, أو مطاردة الخيط.
هل التصنيع باستخدام الحاسب الآلي أفضل دائمًا من صب القوالب لتصميمات 6061-T6?
لا. غالبًا ما تكون المعالجة باستخدام الحاسب الآلي أفضل للنماذج الأولية, إنتاج منخفض الحجم, التحمل الصارم, والتصاميم التي قد لا تزال تتغير. يمكن أن يصبح الصب بالقالب أكثر اقتصادا بالنسبة للمساكن المعقدة ذات الحجم الكبير, ولكن السبائك, استثمار الأدوات, تصميم الجدار, مسودة, وتوقعات التشطيب مختلفة.
مقالات ذات صلة بـ 6061-T6
- 6061-T6 الألومنيوم التصنيع باستخدام الحاسب الآلي الدليل الكامل
- 6061-T6 مقابل 7075-T6 الألومنيوم: قوة, يكلف & القدرة على التصنيع
- 6061-أنودة الألومنيوم T6: أنواع, الألوان, سماكة & قواعد التصميم
- 6061-معلمات التصنيع باستخدام الحاسب الآلي T6: سرعات, يغذي, الأدوات & التحكم في العمليات
- 6061-T6 مقابل ADC12 الألومنيوم: التصنيع باستخدام الحاسب الآلي أو يموت الصب?
- 6061-T6 التصنيع باستخدام الحاسب الآلي المبادئ التوجيهية لسوق دبي المالي: قواعد التصميم & قائمة التحقق
- 6061-خصائص الألمنيوم T6: ميكانيكية, الحرارية & البيانات الكيميائية

ليو ليانغ, أفضل شريك مؤسس مع R&د
JADE-CNC مؤسس LEO, الذي يجلب أكثر من عقدين من الخبرة في الصناعة, بدأ ليو حياته المهنية كمتدرب ومارس مهاراته في معالجة الأسطح والتصنيع باستخدام الحاسب الآلي.