



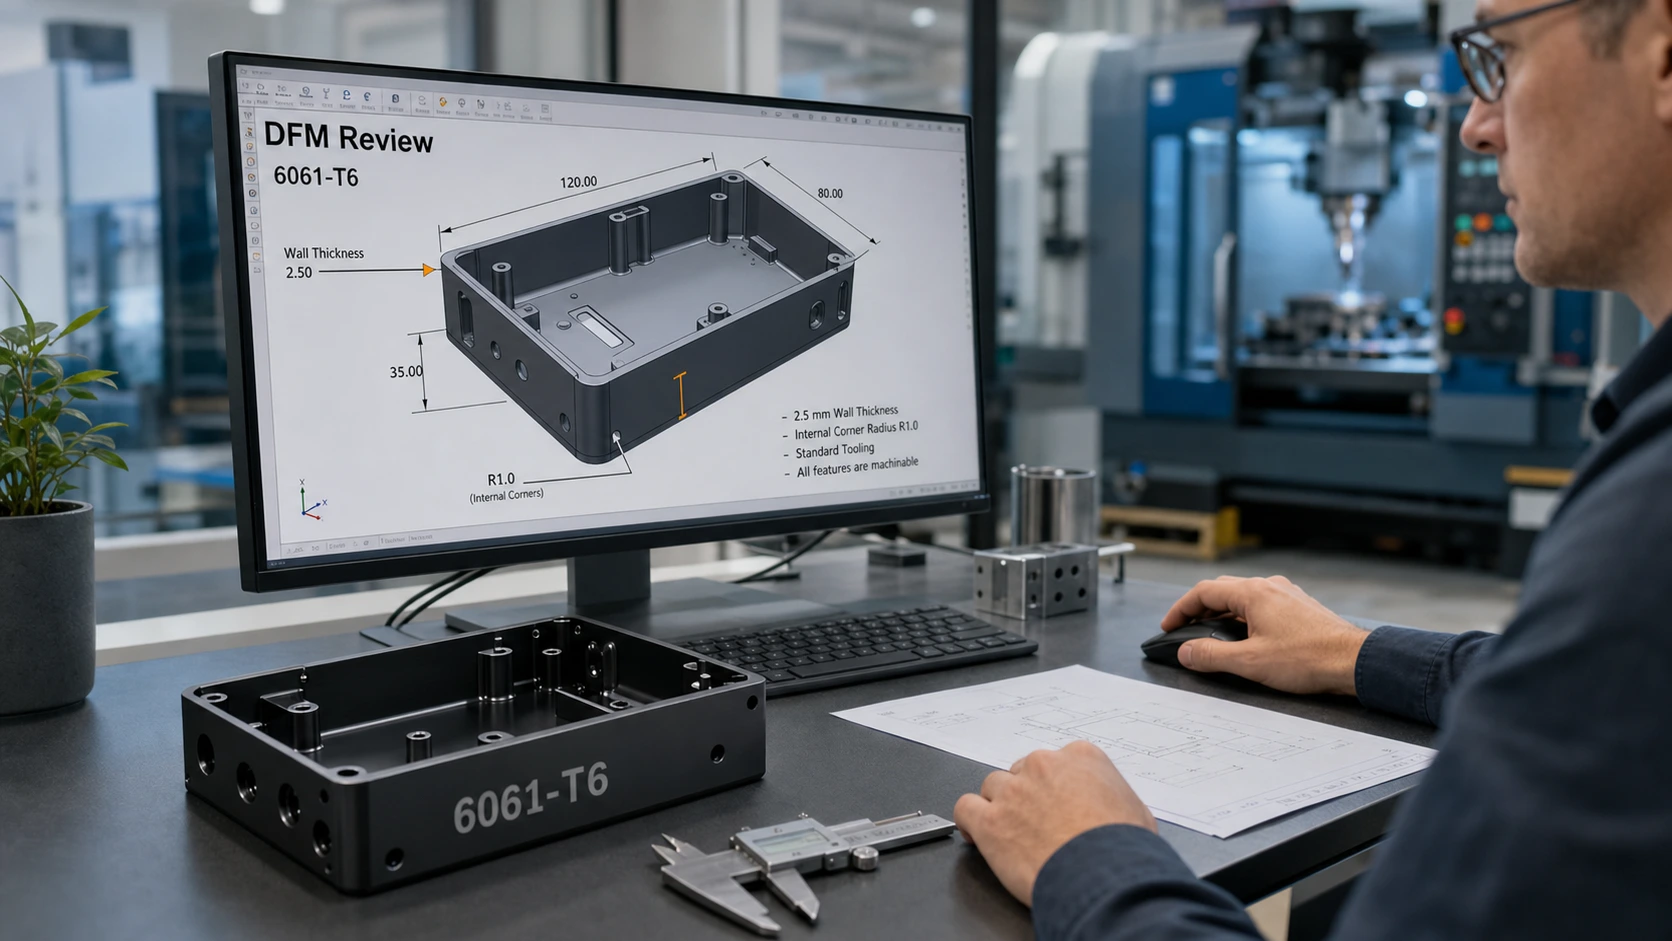
Правила проектирования для инженеров, готовящих алюминиевые детали 6061-T6 для обработки на станках с ЧПУ., цитирование, инспекция, и отделка.
Предлагаемый URL: 6061-T6 Обработка на станке с ЧПУ, рекомендации DFM
Мета-описание: Практическое руководство DFM по обработке на станке с ЧПУ 6061-T6, касающееся толщины стенки., дыры, нити, угловые радиусы, допуски, припуск на анодирование, приспособление, рисунки, и контрольный список выпуска.
Введение
DFM — это то место, где многие проекты из алюминия 6061-T6 выигрывают или проигрывают время. Сплав обрабатывается чисто, хорошо заканчивается, и подходит для широкого спектра кронштейнов, корпуса, приспособления, оптические детали, компоненты робототехники, и промышленные сборки. И все же рисунок с тонкими неподдерживаемыми стенками, крошечные внутренние радиусы, ненужные жесткие допуски, или неясные требования к анодированию все равно могут стать дорогостоящими в обработке и трудными для проверки..
В этом руководстве приводятся практические правила проектирования деталей, обработанных на станке 6061-T6 с ЧПУ, прежде чем модель САПР будет выпущена для коммерческого предложения или производства.. Это часть JADE-CNC. 6061 кластер контента и связан с более широким кругом 6061-Полное руководство по обработке алюминия на станке с ЧПУ T6, тот 6061-Руководство по параметрам обработки с ЧПУ T6, и 6061-Руководство по свойствам алюминия T6.
Используйте эти правила в качестве основы для проверки проекта, а не как фиксированный универсальный предел.. Окончательная технологичность зависит от размера детали., доступ к инструменту, жесткость машины, количество установок, метод проверки, отделка поверхности, и функция каждой функции.
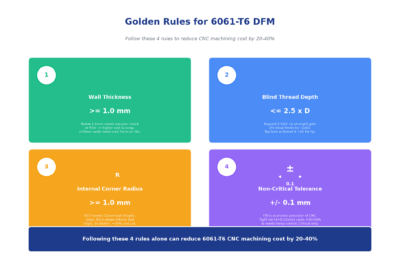
Быстрые приоритеты DFM для деталей с ЧПУ 6061-T6
Четыре правила, которые обычно позволяют сэкономить больше всего средств
- Держите некритические стены на 1.0 мм или толще, если функция это позволяет..
- Используйте большие внутренние угловые радиусы., особенно в глубоких карманах и узких полостях.
- Ограничьте зацепление глухой резьбы полезной длиной вместо указания чрезмерной глубины..
- Применяйте жесткие допуски только к функциональным интерфейсам., не для каждого размера чертежа.
Эти решения сокращают объемы обработки мелким инструментом., риск установки, болтовня, переделка, и ненужное время проверки. Они также делают предложение более понятным, поскольку поставщик может выбирать надежные инструменты и приспособления вместо того, чтобы строить весь процесс вокруг проблем, которых можно избежать..
Дизайн для всего маршрута, Не только резак
Технологическую деталь из 6061-T6 не только легко разрезать.. Также легко зажимать, снимать заусенцы, заканчивать, проверять, упаковка, и собрать. Чистая модель CAD по-прежнему может не работать с DFM, если у нее нет надежной исходной поверхности., если анодирование меняет прецизионное отверстие, или если тонкая стенка пружинит после окончательной настройки. JADE-CNC рассматривает эти проблемы во время составления предложения, чтобы план процесса соответствовал функции детали до начала обработки..
Выбор материала и процесса
Четко укажите сплав и отпуск.. Напишите на чертеже 6061-T6, а не стандартную выноску для алюминия.. Для толстых листов или деталей, где движение напряжения является проблемой., 6061-T651 может быть лучшим выбором, потому что он снимает стресс при растяжении.. Когда сила или объем выводят конструкцию за пределы естественного диапазона обработки из стали 6061-T6., сравнивайте альтернативы заранее, вместо того, чтобы вносить изменения в дизайн после предложения.
Сценарий | 6061-T6 подходит для обработки с ЧПУ | Альтернатива для рассмотрения |
Прототип для мелкосерийного производства | Надежная посадка для быстрой итерации и точных функциональных деталей.. | Нет, если геометрия не похожа на лист или выдавливание.. |
Высокопрочные обработанные детали | Хорошо подходит, когда сила, коррозионная стойкость, и закончить дело. | 7075-T6, если более высокая прочность оправдывает затраты и компромисс между анодированием. |
Очень объемные сложные корпуса | Полезно для прототипов и производства мостов.. | Литье под давлением ADC12, когда стоимость оснастки оправдана количеством. |
Простые изогнутые кронштейны или крышки | Может быть переопределено. | 5052 листовой металл может снизить стоимость изготовления плоских деталей. |
Длинные постоянные сечения | Обработка заготовки может привести к потере материала. | 6063 экструзия плюс вторичная обработка. |
Для сравнения силовых показателей, видеть 6061-T6 против алюминия 7075-T6. Для выбора процесса в больших объемах, запланированное руководство 6061-T6 против алюминия ADC12: Обработка на станке с ЧПУ или литье под давлением? это естественное следующее чтение.
Толщина стенок и тонкостенная конструкция
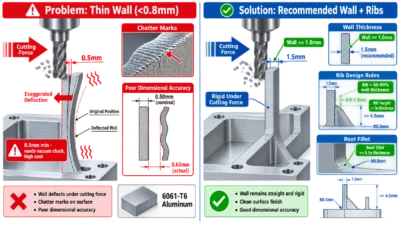
6061-T6 имеет гораздо более низкий модуль упругости, чем сталь., чтобы тонкие стенки могли двигаться во время резки и пружинить после разжима. Это не значит худой 6061 стены невозможны. Это означает высоту стены, неподдерживаемая длина, зацепление резца, работа, и условия проверки должны быть разработаны вместе.
Состояние функции | Возможный диапазон | Предпочтительная цель проектирования | Примечание ДФМ |
Маленькие стены внизу 10 мм высота | 0.5-0.8 мм | >= 1,0 мм | Тонкие срезы могут нуждаться в специальной поддержке., легкие финишные проходы, и повышенное внимание инспекции. |
Стены 10-20 мм высота | 0.8-1.0 мм | >= 1,2 мм | Увеличьте толщину или добавьте ребра, если стена должна сохранять плоскостность или точность позиционирования.. |
Стены выше 20 мм высота | 1.5 мм или более | >=2,0 мм или ребристый | Высокие стены движутся под действием режущей силы. Обрабатывайте обе стороны постепенно и заканчивайте после того, как напряжение утихнет.. |
Большие тонкие панели | В зависимости от случая | Ребрышки, боссы, или жертвенный инвентарь | Панели размером более ок. 100 х 100 мм более чувствительны к деформации, если толщина меньше 1.5 мм. |
Руководство для деталей 6061-T6, обработанных на станке с ЧПУ. Подтвердите окончательные пределы с размером детали, геометрия, стратегия приспособления, и требования толерантности.
Равномерные стенки и ребра
Равномерную толщину стенок легче обрабатывать, и вероятность ее деформации меньше.. Резкие изменения толщины создают неравномерную жесткость и могут вызвать локальные перемещения во время черновой или чистовой обработки.. Для широких тонких срезов, добавлять ребра, а не просто ужесточать допуски. Практичное ребро часто бывает 60-80% толщины стены, с корневым выступом, позволяющим избежать резкой концентрации напряжений.
Жертвенный инвентарь и вспомогательные функции
Если окончательная геометрия тонкая, спроектировать жертвенные вкладки, временная база, или дополнительный запас, который можно удалить при последней настройке. Это дает машинисту возможность удерживать деталь во время создания критических поверхностей.. Для работы над прототипом, использование небольшого количества дополнительного материала часто обходится дешевле, чем борьба с вибрацией и искажениями на каждой детали..
Дыра, Босс, и дизайн резьбы
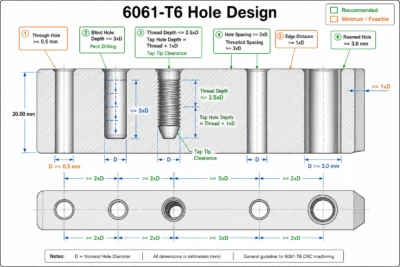
Отверстия и резьба на чертеже выглядят просто., но они определяют выбор инструмента, время цикла, риск поломки, инспекционные усилия, и надежность сборки. Самые дорогостоящие проблемы обычно возникают из-за очень маленьких дырок., глубокие глухие дыры, недостаточное расстояние от края, и глубина резьбы, превышающая полезную прочность алюминия..
Особенность | Практический минимум | Предпочтительная цель | Правило проектирования |
Просверленное отверстие | 0.3-0.5 мм | >=0,8 мм, где это возможно | Маленькие сверла легко ломаются и требуют тщательной эвакуации стружки.. |
Нарезанная резьба | М1,6 возможно | М3 или больше | Резьба ниже M3 увеличивает риск резьбы и сложность проверки.. |
Глубина глухого отверстия | До 5 x D с планированием процесса | <=3 x D предпочтительно | Глубокие глухие отверстия требуют контроля стружки, подходящие дрели, и достаточный нижний просвет. |
Глубина глухой резьбы | До 2.5 х Д | 1.5-2.0 х Д | Дополнительное зацепление редко увеличивает полезную прочность алюминия, но увеличивает риск постукивания.. |
Расстояние до края отверстия | >=1 х Д | >=1,5 х Д | Увеличение расстояния до края уменьшает прорыв, искажение, и слабые боссы. |
Расстояние между отверстиями | >=2 х Д | >=3 x D для резьбовых элементов | Для резьбовых элементов требуется больше материала вокруг меньшего диаметра.. |
Глухие отверстия
Для глухого отверстия необходимо пространство ниже функциональной глубины для точки сверления., чипсы, и инструмент для изготовления резьбы. Когда модель показывает только глубину готовой резьбы, в процессе может не хватить места для безопасного создания полного потока. Добавьте нижний зазор или оставьте сквозное отверстие, если это позволяет конструкция..
Взаимодействие с потоками
Большая глубина резьбы не всегда означает прочность. Из алюминия, полезное взаимодействие с потоками часто достигает практического предела 1.5-2.0 раз превышает номинальный диаметр для многих сборок. Помимо этого, риск поломки крана, время цикла, и контроль стружки становится более важным, чем дополнительное зацепление. Для ответственных суставов, рассчитать необходимое зацепление по нагрузке, крепежный материал, форма резьбы, и коэффициент безопасности.
Резьбовые отверстия после анодирования
Если деталь будет анодирована, решить, будут ли темы замаскированы, резка после анодирования, или чеканка после анодирования. Это должно быть написано на рисунке.. Если оставить это подразумеваемым, это может привести к тугой сборке., непостоянный крутящий момент, или повреждение покрытия во время установки.
Внутренние угловые радиусы и скругления
Внутренний угловой радиус является одним из наиболее очевидных факторов затрат при фрезеровании на станках с ЧПУ.. Небольшой внутренний радиус требует использования маленькой концевой фрезы.. Маленькие инструменты менее жесткие, удалять материал медленнее, и более чувствительны к биению и поломке. Если угол не контролирует функцию, сделай его больше.
Область | Минимум | Предпочтительный | Почему это важно |
Общие внутренние карманы. | Р0,5 мм | R1,0 мм или больше | Больший радиус обеспечивает более прочную фрезу и более быструю подачу.. |
Глубокие карманы | Р1,0 мм | R2,0 мм или больше | Досягаемость инструмента, отклонение, и эвакуация стружки становятся ограничивающими факторами. |
Бобышка и корни ребер | Р0,3-Р0,5 мм | >=0,5 x толщина стенки | Корневые скругления снижают концентрацию напряжений и улучшают доступ к инструменту.. |
Внешние края | С0,2-С0,5 мм или R0,2-R0,5 мм | Определенный разрыв края | Контролируемая кромка уменьшает количество заусенцев и повышает качество обработки.. |
Сопоставьте радиус с доступом к инструменту
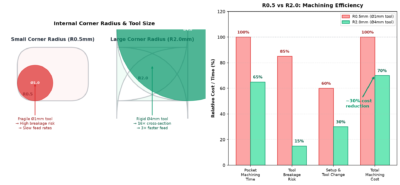
Карман с углами R0,5 мм может потребовать 1 мм резак для очистки. В том же кармане с углами R2,0 мм часто можно использовать гораздо более прочный инструмент.. Эффект становится сильнее по мере увеличения глубины кармана, поскольку досягаемость и отклонение инструмента становятся доминирующими.. Если для сборки необходим острый внутренний угол, рассмотреть возможность резервного слота, угол с собачьей костью, или локальная вторичная операция вместо того, чтобы усложнять весь карман.
Разрывы внешних кромок
Не оставляйте кромку полностью открытой, когда деталь подвергается обработке., сборка, косметический, или требования к отделке. Небольшая фаска, например C0,2-C0,5 мм, или небольшой радиус позволяют контролировать заусенцы и сделать анодирование более последовательным.. Для уплотнительных поверхностей или скользящих поверхностей, тщательно определите разрыв края, чтобы отделка поддерживала функцию.
Допуск и базовая стратегия
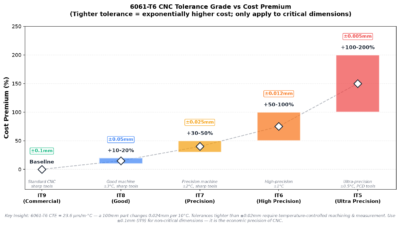
Допуски должны описывать функцию, не осторожность. 6061-T6 можно точно обрабатывать, но жесткие допуски увеличивают затраты, когда они требуют дополнительного контроля настройки, инспекция, стабилизация температуры, изменения инструмента, или более медленные завершающие проходы. Чертеж, в котором используются реалистичные общие допуски и уточнены только критические элементы, обычно быстрее составляется и его легче изготовить..
Тип требования | Типичный выбор дизайна | Эффект затрат | Руководство ДФМ |
Некритические размеры | +/-0.10 мм или общий допуск чертежа | Базовый уровень | Избегайте жестких допусков на косметические, разрешение, или несопряженные размеры. |
Сопряженные отверстия или валы | +/-0.02 к +/-0.05 мм при необходимости | От умеренного до высокого | Используйте прямое определение размеров на основе стабильных базовых данных и определите метод контроля.. |
Плоскостность / параллелизм | ГД&T, где этого требует функция | Умеренный | Управляйте искажениями при зажиме и указывайте, измеряется ли деталь в свободном или удержанном состоянии.. |
Истинная позиция / профиль | GD на основе данных&Т | От умеренного до высокого | Используйте четкие опорные элементы вместо связанных размеров.. |
Ультра-плотные функции | Ниже +/-0.02 мм | Высокий | Подтвердите температуру, возможности процесса, и неопределенность проверки перед выпуском. |
Используйте базы вместо связанных размеров
Связанные размеры накапливают вариации от элемента к элементу.. Для деталей, которые должны быть аккуратно собраны, определение стабильных базовых элементов и определение размеров критических отверстий, скучно, слоты, и возвращается к этим данным. Этот подход также помогает при проверке, поскольку измерительная установка может моделировать те же функциональные ссылки, которые используются при сборке..
Для систем допусков и геометрических характеристик продукции, полезные ссылки включают ИСО 286-1 для допусков линейных размеров и ИСО 1101 для геометрических допусков. Эти стандарты не заменяют инженерную оценку., но они помогают обеспечить интерпретацию чертежей поставщиками и инспекционными группами..
Температура и условия измерения
Алюминий расширяется больше, чем сталь. Когда деталь из 6061-T6 имеет характеристики, с точностью до нескольких сотых миллиметра, температура может стать видимой в результатах проверки. Если размер очень мал, указать условия измерения и избегать смешивания проверок в цехе при разных температурах с окончательным контролем в контролируемых эталонных условиях.
Обработка поверхности и припуск на анодирование
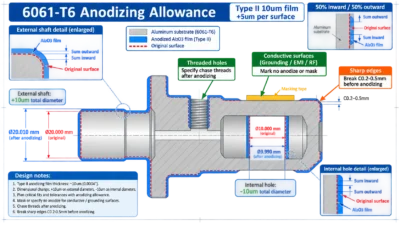
Обработка поверхности должна быть разработана до того, как будет выпущен чертеж.. Анодирование может улучшить коррозионную стойкость, износостойкость, и внешний вид, но это также меняет размеры и может повлиять на резьбу, скучно, электрические контактные поверхности, и косметические ожидания. В проекте должно быть указано, какие поверхности обработаны., какие поверхности замаскированы, и интерпретируются ли размеры до или после отделки.
Элемент дизайна | правило ДФМ | Причина |
Толщина анодирования | Тип государства, цвет, толщина, и применяются ли размеры до или после анодирования. | Анодная пленка меняет размер и может повлиять на посадку. |
Резьбовые отверстия | Вызов маскировки или нарезания резьбы после анодирования. | Налипание покрытия может уменьшить посадку резьбы и увеличить крутящий момент сборки.. |
Проводящие контактные площадки | Отметить как не анодированный или замаскированный. | Анодированный алюминий обладает электроизоляционными свойствами.. |
Острые края | Обломайте края перед анодированием. | На острых углах может появиться тонкая пленка., показать горение, или выставьте изменение цвета. |
Косметические лица | Определите видимые поверхности и направление волокон, где это необходимо.. | Следы инструмента, взрывные работы, и цвет анодирования должны планироваться вместе. |
Для планирования отделки, свяжите эту статью с 6061-Направляющая для анодирования алюминия T6. Обозначения текстуры поверхности также должны быть написаны последовательно.; ИСО 21920-1 для спецификации профиля текстуры поверхности является полезным внешним справочником, когда требования к чертежам требуют формальной интерпретации..
Крепление, Количество установок, и доступ к инструментам
Каждая дополнительная настройка увеличивает время обработки и новую возможность смещения исходной точки.. Хороший DFM дает машинисту возможность стабильно удерживать заготовку., машина основные характеристики, и осмотрите деталь по намеченным базовым точкам. Если деталь не имеет плоской прижимной поверхности, рассмотрите возможность добавления временных вкладок или жертвенного материала. Если к детали необходим доступ со многих сторон, решить, действительно ли геометрия требует 5-осевой обработки или небольшое изменение конструкции может сократить количество наладок.
Проектируйте с учетом первой установки
Первая установка должна создать надежные исходные данные для последующей работы, когда это возможно.. Большие плоские поверхности, расположение отверстий, или крепкие начальники могут помочь. Не заставляйте поставщика зажимать только тонкие готовые стены., косметические лица, или гибкие края. Когда дизайн чувствителен, JADE-CNC команда по индивидуальной обработке с ЧПУ может просмотреть концепции приспособлений, прежде чем указывать объемы производства.
Доступ к инструменту и подрезы
Подрезы, скрытые карманы, узкие щели, и глубокие полости должны быть преднамеренными. Если стандартный вертикальный или горизонтальный инструмент не может достичь объекта, для детали могут потребоваться специальные фрезы, угловые установки, электроэрозионная обработка, или 5-осевая обработка. Добавьте локальный рельеф или измените ориентацию объекта, если это позволяет функция..
Контрольный список выпуска чертежей
Пакет «чистой версии» сокращает затраты времени перед составлением предложения и предотвращает превращение производственных предположений в скрытые проектные решения.. На чертеже не нужно чрезмерно указывать каждую поверхность., но он должен определить функции, которые имеют значение для функционирования, инспекция, отделка, и сборка.
Выпустить элемент | Что включить | Распространенной проблемы удалось избежать |
3Модель D | STEP-файл с окончательной геометрией. | Неоднозначность между моделью и чертежом. |
2D рисунок | Критические размеры, дата, допуски, заканчивать, количество, и пересмотр. | Цитируйте предположения и пропущенные функциональные требования. |
Обозначение материала | 6061-T6 или 6061-T651, где требуется снятие напряжения.. | Неправильный характер или чрезмерные движения в толстых частях. |
Завершить уточнение | Тип анодирования/цвет/толщина, маскировка, косметические поверхности, и послефинишные размеры. | Проблемы со сборкой после отделки.. |
План проверки | Критические для качества характеристики и условия измерения. | Споры по поводу критериев приемки после изготовления деталей. |
Контрольный список DFM для предварительного ценового предложения
Категория | Проверьте перед выпуском |
Материал | Сплав и отпуск обозначаются как 6061-T6 или 6061-T651, где это необходимо.. |
Запас | Деталь подходит к общей пластине, бар, или экструзионный материал с разумным припуском на механическую обработку. |
Толщина стенки | Стены >=1,0 мм, где это возможно, и высокие или широкие тонкие области включают ребра или стратегию поддержки. |
Дыры | Маленькие отверстия, глубокие дыры, и глухие отверстия имеют достаточный доступ к инструменту и зазор для стружки. |
Темы | Глубина потайной резьбы обычно составляет 1.5-2.0 х Д, с заданной пилотной глубиной и нижним зазором. |
Углы | Внутренние радиусы достаточно велики для практичного размера фрезы.; глубокие карманы позволяют избежать маленьких радиусов углов. |
Края | Внешние кромки включают контролируемую фаску или радиус вместо неуказанных острых кромок.. |
Допуски | Жесткие допуски проявляются только в отношении функциональных особенностей., не во всех измерениях. |
Дата | Данные стабильны, обрабатываемый, и совместно используются при обработке и контроле. |
Чистота поверхности | Анодирование, маскировка, косметические лица, и послефинишные размеры определены. |
Крепление | Деталь имеет плоские места зажима., вкладки, жертвенный инвентарь, или другой четкий подход к удержанию рабочей силы. |
Документация | ШАГ, рисунок, количество, материал, заканчивать, и редакция поставляются вместе. |
Поддержка обзора JADE-CNC DFM
JADE-CNC проверяет технологичность перед составлением предложения по прототипу и производству деталей с ЧПУ.. Обзор может указать на риск тонкостенности, проблемы с доступом к инструментам, неясные допуски, завершение конфликтов, проблемы с потоками, и альтернативы процесса. Это особенно полезно, когда деталь должна сбалансировать затраты на обработку., косметическое анодирование, монтажная посадка, и время доставки.
Чтобы запросить проверку, пришлите 3D модель, 2D рисунок, Требования к материалам и отделке, количество, целевое время выполнения заказа, и любые важные для качества функции посредством Страница контактов JADE-CNC. Для критических требований проверки, JADE-CNC также может согласовать план обработки со своими возможность контроля качества.
Часто задаваемые вопросы
Какова рекомендуемая минимальная толщина стенок деталей с ЧПУ 6061-T6??
Для многих частей, 1.0 мм — практичная нижняя цель для коротких стен. Более высокие или широкие тонкие стены должны быть толще, ребристый, или поддерживается жертвенным инвентарем. Особенности ниже 1.0 мм возможно возможно, но их следует пересмотреть по высоте, длина, терпимость, доступ к инструменту, и способ крепления.
Насколько глубокими должны быть глухие резьбовые отверстия в 6061-T6?
Общей целью проектирования является 1.5-2.0 умноженный на номинальный диаметр резьбы для полезного зацепления, с достаточной дополнительной глубиной направляющей для кончика метчика и стружки. Можно сделать более глубокую потайную резьбу., но они часто добавляют риск врезки без особой функциональной выгоды, если этого не требуют совместные расчеты..
Когда мне следует ужесточить допуски ниже +/-0.05 мм?
Затянуть ниже +/-0.05 мм только тогда, когда элементы управления функциями подходят, выравнивание, уплотнение, движение, или другая измеримая функция. Итак, определите даты, метод проверки, и условия измерения. Если функция носит косметический характер или требует только разрешения, более свободный допуск обычно снижает стоимость без снижения производительности..
Как должно быть показано анодирование на чертеже 6061-T6??
Укажите тип анодирования, цвет, диапазон толщины, замаскированные области, косметические лица, и применяются ли размеры до или после анодирования. Для прецизионных отверстий и резьбовых отверстий, добавьте четкое примечание для маскировки, послефинишная обработка, или чеканка ниток.
Всегда ли обработка на станке с ЧПУ лучше, чем литье под давлением для конструкций 6061-T6??
Нет. Обработка на станке с ЧПУ часто лучше подходит для прототипов, мелкосерийное производство, жесткие допуски, и дизайны, которые еще могут измениться. Литье под давлением может стать более экономичным для сложных корпусов большого объема, но сплав, инвестиции в оснастку, дизайн стены, черновик, и ожидания от отделки разные.
Статьи по теме 6061-T6
- 6061-Полное руководство по обработке алюминия T6 с ЧПУ
- 6061-T6 против 7075-T6 Алюминий: Сила, Расходы & Обрабатываемость
- 6061-T6 Анодирование алюминия: Типы, Цвета, Толщина & Правила проектирования
- 6061-T6 Параметры обработки с ЧПУ: Скорости, Ленты, Оснастка & Управление процессом
- 6061-T6 против ADC12 Алюминий: Обработка с ЧПУ или литье под давлением?
- 6061-T6 Обработка на станке с ЧПУ Рекомендации DFM: Правила проектирования & Контрольный список
- 6061-Свойства алюминия T6: Механический, Термальный & Химические данные

Лео Лян, Основатель, лучший партнер R&Д
Основатель JADE-CNC Лео, который обладает более чем двадцатилетним опытом работы в отрасли, Лео начал свою карьеру в качестве ученика и практиковал свои навыки в области обработки поверхностей и обработки на станках с ЧПУ..