



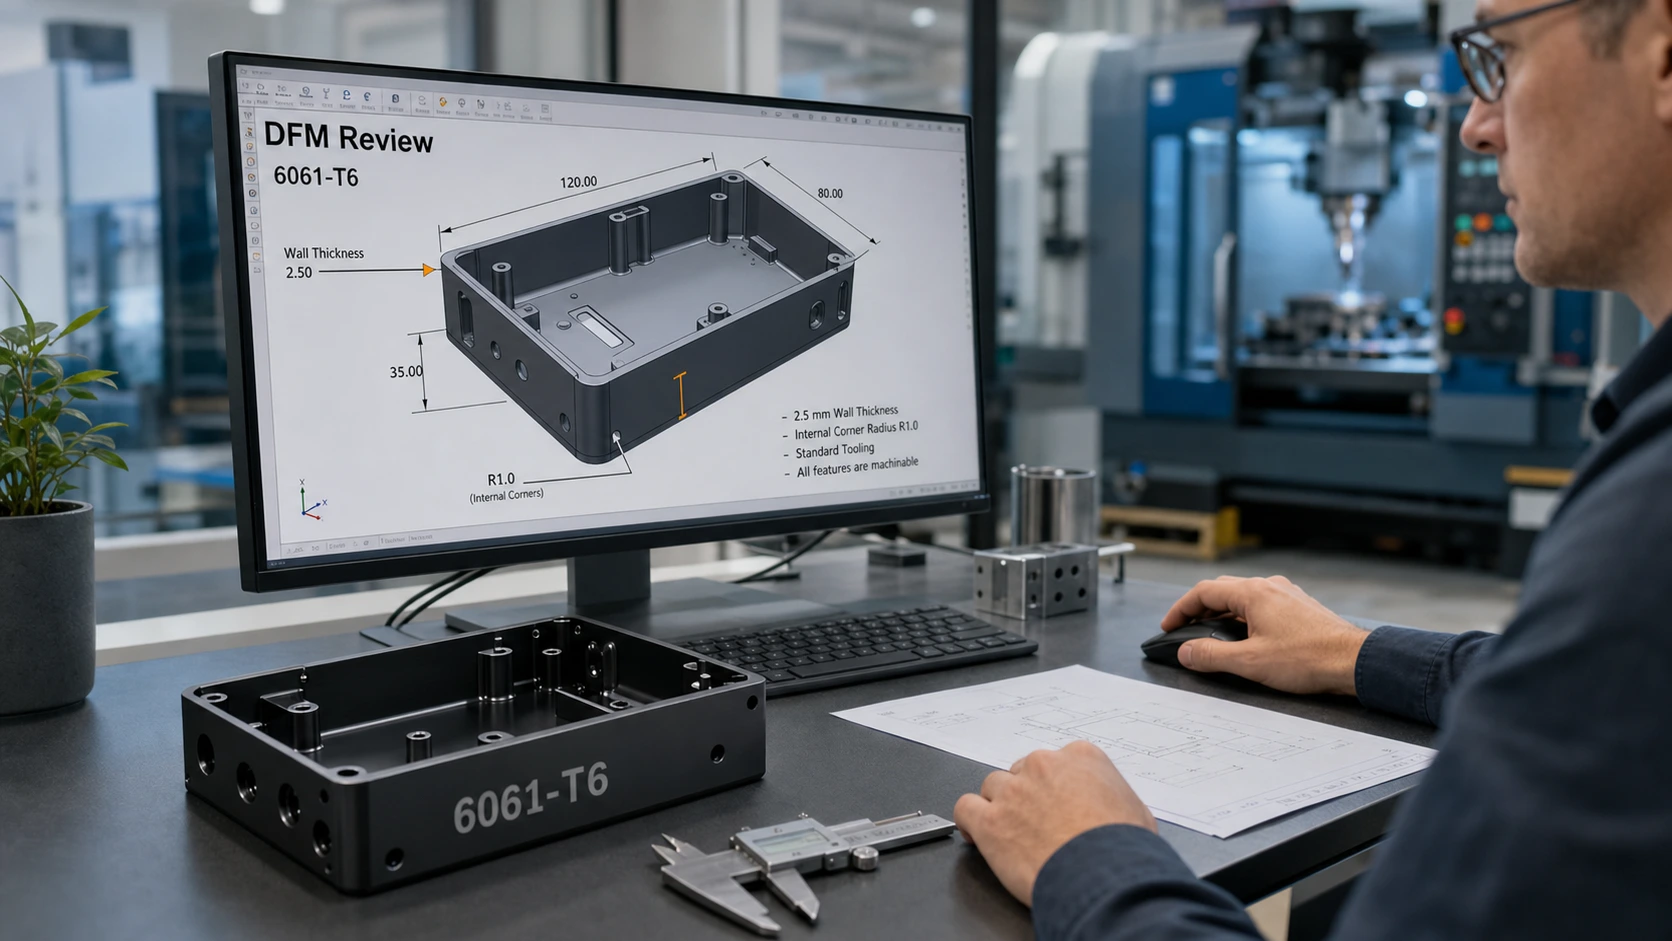
CNC işleme için 6061-T6 alüminyum parçaları hazırlayan mühendisler için tasarım kuralları, alıntı yapmak, denetleme, ve bitirme.
Önerilen URL: 6061-T6 CNC işleme DFM yönergeleri
Meta açıklaması: Duvar kalınlığını kapsayan pratik 6061-T6 CNC işleme DFM yönergeleri, delikler, Konular, köşe yarıçapı, toleranslar, eloksal ödeneği, fikstür, çizimler, ve bir sürüm kontrol listesi.
giriiş
DFM, birçok 6061-T6 alüminyum projesinin zaman kazandığı veya kaybettiği yerdir. Alaşım makineleri temiz bir şekilde, iyi bitiriyor, ve çok çeşitli braketlere uygundur, konutlar, demirbaşlar, optik parçalar, robotik bileşenler, ve endüstriyel montajlar. Yine de ince, desteklenmeyen duvarları olan bir çizim, küçük iç yarıçaplar, gereksiz sıkı toleranslar, veya belirsiz eloksal gereksinimlerinin işlenmesi yine de pahalı olabilir ve denetlenmesi zor olabilir.
Bu kılavuz, CAD modeli teklif veya üretim için yayınlanmadan önce 6061-T6 CNC ile işlenmiş parçalar için pratik tasarım kuralları sağlar. JADE-CNC'nin bir parçasıdır 6061 içerik kümesi ve daha geniş bir kitleyle bağlantı kurar 6061-T6 alüminyum CNC işleme komple kılavuzu, the 6061-T6 CNC işleme parametreleri kılavuzu, ve 6061-T6 alüminyum özellikler kılavuzu.
Bu kuralları sabit bir evrensel sınır yerine tasarım inceleme çerçevesi olarak kullanın. Nihai üretilebilirlik parça boyutuna bağlıdır, araç erişimi, makine sertliği, kurulum sayısı, muayene yöntemi, yüzey bitirme, ve her özelliğin işlevi.
6061-T6 CNC Parçaları için Hızlı DFM Öncelikleri
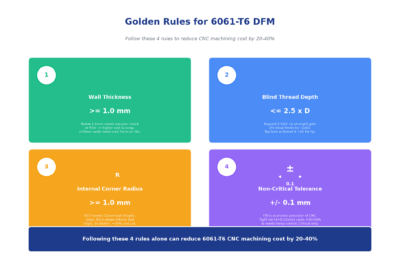
Genellikle En Çok Maliyetten Tasarruf Sağlayan Dört Kural
- Kritik olmayan duvarları 1.0 İşlev izin verdiğinde mm veya daha kalın.
- Cömert iç köşe yarıçapları kullanın, özellikle derin ceplerde ve dar boşluklarda.
- Aşırı derinlik belirtmek yerine kör iplik kavramasını faydalı uzunlukla sınırlayın.
- Yalnızca işlevsel arayüzlere sıkı toleranslar uygulayın, her çizim boyutuna değil.
Bu kararlar küçük takım işlemeyi azaltır, kurulum riski, gevezelik, yeniden işlemek, ve gereksiz inceleme süresi. Ayrıca tedarikçi, tüm süreci önlenebilir sorunlu özellikler etrafında inşa etmek yerine istikrarlı araçları ve fikstürleri seçebildiği için teklifi daha net hale getiriyorlar..
Tüm Rotaya Uygun Tasarım, Sadece Kesici Değil
Üretilebilir bir 6061-T6 parçasının kesilmesi sadece kolay değildir. Kelepçelenmesi de kolaydır, çapak almak, sona ermek, incelemek, paket, ve bir araya getir. Temiz bir CAD modeli, güvenilir bir veri yüzeyi yoksa yine de DFM'de başarısız olabilir, Eloksallama hassas bir deliği değiştirirse, veya son kurulumdan sonra ince bir duvar yaylanırsa. JADE-CNC, teklif sırasında bu sorunları gözden geçirerek süreç planının işleme başlamadan önce parçanın işleviyle eşleşmesini sağlar.
Malzeme ve Proses Seçimi
Alaşımı ve temperi açıkça belirtin. Genel bir alüminyum belirtme çizgisi yerine çizimin üzerine 6061-T6 yazın. Gerilim hareketinin önemli olduğu kalın plaka veya parçalar için, 6061-T651 daha iyi bir seçim olabilir çünkü esnemeyle stres giderilir. Güç veya hacim, tasarımı 6061-T6 işlemenin doğal aralığının dışına ittiğinde, Teklif verdikten sonra yeniden tasarlamak yerine alternatifleri erkenden karşılaştırın.
Senaryo | 6061-T6 CNC işlemeye uygun | Göz önünde bulundurulması gereken alternatif |
Düşük hacimli üretime prototip | Hızlı yineleme ve doğru fonksiyonel parçalar için güçlü uyum. | Geometri tabaka benzeri veya ekstrüzyon benzeri olmadığı sürece yok. |
Yüksek mukavemetli işlenmiş parçalar | Güçlü olduğunda iyi uyum, korozyon direnci, ve konuyu bitir. | 7075-T6, eğer daha yüksek güç, maliyete ve eloksaldan ödün vermeye değerse. |
Çok yüksek hacimli karmaşık konutlar | Prototipler ve köprü üretimi için kullanışlıdır. | Takım maliyeti miktara göre doğrulandığında ADC12 basınçlı döküm. |
Basit bükülmüş braketler veya kapaklar | Aşırı belirtilmiş olabilir. | 5052 Sac metal, düz şekillendirilmiş parçaların maliyetini azaltabilir. |
Uzun sabit kesitler | Kütüğün işlenmesi malzeme israfına neden olabilir. | 6063 ekstrüzyon artı ikincil işleme. |
Güç odaklı bir karşılaştırma için, Görmek 6061-T6 ve 7075-T6 alüminyum. Yüksek hacimli proses seçimi için, planlanan rehber 6061-T6 ve ADC12 alüminyum: CNC işleme veya döküm? bir sonraki okuma doğaldır.
Duvar Kalınlığı ve İnce Duvar Tasarımı
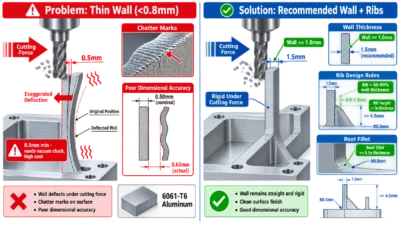
6061-T6 çeliğe göre çok daha düşük elastik modüle sahiptir, böylece ince duvarlar kesme sırasında hareket edebilir ve kelepçeyi çözdükten sonra yaylanabilir. Bu ince anlamına gelmez 6061 duvarlar imkansızdır. Duvar yüksekliği anlamına gelir, desteklenmeyen uzunluk, kesici nişan, iş tutma, ve muayene koşulu birlikte tasarlanmalıdır.
Özellik durumu | Olası aralık | Tercih edilen tasarım hedefi | DFM notu |
Aşağıdaki küçük duvarlar 10 mm boyunda | 0.5-0.8 mm | >=1,0 mm | İnce kesitlerin özel desteğe ihtiyacı olabilir, hafif bitirme geçişleri, ve daha yüksek denetim dikkati. |
Duvarlar 10-20 mm boyunda | 0.8-1.0 mm | >=1,2 mm | Duvarın düzlüğü veya konumsal doğruluğu koruması gerektiğinde kalınlığı artırın veya nervürler ekleyin. |
Yukarıdaki duvarlar 20 mm boyunda | 1.5 mm veya daha fazla | >=2,0 mm veya nervürlü | Yüksek duvarlar kesme kuvveti altında hareket eder. Her iki tarafı da kademeli olarak pürüzlendirin ve stres yatıştıktan sonra bitirin. |
Büyük ince paneller | Büyük/küçük harfe bağlı | Kaburga, patronlar, veya kurban stoku | Yaklaşık olarak daha büyük paneller 100 X 100 mm kalınlığın altında olduğunda bozulmaya karşı daha duyarlıdır 1.5 mm. |
CNC ile işlenmiş 6061-T6 parçalar için kılavuz. Nihai sınırları parça boyutuyla doğrulayın, geometri, fikstür stratejisi, ve tolerans gereksinimleri.
Tekdüze Duvarlar ve Profiller
Düzgün duvar kalınlığının işlenmesi daha kolaydır ve bozulma olasılığı daha azdır. Ani kalınlık geçişleri düzensiz sertlik oluşturur ve kaba işleme veya ince talaş işleme sırasında yerel harekete neden olabilir. Geniş ince kesitler için, Toleransları basitçe sıkmak yerine kaburga ekleyin. Pratik bir kaburga genellikle 60-80% duvar kalınlığı, keskin bir stres konsantrasyonunu önleyen bir kök filetosu ile.
Kurbanlık Stok ve Destek Özellikleri
Son geometri hassassa, kurban sekmeleri tasarla, geçici bir üs, veya son kurulumda kaldırılabilecek ekstra stok. Bu, makiniste kritik yüzeyler oluşturulurken parçayı tutmanın bir yolunu sağlar. Prototip çalışması için, bu küçük miktardaki ekstra malzeme genellikle her parçadaki titreşim ve distorsiyonla mücadele etmekten daha az maliyetlidir.
Delik, Patron, ve Konu Tasarımı
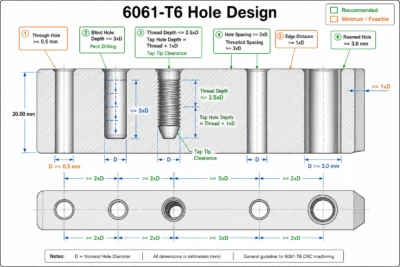
Bir çizimde delikler ve dişler basit görünür, ancak takım seçimine yön veriyorlar, döngü süresi, kırılma riski, denetim çabası, ve montaj güvenilirliği. En pahalı sorunlar genellikle çok küçük deliklerden kaynaklanır, derin kör delikler, yetersiz kenar mesafesi, ve alüminyumun faydalı gücünü aşan diş derinlikleri.
Özellik | Pratik minimum | Tercih edilen hedef | Tasarım kuralı |
Delinmiş delik | 0.3-0.5 mm | >=0,8 mm mümkün olduğunda | Küçük matkaplar kolayca kırılır ve talaşların dikkatli bir şekilde boşaltılması gerekir. |
Dokunulan konu | M1.6 mümkün | M3 veya daha büyük | M3'ün altındaki dişler dokunma riskini ve inceleme zorluğunu artırır. |
Kör delik derinliği | kadar 5 x D süreç planlamalı | <=3 x D tercih edilir | Derin kör delikler talaş kontrolü gerektirir, uygun matkaplar, ve yeterli alt açıklık. |
Kör iplik derinliği | kadar 2.5 x D | 1.5-2.0 x D | Ekstra birleştirme nadiren alüminyuma faydalı güç katar ancak kılavuz çekme riskini artırır. |
Delik kenarı mesafesi | >=1xD | >=1,5xD | Daha fazla kenar mesafesi kopmayı azaltır, çarpıtma, ve zayıf patronlar. |
Delikten deliğe aralık | >=2xD | >=3 x D dişli unsurlar için | Dişli unsurlar küçük çap çevresinde daha fazla malzeme gerektirir. |
Kör Delikler
Kör bir delik, delme noktası için fonksiyonel derinliğin altında alana ihtiyaç duyar, cips, ve iplik yapma aracı. Model yalnızca bitmiş iplik derinliğini gösterdiğinde, işlemin güvenli bir şekilde tam bir iş parçacığı oluşturacak yeri olmayabilir. Tasarım izin verdiğinde alttan boşluk ekleyin veya açık bir deliğe izin verin.
Konu Etkileşimi
Daha fazla iplik derinliği her zaman daha güçlü değildir. Alüminyumda, yararlı iplik etkileşimi çoğu zaman pratik bir sınıra ulaşır 1.5-2.0 birçok düzenek için nominal çapın çarpımı. Bunun ötesinde, musluk kırılma riski, döngü süresi, ve talaş kontrolü ekstra etkileşimden daha önemli hale geliyor. Kritik eklemler için, yükten gerekli etkileşimi hesaplayın, bağlantı elemanı malzemesi, iplik formu, ve güvenlik faktörü.
Eloksallama Sonrası Açılan Delikler
Parça anodize edilecekse, konuların maskelenip maskelenmediğine karar ver, eloksallamadan sonra kesilmiş, veya eloksallamadan sonra kovalandı. Bu çizimin üzerine yazılmalıdır.. Bunu ima etmek sıkı montaja neden olabilir, tutarsız tork, veya kurulum sırasında kaplama hasarı.
İç Köşe Yarıçapları ve Radyuslar
İç köşe yarıçapı, CNC frezelemede en belirgin maliyet etkenlerinden biridir. Küçük bir iç yarıçap, küçük bir parmak frezeyi zorlar. Küçük aletler daha az serttir, malzemeyi daha yavaş çıkarın, ve salgı ve kırılmaya karşı daha hassastırlar. Köşe işlevi kontrol etmiyorsa, onu büyüt.
Alan | Asgari | Tercih edilen | Neden önemli? |
Genel iç cepler | R0,5 mm | R1,0 mm veya daha büyük | Daha büyük bir yarıçap, daha güçlü bir kesiciye ve daha hızlı ilerlemeye olanak tanır. |
Derin cepler | R1,0 mm | R2,0 mm veya daha büyük | Araç erişimi, sapma, ve talaş tahliyesi sınırlayıcı faktörler haline gelir. |
Patron ve kaburga kökleri | R0,3-R0,5 mm | >=0,5 x duvar kalınlığı | Kök filetoları stres konsantrasyonunu azaltır ve alet erişimini iyileştirir. |
Dış kenarlar | C0.2-C0.5 mm veya R0.2-R0.5 mm | Tanımlanmış kenar kırılması | Kontrollü kenar çapakları azaltır ve bitirme kalitesine yardımcı olur. |
Yarıçapı Alet Erişimiyle Eşleştir
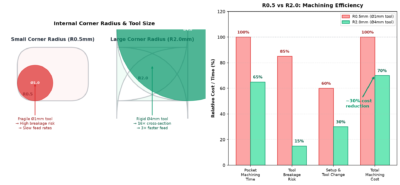
R0,5 mm köşeli bir cep, 1 temizlik için mm kesici. R2,0 mm köşeli aynı cepte genellikle çok daha güçlü bir alet kullanılabilir. Takım erişimi ve sapması baskın hale geldiğinden cep derinliği arttıkça etki daha da büyür. Montaj için keskin bir iç köşe gerekiyorsa, bir rahatlama yuvası düşünün, köpek kemiği köşesi, veya tüm cebi zorlaştırmak yerine yerel ikincil operasyon.
Dış Kenar Kırılmaları
Parça taşınırken kenar durumunu tamamen açık bırakmayın, toplantı, kozmetik, veya bitirme gereksinimleri. C0,2-C0,5 mm gibi küçük bir pah veya küçük bir yarıçap, çapakları kontrol edebilir ve anotlamayı daha tutarlı hale getirebilir. Sızdırmazlık yüzeyleri veya kayar arayüzler için, bitişin işlevi desteklemesi için kenar kırılmasını dikkatlice tanımlayın.
Hoşgörü ve Veri Stratejisi
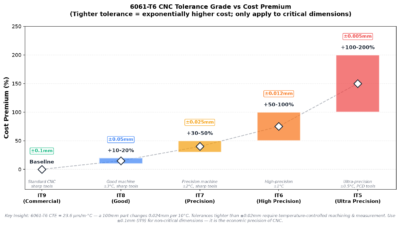
Toleranslar işlevi tanımlamalıdır, dikkatli değil. 6061-T6 hassas bir şekilde işlenebilir, ancak sıkı toleranslar ekstra kurulum kontrolü gerektirdiğinde maliyeti artırır, denetleme, sıcaklık stabilizasyonu, takım değişiklikleri, veya daha yavaş bitirme geçişleri. Gerçekçi bir genel tolerans kullanan ve yalnızca kritik özellikleri sıkılaştıran bir çizimin teklif edilmesi genellikle daha hızlı ve üretimi daha kolaydır.
Gereksinim türü | Tipik tasarım seçimi | Maliyet etkisi | DFM rehberliği |
Kritik olmayan boyutlar | +/-0.10 mm veya genel çizim toleransı | Temel | Kozmetik ürünlerde sıkı toleranslardan kaçının, gümrükleme, veya eşleşmeyen boyutlar. |
Çiftleşme delikleri veya milleri | +/-0.02 ile +/-0.05 gerektiğinde mm | Orta ila yüksek | Sabit verilerden doğrudan boyutlandırmayı kullanın ve denetim yöntemini tanımlayın. |
Düzlük / paralellik | GD&T fonksiyonun gerektirdiği yerde | Ilıman | Kenetleme distorsiyonunu kontrol edin ve parçanın serbest durumda mı yoksa kısıtlanmış durumda mı ölçüldüğünü belirtin. |
Gerçek konum / profil | Veri tabanlı GD&T | Orta ila yüksek | Zincirlenmiş ölçümlendirmeler yerine net datum özelliklerini kullanın. |
Ultra sıkı özellikler | Altında +/-0.02 mm | Yüksek | Sıcaklığı onayla, süreç yeteneği, ve piyasaya sürülmeden önce denetim belirsizliği. |
Zincirlenmiş Ölçümlendirmeler Yerine Datumları Kullanın
Zincirlenmiş boyutlar, özellikten özelliğe farklılıklar biriktirir. Temiz bir şekilde birleştirilmesi gereken parçalar için, kararlı veri özelliklerini tanımlayın ve kritik delikleri boyutlandırın, sıkıcı, yuvalar, ve bu verilere geri dönüyoruz. Bu yaklaşım aynı zamanda denetime de yardımcı olur çünkü ölçüm kurulumu montajda kullanılan aynı işlevsel referansları simüle edebilir.
Tolerans sistemleri ve geometrik ürün özellikleri için, yararlı referanslar şunları içerir: ISO 286-1 doğrusal boyut toleransları için Ve ISO 1101 geometrik tolerans için. Bu standartlar mühendislik kararının yerine geçmez, ancak çizimlerin tedarikçiler ve denetim ekipleri arasında yorumlanabilir kalmasına yardımcı oluyorlar.
Sıcaklık ve Ölçüm Durumu
Alüminyum çelikten daha fazla genleşir. Bir 6061-T6 parçasının özellikleri milimetrenin birkaç yüzde biri düzeyinde tutulduğunda, sıcaklık inceleme sonuçlarında görülebilir. Bir boyut çok darsa, Ölçüm koşulunu belirtin ve farklı sıcaklıklardaki atölye kontrolleri ile kontrollü bir referans koşulundaki son muayeneyi karıştırmaktan kaçının.
Yüzey İşlem ve Eloksal Harcı
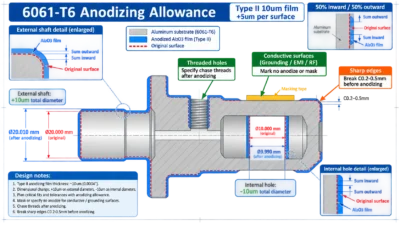
Çizim yayınlanmadan önce yüzey işlemi tasarlanmalıdır. Eloksallama korozyon direncini artırabilir, aşınma performansı, ve görünüm, ancak aynı zamanda boyutları da değiştirir ve dişleri etkileyebilir, sıkıcı, elektrik kontak yüzleri, ve kozmetik beklentiler. Tasarım hangi yüzeylerin tamamlandığını belirtmelidir, hangi yüzeyler maskelenir, ve boyutların bitirmeden önce mi yoksa sonra mı yorumlandığı.
Tasarım öğesi | DFM kuralı | Sebep |
Eloksal kalınlığı | Durum türü, renk, kalınlık, ve boyutların anotlamadan önce mi yoksa sonra mı geçerli olduğu. | Anodik filmin boyutu değişir ve uyumları etkileyebilir. |
Dişli delikler | Eloksallama sonrasında maskeleme veya iplik takibini çağırın. | Kaplama birikmesi diş uyumunu azaltabilir ve montaj torkunu artırabilir. |
İletken temas alanları | Eloksal yok veya maskelenmiş olarak işaretleyin. | Eloksallı alüminyum elektriksel olarak yalıtkandır. |
Keskin kenarlar | Eloksallamadan önce kenarları kırın. | Keskin köşeler ince film alabilir, yanmayı göster, veya renk değişimini ortaya çıkarın. |
Kozmetik yüzler | İlgili yerlerde görünür yüzeyleri ve tanecik yönünü tanımlayın. | Takım işaretleri, patlatma, ve eloksal rengi birlikte planlanmalıdır. |
Bitişe özel planlama için, bu makaleyi şuraya bağlayın: 6061-T6 alüminyum eloksal kılavuzu. Yüzey dokusu belirtme çizgileri de tutarlı bir şekilde yazılmalıdır.; ISO 21920-1 yüzey dokusu profili spesifikasyonu için Çizim gereksinimlerinin resmi yorumlanması gerektiğinde faydalı bir dış referanstır.
Fikstürleme, Kurulum Sayısı, ve Araç Erişimi
Her ekstra kurulum, kullanım süresini artırır ve veri değişimi için yeni bir fırsat sunar. İyi DFM, makiniste stoğu tutmanın istikrarlı yollarını sunar, temel özellikleri makineyle işlemek, ve parçayı amaçlanan verilerden inceleyin. Parçanın düz bir sıkıştırma yüzeyi yoksa, geçici sekmeler veya kurban malzemeleri eklemeyi düşünün. Parçanın birçok yönden erişime ihtiyacı varsa, Geometrinin gerçekten 5 eksenli işleme gerektirip gerektirmediğine veya küçük bir tasarım değişikliğinin kurulum sayısını azaltıp azaltamayacağına karar verin.
İlk Kurulumu Düşünerek Tasarım
İlk kurulum, mümkün olduğunda daha sonraki çalışmalar için güvenilir veriler oluşturmalıdır.. Büyük düz yüzeyler, deliklerin yerini tespit etmek, veya güçlü patronlar yardımcı olabilir. Tedarikçiyi yalnızca ince bitmiş duvarlara kenetlemeye zorlamaktan kaçının, kozmetik yüzler, veya esnek kenarlar. Tasarımın hassas olduğu yerler, JADE-CNC’ler özel CNC işleme ekibi Üretim miktarlarını belirtmeden önce fikstür konseptlerini inceleyebilir.
Takım Erişimi ve Alttan Kesmeler
Alttan kesmeler, gizli cepler, dar yuvalar, ve derin boşluklar kasıtlı olmalıdır. Standart bir dikey veya yatay takım bu özelliğe ulaşamıyorsa, parçanın özel kesicilere ihtiyacı olabilir, açılı kurulumlar, Erozyon, veya 5 eksenli işleme. Yerel bir kabartma ekleyin veya işlev izin verdiğinde özelliğin yönünü değiştirin.
Çizim Yayın Kontrol Listesi
Temiz bir sürüm paketi, teklif öncesi karşılıklı görüşmeleri azaltır ve üretim varsayımlarının gizli tasarım kararlarına dönüşmesini önler. Çizimin her yüzeyi gereğinden fazla belirtmesine gerek yoktur, ancak çalışması önemli olan özellikleri tanımlamalıdır, denetleme, bitirme, ve montaj.
Öğeyi yayınla | Neler dahil edilmeli? | Yaygın sorundan kaçınıldı |
3D modeli | Son geometriyi içeren STEP dosyası. | Model ve çizim arasındaki belirsizlik. |
2çizim | Kritik boyutlar, tarih, toleranslar, sona ermek, miktar, ve revizyon. | Fiyat teklifi varsayımları ve kaçırılan işlevsel gereksinimler. |
Malzeme belirtme çizgisi | 6061-Gerilim gidermenin gerekli olduğu T6 veya 6061-T651. | Yanlış öfke veya kalın parçalarda aşırı hareket. |
Açıklama metnini bitir | Eloksal türü/rengi/kalınlığı, maskeleme, kozmetik yüzeyler, ve bitiş sonrası boyutlar. | Bitirdikten sonra montaj sorunları. |
Denetim planı | Kalite açısından kritik özellikler ve ölçüm koşulu. | Parçalar yapıldıktan sonra kabul kriterlerine ilişkin tartışmalar. |
Fiyat Teklifi Öncesi DFM Kontrol Listesi
Kategori | Yayınlanmadan önce kontrol edin |
Malzeme | Alaşım ve temper, uygun olduğu yerde 6061-T6 veya 6061-T651 olarak belirtilir. |
Stoklamak | Parça ortak plakaya uyuyor, çubuk, veya makul işleme payı olan ekstrüzyon stoğu. |
Duvar kalınlığı | Duvarlar >=Mümkün olduğunda 1,0 mm, ve uzun veya geniş ince alanlar, kaburgaları veya destek stratejisini içerir. |
Delikler | Küçük delikler, derin delikler, ve kör deliklerde yeterli takım erişimi ve talaş açıklığı bulunur. |
Konular | Kör iplik derinliği normalde 1.5-2.0 x D, pilot derinliği ve alt açıklık tanımlı. |
Köşeler | İç yarıçaplar pratik kesici boyutu için yeterince büyüktür; derin cepler küçük köşe yarıçaplarını önler. |
Kenarlar | Dış kenarlar, belirtilmemiş keskin kenarlar yerine kontrollü bir pah veya yarıçap içerir. |
Toleranslar | Dar toleranslar yalnızca işlevsel özelliklerde görünür, her boyutta değil. |
Tarih | Veriler stabil, işlenebilir, ve işleme ve inceleme ile paylaşılır. |
Yüzey kalitesi | Eloksal, maskeleme, kozmetik yüzler, ve bitiş sonrası boyutlar tanımlanır. |
Fikstürleme | Parçanın düz bağlama alanları vardır, sekmeler, kurban stoğu, veya başka bir net iş tutma yaklaşımı. |
Dokümantasyon | ADIM, çizim, miktar, malzeme, sona ermek, ve revizyon birlikte verilmektedir. |
JADE-CNC DFM İnceleme Desteği
JADE-CNC, prototip ve üretim CNC parçaları için teklif vermeden önce üretilebilirliği gözden geçirir. İnceleme ince duvar riskini işaretleyebilir, araca erişim sorunları, belirsiz toleranslar, çatışmaları bitirmek, konu endişeleri, ve proses alternatifleri. Bu, özellikle bir parçanın işleme maliyetini dengelemesi gerektiğinde kullanışlıdır, kozmetik eloksal, montaj uyumu, ve teslim süresi.
İnceleme istemek için, 3D modeli gönder, 2çizim, malzeme ve kaplama gereksinimleri, miktar, hedef teslim süresi, ve kalite açısından kritik olan tüm özellikler JADE-CNC'nin iletişim sayfası. Kritik denetim gereksinimleri için, JADE-CNC ayrıca işleme planını kalite kontrol yeteneği.
Sıkça Sorulan Sorular
6061-T6 CNC parçaları için önerilen minimum duvar kalınlığı nedir?
Birçok parça için, 1.0 mm kısa duvarlar için pratik bir alt hedeftir. Daha uzun veya daha geniş ince duvarlar daha kalın olmalıdır, nervürlü, veya kurbanlık stokla desteklenir. Aşağıdaki özellikler 1.0 mm mümkün olabilir, ancak yükseklik açısından gözden geçirilmeleri gerekir, uzunluk, tolerans, araç erişimi, ve sıkma yöntemi.
6061-T6'da kör dişli delikler ne kadar derin olmalıdır??
Ortak bir tasarım hedefi 1.5-2.0 Yararlı bir bağlantı için nominal diş çapının katı, kılavuz ucu ve talaşlar için yeterli ekstra pilot derinliğine sahip. Daha derin kör iplikler yapılabilir, ancak ortak hesaplama gerektirmediği sürece, çoğu zaman çok fazla işlevsel fayda sağlamadan kılavuz çekme riskini de eklerler.
Aşağıdaki toleransları ne zaman sıkılaştırmalıyım? +/-0.05 mm?
Aşağıdan sıkın +/-0.05 mm yalnızca özellik kontrolleri uygun olduğunda, hizalama, sızdırmazlık, hareket, veya ölçülebilir başka bir işlev. Öyleyse tarihleri tanımlayın, muayene yöntemi, ve ölçüm koşulu. Özellik kozmetikse veya yalnızca temizlenmesi gerekiyorsa, Daha gevşek bir tolerans genellikle performansı düşürmeden maliyeti azaltır.
6061-T6 çiziminde eloksal nasıl gösterilmelidir??
Eloksal tipini belirtin, renk, kalınlık aralığı, maskeli alanlar, kozmetik yüzler, ve boyutların anotlamadan önce mi yoksa sonra mı geçerli olduğu. Hassas delikler ve dişli delikler için, maskeleme için net bir not ekleyin, bitirme sonrası işleme, veya konu takibi.
6061-T6 tasarımları için CNC işleme her zaman basınçlı dökümden daha mı iyidir??
HAYIR. CNC işleme genellikle prototipler için daha iyidir, düşük hacimli üretim, sıkı toleranslar, ve hala değişebilecek tasarımlar. Yüksek hacimli karmaşık muhafazalar için basınçlı döküm daha ekonomik hale gelebilir, ama alaşım, takım yatırımı, duvar tasarımı, taslak, ve bitirme beklentileri farklı.
İlgili 6061-T6 Makaleleri
- 6061-T6 Alüminyum CNC İşleme Komple Kılavuz
- 6061-T6 ve 7075-T6 Alüminyum: Kuvvet, Maliyet & İşlenebilirlik
- 6061-T6 Alüminyum Eloksal: Türler, Renkler, Kalınlık & Tasarım Kuralları
- 6061-T6 CNC İşleme Parametreleri: Hızlar, Yayınlar, Takımlama & Proses Kontrolü
- 6061-T6 ve ADC12 Alüminyum: CNC İşleme veya Döküm?
- 6061-T6 CNC İşleme DFM Yönergeleri: Tasarım Kuralları & Kontrol listesi
- 6061-T6 Alüminyum Özellikleri: Mekanik, Termal & Kimyasal Veriler

Leo Liang, Kurucu R ile En İyi Ortak&D
JADE-CNC Kurucusu LEO, yirmi yıldan fazla endüstri uzmanlığını getiren, Leo kariyerine çırak olarak başladı ve yüzey işleme ve CNC işleme konusundaki becerilerini geliştirdi.