



Por qué el mecanizado de acero inoxidable sigue causando problemas
El acero inoxidable es uno de los materiales más frustrantes en el mecanizado CNC. En la misma máquina con la misma herramienta, el aluminio corta suavemente, pero cambiando a 304 o 316 trae ventaja acumulada, herramientas quemadas, taladros rotos, y marcas de vibración en la superficie. Muchos ingenieros atribuyen esto a “El acero inoxidable es difícil de mecanizar.,” pero cuando se le preguntó exactamente por qué y cómo solucionarlo, las respuestas son a menudo vagas.
La dificultad se reduce a tres causas fundamentales. Primero, fuerte tendencia al endurecimiento del trabajo – la superficie mecanizada forma una capa endurecida más dura que el material base, y si el siguiente corte corre sobre esa capa endurecida, El desgaste de la herramienta se acelera dramáticamente.. Segundo, alta resistencia al calor – la zona de corte alcanza altas temperaturas pero el material no se ablanda, por lo que la herramienta soporta una carga térmica pesada. Tercero, alta ductilidad y adherencia – las virutas tienden a soldarse en el filo, formación de bordes acumulados que degradan el acabado de la superficie y la precisión dimensional.
Este artículo desglosa los cuatro problemas más comunes en el mecanizado CNC de acero inoxidable. – borde construido, desgaste de herramientas, taladros rotos, y charla – y para cada uno, comparte las soluciones que hemos validado en producción real, Además de cómo estandarizamos esas soluciones en los flujos de trabajo de la fábrica.. Para el material más amplio, refinamiento, inspección, y ruta de selección de proveedores, empezar con el guía de mecanizado CNC de acero inoxidable.
Borde construido: El asesino oculto del acabado superficial
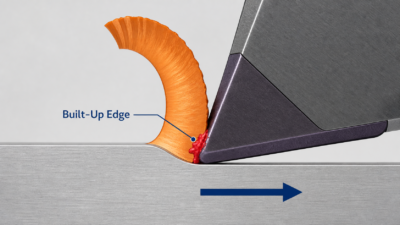
El filo acumulado es el problema más común, aunque el que más se pasa por alto, en el mecanizado de acero inoxidable.. Durante el corte, El metal subyacente de la viruta se adhiere al filo bajo alta presión y temperatura., formando un crecimiento “borde” que reemplaza el borde real de la herramienta. Este BUE corta en lugar de la herramienta., causando que el acabado de la superficie se deteriore rápidamente, dimensiones a la deriva, y en casos severos, el BUE se desprende y se lleva consigo el material de la herramienta, causando astillas.
Cómo identificar el borde acumulado
Arañazos irregulares y desgarros en la superficie mecanizada., dimensiones que fluctúan de manera impredecible, y la adherencia visible del material en la cara de inclinación de la herramienta son signos típicos. Muchos operadores asumen que la herramienta está desafilada o que los parámetros son incorrectos., cambiar la herramienta, y veo el mismo problema – eso es ventaja acumulada en el trabajo.
Solución: Controlar la temperatura, Adhesión, y flujo de virutas
La formación de BUE depende de la temperatura de corte y de la adhesión del material.. Nuestro enfoque es controlar la temperatura., reducir la adherencia, y suprimir BUE desde la fuente mediante una combinación de herramientas y parámetros. Sobre la velocidad de corte, el rango medio a bajo (vc 30-60 m/min) es donde BUE se forma más fácilmente. Normalmente aumentamos la velocidad a Vc. 80-120 m/min – La temperatura de corte aumenta pero el flujo de viruta se acelera., haciendo que la adhesión sea menos probable. Por supuesto, La velocidad excesiva acelera el desgaste de la herramienta., por lo que el equilibrio depende del material y la herramienta específicos. Esto es especialmente importante al comparar 304, 316, y 316L; ver 304 vs 316 frente al acero inoxidable 316L para contexto de selección de grado.
En herramientas, estandarizamos los insertos recubiertos de TiAlN, que conservan la dureza a altas temperaturas y tienen una superficie lisa que resiste la adhesión. Para mecanizado de alta velocidad de 316/316L, cambiamos al recubrimiento AlTiN. El ángulo de inclinación aumenta con respecto al convencional. 10 ustedes dos 15-20 grados, reduciendo la deformación de corte y mejorando el flujo de virutas. En enfriamiento, El mecanizado de acero inoxidable siempre utiliza aceite de corte de alto flujo o refrigerante de alta presión. (70+ bar), Dirigido directamente a la zona de corte para reducir la temperatura y eliminar las virutas., reduciendo las oportunidades de adhesión. La velocidad de alimentación también importa – abajo 0.1 mm/r, la herramienta frota y extruye en lugar de cortar, empeoramiento de la adherencia, entonces normalmente mantenemos 0.15-0.25 mm/r.
Parámetro | Configuración propensa a las palomas | Rango recomendado para 304 / 316 |
Velocidad de corte Vc | 30-60 m/min | 80-120 m/min |
Recubrimiento de herramientas | Sin recubrimiento / Estaño | TiAlN / Oro |
Ángulo de inclinación | 5-10 grados | 15-20 grados |
refrigerante | Emulsión / explosión de aire | Aceite de corte de alto flujo / refrigerante de alta presión |
Tasa de alimentación | demasiado bajo (<0.1 mm/r) | 0.15-0.25 mm/r |
Estudio de caso
Terminar de girar 316 caras de sellado del cuerpo de la válvula de acero inoxidable es un escenario de alto BUE. Una vez tuvimos un lote donde la superficie torneada mostraba rayones irregulares., con Ra saltando desde el requerido 0.8 em a 1.6-3.2 um y rechazo dimensional alrededor 15%. La inspección reveló una clara adhesión del material en la cara de inclinación de la herramienta., confirmando el borde construido. Los parámetros en ese momento eran Vc=50 m/min y avance 0.08 mm/r – directamente en el rango propenso a BUE.
Después del ajuste, velocidad de corte aumentada a Vc=90 m/min, alimentar a 0.15 mm/r, herramientas cambiadas a plaquitas recubiertas de TiAlN con 15 tu ángulo de rastrillo, y el refrigerante se cambió a aceite de corte de alto flujo. Acabado superficial estabilizado por debajo de Ra 0.8 uno, el rechazo dimensional cayó por debajo 1%, y la vida útil de la herramienta mejoró 30 a 65 regiones. Este ajuste se estandarizó posteriormente en nuestro conjunto de parámetros de torneado y acabado de acero inoxidable..
Proceso de estandarización JADE-CNC
El acabado de acero inoxidable que gira uniformemente utiliza insertos recubiertos de TiAlN con 15-20 tu ángulo de rastrillo; velocidad de corte controlada en Vc 80-120 m/min, alimentar no menos de 0.15 mm/r; El refrigerante debe ser aceite de corte de alto flujo o refrigerante de alta presión.. La inspección del primer artículo se centra en el acabado de la superficie y la adhesión a la superficie inclinada.; BUE detectado activa el ajuste inmediato de parámetros. La vida útil de la herramienta se registra por lote para establecer estándares de vida útil de las herramientas de torneado y acabado de acero inoxidable.. Este proceso se alinea con el de JADE-CNC. torneado CNC capacidad.
Desgaste de herramientas: El factor del costo de producción
El desgaste de las herramientas es el problema de costes más directo en el mecanizado de acero inoxidable. Un inserto puede producir 80 partes en 304, pero solo 40-45 en 316, y aún menos en 316L. El costo de la herramienta más el tiempo de cambio de herramienta genera una brecha significativa en la producción por lotes.
Tres patrones de desgaste principales en acero inoxidable
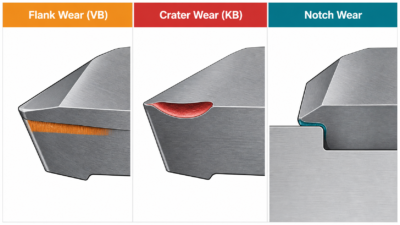
Desgaste de flanco (V.B.) es el mas comun – Poco a poco se forma una banda de desgaste en el flanco de la herramienta., y una vez superado 0.3 milímetros, La calidad de la superficie y la estabilidad dimensional comienzan a degradarse.. Desgaste del cráter (KB) Aparece en la cara del rastrillo como un hoyo cóncavo desgastado por la fricción de la viruta., común en el mecanizado de alta velocidad de 316; a medida que el cráter se profundiza, La resistencia del borde disminuye y es probable que se astille.. El desgaste por entalladura aparece en el límite de contacto entre la herramienta y la pieza de trabajo como una ranura., común en 316/316L propensos a endurecerse, causando rebabas y rayones en la superficie.
Patrón de desgaste | Causa primaria | Solución |
Desgaste de flanco (V.B.) | Endurecimiento por trabajo, temperatura alta | Aumentar DOC, subir fresado, Recubrimiento de TiAlN, refrigerante lleno |
Desgaste del cráter (KB) | Corte a alta velocidad y alta temperatura, fricción de viruta | Reducir Vc, Recubrimiento AlTiN, aumentar el rastrillo, refrigerante de alta presión |
Desgaste de muesca | Endurecimiento del trabajo límite, especialmente 316/316L | Cambiar ruta de herramienta, aumentar DOC, considere los insertos de cermet |
Solución: Reduzca el impacto de la capa endurecida y la temperatura de corte
Las causas principales del desgaste de las herramientas son el endurecimiento por trabajo y las altas temperaturas.. Abordamos esto desde tres direcciones: reducir el impacto de la capa endurecida, bajar la temperatura de corte, y seleccionar el material de herramienta adecuado. La profundidad de corte es el factor más crítico – la capa de acero inoxidable endurecida es aproximadamente 0.1-0.3 mm de profundidad. Si el corte es demasiado superficial, la herramienta roza constantemente la capa endurecida y se desgasta extremadamente rápido. Usamos al menos 1 mm de profundidad en desbaste, e incluso en el acabado, asegúrese de que el corte supere la profundidad de la capa endurecida para que la herramienta corte el material base no endurecido..
en fresado, utilizamos uniformemente fresado ascendente – la herramienta entra con una viruta gruesa, evitando frotar la capa endurecida, Reducir el endurecimiento por trabajo y el desgaste de las herramientas.. El fresado convencional hace que la herramienta frote y extruya la superficie primero., empeoramiento del endurecimiento, así lo evitamos en acero inoxidable. Sobre el material de la herramienta, El acero inoxidable estándar utiliza carburo con revestimiento de TiAlN.; para 316/316L de alta velocidad o lotes muy grandes, Consideramos insertos de cermet o PCBN.. Sobre el control de temperatura, la zona de corte en 316 puede alcanzar 800-1000 tu c, donde la dureza de la herramienta cae bruscamente. Refrigerante de alto flujo, velocidad de corte adecuadamente reducida, y mayores ángulos de inclinación y separación para reducir la fricción ayudan a reducir la temperatura de manera efectiva. Para grados de acero inoxidable de alta resistencia, el 17-4Mecanizado de acero inoxidable PH El artículo cubre la planificación del tratamiento térmico y del mecanizado de acabado..
Estudio de caso
El fresado de diámetro exterior de ejes largos de 316L es un escenario típico de desgaste de herramientas. Una vez mecanizamos un lote de ejes 316L. (40 mm de diámetro, 300 mm de largo) donde era necesario cambiar las herramientas recubiertas de carburo TiN después de sólo 12 regiones, con desgaste de flanco VB=0,4 mm y marcas de vibración en la superficie. La investigación mostró que la profundidad del corte era sólo 0.5 milímetros – menor que la profundidad de la capa endurecida – más fresado convencional, Vc=60 m/min, y refrigerante en emulsión. La herramienta trabajaba constantemente sobre la capa endurecida., causando un desgaste extremo.
Después del ajuste, profundidad de corte aumentada a 1.5 milímetros, cambiado a fresado en ascenso, Vc elevado a 90 m/min, herramientas cambiadas a recubrimiento TiAlN, y el refrigerante cambió a aceite de corte de alto flujo (40 l/min). La vida útil de la herramienta mejoró desde 12 a 38 regiones, Se redujo el costo de la herramienta por pieza. 68%, acabado superficial estabilizado de Ra 3.2 um a Ra 1.6 uno, y tiempo de cambio de herramienta reducido 65%. Este caso nos hizo darnos cuenta de que en el mecanizado de acero inoxidable, La profundidad de corte y la selección del fresado ascendente afectan la vida útil de la herramienta mucho más que la propia marca de la herramienta..
Proceso de estandarización JADE-CNC
El fresado de acero inoxidable utiliza uniformemente el fresado ascendente.; desbaste DOC no menos de 1 milímetros, terminando DOC mayor que 0.3 milímetros (profundidad de la capa endurecida); Las herramientas utilizan uniformemente recubrimiento TiAlN., 316/316L de alta velocidad utiliza AlTiN o cermet; El refrigerante utiliza aceite de corte de alto flujo. (no menos que 30 l/min). Cada operación establece un estándar de vida útil de la herramienta. – desgaste de flanco VB alcanzando 0.3 mm activa el cambio de herramienta obligatorio, nunca esperes a que se rompa. La verificación de la vida útil de la herramienta se ejecuta antes de la producción por lotes., Registro de la vida útil real de la herramienta por material y por operación.. Ver JADE-CNC fresado CNC página para capacidades de mecanizado relacionadas.
Taladros rotos: La zona de riesgo en el mecanizado de agujeros profundos
La perforación en acero inoxidable es una zona de alto riesgo de rotura de brocas. Al perforar 304/316, las virutas son largas y duras, no se rompa fácilmente, y una mala evacuación de viruta obstruye el agujero, causando que el torque aumente bruscamente hasta que el taladro se rompa. Un taladro roto desperdicia no sólo el taladro sino también la pieza – un taladro atascado en un agujero profundo a menudo no se puede quitar, y toda la pieza puede ser desechada.
Principales causas de rotura del taladro
La mala evacuación de virutas es la principal causa – Las virutas de acero inoxidable son largas y resistentes., y la capacidad de la flauta es insuficiente, especialmente en agujeros profundos (profundidad > 3xdiámetro). El endurecimiento por trabajo también provoca roturas. – un taladro sin filo ya no corta sino que extruye en el fondo del agujero, formando una capa endurecida que hace que la siguiente alimentación sea más dura y los picos de torsión. Un enfriamiento insuficiente significa que el fluido de corte no puede llegar al fondo del pozo., entonces el taladro se sobrecalienta, suaviza, y se desgasta más rápido. Además, los taladros estándar tienen un borde de cincel demasiado largo, alta fuerza axial, y mal centrado – todos los factores contribuyentes.
Solución: Perforación de picoteo, Geometría de perforación correcta, y acceso al refrigerante
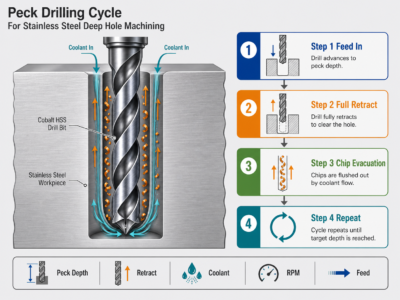
La perforación por penetración es el método más básico y eficaz para perforar acero inoxidable.. Retraemos para evacuar virutas cada 1-2x diámetro, permitiendo que el fluido de corte ingrese al fondo del orificio para su enfriamiento. Para agujeros profundos (>5xdiámetro), la perforación por pico es obligatoria, y la retracción debe estar llena – una retracción parcial en realidad no elimina las virutas. En la selección de ejercicios, utilizamos uniformemente cobalto HSS (HSS-E/Co 5%) o brocas de carburo con 135-140 ángulo del punto de grado (más nítido que el estándar 118 grados, mejor centrado, fuerza axial inferior), Geometría de punto dividido para reducir la fuerza axial., y 30-35 Ángulo de hélice de grados para una mejor evacuación de virutas..
Sobre velocidad y avance, La velocidad de perforación de acero inoxidable no debe ser demasiado alta. – 304 en Vc 20-30 m/min, 316/316L en Vc 15-25 m/min, alimentar 0.05-0.12 mm/r. Una velocidad demasiado alta desgasta el taladro rápidamente; Un avance demasiado alto aumenta el riesgo de rotura.. En enfriamiento, Siempre que sea posible utilizamos taladros con refrigeración interna., donde el fluido se entrega directamente al fondo del pozo a través de canales internos – refrigeración y evacuación de virutas muy superiores a la refrigeración externa, Muy recomendado para agujeros profundos.. Finalmente, Reemplazamos brocas cuando el desgaste del flanco excede 0.2 mm o la fuerza de corte aumenta notablemente – nunca esperes a que se rompa. Un taladro sin filo es el principal desencadenante de roturas.
Parámetro | 304 | 316 / 316l |
Perforación Vc | 20-30 m/min | 15-25 m/min |
alimentación f | 0.08-0.15 mm/r | 0.05-0.12 mm/r |
Intervalo de picoteo | Retraer cada 2-3x D | Retraer cada 1-2x D |
Material de perforación | HSS-Co / carburo | HSS-Co / carburo requerido |
Ángulo de punto | 135-140 grados | 135-140 grados |
refrigerante | Aceite de corte / refrigerante pasante | Aceite de corte a alta presión / Se requiere refrigerante pasante |
Estudio de caso
Perforación de agujeros profundos 316 Las bridas de acero inoxidable son una zona propensa a roturas.. Una vez mecanizamos un lote de bridas que requerían 8 mm de diámetro, 80 agujeros de mm de profundidad (10xdiámetro), romper un taladro en promedio cada 5 agujeros. Las brocas rotas necesitaban eliminación por electroerosión, triplicar el tiempo de mecanizado por pieza, con tasa de desperdicio alrededor 8%. La investigación mostró brocas HSS estándar, alimentación continua sin picotear, enfriamiento externo de emulsión, y Vc=30 m/min – virutas obstruidas en el agujero, el taladro se sobrecalentó y se desgastó, luego el torque se disparó y se rompió.
Después del ajuste, Cambiamos a brocas HSS cobalto específicas para acero inoxidable. (135 punto de grados, punto de división, 35 tu hélice), perforación picoteada implementada (retracción completa cada 1,5x diámetro), Se cambió el refrigerante por aceite de corte de alta presión. (30 barra de refrigerante), velocidad reducida a Vc=20 m/min, y alimentar a 0.08 mm/r. El resultado: 200 agujeros consecutivos sin una sola rotura, vida útil de la perforación mejorada 5 a 80 agujeros, El tiempo de mecanizado por pieza se redujo de 12 a 4 minutos, y la tasa de desperdicio cayó por debajo 0.5%. Este caso nos llevó a establecer estándares obligatorios de perforación profunda para agujeros profundos en acero inoxidable..
Proceso de estandarización JADE-CNC
La perforación de acero inoxidable utiliza uniformemente brocas exclusivas de cobalto HSS o carburo (135-140 punto de grados, punto de división, 30-35 tu hélice); Los agujeros más profundos que 3 veces el diámetro exigen perforación por pico. – 316/316L retraer cada 1-2x diámetro, 304 cada 2-3x diámetro; El refrigerante utiliza aceite de corte a alta presión o refrigerante pasante., Enfriamiento externo de emulsión prohibido para agujeros profundos. Desgaste del flanco de perforación VB alcanzando 0.2 mm desencadena el reemplazo obligatorio, con registros de vida útil de las brocas por lote. Procedimiento de emergencia por rotura: parada inmediata de la máquina, Eliminación por electroerosión de taladro roto, inspección de la pared del agujero, y evaluación de reparabilidad de piezas.
Charla: La causa fundamental de las marcas superficiales y la inestabilidad dimensional
El chatter es el problema de mecanizado más complejo, manifestándose como patrones ondulados regulares en la superficie, dimensiones fluctuantes, y un ruido agudo de máquina. La vibración es especialmente común en el acero inoxidable porque el material se endurece severamente y las fuerzas de corte son altas., Imponiendo mayores exigencias a la rigidez de la máquina y al sistema de herramientas..
Dos tipos de charla
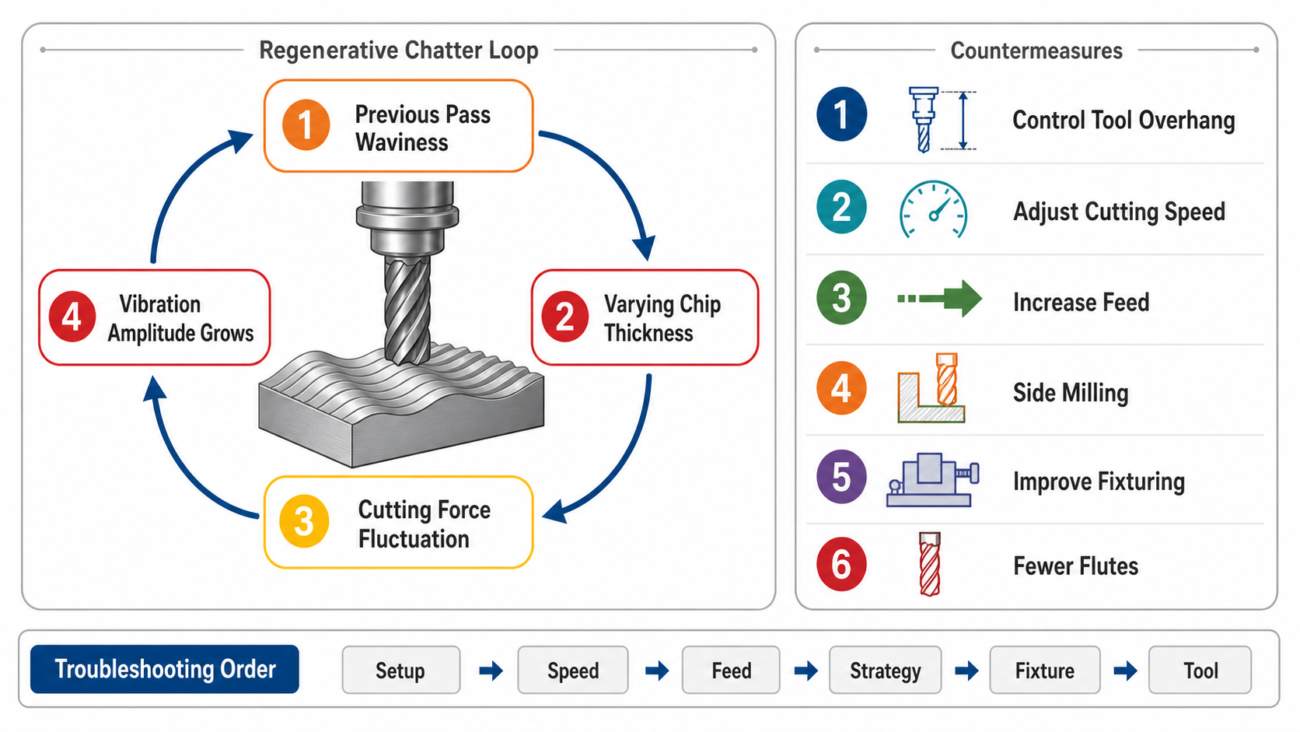
El ruido forzado es causado por fuentes de vibración externas. – descentramiento del husillo, desequilibrio de la pieza de trabajo, frecuencias de engranajes – con frecuencia que coincide con la fuente. La solución es encontrar y eliminar la fuente.. Charla autoexcitada (charla regenerativa) es el tipo más común, causado por el propio proceso de corte: el patrón ondulado dejado por la pasada anterior interactúa con el espesor variable de la viruta en la siguiente pasada, creando un circuito de retroalimentación con amplitud creciente. Encima 90% del ruido en el mecanizado de acero inoxidable es autoexcitado, y la solución es cambiar las condiciones de corte y romper el ciclo de retroalimentación regenerativa.
Solución: Mejore la rigidez y rompa el ciclo de retroalimentación regenerativa
El voladizo de la herramienta es el factor más crítico. Cuanto más largo sea el saliente, cuanto menor es la rigidez y más fácil se produce la vibración. Controlamos estrictamente el voladizo hasta 3-4 veces el diámetro de la herramienta.; a partir de 5x utilizamos portaherramientas antivibraciones o acortamos el voladizo – esta es la medida más efectiva. Sobre los parámetros de corte, reduciendo la velocidad de corte (tu abajo 20-30%) desplaza la frecuencia de la fuerza de corte fuera del rango de resonancia; aumento simultáneo del avance por diente (fz) aumenta el espesor de la viruta, reduciendo el roce sobre la capa endurecida y disminuyendo la tendencia a la vibración. Por supuesto, El avance excesivo afecta el acabado de la superficie., entonces el saldo depende de los requisitos.
En la estrategia de ruta de la herramienta, pasamos del fresado de ranura completa al fresado lateral (ancho radial ae = 25-50% del diámetro de la herramienta), cambiar la dirección de la fuerza de corte y reducir la vibración. En algunos casos, cambiar de ascenso a fresado convencional realmente mejora la estabilidad – esto requiere pruebas prácticas. Tampoco se puede ignorar la rigidez de la sujeción de piezas; El exceso de pieza de trabajo o una mala fijación son una causa común de vibración.. Usamos soporte de contrapunto., pausas constantes adicionales, y saliente de pieza acortado; para piezas de pared delgada, Los accesorios dedicados o el relleno de aleación de bajo punto de fusión añaden rigidez.. Para piezas de acero inoxidable multicara, 5-mecanizado de ejes Puede reducir el error de re-sujeción y mejorar la planificación de la rigidez..
Activador de charla | Comprobar dirección | Solución |
Exceso de herramienta saliente | Sobresalir / relación D > 4 | Acortar el voladizo, soporte de carburo, soporte antivibración |
Velocidad de corte incorrecta | En rango de resonancia | Reducir Vc 20-30%, o afinar lejos de la resonancia |
Alimentación demasiado baja | Frotar sobre la capa endurecida | aumentar fz, Asegúrese de que el espesor de la viruta exceda la capa endurecida. |
Ancho radial excesivo | Fresado de ranura completa | Cambiar a fresado lateral, ae = 25-50% Corriente continua |
Mala rigidez de la pieza de trabajo | Sobresalir / pared delgada | Contrapunto, descanso estable, accesorio dedicado |
demasiadas flautas | 6+ flautas | Cambiar a 2-4 flauta, reducir la fluctuación de fuerza |
Estudio de caso
Fresado de acabado interior de 304 Las carcasas de paredes delgadas de acero inoxidable son un escenario típico de charla.. Una vez mecanizamos un lote de 2 mm de espesor de pared, 150 Carcasas de mm de diámetro donde la superficie interna fresada con acabado mostraba marcas obvias de vibración, Ra saltando desde lo requerido. 1.6 em a 6.3 uno, redondez fuera de tolerancia, y ruido agudo de la máquina. La investigación mostró que la herramienta sobresalía 120 milímetros (16 mm de diámetro, 7.5relación x), 6-fresa de extremo de flauta en fresado de ranura completa, Vc=100 m/min, fz=0,05 mm/z – saliente excesivo + demasiadas flautas + alimentación demasiado baja, charla clásica autoexcitada.
Después del ajuste, voladizo de herramienta reducido a 60 milímetros (3.75xdiámetro), cambiado a fresa de carburo de 4 flautas, cambiado a fresado lateral (ae=40% CC), Vc reducido a 80 m/min, fz aumentó a 0.12 mm/z, y un mandril expandible sostenía la pieza de trabajo internamente para mayor rigidez. Se eliminó la charla, acabado superficial estabilizado en Ra 1.6 uno, redondez mejorada de 0.08 mm a 0.02 milímetros, y tiempo de mecanizado reducido 20%. Este caso nos llevó a establecer un estándar de evaluación de la rigidez de las fijaciones para el mecanizado de piezas de paredes delgadas..
Proceso de estandarización JADE-CNC
Voladizo de la herramienta de fresado de acero inoxidable estrictamente controlado dentro de un diámetro de 4x; más allá de 4x requiere soporte de carburo o soporte antivibración; Las piezas de paredes delgadas se someten a una evaluación de la rigidez de la fijación antes del mecanizado., usando contrapunto, descanso estable, o accesorios dedicados según sea necesario; ancho radial controlado en 25-50% del diámetro de la herramienta, Prohibido el fresado de acabado de ranura completa; uso de herramientas 2-4 fresas de carburo de flauta. El mecanizado del primer artículo monitorea el ruido de la máquina – La vibración detectada activa la parada inmediata y la solución de problemas en orden.: saliente -> fijación -> parámetros -> ruta de herramienta -> estampación. Después de la resolución de la charla, Los parámetros se registran y estandarizan en la hoja de proceso de la pieza..
Prevención: Reduzca los problemas de mecanizado desde el origen
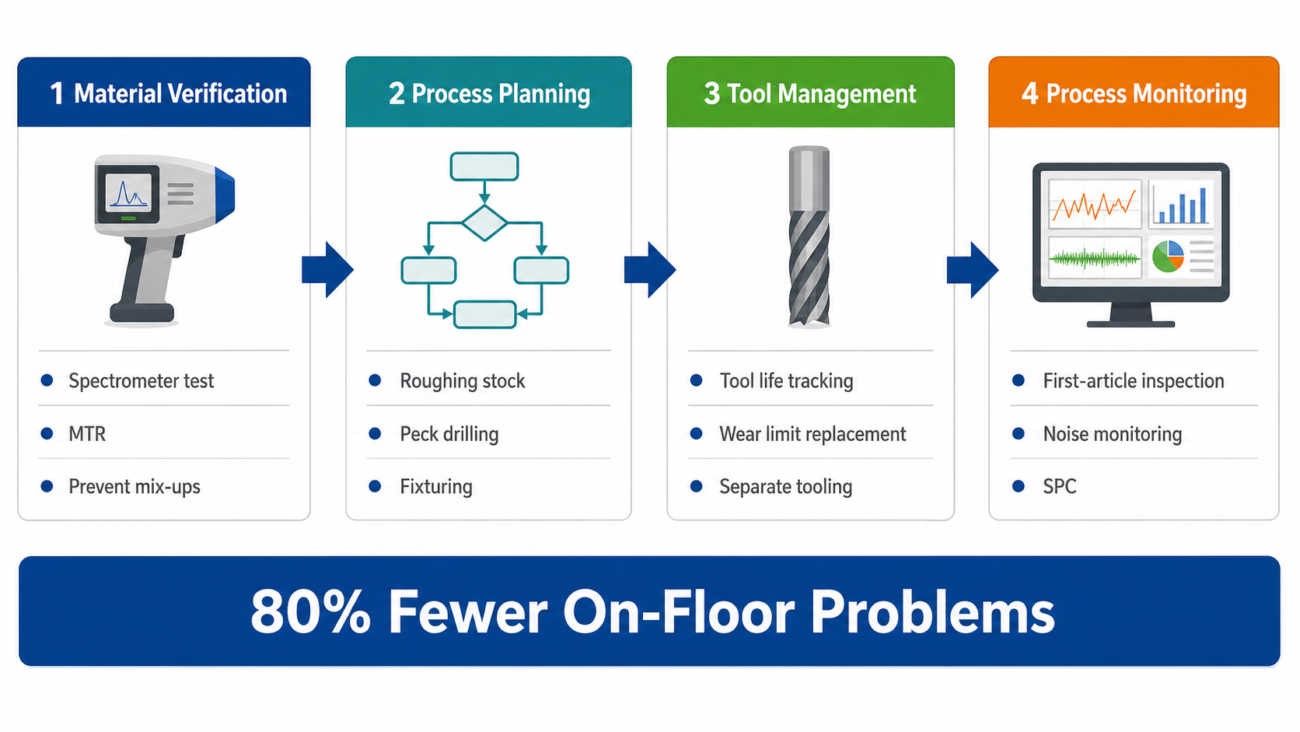
Habiendo cubierto los cuatro problemas, En la producción real, estos problemas a menudo ocurren simultáneamente e interactúan.. El filo reforzado acelera el desgaste de la herramienta, el desgaste de la herramienta provoca vibraciones, y la vibración provoca la rotura del taladro. El enfoque verdaderamente eficaz es la prevención desde el origen, no remediación después de que aparecen problemas.
La verificación del material entrante es la primera línea de defensa. La calidad incorrecta del material es la causa principal de muchos problemas de mecanizado – 304 pasado como 316, material reciclado con composición fuera de especificación, todos causan maquinabilidad anormal. JADE-CNC puede verificar la composición del material entrante mediante pruebas con espectrómetro, y los informes de pruebas de materiales se envían con cada pedido, prevenir problemas materiales en la fuente. Las dimensiones críticas y los resultados del posproceso también pueden vincularse a Inspección CNC requisitos.
La planificación de procesos es la segunda línea.. Antes del mecanizado, Desarrollamos una ruta de proceso basada en el grado del material y la geometría de la pieza., dejando suficiente material de desbaste (típicamente 0.3-0.5 milímetros) para evitar acabados en la capa endurecida; Planificar de antemano los parámetros de perforación profunda para agujeros profundos.; y diseño de fijaciones para piezas de paredes delgadas. Una buena planificación del proceso reduce significativamente los problemas en el piso cuando el material, geometría, Y los requisitos de inspección son claros antes de la producción..
La gestión de herramientas es la tercera línea.. Mantenemos la gestión de la vida de las herramientas., Registro de la vida útil de la herramienta por material y por operación., Reemplazar al final de su vida útil en lugar de esperar a que se astille o rompa.. El inventario de herramientas está clasificado por material. – herramientas dedicadas de acero inoxidable (taladros de cobalto, Insertos de TiAlN, soportes antivibraciones) Se gestionan por separado y nunca se mezclan con herramientas de aluminio..
Acerca de JADE-CNC
JADE-CNC se especializa en el mecanizado de precisión de acero inoxidable. Con centros de mecanizado de 5 ejes, máquinas torno-fresadoras, equipo de molienda de precisión, y ISO 9001 proceso de dar un título, Hemos acumulado amplios datos de producción sobre acero inoxidable 304/316/316L.. Desde la selección de herramientas y la optimización de parámetros hasta la planificación de procesos, controlamos el borde edificado, desgaste de herramientas, taladros rotos, y charla para respaldar el rendimiento y la entrega a tiempo en la producción por lotes.
Envíe sus planos y requisitos de materiales para una evaluación del proceso., plan de herramientas, y cotizar a través del Página de contacto de JADE-CNC – normalmente dentro 24 horas.
Artículos relacionados con acero inoxidable
- Mecanizado CNC de acero inoxidable: La guía completa para la resolución de problemas
- 304 vs 316 frente al acero inoxidable 316L: ¿Cuál debería elegir para el mecanizado CNC??
- 17-4Mecanizado de acero inoxidable PH: Tratamiento de solución, Mecanizado de envejecimiento y acabado
- Guía de acabado de superficies de acero inoxidable: Pulido, Cepillado, Voladura, Pasivación, electropulido & PVD
- Costo de mecanizado CNC de acero inoxidable & Guía de cotización: 10 Factores de costos y comparación de proveedores

Leo Liang, Fundador Mejor Socio de R&D
LEO, fundador de JADE-CNC, que aporta más de dos décadas de experiencia en la industria, Leo comenzó su carrera como aprendiz y practica sus habilidades en tratamiento de superficies y mecanizado CNC..
