



Servicios de mecanizado CNC de aluminio para piezas personalizadas de precisión
JADE-CNC proporciona mecanizado CNC de aluminio para piezas de aluminio personalizadas que necesitan una estructura liviana, buena maquinabilidad, resistencia a la corrosión, dimensiones estables, y acabado superficial limpio.
Admitimos aleaciones de aluminio comunes como 6061, 7075, 2024, 5052, 6063, y placa de herramientas MIC-6 basada en dibujos del cliente, requisitos de tolerancia, necesidades de acabado, y cantidad de producción.
- Revisión de costos antes de la cotización.
- Opciones de entrega rápida después de la revisión del dibujo.
- Se admiten prototipos y pedidos de bajo volumen

Servicios de mecanizado CNC de aluminio personalizados en China
El aluminio ofrece una excelente relación resistencia-peso., buena maquinabilidad, resistencia a la corrosión, conductividad térmica, y una amplia gama de opciones de acabado de superficies. apoyamos prototipos de aluminio, accesorios, recintos, disipadores de calor, paréntesis, carcasas, y piezas de producción con fresado CNC, torneado, perforación, tocando, anodizado, Mecanizado CAD a CNC, inspección, y revisión de mecanizado de RFQ.

Aleaciones de aluminio comunes para mecanizado CNC
|
Grado de aluminio |
Uso típico |
Enfoque de revisión de JADE-CNC |
|---|---|---|
|
6061 Aluminio |
Soportes, carcasas, accesorios, platos, y componentes mecanizados en general |
Fuerza equilibrada, maquinabilidad, resistencia a la corrosión, compatibilidad con anodizado, y requisitos de tolerancia |
|
7075 Aluminio |
Piezas estructurales de alta resistencia, componentes aeroespaciales, piezas de robótica, y componentes portantes |
Relación fuerza-peso, tensión de mecanizado, riesgo de pared delgada, acabado superficial, y tolerancia a características críticas |
|
2024 Aluminio |
Piezas aeroespaciales, componentes estructurales, y aplicaciones sensibles a la fatiga |
Rendimiento mecánico, resistencia a la fatiga, protección contra la corrosión, terminar la selección, y requisitos de inspección |
|
5052 Aluminio |
Piezas de chapa, cubre, paneles, recintos, y componentes formados |
Resistencia a la corrosión, condición de flexión o formación, mecanizado después de la fabricación, superficies cosméticas, y compatibilidad de acabados |
|
6063 Aluminio |
Extrusiones, perfiles, marcos, estructuras de disipadores de calor, y piezas centradas en la apariencia |
Condición de extrusión, apariencia superficial, respuesta anodizada, llanura, y consistencia dimensional |
|
Placa de herramientas MIC-6 |
Accesorios, placas base, placas de inspección, placas de herramientas, y componentes planos de precisión |
Estabilidad dimensional, llanura, espesor de la placa, margen de mecanizado, y método de inspección |
Directrices DFM de aluminio & Consejos de diseño
Espesor mínimo de pared
- Recomendado: >=1,0 mm para 6061-T6, >=1,5 mm para 7075-T6
- Mínimo absoluto: 0.5milímetros (6061, paredes cortas <10mm height)
- Relación altura-espesor: <=8:1 to avoid chatter and deflection
- Consejo de diseño: Aumente el espesor de la pared en la base para nervaduras altas; usar refuerzos
Radios de esquina internos
- Recomendado: >=1,0 mm (preferiblemente >=1,5 mm)
- Por qué: Radios más pequeños requieren herramientas más pequeñas, alimentaciones más lentas, causar vibración
- Impacto en los costos: R0,5 mm frente a R1,5 mm pueden aumentar el tiempo de mecanizado en 30-50%
- Consejo de diseño: Utilice el radio interno más grande que permita su diseño; fresas de extremo estándar O1-O12mm
Thread Depth & Agujero
- Profundidad del agujero roscado: <=2.5xD for through holes, <=1.5xD for blind holes
- Participación del hilo: 1.5xD mínimo para aluminio
- Diámetro del agujero: Mínimo 0,5 mm (microperforación), estándar >=O1.0mm
- Relación profundidad-diámetro del agujero: <=3:1 standard, <=5:1 with peck drilling
- Consejo de diseño: Agregue un espacio libre de 0,5xD en la parte inferior de los orificios roscados ciegos.
Margen dimensional de anodizado
- Tipo II (5-25uno): La pieza crece ~2.5-12.5um por superficie
- Tipo III (25-100uno): La pieza crece entre 12,5 y 50 um por superficie.
- Ataques críticos: Enmascare superficies de precisión o diseñe con espacio libre
- Agujeros roscados: Anodizar antes de tocar, o hilos de máscara
Otras recomendaciones de DFM
- Relación profundidad-ancho de la cavidad: <=4:1 for milling
- Recortes: Evitar si es posible; requieren herramientas especiales
- Tamaño de la pieza: Máximo 500x400x300mm (3-eje)
- Llanura: La placa fundida MIC-6 ofrece una estabilidad de planitud superior
Comparación de acabados de superficies de aluminio
Acabado superficial | Proceso | Espesor | Dureza | Resistencia a la corrosión. | Sumador de costos | Mejor para |
Como mecanizado | Fresadora/torneado CNC | N / A | N / A | Bajo | $0 | Prototipos, partes internas |
Anodizado tipo II (Claro) | Ácido sulfúrico | 5-15uno | 300-400alto voltaje | Bien | $0.5-2 | Propósito general, protección contra la corrosión |
Anodizado tipo II (Color) | Ácido sulfúrico+tinte | 5-25uno | 300-400alto voltaje | Bien | $1-5 | Piezas cosméticas, productos de consumo |
Anodizado duro tipo III | Sulfúrico de baja temperatura | 25-100uno | 600-800alto voltaje | Excelente | $2-10 | Piezas de desgaste, industrial, militar |
Conversión de cromato | inmersión química | 0.5-2uno | N / A | Moderado | $0.3-1 | Imprimación previa a la pintura, conductividad eléctrica |
Granallado | Medios de cuentas de vidrio | N / A | N / A | Bajo | $0.5-3 | Mate uniforme, ocultar marcas de herramientas |
Cepillado | cinturón abrasivo | N / A | N / A | Bajo | $1-5 | veta decorativa, electrónica de consumo |
Pulido de espejos | Compuesto pulidor | N / A | N / A | Bajo | $2-20 | Óptico, superficies reflectantes |
Recubrimiento en polvo | Curado electrostático | 50-120uno | 2H-4H | Excelente | $1-10 | Recubrimiento grueso, uso al aire libre, bandera |
pintura mojada | Spray+cura | 20-50uno | H-2H | Bien | $1-8 | Colores personalizados, logotipos, multicolor |
Níquel no electrolítico | Ni-P autocatalítico | 5-25uno | 500-900alto voltaje | Excelente | $2-15 | Resistencia al desgaste, soldabilidad, EMI |
Marcado láser | Grabado láser | N / A | N / A | N / A | $0.2-1 | Logotipos, números de pieza, códigos QR |
Acabado Vibratorio | cayendo | N / A | N / A | Bajo | $0.3-2 | Desbarbado, radio,piezas por lotes |
Pasivación | Ácido nítrico/cítrico | <0.1uno | N / A | Moderado | $0.2-0.5 | Quitar hierro libre, pre-enchapado |
Revisión de la capacidad de mecanizado CNC de aluminio
El mecanizado CNC de aluminio suele seleccionarse para piezas ligeras., carcasas, paréntesis, accesorios, disipadores de calor, platos, y componentes estructurales. Antes del mecanizado, la cuestión clave no es sólo si la pieza se puede cortar, pero si la aleación, espesor de pared, zonas de tolerancia, acabado superficial, y el método de inspección son adecuados para la aplicación final.
- Revisión de aleación de aluminio
- Selección del proceso de mecanizado
- Tolerancia y control de características.
- Planificación de acabado e inspección.
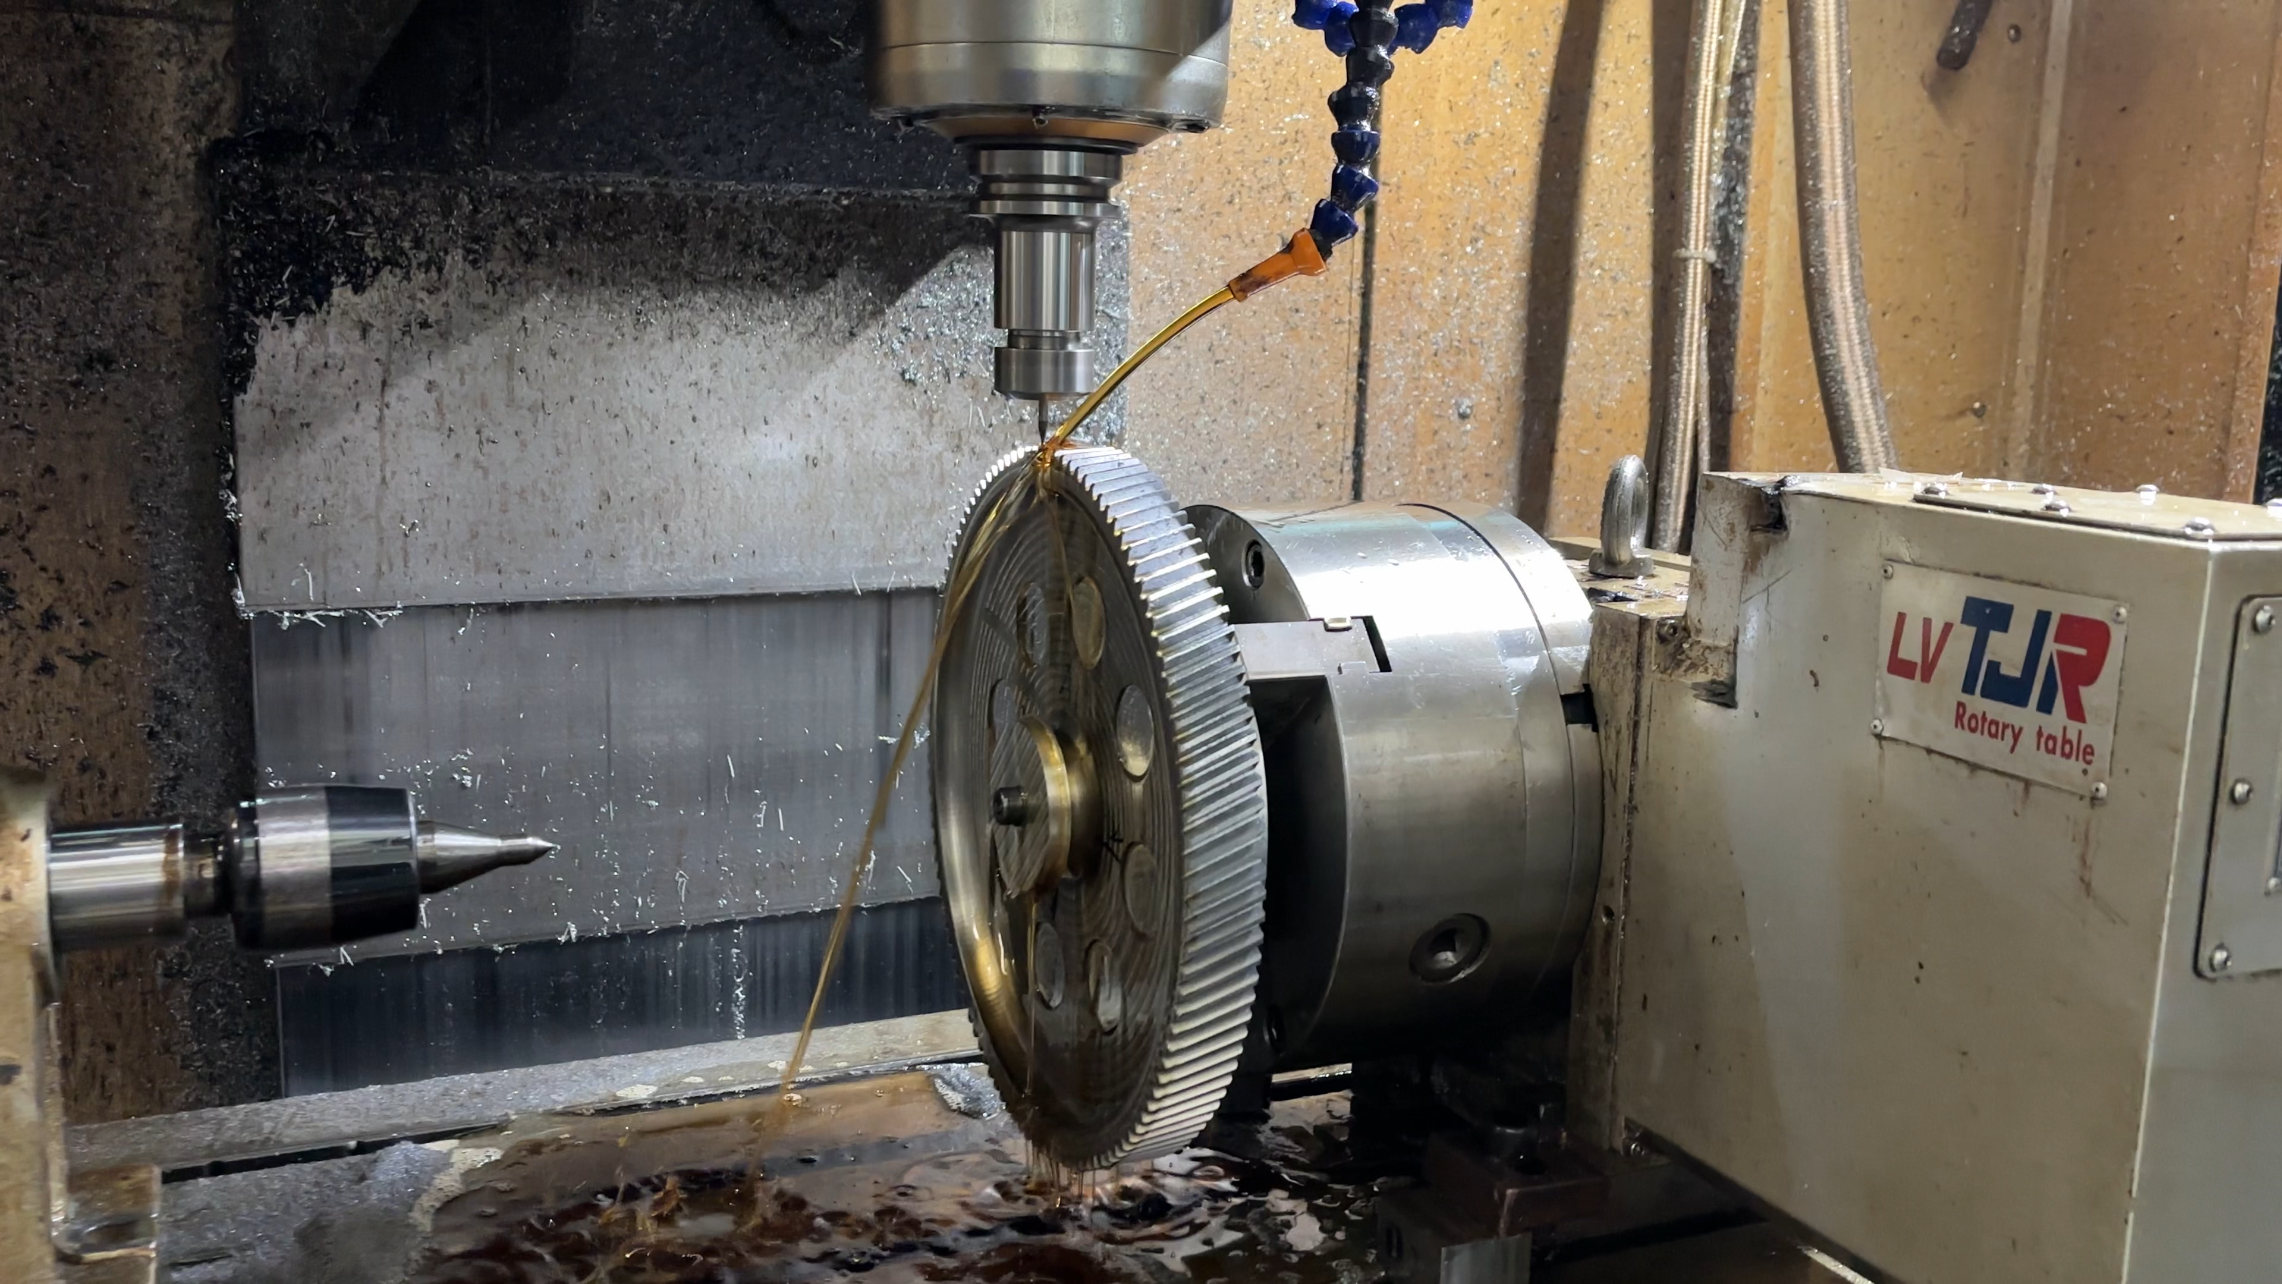
Riesgos comunes del mecanizado de aluminio
Las piezas de aluminio pueden verse afectadas por la deformación de paredes delgadas., marcas de herramientas, rebabas, rayones superficiales, variación de anodizado, y movimiento de tolerancia después de la eliminación del material. Estos riesgos se revisan antes de la cotización para que el plan de mecanizado, método de fijación, alcance de la inspección, y los requisitos de acabado pueden coincidir con el diseño de la pieza real.
|
Área de riesgo |
¿Qué puede pasar? |
Enfoque de revisión de JADE-CNC |
|---|---|---|
|
Paredes delgadas y bolsillos |
Las secciones delgadas pueden vibrar, deformar, o mostrar marcas de herramientas visibles durante el mecanizado. |
Revisar el espesor de la pared, profundidad del bolsillo, soporte de accesorios, acceso a herramientas, y secuencia de mecanizado. |
|
Planitud y grandes superficies |
Platos, cubre, y las carcasas pueden moverse después de retirar el material. |
Revisar el estado del material., asignación de existencias, método de sujeción, necesidades de alivio del estrés, y plan de inspección. |
|
Hilos y agujeros críticos |
Ajuste de rosca, posición del agujero, y las características de acoplamiento pueden afectar el ensamblaje. |
Revisar la tolerancia del agujero, profundidad del hilo, referencias de datos, superficies de contacto, y comprobaciones del calibre del tapón o de la CMM. |
|
Acabado superficial y anodizado |
Arañazos, marcas de mecanizado, variación de color, o pueden aparecer problemas de enmascaramiento después de terminar. |
Revisar rostros cosméticos., requisito de ra, tipo anodizado, zonas de enmascaramiento, y terminar las necesidades de aprobación. |
Qué prepararse para una cotización de mecanizado CNC de aluminio
- 3Archivo CAD D, 2dibujo
- grado del material, cantidad, notas de tolerancia
- requisitos de acabado superficial
- cualquier área cosmética o funcional que necesite un control más cercano
Nuestro equipo de ingeniería proporciona:
- Guía de selección de materiales
- Diseño para la fabricabilidad (DFM) análisis
- Creación de prototipos mediante producción en serie
- Garantía de calidad y validación de pruebas.
Qué revisa JADE-CNC antes del mecanizado de aluminio
Grado del material
JADE-CNC revisa el grado de aluminio solicitado, opciones de materiales equivalentes, formulario de acciones, y compatibilidad de acabados antes del mecanizado.
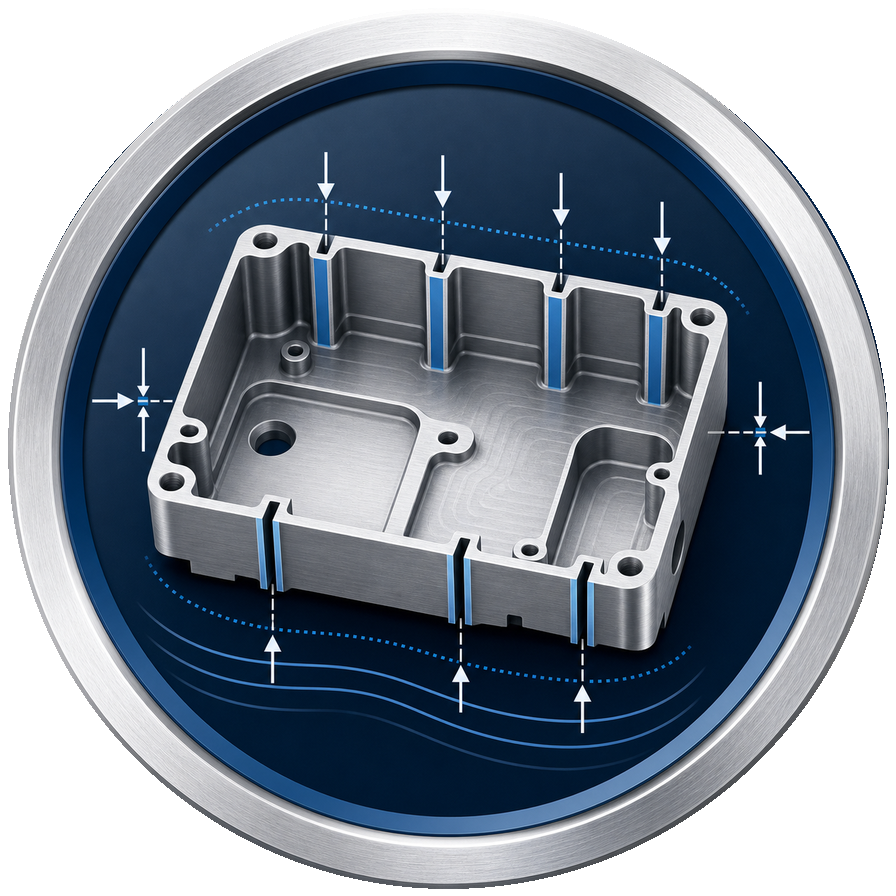
Espesor de la pared
Paredes delgadas, bolsillos, costillas, y las estructuras ligeras se comprueban para detectar riesgos de deformación., vibración, y estabilidad del mecanizado.
Características de tolerancia
Agujeros críticos, superficies de contacto, referencias de datos, llanura, trapos, y las zonas de tolerancia estricta se revisan antes de la cotización..
Acabado superficial
Anodizado, voladura de cuentas, pulido, cuadro, y los requisitos estéticos de la cara se comparan con el dibujo y la condición del material..
Uso térmico y funcional
Para disipadores de calor, recintos, paréntesis, y piezas electrónicas, JADE-CNC revisa las superficies de contacto térmico, áreas de montaje, y ajuste funcional.
Aplicaciones industriales del mecanizado CNC de aluminio
El mecanizado CNC de aluminio se utiliza ampliamente para piezas estructurales ligeras., carcasas electrónicas, disipadores de calor, paréntesis, componentes de robótica, accesorios de automatización, prototipos de dispositivos médicos, partes de comunicación, y componentes industriales personalizados.
El método de mecanizado final depende del grado de aluminio., geometría de la pieza, requisitos de tolerancia, acabado superficial, necesidades de inspección, y cantidad de producción esperada.
Aeroespacial
Soportes aeroespaciales, carcasas, accesorios, y piezas estructurales ligeras

comunicación
Cajas de RF, disipadores de calor, carcasas LED, y piezas de gestión térmica

Industrial
Placas de automatización, guardias de la máquina, plantillas, accesorios, y componentes de robots
Médico & Automotor
Prototipos de dispositivos médicos., piezas de bicicleta, componentes automotrices, y hardware de consumo
Solicite una revisión para su proyecto de mecanizado CNC de aluminio
Envía tus planos de piezas de aluminio., grado del material, cantidad, notas de tolerancia, y requisitos de acabado. JADE-CNC revisará la maquinabilidad, necesidades de inspección, acabado superficial, y opciones de entrega antes de la cotización.
Preguntas frecuentes
6061-T6 es la aleación de aluminio más versátil y utilizada para el mecanizado CNC, ofreciendo un excelente equilibrio de fuerza (310 tracción MPa), maquinabilidad, resistencia a la corrosión, y rentabilidad. Para requisitos de mayor resistencia, 7075-T6 (572 tracción MPa) Se prefiere para aplicaciones aeroespaciales y estructurales.. Para piezas que requieren excelente conformabilidad o resistencia a la corrosión., 5052-H32 es una buena opción. En JADE-CNC, Disponemos de 6061-T6, 7075-T6, 5052, 6063, 2024, y placa de aluminio fundido MIC-6 para mecanizado inmediato.
6061-T6: Resistencia a la tracción 310 MPa, producir 276 MPa, buena maquinabilidad, excelente resistencia a la corrosión, menor costo (~$2.5-3.5/kg). 7075-T6: Resistencia a la tracción 572 MPa, producir 503 MPa, más difícil de mecanizar, menor resistencia a la corrosión, mayor costo (~$5-7/kg). 7075 es casi 2 veces más fuerte pero cuesta ~2 veces más. Elegir 6061 a menos que se requiera específicamente alta resistencia.
Sí. Ofrecemos Tipo II (ácido sulfúrico, 5-25uno, opciones de color), Tipo III (anodizado duro, 25-100uno, excelente resistencia al desgaste), y tipo I (ácido crómico, revestimiento fino para el sector aeroespacial). Importante: El anodizado aumenta las dimensiones en aproximadamente un 50 % del espesor del recubrimiento por superficie.. Para piezas con tolerancias ajustadas, Diseño con margen de anodizado o enmascarar superficies críticas..
Dimensiones generales: +/-0.05milímetros. Dimensiones críticas: +/-0.01milímetros. Funciones de alta precisión: +/-0.005mm con rectificado. Diámetros de agujero: H7/H8 encaja. Acabado superficial: Estándar Ra 0.8um, Ra 0.2um con pulido. El aluminio es uno de los metales más fáciles de mecanizar con tolerancias estrictas..
6061-T6: 0.5mm mínimo para paredes cortas (<10milímetros), 1.0mm recomendado para paredes de más de 20mm. 7075-T6: 0.8mm mínimo, 1.5mm recomendado. Mantenga la relación altura-espesor <=8:1 para evitar la charla. recomendamos >=1,0 mm de espesor de pared para la mayoría de las piezas funcionales.
Sí, Mecanizamos regularmente la 7075-T6 para la industria aeroespacial y la robótica.. Utilizamos herramientas de metal duro recubiertas de TiAlN, velocidades optimizadas (300-500 SFM), refrigerante de alta presión, y herramientas afiladas para evitar el endurecimiento por trabajo.. Disponemos de 7075-T6 en placa (6-100milímetros) y barra redonda (O6-O100mm).
La tolerancia depende de la geometría., espesor de pared, grado del material, tamaño de característica, y acceso de inspección. Los requisitos de tolerancia crítica deben mostrarse en el dibujo 2D..
Ofrecemos 30+ acabados: Anodizado tipo II/III (claro, negro, bandera), voladura de cuentas, cepillado, pulido de espejos, recubrimiento en polvo, conversión de cromato (alodina), níquel no electrolítico, y marcado láser. mas popular: anodizado transparente/negro y granallado + combinación anodizada.
Sí. Disponemos de 6061-T6 (placa 3-150mm, barra O3-O200mm), 7075-T6 (placa 6-100mm, barra O6-O100mm), 5052-H32, 6063-T5, 2024-T351, y placa fundida MIC-6. Todo el material viene con certificados de prueba de fábrica. (MTC).
Prototipos: 3-5 días (simple), 5-7 días (complejo). Volumen bajo (10-100piezas): 7-14 días. Producción (100+): 14-21 días. El anodizado añade 3-5 días. Servicio urgente disponible las 24-48 horas. El aluminio se procesa entre 2 y 3 veces más rápido que el acero.