



Hassas Küçük Parçalar için Mikro İşleme
JADE-CNC, ince özellikler gerektiren minyatür metal ve plastik bileşenler için Mikro İşleme sağlar, küçük delikler, ince duvarlar, sıkı toleranslı işleme, çapak kontrolü, ve pratik denetim planlaması. Hassas mikro işlememiz ve mikro CNC işlememiz, mikro işlenmiş bileşenleri destekler, mikro CNC parçaları, küçük hassas bileşenler, ve müşteri çizimlerine dayalı diğer yüksek hassasiyetli bileşenler.
- Çizim Tabanlı Tolerans İncelemesi
- Yüzey Kaplama Seçenekleri
- Hızlı teslimat koordinasyonu
- Çizimle İncelenen Metaller ve Plastikler
JADE-CNC Yüksek Hassasiyetli Mikro İşleme Hizmeti
Minyatür hassas parçalar ve küçük hassas işleme projeleri için, ekibimiz çizimleri inceliyor, malzeme davranışı, özellik derinliği, araç erişimi, yüzey kalitesi, Süreci onaylamadan önce ve ölçüm yöntemi. Bu minyatür işleme hizmeti tıbbi mikro parçalar için kullanılıyor, elektronik mikro bileşenler, hassas küçük parçalar, ve güvenilir bir mikro bileşen üreticisine ihtiyaç duyan projeler.
Sertifikasyon
- ISO 9001:2015 sertifikalı
Endüstriyel Standartlar
- Robotik montajlar
- Endüstriyel gereksinimlerle uyumlu
- Boyutsal Muayene Desteği
- Mühendislik İncelemesi
İnce Özellikler ve Küçük Parçalar için Mikro İşleme
Mikro işleme küçük CNC parçaları için kullanılır, minyatür bileşenler, ince delikler, ince duvarlar, yuvalar, küçük cepler, detaylı profiller, ve dikkatli alet erişimi ve çapak kontrolü gerektiren özellikler.
Tekliften önce, JADE-CNC çizimi inceliyor, malzeme, özellik boyutu, derinlik, duvar kalınlığı, yüzey kalitesi, ve işleme rotasının gerçek parça gereksinimiyle eşleşmesini sağlayacak inceleme yöntemi.
Mikro İşleme Özellikleri
|
Ölçek |
İnce özellikler, küçük delikler, ince duvarlar, ve alet erişiminin ve inceleme yönteminin dikkatli bir şekilde planlanması gereken kompakt parçalar. |
|---|---|
|
Toleranslar |
Çizimle onaylandı, malzeme, özellik geometrisi, fikstür stratejisi, ve muayene yöntemi. |
|
Takımlama |
Geometri yapılırken küçük çaplı takımları ve EDM ile ilgili yöntemleri kullanır., malzeme, ve özellik erişimi bunları gerektirir. |
|
Makine Gereksinimleri |
Stabil sabitleme gerektirir, kontrollü takım salgısı, uygun kesme stratejisi, minyatür özellikler için denetim planlaması ve. |
|
Süreç Odaklılığı |
Doğrudan malzeme çıkarma yoluyla mikro ölçekli geometriye ulaşır (çıkarıcı), yarı iletken litografiden farklı olarak (desen tabanlı). |
Mikro İşleme Öncesi JADE-CNC İncelemeleri Nelerdir?
Özellik Boyutu
Küçük delikler, yuvalar, oluklar, ince duvarlar, ve hassas profiller araç erişimine karşı incelenir, derinlik, ve muayene fizibilitesi.
Malzeme Davranışı
Alüminyum, paslanmaz çelik, bakır, pirinç, titanyum, ve mühendislik plastikleri çapak riskine göre incelenir, deformasyon, ve ihtiyaçları bitirmek.
Araç Erişimi
Küçük aletler, derin özellikler, köşe yarıçapı, İşleme yöntemi onaylanmadan önce erişim sınırlamaları kontrol edilir.
Çapak ve Kenar Kontrolü
Kenarlar, delikler, Konular, yuvalar, ve kozmetik yüzler çapak alma için incelenir, temizlik, ve yüzey bitirme gereksinimleri.
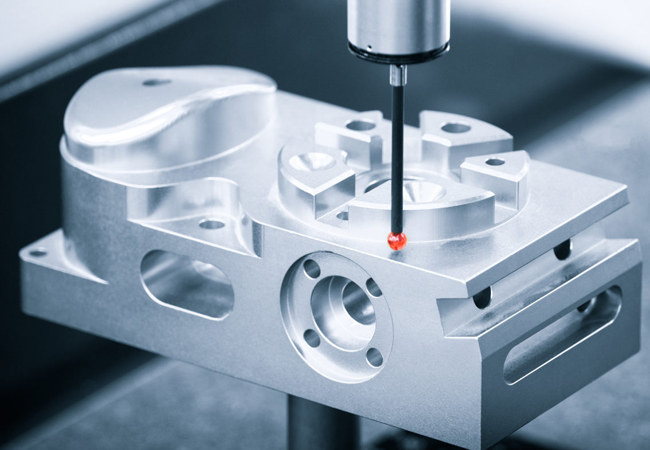
Muayene Yöntemi
Kritik boyutlar mikroskop incelemesi gerektirebilir, göstergeler, CMM kontrolleri, görsel muayene, veya müşteri tarafından belirlenen ölçüm kayıtları.
Mikro Frezeleme
Mikro frezeleme, ince özellikleri işlemek için küçük döner kesici takımlar kullanır, küçük cepler, yuvalar, delikler, ve minyatür bileşenlerde ayrıntılı yüzeyler.
JADE-CNC, mikro frezelenmiş parçaları malzemeye göre inceler, özellik derinliği, duvar kalınlığı, araç erişimi, çapak kontrolü gereksinimleri, yüzey kalitesi, İşleme rotasını ve toleranslarını onaylamadan önce inceleme yöntemi.
Temel Özellikler
Mikro Frezeleme vs. Konvansiyonel Frezeleme
|
Bakış açısı |
Konvansiyonel Frezeleme |
Mikro Frezeleme |
|---|---|---|
|
Takım Çapı |
> 1 mm |
Unsur boyutuna göre seçilen küçük çaplı takımlar, malzeme, derinlik, ve erişim. |
|
Toleranslar |
± 0.01 mm (10 µm) veya daha fazlası |
Çizim ve muayene yöntemine dayalı projeye özel tolerans incelemesi. |
|
Makine Sertliği & Mil |
Standart sertlik, 1000'lerdeki RPM'ler |
Kararlı mil, fikstür, takım salgısı, ve kesme stratejisi ince özellikler için önemlidir. |
|
Talaş Oluşumu |
Sürekli veya bölümlü çipler |
Toz benzeri, parçalanmış cips; talaş tahliyesi büyük bir zorluktur |
|
Baskın Kuvvet |
Kesme kuvveti |
Takım sapması, salgı, ve titreşim birincil sınırlayıcı faktörler haline gelir |
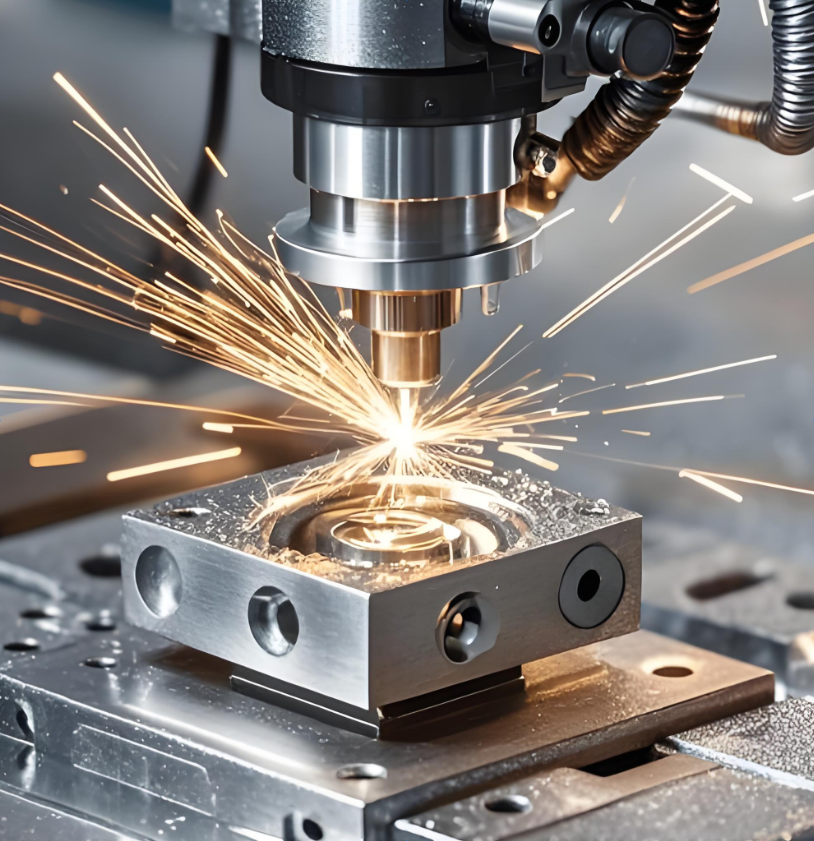
Mikro Erozyon
Mikro EDM, iletken malzemeler ince yuvalar gerektirdiğinde kullanılır, küçük delikler, ince profiller, veya kesici takımlarla işlenmesi zor olan ayrıntılı özellikler. Nihai fizibilite malzeme iletkenliğine bağlıdır, özellik boyutu, derinlik, tolerans gereksinimi, yüzey durumu, ve muayene yöntemi.
JADE-CNC, EDM'nin geçerli olup olmadığını teyit etmeden önce çizim yaparak Mikro EDM gereksinimlerini inceler., mikro frezeleme, sondaj, veya başka bir işleme rotası daha uygundur.
Avantajları Mikro EDM'de
- Sertlik önemli değil.
- Mekanik Gerilim/Takım Sapması Yok
- Aşırı En Boy Oranları
- Toleranslar dahilinde ± 1 µm
Ana Mikro EDM Türleri
|
Tip |
Süreç Açıklaması |
Birincil Uygulamalar |
|---|---|---|
|
Mikro Tel Erozyon |
EDM uygun olduğunda iletken malzemelerdeki küçük 2 boyutlu profilleri ve ayrıntılı şekilleri kesmek için ince tel elektrot kullanır. |
Küçük profiller, düz iletken bileşenler, yuvalar, dişliler, demirbaşlar, ve belirtildiğinde ayrıntılı metal özellikleri. |
|
Mikro Delme EDM (veya Delik Açma) |
Çizim EDM delmeyi gerektirdiğinde iletken malzemelerde küçük delikler oluşturmak için ince bir elektrot kullanır. |
Küçük delikler, başlangıç delikleri, havalandırma özellikleri, hassas açıklıklar, ve çizimde belirtildiğinde iletken mikro parçalar. |
|
Mikro Kalıp Batan EDM |
Küçük boşlukları işlemek için şekillendirilmiş bir elektrot kullanır, girintiler, veya ayrıntılı iletken özellikler; elektrot aşınması ve özellik geometrisi gözden geçirilmelidir. |
Küçük boşluklar, girintiler, dokuyla ilgili özellikler, ve proje gereksinimleri onaylandığında ayrıntılı iletken parça geometrisi. |
JADE-CNC Mikro İşleme Yeteneği İncelemesi
Mikro Frezeleme
İnce cepler için kullanılır, küçük yuvalar, kompakt profiller, ince duvarlar, takım erişimi ve çapak kontrolü uygun olduğunda ayrıntılı yüzeyler.
Mikro EDM İncelemesi
İnce delikler olduğunda iletken malzemeler için kullanılır, profiller, veya erişilmesi zor özellikler, EDM tabanlı işleme incelemesini gerektirir.
Çapak Kontrolü ve Temizleme
Küçük özellikler çapak riski açısından incelenir, kenar kırılması, temizleme yöntemi, kozmetik yüzler, ve fonksiyonel temas yüzeyleri.
Denetim Planlaması
Ölçüm yöntemi özellik boyutuna göre onaylanır, tolerans notları, çizim gereksinimleri, ve müşteri dokümantasyon ihtiyaçları.
Mikro İşleme için Ortak Malzemeler
Yaygın malzeme grupları arasında alüminyum alaşımları bulunur, paslanmaz çelikler, bakır alaşımları, pirinç, takım çelikleri, mühendislik plastikleri, ve müşteri kaliteyi ve kabul gerekliliklerini belirttiğinde seçilen özel alaşımlar.
Tipik Uygulamalar
|
Tıbbi Cihaz Donanımı |
Küçük cihaz muhafazaları, demirbaşlar, enstrümanla ilgili donanım, hassas vidalar, ve onaylanmış çizimlere dayalı prototip parçalar. |
|---|---|
|
İletişim ve Hassas Ekipmanlar |
Küçük konektörler, parantez, konutlar, yuvalar, delikler, Hassas ekipmanlarda kullanılan hizalama özellikleri. |
|
Elektronik |
Mikro konektörler, sensör muhafazaları, minyatür parantez, küçük tabaklar, ve kompakt elektronik donanım. |
|
Alet & Kalıp Yapımı |
Küçük boşluklar, detaylı ekler, dokuyla ilgili özellikler, ve çizimler sağlandığında kompakt takım bileşenleri. |
SSS
Küçük parçalar için mikro işleme kullanılır, ince delikler, ince duvarlar, yuvalar, minyatür bileşenler, ve dikkatli süreç incelemesi gerektiren ayrıntılı özellikler.
Bir 3D CAD dosyası ve 2D çizim önerilir, özellikle küçük özellikler olduğunda, sıkı toleranslar, çapak kontrolü, veya denetim gereklilikleri önemlidir.
Küçük delikler çapa göre incelenebilir, derinlik, malzeme, tolerans, çapak riski, ve fizibiliteyi onaylamadan önce inceleme yöntemi.
Yaygın malzemeler arasında alüminyum bulunur, paslanmaz çelik, pirinç, bakır, titanyum, çelik, GÖZ ATIN, ve diğer mühendislik plastikleri.
Çapak riski malzemeye göre gözden geçirilir, kenar durumu, özellik boyutu, işleme yöntemi, çapak alma erişimi, ve fonksiyonel yüzeyler.
Evet. Prototipleri destekleyebilir, fonksiyonel örnekler, çizim ve muayene gereklilikleri net olduğunda düşük hacimli küçük parçalar.
Mikro EDM, küçük delikli iletken malzemeler için yararlı olabilir, ince profiller, veya kesici takımlar için ideal olmayan erişilmesi zor özellikler.
Muayene mikroskop incelemesini içerebilir, görsel kontroller, göstergeler, CMM kontrolleri, boyutlu raporlar, veya müşteri tarafından belirlenen denetim kayıtları.
HAYIR. Yalnızca kritik özelliklerin işaretlenmesi üretilebilirliğin iyileştirilmesine yardımcı olur, muayene netliği, ve teklif doğruluğu.
Malzeme kalitesi sağlayın, özellik boyutu, kritik boyutlar, yüzey kalitesi, çapak gereksinimleri, muayene ihtiyaçları, ve beklenen miktar.