Sac İmalat Hizmetleri
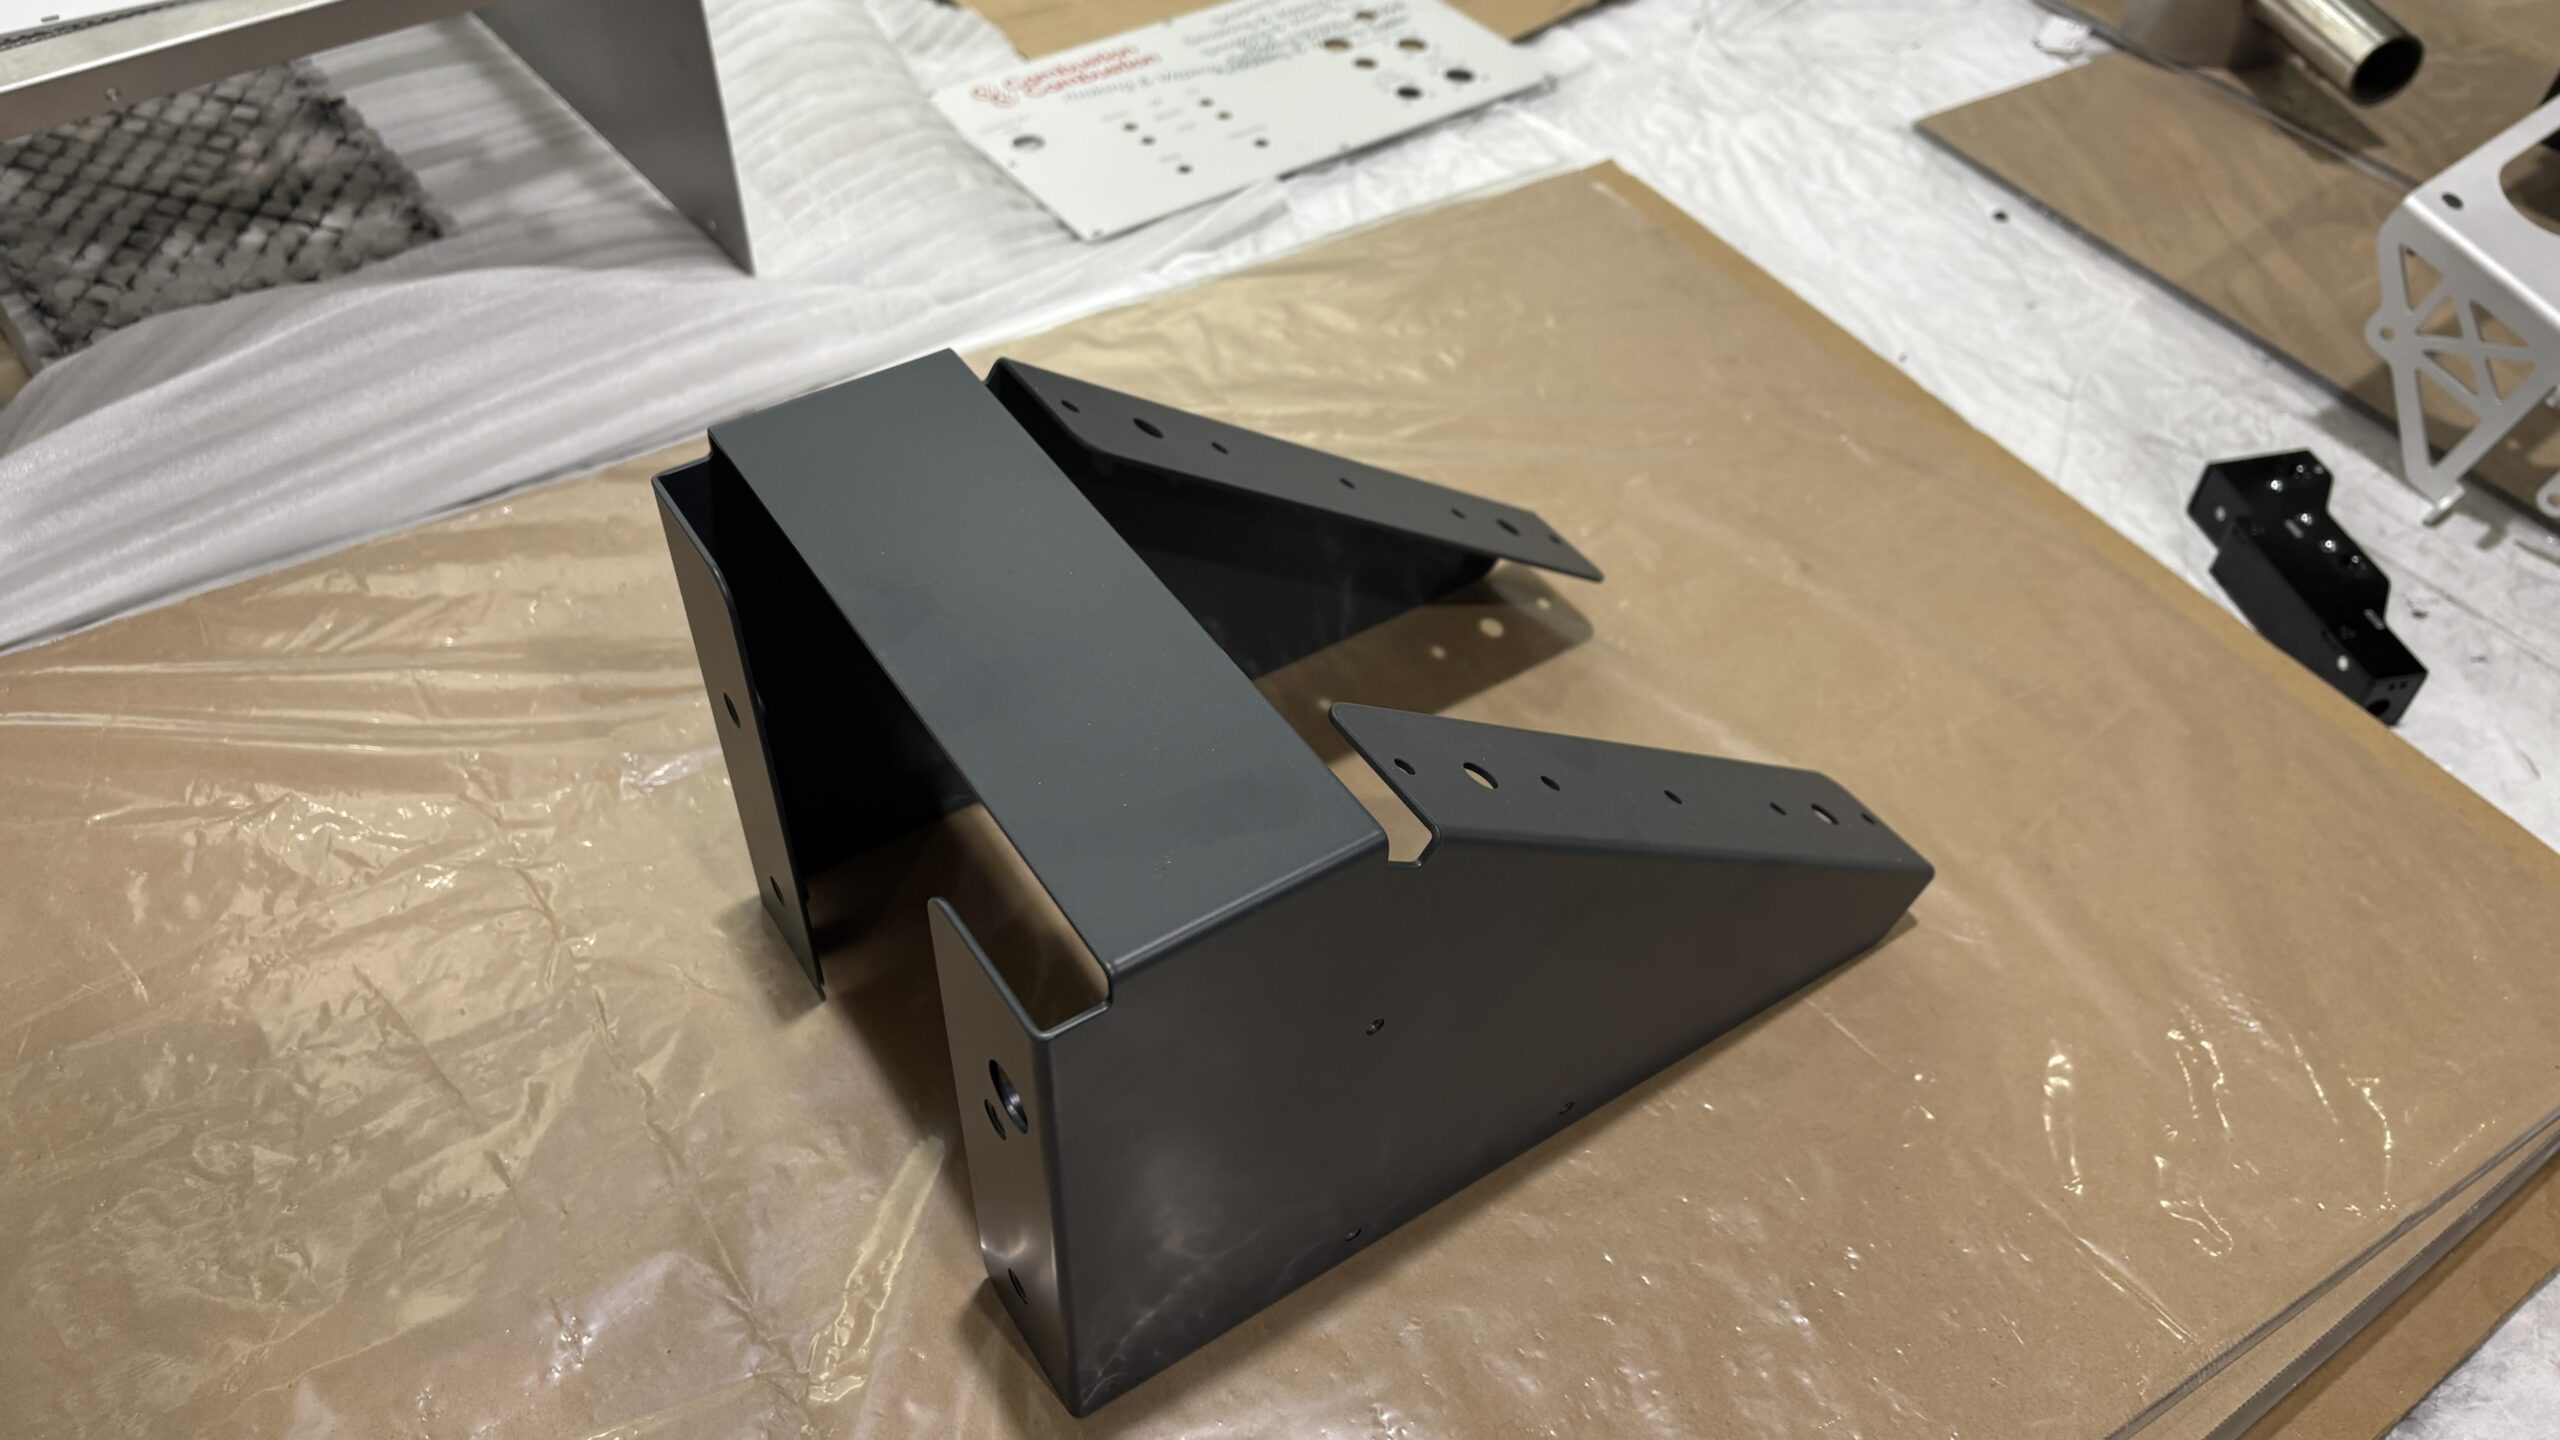
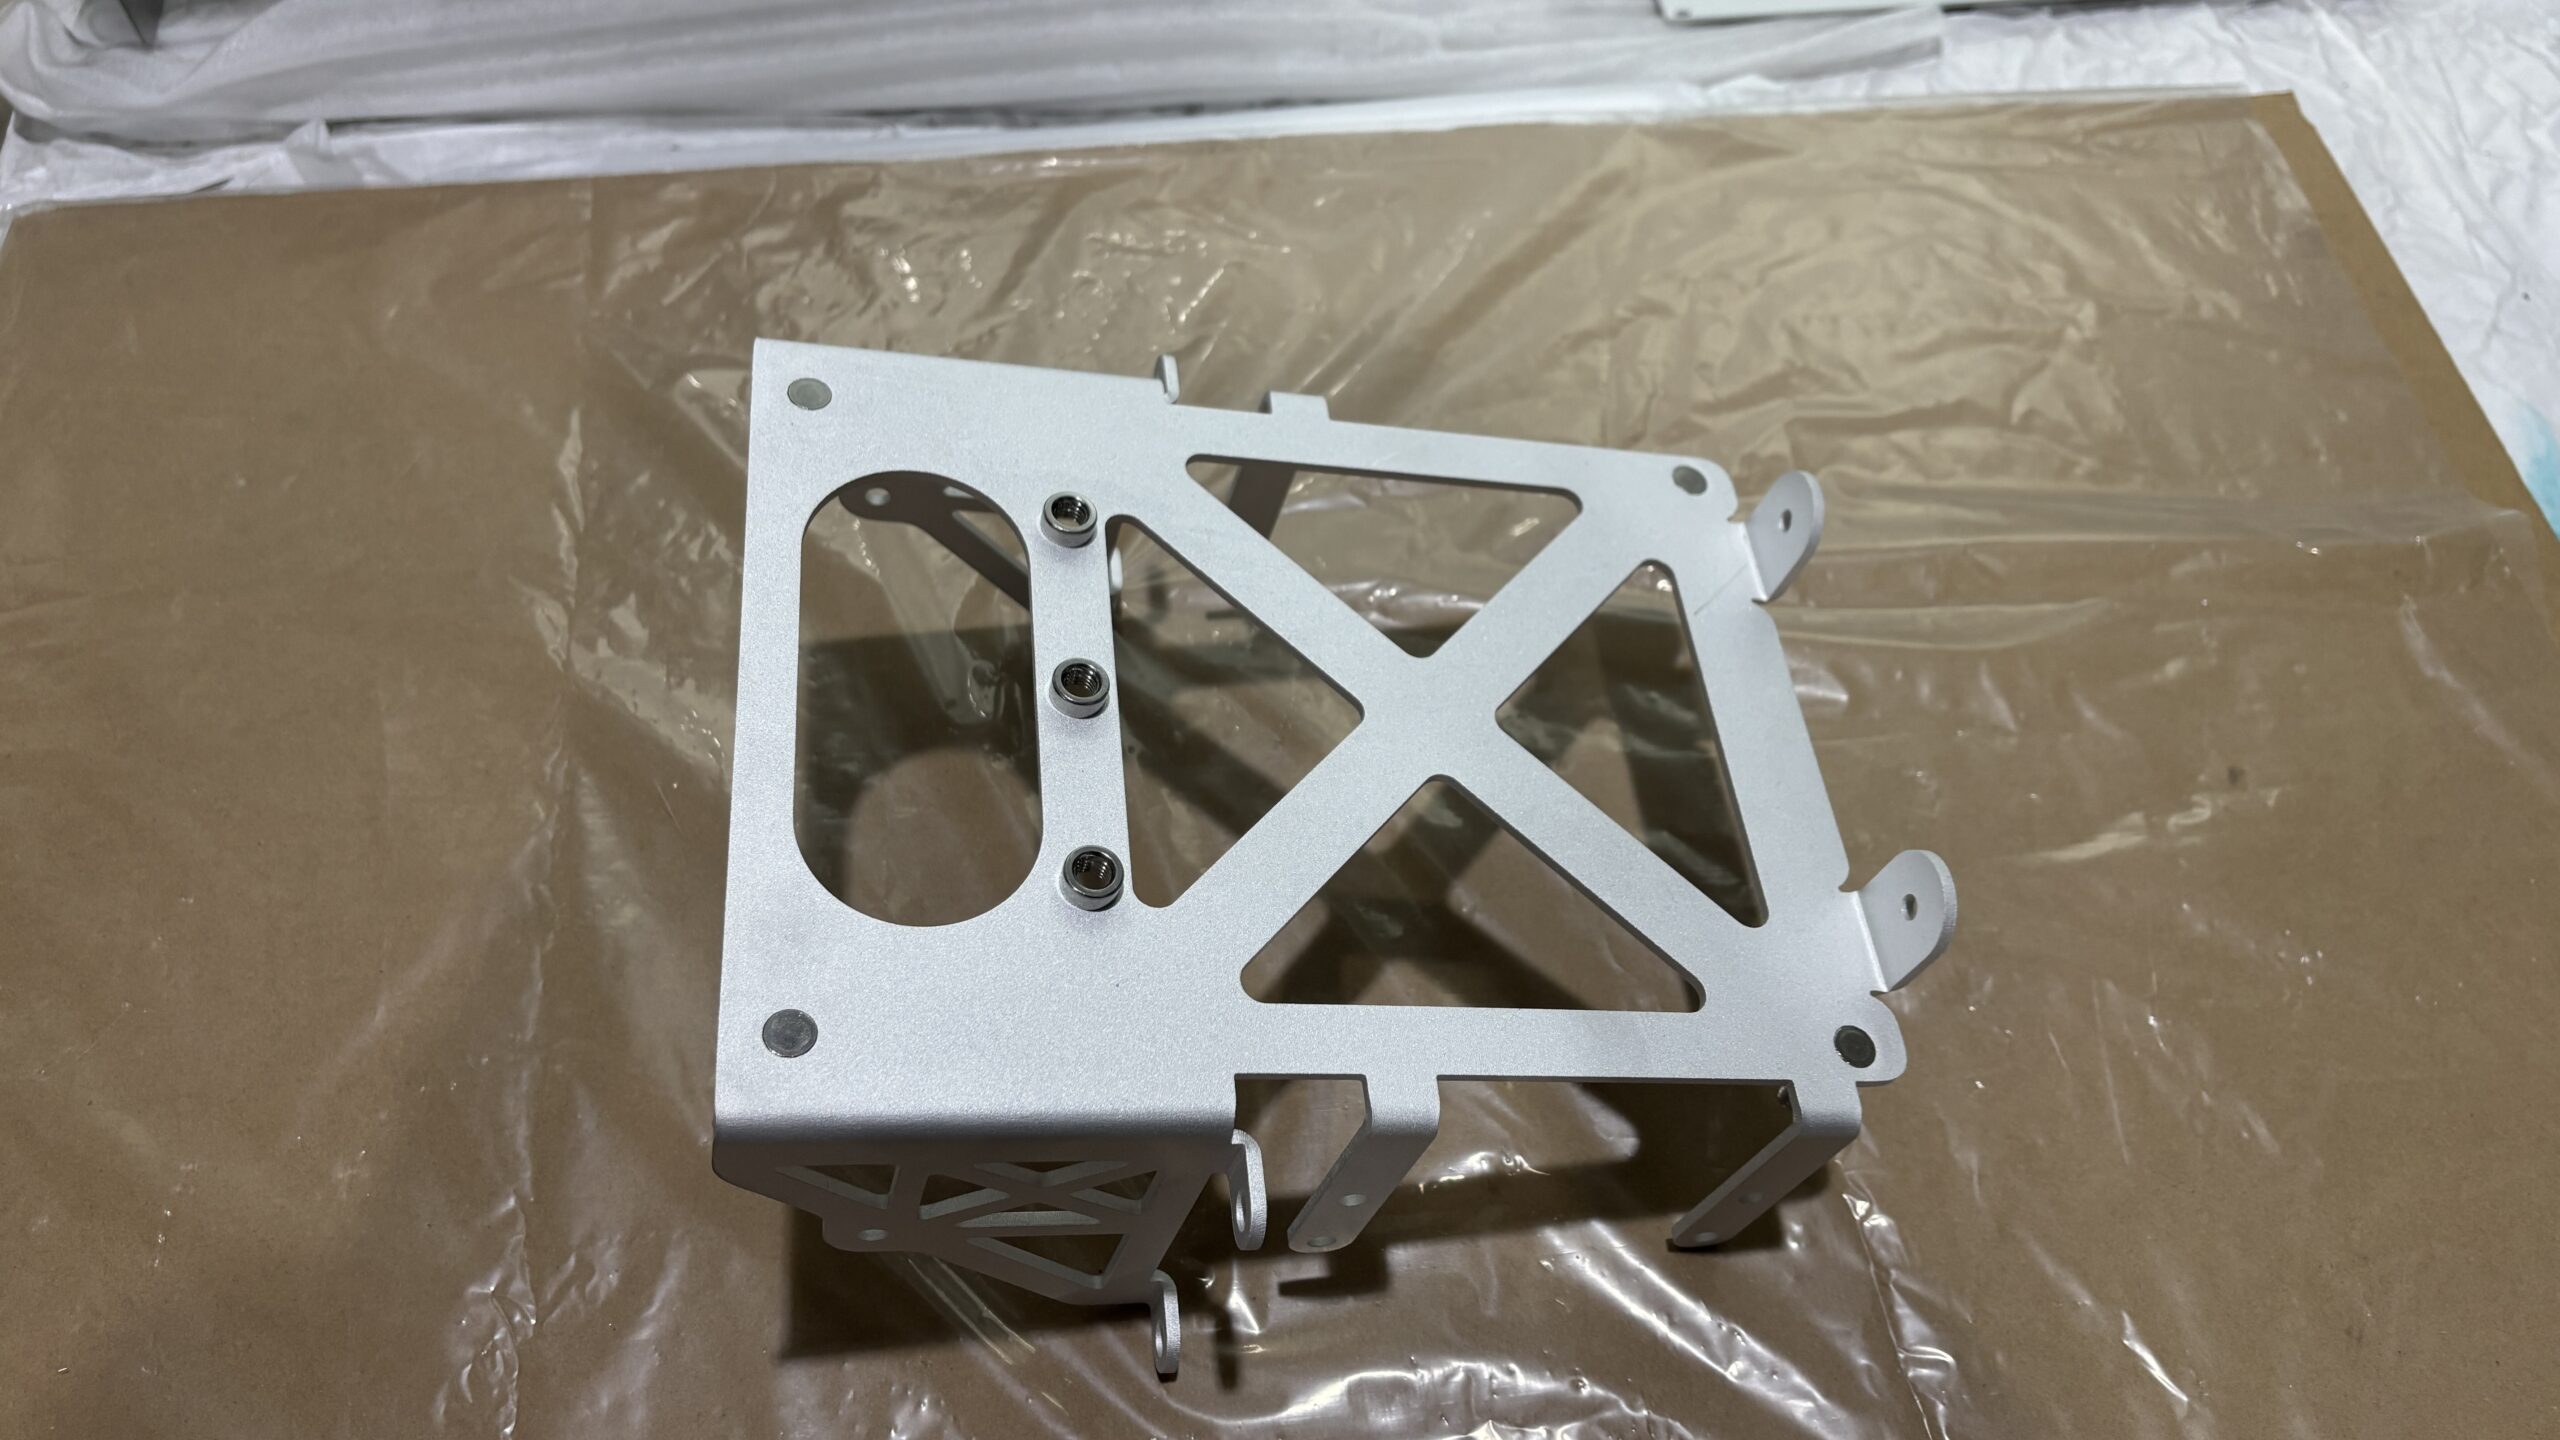
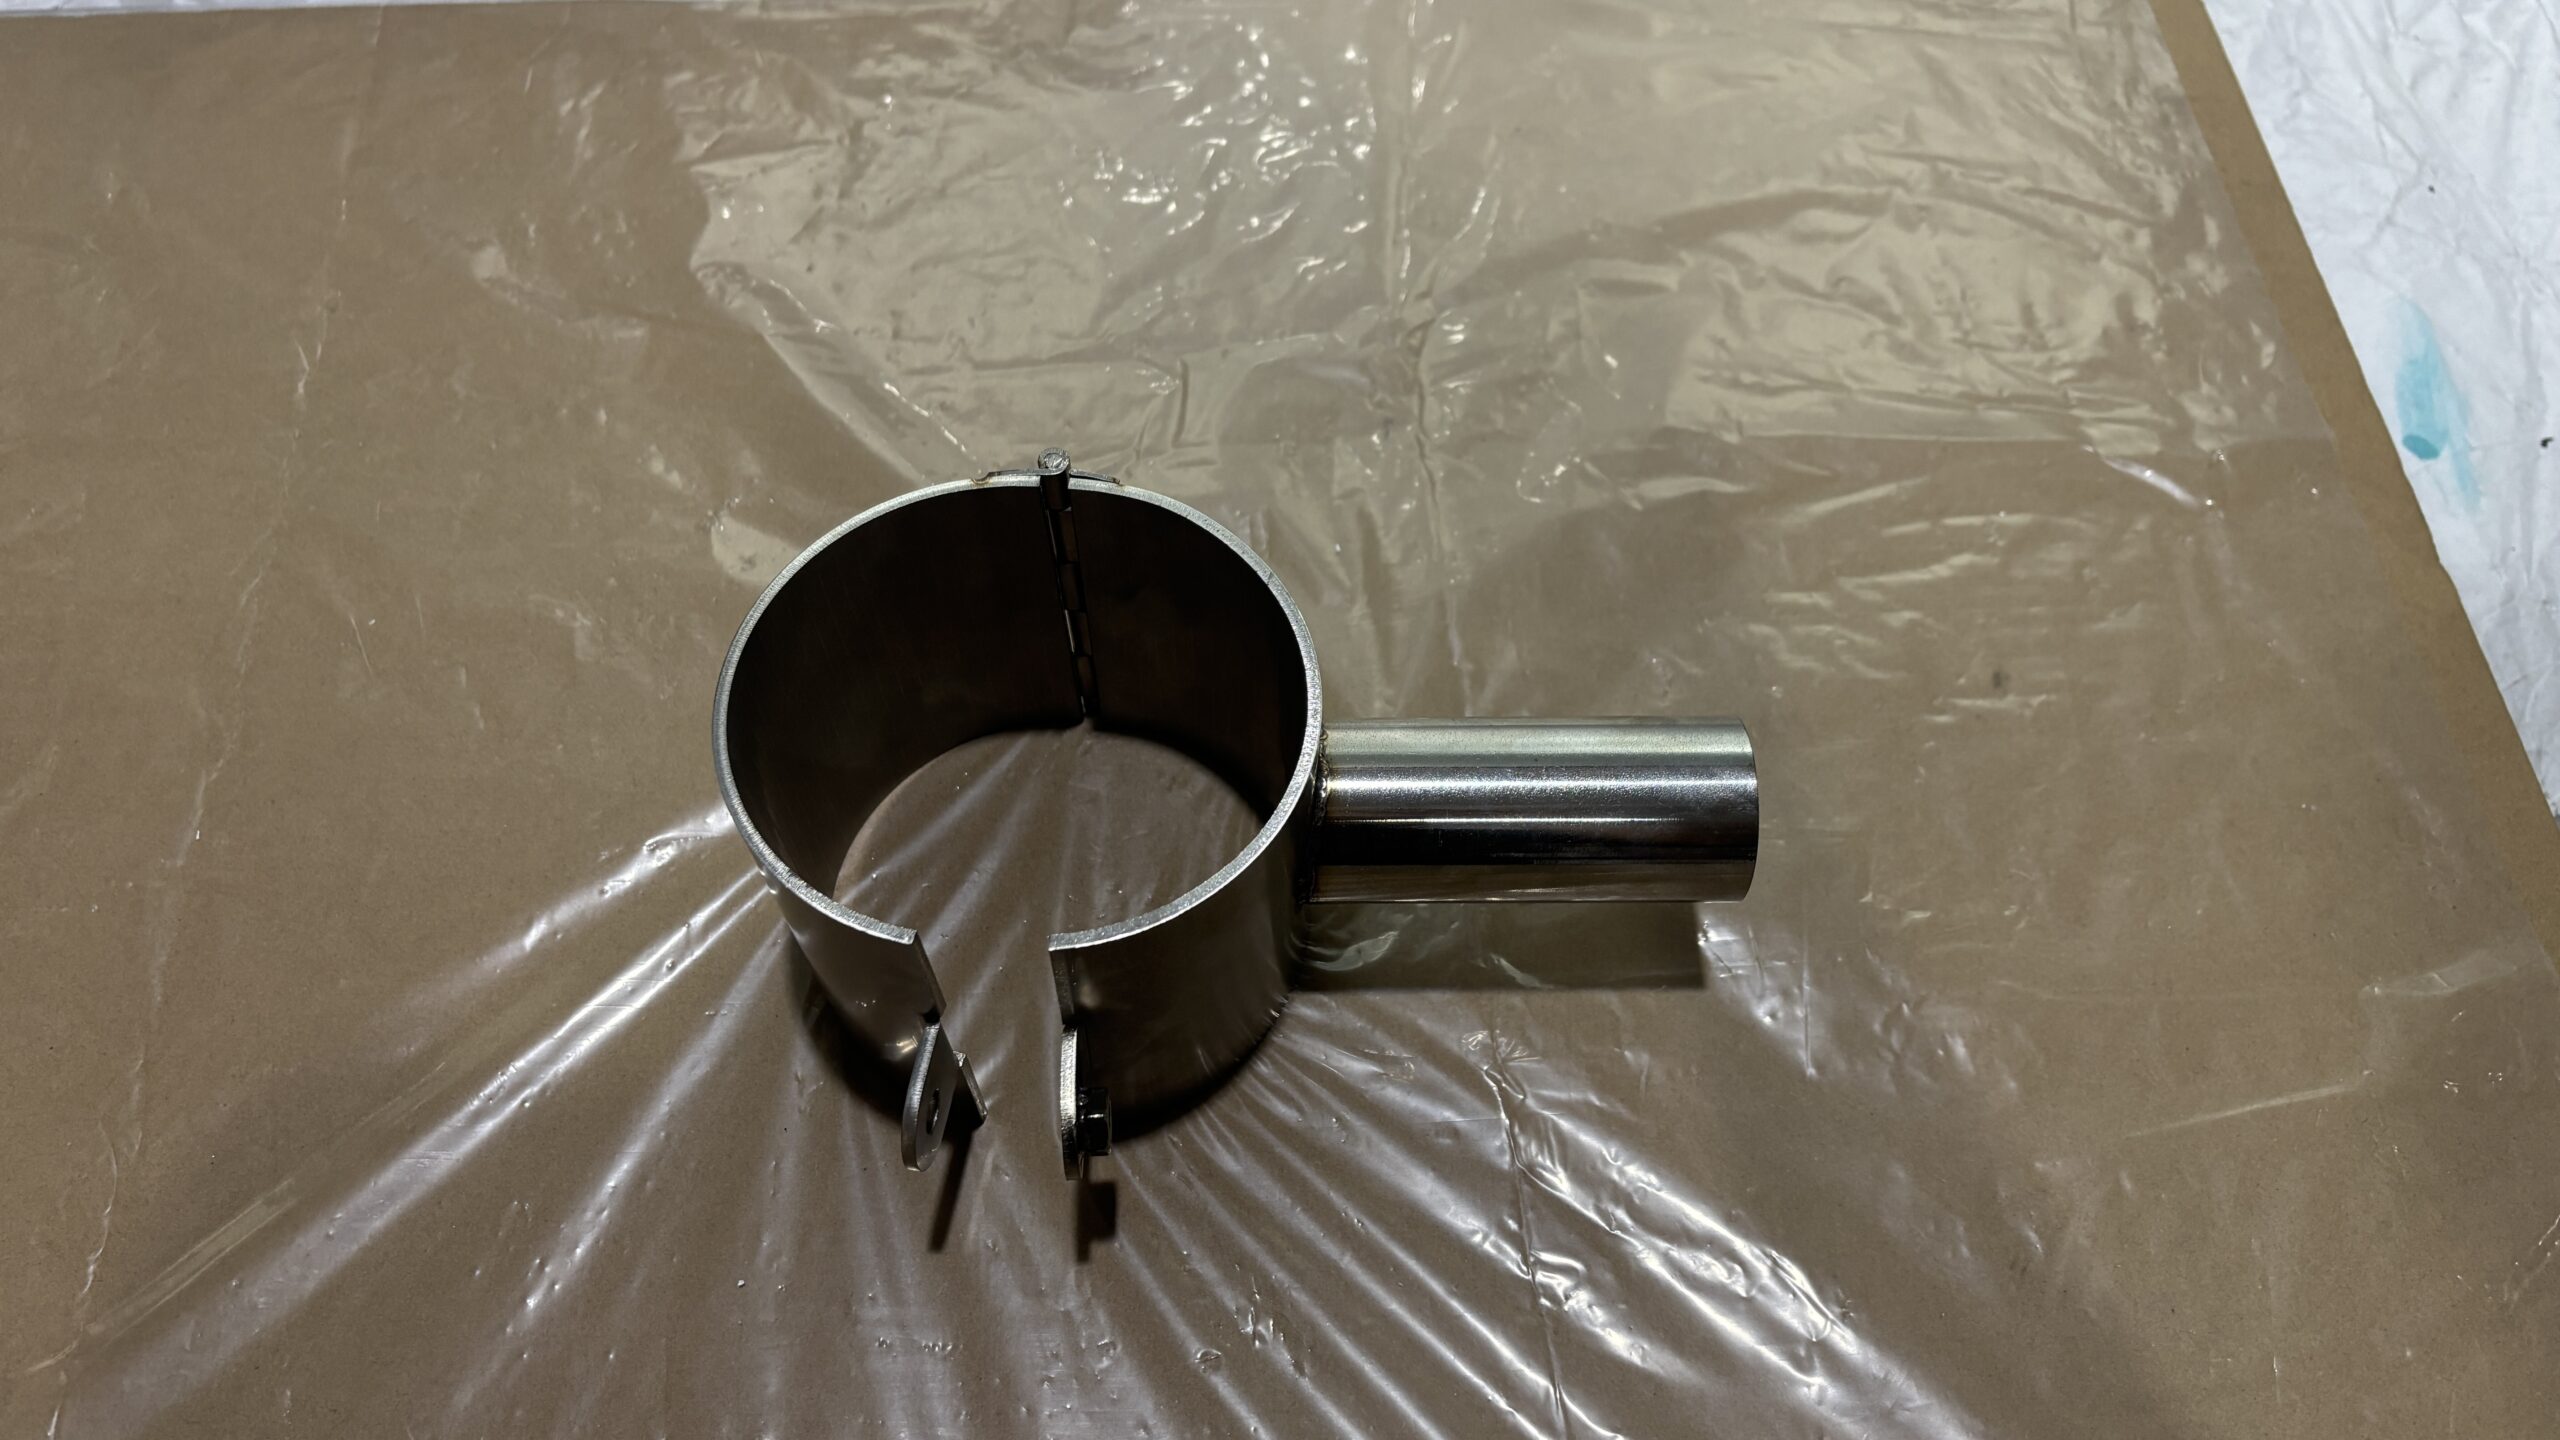
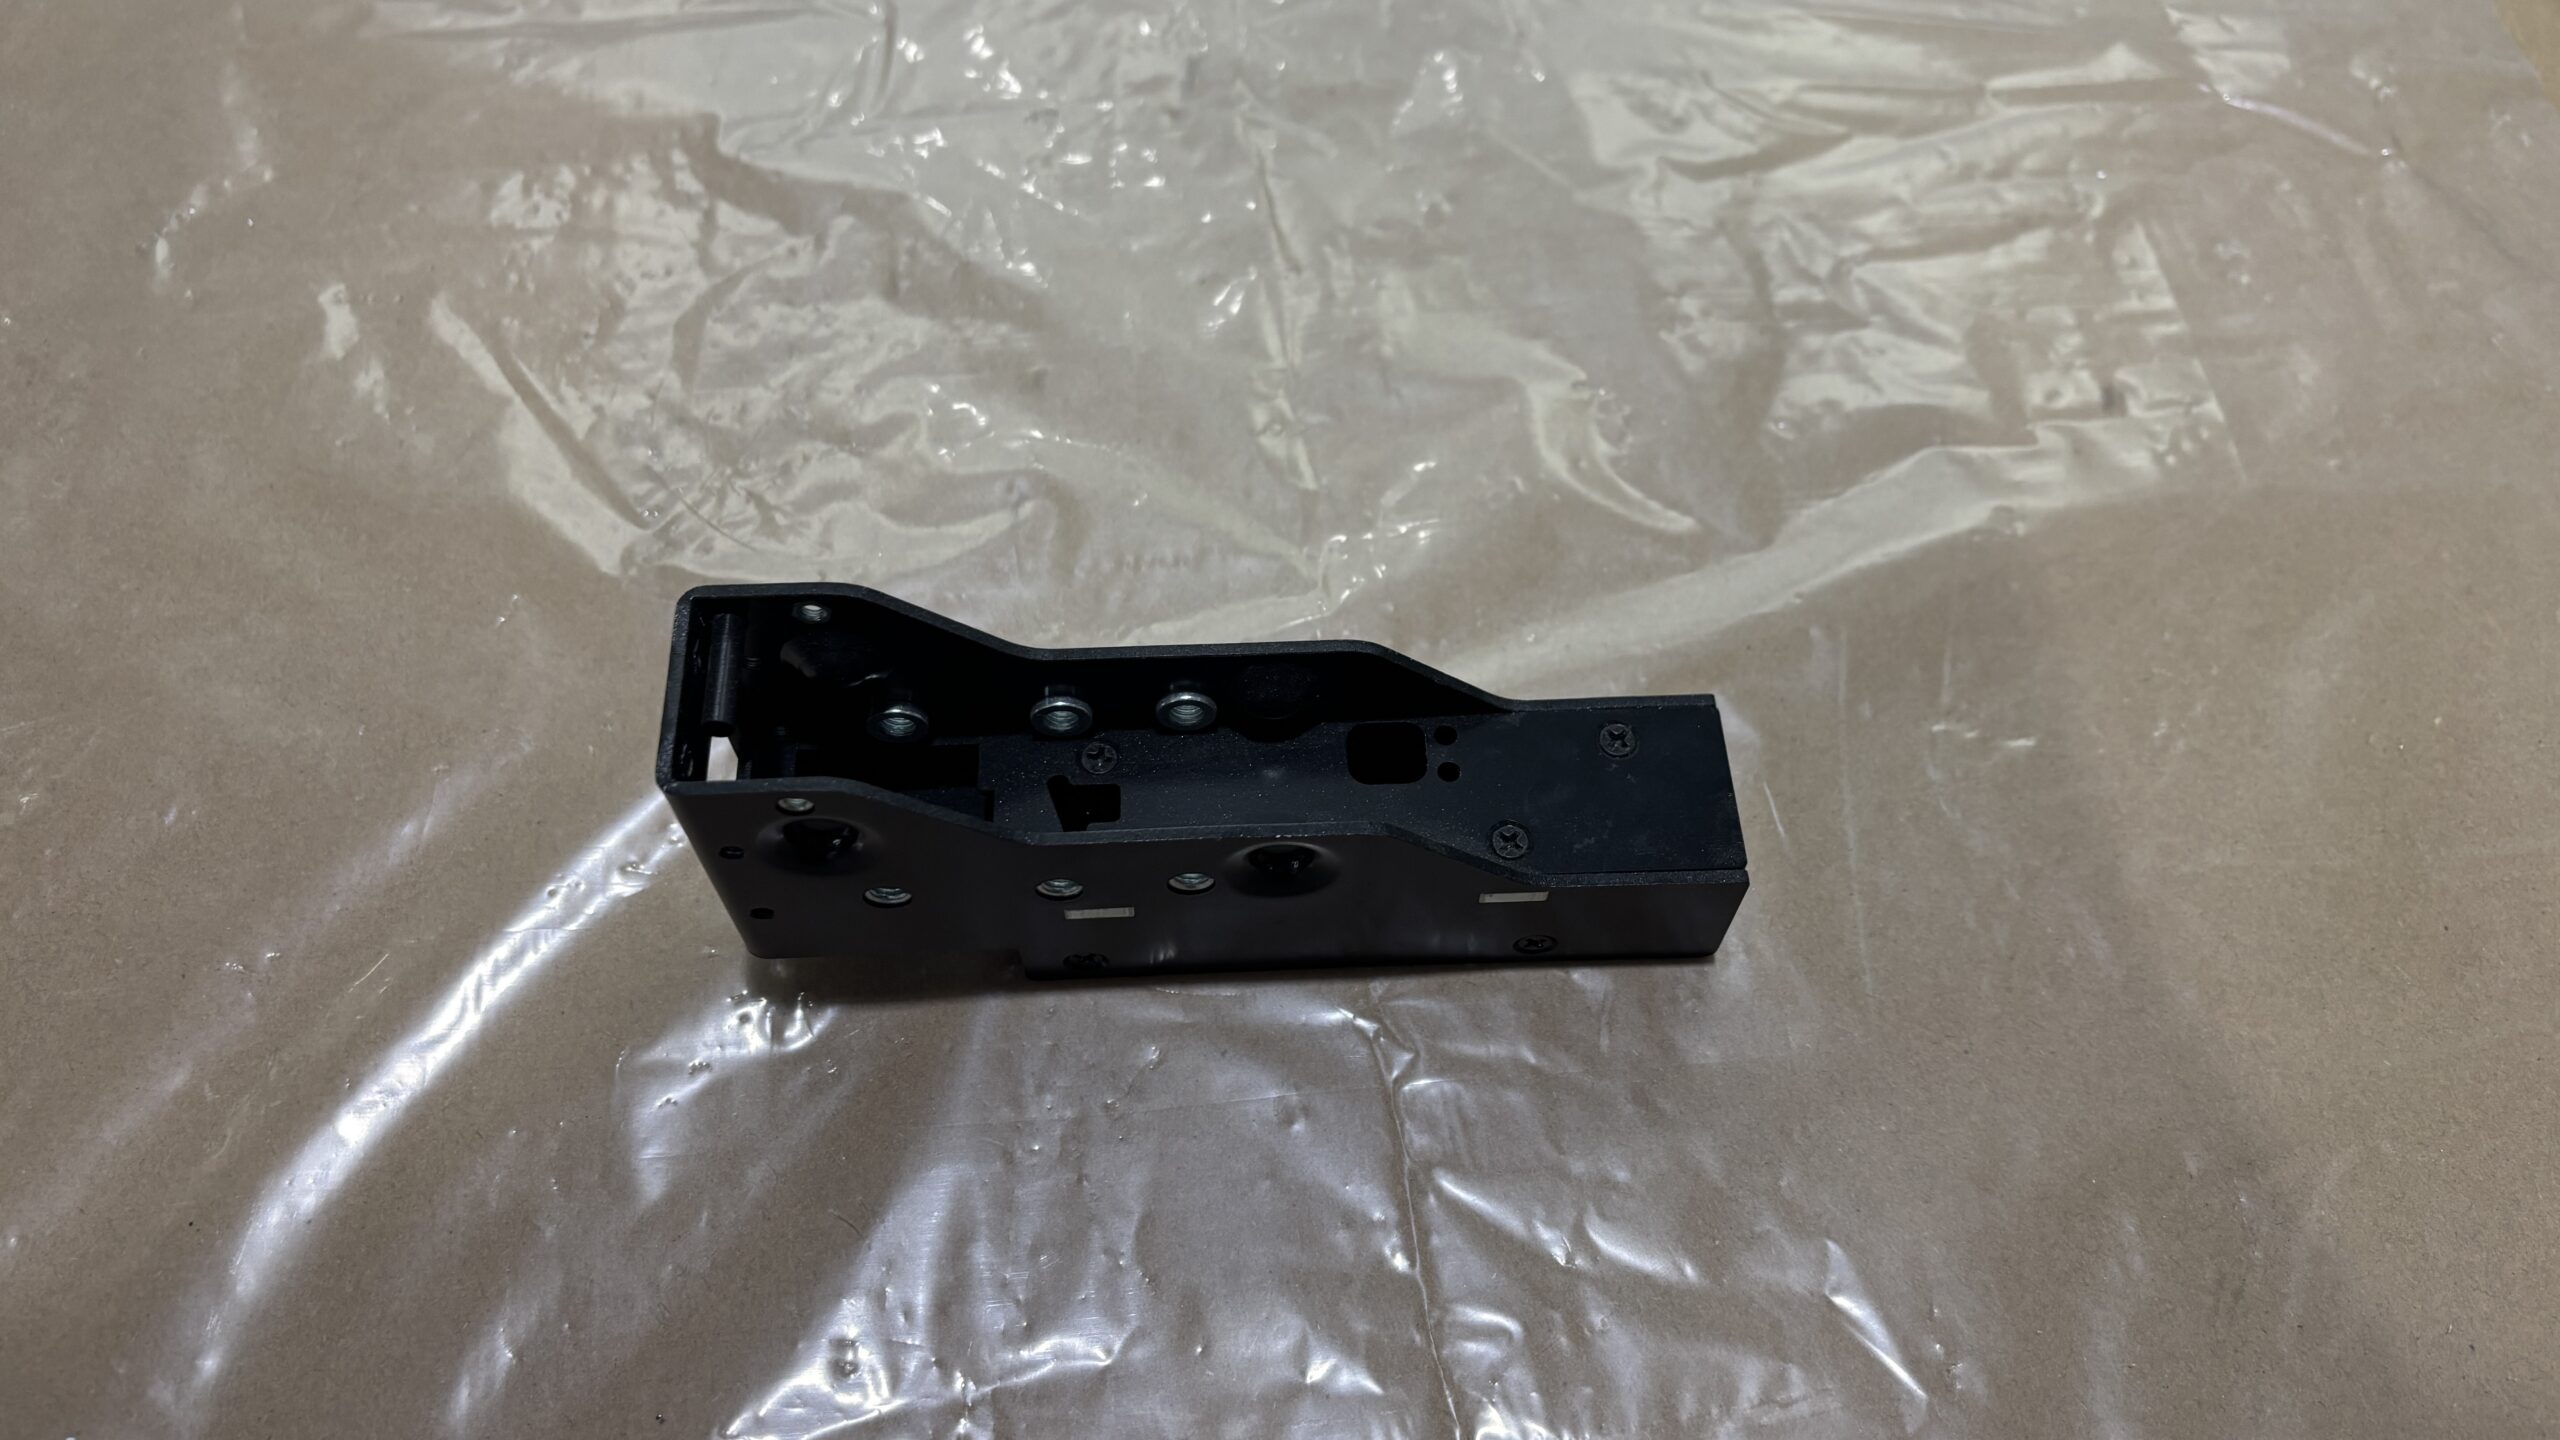
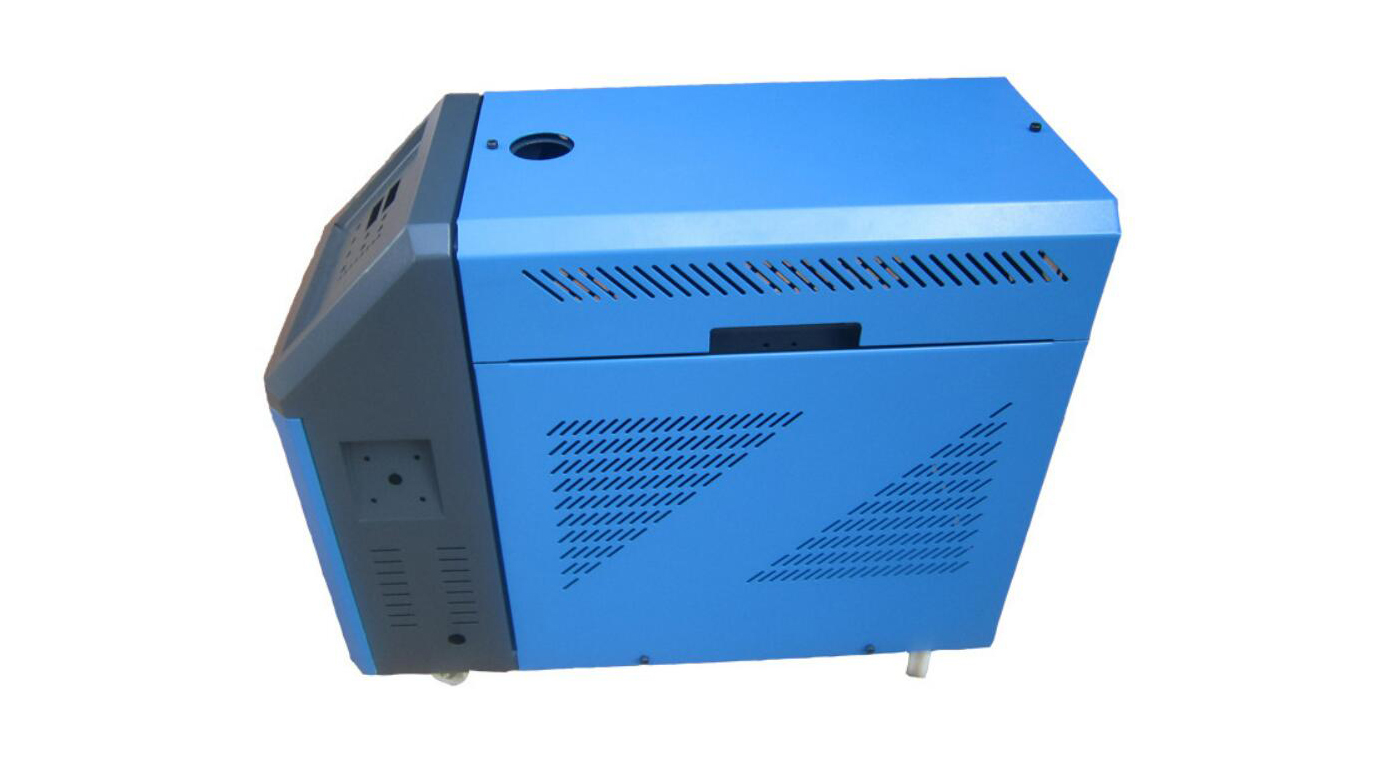
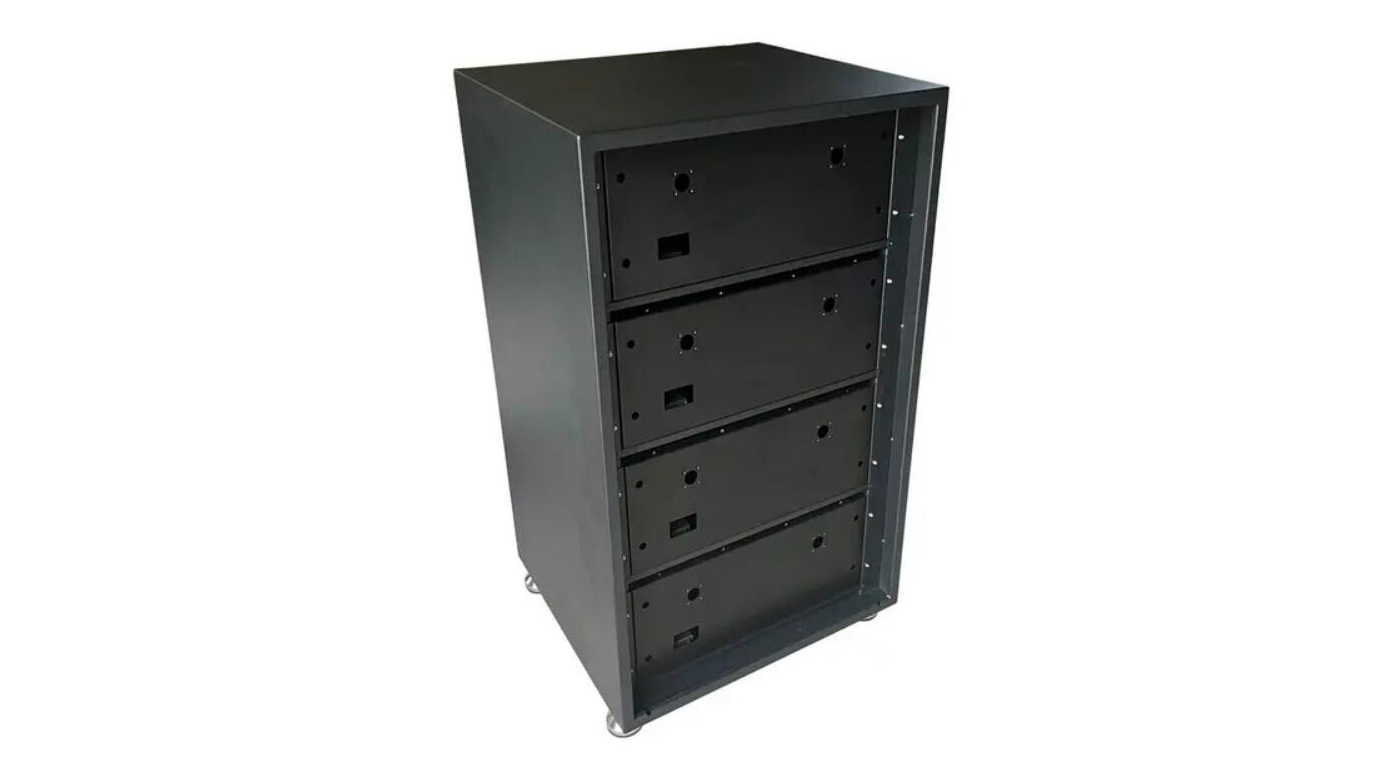
JADE-CNC, özel muhafazalar için sac imalat hizmetleri sağlar, parantez, paneller, Kapaklar, konutlar, prototipler, ve düşük hacimli metal parçalar. Projeler lazer kesimi içerebilir, delme, bükme, kaynak, çapak alma, yüzey bitirme, denetleme, ve müşteri çizimlerine dayalı montaj desteği.
- Malzeme, kalınlık, bükülme yarıçapı, ve tekliften önce gözden geçirmeyi bitirin
- Prototip ve düşük hacimli sac imalat desteği
- İmalat rotası çizime göre onaylandı, miktar, tolerans, ve teslimat ihtiyaçları
Özel Sac İmalat Hizmeti
Sac imalat, düz sacdan yapılmış, kesilmesi gereken parçalar için uygundur., bükme, şekillendirme, kaynak, bitirme, veya montaj. JADE-CNC her çizimi malzeme kalitesine göre inceler, sac kalınlığı, bükülme yönü, delik konumu, kaynak alanı, yüzey kalitesi, tolerans gereksinimi, Üretim yolunu onaylamadan önce üretim miktarını ve.
Sac İmalat Süreci

Lazer Kesim
Eritmek için odaklanmış bir lazer ışını kullanma, yakmak, veya malzemeyi buharlaştırın, Mükemmel kenar kalitesiyle yüksek hassasiyette kesimler elde etme.

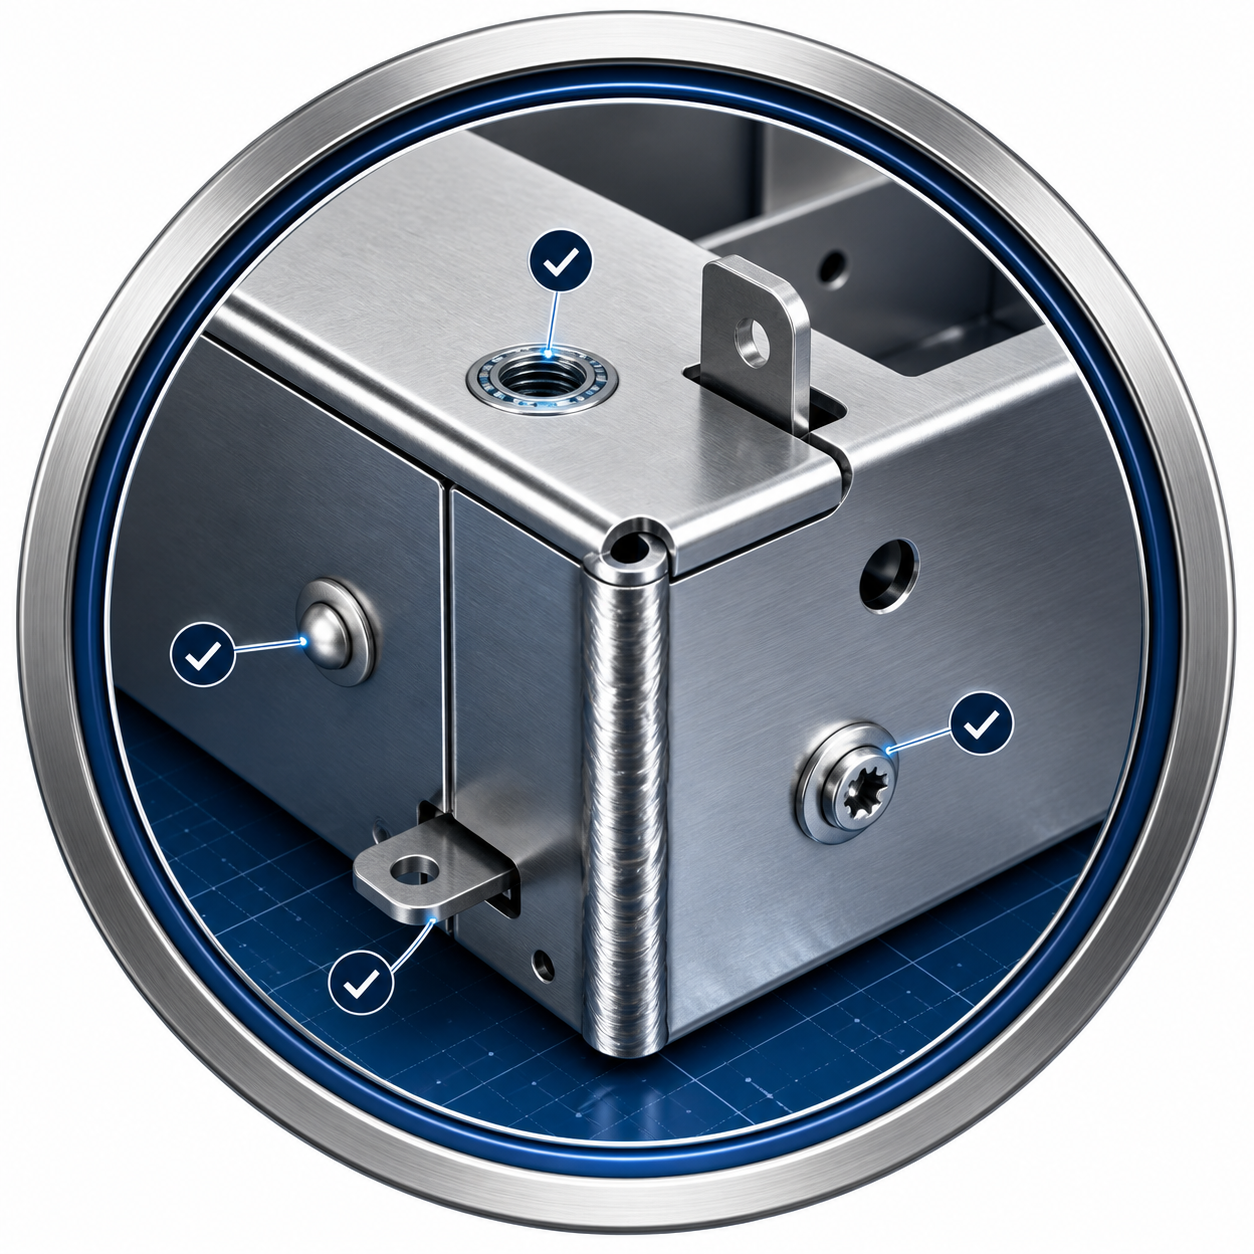
Kaynak
Malzemeleri birleştir, tipik olarak metaller, ısı yoluyla birleşmeye neden olarak, basınç, veya her ikisi, kalıcı bir bağla sonuçlanan.

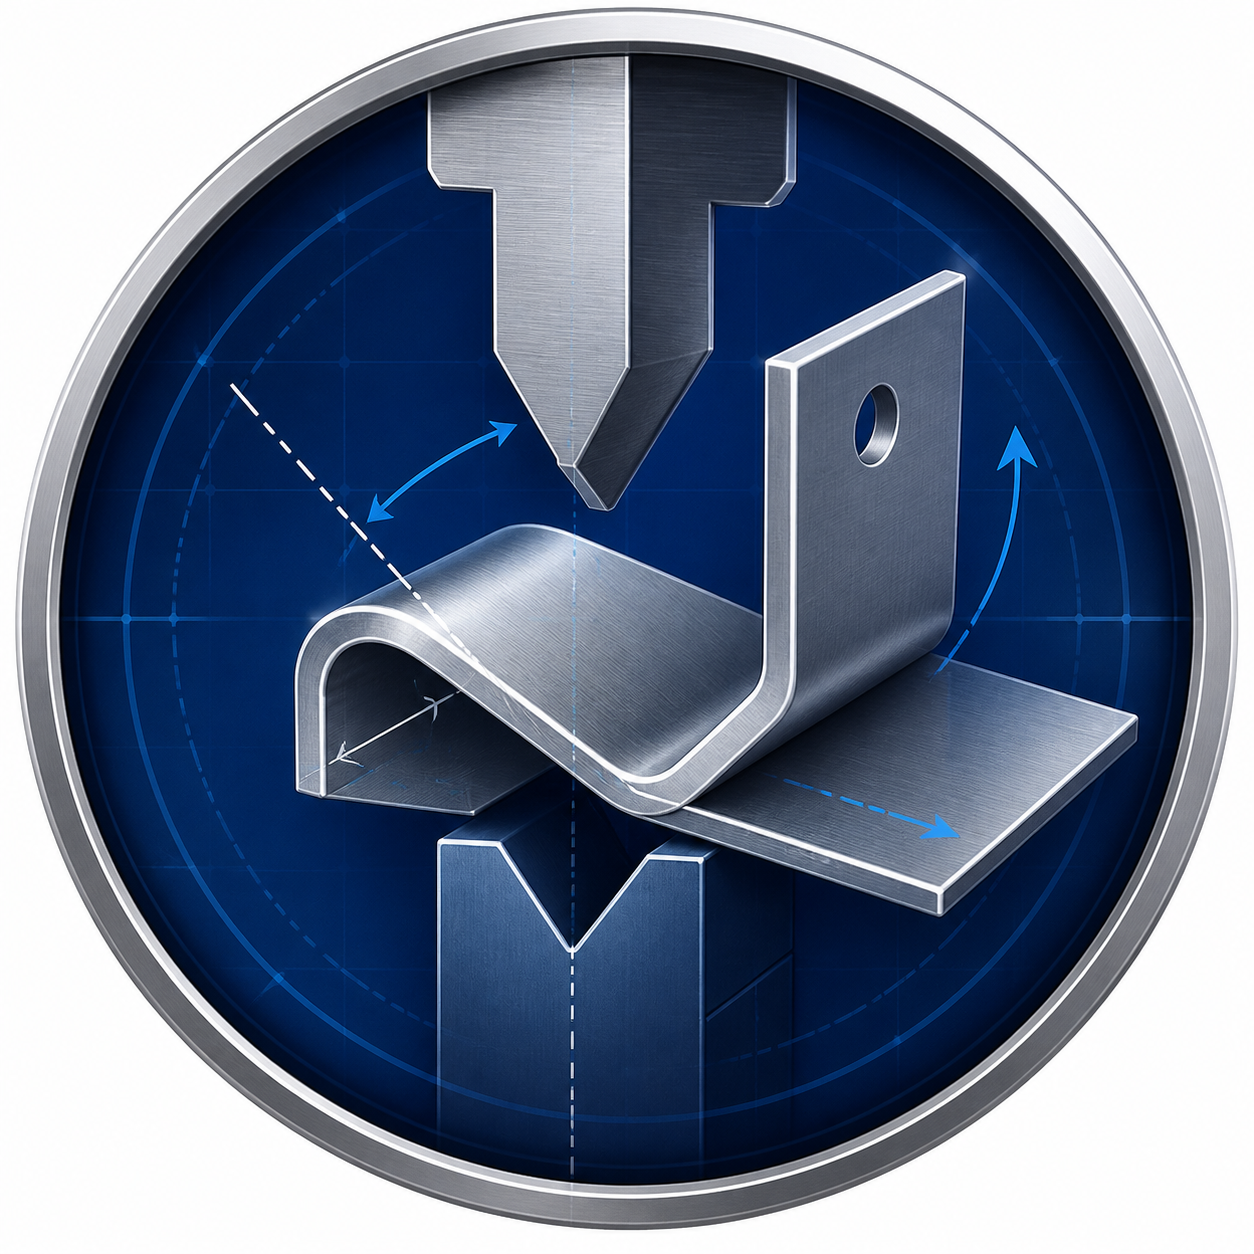
Bükme
Sac metale makine kuvveti uygulanır, plastik olarak deforme olmasına ve düz bir eksen boyunca istenen açıyı veya şekli elde etmesine neden olur.

Damgalama
Sac metali belirli şekillerde kesmek veya biçimlendirmek için bir pres ve özel kalıplar kullanma, sıklıkla karmaşık, iki boyutlu veya üç boyutlu şekiller.
Sac İmalatından Önce JADE-CNC İncelemeleri Nelerdir?
Sac levha parçaları bir çizimde basit görünebilir, ancak üretilebilirlik malzeme kalınlığına bağlıdır, bükülme yarıçapı, delik konumu, düz desen tasarımı, kaynak distorsiyonu, yüzey kalitesi, ve muayene gereklilikleri. JADE-CNC, üretim planının gerçek parça işleviyle eşleşebilmesi için teklif vermeden önce bu ayrıntıları gözden geçirir.
Malzeme ve Kalınlık
JADE-CNC malzeme kalitesini inceliyor, sac kalınlığı, düzlük, korozyon direnci, iletkenlik, ağırlık, ve imalattan önce uyumluluğu tamamlayın.
Bükülme Yarıçapı ve Şekillendirme Yönü
Bükülme yarıçapı, flanş uzunluğu, yön oluşturma, ve bükülme-delik mesafesi çatlamayı azaltmak için kontrol edilir, deformasyon, ve uyum sorunları.
Delik, Yuva, ve Özellik Konumu
Delik boyutları, yuvalar, havşalar, dişli ekler, ve kesme konumları kesmeye karşı gözden geçirilir, delme, bükme, ve montaj gereksinimleri.
Kaynak ve Montaj Alanları
Kaynak yerleri, dikişler, sekmeler, bağlantı elemanları, PEM ekler, ve montaj arayüzleri distorsiyonu kontrol etmek ve uyumu iyileştirmek için gözden geçirilir.
Bitirme ve Muayene Gereksinimleri
Toz kaplama, anotlama, kaplama, fırçalama, pasivasyon, maskeleme, kozmetik yüzeyler, ve denetim gereksinimleri üretimden önce gözden geçirilir.
Sac Metal Malzeme Seçiminde Temel Faktörler
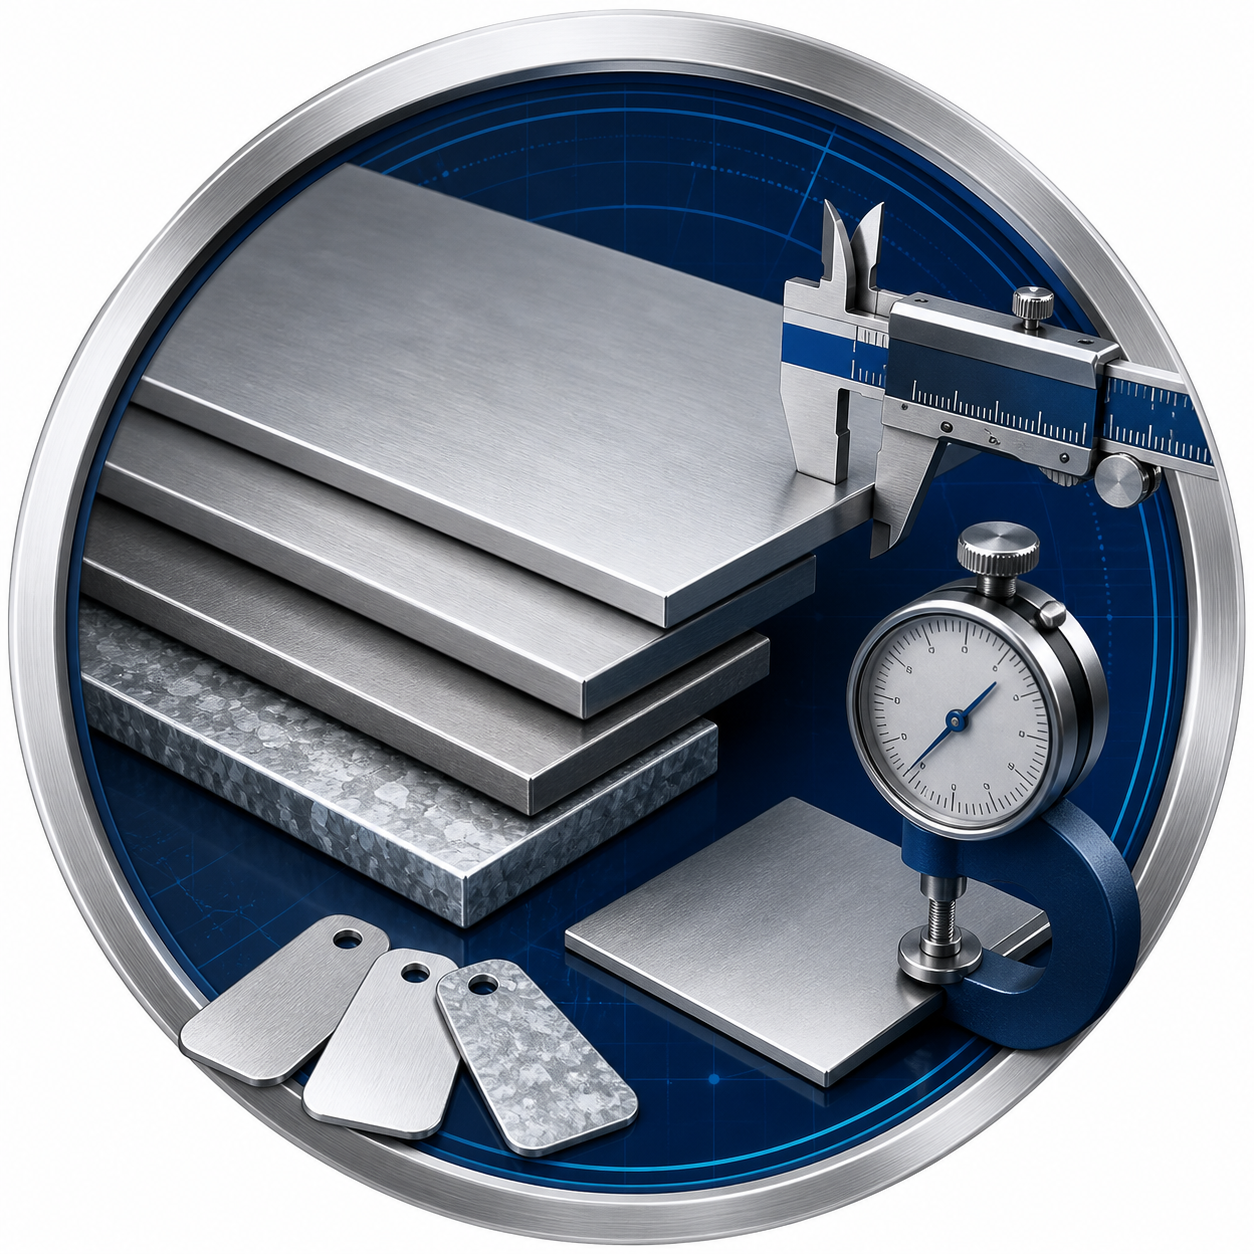
Sac malzeme seçimi parça fonksiyonuna göre yapılmalıdır, kalınlık, bükülme davranışı, korozyona maruz kalma, yüzey kalitesi, kaynak gereksinimi, dış görünüş, ve maliyet hedefi. Muhafazalar için, parantez, paneller, Kapaklar, ve oluşturulmuş bileşenler, malzeme seçimi aynı zamanda bükülme yarıçapını da etkiler, düzlük, delik doğruluğu, kaplama kalitesi, ve montaj uyumu.
- Malzeme Modeli: Geniş malzeme yelpazesi (örneğin, yumuşak çelik, paslanmaz çelik, alüminyum) farklı uygulamalar için farklı özelliklere sahip.
- Kesme:Lazer kesim gibi yöntemlerin kullanılması, delme, Hassas ve verimli kesim için kesme ve kesme.
- Şekillendirme Süreçleri: Metalin bükülerek şekillendirilmesi, damgalama, ve presler ve kalıplar kullanılarak derin çekme.
- Birleştirme Teknikleri: Parçaların öncelikle kaynak yoluyla montajı, perçinleme, ve sabitleme.
- Yüzey İşlemi: Toz boya gibi tedavilerin uygulanması, kaplama, veya koruma ve estetik için eloksal.
JADE-CNC'de Mevcut Sac Metal Malzemeler
Yaygın olarak kullanılan metal levha malzemeleri yumuşak çelik metali içerir, 304 paslanmaz çelik, alüminyum, 201 paslanmaz çelik sac, Kovar sayfası, ve çizim sırasında damgalı alüminyum sac, şekillendirme yöntemi, sona ermek, ve denetim gereklilikleri onaylandı.
|
Malzeme Türü |
Malzeme Açıklaması |
Önerilen Uygulamalar |
Diğer Öneriler |
|---|---|---|---|
|
Alüminyum 5052-H32 |
Yüksek mukavemet, korozyona dayanıklı, iyi form yeteneği |
Muhafazalar, parantez, Kapaklar, elektrik dolapları |
Kaynak ve bükmeye uygun; Daha iyi hava koşullarına dayanıklılık için anotlama önerilir |
|
Kalınlık aralığı: 0.5-6.0 mm |
|||
|
Yüzey: Eloksal/Kumlama/Boyama |
|||
|
Paslanmaz çelik 304 |
Genel amaçlı paslanmaz çelik, korozyona dayanıklı, yüksek mukavemet |
Gıda ekipmanları, tıbbi aksesuarlar, kimyasal kaplar, dış mekan yapısal parçaları |
Sertleşmeye eğilimli; karbür aletler tavsiye edilir; bükme yarıçapını kontrol etme |
|
Kalınlık aralığı: 0.5–8,0 mm |
|||
|
Yüzey: Fırçalama/Parlatma/Pasifleştirme |
|||
|
Soğuk Haddelenmiş Çelik (SPCC) |
Düşük maliyet, işlenmesi kolay, pürüzsüz yüzey |
Dolaplar, parantez, donanım parçaları, iç yapısal bileşenler |
Pas önleme tedavisi gereklidir; seri üretime uygun; Bükmeden sonra çubukların alınması tavsiye edilir |
|
Kalınlık aralığı: 0.6–3,0 mm |
|||
|
Yüzey: Galvanizleme/Boyama/Kaplama |
|||
|
Galvanizli Çelik (SGCC) |
Çinko kaplı yüzey, korozyona dayanıklı, uygun maliyetli |
Dış mekan şasisi, dağıtım kutuları, havalandırma kanalları, depolama ekipmanları |
Kaplamanın zarar görmesini önlemek için kaynak yapmaktan kaçının; CNC delme ve lazer kesim tavsiye edilir |
|
Kalınlık aralığı: 0.6–2,5 mm |
|||
|
Yüzey: Boyanabilir/film lamine edilebilir |
|||
|
Bakır Alaşımı (C11000) |
Mükemmel elektriksel/termal iletkenlik, korozyona dayanıklı, oluşturulması kolay |
Elektrik terminalleri, ısı yutucular, EMI koruyucu parçalar, dekoratif bileşenler |
Yumuşak ve kolayca çizilebilir; özel kalıplar tavsiye edilir; kontrol oluşturma hızı |
|
Kalınlık aralığı: 0.3–3,0 mm |
|||
|
Yüzey: Parlatma/Anti-oksidasyon tedavisi |
|||
|
Titanyum Sınıfı 2 |
Hafif, yüksek mukavemet, mükemmel korozyon direnci |
Havacılık bileşenleri, tıbbi implant muhafazaları, üst düzey spor ekipmanları |
Özel kesme aletleri gerektirir; Lazer kesim tavsiye edilir; Şekillendirmeden sonra gerilim giderme tavlaması |
|
Kalınlık aralığı: 0.5–4,0 mm |
|||
|
Yüzey: Eloksal / Kumlama isteğe bağlı |
|||
|
Magnezyum Alaşımı AZ31B |
Son derece hafif (yoğunluk: 1.77 g/cm³), iyi sönümleme, EMI koruma |
Taşınabilir cihaz muhafazaları, havacılık iç mekanları, optik alet braketleri |
Yanıcı; işleme sırasında kuru kesme veya minimum yağlama gerekir; Yüzey koruması için kimyasal nikel kaplama tavsiye edilir |
|
Kalınlık aralığı: 0.8–5,0 mm |
JADE-CNC'de Mevcut Yüzey Kaplamaları
|
İsim |
Tanım |
|---|---|
|
Kumlama |
Ana işlev, iş parçası yüzeyindeki kir ve pası çıkarmaktır., iş parçası yüzeyinin yapışmasını arttırın ve sonraki yüzey işlemine hazırlanın |
|
Tel Çekme |
Malzemenin üst ve alt kum bantlarından geçmesini sağlayın ve malzeme yüzeyindeki izleri çıkarın. |
|
Tablo |
Sıvı pişirme boyası ve kendi kendine kuruyan sprey boya bazı hassas ürünler için uygundur |
|
Ürünler |
Elektrokaplama, metalin korozyon direncini arttırmak ve belirli bir güzelleştirici etki elde etmek için malzemenin yüzeyine başka metallerden oluşan bir katman eklemektir. |
|
Eloksal |
İş parçasının korozyon direncini arttırmak için iş parçasının yüzeyinde yoğun bir koruyucu film oluşturulur., iki yöntem var: kimyasal oksidasyon ve anodik oksidasyon |
|
Serigrafi Baskı |
Malzemelerin yüzeyinde çeşitli işaretlerin serigraf baskı işlemi |
JADE-CNC'de Sac İmalat Yetenekleri
|
Boyut Detayı |
Hoşgörü |
|---|---|
|
Kenardan kenara, tek yüzey |
+/- 0.005 inç |
|
Kenardan deliğe, tek yüzey |
+/- 0.005 inç |
|
Delikten deliğe, tek yüzey |
+/- 0.005 inç |
|
Kenara kadar bükün / delik, tek yüzey |
+/- 0.010 inç |
|
Özellik için kenar, çoklu yüzey |
+/- 0.030 inç |
|
Aşırı şekillendirilmiş parça, çoklu yüzey |
+/- 0.030 inç |
|
Bükülme açısı |
+/- 1° |
JADE-CNC ile Nasıl İşbirliği Yapılır?
3D CAD dosyanızı gönderin, 2çizim, malzeme gereksinimi, sac kalınlığı, miktar, bitirme gereksinimi, ve montaj veya muayene notları. JADE-CNC çizimi inceleyecek, imalat rotası, risk oluşturmak, kaynak veya ekleme gereksinimleri, yüzey kalitesi, ambalaj ihtiyaçları, Teklif hazırlamadan önce teslimat beklentileri ve teslimat beklentileri.

Çizim İncelemesi
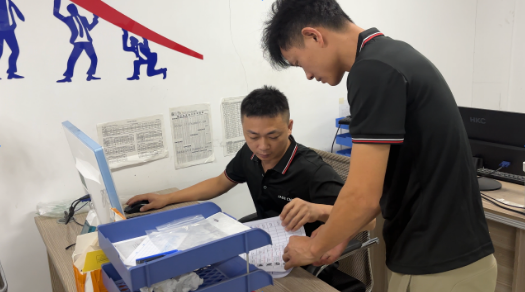
JADE-CNC, CAD dosyalarını inceler, 2çizimleri, malzeme, kalınlık, viraj notları, delik pozisyonları, bitiş gereksinimleri, ve denetim ihtiyaçları.
İmalat Planlama
Ekip parçanın lazer kesime uygun olup olmadığını kontrol ediyor, delme, bükme, kaynak, ekler, yüzey bitirme, veya montaj desteği.
Teklif Onayı
Teklif malzemeye göre hazırlanır, süreç rotası, miktar, sona ermek, muayene kapsamı, ambalajlama, ve teslimat gereksinimleri.
Üretim ve Teslimat
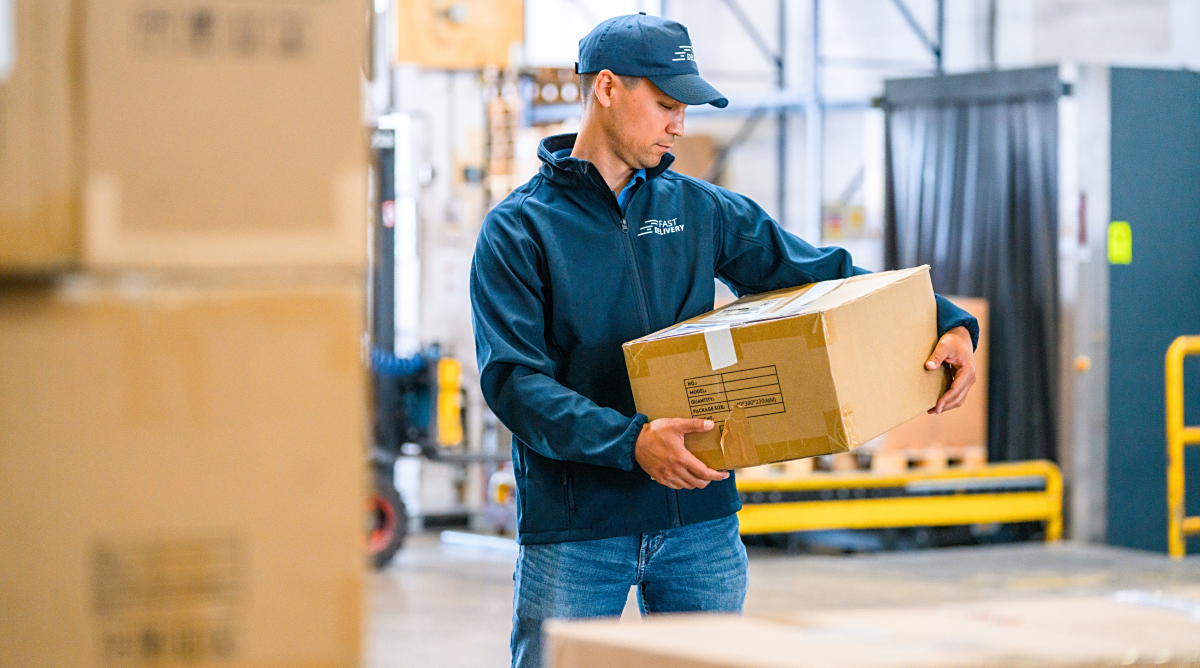
Parçalar fabrikasyondur, kontrol edildi, bitti, paketlenmiş, Onaylanan çizime ve kararlaştırılan proje kapsamına göre gönderilir ve gönderilir.
Özel Sac İmalat Parçalarınızı Bugün Alın!
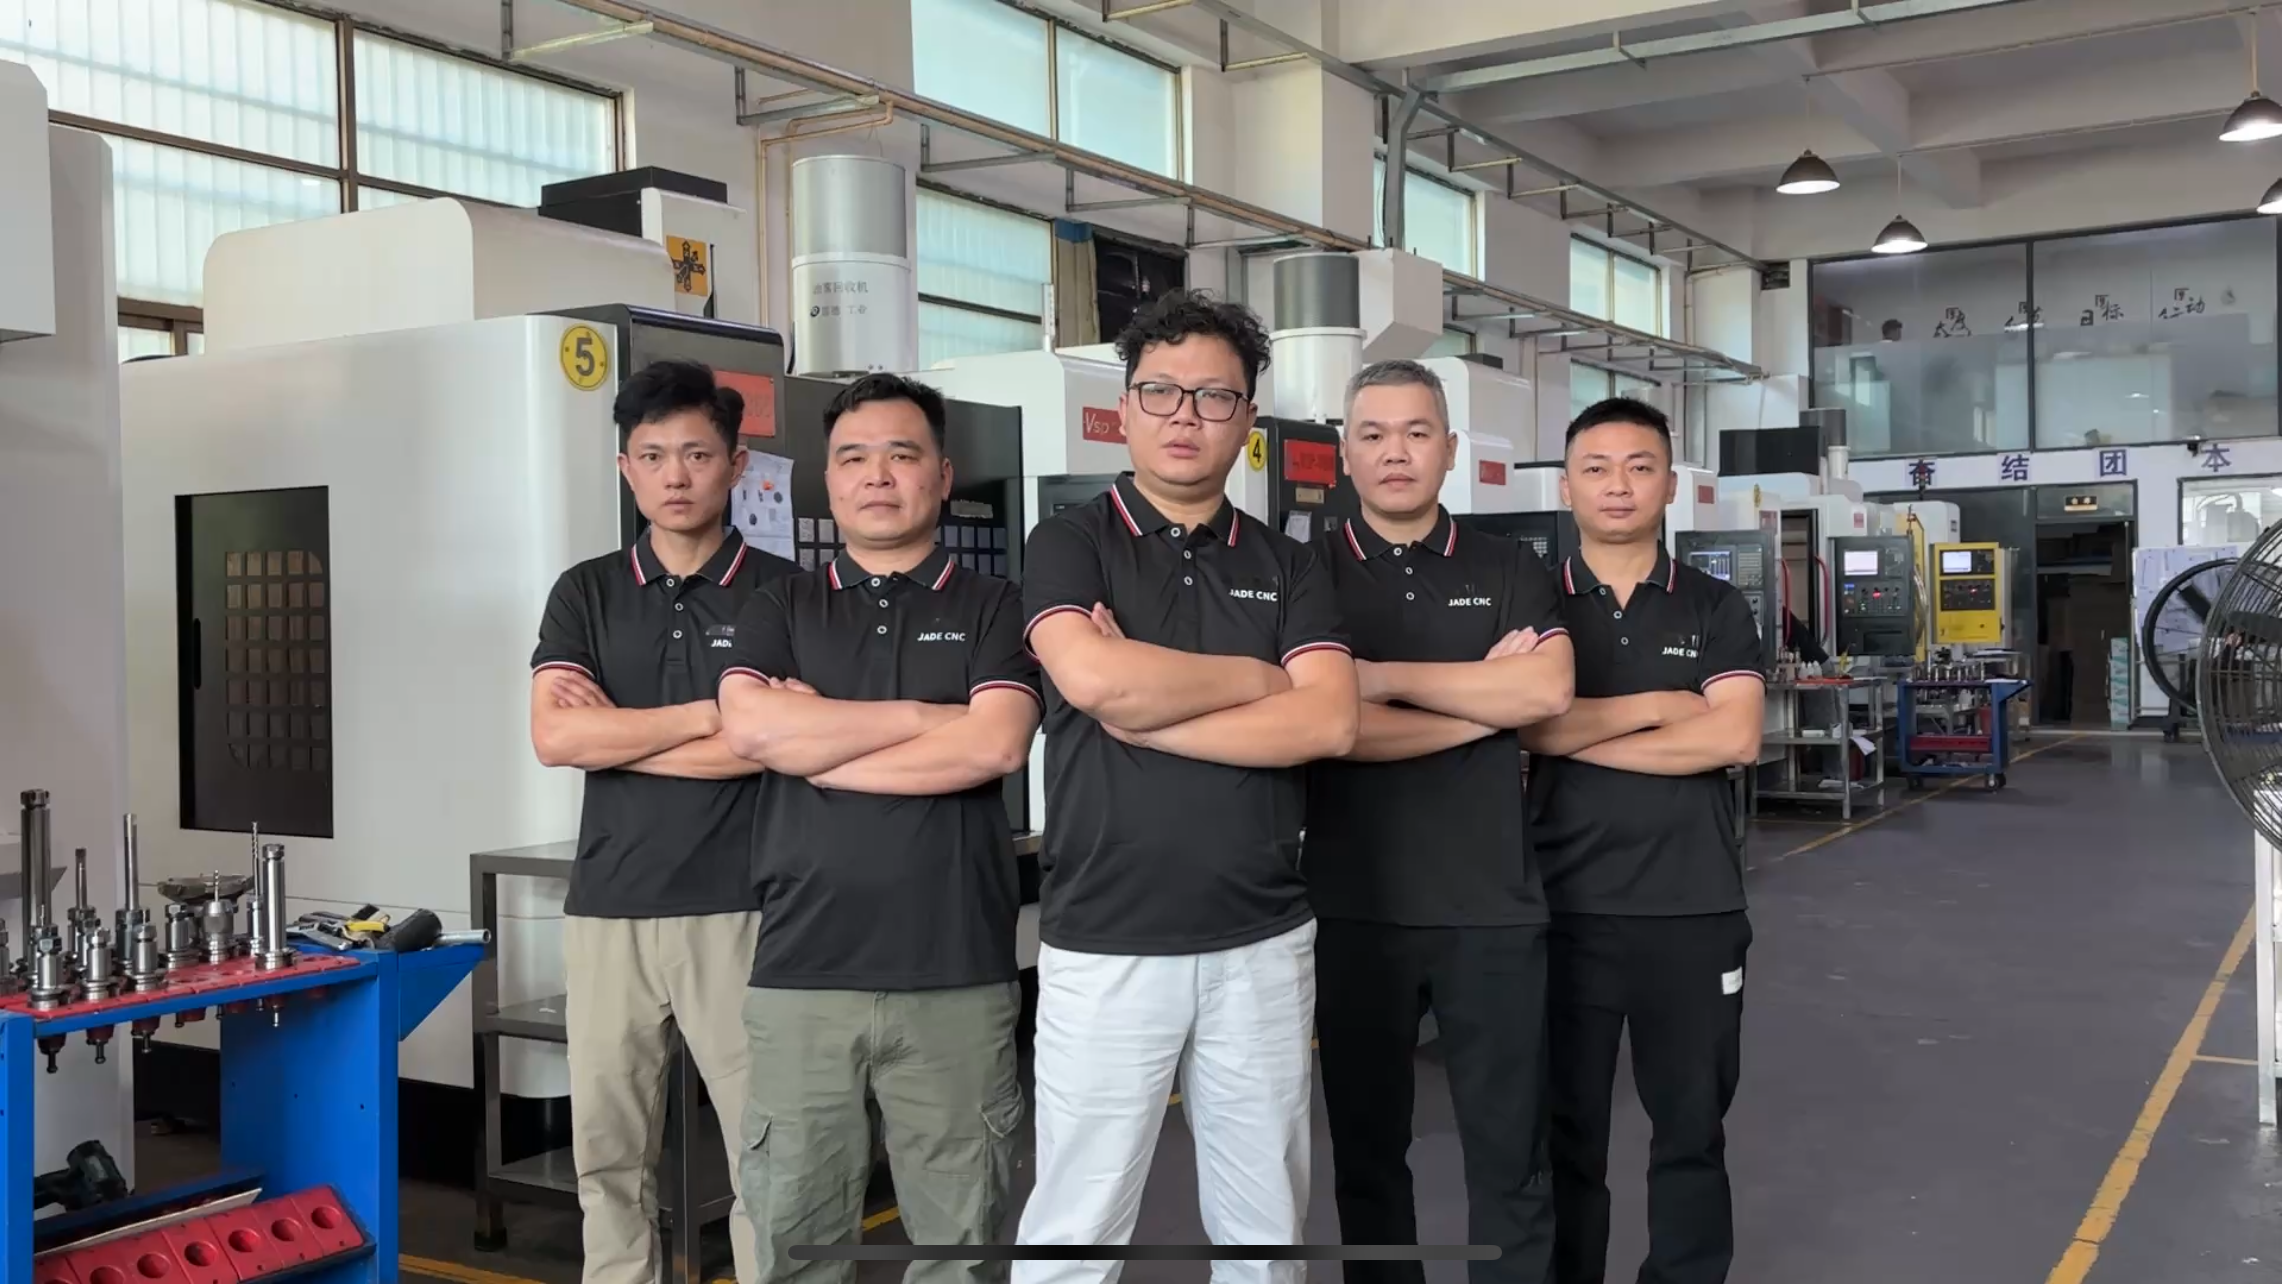
JADE-CNC müşteri çizimlerine göre özel sac parçalar üretmektedir, kesim dahil, oluşan, kaynaklı, bitti, ve birleştirilmiş bileşenler. CAD dosyalarını paylaşın, malzeme, miktar, sona ermek, tolerans, denetleme, ve paketleme gereklilikleri sayesinde ekibimiz üretilebilirliği inceleyebilir ve pratik bir üretim teklifi hazırlayabilir.
Sac Metal İmalatı SSS
Lütfen malzeme kalitesine sahip bir 3D CAD dosyası ve 2D çizim sağlayın, sac kalınlığı, viraj notları, delik pozisyonları, toleranslar, yüzey kalitesi, miktar, ve montaj veya paketleme gereksinimleri.
Yaygın malzemeler arasında alüminyum bulunur, paslanmaz çelik, soğuk haddelenmiş çelik, galvanizli çelik, bakır alaşımları, ve mukavemete bağlı olarak diğer saclar, korozyon direnci, iletkenlik, ağırlık, yüzey kalitesi, ve gereksinimlerin oluşturulması.
Sac kalınlığı kesme yöntemini etkiler, bükülme yarıçapı, flanş uzunluğu, delik konumu, kaynak distorsiyonu, sertlik, ağırlık, ve son tolerans. Fiyat teklifinden önce kalınlık onaylanmalıdır.
Evet. JADE-CNC, muhafazalar için prototip ve düşük hacimli sac imalat projelerini inceleyebilir, parantez, paneller, Kapaklar, konutlar, demirbaşlar, ve müşteri çizimlerine göre şekillendirilmiş bileşenler.
Bir sac levha projesi lazer kesim içerebilir, delme, bükme, şekillendirme, kaynak, perçinleme, PEM ekler, çapak alma, yüzey bitirme, denetleme, montaj desteği, ve paketleme.
Bükülme yarıçapı malzemeyle eşleşmelidir, sac kalınlığı, yön oluşturma, flanş uzunluğu, ve parçanın işlevi. Kritik bükümler çizimde açıkça işaretlenmelidir.
Evet. Toz kaplama, anotlama, kaplama, fırçalama, parlatma, pasivasyon, tablo, ve diğer yüzeyler malzemeye göre incelenebilir, dış görünüş, korozyona maruz kalma, maskeleme alanları, ve muayene gereklilikleri.
Evet. Kaynak, perçinler, dişli ekler, bağlantı elemanları, sekmeler, parantez, ve hafif montaj gereksinimleri üretimden önce gözden geçirilebilir. Kaynak yerleri ve montaj arayüzleri çizimde gösterilmelidir..
Sac metal toleransları malzemeye bağlıdır, kalınlık, kesim özellikleri, viraj özellikleri, kaynak, sona ermek, ve parça boyutu. Bükme ve kaynaklama çeşitlilik yaratabileceğinden düz kesim özellikleri ve şekillendirilmiş parçalar ayrı ayrı incelenmelidir..
Inspection may include dimensional checks, delik ve yuva konumu, bükülme açısı, düzlük, iplik veya uç uyumu, yüzey kalitesi, kaplama görünümü, miktar, etiketleme, ambalajlama, ve müşterinin ihtiyaç duyduğu belgeler.