



Paslanmaz Çelik İşleme Neden Sürekli Sorun Yaratmaya Devam Ediyor?
Paslanmaz çelik CNC işlemede en sinir bozucu malzemelerden biridir. Aynı takımla aynı makinede, alüminyum sorunsuz keser, ama geçiş yapıyorum 304 veya 316 yerleşik avantaj sağlar, yanmış aletler, kırık matkaplar, ve yüzeydeki gevezelik izleri. Birçok mühendis bunu şuna bağlıyor: “paslanmaz çeliğin işlenmesi zor olduğundan,” ancak tam olarak neden ve nasıl düzeltileceği sorulduğunda, cevaplar genellikle belirsizdir.
Zorluk üç temel nedene dayanıyor. Birinci, güçlü çalışmayı sertleştirme eğilimi – işlenmiş yüzey, ana malzemeden daha sert, sertleştirilmiş bir katman oluşturur, ve bir sonraki kesim bu sertleşmiş katman üzerinde yapılıyorsa, takım aşınması önemli ölçüde hızlanır. Saniye, yüksek sıcak mukavemet – kesme bölgesi yüksek sıcaklıklara ulaşıyor ancak malzeme yumuşamıyor, bu nedenle alet ağır bir termal yük taşır. Üçüncü, yüksek süneklik ve yapışma – talaşlar kesici kenara kaynaklanma eğilimindedir, yüzey kalitesini ve boyutsal doğruluğu bozan birikmiş kenar oluşturmak.
Bu makale paslanmaz çelik CNC işlemede en yaygın dört sorunu ele alıyor – yerleşik kenar, takım aşınması, kırık matkaplar, ve gevezelik – ve her biri için, Fiili üretimde doğruladığımız çözümleri paylaşıyoruz, bu çözümleri fabrika iş akışlarında nasıl standartlaştırdığımızla birlikte. Daha geniş malzeme için, bitirme, denetleme, ve tedarikçi seçim yolu, ile başla paslanmaz çelik CNC işleme kılavuzu.
Yerleşik Kenar: Yüzey Kaplamanın Gizli Katili
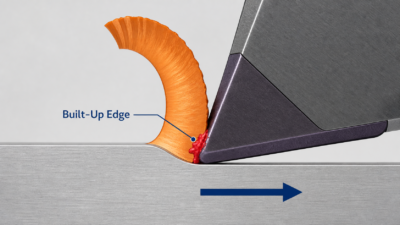
Paslanmaz çelik işlemede kenarda talaş birikmesi en yaygın fakat en çok gözden kaçırılan sorundur. Kesim sırasında, talaşın altındaki metal yüksek basınç ve sıcaklık altında kesici kenara yapışır, büyüyen bir yapı oluşturuyor “kenar” gerçek takım kenarının yerini alan. Bu BUE alet yerine keser, yüzey kalitesinin hızla bozulmasına neden olur, sürüklenecek boyutlar, ve ağır vakalarda, BUE takım malzemesini ayırır ve kendisiyle birlikte alır, ufalanmaya neden oluyor.
Yerleşik Kenar Nasıl Tanımlanır?
İşlenmiş yüzeyde düzensiz çizikler ve yırtılmalar, öngörülemeyen şekilde dalgalanan boyutlar, ve takımın talaş yüzeyinde görünür malzeme yapışması tipik işaretlerdir. Birçok operatör aletin kör olduğunu veya parametrelerin yanlış olduğunu varsayar, aleti değiştir, ve aynı sorunu görüyorum – bu iş yerinde yerleşik bir avantajdır.
Çözüm: Kontrol Sıcaklığı, Yapışma, ve Talaş Akışı
BUE oluşumu kesme sıcaklığına ve malzeme yapışmasına bağlıdır. Yaklaşımımız sıcaklığı kontrol etmektir, yapışmayı azaltmak, ve bir araç ve parametre kombinasyonu aracılığıyla BUE'yi kaynaktan bastırın. Kesme hızı hakkında, orta-düşük aralık (Vc 30-60 m/dak) BUE'nin en kolay oluştuğu yerdir. Genellikle hızı Vc'ye yükseltiriz 80-120 m/dak – kesme sıcaklığı artar ancak talaş akışı hızlanır, yapışma olasılığını azaltır. Elbette, aşırı hız takım aşınmasını hızlandırır, yani denge spesifik malzemeye ve alete bağlıdır. Karşılaştırma yaparken bu özellikle önemlidir 304, 316, ve 316L; Görmek 304 vs 316 316L paslanmaz çelik vs sınıf seçimi bağlamı için.
Takımlamada, TiAlN kaplı kesici uçları standartlaştırıyoruz, Yüksek sıcaklıklarda sertliğini koruyan ve yapışmaya karşı dirençli pürüzsüz bir yüzeye sahip olan. 316/316L'nin yüksek hızlı işlenmesi için, AlTiN kaplamaya geçiyoruz. Eğim açısı geleneksel olana göre arttırılmıştır 10 siz ikiniz 15-20 derece, kesme deformasyonunu azaltır ve talaş akışını iyileştirir. Soğutmada, paslanmaz çelik işlemede her zaman yüksek akışlı kesme yağı veya yüksek basınçlı soğutma sıvısı kullanılır (70+ çubuk), Sıcaklığı düşürmek ve talaşları uzaklaştırmak için doğrudan kesme bölgesine yönlendirilir, yapışma fırsatlarını azaltmak. İlerleme hızı da önemlidir – altında 0.1 aa/sağ, alet kesmek yerine ovalar ve dışarı çıkar, yapışmanın kötüleşmesi, bu yüzden genellikle tutuyoruz 0.15-0.25 aa/sağ.
Parametre | GÜVERCİN Eğilimli Kurulum | Önerilen Aralık 304 / 316 |
Kesme Hızı Vc | 30-60 m/dak | 80-120 m/dak |
Takım Kaplama | Kaplamasız / Kalay | TiAlN / AlTiN |
Eğim Açısı | 5-10 derece | 15-20 derece |
Soğutma sıvısı | Emülsiyon / hava patlaması | Yüksek akışlı kesme yağı / yüksek basınçlı soğutma sıvısı |
İlerleme Hızı | Çok düşük (<0.1 aa/sağ) | 0.15-0.25 aa/sağ |
Vaka çalışması
Döndürmeyi bitir 316 paslanmaz çelik valf gövdesi sızdırmazlık yüzeyleri yüksek BUE senaryosudur. Bir zamanlar, cilalanmış yüzeyde düzensiz çiziklerin görüldüğü bir serimiz vardı., Ra'nın gerekli yerden atlamasıyla 0.8 um 1.6-3.2 um ve boyutsal ret 15%. İnceleme, takımın talaş yüzeyinde net malzeme yapışmasını ortaya çıkardı, yerleşik kenarın doğrulanması. O zamanki parametreler Vc=50 m/dak idi ve ilerleme 0.08 aa/sağ – tam anlamıyla BUE eğilimli aralıkta.
Ayarlamadan sonra, kesme hızı Vc=90 m/dak'ya çıkarıldı, beslemek 0.15 aa/sağ, takımlar TiAlN kaplamalı uçlara geçti 15 açıyı tırmıklıyorsun, ve soğutma sıvısı yüksek akışlı kesme yağıyla değiştirildi. Ra'nın altında stabilize edilmiş yüzey kalitesi 0.8 bir, boyutsal ret aşağıya düştü 1%, ve takım ömrü iyileştirildi 30 ile 65 parçalar. Bu ayar daha sonra paslanmaz çelik yüzey tornalama parametre setimize standartlaştırıldı..
JADE-CNC Standardizasyon Süreci
Paslanmaz çelik yüzey tornalamada eşit şekilde TiAlN kaplamalı kesici uçlar kullanılır. 15-20 açıyı tırmıklıyorsun; kesme hızı Vc'de kontrol edilir 80-120 m/dak, daha düşük beslemeyin 0.15 aa/sağ; soğutma sıvısı yüksek akışlı kesme yağı veya yüksek basınçlı soğutma sıvısı olmalıdır. Birinci ürün denetimi yüzey kalitesine ve eğimli yüzey yapışmasına odaklanır; BUE algılandığında anında parametre ayarlaması tetiklenir. Paslanmaz çelik finiş tornalama takım ömrü standartlarını oluşturmak için takım ömrü parti başına kaydedilir. Bu süreç JADE-CNC'nin CNC tornalama yetenek.
Takım Aşınması: Üretim Maliyetini Etkileyen Faktör
Takım aşınması, paslanmaz çelik işlemede en doğrudan maliyet sorunudur. Bir kesici uç üretebilir 80 içindeki parçalar 304, ama sadece 40-45 içinde 316, ve 316L'de daha da az. Takım maliyeti artı takım değiştirme süresi, toplu üretimde önemli bir boşluğa neden oluyor.
Paslanmaz Çelikte Üç Ana Aşınma Modeli
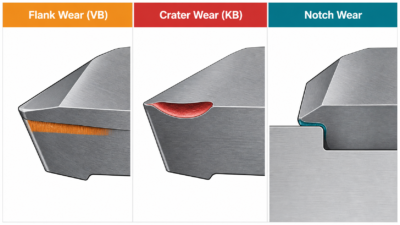
Yan aşınma (VB) en yaygın olanıdır – takım yan tarafında yavaş yavaş bir aşınma bandı oluşuyor, ve bir kez aşıldığında 0.3 mm, yüzey kalitesi ve boyutsal stabilite bozulmaya başlar. Krater aşınması (bilgi bankası) talaş sürtünmesi nedeniyle aşınmış içbükey bir çukur olarak talaş yüzeyinde görünür, yüksek hızlı işlemede yaygın olarak 316; Krater derinleştikçe, kenar mukavemeti düşer ve kırılma olasılığı artar. Takım ile iş parçası arasındaki temas sınırında bir oyuk şeklinde çentik aşınması görülüyor, işlenmeye eğilimli 316/316L'de yaygındır, yüzeyde çapak ve çiziklere neden olur.
Aşınma Deseni | Birincil Neden | Çözüm |
Yan Aşınma (VB) | İş sertleştirme, yüksek sıcaklık | DOC'yi artırın, tırmanma frezeleme, TiAlN kaplama, tam soğutma sıvısı |
Krater Aşınması (bilgi bankası) | Yüksek hızlı, yüksek sıcaklıkta kesme, talaş sürtünmesi | Vc'yi azaltın, AlTiN kaplama, komisyonu artır, yüksek basınçlı soğutma sıvısı |
Çentik Aşınması | Sınır iş sertleştirmesi, özellikle 316/316L | Takım yolunu değiştir, DOC'yi artır, sermet uçlarını düşünün |
Çözüm: Sertleşmiş Katman Etkisini ve Kesme Sıcaklığını Azaltın
Takım aşınmasının temel nedenleri iş parçasının sertleşmesi ve yüksek sıcaklıktır. Bunu üç yönden ele alıyoruz: sertleştirilmiş katman etkisini azaltmak, kesme sıcaklığının düşürülmesi, ve doğru takım malzemesinin seçilmesi. Kesme derinliği en kritik faktördür – paslanmaz çelik işlenerek sertleştirilmiş katman kabaca 0.1-0.3 mm derinlik. Kesim çok sığsa, alet sürekli olarak sertleştirilmiş tabakaya sürtünür ve son derece hızlı aşınır. En azından kullanıyoruz 1 kaba işlemede mm derinlik, ve son işlemde bile kesimin sertleştirilmiş katman derinliğini aşmasını sağlayın, böylece alet sertleşmemiş ana malzemeyi keser.
Frezelemede, Tırmanarak frezelemeyi eşit olarak kullanıyoruz – takım kalın bir talaşla giriyor, sertleşmiş tabakanın sürtünmesini önlemek, iş sertleşmesini ve takım aşınmasını azaltır. Geleneksel frezeleme, takımın önce yüzeyi ovalamasına ve ekstrüzyon yapmasına neden olur, sertleşmenin kötüleşmesi, bu yüzden paslanmaz çelikten kaçınıyoruz. Alet malzemesi hakkında, standart paslanmaz çelik, TiAlN kaplamalı karbür kullanır; yüksek hızlı 316/316L veya çok büyük partiler için, sermet uçlarını veya PCBN'yi düşünüyoruz. Sıcaklık kontrolü hakkında, kesme bölgesi 316 ulaşabilirim 800-1000 sen C, takım sertliğinin keskin bir şekilde düştüğü yer. Yüksek akışlı soğutma sıvısı, uygun şekilde azaltılmış kesme hızı, ve sürtünmeyi azaltmak için artırılmış eğim ve boşluk açıları, sıcaklığın etkili bir şekilde düşürülmesine yardımcı olur. Yüksek mukavemetli paslanmaz kaliteler için, the 17-4PH paslanmaz çelik işleme makale ısıl işlemi ve son işleme planlamasını kapsar.
Vaka çalışması
316L uzun şaftların dış çap frezelemesi tipik bir takım aşınma senaryosudur. Bir zamanlar bir grup 316L şaftı işlemiştik (40 mm çap, 300 mm uzunluğunda) karbür TiN kaplamalı takımların yalnızca bir süre sonra değiştirilmesinin gerektiği yerler 12 parçalar, VB=0,4 mm yan aşınma ve yüzeyde çatlama izleri olan. Araştırma kesme derinliğinin yalnızca 0.5 mm – sertleştirilmiş katman derinliğinden daha az – artı geleneksel frezeleme, Vc=60 m/dak, ve emülsiyon soğutucu. Alet sürekli olarak sertleştirilmiş katman üzerinde çalışıyordu, aşırı aşınmaya neden oluyor.
Ayarlamadan sonra, kesme derinliği artırıldı 1.5 mm, tırmanma frezelemeye geçti, Vc yükseltildi 90 m/dak, takımlar TiAlN kaplamaya değiştirildi, ve soğutma sıvısı yüksek akışlı kesme yağına geçirildi (40 L/dak). Takım ömrü şu şekilde iyileştirildi: 12 ile 38 parçalar, parça başına takım maliyeti düştü 68%, Ra'dan stabilize edilmiş yüzey kalitesi 3.2 um Ra'ya 1.6 bir, ve takım değiştirme süresi azaltıldı 65%. Bu durum bize paslanmaz çelik işlemede şunu fark etmemizi sağladı:, kesme derinliği ve tırmanma frezeleme seçimi takım ömrünü takım markasının kendisinden çok daha fazla etkiler.
JADE-CNC Standardizasyon Süreci
Paslanmaz çelik frezeleme, tırmanma frezelemeyi eşit şekilde kullanır; DOC'un kaba işlemesi en az 1 mm, DOC'u şundan daha büyük bitirme: 0.3 mm (sertleştirilmiş katman derinliği); takımlar eşit oranda TiAlN kaplama kullanır, yüksek hızlı 316/316L, AlTiN veya sermet kullanır; soğutma sıvısı yüksek akışlı kesme yağı kullanır (en az 30 L/dak). Her işlem bir takım ömrü standardı belirler – yan aşınma VB'ye ulaşıyor 0.3 mm zorunlu takım değişimini tetikler, asla kırılmayı bekleme. Takım ömrü doğrulaması seri üretimden önce yapılır, işlem başına malzeme başına gerçek takım ömrünün kaydedilmesi. JADE-CNC'leri görün CNC frezeleme ilgili işleme kapasitesi için sayfa.
Kırık Matkaplar: Derin Delik İşlemede Risk Bölgesi
Paslanmaz çelik delme, matkap kırılması açısından yüksek riskli bir bölgedir. Sondaj yaparken 304/316, cipsler uzun ve serttir, Kolayca kırılmayın, ve zayıf talaş tahliyesi deliği tıkar, matkap kopana kadar torkun keskin bir şekilde yükselmesine neden olur. Kırılan bir matkap sadece matkabı değil aynı zamanda parçayı da israf eder – derin bir deliğe sıkışmış bir matkap çoğu zaman çıkarılamaz, ve tüm parça hurdaya çıkarılabilir.
Matkap Kırılmasının Ana Nedenleri
Kötü talaş tahliyesi bunun başlıca nedenidir – paslanmaz çelik talaşlar uzun ve sağlamdır, ve flüt kapasitesi yetersiz, özellikle derin deliklerde (derinlik > 3x çapı). İş sertleşmesi aynı zamanda kırılmaya da neden olur – kör bir matkap artık kesmez ancak deliğin dibinden dışarı çıkar, Bir sonraki beslemeyi zorlaştıran ve tork artışlarını sağlayan sertleştirilmiş bir katman oluşturur. Yetersiz soğutma, kesme sıvısının deliğin tabanına ulaşamayacağı anlamına gelir, yani matkap aşırı ısınıyor, yumuşatır, ve daha hızlı giyer. Ek olarak, standart matkapların aşırı uzun keski kenarı vardır, yüksek eksenel kuvvet, ve zayıf merkezleme – katkıda bulunan tüm faktörler.
Çözüm: Gaga Delme, Doğru Matkap Geometrisi, ve Soğutma Sıvısına Erişim
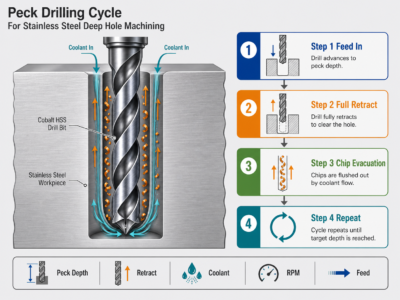
Gaga delme, paslanmaz çelik delme için en temel ve etkili yöntemdir. Her 1-2x çapta talaşları boşaltmak için geri çekiliyoruz, kesme sıvısının soğutma için deliğin tabanına girmesine izin verir. Derin delikler için (>5x çapı), gaga delme zorunludur, ve geri çekilmenin dolu olması gerekir – kısmi geri çekilme aslında talaşları temizlemez. Matkap seçiminde, eşit olarak kobalt HSS kullanıyoruz (HSS-E/Co 5%) veya karbür matkaplar 135-140 derece noktası açısı (standarttan daha keskin 118 derece, daha iyi merkezleme, daha düşük eksenel kuvvet), Eksenel kuvveti azaltmak için bölünmüş nokta geometrisi, Ve 30-35 Daha iyi talaş tahliyesi için derecelik helis açısı.
Hız ve ilerleme hakkında, paslanmaz çelik delme hızı çok yüksek olmamalıdır – 304 Vc'de 20-30 m/dak, 316/316Vc'de L 15-25 m/dak, beslemek 0.05-0.12 aa/sağ. Çok yüksek hız matkabı çabuk aşındırır; çok yüksek ilerleme kırılma riskini artırır. Soğutmada, mümkün olduğunda içten soğutmalı matkaplar kullanıyoruz, sıvının dahili kanallar yoluyla doğrudan deliğin tabanına iletildiği yer – harici soğutmaya göre çok daha üstün soğutma ve talaş tahliyesi, derin delikler için şiddetle tavsiye edilir. Nihayet, yan aşınma aşıldığında matkapları değiştiririz 0.2 mm veya kesme kuvveti belirgin şekilde artar – asla kırılmayı bekleme. Kör bir matkap kırılmanın birincil tetikleyicisidir.
Parametre | 304 | 316 / 316L |
Sondaj Vc | 20-30 m/dak | 15-25 m/dak |
Besleme f | 0.08-0.15 aa/sağ | 0.05-0.12 aa/sağ |
Gaga Aralığı | Her 2-3x D'de bir geri çekin | Her 1-2x D'de bir geri çekin |
Matkap Malzemesi | HSS-Co / karbür | HSS-Co / karbür gerekli |
Nokta Açısı | 135-140 derece | 135-140 derece |
Soğutma sıvısı | Kesme yağı / içten soğutma sıvısı | Yüksek basınçlı kesme yağı / içten soğutma sıvısı gerekli |
Vaka çalışması
Derin delik delme 316 paslanmaz çelik flanşlar kırılmaya eğilimli bir bölgedir. Bir keresinde bir grup flanş işlemiştik. 8 mm çap, 80 mm derin delikler (10x çapı), ortalama olarak her seferinde bir matkap kırmak 5 delikler. Kırık matkapların EDM'nin çıkarılması gerekiyordu, parça başına işleme süresinin üç katına çıkması, hurda oranı civarında 8%. Araştırma standart HSS matkaplarını gösterdi, gagalama olmadan sürekli besleme, emülsiyon harici soğutma, ve Vc=30 m/dak – talaşlar delikte tıkanmış, matkap aşırı ısındı ve aşındı, sonra tork yükseldi ve koptu.
Ayarlamadan sonra, kobalt HSS paslanmaz çeliğe özel matkaplara geçtik (135 derece noktası, bölünme noktası, 35 sen sarmal), uygulanan gagalama sondajı (her 1,5x çapta bir tam geri çekilme), soğutma sıvısını yüksek basınçlı kesme yağıyla değiştirdi (30 çubuktan soğutma sıvısı), Hız Vc=20 m/dak'ya düşürüldü, ve besle 0.08 aa/sağ. Sonuç: 200 tek bir kırılma olmadan ardışık delikler, matkap ömrü iyileştirildi 5 ile 80 delikler, parça başına işleme süresi düştü 12 ile 4 dakika, ve hurda oranı düştü 0.5%. Bu durum bizi paslanmaz çelikteki derin delikler için zorunlu gagalama delme standartları oluşturmaya yöneltti.
JADE-CNC Standardizasyon Süreci
Paslanmaz çelik delmede eşit olarak kobalt HSS veya karbür özel matkaplar kullanılır (135-140 derece noktası, bölünme noktası, 30-35 sen sarmal); 3 kat çaptan daha derin delikler kademeli delmeyi zorunlu kılar – 316/316L her 1-2x çapta bir geri çekilir, 304 her 2-3x çapta bir; soğutma sıvısı yüksek basınçlı kesme yağı veya içten soğutma sıvısı kullanır, derin delikler için emülsiyon harici soğutma yasaktır. Matkap kanadı aşınması VB ulaşıyor 0.2 mm zorunlu değiştirmeyi tetikler, parti başına matkap ömrü kayıtları ile. Kırılma acil durum prosedürü: makinenin derhal durdurulması, Kırık matkabın EDM ile çıkarılması, delik duvarı muayenesi, ve parça tamir edilebilirliği değerlendirmesi.
gevezelik: Yüzey İşaretlerinin ve Boyutsal Kararsızlığın Temel Nedeni
Gevezelik en karmaşık işleme problemidir, yüzeyde düzenli dalgalı desenler olarak ortaya çıkıyor, değişen boyutlar, ve çok tiz bir makine gürültüsü. Malzemenin ciddi şekilde sertleşmesi ve kesme kuvvetlerinin yüksek olması nedeniyle tırlama paslanmaz çelikte özellikle yaygındır., makine sertliği ve takımlama sistemi üzerinde daha fazla talep oluşmasını sağlar.
İki Tür Sohbet
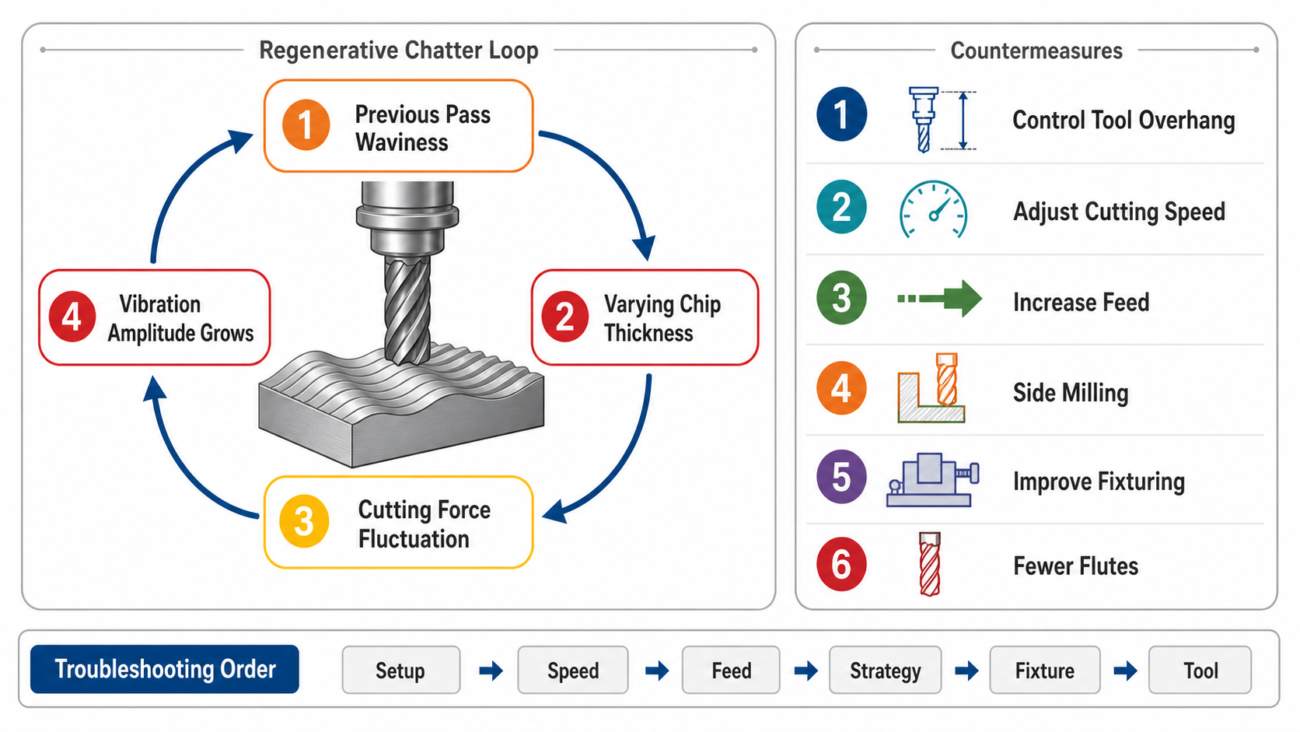
Zorunlu gevezelik harici titreşim kaynaklarından kaynaklanır – iş mili salgısı, iş parçası dengesizliği, dişli ağ frekansları – kaynakla eşleşen frekansla. Çözüm kaynağı bulup ortadan kaldırmaktır.. Kendinden heyecanlı sohbet (yenileyici gevezelik) en yaygın türdür, kesme işleminin kendisinden kaynaklanan: önceki geçişin bıraktığı dalgalı desen, bir sonraki geçişte değişen talaş kalınlığıyla etkileşime girer, Büyüyen genliğe sahip bir geri bildirim döngüsü oluşturmak. Üzerinde 90% Paslanmaz çelik işlemede gevezelik kendiliğinden heyecanlanır, Çözüm ise kesme koşullarını değiştirmek ve rejeneratif geri besleme döngüsünü kırmak.
Çözüm: Sertliği Artırın ve Yenileyici Geri Besleme Döngüsünü Kırın
Takım taşkınlığı en kritik faktördür. Çıkıntı ne kadar uzun olursa, sertlik ne kadar düşükse ve çatırtı o kadar kolay meydana gelir. Çıkıntıyı 3-4x takım çapına kadar kesinlikle kontrol ediyoruz; 5x'in ötesinde titreşim önleyici takım tutucular kullanıyoruz veya kullanma mesafesini kısaltıyoruz – bu en etkili önlemdir. Kesme parametreleri hakkında, kesme hızını azaltmak (Sen aşağıdasın 20-30%) kesme kuvveti frekansını rezonans aralığından uzaklaştırır; eş zamanlı olarak diş başına ilerlemenin artırılması (fz) talaş kalınlığını arttırır, sertleştirilmiş katmandaki sürtünmeyi azaltır ve gevezelik eğilimini azaltır. Elbette, aşırı ilerleme yüzey kalitesini etkiler, yani denge gereksinimlere bağlı.
Takım yolu stratejisi hakkında, tam kanal frezelemeden kenar frezelemeye geçiyoruz (radyal genişlik ae = 25-50% takım çapı), kesme kuvveti yönünün değiştirilmesi ve titreşimin azaltılması. Bazı durumlarda, Tırmanmadan geleneksel frezelemeye geçiş aslında stabiliteyi artırır – bu pratik test gerektirir. İş parçasının sertliği de göz ardı edilemez; aşırı iş parçası sarkması veya zayıf fikstürleme yaygın bir gevezelik nedenidir. Punta desteği kullanıyoruz, ek sabit dinlenme yerleri, ve kısaltılmış iş parçası kullanma mesafesi; ince duvarlı parçalar için, özel armatürler veya düşük erime noktalı alaşım dolgusu sağlamlık katar. Çok yüzlü paslanmaz çelik parçalar için, 5-eksen işleme yeniden kenetleme hatasını azaltabilir ve sağlamlık planlamasını iyileştirebilir.
Sohbet Tetikleyici | Yönü Kontrol Et | Çözüm |
Aşırı takım kullanma mesafesi | Çıkıntı / D oranı > 4 | Çıkıntıyı kısaltın, karbür tutucu, titreşim önleyici tutucu |
Yanlış kesme hızı | Rezonans aralığında | Vc'yi azaltın 20-30%, veya rezonanstan uzağa ince ayar yapın |
Çok düşük ilerleme | Sertleşmiş katmana sürtünme | Fz'yi artır, talaş kalınlığının sertleştirilmiş tabakayı aştığından emin olun |
Aşırı radyal genişlik | Tam kanal frezeleme | Kenar frezelemeye geçiş, ae = 25-50% DC |
Zayıf iş parçası sertliği | Çıkıntı / ince duvar | Punta, sürekli dinlenme, özel fikstür |
Çok fazla flüt | 6+ flüt | Geçiş yap 2-4 flüt, kuvvet dalgalanmasını azaltın |
Vaka çalışması
İç yüzey frezeleme 304 paslanmaz çelik ince duvarlı muhafazalar tipik bir gevezelik senaryosudur. Bir zamanlar bir grup makine işlemiştik 2 mm duvar kalınlığı, 150 iç yüzeyde frezelenmiş yüzeyin bariz çatlama işaretleri gösterdiği mm çapındaki muhafazalar, Ra gerekli olandan atlıyor 1.6 um 6.3 bir, tolerans dışı yuvarlaklık, ve yüksek perdeli makine gürültüsü. İnceleme takım çıkıntısını gösterdi 120 mm (16 mm çap, 7.5x oranı), 6-tam kanal frezelemede kanallı parmak freze, Vc=100 m/dak, fz=0,05 mm/z – aşırı sarkıntı + çok fazla flüt + çok düşük ilerleme, klasik kendinden heyecanlı sohbet.
Ayarlamadan sonra, takım kullanma mesafesi kısaltıldı 60 mm (3.75x çapı), 4 kanallı karbür parmak frezeye geçildi, kenar frezeleme olarak değiştirildi (ae=@ Dc), Vc azaltıldı 80 m/dak, fz arttı 0.12 aa/z, ve genişletilebilir bir mandrel, daha fazla sertlik için iş parçasını dahili olarak destekledi. Chatter ortadan kaldırıldı, Ra'da stabilize edilmiş yüzey kalitesi 1.6 bir, yuvarlaklık iyileştirildi 0.08 mm ila 0.02 mm, ve işleme süresi azaltıldı 20%. Bu durum bizi ince duvarlı parçaların işlenmesi için bir fikstür-rijitlik değerlendirme standardı oluşturmaya yönlendirdi.
JADE-CNC Standardizasyon Süreci
Paslanmaz çelik freze takımı çıkıntısı 4x çap dahilinde sıkı bir şekilde kontrol edilir; 4x'in ötesinde karbür tutucu veya titreşim önleyici tutucu gerekir; ince duvarlı parçalar işlemeden önce fikstür sertliği değerlendirmesine tabi tutulur, punta kullanarak, sürekli dinlenme, veya gerektiği gibi özel armatürler; radyal genişlik kontrol edilir 25-50% takım çapı, tam yuvalı yüzey frezeleme yasaktır; Araç kullanımı 2-4 oluklu karbür parmak frezeler. Birinci parça işleme makine gürültüsünü izler – gevezeliğin algılanması, anında durmayı ve sorun gidermeyi tetikler: çıkıntı -> fikstür -> parametreler -> takım yolu -> takımlama. Sohbet çözümlemesinden sonra, parametreler parça proses sayfasına kaydedilir ve standartlaştırılır.
Önleme: İşleme Sorunlarını Kaynağında Azaltın
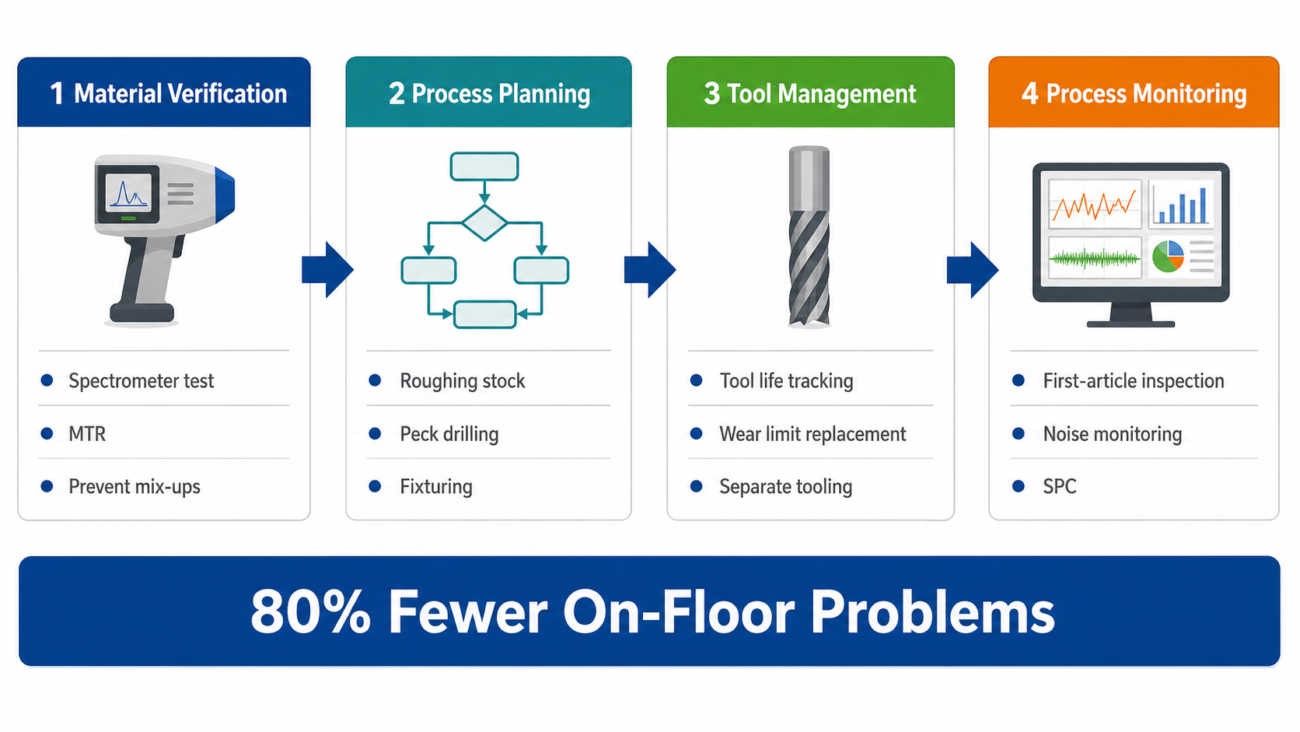
Dört sorunun tamamını ele aldıktan sonra, gerçek üretimde bu sorunlar sıklıkla aynı anda ortaya çıkar ve birbiriyle etkileşim halindedir.. Yapışan kenar takım aşınmasını hızlandırır, alet aşınması gevezeliğe yol açar, ve gevezelik matkabın kırılmasına neden olur. Gerçekten etkili yaklaşım kaynağında önlemedir, Sorunlar ortaya çıktıktan sonra düzeltme yapılmaması.
Gelen malzeme doğrulaması ilk savunma hattıdır. Yanlış malzeme kalitesi birçok işleme sorununun temel nedenidir – 304 olarak geçti 316, Spesifikasyon dışı bileşime sahip geri dönüştürülmüş malzeme, hepsi anormal işlenebilirliğe neden olur. JADE-CNC, gelen malzeme bileşimini spektrometre testiyle doğrulayabilir, ve Malzeme Test Raporları her siparişle birlikte gönderilir, Maddi sorunların kaynağında önlenmesi. Kritik boyutlar ve süreç sonrası sonuçlar da şunlara bağlanabilir: CNC denetimi gereksinimler.
Süreç planlaması ikinci satırdır. İşlemeden önce, malzeme kalitesine ve parça geometrisine dayalı bir süreç rotası geliştiriyoruz, Yeterli kaba işleme stoğu bırakmak (tipik olarak 0.3-0.5 mm) sertleşmiş katman üzerinde bitirmeyi önlemek için; Derin delikler için gagalama delme parametrelerinin önceden planlanması; ve ince duvarlı parçalar için fikstür tasarımı. İyi proses planlaması, malzeme kullanıldığında zemindeki sorunları önemli ölçüde azaltır., geometri, ve denetim gereksinimleri üretimden önce açıktır.
Takım yönetimi üçüncü satırdır. Takım ömrü yönetimini sürdürüyoruz, işlem başına malzeme başına takım ömrünün kaydedilmesi, ufalanma veya kırılmayı beklemek yerine kullanım ömrü sonunda değiştirme. Takım envanteri malzemeye göre kategorize edilir – paslanmaz çelik özel aletler (kobalt matkapları, TiAlN ekler, titreşim önleyici tutucular) ayrı olarak yönetilir ve asla alüminyum takımlarla karıştırılmaz.
JADE-CNC Hakkında
JADE-CNC hassas paslanmaz çelik işlemede uzmandır. 5 eksenli işleme merkezleriyle, torna-freze makineleri, hassas taşlama ekipmanları, ve ISO 9001 sertifikasyon, 304/316/316L paslanmaz çelik hakkında kapsamlı üretim verileri topladık. Takım seçimi ve parametre optimizasyonundan proses planlamasına kadar, yerleşik kenarı kontrol ediyoruz, takım aşınması, kırık matkaplar, Toplu üretimde verimi ve zamanında teslimatı desteklemek için sohbet ve sohbet.
Çizimlerinizi ve malzeme gereksinimlerinizi süreç değerlendirmesi için gönderin, takım planı, ve aracılığıyla alıntı yapın JADE-CNC iletişim sayfası – tipik olarak içinde 24 saat.
İlgili Paslanmaz Çelik Makaleler
- Paslanmaz Çelik CNC İşleme: Eksiksiz Sorun Çözme Kılavuzu
- 304 vs 316 316L Paslanmaz Çelik vs: CNC İşleme İçin Hangisini Seçmelisiniz?
- 17-4PH Paslanmaz Çelik İşleme: Çözüm Tedavisi, Yaşlandırma ve Son İşleme
- Paslanmaz Çelik Yüzey İşlem Kılavuzu: Parlatma, Fırçalama, patlatma, Pasivasyon, Elektro parlatma & PVD
- Paslanmaz Çelik CNC İşleme Maliyeti & Teklif Kılavuzu: 10 Maliyet Faktörleri ve Tedarikçi Karşılaştırması

Leo Liang, Kurucu R ile En İyi Ortak&D
JADE-CNC Kurucusu LEO, yirmi yıldan fazla endüstri uzmanlığını getiren, Leo kariyerine çırak olarak başladı ve yüzey işleme ve CNC işleme konusundaki becerilerini geliştirdi.
