



لماذا يستمر تصنيع الفولاذ المقاوم للصدأ في التسبب في المشاكل؟
يعد الفولاذ المقاوم للصدأ أحد أكثر المواد المحبطة في التصنيع باستخدام الحاسب الآلي. على نفس الجهاز وبنفس الأداة, قطع الألومنيوم بسلاسة, ولكن التحول إلى 304 أو 316 يجلب الحافة المبنية, الأدوات المحروقة, التدريبات المكسورة, وعلامات الثرثرة على السطح. يعزو العديد من المهندسين هذا إلى “الفولاذ المقاوم للصدأ يصعب تشكيله,” ولكن عندما سئل بالضبط لماذا وكيفية اصلاحها, الإجابات غالبا ما تكون غامضة.
تكمن الصعوبة في ثلاثة أسباب جذرية. أولاً, ميل قوي لتصلب العمل – يشكل السطح المُشكل طبقة صلبة أصعب من المادة الأساسية, وإذا تم إجراء القطع التالي على تلك الطبقة المتصلبة, يتسارع تآكل الأداة بشكل كبير. ثانية, قوة ساخنة عالية – تصل منطقة القطع إلى درجات حرارة عالية ولكن المادة لا تنعم, وبالتالي فإن الأداة تتحمل حمولة حرارية ثقيلة. ثالث, ليونة عالية والالتصاق – تميل الرقائق إلى اللحام على حافة القطع, تشكيل حافة مدمجة تؤدي إلى تدهور تشطيب السطح ودقة الأبعاد.
تشرح هذه المقالة المشكلات الأربعة الأكثر شيوعًا في تصنيع الفولاذ المقاوم للصدأ باستخدام الحاسب الآلي – الحافة المبنية, ارتداء الأداة, التدريبات المكسورة, والثرثرة – ولكل واحد, تشارك الحلول التي قمنا بالتحقق من صحتها في الإنتاج الفعلي, جنبًا إلى جنب مع كيفية توحيد هذه الحلول في سير عمل المصنع. للمادة الأوسع, التشطيب, تقتيش, ومسار اختيار الموردين, ابدأ بـ دليل التصنيع باستخدام الحاسب الآلي الفولاذ المقاوم للصدأ.
الحافة المبنية: القاتل الخفي للتشطيب السطحي
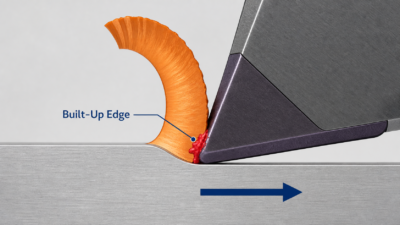
تعد الحافة المبنية هي المشكلة الأكثر شيوعًا والأكثر إغفالًا في تصنيع الفولاذ المقاوم للصدأ. أثناء القطع, يلتصق المعدن الأساسي للرقاقة بحافة القطع تحت ضغط ودرجة حرارة عالية, تشكيل المتزايد “حافة” الذي يحل محل حافة الأداة الفعلية. هذا BUE يقطع بدلاً من الأداة, مما يتسبب في تدهور سطح السطح بسرعة, أبعاد للانجراف, وفي الحالات الشديدة, ينفصل BUE ويأخذ معه مادة الأداة, تسبب التقطيع.
كيفية التعرف على الحافة المبنية
خدوش وتمزقات غير منتظمة على سطح الآلة, الأبعاد التي تتقلب بشكل غير متوقع, والتصاق المواد المرئي على وجه مشط الأداة كلها علامات نموذجية. يفترض العديد من المشغلين أن الأداة مملة أو أن المعلمات خاطئة, تغيير الأداة, ونرى نفس المشكلة – هذه هي الميزة المبنية في العمل.
حل: التحكم في درجة الحرارة, التصاق, وتدفق الرقاقة
يعتمد تكوين BUE على درجة حرارة القطع والتصاق المواد. نهجنا هو التحكم في درجة الحرارة, تقليل الالتصاق, وقمع BUE من المصدر من خلال مجموعة من الأدوات والمعلمات. على سرعة القطع, النطاق المتوسط إلى المنخفض (رأس المال الاستثماري 30-60 م/دقيقة) هو المكان الذي يتشكل فيه BUE بسهولة أكبر. نقوم عادةً برفع السرعة إلى Vc 80-120 م/دقيقة – ترتفع درجة حرارة القطع ولكن يتسارع تدفق الرقائق, مما يجعل الالتصاق أقل احتمالا. بالطبع, السرعة المفرطة تسرع من تآكل الأداة, لذلك يعتمد التوازن على المادة والأداة المحددة. وهذا مهم بشكل خاص عند المقارنة 304, 316, و 316 ل; يرى 304 مقابل 316 مقابل 316L الفولاذ المقاوم للصدأ لسياق اختيار الصف.
على الأدوات, نحن نوحد معاييرنا على الإدخالات المطلية بـ TiAlN, والتي تحتفظ بالصلابة عند درجات الحرارة العالية ولها سطح أملس يقاوم الالتصاق. للتصنيع عالي السرعة 316/316L, ننتقل إلى طلاء AlTiN. يتم زيادة زاوية أشعل النار من التقليدية 10 أنتما الاثنان 15-20 درجة, تقليل تشوه القطع وتحسين تدفق الرقاقة. على التبريد, تستخدم آلات الفولاذ المقاوم للصدأ دائمًا زيت القطع عالي التدفق أو سائل التبريد عالي الضغط (70+ حاجِز), يتم توجيهه مباشرة إلى منطقة القطع لخفض درجة الحرارة وإبعاد الرقائق, تقليل فرص الالتصاق. معدل التغذية مهم أيضا – أقل 0.1 مم / ص, تقوم الأداة بالفرك والقذف بدلاً من القطع, تفاقم الالتصاق, لذلك نحن عادة نحمل 0.15-0.25 مم / ص.
المعلمة | الإعداد المعرض للحمامة | النطاق الموصى به ل 304 / 316 |
سرعة القطع Vc | 30-60 م/دقيقة | 80-120 م/دقيقة |
طلاء الأداة | غير مصقول / تين | تيالن / ذهب |
زاوية أشعل النار | 5-10 درجة | 15-20 درجة |
المبرد | مستحلب / انفجار الهواء | زيت قطع عالي التدفق / مبرد عالي الضغط |
معدل التغذية | منخفض جدًا (<0.1 مم / ص) | 0.15-0.25 مم / ص |
دراسة الحالة
الانتهاء من تحول 316 وجوه ختم الجسم صمام الفولاذ المقاوم للصدأ هو سيناريو عالي BUE. كان لدينا ذات مرة مجموعة حيث أظهر السطح النهائي خدوشًا غير منتظمة, مع قفز رع من المطلوب 0.8 أم ل 1.6-3.2 أم ورفض الأبعاد حولها 15%. كشف الفحص عن وجود التصاق واضح للمواد على وجه مشط الأداة, تأكيد الحافة المبنية. وكانت المعلمات في ذلك الوقت هي Vc=50 م/دقيقة والتغذية 0.08 مم / ص – بشكل مباشر في النطاق المعرض لـ BUE.
بعد التعديل, زادت سرعة القطع إلى Vc=90 م/دقيقة, إطعام ل 0.15 مم / ص, تم تحويل الأدوات إلى إدراجات مطلية بـ TiAlN 15 أنت زاوية أشعل النار, وتم تغيير سائل التبريد إلى زيت القطع عالي التدفق. استقر الانتهاء من السطح تحت Ra 0.8 واحد, انخفض رفض الأبعاد أدناه 1%, وتحسين عمر الأداة من 30 ل 65 أجزاء. تم توحيد هذا التعديل لاحقًا في مجموعة معلمات تحويل الفولاذ المقاوم للصدأ.
عملية توحيد JADE-CNC
يتم استخدام اللمسات النهائية من الفولاذ المقاوم للصدأ بشكل موحد مع إدراجات مطلية بـ TiAlN 15-20 أنت زاوية أشعل النار; يتم التحكم في سرعة القطع عند Vc 80-120 م/دقيقة, إطعام ما لا يقل عن 0.15 مم / ص; يجب أن يكون سائل التبريد عبارة عن زيت قطع عالي التدفق أو سائل تبريد عالي الضغط. يركز فحص المادة الأولى على تشطيب السطح والتصاق وجه المشعل; يؤدي اكتشاف BUE إلى ضبط المعلمة بشكل فوري. يتم تسجيل عمر الأداة لكل دفعة لتحديد معايير عمر أداة الخراطة النهائية المصنوعة من الفولاذ المقاوم للصدأ. تتوافق هذه العملية مع JADE-CNC تحول باستخدام الحاسب الآلي القدرة.
ارتداء الأداة: سائق تكلفة الإنتاج
يعد تآكل الأدوات مشكلة التكلفة الأكثر مباشرة في تصنيع الفولاذ المقاوم للصدأ. إدراج واحد قد ينتج 80 أجزاء في 304, ولكن فقط 40-45 في 316, وحتى أقل في 316L. تؤدي تكلفة الأداة بالإضافة إلى وقت تغيير الأداة إلى حدوث فجوة كبيرة في إنتاج الدُفعات.
ثلاثة أنماط تآكل رئيسية مصنوعة من الفولاذ المقاوم للصدأ
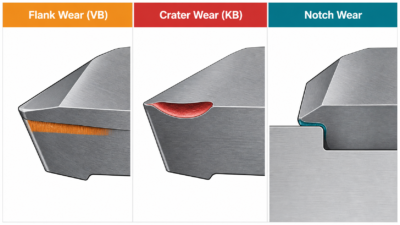
ارتداء الجناح (VB) هو الأكثر شيوعا – يتشكل شريط تآكل تدريجيًا على جانب الأداة, ومرة يتجاوز 0.3 مم, تبدأ جودة السطح واستقرار الأبعاد في التدهور. ارتداء الحفرة (كيلو بايت) يظهر على وجه أشعل النار كحفرة مقعرة يرتديها احتكاك الرقاقة, شائع في الآلات عالية السرعة 316; مع تعمق الحفرة, تنخفض قوة الحافة ويصبح التقطيع محتملاً. يظهر تآكل الشق عند حدود التلامس بين الأداة وقطعة العمل كأخدود, شائع في 316/316L المعرضة للتصلب, مما يسبب نتوءات وخدوش على السطح.
نمط الارتداء | السبب الأساسي | حل |
ملابس الجناح (VB) | تصلب العمل, ارتفاع درجة الحرارة | زيادة الوثيقة, تسلق الطحن, طلاء تيالن, المبرد الكامل |
ملابس الحفرة (كيلو بايت) | قطع عالي السرعة بدرجة حرارة عالية, احتكاك الرقاقة | تقليل Vc, طلاء ألتين, زيادة أشعل النار, مبرد عالي الضغط |
ارتداء الشق | تصلب العمل الحدودي, خاصة 316/316L | تغيير مسار الأداة, زيادة الوثيقة, النظر في إدراج السيرميت |
حل: تقليل تأثير الطبقة المتصلبة ودرجة حرارة القطع
الأسباب الأساسية لتآكل الأداة هي تصلب العمل وارتفاع درجة الحرارة. ونحن نتناول هذا من ثلاث جهات: تقليل تأثير الطبقة المتصلبة, خفض درجة حرارة القطع, واختيار مادة الأداة المناسبة. عمق القطع هو العامل الأكثر أهمية – الطبقة المقوية من الفولاذ المقاوم للصدأ تقريبًا 0.1-0.3 ملم عميق. إذا كان القطع ضحلًا جدًا, تعمل الأداة باستمرار على فرك الطبقة الصلبة وتتآكل بسرعة كبيرة. نحن نستخدم على الأقل 1 عمق ملم في التخشين, وحتى في عملية التشطيب، تأكد من أن القطع يتجاوز عمق الطبقة الصلبة بحيث تقطع الأداة المواد الأساسية غير الصلبة.
في الطحن, نحن نستخدم بشكل موحد طحن التسلق – تدخل الأداة بشريحة سميكة, تجنب فرك الطبقة المتصلبة, تقليل تصلب العمل وتآكل الأدوات. يؤدي الطحن التقليدي إلى فرك الأداة وبثق السطح أولاً, تفاقم تصلب, لذلك نتجنبه في الفولاذ المقاوم للصدأ. على مادة الأداة, يستخدم الفولاذ المقاوم للصدأ القياسي كربيد مع طلاء TiAlN; للسرعات العالية 316/316L أو للدفعات الكبيرة جدًا, نحن نعتبر إدراجات السيرميت أو PCBN. على التحكم في درجة الحرارة, منطقة القطع في 316 يمكن أن تصل 800-1000 أنت ج, حيث تنخفض صلابة الأداة بشكل حاد. سائل تبريد عالي التدفق, خفض سرعة القطع بشكل مناسب, وتساعد زيادة زوايا الجرف والتخليص لتقليل الاحتكاك على خفض درجة الحرارة بشكل فعال. لدرجات الفولاذ المقاوم للصدأ عالية القوة, ال 17-4تصنيع الفولاذ المقاوم للصدأ PH تتناول المقالة المعالجة الحرارية وتخطيط المعالجة النهائية.
دراسة الحالة
يعد طحن القطر الخارجي للأعمدة الطويلة 316L سيناريو نموذجيًا لتآكل الأدوات. لقد قمنا ذات مرة بتصنيع مجموعة من الأعمدة سعة 316 لترًا (40 قطر مم, 300 ملم طويلة) حيث تحتاج الأدوات المطلية بالكربيد TiN إلى التغيير بعد ذلك فقط 12 أجزاء, مع تآكل في الجانب VB = 0.4 مم وعلامات ثرثرة على السطح. أظهر التحقيق أن عمق القطع كان فقط 0.5 مم – أقل من عمق الطبقة المتصلبة – بالإضافة إلى الطحن التقليدي, Vc=60 م/دقيقة, ومبرد مستحلب. كانت الأداة تعمل باستمرار على الطبقة المتصلبة, تسبب التآكل الشديد.
بعد التعديل, زاد عمق القطع إلى 1.5 مم, تحولت إلى تسلق الطحن, تم رفع Vc إلى 90 م/دقيقة, تم تغيير الأدوات إلى طلاء TiAlN, وتحول المبرد إلى زيت القطع عالي التدفق (40 لتر/دقيقة). تم تحسين عمر الأداة من 12 ل 38 أجزاء, انخفضت تكلفة الأداة لكل جزء 68%, الانتهاء من السطح استقر من Ra 3.2 أم إلى رع 1.6 واحد, وتقليل وقت تغيير الأداة 65%. هذه الحالة جعلتنا ندرك ذلك في تصنيع الفولاذ المقاوم للصدأ, يؤثر عمق اختيار الطحن والقطع على عمر الأداة أكثر بكثير من العلامة التجارية للأداة نفسها.
عملية توحيد JADE-CNC
يستخدم طحن الفولاذ المقاوم للصدأ بشكل موحد طحن التسلق; التخشين DOC ما لا يقل عن 1 مم, الانتهاء من DOC أكبر من 0.3 مم (عمق الطبقة المتصلبة); تستخدم الأدوات طلاء TiAlN بشكل موحد, يستخدم 316/316L عالي السرعة AlTiN أو السيرميت; يستخدم المبرد زيت القطع عالي التدفق (لا يقل عن 30 لتر/دقيقة). تحدد كل عملية معيارًا لعمر الأداة – ارتداء الجناح الوصول إلى VB 0.3 يؤدي mm إلى تغيير الأداة الإلزامية, لا تنتظر التقطيع أبدًا. يتم التحقق من عمر الأداة قبل إنتاج الدُفعات, تسجيل العمر الفعلي للأداة لكل مادة لكل عملية. انظر JADE-CNC الطحن باستخدام الحاسب الآلي صفحة لقدرات المعالجة ذات الصلة.
التدريبات المكسورة: منطقة الخطر في تصنيع الحفر العميقة
يعد الحفر في الفولاذ المقاوم للصدأ منطقة عالية الخطورة لكسر الحفر. عند الحفر 304/316, الرقائق طويلة وصعبة, لا تنكسر بسهولة, وسوء إخلاء الرقاقة يسد الثقب, مما يتسبب في ارتفاع عزم الدوران بشكل حاد حتى ينقطع المثقاب. لا يؤدي المثقاب المكسور إلى إهدار المثقاب فحسب، بل يؤدي أيضًا إلى الجزء منه – غالبًا لا يمكن إزالة المثقاب العالق في حفرة عميقة, وقد يتم إلغاء الجزء بأكمله.
الأسباب الرئيسية لكسر الحفر
سوء إخلاء الرقاقة هو السبب الرئيسي – رقائق الفولاذ المقاوم للصدأ طويلة وصعبة, وقدرة الناي غير كافية, وخاصة في الثقوب العميقة (عمق > 3× القطر). تصلب العمل يؤدي أيضًا إلى الكسر – لم يعد المثقاب الباهت يقطع ولكنه ينبثق في قاع الحفرة, تشكيل طبقة صلبة تجعل التغذية التالية أكثر صلابة ويزيد عزم الدوران. يعني التبريد غير الكافي أن سائل القطع لا يمكنه الوصول إلى قاع الحفرة, لذلك يسخن المثقاب, يخفف, ويرتدي بشكل أسرع. بالإضافة إلى ذلك, التدريبات القياسية لها حافة إزميل طويلة جدًا, قوة محورية عالية, وضعف التمركز – جميع العوامل المساهمة.
حل: بيك للحفر, هندسة الحفر الصحيحة, والوصول إلى المبرد
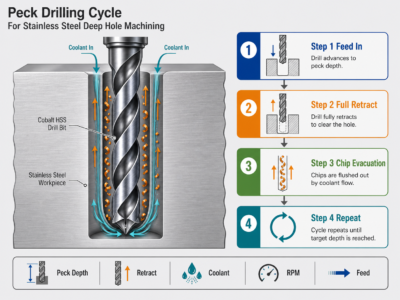
يعتبر الحفر بالنقر هو الطريقة الأساسية والأكثر فعالية لحفر الفولاذ المقاوم للصدأ. نتراجع لإخلاء الرقائق كل قطر 1-2x, السماح لسائل القطع بالدخول إلى قاع الحفرة للتبريد. للثقوب العميقة (>5× القطر), الحفر بيك إلزامي, ويجب أن يكون التراجع ممتلئًا – التراجع الجزئي لا يؤدي في الواقع إلى مسح الرقائق. على اختيار الحفر, نحن نستخدم الكوبالت HSS بشكل موحد (إتش إس إس-E/كو 5%) أو تدريبات كربيد مع 135-140 زاوية نقطة درجة (أكثر وضوحا من المعيار 118 درجة, تمركز أفضل, انخفاض القوة المحورية), هندسة نقطة الانقسام لتقليل القوة المحورية, و 30-35 زاوية الحلزون درجة لإخلاء أفضل للرقاقة.
على السرعة والأعلاف, لا ينبغي أن تكون سرعة الحفر في الفولاذ المقاوم للصدأ عالية جدًا – 304 في سي 20-30 م/دقيقة, 316/316L في Vc 15-25 م/دقيقة, يٌطعم 0.05-0.12 مم / ص. السرعة العالية جدًا تؤدي إلى تآكل المثقاب بسرعة; ارتفاع العلف يزيد من خطر الكسر. على التبريد, حيثما أمكن، نستخدم تدريبات التبريد, حيث يتم إيصال السائل مباشرة إلى قاع الحفرة من خلال القنوات الداخلية – التبريد وإخلاء الرقائق أفضل بكثير من التبريد الخارجي, يوصى بشدة بالثقوب العميقة. أخيراً, نستبدل التدريبات عندما يتجاوز تآكل الجناح 0.2 مم أو تزيد قوة القطع بشكل ملحوظ – لا تنتظر الكسر أبدًا. الحفر الباهت هو الدافع الأساسي للكسر.
المعلمة | 304 | 316 / 316ل |
حفر VC | 20-30 م/دقيقة | 15-25 م/دقيقة |
تغذية و | 0.08-0.15 مم / ص | 0.05-0.12 مم / ص |
الفاصل الزمني بيك | اسحب كل 2-3x D | اسحب كل 1-2x D |
مادة الحفر | شركة إتش إس إس / كربيد | شركة إتش إس إس / كربيد المطلوبة |
زاوية النقطة | 135-140 درجة | 135-140 درجة |
المبرد | قطع الزيت / من خلال المبرد | زيت القطع عالي الضغط / مطلوب من خلال المبرد |
دراسة الحالة
حفر حفرة عميقة في 316 الشفاه المصنوعة من الفولاذ المقاوم للصدأ هي منطقة معرضة للكسر. لقد قمنا ذات مرة بتشكيل مجموعة من الشفاه التي تتطلب 8 قطر مم, 80 مم ثقوب عميقة (10× القطر), كسر التدريبات في المتوسط كل 5 الثقوب. التدريبات المكسورة تحتاج إلى إزالة EDM, مضاعفة وقت المعالجة لكل جزء ثلاث مرات, مع معدل الخردة حولها 8%. أظهر التحقيق تدريبات HSS القياسية, تغذية مستمرة دون مهاجمي, مستحلب التبريد الخارجي, و Vc=30 م/دقيقة – رقائق مسدودة في الحفرة, سخن المثقاب وارتدى, ثم ارتفع عزم الدوران وانقطع.
بعد التعديل, لقد تحولنا إلى التدريبات الخاصة بالكوبالت HSS المصنوعة من الفولاذ المقاوم للصدأ (135 نقطة درجة, نقطة الانقسام, 35 أنت الحلزون), نفذت الحفر بيك (التراجع الكامل كل قطر 1.5x), تم تغيير سائل التبريد إلى زيت القطع عالي الضغط (30 شريط من خلال المبرد), خفضت السرعة إلى Vc=20 م/دقيقة, وإطعام ل 0.08 مم / ص. النتيجة: 200 ثقوب متتالية دون كسر واحد, تحسنت حياة الحفر من 5 ل 80 الثقوب, انخفض وقت المعالجة لكل جزء من 12 ل 4 دقائق, وانخفض معدل الخردة إلى ما دون ذلك 0.5%. قادتنا هذه الحالة إلى وضع معايير إلزامية للحفر بالنقر للثقوب العميقة المصنوعة من الفولاذ المقاوم للصدأ.
عملية توحيد JADE-CNC
يستخدم الحفر المصنوع من الفولاذ المقاوم للصدأ بشكل موحد مثاقب مخصصة من الكوبالت HSS أو الكربيد (135-140 نقطة درجة, نقطة الانقسام, 30-35 أنت الحلزون); ثقوب أعمق من قطر 3x الحفر بالنقر – 316/316L تتراجع عن كل قطر 1-2x, 304 كل قطر 2-3x; يستخدم المبرد زيت القطع عالي الضغط أو سائل التبريد, مستحلب التبريد الخارجي ممنوع للثقوب العميقة. حفر ارتداء الوصول إلى VB 0.2 ملم يؤدي إلى استبدال إلزامي, مع سجلات حياة الحفر لكل دفعة. إجراءات الطوارئ الكسر: التوقف الفوري للآلة, إزالة EDM للمثقاب المكسور, فحص جدار الثقب, وتقييم قابلية الإصلاح الجزئي.
الثرثرة: السبب الجذري للعلامات السطحية وعدم استقرار الأبعاد
الثرثرة هي مشكلة المعالجة الأكثر تعقيدًا, تظهر كأنماط متموجة منتظمة على السطح, أبعاد متقلبة, وضجيج الآلة عالي النبرة. تعتبر الثرثرة شائعة بشكل خاص في الفولاذ المقاوم للصدأ لأن المادة تتصلب بشدة وتكون قوى القطع عالية, وضع متطلبات أكبر على صلابة الماكينة ونظام الأدوات.
نوعان من الثرثرة
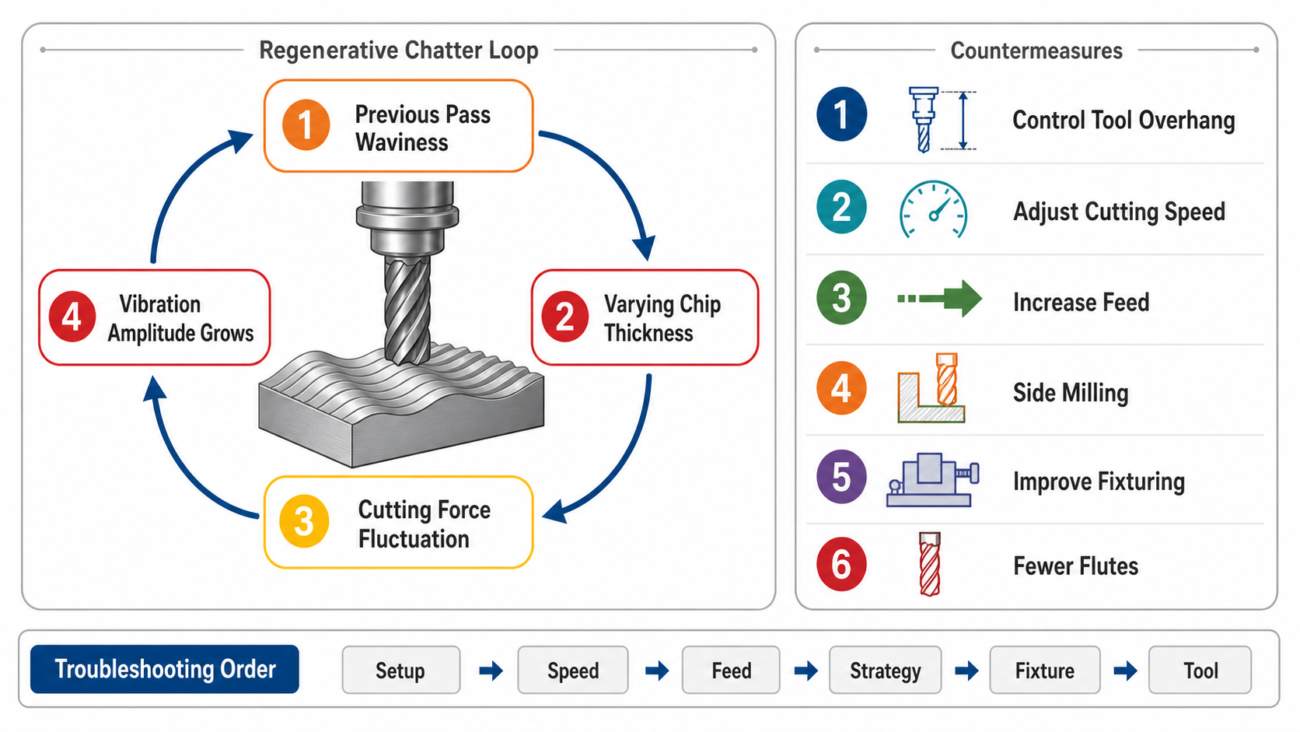
تحدث الثرثرة القسرية بسبب مصادر الاهتزاز الخارجية – نفاذ المغزل, عدم توازن قطعة العمل, ترددات شبكة التروس – مع مطابقة التردد للمصدر. الحل هو العثور على المصدر والقضاء عليه. الثرثرة متحمس الذاتي (الثرثرة المتجددة) هو النوع الأكثر شيوعا, الناتجة عن عملية القطع نفسها: يتفاعل النمط المتموج الذي خلفته التمريرة السابقة مع سماكة الشريحة المتغيرة في التمريرة التالية, إنشاء حلقة ردود فعل ذات سعة متزايدة. زيادة 90% الثرثرة في تصنيع الفولاذ المقاوم للصدأ متحمسة ذاتيًا, والحل هو تغيير ظروف القطع وكسر حلقة التغذية الراجعة المتجددة.
حل: تحسين الصلابة وكسر حلقة التغذية الراجعة المتجددة
يعد تراكب الأداة هو العامل الوحيد الأكثر أهمية. كلما زاد طول المتراكمة, كلما انخفضت الصلابة وأصبح حدوث الثرثرة أسهل. نحن نتحكم بشكل صارم في التراكم حتى قطر الأداة 3-4x; بعد 5x، نستخدم حوامل أدوات مضادة للاهتزاز أو نقوم بتقصير الجزء المتدلي – هذا هو الإجراء الأكثر فعالية. على قطع المعلمات, تقليل سرعة القطع (أنت أسفل 20-30%) ينقل تردد قوة القطع بعيدًا عن نطاق الرنين; في نفس الوقت زيادة التغذية لكل الأسنان (fz) يزيد من سماكة الرقاقة, تقليل الاحتكاك على الطبقة المتصلبة وتقليل ميل الثرثرة. بالطبع, التغذية المفرطة تؤثر على تشطيب السطح, وبالتالي فإن التوازن يعتمد على المتطلبات.
على استراتيجية مسار الأداة, نتغير من الطحن ذو الفتحة الكاملة إلى الطحن الجانبي (عرض شعاعي ع = 25-50% من قطر الأداة), تغيير اتجاه قوة القطع وتقليل الثرثرة. في بعض الحالات, إن التحول من التسلق إلى الطحن التقليدي يؤدي في الواقع إلى تحسين الاستقرار – وهذا يتطلب اختبارًا عمليًا. لا يمكن تجاهل صلابة العمل أيضًا; يعد الإفراط في قطع الشغل أو التثبيت السيئ سببًا شائعًا للثرثرة. نحن نستخدم دعم تايلستوك, مساند ثابتة إضافية, وتقصير الشغل المتراكمة; للأجزاء ذات الجدران الرقيقة, تضيف التركيبات المخصصة أو حشوة السبائك ذات نقطة الانصهار المنخفضة الصلابة. لأجزاء متعددة من الفولاذ المقاوم للصدأ, 5-تجهيز المحور يمكن أن يقلل من خطأ إعادة التثبيت ويحسن تخطيط الصلابة.
مشغل الثرثرة | تحقق من الاتجاه | حل |
أداة زائدة عن الحاجة | المتراكمة / نسبة د > 4 | تقصير المتراكمة, حامل كربيد, حامل مضاد للاهتزاز |
سرعة القطع خاطئة | في نطاق الرنين | تقليل Vc 20-30%, أو ضبط بعيدا عن الرنين |
تغذية منخفضة للغاية | فرك على طبقة تصلب | زيادة fz, تأكد من أن سمك الرقاقة يتجاوز الطبقة الصلبة |
العرض الشعاعي المفرط | طحن فتحة كاملة | التبديل إلى الطحن الجانبي, أ = 25-50% العاصمة |
ضعف صلابة الشغل | المتراكمة / جدار رقيق | تايلستوك, راحة ثابتة, لاعبا أساسيا مخصصا |
الكثير من المزامير | 6+ المزامير | التبديل إلى 2-4 الناي, تقليل تقلبات القوة |
دراسة الحالة
طحن النهاية الداخلية 304 تعد المساكن ذات الجدران الرقيقة المصنوعة من الفولاذ المقاوم للصدأ سيناريو ثرثرة نموذجيًا. لقد قمنا بتشكيل مجموعة من 2 مم سمك الجدار, 150 علب قطرها مم حيث أظهر السطح الداخلي المطحون علامات ثرثرة واضحة, رع القفز من المطلوب 1.6 أم ل 6.3 واحد, استدارة من التسامح, وضوضاء الآلة العالية النبرة. أظهر التحقيق أداة المتراكمة 120 مم (16 قطر مم, 7.5نسبة س), 6-مطحنة نهاية الفلوت في طحن فتحة كاملة, Vc=100 م/دقيقة, fz=0.05 مم/ض – الزائد المفرط + الكثير من المزامير + تغذية منخفضة جدًا, الثرثرة الكلاسيكية متحمسة ذاتيا.
بعد التعديل, تم اختصار أداة التراكب إلى 60 مم (3.75× القطر), تحولت إلى مطحنة نهاية كربيد 4 الفلوت, تغيرت إلى الطحن الجانبي (أ = 40% تيار مستمر), تم تخفيض Vc إلى 80 م/دقيقة, زاد fz إلى 0.12 مم/ض, وشياق قابل للتوسيع يدعم قطعة العمل داخليًا لمزيد من الصلابة. تم القضاء على الثرثرة, استقر تشطيب السطح عند Ra 1.6 واحد, تحسنت الاستدارة من 0.08 مم ل 0.02 مم, وتقليل وقت المعالجة 20%. قادتنا هذه الحالة إلى وضع معيار لتقييم صلابة التثبيت لتصنيع الأجزاء ذات الجدران الرقيقة.
عملية توحيد JADE-CNC
أداة طحن من الفولاذ المقاوم للصدأ يتم التحكم فيها بشكل صارم ضمن قطر 4x; يتطلب ما بعد 4x حامل كربيد أو حامل مضاد للاهتزاز; تخضع الأجزاء ذات الجدران الرقيقة لتقييم صلابة التثبيت قبل التصنيع, باستخدام غراب الذيل, راحة ثابتة, أو تركيبات مخصصة حسب الحاجة; يتم التحكم في العرض الشعاعي عند 25-50% من قطر الأداة, يحظر الطحن الكامل للفتحة; استخدام الأدوات 2-4 مطاحن نهاية كربيد الفلوت. تراقب عملية تصنيع المادة الأولى ضوضاء الماكينة – يؤدي اكتشاف الثرثرة إلى الإيقاف الفوري واستكشاف الأخطاء وإصلاحها بالترتيب: المتراكمة -> تركيب -> حدود -> مسار الأداة -> الأدوات. بعد حل الثرثرة, يتم تسجيل المعلمات وتوحيدها في ورقة عملية الجزء.
وقاية: تقليل مشاكل التشغيل الآلي في المصدر
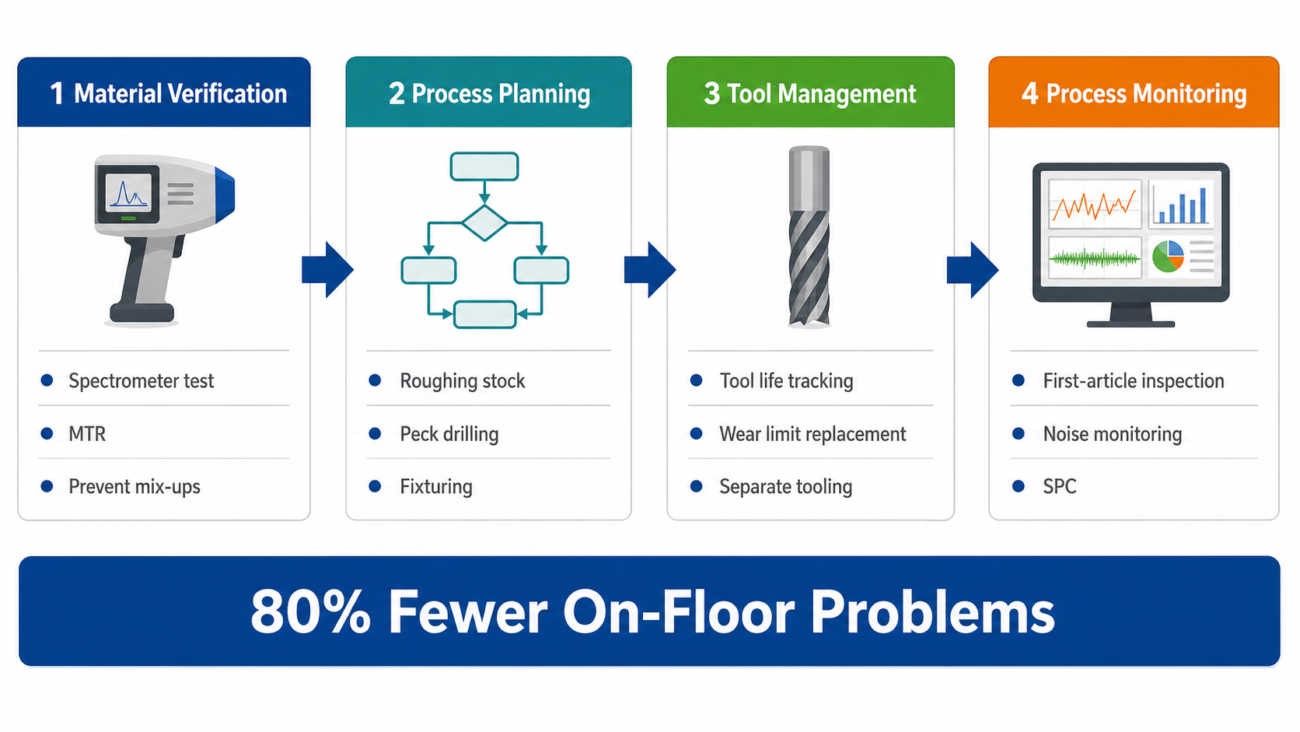
بعد أن غطت جميع المشاكل الأربع, في الإنتاج الفعلي، غالبًا ما تحدث هذه المشكلات في وقت واحد وتتفاعل. تعمل الحافة المدمجة على تسريع تآكل الأداة, يؤدي تآكل الأداة إلى الثرثرة, والثرثرة تسبب كسر الحفر. النهج الفعال حقا هو الوقاية من المصدر, وليس العلاج بعد ظهور المشاكل.
التحقق من المواد الواردة هو خط الدفاع الأول. إن درجة المواد الخاطئة هي السبب الجذري للعديد من مشاكل التصنيع – 304 مرت كما 316, مادة معاد تدويرها بتركيبة خارج المواصفات, كلها تسبب قابلية تشغيل غير طبيعية. يمكن لـ JADE-CNC التحقق من تركيبة المواد الواردة عبر اختبار مقياس الطيف, ويتم شحن تقارير اختبار المواد مع كل طلب, منع المشاكل المادية في المصدر. ويمكن أيضًا ربط الأبعاد الحاسمة ونتائج ما بعد العملية التفتيش باستخدام الحاسب الآلي متطلبات.
تخطيط العملية هو السطر الثاني. قبل التصنيع, نقوم بتطوير مسار عملية يعتمد على درجة المواد وهندسة الأجزاء, ترك ما يكفي من مخزون التخشين (عادة 0.3-0.5 مم) لتجنب الانتهاء على الطبقة المتصلبة; تخطيط معلمات الحفر للثقوب العميقة مسبقًا; وتصميم تركيبات للأجزاء ذات الجدران الرقيقة. التخطيط الجيد للعملية يقلل من المشاكل على الأرض بشكل كبير عندما تكون المادة, هندسة, ومتطلبات التفتيش واضحة قبل الإنتاج.
إدارة الأدوات هي السطر الثالث. نحن نحافظ على إدارة حياة الأداة, تسجيل عمر أداة لكل مادة لكل عملية, الاستبدال في نهاية العمر بدلاً من انتظار التقطيع أو الكسر. يتم تصنيف مخزون الأدوات حسب المادة – أدوات مخصصة من الفولاذ المقاوم للصدأ (تدريبات الكوبالت, إدراج TiAlN, أصحاب المضادة للاهتزاز) يتم إدارتها بشكل منفصل ولا يتم خلطها أبدًا بأدوات الألومنيوم.
حول اليشم باستخدام الحاسب الآلي
JADE-CNC متخصصة في تصنيع الفولاذ المقاوم للصدأ بدقة. مع مراكز تصنيع ذات 5 محاور, آلات طاحونة, معدات طحن الدقة, و ايزو 9001 شهادة, لقد قمنا بتجميع بيانات الإنتاج الشاملة للفولاذ المقاوم للصدأ 304/316/316L. من اختيار الأداة وتحسين المعلمة إلى تخطيط العملية, نحن نتحكم في الحافة المبنية, ارتداء الأداة, التدريبات المكسورة, والدردشة لدعم العائد والتسليم في الوقت المحدد في إنتاج الدفعات.
أرسل رسوماتك ومتطلبات المواد لتقييم العملية, خطة الأدوات, والاقتباس من خلال JADE-CNC صفحة الاتصال – عادة داخل 24 ساعات.
مقالات ذات صلة بالفولاذ المقاوم للصدأ
- الفولاذ المقاوم للصدأ التصنيع باستخدام الحاسب الآلي: الدليل الكامل لحل المشكلات
- 304 مقابل 316 مقابل 316L الفولاذ المقاوم للصدأ: أي واحد يجب أن تختاره للتصنيع باستخدام الحاسب الآلي؟?
- 17-4تصنيع الفولاذ المقاوم للصدأ PH: علاج الحل, الشيخوخة والانتهاء من الآلات
- دليل تشطيب سطح الفولاذ المقاوم للصدأ: تلميع, تنظيف الأسنان بالفرشاة, التفجير, التخميل, التلميع الكهربائي & PVD
- تكلفة تصنيع الفولاذ المقاوم للصدأ باستخدام الحاسب الآلي & دليل الاقتباس: 10 عوامل التكلفة ومقارنة الموردين

ليو ليانغ, أفضل شريك مؤسس مع R&د
JADE-CNC مؤسس LEO, الذي يجلب أكثر من عقدين من الخبرة في الصناعة, بدأ ليو حياته المهنية كمتدرب ومارس مهاراته في معالجة الأسطح والتصنيع باستخدام الحاسب الآلي.
