



Einführung
Gewindeverbindungen gehören zu den häufigsten und dennoch unterschätzten Merkmalen in der Präzisionsfertigung. Eine einzige falsche Gewindenorm an einem CNC-bearbeiteten Teil kann eine teure Kettenreaktion auslösen: Teile, die nicht zusammengebaut werden können, hydraulische Systeme, die undicht sind, ganze Chargen, die nachbearbeitet oder verschrottet werden müssen. Für Unternehmen, die bearbeitete Komponenten im Ausland beziehen, Das Risiko erhöht sich, wenn der Lieferant die Gewindeangabe in der Zeichnung falsch interpretiert und ohne Bestätigung den falschen Standard bearbeitet.
Im heutigen globalen Produktionsumfeld, Vier Gewindestandards dominieren den Markt: UNC (Einheitliches nationales Grobkorn), ISO-Metrik, NVV (Nationale Pfeife konisch), und BSP (Britische Standardpfeife). Jeder hat seine eigene Geometrie, Pitch-System, Versiegelungsmethode, und regionale Hochburg. Sie werden verwechselt – insbesondere NPT mit BSP, oder UNC mit Metrik – ist einer der häufigsten und kostspieligsten Fehler bei der CNC-Bearbeitung.
Dieser JADE-CNC-Leitfaden bietet einen vollständigen Vergleich dieser vier Standards, einschließlich Maßtabellen, Anwendungsbeispiele, Bearbeitungsmethoden, Qualität Inspektion, Kostenüberlegungen, und Zeichenanmerkungsregeln. Egal, ob Sie als Konstrukteur Gewinde für ein neues Produkt spezifizieren oder als Beschaffungsmanager die Arbeit eines Lieferanten überprüfen, Dieser Artikel wird Ihnen dabei helfen, Threads gleich beim ersten Mal richtig zu erstellen und klar mit Ihnen zu kommunizieren kundenspezifische CNC-Bearbeitung Anbieter.
Vier Thread-Standards im Überblick
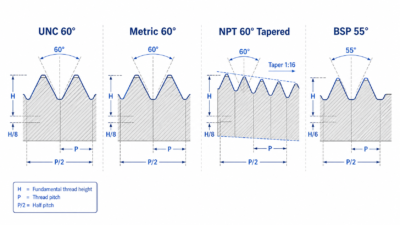
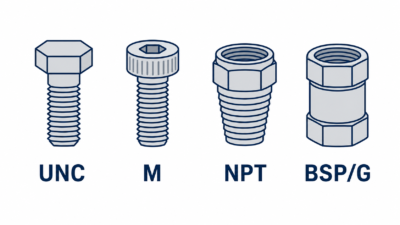
Bevor wir uns mit detaillierten Vergleichen befassen, Hier finden Sie einen kurzen Überblick über die einzelnen Standards, Dazu gehört auch, wie sie in den Zeichnungen identifiziert werden und was vor Beginn der Bearbeitung überprüft werden muss.
1 UNC – Unified National Coarse
UNC ist die Grobgewindeserie des Unified Thread Standards, Wird in den USA und Kanada häufig für die mechanische Montage verwendet. Es hat einen Gewindewinkel von 60 Grad und wird durch den Nenndurchmesser in Zoll gefolgt von den Gewindegängen pro Zoll angegeben (TPI), Zum Beispiel “1/4-20 UNC”. Vor der Bearbeitung, Überprüfen Sie immer, ob die Zeichnung UNC erfordert (grob) oder UNF (Bußgeld), und stellen Sie sicher, dass der Durchmesser in Zoll angegeben ist, nicht Millimeter.
2 Metrisch – Metrisches ISO-Gewinde
Das metrische ISO-Gewinde ist der globale Standard für mechanische Befestigungen, in ganz Europa eingesetzt, Asien, und die meisten internationalen Projekte. Es verfügt ebenfalls über einen Gewindewinkel von 60 Grad, gibt die Steigung jedoch direkt in Millimetern an. Ein typischer Hinweis ist “M6” (grob, Tonhöhe weggelassen) oder “M10×1,5” (feine Tonhöhe ausdrücklich angegeben). Bestätigen Sie, ob eine grobe oder feine Steigung erforderlich ist, und beachten Sie, dass der Nenndurchmesser immer in Millimetern angegeben ist.
3 NPT – National Pipe Tapered
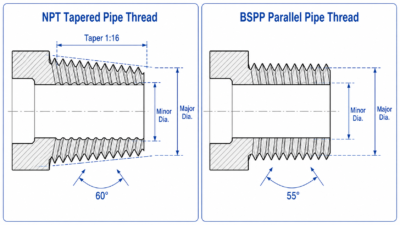
NPT ist der amerikanische Standard für konische Rohrgewinde, designed primarily for sealing in fluid and gas systems. It has a 60-degree thread angle and a 1:16 taper (the diameter changes by 1 mm über 16 mm of length). NPT is called out as “1/4″ NVV” oder “1/2-14 NVV”. Crucially, the nominal pipe size does NOT equal the actual outside diameter — a 1/2″ NPT thread has an actual major diameter of approximately 21.22 mm. Always confirm NPT versus NPS (straight pipe thread) and look up the actual major diameter for the specified pipe size.
4 BSP — British Standard Pipe
BSP is the British/international pipe thread standard with a 55-degree thread angle, widely used in Europe, Asien, and Commonwealth countries. It comes in two forms: BSPP (parallel, also called G thread) and BSPT (tapered, with R for external and Rc for internal threads). BSPP is identified as “G1/4”, while BSPT is “R1/4” (external) oder “Rc1/4” (internal). Bestätigen Sie, ob parallel oder konisch erforderlich ist, und beachten Sie, dass der 55-Grad-Winkel von BSP nicht mit dem 60-Grad-Winkel von NPT kompatibel ist.
5 Intern vs. Externe Gewindebezeichnungen
Für eine korrekte Montage ist es wichtig, die Toleranz- und Passungsangaben für Innen- und Außengewinde zu kennen:
Standard | Innengewinde | Außengewinde |
Metrisch (ISO) | 6H (mittlere Passform) | 6G (mittlere Passform) |
UNC / UNF | 2B (Standard) | 2A (Standard) |
BSPT (tapered) | Rc | R |
BSPP (parallel) | G (bei beiden gleich) | G (bei beiden gleich) |
Alle vier Standards sind standardmäßig rechtshändig. Linksgewinde müssen explizit mit gekennzeichnet werden “LH” auf der Zeichnung.
Andere gängige Thread-Standards
Dieser Leitfaden konzentriert sich auf die vier gängigsten Standards in der CNC-Bearbeitung, In speziellen Anwendungen kommen mehrere andere Gewindetypen vor. Nachfolgend werden sie kurz zusammengefasst; Detaillierte Abmessungen finden Sie in den entsprechenden Normen.
Standard | Gewindewinkel | Typ | Primäre Verwendung |
UNF (Einheitliche Geldstrafe) | 60° | Imperial mechanisch | Dünnwandige Teile, Präzisionseinstellung, Luft- und Raumfahrt – gleiche Familie wie UNC |
Tr (Trapezförmig) | 30° | Metrische Kraftübertragung | Leitspindeln, Hebeböcke, Ventilschäfte, Werkzeugmaschinenvorschübe |
GIPFEL | 29° | Imperiale Kraftübertragung | Amerikanische Leitspindeln, Buchsen, Vorrichtungseinspeisungen |
MJ (Luft- und Raumfahrt) | 60° | Spezialgebiet Luft- und Raumfahrt | Hochfeste Schrauben für die Luft- und Raumfahrt mit abgerundetem Kern für Ermüdungsfestigkeit |
Kraftübertragungsfäden (Tr und ACME) erfordern eine gesonderte Designüberlegung und werden in diesem Artikel nicht im Detail behandelt.
Vergleich der Kernparameter
Die folgende Tabelle fasst die wichtigsten geometrischen und funktionalen Parameter für alle fünf besprochenen Gewindetypen zusammen.
Parameter | UNC | Metrisch | NVV | BSPP | BSPT |
Gewindewinkel | 60° | 60° | 60° | 55° | 55° |
Pitch-Einheit | TPI | mm | TPI | TPI | TPI |
Konisch | Keiner (gerade) | Keiner (gerade) | 1:16 (tapered) | Keiner (gerade) | 1:16 (tapered) |
Funktion | Mechanische Befestigung | Mechanische Befestigung | Rohrabdichtung | Rohrverbindung | Rohrabdichtung |
Standard | ISO 228-1 | ISO 7-1 | |||
Primärregion | Nordamerika | Weltweit | Nordamerika | Europa / Asien | Europa / Asien |
Versiegelungsmethode | Schraubenvorspannung | Schraubenvorspannung | Gewindeverformung + Dichtmittel | Waschmaschine / O-Ring | Gewindeverformung + Dichtmittel |
1 Wichtige Datenpunkte erklärt
- Gewindewinkel: Der Unterschied von 5 Grad zwischen 60° und 55° mag gering erscheinen, Die Gewindeprofile sind jedoch völlig inkompatibel – eine 60°-Schraube passt nicht richtig in eine 55°-Mutter.
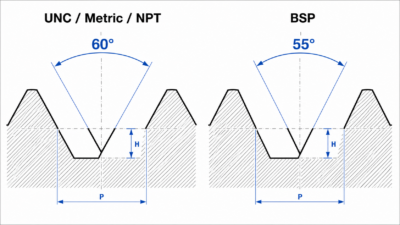
- Kegelverhältnis 1:16: Für jeden 16 mm Gewindelänge, the diameter changes by 1 mm. Dieser Konus sorgt für die Metall-zu-Metall-Pressdichtung bei NPT- und BSPT-Verbindungen.
- Rohrgröße vs. tatsächlicher Durchmesser: Eine 1/2″ NPT-Gewinde haben einen Außendurchmesser von ca 21.22 mm – nicht 12.7 mm. Die Rohrnennweite ist eine historische Bezeichnung, keine physische Dimension.
2 Toleranz- und Passformklassen
Gewindetoleranzklassen bestimmen die Präzision und Lockerheit/Festigkeit der Passung:
- Metrisch: Interne Threads verwenden Großbuchstaben (z.B., 6H), Externe Threads verwenden Kleinbuchstaben (z.B., 6G). Die Zahl gibt den Toleranzgrad an (6 = mittlere Präzision), and the letter indicates the fundamental deviation.
- UNC/UNF: Internal threads use 2B (Standard) or 3B (close); external threads use 2A (Standard) or 3A (close).
- General recommendation: Use 6H/6g or 2A/2B for standard mechanical assembly. Use 5H/4h or 3A/3B for high-precision or aerospace applications.
- Always reference the latest version of the applicable standard. Industry-specific standards (aerospace MJ, petroleum API) may impose additional requirements.
UNC vs. Metrisch: Mechanical Assembly Threads
UNC and Metric threads share the same 60-degree thread angle and are both designed for mechanical fastening rather than sealing. Jedoch, their pitch systems are fundamentally different — UNC uses threads per inch (TPI) while Metric uses pitch in millimeters. This means that even when sizes appear close, they are never interchangeable.
1 Common Size Comparison
UNC Size | Major Dia. (mm) | Tonhöhe (mm) | Closest Metric | Metric Major (mm) | Interchangeable? |
1/4-20 | 6.35 | 1.27 | M6 | 6.00 | NEIN |
5/16-18 | 7.94 | 1.41 | M8 | 8.00 | NEIN |
3/8-16 | 9.53 | 1.59 | M10 | 10.00 | NEIN |
1/2-13 | 12.70 | 1.95 | M12 | 12.00 | NEIN |
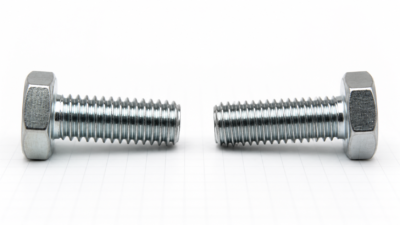
Wie die Tabelle zeigt, A 5/16-18 UNC bolt (7.94 mm) looks very close to an M8 bolt (8.00 mm), but the pitch difference (1.41 mm vs. 1.25 mm) means they will not thread together. Forcing them will cross-thread and damage both parts.
2 Coarse vs. Fine Thread Selection
Faktor | Coarse (UNC / Metric Coarse) | Fine (UNF / Metric Fine) |
Anti-loosening | Gut | Better (smaller pitch = more resistance) |
Thin-wall suitability | Durchschnitt | Better (smaller thread height) |
Adjustment precision | Durchschnitt | Better (finer incremental feed) |
Damage resistance | Gut (taller threads) | Durchschnitt (shorter threads) |
Recommended for | General assembly, thick walls, frequent disassembly | Dünne Wände, Präzisionseinstellung, Vibration, Luft- und Raumfahrt |
3 Application Examples by Product Type
Understanding which products typically use which standard helps with quick identification and supplier communication:
UNC Thread — Common Products
- 1/4-20 UNC threaded holes in aluminum enclosures (communication equipment housings)
- 3/8-16 UNC-Motorbefestigungslöcher (Montagehalterungen für Schrittmotoren)
- 1/4-20 Befestigungslöcher für UNC-Linearführungsblock (Linearlagerschieber)
- 5/16-18 Verriegelungslöcher für UNC-Kupplung (flexible Kupplungen)
- 3/8-16 UNC-Getriebegehäuse-Verbindungslöcher (Reduziergehäuse)
- 1/4-20 UNC-Fixierungsplatten (CNC-Vorrichtungen und Vorrichtungen)
Typischerweise im nordamerikanischen Maschinenbau zu finden, elektronisch, und Automatisierungsgeräte.
Metrisches Gewinde – gängige Produkte
- M6-Gewindelöcher in Edelstahlgehäusen (Gehäuse für Lebensmittelmaschinen)
- M8-Wellenendgewinde an Motorausgangswellen (Servomotoren)
- Befestigungslöcher für M5-Linearführungsblock (Linearschienengleiter)
- Löcher für M8-Kupplungs-Sicherungsschrauben (Klauenkupplungen)
- M6-Befestigungslöcher für die Endkappe des Lagergehäuses (Stehlager)
- M10-Flanschverbindungslöcher (Flanschadapter aus Edelstahl)
Im allgemeinen europäischen und asiatischen Maschinenbau verbreitet, Automatisierung, Elektronik, und medizinische Geräte.
Kunststoffteile – Gewindelösungen
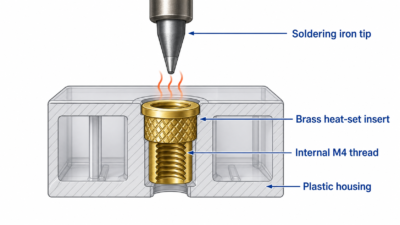
Ein direktes Einschlagen in Kunststoff wird aufgrund der geringen Materialfestigkeit und Kriechneigung im Allgemeinen nicht empfohlen. Die folgenden Ansätze werden bevorzugt:
- Selbstschneidende Schrauben in ABS/PC-Gehäusen (M2/M3 oder #2-56/#4-40 selbstschneidend)
- Thermofixierte Messingeinsätze in PA+GF-Getriebegehäusen (M3/M4-Gewindeeinsätze)
- Mit Ultraschall eingebrachte Messingmuttern in POM-Griffen (M5/M6-Einsätze)
- Selbstschneidende Schrauben in PC-Frontplatten (M3/M4)
- Messingeinsätze in PA/PBT-Steckergehäusen (M2,5/M3)
Für Kunststoffteile, die Rohrgewinde erfordern, Verwenden Sie immer einen Metallgewindeeinsatz (Messing oder Edelstahl) in den Kunststoff eingegossen oder eingepresst werden – schneiden Sie niemals Rohrgewinde direkt in den Kunststoff.
4 Kompatibilität mit Standardbefestigungen
UNC-Gewinde müssen mit ANSI B18.2.1-Standardschrauben und -muttern verwendet werden. Metric threads require ISO 4014/4017 standard bolts. The two systems are never interchangeable.
5 Selection Recommendation
- For products exported to North America or when the customer drawing specifies imperial: use UNC.
- For all other markets, new designs, or globally oriented products: prefer Metric.
- Für Kunststoffteile: prefer self-tapping screws or heat-set inserts rather than direct tapping.
- Never mix UNC and Metric fasteners — cross-threading will occur.
NPT vs. BSP: Pipe Threads for Sealing
Pipe threads serve a fundamentally different purpose from mechanical assembly threads: their primary goal is to create a leak-tight seal in fluid or gas systems, not to clamp parts together. This distinction drives their geometry, including taper, thread angle, and sealing method.
1 Vergleich der Kernparameter
Parameter | NVV | BSPP (G Thread) | BSPT (R / Rc Thread) |
Gewindewinkel | 60° | 55° | 55° |
Konisch | 1:16 tapered | Straight (no taper) | 1:16 tapered |
Versiegelungsmethode | Gewindeverformung + sealant/PTFE tape | Face washer or O-ring | Gewindeverformung + Dichtmittel |
Callout Example | 1/4″ NVV | G1/4 | R1/4 (external) / Rc1/4 (internal) |
2 Häufige Fehler
- NPT vs. Nichtübereinstimmung des BSP-Winkels: NPT hat einen Winkel von 60°, während BSP einen Winkel von 55° hat. Durch das Zusammendrücken werden beide Gewinde beschädigt und es kommt zu Undichtigkeiten.
- NPT extern in BSPP intern: Die Gewinde können zunächst einige Umdrehungen lang ineinandergreifen, wird aber aufgrund einer Profilinkongruenz irgendwann auslaufen oder sich festfressen.
- Verwirrung bei der Rohrgröße: Die Nennrohrgröße (z.B., 1/2″) ist nicht der tatsächliche Gewindedurchmesser. Achten Sie immer auf den tatsächlichen Außendurchmesser der angegebenen Größe.
3 Application Examples by Product Type
NPT-Gewinde – Gängige Produkte
- 1/4 NPT-Löcher in hydraulischen Ventilblöcken (Hydrauliksysteme für Baumaschinen)
- 1/2 NPT-Wasseranschlüsse an Kühlkörpern (Industriekühler)
- 3/8 NPT-Pneumatikanschlüsse in Aluminiumgehäusen (Verteiler für pneumatische Geräte)
- 1/4 NPT-Sensorbefestigungsvorsprünge (Druckmessumformergehäuse)
- 1/2 NPT-Flanschadapter (Gewindeflansche aus Edelstahl)
- 3/8 NPT-Schmiernippel an Lagergehäusen (Schmieranschlüsse)
BSPP (G Thread) – Gemeinsame Produkte
- G1/4-Löcher in Wasserkühlplatten (Flüssigkeitskühlung für Rechenzentrumsserver)
- G1/2-Anschlüsse an Filtergehäusen (Wasseraufbereitungsausrüstung)
- G3/8 Einlass/Auslass an Kühlkörpern (Kühlplatten für Lasergeräte)
- G1/2-Flanschanschlüsse (Flansche in Hygienequalität)
- G3/8-Ölstandmessanschlüsse an Getrieben (Reduzier-Schaugläser)
- G1/4-Kühlanschlüsse an Motorgehäusen (wassergekühlte Motormäntel)
BSPT (R / Rc Thread) – Gemeinsame Produkte
- R1/2-Außengewinde an Schaftadaptern (Dampfdrehgelenke)
- Rc1/4 interne Anschlüsse in Pumpenkörpern (Hochdruckwaschpumpen)
- R1/2-Flanschadapter (Hochdruckdampfflansche)
Lösungen für Kunststoffrohrgewinde
- Schneiden Sie NPT- oder BSP-Gewinde niemals direkt in Kunststoff – Kriechen führt mit der Zeit zum Versagen der Dichtung.
- Verwenden Sie Gewindeeinsätze aus Messing oder Edelstahl, die in PA+GF-Ventilkörper eingegossen oder eingepresst sind.
- CNC-Prozess: Einsatztasche bearbeiten → Metalleinsatz einpressen → Rohrgewinde konzentrisch fertigdrehen.
4 Umweltverträglichkeit
- Hochdruck-Hydrauliksysteme: Verwenden Sie konische NPT- oder BSPT-Gewinde mit Gewindedichtmittel für die Metall-auf-Metall-Abdichtung.
- Hochtemperaturdampf: Verwenden Sie konische BSPT- oder NPT-Gewinde. Vermeiden Sie parallele BSPP-Gewinde, da die Dichtungsscheibe bei hohen Temperaturen versagen kann.
- Umgebungen mit hoher Vibration: Bevorzugen Sie Gewinde mit feiner Steigung, um ein besseres Lösen zu verhindern, oder Schraubensicherung verwenden (z.B., Loctite) und Sicherungsscheiben.
- Korrosive Umgebungen: Verwenden Sie Edelstahlgewinde mit Dichtmittel. Vermeiden Sie ungleiche Metallkontakte, die galvanische Korrosion verursachen können.
5 Standard-Fitting-Kompatibilität
NPT-Gewinde gepaart mit geschmiedeten ASME B16.11-Fittings (Ellenbogen, T-Shirts, Kupplungen). BSP-Gewindepaar mit BS EN 10241 Standard-Rohrverschraubungen. Für normübergreifende Verbindungen ist ein spezieller Adapteranschluss erforderlich – schrauben Sie NPT niemals direkt in BSP.
6 Selection Recommendation
- Nordamerikanische hydraulische und pneumatische Systeme: NVV.
- Europäische und asiatische Klempnerarbeiten, Kühlung, und Flüssigkeitshandhabung: BSP (BSPP ist am häufigsten).
- Kunststoffteile mit Rohrgewinde: Verwenden Sie immer Gewindeeinsätze aus Metall.
Kurzübersichtstabellen zur Gewindegröße
Die folgenden Referenztabellen enthalten die am häufigsten verwendeten Abmessungen für jede Norm. Wir empfehlen, diese als PDF herunterzuladen, um sie in der Werkstatt schnell nachschlagen zu können.
1 UNC-Grobgewinde-Referenz
Größe | Wesentlich (mm) | Tonhöhe (mm) | TPI | Tippen Sie auf Bohren (mm) |
#10-24 | 4.80 | 1.06 | 24 | 3.70 |
1/4-20 | 6.35 | 1.27 | 20 | 5.10 |
5/16-18 | 7.94 | 1.41 | 18 | 6.60 |
3/8-16 | 9.53 | 1.59 | 16 | 8.00 |
7/16-14 | 11.11 | 1.81 | 14 | 9.40 |
1/2-13 | 12.70 | 1.95 | 13 | 10.80 |
2 Metrische Grobgewindereferenz
Größe | Wesentlich (mm) | Tonhöhe (mm) | Tippen Sie auf Bohren (mm) |
M3 | 3.00 | 0.50 | 2.50 |
M4 | 4.00 | 0.70 | 3.30 |
M5 | 5.00 | 0.80 | 4.20 |
M6 | 6.00 | 1.00 | 5.00 |
M8 | 8.00 | 1.25 | 6.80 |
M10 | 10.00 | 1.50 | 8.50 |
M12 | 12.00 | 1.75 | 10.20 |
M16 | 16.00 | 2.00 | 14.00 |
3 NPT-Referenz für konisches Rohrgewinde
Größe | TPI | Wesentlich (mm) | Messlänge (mm) |
1/16″ | 27 | 7.89 | 6.50 |
1/8″ | 27 | 10.24 | 7.00 |
1/4″ | 18 | 13.62 | 9.50 |
3/8″ | 18 | 17.05 | 10.50 |
1/2″ | 14 | 21.22 | 13.50 |
3/4″ | 14 | 26.57 | 14.00 |
1″ | 11.5 | 33.23 | 17.00 |
4 BSP-Rohrgewinde-Referenz
Größe | TPI | Wesentlich (mm) |
G1/8 | 28 | 9.73 |
G1/4 | 19 | 13.16 |
G3/8 | 19 | 16.66 |
G1/2 | 14 | 20.96 |
G3/4 | 14 | 26.44 |
G1 | 11 | 33.25 |
Wie JADE-CNC diese Gewinde bearbeitet
Die Auswahl des richtigen Gewindestandards ist nur der erste Schritt. Die Bearbeitungsmethode, Werkzeugauswahl, und Prozesskontrolle bestimmen, ob sich das endgültige Gewinde korrekt zusammenfügt und zuverlässig abdichtet.
1 Drei Bearbeitungsmethoden
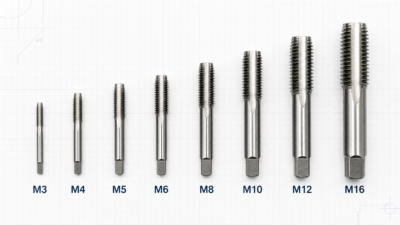
- Klopfen: Am besten für kleine Größen (M3–M12 / #6–1/2″), Großserienproduktion, und sowohl Durchgangs- als auch Sacklöcher.
- Einpunkt-Gewindeschneiden auf einer Drehmaschine: Am besten für große Größen, Nicht standardmäßige Stellplätze, höchste Präzisionsanforderungen, und Drehteile.
- Gewindefräsen: Am besten für große Löcher, schwer zerspanbare Materialien, flexible Produktion, und Reduzierung des Risikos eines Hahnbruchs.
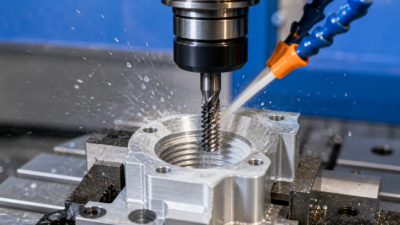
2 Werkzeugauswahl
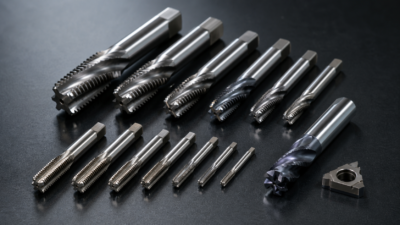
- Wasserhähne: Spiralnut-Gewindebohrer für Sacklöcher (Späne werden nach oben abgeführt), Gewindebohrer mit gerader Nut für Durchgangslöcher, und Spiralspitze (Pistole) Gewindebohrer für Durchgangslöcher mit Spanabfuhr nach vorne. Materialauswahl: HSS für den allgemeinen Gebrauch, Kobalt (HSS-E) für Edelstahl, und Vollhartmetall für gehärtete Materialien. Verwenden Sie niemals einen Gewindebohrer, der für einen Gewindestandard für einen anderen ausgelegt ist – die Gewindewinkel sind unterschiedlich.
- Gewindefräser: Einzahnfräser bieten Flexibilität für große Löcher und nicht standardmäßige Gewinde; Vielzahnfräser sind effizienter in der Produktion. Vollhartmetallfräser für kleine, hochpräzise Arbeit; Wendeschneidplattenfräser für große, kostensensible Arbeitsplätze.
- Gewindeschneidwerkzeuge für Drehmaschinen: 60° Einsätze für UNC, Metrisch, und NVV; 55° Einsätze für BSP-Serie. Beschichtetes Hartmetall für den allgemeinen Gebrauch, CBN für gehärteten Stahl.
3 Fase und Gewindeentlastung
- Eingangsfase: Empfehlen Sie C1 bis C1.5 (1 mm × 45°) um den Bolzen zu führen und Grate zu entfernen.
- Außengewindeentlastung: Breite ca. 2× Teilung, Durchmesser auf oder unter dem Kerndurchmesser.
- Sacklochabstand: Halten Sie an der Unterseite mindestens den 2-fachen Abstand zum Zurückziehen des Hahns ein.
- Konische Rohrgewinde (NPT/BSPT): Verwenden Sie keine Gewindeentlastungsnuten – diese beeinträchtigen die Dichtung. Begrenzen Sie die Eingangsfase auf 30° oder weniger.
4 Prozesskontrolle für Fadenstabilität
- Genauigkeit des Gewindebohrers: Der Vorbohrdurchmesser wirkt sich direkt auf die Gewindehöhe und den Gewindeeingriff aus. Ein zu großes Loch verringert die Gewindefestigkeit; Ein zu kleines Loch erhöht das Gewindeschneidmoment und erhöht das Bruchrisiko. Halten Sie die Toleranz des Gewindebohrers innerhalb von H9.
- Kühlmittel und Schmierung: Edelstahl und Titan erfordern spezielle Schneidflüssigkeit oder Hochdruckkühlmittel, um Reibung und Schneidwärme zu reduzieren. Eine unzureichende Kühlung beschleunigt den Verschleiß des Gewindebohrers und führt zu Maßabweichungen.
- Anpassung von Geschwindigkeit und Vorschub: Eine zu hohe Gewindeschneidgeschwindigkeit erzeugt Hitze und führt zum Bruch des Gewindebohrers; Eine zu niedrige Geschwindigkeit verursacht Aufbauschneidenbildung. Zum Gewindefräsen, Spindeldrehzahl und Vorschub müssen genau auf die Steigung abgestimmt sein, um verdrehte Gewinde zu vermeiden.
- Kontrolle der Sacklochtiefe: Ausreichend Freiraum einplanen (≥2× Teilung) an der Unterseite, um eine Kollision des Wasserhahns zu verhindern. Die effektive Gewindetiefe muss den unvollständigen Gewindeabschnitt ausschließen, um einen ordnungsgemäßen Eingriff zu gewährleisten.
- Konzentrizität und Rechtwinkligkeit: Ein schräges Gewindeloch verursacht eine seitliche Belastung der Schraube und eine ungleichmäßige Gewindespannung. Verwenden Sie auf Bearbeitungszentren einen schwimmenden Gewindeschneidhalter, um eine Fehlausrichtung zwischen Spindel und Bohrung auszugleichen.
- Inspektionskontrolle: 100% Gut/Schlecht-Prüfung des Messgeräts. Der erste Artikel muss vollständig geprüft werden; Stichprobenkontrolle alle 20–50 Stück in der Produktion; Nach jedem Werkzeugwechsel oder Nachschleifen erneut prüfen.
5 Häufige Bearbeitungsprobleme und Lösungen
Problem | Wahrscheinliche Ursache | Lösung |
Zerrissen / abgebrochene Fäden | Untergroßer Gewindebohrer, abgenutzter Wasserhahn, überhöhte Geschwindigkeit, schlechtes Kühlmittel | Gewindebohrer auf empfohlene Größe vergrößern, Wasserhahn ersetzen, Geschwindigkeit reduzieren, Schneidflüssigkeit erhöhen |
Gehen Sie zu eng / wird nicht eintreten | Untergroßer Gewindebohrer, abgenutzter Wasserhahn, Flankendurchmesser außerhalb der Toleranz | Überprüfen Sie den Durchmesser des Gewindebohrers, neuen Wasserhahn einbauen, Passen Sie die Klopfparameter an |
No-Go-Messstreifendurchgänge / lockere Passform | Übergroßer Gewindebohrer, abgenutzter Wasserhahn, zu große Gewindetiefe | Gewindebohrergröße reduzieren, Wasserhahn ersetzen, Steuern Sie die Gewindetiefe |
Rohrgewindelecks | Verjüngung außerhalb der Toleranz, schlechte Oberflächenbeschaffenheit, kein Dichtmittel aufgetragen | Mit einer Kegellehre prüfen, Verbesserung der Oberflächenbeschaffenheit, Tragen Sie PTFE-Band oder Dichtmittel auf |
Hahn im Sackloch gebrochen | Schlechte Spanabfuhr, übermäßige Tiefe, hohe Geschwindigkeit | Verwenden Sie einen Gewindebohrer mit Spiralnut, Freiraum reservieren, Geschwindigkeit reduzieren, Tippen Sie schrittweise auf |
Kontrolle und Inspektion der Gewindequalität

Nach der Bearbeitung, Eine systematische Inspektion stellt sicher, dass die Gewinde den erforderlichen Standards entsprechen, bevor Teile das Werk verlassen. Ein nicht konformer Thread, der die Baugruppe erreicht, kann zu Feldfehlern führen, Gewährleistungsansprüche, und beschädigte Kundenbeziehungen.
Inspektionsgegenstand | Werkzeug / Verfahren | Anwendbar auf | Akzeptanzkriterium |
Gehen / No-Go-Anzeige | Gewindelehrdorn (internal) / Ringmaß (external) | Alle Standards | Das Go-Messgerät lässt sich frei einfahren; No-Go tritt nicht ein (oder ≤2 Umdrehungen) |
Wesentlich / kleiner Durchmesser | Mikrometer, Bremssattel, Bohrlehre | Alle Standards | Innerhalb des Toleranzbandes (z.B., 6H/6g) |
Pitch-Verifizierung | Schraubensteigungslehre, Werkzeugmacher-Mikroskop | Alle Standards | Gewindeprofil entspricht der Stärke |
Konusprüfung | Kegelstopfen/Ringlehre, CMM | NVV, BSPT (tapered) | 1:16 taper; Referenzfläche innerhalb der Messstufe |
Oberflächenrauheit | Rauheitskomparator, Profilometer | Alle Standards | Ra ≤ 3.2 zur Befestigung; Ra ≤ 1.6 zum Abdichten |
Konzentrizität / Rechtwinkligkeit | CMM, Messuhr + V-Block | Alle Standards | Pro Zeichnung, typischerweise ≤ 0.05 mm |
Effektive Gewindetiefe | Tiefenmesser, Gewindetiefenmesser, CMM | Sacklöcher | Effektive Tiefe ≥ Zeichnungsanforderung |
Auszug einsetzen / Drehmoment | Zugprüfgerät, Drehmomentschlüssel | Gewindeeinsätze aus Kunststoff | M3: Auszug ≥ 50 N, Drehmoment ≥ 0.5 N·m |
1 Inspektionsworkflow
- Erster Artikel: Überprüfen Sie alle Abmessungen vollständig, bevor Sie mit der Serienproduktion beginnen.
- In Bearbeitung: Stichprobenprüfung auf Gut/Schlecht-Messgerät alle 20–50 Stück. Halten Sie an und korrigieren Sie sofort, wenn Anomalien festgestellt werden.
- Nach Werkzeugwechsel: Führen Sie die Erstmusterprüfung nach jedem Hahnaustausch erneut durch, nachmahlen, oder Gewindefräserwechsel.
- Endkontrolle: 100% Gut/Schlecht-Messgerätprüfung auf kritische Dichtungsgewinde (NPT/BSPT). AQL-Probenahme für Standard-Befestigungsgewinde.
- Kunststoffeinsätze: Führen Sie Auszugs- und Drehmomenttests am ersten Artikel jeder Charge durch.
Kostenüberlegungen für unterschiedliche Thread-Anforderungen
Die Gewindeauswahl beeinflusst nicht nur die Funktion, sondern auch die Herstellungskosten. Das Verständnis der Kostentreiber hilft Designern, während der Entwurfsphase fundierte Kompromisse einzugehen, wann Änderungen am günstigsten sind.
Kostenfaktor | Kostengünstiger Zustand | Hochpreisiger Zustand | Kostenauswirkungen |
Gewindestandard | Metrisch / UNC (gemeinsam, Werkzeuge auf Lager) | NPT/BSPT (spezielle Kegelwerkzeuge), BSP 55°-Werkzeuge | Spezialwerkzeuge kosten 20–50 % mehr + zusätzliche Rüstzeit |
Gewindegröße | M4–M12 / 1/4″–1/2″ (Standard) | Unterhalb von M3 (hoher Bruch), über M16 (Fräsen/Drehen) | Kleine Größen: hoher Gewindebohrerverschleiß; große Größen: +30–100 % Zykluszeit |
Präzisionsklasse | Standard 6H/6g | Präzision 4H/5H | Präzisionswerkzeuge + vollständige Inspektion: +30–80 % |
Material | Aluminium, Messing, Baustahl | Edelstahl, Titan, gehärteter Stahl | Schwierige Materialien: hoher Werkzeugverschleiß, +50–200 % Zykluszeit |
Lochtyp | Durchgangsloch | Sackloch | Sacklöcher: höheres Bruchrisiko, +15–30 % |
Bearbeitungsmethode | Klopfen | Gewindefräsen / Einpunktdrehen | Die Fräszykluszeit beträgt 2–3x Gewindeschneiden |
Chargengröße | Hohe Lautstärke | Geringe Lautstärke / Prototyp | Geringe Lautstärke: Die Einrichtungskosten pro Stück können 2–5x höher sein |
Inspektionsebene | Go/No-Go-Probenahme (AQL) | 100% Inspektion + Vollständiger CMM-Bericht | +20–60 % bei vollständiger Inspektion |
Materialtyp des Teils | Metall (Direktbearbeitung) | Plastik (Einstecktasche + Einpressmutter aus Messing + Sekundärinspektion) | +0.5–2 USD pro Einsteckloch |
1 Tipps zur Kostenoptimierung
- Bevorzugen Sie gängige Standards und Standardgrößen, um die Werkzeugkosten zu minimieren.
- Standardisieren Sie Gewindegrößen und -standards innerhalb eines einzigen Produkts, um Werkzeugwechsel zu reduzieren.
- Für schwer zerspanbare Materialien mit kleinen Sacklöchern, Erwägen Sie das Gewindefräsen anstelle des Gewindeschneidens, um den Ausschuss durch gebrochene Gewindebohrer zu reduzieren.
- Für Kunststoffteile, Verwenden Sie Messingeinsätze in Standardgröße anstelle von kundenspezifischen Einsätzen.
- Bestätigen Sie vor der Produktion die Gewindestandards mit Ihrem Lieferanten. JADE-CNC überprüft Gewindebeschriftungen vor der Bearbeitung, sodass UNC nicht eindeutig ist, Metrisch, NVV, und BSP-Anforderungen können frühzeitig geklärt werden.
So wählen Sie aus: Ein schneller Entscheidungsbaum
Nutzen Sie dieses Framework, um schnell den richtigen Gewindestandard für Ihre Anwendung zu ermitteln.
11.1 Vier vorrangige Kompromisse
- Zuerst Kraft: Grobe Fäden (höheres Profil = höhere Scherfestigkeit) + Hochleistungsmaterial.
- Zuerst versiegeln: Konische Rohrgewinde (NPT/BSPT) mit Dichtmittel, oder BSPP mit O-Ring.
- Häufige Demontage zuerst: Grobe Fäden (beständig gegen Querfädeln) + Helicoil-Einsätze für verbesserte Haltbarkeit.
- Kosten zuerst: Gemeinsamer Standard + Standardgröße + klopfen + Stichprobenkontrolle.
2 Entscheidungsbaum mit drei Fragen
- Frage 1: Ist dies eine Rohrabdichtung oder eine mechanische Befestigung?? → Rohrabdichtung: siehe Abschnitt 6. Mechanische Befestigung: siehe Abschnitt 5.
- Frage 2: Für welchen Markt ist das Produkt bestimmt?? → Nordamerika: UNC / NVV. Europa / Asien / global: Metrisch / BSP.
- Frage 3: Ist eine Metall-auf-Metall-Dichtung erforderlich?? → Ja: NVV / BSPT (tapered). NEIN (Unterlegscheibe verwenden): BSPP (parallel).
- Zusätzliche Prüfung: Ist das Teil aus Metall oder Kunststoff?? → Kunststoff: Bevorzugen Sie selbstschneidende Schrauben oder thermofixierte Einsätze.
Faustregel: Im Zweifelsfall, Wählen Sie Metric – es bietet die umfassendste globale Kompatibilität und die niedrigsten Bearbeitungskosten.
3 Lieferantenkommunikation
Geben Sie in der Zeichnung immer die vollständige Gewindebezeichnung an (Standard + Größe + Tonhöhe + Toleranzklasse). Holen Sie vor Produktionsbeginn eine schriftliche Bestätigung Ihres Lieferanten ein. Bei JADE-CNC, Diese Bestätigung ist Teil der Zeichnungsrezension Workflow, da eine 30-sekündige Klärung Tausende von Nacharbeiten einsparen kann.
Anmerkungsstandards für Gewindezeichnungen
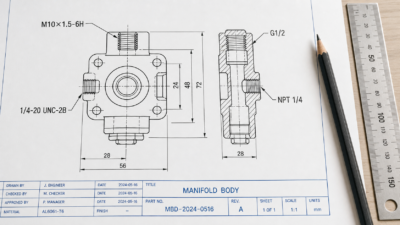
Korrekte Gewindeanmerkungen auf Konstruktionszeichnungen sind die erste Verteidigungslinie gegen Bearbeitungsfehler. Die folgende Tabelle zeigt Standard-Callout-Formate und erklärt jedes Feld.
Callout Example | Feldaufschlüsselung | Bedeutung |
M10×1,5-6H | M / 10 / ×1,5 / 6H | Metrisch / 10 mm Durchmesser / 1.5 mm Teilung (Bußgeld) / Innengewinde, mittlere Passform |
M10-6g | M / 10 / 6G | Metrisch grob (Tonhöhe weggelassen) / Außengewinde, mittlere Passform |
1/4-20 UNC-2B | 1/4 / -20 / UNC / 2B | 1/4″ Durchmesser / 20 TPI / Einheitliches Grob / Innengewinde, Standard-Passform |
G1/2 | G / 1/2 | Paralleles BSPP-Rohrgewinde / 1/2″ Nenngröße (Gleiches gilt für intern/extern) |
R1/2 / Rc1/2 | R oder Rc / 1/2 | BSPT konisch: R = extern, Rc = intern / 1/2″ Nenngröße |
NVV 1/4 | NVV / 1/4 | Nationale Pfeife konisch / 1/4″ Nenngröße |
M10×1,5 links | … / LH | Linksgewinde (Rechts ist die Standardeinstellung und nicht markiert) |
1 Best Practices für Anmerkungen
- Bemaßen Sie Gewindebeschriftungen mit einer Führungslinie, die auf den Hauptdurchmesser zeigt (Außengewinde) oder geringer Durchmesser (Innengewinde). Für Rohrgewinde, Verwenden Sie immer eine Führungslinie – niemals eine direkte lineare Bemaßung.
- Linksgewinde müssen gekennzeichnet sein “LH”. Rechtsgewinde benötigen keine Markierung.
- Feingewinde müssen die Steigung enthalten. Bei Gewinden mit grober Steigung kann die Steigung fehlen.
- Für Sacklöcher, Geben Sie sowohl die effektive Gewindetiefe als auch die Bohrtiefe an, z.B., “M6, Gewindetiefe 10 mm, Bohrtiefe 14 mm”.
- Denken Sie daran, dass es sich bei den Nenngrößen von Rohrgewinden nicht um physikalische Durchmesser handelt – der Maschinist muss den tatsächlichen Außendurchmesser der Norm entnehmen.
Abschluss
Thread-Standards scheinen nur ein kleines Detail zu sein, Sie sind jedoch entscheidend für die Produktqualität, Zuverlässigkeit der Montage, und Produktionskosten. Die vier vorherrschenden Standards – UNC, Metrisch, NVV, und BSP – haben jeweils eine unterschiedliche Geometrie, regionale Nutzung, und Dichtungsverhalten. Um sie richtig zu machen, ist eine korrekte Zeichnungsanmerkung erforderlich, Lieferantenbestätigung, richtiges Werkzeug, strenge Prozesskontrolle, und systematische Inspektion.
Bei JADE-CNC, Wir unterstützen alle vier Thread-Standards CNC-Fräsen, drehen, und Gewindefräsen. Unser Qualitätsteam leistet Leistung 100% Gut/Schlecht-Lehrenprüfung an kritischen Gewinden, und wir verfügen über umfangreiche Erfahrung mit dem Gewindeschneiden von Edelstahl, Kontrolle der Sacklochtiefe, und Einbau von Messingeinsätzen für Kunststoffteile.
Sie sind sich nicht sicher, welcher Gewindestandard für Ihr Produkt der richtige ist? Senden Sie Ihre Zeichnung für eine kostenlose Überprüfung der Gewindeauswahl an JADE-CNC, Kostenvoranschlag, Und Angebot für CNC-Bearbeitung. Kontaktieren Sie uns per E-Mail, über unser Online-Anfrageformular, oder per WhatsApp.
Abonnieren Sie den JADE-CNC-Blog für weitere technische Leitfäden zur CNC-Bearbeitung und Best Practices für die Fertigung.
FAQ-Vorschläge
Q: Sind NPT- und BSP-Gewinde austauschbar??
A: NEIN. NPT verwendet ein 60-Grad-Profil, während BSP ein 55-Grad-Profil verwendet. Sie könnten beginnen, sich zu engagieren, Sie dichten jedoch nicht zuverlässig ab und können die Teile beschädigen.
Q: Können UNC- und metrische Verbindungselemente gemischt werden??
A: NEIN. Selbst optisch ähnliche Größen haben unterschiedliche Tonhöhensysteme, Daher kann eine Vermischung zu Überschneidungen und Montagefehlern führen.
Q: Wann sollte Gewindefräsen statt Gewindeschneiden eingesetzt werden??
A: Bei großen Löchern ist das Gewindefräsen sinnvoll, harte Materialien, Sacklöcher mit hoher Bruchgefahr, Und geringe Lautstärke Teile mit mehreren Gewindestandards.

Leo Liang, Gründer Bester Partner mit R&D
JADE-CNCs Gründer LEO, der über zwei Jahrzehnte Branchenexpertise mitbringt, Leo begann seine Karriere als Lehrling und erprobte seine Fähigkeiten in der Oberflächenbehandlung und CNC-Bearbeitung.