



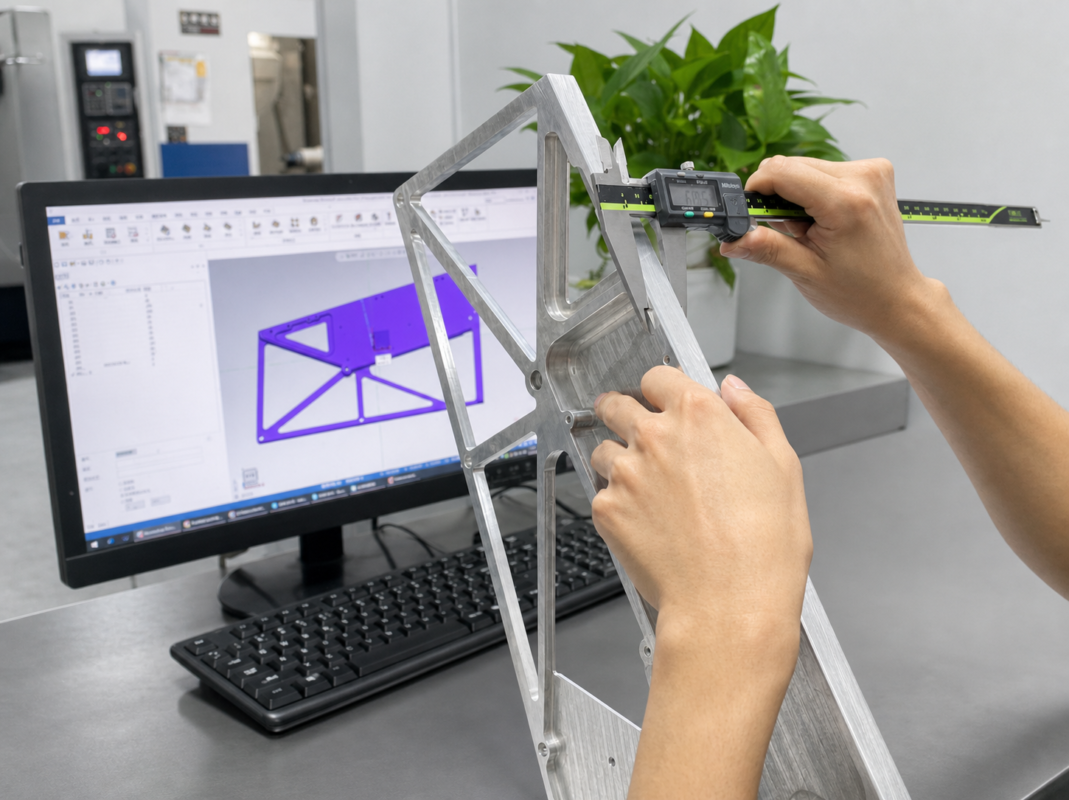
Почему изменения в чертежах с ЧПУ происходят во время производства
Изменения чертежей в середине производства являются обычным явлением при индивидуальной обработке с ЧПУ., особенно во время проверки прототипа, мелкосерийное производство, и первые производственные партии. Клиент может обновить кронштейн после тестирования сборки., изменить схему отверстий после пересмотра сопрягаемого компонента, ужесточить допуск после испытания на посадку, или смените отделку поверхности после просмотра физического образца. Проблема в том, что файл САПР может измениться мгновенно., пока заготовка уже может быть 50% к 90% обработанный.
Изменение чертежа обработки на станке с ЧПУ во время производства может повлиять на программирование., приспособление, Утилизация незавершенного производства, контроль допуска, инспекция, отделка поверхности, расходы, и доставка. Для инженерных команд, главное — понять, можно ли безопасно переработать существующую незавершенную работу или же контролируемая переделка является решением с меньшим риском..
Хороший поставщик не должен отвечать на каждый запрос на изменение простым «да» или «нет».. Правильный ответ – это техническое решение: что уже обработано, какие данные остаются пригодными для использования, какой толерантный риск вводится, можно ли еще контролировать обработку поверхности, и сколько времени на выполнение заказа или брака клиент может избежать.
Данные запроса на изменение JADE-CNC сначала проверяет
Прежде чем перепрограммировать или указать дополнительную стоимость, JADE-CNC сначала приостанавливает затронутую операцию и сравнивает старые и новые чертежи.. Это предотвращает обработку дополнительных деталей до устаревшей версии.. Проверка аналогична по духу формальному контролю версий чертежей в рамках Практика пересмотра чертежей ASME Y14.35 и рекомендации по управлению конфигурацией, такие как ИСО 10007:2017.
Обзор элемента | Что проверяет JADE-CNC | Почему это важно |
Статус незавершенного производства | Сырой, грубо обработанный, полуфабрикат, законченный, обработанный, упакованный, или отправлено | Определяет, нужно ли переделывать, сортировка, частичная отгрузка, или ремейк реалистичен |
Измененная функция | Добавлен/удален материал, обновление допуска, перемещение дыры, смена нити, переключатель материала, закончить изменение | Каждый тип изменения имеет свой путь восстановления и уровень риска. |
База данных и план крепления | Остаются ли старые исходные данные надежными для повторного зажима | Контролирует ошибку позиционирования между старыми и новыми объектами |
Объем проверки | ШМ, калибр резьбы, шероховатость поверхности, отчет о первой статье, метка версии | Предотвращает создание пакетов смешанных версий и непроверенных доработок. |
Коммерческое влияние | Дополнительная настройка, программирование, машинное время, материальные потери, внешняя отделка, задержка доставки | Позволяет прозрачное предложение по изменению вместо расплывчатой надбавки. |
Самая полезная внутренняя информация — это текущий этап операции.. Пересмотр проекта перед черновой обработкой может быть лишь изменением программы.. Та же редакция после завершения, анодирование, или упаковка может стать планом доработок, частичный ремейк, или решение клиента о том, принимать ли компромисс. После получения утвержденного пересмотренного чертежа и фактического объема изменений., JADE-CNC проверяет собственные производственные записи, количество незавершенного производства, и статус операции перед назначением правильного производственного действия каждому сегменту партии.
Управление незавершенным процессом является основой успешного изменения чертежей обработки на станках с ЧПУ.. WIP – это не просто количество; он сообщает поставщику, какие детали еще имеют припуск на обработку, какие детали имеют стабильные исходные данные, какие детали уже прошли проверку, и какие части могут нуждаться в разделении версий. Запрос на изменение, поступивший раньше, может быть обработан посредством программирования.. Запрос на изменение, поступивший с опозданием, должен обрабатываться с помощью доказательств., измерение, и контроль рисков.
Стадия производства, когда приходит ревизия | Типичное воздействие | Рекомендуемое действие |
Перед раскроем материала | Минимальный эффект затрат; в основном программирование и корректировка расписания | Официально выпустите новую версию и подтвердите удаление устаревших файлов. |
После черновой обработки | Часто подлежит возмещению, если остаются резервы на запасы и исходные данные. | Быстрое утверждение доработки перед завершением позволяет удалить больше припусков. |
После завершения | Возможность восстановления зависит от толерантности., поверхность, и риск повторного зажима | Запросите данные измерений и сравнение переделки/переделки |
После обработки поверхности | Более высокий косметический и размерный риск | Подтвердите, выполняется ли зачистка, маскировка, или местная подкраска приемлема |
После отгрузки | Может потребоваться сортировка полей, запасные части, или коррекция следующей партии | Отделите срочный функциональный риск от будущих улучшений конструкции. |
ECR и ECN-контроль: Производство строго в соответствии с выпущенной версией чертежа
Для формальных изменений чертежей, JADE-CNC отделяет запрос на инженерные изменения (ЭКР) из уведомления о технических изменениях (ECN). ECR — это запрос на оценку возможного изменения.: какая функция может измениться, почему нужны изменения, какие части затронуты, и какой риск может возникнуть на производстве. ECN — это контролируемый выпуск, подтверждающий утвержденную версию чертежа., эффективный объем, производственное действие, требование проверки, и дата реализации.
Это различие важно при обработке на станках с ЧПУ, поскольку обсуждение проекта — это не то же самое, что выпущенная производственная инструкция.. JADE-CNC не переключает производство только на основании неофициального сообщения, скриншот, или неутвержденная модель. Производственные действия выполняются по контролируемой редакции чертежа, утвержденной заказчиком., поэтому операторы, программисты, инспекторы, и менеджеры проектов работают в одной версии.
Элемент управления изменениями | этап ECR | ECN стажировка |
Цель | Оцените, возможно ли изменение чертежа и на что оно повлияет. | Выпустить утвержденную производственную инструкцию |
Основное содержание | Причина изменения, затронутые функции, Статус незавершенного производства, оценка рисков и затрат | Редакция чертежа, эффективное количество, переделать/переделать действие, объем проверки |
Статус производства | Затронутые операции заморожены или отправлены на рассмотрение. | Производство возобновляется по утвержденной версии |
Контроль документов | Старые и новые чертежи сравниваются для инженерной оценки. | Устаревшие файлы удаляются из активного производственного пакета. |
Влияние проверки | Выявляются измененные функции и точки риска. | План проверки, Отчет ФАИ, проверки ШМ, и этикетки соответствуют выпущенной версии |
Как контроль версий чертежей влияет на производственные действия
После выпуска ECN, JADE-CNC связывает каждое производственное действие с подтвержденной версией чертежа.. Сырье может продолжить работу по новой программе, черновая обработка незавершенного производства может пойти на доработку, Готовые детали могут быть отсортированы и проверены на соответствие новым требованиям., и не подлежащие восстановлению части могут быть разделены для переделки или утилизации покупателем.. Этот контроль на основе версий помогает предотвратить появление смешанных партий., устаревшие траектории инструментов, и отчеты о проверках, которые не соответствуют поставленным деталям.
Для клиентов, самое эффективное уведомление об изменении четко указывает старую версию, новая редакция, затронутое количество, можно ли по-прежнему доставлять детали предыдущей версии, и применяется ли изменение немедленно или из следующей партии. После того как утвержденная редакция чертежа будет заблокирована, JADE-CNC следует этой версии строго посредством программирования., механическая обработка, отделка поверхности, инспекция, упаковка, и отгрузка.
Общие изменения в чертежах в середине производства и решения по реагированию
Следующие сценарии изменений в обработке на станках с ЧПУ показывают, как различные изменения конструкции влияют на утилизацию незавершенного производства., стоимость доработки, переделывать решения, и время выполнения. Приведенные ниже диапазоны восстановления являются типичными ориентирами для планирования., не гарантированный результат; окончательное решение зависит от геометрии детали, материал, количество, терпимость, и текущий статус производства.
Изменить категорию | Типичный запрос | Предполагаемый потенциал спасения | Типичное дополнительное время выполнения заказа | Лучший ответ |
Структурный проект | Добавить/удалить ребра, карманы, боссы, канавки, локальные изменения стен | 50% к 90% | 1 к 5 дни | Дополнительное фрезерование, вставить арматуру, или частичный ремейк |
Допуск/размер | Затянуть +/-0.05 мм до +/-0.02 мм, улучшить Ра 1.6 Ра 0.8 | 60% к 85% | 2 к 4 дни | Сортировка незавершенного производства, прецизионная отделка, Подтверждение ШМ |
Отверстие/резьба | Переместить монтажные отверстия, добавлять темы, поменять М4 на М5 | 70% к 95% | 1 к 3 дни | Ремонт вилки, резьбовые вставки, щелевое отверстие, переходная пластина |
Марка материала | 6061-Т6 до 7075-Т6, 304 до 316л, алюминий в сталь | 0% к 30% | 3 к 7 дни | Переделать важные детали, повторно использовать или перерабатывать старое незавершенное производство |
Обработка поверхности | Изменение цвета анодирования, добавить кисть, покрытие переключателя | 70% к 100% | 3 к 7 дни | Полоска, переделайте машину, если необходимо, образец подтверждения |
Сборка/функция | Сдвиг интерфейса сопряжения, исправление ошибок теста | 60% к 90% | 2 к 10 дни | Станок к сопрягаемой детали, конструкция адаптера, цикл быстрого отбора проб |
Структурные изменения: Ребрышки, Карманы, Бобышки и толщина стенок
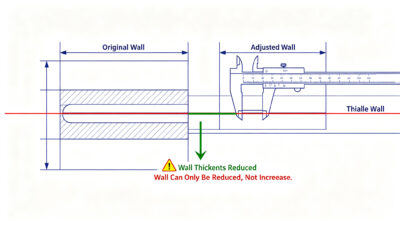
Часть может уже быть 50% к 70% завершено, когда клиент запросит дополнительные ребра жесткости, карманы для снижения веса для снижения массы, или локальные изменения функций после проверки сборки. В обработке на станках с ЧПУ, удалить больше материала обычно проще, чем добавить материал обратно. Если останется достаточный запас, JADE-CNC часто может обновлять траектории движения инструмента и обрабатывать измененную область, не удаляя всю партию..
Технический риск связан с повторным зажимом., тонкостенная деформация, и конфликты между новой геометрией и уже обработанными отверстиями или полостями.. Для структурных изменений, бригада проверяет оставшуюся толщину стенок, доступ к инструменту, угловой радиус, надежность исходных данных, и требует ли измененная территория отдельного отчета об инспекции. Если заказчику необходимо добавить материал обратно, локальные вставки, сварка, связь, или измененная конструкция усиливающей пластины может оказаться более практичной, чем переделка каждой детали..
Практическим примером является механически обработанный алюминиевый корпус, в который клиент добавляет внутреннее ребро жесткости после испытаний на вибрацию.. Если необходимо добавить ребро там, где материал уже удален, цельная конструкция не подлежит восстановлению. Вместо этого JADE-CNC может предложить вставить усиливающее кольцо., пластина с болтовым креплением, или местная приварная вставка, в зависимости от того, является ли площадь косметической, несущий, запечатанный, или спрятан после сборки.
Структурное правило принятия решения
Если при пересмотре удаляется материал и не повреждаются существующие исходные данные, переделка часто бывает практичной. Если в результате пересмотра добавлен материал к готовой поверхности, переделка или перепроектирование в виде сборки обычно безопаснее.
Изменения толерантности: Критические размеры, Посадка и шероховатость поверхности
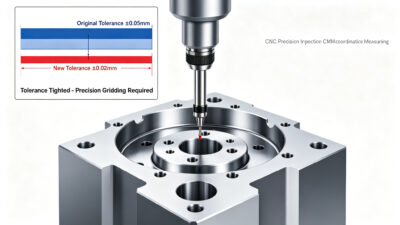
Последующие испытания сборки могут показать, что посадка слишком свободная или слишком плотная., поэтому заказчик просит ужесточить критический размер от +/-0.05 мм до +/-0.02 мм, повысить достойную оценку, или улучшить шероховатость поверхности за счет Ra 1.6 Ра 0.8. Это не просто изменение инспекции. Может потребоваться другая последовательность отделки., контроль срока службы инструмента, обработка при постоянной температуре, или более медленные параметры резки.
JADE-CNC сначала измеряет затронутое незавершенное производство и сортирует детали на три группы.: перерабатываемый, выборочно используемый, и выходит за пределы спецификации в соответствии с новым допуском. Детали, пригодные для повторной обработки, можно исправить путем прецизионной отделки., шлифование, хонингование, или контролируемая полировка. Пограничные детали все еще можно использовать путем выборочной сборки.. Для измененных критических размеров, клиенты должны связать свое решение с Услуги по инспекции ЧПУ и контроль качества КИМ вместо того, чтобы полагаться только на проверку оператора.
Изменение допуска может уменьшить приемлемое окно вдвое или более., даже если номинальный размер остается прежним. Например, изменение функции с +/-0.05 мм до +/-0.02 мм уменьшает общий диапазон допуска с 0.10 мм до 0.04 мм. Детали, уже принятые по предыдущему чертежу, больше не могут соответствовать пересмотренному чертежу., даже если физическая геометрия не изменилась.
Таблица решений по допускам
незавершенный результат | Рекомендуемое действие | Производственное решение |
Еще есть припуск на отделку | Выполните доработку до нового допуска и проверьте измененные элементы. | Утвердить доработку, если влияние на график приемлемо |
Внутри старой толерантности, но за пределами новой цели | Сортировать, мера, и просмотрите выборочную сборку | Используйте для мест с низким уровнем риска или переделайте критически важные подразделения. |
Уже за пределами новой толерантности | Не заставляйте переделывать | Переделать или перепроектировать компенсацию сборки |
Изменения отверстий и резьбы: Смещение позиции, Добавлены отверстия и обновлена резьба.
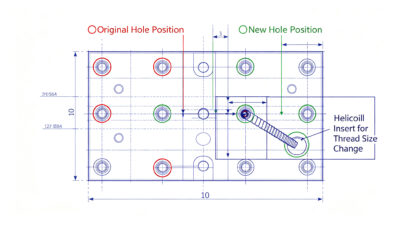
Когда меняется сопрягаемая часть, клиент может запросить новое положение отверстия, добавлены резьбовые отверстия, удалены дыры, или обновление резьбы, например, с M4 на M5.. Это очень часто встречается в оборудовании автоматизации., приспособления, приспособления, корпуса, и коммуникационное оборудование. Некоторые изменения легко восстановить, поскольку дыры и резьбу часто можно исправить локально..
JADE-CNC проверяет расстояние от отверстия до края, расстояние между старым и новым центрами, зацепление резьбы, Требования к внешнему виду, требования к уплотнению, и мешает ли новая дыра внутренним структурам. Возможные решения включают сварку пробки из того же материала и повторное сверление., Геликоидальные или резьбовые вставки, прорезные отверстия, переходные пластины, или локальные сменные модули. Все измененные резьбы должны пройти проверку годности/непроходимости., и измененные положения следует сверить с пересмотренной схемой отсчета..
Проблема с отверстием/резьбой | Возможный метод восстановления | Типичное ограничение |
Размер резьбы увеличивается | Просверлите/нарежьте резьбу большего размера или установите резьбовую вставку. | Требуется достаточная толщина стенки и расстояние до края. |
Отверстие слегка движется | Слот, увеличить, или заткни и пересверли | Внешний вид и прочность должны быть приемлемыми. |
Добавлен новый шаблон отверстий. | Вторичная операция с использованием существующих исходных данных | Ошибка повторного зажима должна контролироваться |
Старая дыра должна исчезнуть | Заглушка из того же материала, сваривать, машинная промывка, полировать | Косметические поверхности все еще могут иметь доказательства |
Правило принятия решения о смене отверстия
Ремонт практичен, когда старая дыра скрыта, ненесущий, или достаточно близко к новой позиции, чтобы сохранить силу. Новодел лучше, когда дырка видна, критический для безопасности, возле края, или часть уплотняющей поверхности.
Изменения в марках материалов: 6061, 7075, Нержавеющая сталь, Медь и многое другое
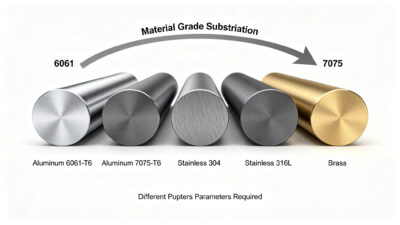
Материал может меняться из-за прочности., коррозия, масса, расходы, или требования к цепочке поставок. По запросу можно заменить алюминий 6061-T6 на 7075-T6., 304 нержавеющая сталь до 316L, или из алюминия в медь или сталь. Когда деталь вырезана из одного материала, механическая обработка не может преобразовать его в другой сорт. Это делает материальные изменения самой малоликвидной категорией..
Практический ответ – сокращение потерь. JADE-CNC проверяет наличие на складе, необходимо ли переделывать критические детали, в то время как некритические детали могут оставаться в старом материале, можно ли использовать существующее незавершенное производство в другой модели, и может ли кредит на переработку компенсировать часть потерь. Для дизайнерских решений из алюминия, инженерные команды могут сравнивать силы, расходы, и обрабатываемость на станках JADE-CNC 6061-T6 против алюминиевой направляющей 7075-T6 или просмотрите более широкие варианты материалов на Страница обработки металла с ЧПУ.
При обсуждении предложения следует отделить стоимость нового материала от уже израсходованных затрат на обработку.. Если 30 детали изготавливаются полуфабрикатами из стали 6061-T6, и теперь заказчику требуется сталь 7075-T6 для обеспечения прочности., реалистичный выбор – это не просто отказаться от проекта или продолжать. После одобрения, JADE-CNC может переделать несущие детали в 7075-T6, отдельный модуль 6061-T6 WIP для некритических тестовых сборок, или храните детали предыдущей версии в качестве запасных по желанию клиента.. Решения по изменению материала такого типа часто являются не только техническими, но и коммерческими..
Изменения в отделке поверхности: Анодирование, Чистка, Покрытие и цвет
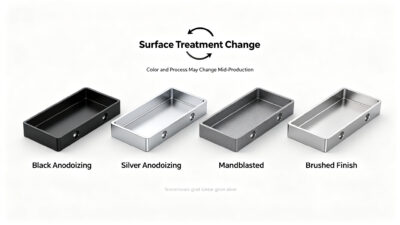
После просмотра образцов, клиент может поменять черное анодирование на серебряное, попросить добавить чистку зубов, перейти от анодирования к покраске, или требуют пассивации, покрытие, дробеструйная обработка, или проводящее покрытие. Изменения качества поверхности часто более поддаются восстановлению, чем изменения материала., но они требуют тщательной размерной и косметической проверки.
Анодирование и покрытие могут повлиять на размеры., маскировка, консистенция цвета, и внешний вид. Если детали уже готовы, поставщик должен проверить, не повредит ли зачистка края, изменить размеры, или создайте цветовую вариацию. JADE-CNC проверяет изменения отделки вместе с припусками на обработку и обработка поверхности деталей, обработанных на станках с ЧПУ. Для более дорогих деталей внешнего вида, а 2 к 3 Штучный подтверждающий образец обычно лучше, чем прямая обработка всей партии.
Замена черного анодирования на серебряную щетку является хорошим напоминанием о том, что для изменений отделки нужны образцы.. Даже если раздевание возможно, цвет и текстура контролируются не только CAD. Поставщик должен подтвердить, является ли деталь декоративной., скрытый, обрабатывается пользователями, или часть видимой поверхности продукта. Этот контекст определяет, допустимо ли небольшое изменение цвета или для партии требуется более строгий план косметического контроля..
Сборка и функциональные изменения: Сопряженные интерфейсы и обратная связь по тестированию
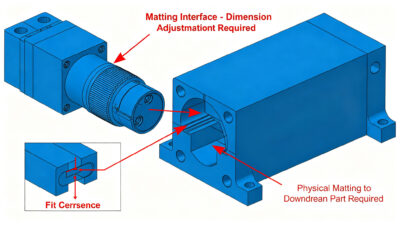
Партнер по сопрягаемым частям может изменить сопрягаемый компонент., или функциональное тестирование может выявить недостаток конструкции. Запрошенное изменение может касаться сопрягаемых поверхностей фланцев., позиции разъема, зазор направляющей, слоты для отвода тепла, функции экранирования, или геометрия адаптера. Эти изменения сложны, поскольку чертеж может больше не отражать полную картину сборки..
Для изменения интерфейса сопряжения, JADE-CNC может попросить клиента отправить физические сопрягаемые детали.. Обработка по реальной опорной точке сопряжения может быть более надежной, чем обработка только по измененным размерам.. Для корректировки функциональных тестов, команда поддерживает быстрый цикл выборки: исправлять, машина, проверять, тест, и заблокировать следующую версию. Вот где поддержка индивидуальной обработки с ЧПУ и 5-ось с ЧПУ может снизить риск повторного зажима и многостороннего выравнивания.
Если изменение происходит в результате функционального тестирования, поставщик должен спросить, что не удалось, не только какая геометрия изменилась. Проблема с теплом, утечка уплотнения, проблема с вибрацией, отказ ЭМС, или помехи при сборке могут иметь несколько возможных решений обработки.. Небольшая рельефная канавка, изменение фаски, добавлен слот для защиты, или переходная втулка может решить эту функцию с меньшим риском, чем полная модернизация.
Когда доработка с ЧПУ нецелесообразна
Не каждое изменение в середине производства следует сохранять.. Профессиональный поставщик должен экономить то, что можно спасти., но также объясните, когда пересмотр конструкции во время производства создает больше риска, чем пользы.. В этих случаях, Решение о переделке ЧПУ должно основываться на функции, терпимость, появление, безопасность, и общее влияние на доставку.
Неперерабатываемое состояние | Почему это рискованно | Лучший компромисс |
Необходимо утолщить готовую стену или добавить материал обратно. | ЧПУ является субтрактивным; удаленный материал не может быть полностью восстановлен | Вставить армирование, редизайн сборки, или переделать |
Критическая дыра переместилась слишком далеко от старого положения | Ремонт пробки может снизить прочность или оставить косметические следы. | Переходная пластина, щелевое отверстие, или переделать |
Марка материала изменена после того, как обработка в основном завершена. | Свойства материала не могут быть изменены механической обработкой. | Переделать важные детали, повторно использовать старое незавершенное производство, кредит на утилизацию |
Основные изменения конструкции после отделки | Зачистка и повторная обработка могут привести к повреждению размеров и внешнего вида. | Локальная маскировка, окончание понижения рейтинга, или переделать |
Новый допуск значительно превышает запланированные возможности процесса. | Существующее незавершенное производство может находиться за пределами нового диапазона контроля. | Выборочная сборка, поэтапное использование, или проверка нового процесса |
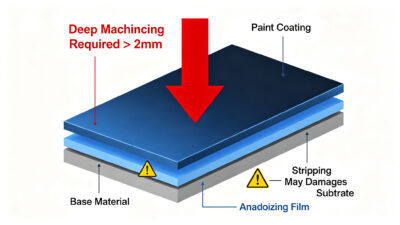
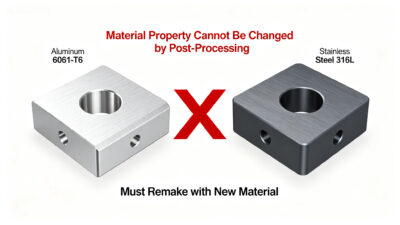
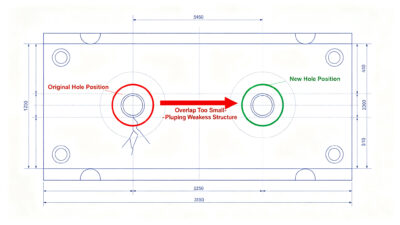
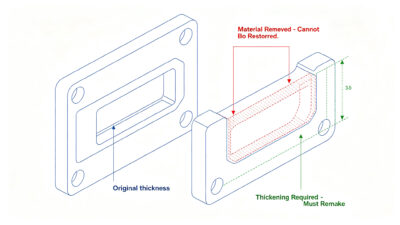
Честность обязательна, потому что сохраненная деталь, которая позже не сработает при сборке, утечки, трещины, или создает жалобу клиента дороже, чем контролируемый ремейк. Сильный поставщик объясняет границы доказательствами: данные измерений, фотографии, примечания к приспособлению, протоколы проверок, и четкое сравнение затрат.
Механизм ответа JADE-CNC на запросы на инженерные изменения
Механизм реагирования JADE-CNC построен на быстрой инженерной проверке., прозрачное общение, и контролируемые производственные решения. Цель состоит в том, чтобы сократить ненужный брак, не скрывая риска качества..
- 2-ответ на технико-экономическое обоснование в течение часа для срочной проверки версии чертежа, когда старые и новые файлы будут завершены.
- Замораживание незавершенного производства и сравнение версий перед обработкой большего количества деталей по старому чертежу.
- Трехуровневая инженерная оценка: пригодный для спасения, требуется доработка, или переделать рекомендуется.
- Прозрачная разбивка затрат, покрывающая материальные потери, настраивать, программирование, время обработки, инспекция, обработка поверхности, и время выполнения.
- Отчеты о проверках с разделением по версиям для измененных функций, в соответствии с контроль качестваи ИСО 9001 требования к системе менеджмента качества.
- Стратегия малых объемов или пилотной партии, когда клиент ожидает дальнейших доработок перед масштабированием производства.. Видеть малообъемная обработка на станке с ЧПУдля этого стиля производства.
Вывод ответа | Что получает клиент | Значение решения |
Ответ на технико-экономическое обоснование | Можно переделать, частичная переработка, или ремейк рекомендуется? | Быстро устраняет неопределенность |
Примечание о рисках | Толерантность, косметический, сила, уплотнение, или риск смешивания версий | Помогает избежать скрытых затрат на качество |
Разделение затрат | Программирование, машинное время, инспекция, материал, заканчивать, и логистика | Упрощает внутреннее утверждение |
Оперативное обновление | Дополнительные дни в зависимости от операции и возможна ли частичная отгрузка | Поддерживает планирование производства |
План проверки | Изменены размеры, проверки потоков, Точки ШМ, поверхностные проверки | Создает доказательства для принятия |
Пример случая: Изменение веса во время производства
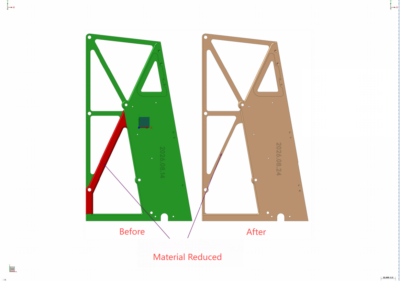
Фигура 1: До/после сравнения конструктивной детали с ЧПУ, измененной с целью уменьшения количества материала.
В одном проекте кронштейна для аэрокосмической конструкции, эта часть была о 60% завершено, когда клиент выпустил доработку чертежа, требующую локального сокращения материала. Область, отмеченная красным на измененном чертеже, может быть достигнута путем дополнительного фрезерования., и существующая структура данных все еще была пригодна для использования. JADE-CNC приостановила операцию, проверены конфликтные области между старой и новой геометрией, обновил программу, и использовали пользовательские опорные точки для повторного зажима..
Результатом стала контролируемая переделка вместо полного ремейка.. Использование материала осталось выше 80%, измененные функции получили отдельный отчет о проверке, и эффект доставки был ограничен примерно двумя дополнительными днями. Если то же самое изменение произошло после окончательной отделки или после удаления базовых поверхностей, рекомендация могла быть другой.
Метрика | Контролируемый маршрут доработки | Полный ремейк маршрута |
Использование материала | Существующая полуфабрикат сохраняется.; использование выше 80% | Предыдущая версия незавершенного производства, вероятно, будет списана или переработана. |
Влияние времени выполнения заказа | О 2 дополнительные дни | Часто 7 к 10 дни для нового материала, механическая обработка, и осмотр |
Фокус проверки | Изменены карманы и базовые соотношения. | Полная первоначальная проверка новых деталей |
Ценность клиента | Меньшие потери материала и более быстрая проверка | Меньший риск доработки, но более высокие затраты и задержки |
Контрольный список перед отправкой редакции чертежа
Для ускорения проверки изменений чертежей обработки на станке с ЧПУ., клиентам следует отправлять полные данные об изменениях, а не только сообщение о том, что чертеж обновлен..
Вклад клиента | Почему это помогает поставщику реагировать быстрее |
Старые и новые чертежи, а также 3D-файлы. | Позволяет прямое сравнение версий и маркировку функций. |
Примечание к редакции или отмеченный снимок экрана | Показывает, что изменилось, и сокращает время интерпретации |
Затронутый номер детали, эффективное количество, и срочность | Поддерживает частичную отгрузку, Сортировка незавершенного производства, или реализация следующей партии |
Функциональная причина изменения | Помогает решить, приемлемо ли компромиссное решение. |
Критические размеры и требования к проверке | Определяет ШМ, нить, шероховатость, или объем FAI |
Качество поверхности и косметический приоритет | Предотвращает доработку, которая сохраняет функциональность, но портит внешний вид. |
Сопрягаемые детали или ссылка на сборку | Улучшает решения по адаптации для изменений интерфейса. |
Клиенты также должны указать, является ли изменение обязательным для всех деталей или только для будущих партий.. Многие задержки происходят потому, что поставщик предполагает, что необходимо заменить каждую деталь., в то время как заказчику нужна новая версия только для еще не отгруженных единиц. Четкий охват может превратить серьезный сбой в поэтапный переход: отгружать приемлемые детали старой версии, доработка восстанавливаемого незавершенного производства, и примените новый рисунок к следующей партии.
Хорошо подготовленный запрос на инженерные изменения может сократить количество пересылаемых электронных писем., предотвратить ошибки версии, и упростите утверждение влияния стоимости/времени выполнения заказа. Это также помогает поставщику защитить детали, которые еще можно восстановить, вместо того, чтобы обнаруживать изменения после того, как партия вышла за пределы стадии восстановления..
Заключение: Гибкая обработка изменений — это инженерная возможность
Изменения чертежей в середине производства при обработке на станках с ЧПУ — это не только проблема обслуживания клиентов.. Они проверяют, прошел ли поставщик техническую экспертизу., контроль версий, Отслеживание незавершенного производства, возможность проверки, координация обработки поверхности, и честное общение. Подход JADE-CNC — спасти то, что можно спасти., объясните, что нельзя безопасно переработать, и предоставить клиентам практический способ контроля затрат и сроков выполнения заказов..
Если в вашем проекте есть изменения в дизайне во время обработки, отправь старый рисунок, новый рисунок, затронутый номер детали, эффективное количество, материал, требование отделки, и цель доставки через Страница запроса предложения JADE-CNC. JADE-CNC сопоставит утвержденную редакцию с внутренними записями незавершенного производства и рассмотрит возможность доработки, прежде чем это затронет другие детали..

Лео Лян, Основатель, лучший партнер R&Д
Основатель JADE-CNC Лео, который обладает более чем двадцатилетним опытом работы в отрасли, Лео начал свою карьеру в качестве ученика и практиковал свои навыки в области обработки поверхностей и обработки на станках с ЧПУ..