



お客様はCNCマシンによる切断をよく目にします。. スピンドルは動いています, 材料からチップが剥がれる, 冷却水が流れている, そしてパーツはゆっくりと形になっていきます. これはCNC加工の最も目に見える部分です, しかし、プロセスのほとんどの意思決定はそこから始まるわけではありません.
品質の背後にある重要な要素の多くは, 料金, リードタイム, 加工リスクは最初の切りくずが切断される前にすでに形成されています. 機械はプロセスに従います. そのプロセスの品質は、図面をどのようにレビューするかによって決まります。, ツールパスの計画方法, プログラムはどのように準備されているか, 生産開始前に加工リスクをどのようにチェックするか. だからこそ、信頼できる CNC加工サービス モデルの形状を超えて、実際の製造ルートを評価する必要があります.
JADE-CNCにて, 加工前のレビューは実践的な質問に重点を置いています: 部品をしっかりと保持できますか? ツールはすべての重要な機能に対応できるか? 薄い壁は変形しますか? 深いキャビティはびびりの原因になりますか? 表面仕上げは加工ルートと一致していますか? 精密穴を最初に荒加工し、後で仕上げるべきか?
この記事ではCADの役割について解説します。, カム, Gコード, CNC加工におけるMコードと, そして、優れた CNC 作業がスタート ボタンを押すだけではない理由.
1. CNC の品質はなぜ加工前に始まるのか
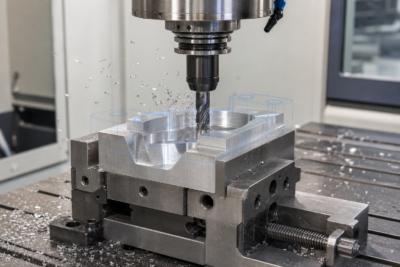
CNC マシンはそれ自体で最適な製造戦略を決定するわけではありません. エンジニアやオペレーターが作成した指示を実行します。. 図面が誤解されている場合, 固定具が弱い, ツールパスは危険です, またはプログラムがチェックされていない, 最終部分には寸法誤差が生じる場合があります, 表面仕上げが悪い, ツールマーク, 変形, または組み立ての問題.
加工を始める前に, プロセス計画は、設計意図と材料の実際の挙動を結びつけます。, ツール, 備品, そして機械. これは深いキャビティ部品の場合に特に重要です, 薄肉ハウジング, 精密穴, ねじ付きフィーチャー, 化粧面, 安定した組み立てが必要なコンポーネント.
同じ 3D モデルをいくつかの異なる方法で加工できます. 安定したプロセスとリスクのあるプロセスの違いは、多くの場合サイクル タイムに現れます。, 表面仕上げ, 工具寿命, スクラップ率, 配送の信頼性.
シンプルなブラケット, 例えば, 標準的なフライス加工と穴あけのみが必要な場合があります. ロボットのジョイントハウジングには厳密なデータム制御が必要な場合があります, ベアリングシートボーリング, 多面加工, 同軸度または直角度の検査. RF キャビティには慎重な壁の仕上げが必要な場合があります, 内側の隅をきれいにする, 加工後のコーティングまたはマスキングの制御. これらの決定は機械によって自動的に行われるわけではありません. レビューとプログラミング中に作成されます.
2. CAD: アンダースタン図面と重要な要件の確認
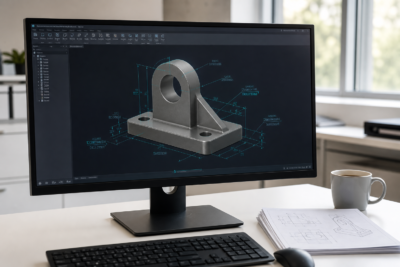
CADは設計段階です. 部品モデルと図面情報を定義します。, 素材も含めて, 許容範囲, 穴, スレッド, 表面仕上げ, データム参照, 重要な寸法.
CAD ファイルは単なる形状ではありません. 加工チームに何を制御する必要があるかを知らせます. 取り付け面の平面度管理が必要な場合があります. 穴パターンには位置精度が必要な場合があります. 目に見える表面には、よりきれいな加工または仕上げルートが必要な場合があります. ネジ穴には、組み立てに十分なネジの深さが必要な場合があります. 各要件はプロセス計画に影響します.
図面が届いたら, 最初のエンジニアリングタスクは、どの機能が機能に影響を与えるかを特定することです. これらにはベアリングシートが含まれる場合があります, シール面, ネジ穴, 合わせ面, 薄い壁, 深いポケット, または化粧品領域. これらの機能は治具の設計に影響を与えます, 加工シーケンス, ツールの選択, および検査計画.
材料はCADレビュー段階でも重要です. アルミニウム 6061-T6, 7075-T6, ステンレス鋼, 銅, チタン, POM, ABS, と PC は加工中にすべて異なる動作をします. 材料の選択は切断パラメータに影響します, 工具の摩耗, バリのリスク, 変形制御, そして表面仕上げ.
アルミ部品用, 多くの場合、高速切断により効率的な材料除去が可能になります。, しかし、バリの制御と表面の一貫性は依然として重要です. ステンレス鋼用, 熱, 加工硬化, 工具の磨耗にはさらに注意が必要です. エンジニアリングプラスチック用, クランプ圧力と切断熱が最終寸法に影響を与える可能性があります. これが、プログラミングの前にマテリアルのレビューを行う必要がある理由です, 加工開始後ではない.
3. カム: 設計を機械加工戦略に変える
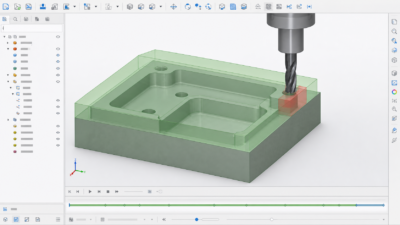
CAMは製造準備段階です. CADが何を作るか答えてくれたら, CAMが作り方に答えます.
CAMプログラミング中, エンジニアは切削工具を選択します, 加工シーケンス, 荒削り戦略, 仕上げパス, フィード, 速度, ステップオーバー, 切込み深さ, 安全なツールの移動. 出力はマシンで実行できる CNC プログラムです。.
優れた CAM 計画では、ジオメトリとリスクの両方を考慮する. 深い空洞にはより長い工具が必要になる場合があります, しかし、工具を長く伸ばすと剛性が低下し、びびりのリスクが増加します。. 薄肉部品の場合は、より軽い仕上げカットとバランスの取れた材料除去が必要な場合があります. 精密な穴にはドリル加工が必要な場合があります, ラフボーリング, 単一の単純な操作の代わりに退屈な作業を終了します.
標準角柱コンポーネント用, 安定した CNCフライス加工サービス ルートで十分かもしれない. 複数の角度のある面を持つ部品の場合, アンダーカット, または複雑なアクセス要件, 5-軸CNC加工 セットアップの変更が減り、機能の調整が改善される可能性があります. 丸軸用, ピン, 袖, または機能を変えた, CNC旋盤加工サービス 全体のプロセス ルートの一部である可能性があります.
ここでCNC加工がエンジニアリング作業になります. 形を整えるだけが目的ではない, ただし、適格な部品を繰り返し安全に切断する必要があります.
4. 同じモデルが異なる結果を生み出す理由
同じ 3D モデルでも、加工方法に応じて異なる結果が得られる場合があります。. あるプロセスは速いかもしれませんが、明らかな工具跡が残ります. 別の方法では、より滑らかな表面が作成される可能性がありますが、より長いサイクル時間が必要になります. 3 番目の刃はシミュレーションでは許容範囲に見えるかもしれませんが、実際の切削中は工具のオーバーハングにより不安定になります。, 切りくず排出不良, または固定が弱い.
ツールパスの決定はサイクル タイムに影響を与える可能性があります, 表面仕上げ, ツールマーク, 寸法安定性, 加工の安全性. 化粧面用, 仕上げパスの方向と間隔により、目に見えるテクスチャが変化する場合があります. 薄壁用, 積極的な切削はたわみを引き起こす可能性があります. 深いポケットの場合, ツールへのアクセスが悪いとビビリや衝突の危険が生じる可能性があります.
表面処理も以前の機械加工の選択に依存します. アルマイト処理される部分, 塗装された, 起毛した, または研磨済みの場合は、仕上げ前に適切なエッジ状態と表面処理が必要です. バリがある場合, 深い工具跡, または不均一なテクスチャが残る, 後のほう CNC表面仕上げ このプロセスにより、これらの問題は隠れるのではなく、より目立つようになる可能性があります.
これが、加工前のプログラミングが重要である理由です. 適切なプロセスでは、完成部品がすでに作成された後でのみ問題が発見される可能性が低くなります。.
5. 生産前に発見される一般的な機械加工リスク
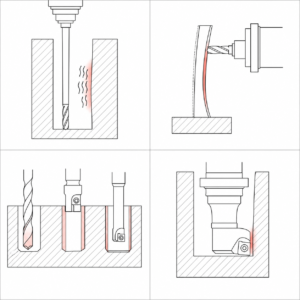
経験豊富な機械加工チームは、機械加工を開始する前にリスクを探します. このレビューは手戻りを減らすのに役立ちます, スクラップ, 工具の破損, そして配達の遅れ. 具体的なリスクは部品の形状によって異なります, 材料, 許容範囲, 量, および表面仕上げ要件.
- 深い空洞: 工具の延長長さは早期に評価する必要があります. 長い工具はキャビティに到達する可能性があります, ただし安定して切れない場合があります. おしゃべり, 表面仕上げが悪い, 剛性が不足すると寸法狂いが発生する場合があります. プロセスには短いステップダウンが必要な場合があります, 別のホルダー, 残り加工, または調整された荒取り代.
- 薄肉部品: 薄い壁は切削力により変形する可能性があります, クランプ圧力, または残留材料応力. バランス荒加工, 適切な手当, ストレス発散時間, コントロールされたフィニッシュパスを考慮する必要があります. 薄いアルミニウムのハウジングは、クランプされている間は正しく見える場合があります, リリース後にスプリングバックする.
- 精密穴: 精密な穴には、ドリル加工などの段階的なプロセスが必要になることがよくあります。, ラフボーリング, 中仕上げ, そして最終的なボーリングまたはリーマ加工. 1 回の穴あけ操作ではしっかりとフィットさせるには不十分な場合があります, 真円度, または表面仕上げの要件. ベアリングシートと位置決め穴を慎重に検討する必要があります.
- 工具干渉: 切削工具が表面に到達する可能性があります, ただし、深い部分や狭い部分ではホルダーやナットがサイドウォールに衝突する可能性があります。. 必要に応じて、ツールホルダーの形状をシミュレーションに含める必要があります, 特に虫歯の場合, 金型, ハウジング, および多軸機能.
- ねじ加工: タッピングは、小さなねじや適切な材質の場合に効率的である可能性があります. より大きなねじの場合、ねじ切りフライス加工がより安全になる可能性があります, より硬い材料, またはネジのサイズ調整が役立つ場合. 選択はツールリストに影響します, サイクルタイム, と組み立ての信頼性.
- 検査計画: 検査方法を準備できるように、製造前に重要な寸法を特定する必要があります. 厳密な穴位置が必要な部品, 平坦度, または、並列処理には、簡単な目視チェック以上のものが必要になる場合があります。. 右 CNC品質検査計画は出荷前に部品を確認するのに役立ちます.
6. Gコード: ツールの動きを制御する
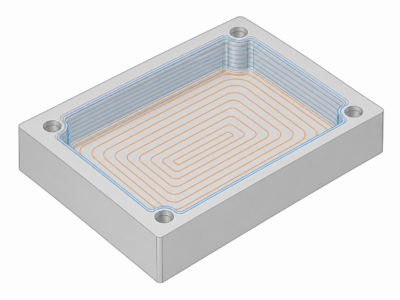
Gコードは主に機械の動きを制御します. CNC マシンに工具の移動先を指示します。, どれくらい速く動くか, それはどのような道をたどるのか, およびどの座標系または補正モードがアクティブであるか.
お客様向け, 重要なポイントはコード番号を暗記しないことです. 重要な点は、G コードが CAM ツールパスを機械の動きに変換することです。. ツールパスの場合, コーディネートセットアップ, あるいは補償が間違っている, 部品が図面と一致しない可能性があります.
G コードは、機械がカーブを通過する際のスムーズな移動にも影響します, 穴の加工方法, および工具補正の適用方法. 多くの短い線分を含む輪郭は、きれいな円弧補間と同じように動作しない場合があります。. 掘削サイクルは効率的である可能性があります, しかし、それでも適切な深さが必要です, リトラクトプレーン, 冷却剤, および切りくず排出計画.
| カテゴリ | 代表的なコード | 関数 |
| モーションコントロール | G00 / G01 / G02 / G03 | 素早い動き, 直線切断, そして円弧の動き |
| 平面の選択 | G17 / G18 / G19 | XYを選択します, XZ, または YZ 加工平面 |
| 工具補正 | G41 / G42 / G43 | 半径と長さの補正を制御します |
| 固定サイクル | G81-G89 | 穴あけをサポート, つまらない, たたく, および関連するサイクル |
| 座標系 | G54-G59 | ワーク座標系を選択します |
簡略化した例には、ワーク座標選択用の G54 が含まれる場合があります。, 工具交換用M06, M03 スピンドルスタート用, M08 クーラントオン, 掘削サイクル用の G81. 実際の制作では, プログラムは機械制御システムと実際のセットアップに一致する必要があります.
7. Mコード: マシンサポートアクションの制御
Gコードが機械に動き方を指示する場合, M コードは、実行するサポート アクションを指示します。. これらのアクションにはスピンドルの始動が含まれる場合があります, スピンドルストップ, クーラントオン, クーラントオフ, 工具交換, オプションの停止, およびその他のマシン機能.
M コードは機械メーカーやコントローラーによって異なる場合があります. このため、CNC プログラムは実機に合わせて作成し、チェックする必要があります。, CAM ソフトウェア出力だけではありません.
日々の生産の中で, GコードとMコードは連携します. 工具が切れる前に, 機械を安全な位置に移動する必要がある場合があります, ツールを変更する, 負荷工具長補正, スピンドルを始動する, そして冷却水をオンにします. サポートするアクションが欠落しているか、順序が正しくない場合, ツールパスは画面上では正しくても、マシン上では安全ではない可能性があります.
| コード | 関数 |
| M03 / M04 / M05 | スピンドルは時計回り, 反時計回り, または停止します |
| M06 | 工具交換 |
| M08 / M09 | 冷却剤のオンまたはオフ |
| M00 / M01 | プログラム停止またはオプション停止 |
| M30 | プログラムの終了とリセット |
8. 最初のステップの前に DFM のレビューとシミュレーションを行う
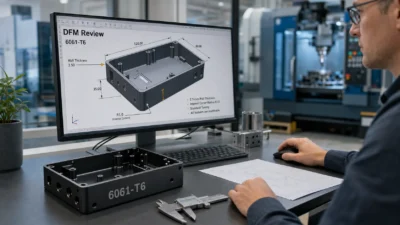
良いCNC加工はスタートボタンを押すだけではありません. 生産前, DFM のレビューとシミュレーションは、問題をより安価で解決しやすい状態で特定するのに役立ちます.
DFM レビューでは、設計が確実に加工できるかどうかをチェックします。. 最小コーナー半径を見直す可能性があります, 深さと直径の比, 壁の厚さ, 許容範囲の合理性, 材料とプロセスのフィット, ねじ深さ, 表面仕上げ要件, コスト要因.
加工シミュレーションは、多くの基本的なプログラミングのリスクを発見するのに役立ちます, ツール衝突を含む, ホルダー干渉, えぐる, 未加工領域, 危険な急速な動き. シミュレーションは実際の加工経験に代わるものではありません, ただし、試し切りする前に避けられるプログラミングミスを減らすのに役立ちます。.
完全なプロセス計画には作業ルートが含まれる場合があります, ツールリスト, セットアッププラン, 加工メモ, そして検査計画. これらの文書は再現性のある加工品質をサポートします, 特に部品がプロトタイプから小ロット生産に移行する場合.
アプリケーション固有の部品用, DFM レビューでは、最終的なユースケースも考慮する必要があります. のコンポーネント ロボット CNC 加工 安定したベアリングシートが必要な場合があります, 軽量ポケット, 正確な取り付け面. のコンポーネント 通信機器 CNC加工 キャビティの精度が必要な場合があります, RF関連の表面, コーティング制御, または環境耐久性. プログラミングの前にこれらの要件を理解する必要があります.
9. JADE-CNC が機械加工リスクの軽減にどのように役立つか
JADE-CNC は、CNC 加工を単純なファイルからマシンへの操作として扱いません。. 顧客が CAD ファイルと図面を送信する場合, 私たちのチームは材料から部品をレビューできます, 許容範囲, ツールアクセス, 固定具, 表面仕上げ, 生産開始前の検査の視点.
深キャビティ部品用, ツールの拡張機能を見直す可能性があります, ホルダークリアランス, 荒削り代, チャタリングのリスク. 薄肉部品用, クランプ戦略を見直すかもしれない, 切断シーケンス, そして変形制御. 精密穴用, 加工計画を確認する前に、荒加工と仕上げのルートを見直す場合があります。.
プロジェクトの要件に応じて, JADE-CNC は DFM フィードバックをサポートできます, プロセス計画のメモ, 加工リスクのレビュー, 重要な寸法の最初の製品検査. 目標は、加工前に潜在的な問題を見つけることです, 完成した部品がすでに作られた後ではありません.
マテリアルの選択がまだ開いている場合, 私たちのチームは、実際のルートについて話し合うこともできます。 アルミCNC加工, ステンレス鋼CNC加工, 銅, チタン, エンジニアリングプラスチック部品. 最終的な推奨事項は図面の要件によって異なります, 量, 表面仕上げ, コスト目標, と適用条件.
10. 結論
CNC 加工の品質は切断前に計画されます. CADは設計要件を定義します. CAM は設計を加工戦略に変換します. G コードはツールの動きを制御します. 機械動作をサポートするMコード座標. これらのステージが連携して、図面または 3D モデルを信頼性の高い物理パーツに変換します。.
CNC 部品の公差が厳しい場合, 深い空洞, 薄い壁, 精密穴, ねじ付きフィーチャー, または表面仕上げの要件, サプライヤーの選択は、機械のモデルと見積もりだけに頼るべきではありません. 機械加工前の目に見えない作業が、最終部品を正確に製造できるかどうかを左右します。, 効率的に, そして確実に.
JADE-CNC は、顧客が生産開始前に機械加工のリスクを検討するのに役立ちます, 問題を早期に発見し、実際的なプロセス計画で管理できるようになります。. これは、単にプログラムを実行することと、信頼性の高い CNC 加工プロセスを構築することの違いです。.
CTA
JADE-CNC に図面を送信してください, CADファイル, 材料要件, 量, 寛容のニーズ, 表面仕上げ要件, そして申し込み詳細. 私たちのチームは、お客様のプロジェクトに最も実用的な CNC 加工および仕上げルートを検討できます。.
よくある質問
CNC加工におけるCADとCAMの違いは何ですか?
CAD は部品の設計と図面の要件を定義します. CAM は、部品の製造に使用される加工戦略とツールパスを準備します。.
GコードとMコードの違いは何ですか?
G コードはツールの動きを制御します, 主軸始動などの機械動作をサポートする M コード制御, 冷却剤, 工具交換, そしてプログラムストップ.
CNC プログラミングが部品の品質に影響を与えるのはなぜですか?
プログラミングの決定はツールパス戦略に影響を与えます, サイクルタイム, 表面仕上げ, ツールマーク, 変形の危険性, 加工安定性, 寸法精度も.
CNC 加工前に DFM レビューが重要な理由?
DFM レビューはツール アクセスの問題の特定に役立ちます, 許容リスク, 薄肉変形, 深空洞の課題, 治具の問題, 生産前の表面仕上げに関する懸念.
CNC 加工の前にどのようなファイルを送信する必要があるか?
完全な RFQ には 2D 図面が含まれている必要があります, 3D CADファイル, 材料要件, 公差, 量, 表面仕上げ要件, およびアプリケーションノート(利用可能な場合).
同じ CAD モデルを異なる方法で加工できますか?
はい. さまざまなツールパス, 備品, ツール, 機械, 検査計画によってサイクルタイムが異なる場合があります, 表面仕上げ, 寸法安定性, そしてコスト.