



Müşteriler sıklıkla CNC makine kesimini görüyor. Mil çalışıyor, malzemeden talaşlar çıkıyor, soğutucu akıyor, ve parça yavaş yavaş şekilleniyor. Bu CNC işlemenin en görünür kısmıdır, ancak süreç kararlarının çoğunun başladığı yer burası değildir.
Kalitenin ardındaki temel faktörlerin çoğu, maliyet, kurşun zamanı, ve işleme riski, ilk talaş kesilmeden önce zaten şekillenmiştir. Makine bir süreci takip ediyor. Bu sürecin kalitesi çizimin nasıl incelendiğine bağlıdır, takım yolunun nasıl planlandığı, program nasıl hazırlanıyor, ve üretim başlamadan önce işleme risklerinin nasıl kontrol edildiği. Bu yüzden güvenilir CNC işleme hizmeti model geometrisinin ötesine bakmalı ve gerçek üretim rotasını değerlendirmelidir.
JADE-CNC'da çalışıyor, işleme öncesi inceleme pratik sorulara odaklanır: Parça güvenli bir şekilde tutulabilir mi?? Araç tüm kritik özelliklere ulaşabiliyor mu?? İnce bir duvar deforme olur mu?? Derin bir boşluk gevezeliğe neden olur mu?? Yüzey kalitesi işleme rotasına uyuyor mu?? Önce hassas bir delik kabalaştırılıp daha sonra bitirilmeli mi??
Bu makale CAD'in rolünü açıklamaktadır, KAM, G kodu, ve CNC işlemede M kodu, ve neden iyi bir CNC işi sadece başlat düğmesine basmak değildir?.
1. CNC Kalitesi Neden İşlemeden Önce Başlar?
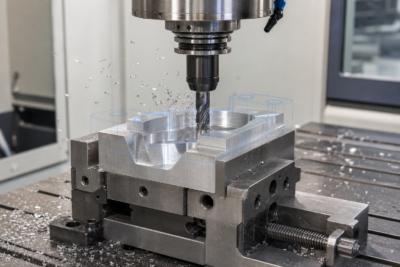
Bir CNC makinesi en iyi üretim stratejisine tek başına karar vermez. Mühendisler ve operatörler tarafından hazırlanan talimatları uygular.. Çizim yanlış anlaşılırsa, fikstür zayıf, takım yolu risklidir, veya program kontrol edilmedi, son kısım boyutsal hatalar gösterebilir, zayıf yüzey kalitesi, alet işaretleri, deformasyon, veya montaj sorunları.
İşleme başlamadan önce, Süreç planlaması, tasarım amacını malzemenin gerçek davranışıyla birleştirir, aletler, demirbaşlar, ve makineler. Bu özellikle derin boşluklu parçalar için önemlidir, ince duvarlı muhafazalar, hassas delikler, dişli özellikler, kozmetik yüzeyler, ve istikrarlı montaj gerektiren bileşenler.
Aynı 3D model birkaç farklı şekilde işlenebilir. Kararlı bir süreç ile riskli bir süreç arasındaki fark genellikle döngü süresinde ortaya çıkar, yüzey kalitesi, takım ömrü, hurda oranı, ve teslimat güvenilirliği.
Basit bir parantez, Örneğin, yalnızca standart frezeleme ve delmeye ihtiyaç duyabilir. Bir robot eklem muhafazası sıkı veri kontrolü gerektirebilir, rulman yatağı sıkıcı, çok taraflı işleme, ve eşeksenliliğin veya dikliğin incelenmesi. RF boşluğu dikkatli duvar kaplaması gerektirebilir, iç köşeleri temizleyin, ve işleme sonrası kontrollü kaplama veya maskeleme. Bu kararlar makine tarafından otomatik olarak verilmez.. İnceleme ve programlama sırasında yapılırlar.
2. CAD: AnladımÇizim ve Kritik Gereksinimleri Belirlemek
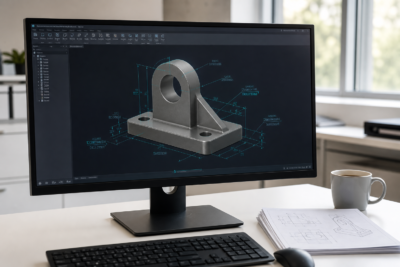
CAD tasarım aşamasıdır. Parça modelini ve çizim bilgilerini tanımlar, malzeme dahil, tolerans, delikler, Konular, yüzey kalitesi, veri referansları, ve kritik boyutlar.
Bir CAD dosyası bir şekilden daha fazlasıdır. İşleme ekibine neyin kontrol edilmesi gerektiğini söyler. Bir montaj yüzeyinin düzlük kontrolüne ihtiyacı olabilir. Bir delik modeli konumsal doğruluk gerektirebilir. Görünür bir yüzeyin daha temiz bir işleme veya bitirme rotasına ihtiyacı olabilir. Dişli bir deliğin montaj için yeterli kullanılabilir diş derinliğine ihtiyacı olabilir. Her gereksinim süreç planını etkiler.
Bir çizim geldiğinde, İlk mühendislik görevi hangi özelliklerin işlevi etkilediğini belirlemektir. Bunlar, yatak yuvalarını içerebilir, sızdırmazlık yüzeyleri, dişli delikler, birleşme yüzeyleri, ince duvarlar, derin cepler, veya kozmetik alanlar. Bu özellikler fikstür tasarımını etkiler, işleme sırası, takım seçimi, ve denetim planlaması.
Malzeme aynı zamanda CAD inceleme aşamasında da önemlidir. Alüminyum 6061-T6, 7075-T6, paslanmaz çelik, bakır, titanyum, POM, ABS'ler, ve PC'nin tümü işleme sırasında farklı davranıyor. Malzeme seçimi kesme parametrelerini etkiler, takım aşınması, çapak riski, deformasyon kontrolü, ve yüzey kalitesi.
Alüminyum parçalar için, yüksek hızlı kesme çoğu zaman verimli malzeme kaldırma olanağı sağlar, ancak çapak kontrolü ve yüzey tutarlılığı hala önemlidir. Paslanmaz çelik için, sıcaklık, iş sertleştirme, ve takım aşınmasına daha fazla dikkat edilmesi gerekiyor. Mühendislik plastikleri için, sıkma basıncı ve kesme ısısı son boyutları etkileyebilir. Bu nedenle programlamadan önce materyal incelemesi yapılmalıdır., işleme başladıktan sonra değil.
3. KAM: Tasarımı İşleme Stratejisine Dönüştürmek
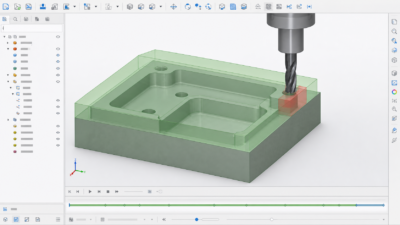
CAM imalat hazırlık aşamasıdır. CAD ne yapılacağına cevap verirse, CAM bunun nasıl yapılacağını yanıtlıyor.
CAM programlama sırasında, mühendis kesici takımları seçer, işleme sırası, kaba işleme stratejisi, bitirme yolları, beslemeler, hızlar, adım adım ilerlemek, kesme derinliği, ve güvenli takım hareketi. Çıktı, makinenin çalıştırabileceği bir CNC programıdır.
İyi bir CAM planı hem geometriyi hem de riski dikkate alır. Derin boşluklar daha uzun aletler gerektirebilir, ancak uzun takım uzatması sertliği azaltır ve çatlama riskini artırır. İnce duvarlı parçalar daha hafif bitirme kesimlerine ve dengeli malzeme kaldırmaya ihtiyaç duyabilir. Hassas deliklerin delinmesi gerekebilir, kaba sıkıcı, ve tek bir basit işlem yerine delik işlemeyi bitirin.
Standart prizmatik bileşenler için, istikrarlı CNC freze hizmeti rota yeterli olabilir. Çok açılı yüze sahip parçalar için, alttan kesmeler, veya karmaşık erişim gereksinimleri, 5-eksen CNC işleme kurulum değişikliklerini azaltabilir ve özellik hizalamasını iyileştirebilir. Yuvarlak miller için, iğneler, kollu, veya döndürülmüş özellikler, CNC torna hizmeti toplam süreç rotasının bir parçası olabilir.
CNC işlemenin mühendislik işine dönüştüğü yer burasıdır. Amaç sadece şekli kesmek değil, ancak nitelikli parçaları tekrar tekrar ve güvenli bir şekilde kesmek.
4. Aynı Model Neden Farklı Sonuçlar Üretebilir?
Aynı 3D model, işleme stratejisine bağlı olarak farklı sonuçlar üretebilir. Bir süreç hızlı olabilir ancak belirgin alet izleri bırakabilir. Bir diğeri daha pürüzsüz bir yüzey oluşturabilir ancak daha fazla çevrim süresi gerektirebilir. Üçüncüsü simülasyonda kabul edilebilir görünebilir ancak gerçek kesme sırasında takım sarkması nedeniyle dengesiz hale gelebilir, zayıf talaş tahliyesi, veya zayıf fikstürleme.
Takım yolu kararları döngü süresini etkileyebilir, yüzey kalitesi, alet işaretleri, boyutsal kararlılık, ve işleme güvenliği. Kozmetik yüzeyler için, bitirme geçişlerinin yönü ve aralığı görünür dokuyu değiştirebilir. İnce duvarlar için, agresif kesme sapmaya neden olabilir. Derin cepler için, alete zayıf erişim, gevezelik veya çarpışma riski yaratabilir.
Yüzey işleme aynı zamanda daha önceki işleme tercihlerine de bağlıdır. Eloksallanacak bir parça, boyalı, fırçalanmış, veya cilalı, bitirme işleminden önce uygun kenar koşuluna ve yüzey hazırlığına ihtiyaç duyar. Çapak varsa, derin alet izleri, veya tutarsız dokular kalıyor, daha sonra CNC yüzey bitirme süreç bu sorunları gizlemek yerine daha görünür hale getirebilir.
Bu nedenle işlemeden önce programlama önemlidir. İyi bir süreç, ancak bitmiş parça yapıldıktan sonra sorunların keşfedilme şansını azaltır.
5. Üretimden Önce Bulunan Yaygın İşleme Riskleri
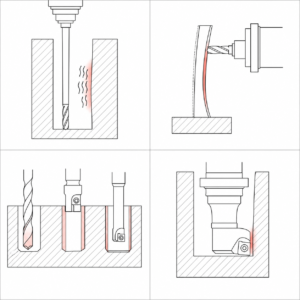
Deneyimli işleme ekipleri, işleme başlamadan önce risk arar. Bu inceleme yeniden çalışmayı azaltmaya yardımcı olur, hurda, takım kırılması, ve teslimat gecikmeleri. Spesifik risk parça geometrisine bağlıdır, malzeme, tolerans, miktar, ve yüzey bitirme gereksinimleri.
- Derin boşluklar: Takım uzatma uzunluğu erken değerlendirilmelidir. Uzun bir alet boşluğa ulaşabilir, ancak istikrarlı bir şekilde kesilmeyebilir. gevezelik, zayıf yüzey kalitesi, ve eğer sertlik yeterli değilse boyutsal sapma ortaya çıkabilir. Süreçte daha kısa adımlara ihtiyaç duyulabilir, farklı bir tutucu, dinlenme işleme, veya ayarlanmış kaba işleme toleransı.
- İnce duvarlı parçalar: İnce duvarlar kesme kuvveti nedeniyle deforme olabilir, sıkma basıncı, veya artık malzeme gerilimi. Dengeli kaba işleme, uygun ödenek, stresten kurtulma zamanı, ve kontrollü bitirme geçişleri dikkate alınmalıdır. İnce bir alüminyum muhafaza sıkıştırıldığında doğru görünebilir, serbest bırakıldıktan sonra geri çekilin.
- Hassas delikler: Hassas delikler genellikle delme gibi aşamalı bir işleme ihtiyaç duyar, kaba sıkıcı, yarı terbiye, ve son delik işleme veya raybalama. Sıkı montaj için tek bir delme işlemi yeterli olmayabilir, yuvarlaklık, veya yüzey bitirme gereksinimleri. Rulman yuvaları ve yerleştirme delikleri dikkatlice gözden geçirilmelidir.
- Takım girişimi: Kesici alet yüzeye ulaşabilir, ancak tutucu veya somun derin veya dar alanlarda yan duvara çarpabilir. Gerektiğinde takım tutucu geometrisi simülasyona dahil edilmelidir, özellikle boşluklar için, kalıplar, konutlar, ve çok eksenli özellikler.
- Diş işleme: Küçük dişler ve uygun malzemeler için kılavuz çekme etkili olabilir. Diş frezeleme daha büyük dişler için daha güvenli olabilir, daha sert malzemeler, veya iplik boyutu ayarının faydalı olduğu durumlar. Seçim takım listesini etkiler, döngü süresi, ve montaj güvenilirliği.
- Denetim planlaması: Denetim yönteminin hazır olması için kritik boyutlar üretimden önce tanımlanmalıdır.. Sıkı delik konumu gerektiren bir parça, düzlük, veya paralellik hızlı bir görsel kontrolden fazlasını gerektirebilir. Sağ CNC kalite denetimiplan, parçanın sevkıyattan önce onaylanmasına yardımcı olur.
6. G Kodu: Takım Hareketini Kontrol Etme
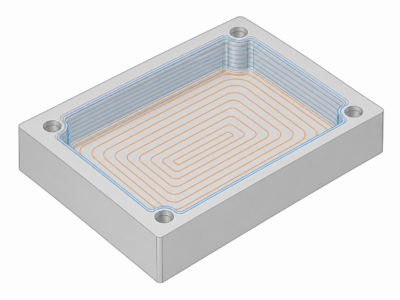
G kodu esas olarak makine hareketini kontrol eder. CNC makinesine takımın nereye gideceğini söyler, ne kadar hızlı hareket ediyor, nasıl bir yol izliyor, ve hangi koordinat sisteminin veya telafi modunun etkin olduğu.
Müşteriler için, önemli olan kod numaralarını ezberlememek. Önemli olan G kodunun CAM takım yolunu makine hareketine çevirmesidir.. Eğer takım yolu, koordinat kurulumu, veya tazminat yanlış, parça çizimle eşleşmeyebilir.
G kodu ayrıca makinenin virajlarda ne kadar düzgün hareket ettiğini de etkiler, delikler nasıl işlenir, ve takım telafisinin nasıl uygulandığı. Çok sayıda kısa çizgi parçasına sahip bir kontur, temiz yay enterpolasyonuyla aynı şekilde davranmayabilir. Bir sondaj döngüsü verimli olabilir, ama yine de doğru derinliğe ihtiyacı var, düzlemi geri çekme, soğutucu, ve talaş tahliye planı.
| Kategori | Tipik Kodlar | İşlev |
| Hareket kontrolü | G00 / G01 / G02 / G03 | Hızlı hareket, doğrusal kesme, ve yay hareketi |
| Düzlem seçimi | G17 / G18 / G19 | XY'yi seçer, XZ, veya YZ işleme düzlemi |
| Takım telafisi | G41 / G42 / G43 | Yarıçap ve uzunluk telafisini kontrol eder |
| Hazır çevrimler | G81-G89 | Sondajı destekler, sıkıcı, dokunarak, ve ilgili döngüler |
| Koordinat sistemleri | G54-G59 | İş koordinat sistemlerini seçer |
Basitleştirilmiş bir örnek, iş koordinat seçimi için G54'ü içerebilir, Takım değişimi için M06, Mil başlangıcı için M03, Soğutma sıvısı için M08 açık, ve bir delme döngüsü için G81. Gerçek üretimde, program, makine kontrol sistemi ve gerçek kurulumla eşleşmelidir.
7. M Kodu: Makine Destek Eylemlerini Kontrol Etme
G kodu makineye nasıl hareket edeceğini söylüyorsa, M kodu hangi destekleyici eylemlerin gerçekleştirileceğini söyler. Bu eylemler iş mili başlangıcını içerebilir, iş mili durdurma, soğutma sıvısı açık, soğutma sıvısı kapalı, takım değişikliği, isteğe bağlı durdurma, ve diğer makine fonksiyonları.
M kodu makine üreticisine ve kontrolöre göre değişebilir. Bu nedenle CNC programlarının gerçek makineye göre hazırlanıp kontrol edilmesi gerekmektedir., yalnızca CAM yazılımı çıkışı değil.
Günlük üretimde, G kodu ve M kodu birlikte çalışır. Bir alet kesmeden önce, makinenin güvenli bir konuma taşınması gerekebilir, araçları değiştir, yük takımı uzunluğu telafisi, iş milini başlat, ve soğutma sıvısını açın. Herhangi bir destekleyici eylem eksikse veya yanlış sıralanmışsa, takım yolu ekranda doğru olabilir ancak makinede güvenli olmayabilir.
| Kod | İşlev |
| M03 / M04 / M05 | Mil saat yönünde, saat yönünün tersine, veya dur |
| M06 | Takım değişikliği |
| M08 / M09 | Soğutma sıvısı açık veya kapalı |
| M00 / M01 | Program durdurma veya isteğe bağlı durdurma |
| M30 | Program sonu ve sıfırlama |
8. 1. Adım Öncesi DFM İncelemesi ve Simülasyonu
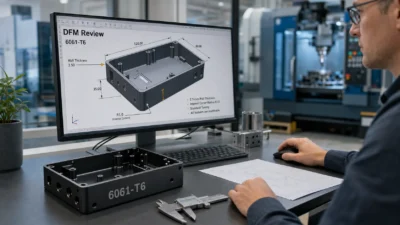
İyi CNC işleme sadece başlat düğmesine basmak değildir. Üretim öncesi, DFM incelemesi ve simülasyonu, sorunların hâlâ daha ucuz ve çözülmesi daha kolayken tanımlanmasına yardımcı olur.
DFM incelemesi, tasarımın güvenilir bir şekilde işlenip işlenemeyeceğini kontrol eder. Minimum köşe yarıçapını inceleyebilir, derinlik-çap oranı, duvar kalınlığı, hoşgörü makullüğü, malzeme-süreç uyumu, iplik derinliği, surface finish requirements, ve maliyet etkenleri.
İşleme simülasyonu birçok temel programlama riskinin yakalanmasına yardımcı olabilir, takım çarpışması dahil, tutucu girişimi, oyma, işlenmemiş alanlar, ve güvensiz hızlı hareketler. Simülasyon gerçek işleme deneyiminin yerini almaz, ancak deneme kesiminden önce kaçınılabilir programlama hatalarının azaltılmasına yardımcı olur.
Tam bir süreç planı bir operasyon rotasını içerebilir, takım listesi, kurulum planı, işleme notları, ve denetim planı. Bu belgeler tekrarlanabilir işleme kalitesini destekler, özellikle parçalar prototipten küçük seri üretime geçtiğinde.
Uygulamaya özel parçalar için, DFM incelemesi aynı zamanda nihai kullanım durumunu da dikkate almalıdır. için bir bileşen robotik CNC işleme sabit yatak yuvalarına ihtiyaç duyabilir, hafif cepler, ve doğru montaj yüzeyleri. için bir bileşen iletişim ekipmanları CNC işleme kavite doğruluğuna ihtiyaç duyabilir, RF ile ilgili yüzeyler, kaplama kontrolü, veya çevresel dayanıklılık. Bu gereksinimler programlamadan önce anlaşılmalıdır.
9. JADE-CNC İşleme Riskini Azaltmaya Nasıl Yardımcı Olur?
JADE-CNC, CNC işlemeyi basit bir dosyadan makineye işlem olarak ele almaz. Bir müşteri CAD dosyalarını ve çizimlerini gönderdiğinde, ekibimiz parçayı malzemeden inceleyebilir, tolerans, araç erişimi, fikstür, yüzey kalitesi, ve üretim başlamadan önce denetim perspektifleri.
Derin boşluklu parçalar için, araç uzantısını inceleyebiliriz, tutucu boşluğu, kaba işleme payı, ve sohbet riski. İnce duvarlı parçalar için, sıkıştırma stratejisini gözden geçirebiliriz, kesme sırası, ve deformasyon kontrolü. Hassas delikler için, İşleme planını onaylamadan önce kaba işleme ve bitirme rotasını inceleyebiliriz.
Proje ihtiyacına bağlı olarak, JADE-CNC, DFM geri bildirimini destekleyebilir, süreç planlama notları, işleme riski incelemesi, ve kritik boyutlar için ilk ürün muayenesi. Amaç, işlemeden önce potansiyel sorunları bulmaktır, bitmiş parça zaten yapıldıktan sonra değil.
Malzeme seçimi hala açıkken, ekibimiz aynı zamanda pratik yolları da tartışabilir alüminyum CNC işleme, paslanmaz çelik CNC işleme, bakır, titanyum, ve mühendislik plastik parçaları. Nihai öneri çizim gereksinimlerine bağlıdır, miktar, yüzey kalitesi, maliyet hedefi, ve başvuru koşulları.
10. Çözüm
CNC işleme kalitesi kesilmeden önce planlanır. CAD tasarım gereksinimlerini tanımlar. CAM, tasarımı bir işleme stratejisine dönüştürür. G kodu alet hareketini kontrol eder. Makine eylemlerini destekleyen M kodu koordinatları. Bu aşamalar bir çizimi veya 3D modeli güvenilir bir fiziksel parçaya dönüştürmek için birlikte çalışır.
Bir CNC parçasının toleransları sıkı olduğunda, derin boşluklar, ince duvarlar, hassas delikler, dişli özellikler, veya yüzey bitirme gereksinimleri, Tedarikçi seçimi yalnızca makine modellerine ve tekliflere dayanmamalı. İşleme öncesindeki görünmez çalışma genellikle nihai parçanın doğru şekilde üretilip üretilemeyeceğini belirler., verimli bir şekilde, ve güvenilir bir şekilde.
JADE-CNC, müşterilerin üretim başlamadan önce işleme risklerini gözden geçirmesine yardımcı olur, böylece sorunlar daha erken tespit edilebilir ve pratik bir süreç planıyla kontrol edilebilir. Bu, basit bir program çalıştırmakla güvenilir bir CNC işleme süreci oluşturmak arasındaki farktır.
CTA
Çizimlerinizi JADE-CNC'ye gönderin, CAD dosyaları, malzeme gereksinimleri, miktar, hoşgörü ihtiyaçları, surface finish requirements, ve başvuru detayları. Ekibimiz projeniz için en pratik CNC işleme ve bitirme rotasını inceleyebilir.
SSS
CNC işlemede CAD ve CAM arasındaki fark nedir??
CAD, parça tasarımı ve çizim gereksinimlerini tanımlar. CAM, parçayı üretmek için kullanılan işleme stratejisini ve takım yollarını hazırlar.
G kodu ile M kodu arasındaki fark nedir??
G kodu alet hareketini kontrol eder, iş mili başlatma gibi makine eylemlerini destekleyen M kodu kontrolleri, soğutucu, takım değişikliği, ve programın durdurulması.
CNC programlama parça kalitesini neden etkiler??
Programlama kararları takım yolu stratejisini etkiler, döngü süresi, yüzey kalitesi, alet işaretleri, deformasyon riski, işleme stabilitesi, ve boyutsal doğruluk.
CNC işlemeden önce DFM incelemesi neden önemlidir??
DFM incelemesi, araca erişim sorunlarının belirlenmesine yardımcı olur, tolerans riskleri, ince duvar deformasyonu, derin boşluk zorlukları, fikstür sorunları, ve üretim öncesi yüzey kalitesi endişeleri.
CNC işlemeden önce hangi dosyalar gönderilmelidir??
Tam bir RFQ 2D çizimleri içermelidir, 3CAD dosyaları, malzeme gereksinimleri, toleranslar, miktar, surface finish requirements, ve mevcut olduğunda uygulama notları.
Aynı CAD modeli farklı şekillerde işlenebilir mi??
Evet. Farklı takım yolları, demirbaşlar, aletler, makineler, ve denetim planları farklı çevrim sürelerine yol açabilir, yüzey bitirmeleri, boyutsal kararlılık, ve maliyet.