



Les clients voient souvent la découpe par machine CNC. La broche tourne, des éclats se détachent du matériau, le liquide de refroidissement coule, et la pièce prend forme petit à petit. C'est la partie la plus visible de l'usinage CNC, mais ce n'est pas là que commencent la plupart des décisions de processus.
De nombreux facteurs clés de la qualité, coût, délai de mise en œuvre, et les risques d'usinage sont déjà façonnés avant que le premier copeau ne soit coupé. La machine suit un processus. La qualité de ce processus dépend de la façon dont le dessin est examiné, comment le parcours d'outil est planifié, comment le programme est préparé, et comment les risques d'usinage sont vérifiés avant le démarrage de la production. C'est pourquoi un fiable Service d'usinage CNC devrait regarder au-delà de la géométrie du modèle et évaluer le véritable itinéraire de fabrication.
Chez JADE-CNC, l'examen avant usinage se concentre sur des questions pratiques: La pièce peut-elle être maintenue en toute sécurité? L'outil peut-il atteindre toutes les fonctionnalités critiques? Une paroi mince se déformera-t-elle? Une cavité profonde provoquera-t-elle des bavardages? L'état de surface correspond-il à l'itinéraire d'usinage? Un trou de précision doit-il d'abord être ébauché et terminé plus tard?
Cet article explique le rôle de la CAO, CAME, Code G, et code M dans l'usinage CNC, et pourquoi un bon travail CNC ne consiste pas simplement à appuyer sur le bouton de démarrage.
1. Pourquoi la qualité CNC commence avant l'usinage
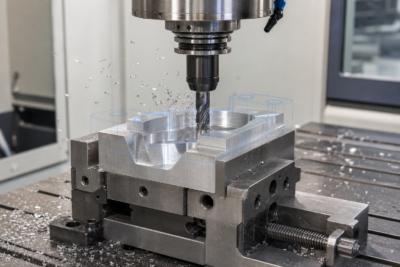
Une machine CNC ne décide pas à elle seule de la meilleure stratégie de fabrication. Il exécute les instructions préparées par les ingénieurs et les opérateurs. Si le dessin est mal compris, le luminaire est faible, le parcours d'outil est risqué, ou le programme n'est pas vérifié, la pièce finale peut présenter des erreurs dimensionnelles, mauvais état de surface, marques d'outils, déformation, ou problèmes de montage.
Avant le début de l'usinage, la planification des processus relie l'intention de conception au comportement réel du matériau, outils, luminaires, et des machines. Ceci est particulièrement important pour les pièces à cavité profonde, boîtiers à parois minces, trous de précision, fonctionnalités filetées, surfaces cosmétiques, et composants qui nécessitent un assemblage stable.
Un même modèle 3D peut être usiné de plusieurs manières différentes. La différence entre un processus stable et un processus risqué apparaît souvent dans le temps de cycle, état de surface, durée de vie de l'outil, taux de rebut, et la fiabilité des livraisons.
Un simple support, Par exemple, peut nécessiter uniquement un fraisage et un perçage standard. Un boîtier commun de robot peut nécessiter un contrôle strict des données, alésage du siège de roulement, usinage multi-faces, et inspection de la coaxialité ou de la perpendiculaire. Une cavité RF peut nécessiter une finition murale soignée, coins intérieurs propres, et revêtement ou masquage contrôlé après usinage. Ces décisions ne sont pas prises automatiquement par la machine. Ils sont réalisés lors de la révision et de la programmation.
2. GOUJAT: Comprendreexécution du dessin et des exigences critiques
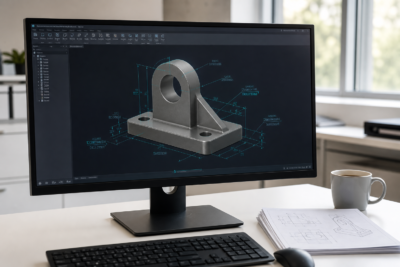
La CAO est l'étape de conception. Il définit le modèle de pièce et les informations de dessin, y compris le matériel, tolérance, trous, fils de discussion, état de surface, références de référence, et dimensions critiques.
Un fichier CAO est plus qu'une forme. Il indique à l'équipe d'usinage ce qui doit être contrôlé. Une surface de montage peut nécessiter un contrôle de planéité. Un modèle de trous peut nécessiter une précision de position. Une surface visible peut nécessiter un usinage ou une finition plus propre. Un trou fileté peut nécessiter une profondeur de filetage suffisante pour l'assemblage.. Chaque exigence affecte le plan de processus.
Quand un dessin arrive, la première tâche d'ingénierie consiste à identifier les caractéristiques qui affectent la fonction. Ceux-ci peuvent inclure des sièges de roulement, faces d'étanchéité, trous filetés, surfaces de contact, parois minces, poches profondes, ou zones cosmétiques. Ces caractéristiques influencent la conception des luminaires, séquence d'usinage, sélection d'outils, et planification des inspections.
Le matériau compte également au stade de la révision CAO. Aluminium 6061-T6, 7075-T6, acier inoxydable, cuivre, titane, POM, ABS, et PC se comportent tous différemment pendant l'usinage. Le choix du matériau affecte les paramètres de coupe, usure des outils, risque de bavure, contrôle de la déformation, et finition de surface.
Pour pièces en aluminium, la découpe à grande vitesse permet souvent d'obtenir un enlèvement de matière efficace, mais le contrôle des bavures et la consistance de la surface comptent toujours. Pour l'acier inoxydable, chaleur, écrouissage, et l'usure des outils nécessite plus d'attention. Pour les plastiques techniques, la pression de serrage et la chaleur de coupe peuvent affecter les dimensions finales. C'est pourquoi l'examen des matériaux doit avoir lieu avant la programmation, pas après le début de l'usinage.
3. CAME: Transformer la conception en stratégie d'usinage
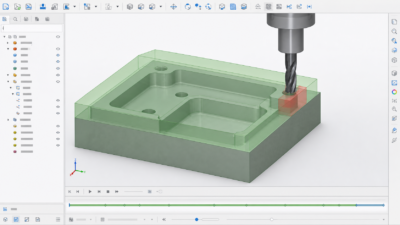
La CAM est l'étape de préparation à la fabrication. Si CAD répond quoi faire, CAM explique comment y parvenir.
Pendant la programmation CAM, l'ingénieur sélectionne les outils de coupe, séquence d'usinage, stratégie d'ébauche, finition des chemins, se nourrit, vitesses, franchissement, profondeur de coupe, et un déplacement sûr des outils. Le résultat est un programme CNC que la machine peut exécuter.
Un bon plan CAM prend en compte à la fois la géométrie et le risque. Les cavités profondes peuvent nécessiter des outils plus longs, mais une longue extension de l'outil réduit la rigidité et augmente le risque de broutage. Les pièces à paroi mince peuvent nécessiter des coupes de finition plus légères et un enlèvement de matière équilibré. Des trous de précision peuvent nécessiter un perçage, ennuyeux, et finir de s'ennuyer au lieu d'une simple opération.
Pour composants prismatiques standards, une écurie Service de fraisage CNC l'itinéraire peut suffire. Pour les pièces avec plusieurs faces inclinées, contre-dépouilles, ou des exigences d'accès complexes, 5-usinage CNC d'axes peut réduire les modifications de configuration et améliorer l'alignement des fonctionnalités. Pour arbres ronds, épingles, manches, ou fonctionnalités tournées, Service de tournage CNC peut faire partie du parcours global du processus.
C'est là que l'usinage CNC devient un travail d'ingénierie. Le but n'est pas seulement de découper la forme, mais pour couper des pièces qualifiées à plusieurs reprises et en toute sécurité.
4. Pourquoi le même modèle peut produire des résultats différents
Le même modèle 3D peut produire des résultats différents selon la stratégie d'usinage. Un processus peut être rapide mais laisser des traces d'outils évidentes. Un autre peut créer une surface plus lisse mais nécessiter un temps de cycle plus long.. Un troisième peut paraître acceptable en simulation mais devenir instable lors de la coupe réelle en raison du porte-à-faux de l'outil., mauvaise évacuation des copeaux, ou fixation faible.
Les décisions relatives au parcours d'outil peuvent affecter le temps de cycle, état de surface, marques d'outils, stabilité dimensionnelle, et sécurité des usinages. Pour les surfaces cosmétiques, la direction et l'espacement des passes de finition peuvent modifier la texture visible. Pour murs fins, une coupe agressive peut provoquer une déviation. Pour les poches profondes, un mauvais accès à l'outil peut créer un risque de broutage ou de collision.
Le traitement de surface dépend également des choix d'usinage antérieurs. Une pièce qui sera anodisée, peint, brossé, ou poli nécessite un état de bord et une préparation de surface appropriés avant la finition. Si des bavures, marques d'outils profondes, ou des textures incohérentes subsistent, le plus tard Finition de surface CNC le processus peut rendre ces problèmes plus visibles plutôt que de les cacher.
C'est pourquoi la programmation avant l'usinage est importante. Un bon processus réduit le risque de découvrir des problèmes seulement une fois que la pièce finie est déjà fabriquée..
5. Risques d'usinage courants détectés avant la production
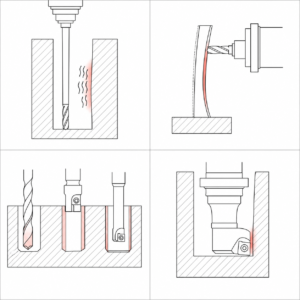
Les équipes d'usinage expérimentées recherchent les risques avant le début de l'usinage. Cet examen permet de réduire les retouches, ferraille, bris d'outil, et retards de livraison. Le risque spécifique dépend de la géométrie de la pièce, matériel, tolérance, quantité, et exigences de finition de surface.
- Cavités profondes: La longueur d'extension de l'outil doit être évaluée tôt. Un outil long peut atteindre la cavité, mais il se peut que la coupe ne soit pas stable. Bavarder, mauvais état de surface, et un écart dimensionnel peut apparaître si la rigidité n'est pas suffisante. Le processus peut nécessiter des étapes plus courtes, un autre titulaire, reste usinage, ou surépaisseur d'ébauche ajustée.
- Pièces à parois minces: Les parois minces peuvent se déformer en raison de la force de coupe, pression de serrage, ou contrainte de matière résiduelle. Ebauche équilibrée, allocation appropriée, temps de libération du stress, et des passes de finition contrôlées doivent être envisagées. Un boîtier en aluminium mince peut sembler correct une fois serré, puis revient après la libération.
- Trous de précision: Les trous de précision nécessitent souvent un processus par étapes tel que le perçage, ennuyeux, semi-finition, et alésage ou alésage final. Une seule opération de perçage peut ne pas suffire pour un ajustement serré, rondeur, ou exigences de finition de surface. Les sièges de roulement et les trous de positionnement doivent être examinés attentivement.
- Interférence de l'outil: L'outil de coupe peut atteindre la surface, mais le support ou l'écrou peut entrer en collision avec la paroi latérale dans les zones profondes ou étroites. La géométrie du porte-outil doit être incluse dans la simulation si nécessaire, surtout pour les caries, moules, logements, et fonctionnalités multi-axes.
- Usinage de filetage: Le taraudage peut être efficace pour les petits filetages et les matériaux appropriés. Le fraisage de filetage peut être plus sûr pour les filetages plus gros, matériaux plus durs, ou les cas où l'ajustement de la taille du fil est utile. Le choix affecte la liste des outils, temps de cycle, et fiabilité de l'assemblage.
- Planification des inspections: Les dimensions critiques doivent être identifiées avant la production afin que la méthode d'inspection soit prête. Une pièce qui nécessite une position de trou serrée, platitude, ou le parallélisme peut nécessiter plus qu'une vérification visuelle rapide. Le droit Contrôle qualité CNCle plan permet de confirmer la pièce avant expédition.
6. Code G: Contrôler le mouvement des outils
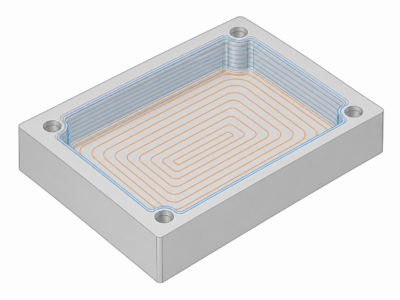
Le G-code contrôle principalement le mouvement des machines. Il indique à la machine CNC où va l'outil, à quelle vitesse ça bouge, quel chemin il suit, et quel système de coordonnées ou mode de compensation est actif.
Pour les clients, le point clé n'est pas de mémoriser les numéros de code. Le point important est que le G-code traduit le parcours d'outil CAM en mouvement de la machine.. Si le parcours d'outil, configuration des coordonnées, ou la compensation est fausse, la pièce peut ne pas correspondre au dessin.
Le code G affecte également la fluidité avec laquelle la machine se déplace dans les courbes, comment les trous sont traités, et comment la compensation d'outil est appliquée. Un contour comportant de nombreux segments de ligne courts peut ne pas se comporter de la même manière qu'une interpolation d'arc propre.. Un cycle de forage peut être efficace, mais il faut quand même la bonne profondeur, rétracter l'avion, liquide de refroidissement, et plan d'évacuation des copeaux.
| Catégorie | Codes typiques | Fonction |
| Contrôle de mouvement | G00 / G01 / G02 / G03 | Mouvement rapide, coupe linéaire, et le mouvement de l'arc |
| Sélection du plan | G17 / G18 / G19 | Sélectionne XY, XZ, ou plan d'usinage YZ |
| Compensation d'outil | G41 / G42 / G43 | Contrôle la compensation du rayon et de la longueur |
| Cycles en conserve | G81-G89 | Prend en charge le forage, ennuyeux, tapotement, et cycles associés |
| Systèmes de coordonnées | G54-G59 | Sélectionne les systèmes de coordonnées de travail |
Un exemple simplifié peut inclure G54 pour la sélection des coordonnées de travail, M06 pour changement d'outil, M03 pour le démarrage de la broche, M08 pour liquide de refroidissement activé, et G81 pour un cycle de perçage. En production réelle, le programme doit correspondre au système de contrôle de la machine et à la configuration réelle.
7. Code M: Contrôler les actions de support machine
Si le G-code indique à la machine comment se déplacer, Le code M lui indique les actions de support à effectuer. Ces actions peuvent inclure le démarrage de la broche, arrêt de la broche, liquide de refroidissement allumé, liquide de refroidissement coupé, changement d'outil, arrêt optionnel, et autres fonctions de la machine.
Le code M peut varier selon le constructeur de la machine et le contrôleur. C'est pourquoi les programmes CNC doivent être préparés et vérifiés en fonction de la machine réelle., non seulement la sortie du logiciel CAM.
En production quotidienne, Le G-code et le M-code fonctionnent ensemble. Avant qu'un outil ne coupe, la machine devra peut-être se déplacer vers une position sûre, changer d'outils, compensation de longueur d'outil de charge, démarrer la broche, et allume le liquide de refroidissement. Si une action de soutien est manquante ou mal séquencée, le parcours d'outil peut être correct à l'écran mais dangereux sur la machine.
| Code | Fonction |
| M03 / M04 / M05 | Broche dans le sens des aiguilles d'une montre, dans le sens inverse des aiguilles d'une montre, ou arrêter |
| M06 | Changement d'outil |
| M08 / M09 | Liquide de refroidissement activé ou désactivé |
| M00 / M01 | Arrêt du programme ou arrêt optionnel |
| M30 | Fin du programme et réinitialisation |
8. Examen et simulation DFM avant la 1ère étape
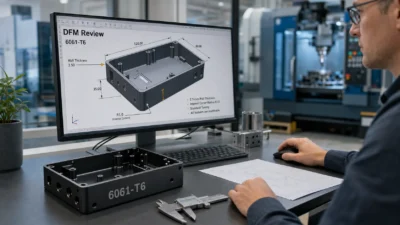
Un bon usinage CNC ne consiste pas seulement à appuyer sur le bouton de démarrage. Avant la production, L'examen et la simulation DFM aident à identifier les problèmes tout en restant moins coûteux et plus faciles à résoudre..
Un examen DFM vérifie si la conception peut être usinée de manière fiable. Il peut revoir le rayon de coin minimum, rapport profondeur/diamètre, épaisseur de paroi, tolérance caractère raisonnable, adéquation matériau-processus, profondeur du filetage, exigences de finition de surface, et les facteurs de coûts.
La simulation d'usinage peut aider à détecter de nombreux risques de base en programmation, y compris collision d'outils, interférence du titulaire, gougeage, zones non usinées, et des mouvements rapides et dangereux. La simulation ne remplace pas une véritable expérience d’usinage, mais cela permet de réduire les erreurs de programmation évitables avant l'essai de découpe.
Un plan de processus complet peut inclure un itinéraire opérationnel, liste d'outils, plan d'installation, notes d'usinage, et plan d'inspection. Ces documents prennent en charge une qualité d'usinage reproductible, surtout lorsque les pièces passent du prototype à la production en petites séries.
Pour les pièces spécifiques à l'application, L'examen DFM devrait également prendre en compte le cas d'utilisation final. Un composant pour Usinage CNC robotique peut avoir besoin de sièges de roulement stables, poches légères, et des faces de montage précises. Un composant pour équipement de communication Usinage CNC peut nécessiter une précision de la cavité, Surfaces liées aux RF, contrôle du revêtement, ou durabilité environnementale. Ces exigences doivent être comprises avant la programmation.
9. Comment JADE-CNC aide à réduire les risques d'usinage
JADE-CNC ne traite pas l'usinage CNC comme une simple opération fichier-machine. Lorsqu'un client envoie des fichiers CAO et des dessins, notre équipe peut examiner la pièce à partir du matériau, tolérance, accès aux outils, montage, état de surface, et perspectives d'inspection avant le démarrage de la production.
Pour pièces à cavité profonde, nous pouvons examiner l'extension de l'outil, dégagement du support, surépaisseur d'ébauche, et risque de bavardage. Pour pièces à parois minces, nous pouvons revoir la stratégie de serrage, séquence de coupe, et contrôle des déformations. Pour des trous de précision, nous pouvons revoir l'itinéraire d'ébauche et de finition avant de confirmer le plan d'usinage.
Selon les exigences du projet, JADE-CNC peut prendre en charge les commentaires DFM, notes de planification des processus, revue des risques d'usinage, et inspection du premier article pour les dimensions critiques. Le but est de trouver les problèmes potentiels avant l'usinage, pas après que la pièce finie soit déjà réalisée.
Lorsque la sélection des matériaux est encore ouverte, notre équipe peut également discuter des itinéraires pratiques pour usinage CNC en aluminium, Usinage CNC en acier inoxydable, cuivre, titane, et pièces en plastique d'ingénierie. La recommandation finale dépend des exigences du dessin, quantité, état de surface, objectif de coût, et conditions d'application.
10. Conclusion
La qualité de l'usinage CNC est planifiée avant la découpe. La CAO définit les exigences de conception. CAM transforme la conception en stratégie d'usinage. Le code G contrôle le mouvement de l'outil. Coordonnées du code M prenant en charge les actions de la machine. Ces étapes fonctionnent ensemble pour transformer un dessin ou un modèle 3D en une pièce physique fiable..
Lorsqu'une pièce CNC a des tolérances serrées, cavités profondes, parois minces, trous de précision, fonctionnalités filetées, ou exigences de finition de surface, La sélection des fournisseurs ne doit pas reposer uniquement sur les modèles de machines et les devis.. Le travail invisible avant l'usinage détermine souvent si la pièce finale peut être produite avec précision, efficacement, et de manière fiable.
JADE-CNC aide ses clients à évaluer les risques d'usinage avant le début de la production, afin que les problèmes puissent être détectés plus tôt et contrôlés grâce à un plan de processus pratique. C'est la différence entre simplement exécuter un programme et créer un processus d'usinage CNC fiable..
Appel à l'action
Envoyez à JADE-CNC vos dessins, Fichiers CAO, exigences matérielles, quantité, besoins de tolérance, exigences de finition de surface, et les détails de la candidature. Notre équipe peut examiner l'itinéraire d'usinage et de finition CNC le plus pratique pour votre projet..
FAQ
Quelle est la différence entre la CAO et la FAO dans l'usinage CNC?
La CAO définit les exigences de conception et de dessin des pièces. CAM prépare la stratégie d'usinage et les parcours d'outils utilisés pour fabriquer la pièce.
Quelle est la différence entre le code G et le code M?
Le code G contrôle le mouvement de l'outil, tandis que les commandes M-code prennent en charge les actions de la machine telles que le démarrage de la broche., liquide de refroidissement, changement d'outil, et arrêt du programme.
Pourquoi la programmation CNC affecte-t-elle la qualité des pièces?
Les décisions de programmation affectent la stratégie de parcours d'outil, temps de cycle, état de surface, marques d'outils, risque de déformation, stabilité d'usinage, et précision dimensionnelle.
Pourquoi la révision DFM est-elle importante avant l'usinage CNC?
L'examen DFM permet d'identifier les problèmes d'accès aux outils, risques de tolérance, déformation des parois minces, défis des cavités profondes, problèmes de montage, et problèmes de finition de surface avant la production.
Quels fichiers doivent être envoyés avant l'usinage CNC?
Une demande de prix complète doit inclure des dessins 2D, 3Fichiers CAO D, exigences matérielles, tolérances, quantité, exigences de finition de surface, et notes d'application lorsqu'elles sont disponibles.
Le même modèle CAO peut-il être usiné de différentes manières?
Oui. Différents parcours d'outils, luminaires, outils, machines, et les plans d'inspection peuvent conduire à des temps de cycle différents, finitions de surface, stabilité dimensionnelle, et le coût.