CNC 加工による変形が隠れたコストを生み出す理由
CNC 機械加工部品は、材料を急速に除去すると寸法が不安定になる場合があります, 積極的なクランプ, 熱を切る, または長期保管. このリスクが特に高いのは、 複雑なアルミニウム製ハウジング, 薄肉構造, 大きな内部空洞, 細長いコンポーネント. 初めての商品検査 (FAI) 通過するかもしれない, 製造プロセス全体を通じて寸法安定性が維持されないと、後続の部品が公差から外れてしまう可能性があります。. このドリフトはバッチレベルの品質リスクにつながる可能性があります, 手直し, そして配達が遅れた.
JADE-CNCにて, 私たちは治療します CNC加工変形制御 下流の最終検査の問題ではなく、前工程の計画パラメータとして. 内部管理されたサンプルデータは、材料調達がどのように構造化されているかを示しています, アダプティブフィクスチャ, 最適化された加工ツールパス, 一時的な石膏充填サポート, 熱安定後の検査により、変形に関連した変動を低減できます。.
変形制御プログラム前後の性能比較
メトリック | 制御前 | アフターコントロール | 改善 |
変形不良率 | 18.5% | 2.3% | ↓ 87.6% |
平均. の平坦度 200 × 150 mm アルミニウムハウジング | 0.14 mm | 0.04 mm | ↓ 71.4% |
ファーストパス利回り, 薄肉部品 (<= 2 mm) | 62% | 94% | ↑ 51.6% |
平均. バッチごとの再作業サイクル | 3.2 日 | 0.5 日 | ↓ 84.4% |
このガイドでは、アルミニウム CNC 部品の反りの背後にある 5 つの一般的なメカニズムを検証します。, 一時的な工業用石膏充填が、作業中に弱い断面をどのようにサポートするかを説明します。 フライス加工, 製造ロット全体の寸法安定性を向上させるための多段階のプロセス制御方法の概要を説明します。.
アルミニウム CNC コンポーネントの 5 つの典型的な加工変形タイプ
実用的なプロセス制御の観点から, 寸法誤差 アルミCNC部品 通常は 5 つの明確なカテゴリに由来します. CNC 加工の変形を防ぐ効果的な方法を実行するには、これらの根本原因を理解することが不可欠です。:
代表的な 5 つの加工変形タイプの概要
変形タイプ | よくある症状 | 主な原因 | 主要な制御方法 |
原料残留応力 | 反り, ねじる, または荒加工直後の曲げ | 板材・棒材の残留応力解放 | 安定化された材料を選択する (T651), 荒らし後の年齢, 対称的な材料除去を適用する |
治具 & クランプ応力 | クランプ時の許容範囲内, 解放されると許容範囲外になる | 過剰なクランプ力, 不十分な身体的サポート | クランプ力を軽減する, 補助サポートを追加する, 接点の最適化 |
切削抵抗たわみ量 | 片面を加工した後にコンポーネントが曲がったり湾曲したりする | 一方的な重度のストック除去, 不均一な切削抵抗 | 階層化されたツールパスを実装する, 対称フライス加工, 均一なステップダウン |
熱膨張ドリフト | 長時間の加工中または加工直後の寸法ドリフト | 摩擦熱をカット, 紡錘体の成長, 室温の変動 | フラッドクーラントを使用する, 切断パラメータを最適化する, 熱安定化後にのみ検査してください |
薄肉低剛性 | 壁厚が不安定, 平坦度が悪い, プロファイル偏差 | 幾何学的部品の剛性が低い | 荒加工と仕上げ加工を分離する, ユニフォームの在庫を残す, 軽い仕上がりのカットを活用する, カスタム治具をデザインする |
原材料の残留応力による変形の管理
この問題により、大きなプレートが頻繁に侵害されます。, 薄いシート, 深い空洞, 複雑な構造フレーム. 典型的な 6061-T651 アルミニウム プレートのシナリオを考えてみましょう: 生のブランクは優れた平坦性を示します. しかし, オペレーターが粉砕すると 5 最初の面から mm 離し、パーツのクランプを解除します, すぐにワープが始まります. このねじれは工作機械の精度が低いことを示すものではありません; これは、未加工合金ブロック内の固有残留応力のバランスが崩れていることを証明します。.
是正プロセスのルート
安定性を保つために, 1 回のパスで片面から大量の材料を除去しないようにする. その代わり, バランスの取れたツールパス戦略を展開する:
空白 -> ラフマシンA面 -> フリップ & ラフマシン サイドB -> 対称的な材料除去 -> 制服在庫を残す -> ストレス解消 / 老化 -> 中仕上げ -> 最終的な熱安定化 -> フィニッシュパス
高精度の航空宇宙部品や医療部品向け, より厳密な順序が必要になる場合があります:
荒加工 -> ストレス解消 (自然老化または人工老化) -> 中仕上げ -> 再安定化 -> 精密仕上げ
資材調達戦略が重要な理由
適切な合金焼戻しを選択すると、工具が金属に接触する前にアルミニウム CNC 部品の歪みを軽減する簡単な方法になります。. 6061-T651 プレートや 7075-T651 プレートなどの材料は、内部応力を軽減するために機械的伸張が施されています。. の "51" 接尾辞は特に永久的な機械的ストレッチを指定します。 1% に 3% 内部の力を均等にするように設計されています.
一般的なアルミニウムの焼き戻しと残留応力レベルの比較
材質の質 | 治療方法 | 残留応力レベル | 典型的な業界アプリケーション |
6061-T6 | 溶体化熱処理 + 人工的に老化させた | 比較的高い | 一般構造部品, 低公差ブラケット |
6061-T651 | 溶体化処理 + 1-3% ストレッチ + 老人 | 低い | 精密プレート, ディープキャビティハウジング, 多様体 |
7075-T6 | 溶体化熱処理 + 人工的に老化させた | 高い | 高強度構造部品 |
7075-T651 | 溶体化処理 + 1-3% ストレッチ + 老人 | 比較的低い | 航空宇宙構造部品, 高ストレス防御コンポーネント |
6061-T652 | 溶体化処理 + 圧縮応力緩和 + 老人 | 低い | ヘビーゲージの厚板, 複雑な鍛造品 |
排除する "偽の寸法" 治具とクランプ力が原因
クランプの変形は製造現場のオペレータから見えないため、欺瞞的な問題となります。. 薄壁の電子ハウジングを加工することを想像してください。:
- バイスにしっかりと固定した状態で測定: 100.00 mm (完璧なコンプライアンス)
- ツールパスが完了した直後に検査されます: 100.01 mm (制限内で)
- バイスのジョーを解放した後に測定: 100.18 mm (許容範囲外で失敗しました)
フライス加工サイクル中に過剰なクランプ力によって生のワークピースが強制的に圧縮されました. 工作機械は、物理的に変形した状態に閉じ込められた部品を効果的に切断していました. 解放されたら, 金属は自然に本来の姿に戻った, 準拠していないフォーム.
主要なエンジニアリング原則
最終パーツの品質は完全に無料で検証する必要があります, 拘束されていない状態, 治具のクランプ圧力がかかっている間は決して行わないでください.
治具の変形制御方法チェックリスト
制御方法 | 特定のワークショップの実践 | 該当する調達シナリオ |
クランプ力を軽減する | 仕上げパス中に部品を保持するために必要な最小限の圧力を加えます。. | すべての薄肉コンポーネント |
サポートポイントの追加 | 調整可能な補助ジャックまたはサポートをオーバーハング位置に統合. | 大きくて深い空洞, 薄板プロファイル |
サポートされていないクランプを避ける | しっかりとしたサポート ブロックまたは位置決めピンがすべてのクランプ ポイントの真下に位置することを確認します。. | すべてのカスタムフィクスチャのセットアップ |
剛性サポート近くのクランプ | コンポーネントの内部支持面を介してクランプ力の作用線を直接調整します。. | カンチレバー部品の設計 |
ソフトジョーを使用する | カスタムのアルミニウムまたは銅製のソフトジョーを機械加工してプロファイルに合わせ、表面積を増やします。. | ラウンド, キャスト, または非常に不規則なコンポーネント |
真空チャックの導入 | ユニフォームを着る, 局所的な挟み込みを防止する大気大面積真空吸引. | 極薄プレート, フラットシートストック |
専用の治具を作成する | コンポーネントの固有の形状に正確に合わせたカスタムのコンフォーマル治具を設計します. | 中量から大量の生産バッチ |
荒加工と仕上げの設定を区別することが重要です: 荒加工クランプ圧力は仕上げクランプ圧力と等しくないようにしてください。. 最後のフィニッシュパスを実行する前に, オペレータはクランプを後退させなければなりません, その部分をリラックスさせてください, 大幅に低い圧力でシステムを再トルクします.
切削力によるたわみの軽減
切削抵抗の問題は主に背の高いリブを加工するときに発生します。, 深いヒートシンク, 薄い壁 (<= 2 mm), および広域アルミニウム筐体. 切削工具が異物に遭遇したとき 2 mmの壁, 横方向の切削力により、薄い金属シートが物理的に押しのけられます。. 壁が弾性たわみを受ける. フライス工具が通過すると, 金属はバネで元の位置に戻ります.
この力学により、壁の厚さは大きく変化します, テーパー面, 仕様外の直角度, 局所的な寸法ステップ.
技術ツールとパラメータのチューニング
主要なワークフロー ロジックにはラフ処理が必要です, 一律在庫引当金を残す, 中仕上げ, そして軽いカットで仕上げます. 同時に, 薄肉 CNC フライス加工の変形を防ぐには、次のパラメータ調整を使用します。:
ツールとパラメータの最適化ポイント
最適化項目 | 技術原理 | 実用的なワークショップのメモ |
工具の切れ味 | 鋭い切れ刃により摩擦が低減され、ラジアル切削抵抗が低減されます。. | ポリッシュを使用, アルミニウム専用に最適化されたコーティングされていないインサート; 摩耗した工具は早めに交換する. |
工具径 | 工具径を大きくすることで工具剛性が向上 (たわみは L^3/D^4 に比例). | 内径コーナー半径が許容する最大の工具直径を選択してください. |
工具オーバーハング | 工具の伸びを最小限に抑えることで曲げモーメントが軽減され、ビビリが解消されます。. | 工具の突き出し量はセットアップが可能な限り短くしてください; 熱収縮ホルダーまたは油圧ホルダーを使用する. |
送り速度 | 刃当りの送りが切りくず負荷とそれに対応する工具圧力を制御します. | 送り速度をバランスのとれたチップ負荷制限内に維持する; 壁の仕上げ中に過剰な力がかからないようにする. |
切込み深さ (a_p) | 軸方向の切込み深さは工具の総噛み合いに影響を与えます. | 重要な薄肉仕上げパス用, a_p をタイトに制限しておきます 0.1 mmから 0.3 mmウィンドウ. |
カット幅 (a_e) | ラジアルエンゲージメントが横力ベクトルを制御. | ユニフォームを使用する, 片側の壁のたわみを防ぐために、仕上げ中に a_e を小さくする. |
ツールパス戦略 | 正しい加工方向を選択することで切削圧力が安定します. | クライムミリングを利用して機械テーブルに力を直接加えます。; 対称的なパスを利用して力のバランスをとる. |
切削熱による寸法変化を抑制
アルミニウム合金は線熱膨張係数が高い, 通常約 23 × 10^-6 / あなたC. この影響の実際的な規模を理解するには, ベースライン長が の大きなアルミニウム コンポーネントを考えてみましょう。 500 mm. 部品の温度が変化すると、 10 切削摩擦または環境暴露による℃, 理論上の寸法変化は次のように計算されます。:
デルタ L = 500 mm× (23 ×10^-6/℃) × 10 約℃ 0.115 mm
あ 10 ℃ の熱変化により、理論上約 30 分の寸法変化が生じる可能性があります。 0.115 mm. 公差が以下の精密エンジニアリングプロジェクト向け +/-0.01 mmまたは +/-0.02 mmレベル, この熱の動きは最終検査の前に制御する必要があります.
アルミニウム部品の理論上の寸法変化 (mm)
パーツのベースライン サイズ | デルタ T = 5 あなたC | デルタ T = 10 あなたC | デルタ T = 15 あなたC | デルタ T = 20 あなたC |
100 mm | 0.012 mm | 0.023 mm | 0.035 mm | 0.046 mm |
200 mm | 0.023 mm | 0.046 mm | 0.069 mm | 0.092 mm |
300 mm | 0.035 mm | 0.069 mm | 0.104 mm | 0.138 mm |
500 mm | 0.058 mm | 0.115 mm | 0.173 mm | 0.230 mm |
800 mm | 0.092 mm | 0.184 mm | 0.276 mm | 0.368 mm |
したがって, 高精度部品用, オペレーターはフラッドクーラントから高温の部品を直接引き抜くことはできません, すぐに検査してください 三次元測定機, そしてそれが準拠していることを宣言します. 正しい運用プロトコルには次のものが必要です:
機械加工 -> コンポーネントの洗浄 -> 熱安定化 / 温度均一化 -> 精密検査
熱変形制御要素のチェックリスト
制御要素 | 特定のワークショップ要件 |
クーラントの状態 | 安定したクーラント濃度を維持する, 音量, 熱を瞬時に逃がすための高流量. |
切断パラメータ | 過剰な工具の滞留を回避し、適切な切りくず除去を維持することで、発熱を管理します。. |
加工サイクルタイム | 長いフライス加工サイクル向け, インラインマシンの熱補償マクロを利用して軸ドリフトを追跡します. |
環境温度 | 作業現場の環境制御を維持して、社内の周囲温度の変化を制限します。 +/-2 あなたC. |
ワーク温度 | 最終検査の前に、コンポーネントは安定した周囲温度に達するまで休ませる必要があります. |
検査室の気候 | 高精度の計測は、標準に合わせて校正された実験室内で実行する必要があります 20 ℃基準. |
スピンドルの熱膨張 | スピンドルのウォームアップ サイクルを実行し、ソフトウェア パラメータが Z 軸の熱増加を補償することを確認します。. |
超薄壁と大きな内部空洞の段階的加工
超薄壁と大きな内部キャビティを備えたコンポーネントの機械加工は、精密フライス加工においてより困難な課題の 1 つです。. アルミニウムブロックの測定を考えてみましょう 300 × 200 × 50 mm、電子ハウジングに機械加工する必要があります。 2 mmの壁とa 2 mm 床の厚さ. 総材料除去率 (MRR) この構成では次の値を超える可能性があります 80% に 90%.
ワークピースは、信じられないほど硬い固体ブロックとして始まり、非常に壊れやすいものとして終わります。, 低剛性オープンシェル. 優れた工作機械であっても, 完璧なプログラミング, プレミアムカッター, 物質の塊が放出されると構造的な歪みが引き起こされます. この問題は、単一の最終仕上げパスを適用しても回避できません。; 専用の 5 段階のプロセス アーキテクチャが必要です.
高キャビティコンポーネントの 5 段階の機械加工プロセス
ステージ | CNC 運用戦略 | 在庫資材管理 | 主なプロセスの目的 |
ステージ 1: 強力な除去 | 内部コア容積の大部分を除去するための高速粗フライス加工. | 十分な在庫許容量を残しておく 0.5 mmから 1.5 mm. | 構造ブロックの剛性を維持しながら、材料除去効率を最大化します. |
ステージ 2: ストレス解消 | コンポーネントのクランプを解除する, 向きを反転する, 再固定, 熱または自然老化を実行します. | ベースラインの荒加工ストックエンベロープを維持する. | 激しい荒加工によって引き起こされる内部応力を安全に解放できます。. |
ステージ 3: 中仕上げ | 構造面を均一にミリングして、残りのストック層を均質化します。. | ストックを正確にトリミング 0.15 mmから 0.30 mm仕上げ代. | 不均一な材料の段差を排除, 最終パスでの一貫した工具圧力の確保. |
ステージ 4: 安定 | パーツのクランプを完全に解除します, 完全に熱的に安定するまで、拘束されずに放置します。. | 厳しい半仕上げ在庫許容量を維持する. | 中仕上げ二次応力を安全に解放し、合金を室温に戻します。. |
ステージ 5: 精密仕上げ | 高速適用, 重要な最終寸法をカットするための浅い深さのフライス加工ツールパス. | 残ったものを安全に取り除きます 0.15-0.30 mm ストックからターゲット印刷公差まで. | 表面仕上げの向上, 幾何学的なテーパーを減らす, 要求される寸法精度をサポートします. |
この 5 段階のシステムを導く基本的な哲学は明らかです: あらゆる激しい材料除去段階に続いて, 内部ストレスを解放するための時間を与える. 最終的な印刷寸法に到達する前に, コンポーネントがリラックスして安定したことを確認します, ストレスフリーな状態.
従来の変形防止方法と比較. 石膏サポート技術
標準的なエンジニアリング技術により、明確なベースラインのメリットが得られます, しかし、従来の各戦略は、薄肉製造に適用すると物理的な制限があります。:
従来の変形防止方法の限界
方法 | 一次機能 | テクニカル & 運用上の制限 | コストへの影響 |
原石の分離 & サイクルを終了する | 葉 1-3 荒加工後の安全在庫 mm; ストレス解消のための休憩が終わるまで終了を遅らせる. | 二次的なハンドオフと追跡を追加します; 最終切断中に内部応力が解放される可能性がある. | +15% に 25% 合計サイクル時間 |
熱老化処理 | 特殊なバッチオーブンまたは休止期間を使用して、内部の結晶配列を人工的に正規化します. | 多くの求人サイトには自動加熱オーブンがありません; 自然な残りのラインが必要です 2 に 4 数週間分の床面積. | +0.50 に 2.00 コンポーネントごと |
最適化された固定クランプ | カスタム真空プレートを使用, 軟顎の輪郭, および多点手動サポートジャック. | 複雑な機械設備の設計には多額のエンジニアリングコストがかかります; 内部ポケット壁をサポートできません. | +200 に 800 固定工具費 |
切断パラメータのスケーリング | 軸方向の切込み深さをスケールダウン (a_p) 物理的な工具圧力を下げるためにスピンドル RPM を上昇させながら. | 材料除去率を大幅に削減 (MRR); 薄肉の切削ビビリを完全に減衰させることができない. | +10% に 20% 合計サイクル時間 |
エンジニアリング上の重大なギャップ
深い内部空洞や非常に薄い壁を扱う場合 (<= 3 mm), これらの従来のアプローチでは、十分な内部構造剛性が得られない可能性があります. この制限に対処するには, JADE-CNC は工業用石膏サポート技術などの仮支持技術を評価します.
薄肉 CNC サポートの石膏充填プロセスの実行
コアプロセス原則
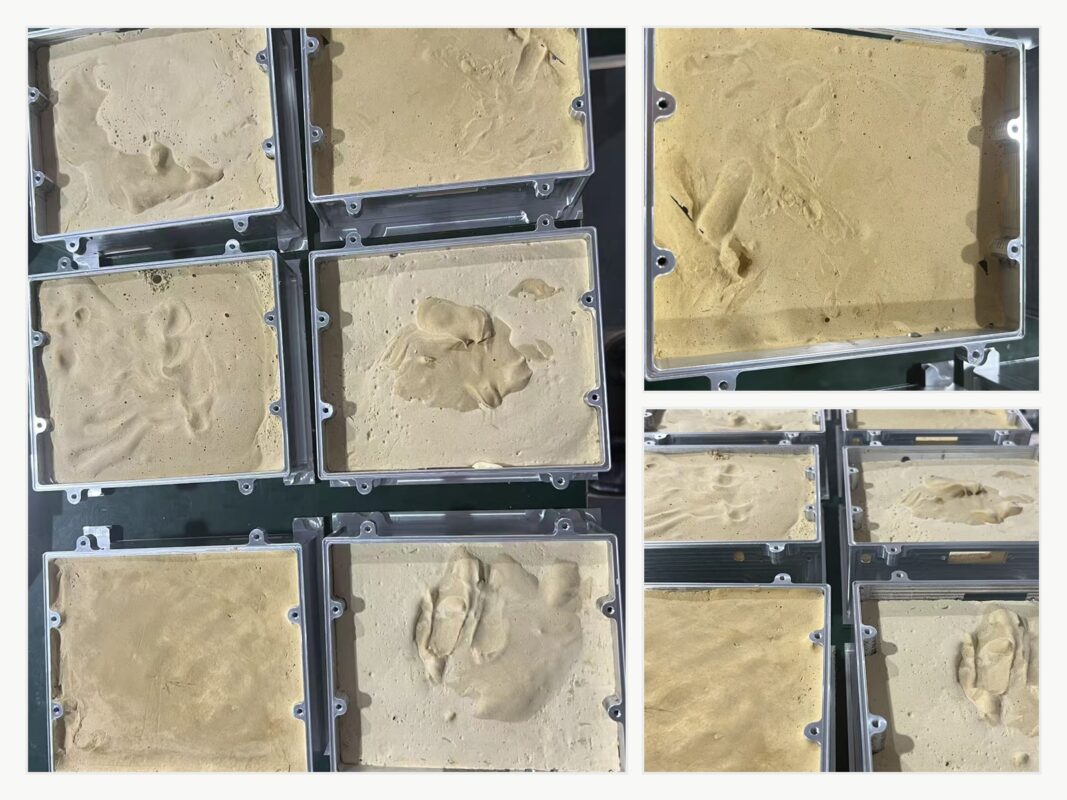
一時的な石膏充填は高密度として機能します。, 取り外し可能な補助裏地構造. 壊れやすい部品やポケットの深い部品に高速仕上げパスを実行する前に, JADE-CNC注型特化型, 高強度工業用石膏を生の内部空洞に注入する. 治ったら, この媒体は、薄い金属壁のすぐ後ろに内部基盤を提供します。.
この強固なサポートにより構造の剛性が向上します, 局所的な壁の振動を軽減します, 工具のビビリを抑制するのに役立ちます, 局所的な切削熱を分散します, 加工後に制御された水洗を使用して洗い流すことができます。.
充填グレードの石膏の技術材料仕様
エンジニアリングパラメータ | 技術的要件 & 仕様 |
石膏の材質の種類 | α-硫酸カルシウム半水和物 (プレミアム高強度配合) |
圧縮強度 (ドライ, 2-時間) | >= 35 MPa |
曲げ強度 (ドライ, 2-時間) | >= 8 MPa |
初期設定画面 | 8 に 12 分 |
最終硬化 & 設定画面 | 25 に 40 分 |
推奨される水対粉末重量比 | 0.60 に 0.75 |
ポストセット後の線形体積膨張 | <= 0.15% |
最大安全乾燥温度制限 | <= 60 あなたC (この値を超えると、熱亀裂や劣化が促進されます。) |
材料の水への溶解度 (で 20 あなたC) | ~ 2.4 グラム/リットル (自然に柔らかくなります, 壊れる, そして水圧で流れ出す) |
石膏充填材の適用性マトリックス
コンポーネントの構造タイプ | 目標肉厚範囲 | 調達の推奨事項 | 予想される平坦度 & プロファイルの改善 |
アルミニウム薄肉ハウジング | 1.0 mmから 3.0 mm | 強くお勧めします | 60% に 80% 偏差の減少 |
薄肉リング & フレーム | 1.5 mmから 4.0 mm | 推奨 | 40% に 60% 偏差の減少 |
細長い薄板 (L/t > 50) | 2.0 mmから 5.0 mm | 推奨 | 30% に 50% 偏差の減少 |
複雑で不規則な中空鋳物 | 1.0 mmから 2.5 mm | 強くお勧めします | 50% に 70% 偏差の減少 |
固体ブロック & 厚肉要素 | > 8.0 mm | 不要 (固有の剛性) | 適用できない (該当なし) |
製造上の注意点 & エンジニアリングレビューの制限
石膏充填はターゲットを絞った最適化オプションです, 普遍的な製造上の修正ではない. コンポーネントに盲目の微細穴があるかどうかを慎重に評価する必要があります, 複雑な内部流体経路, 開いた多孔質の表面, 厳格な絶対残留ゼロの化学的制限, または後処理の医療清潔要件. これらの専門的なプロジェクトについては、, JADE-CNC は包括的な検証レビューを実行します:
- パスの検証: 充填されたすべてのポケットに加工後の高圧洗浄ノズルがアクセスできるようにする.
- スレッド保護: すべてのネジ穴をマスクします, 重要なシール面, 注ぐ前に液体シリコーンプラグを使用して正確な基準面を作成します。.
- 化学的適合性: 石膏の微量元素が後続の製品を汚染しないことを確認します。 表面化学処理タイプ III ハードコート陽極酸化処理のような, 不動態化, または航空宇宙関連の接着.
- ボアスコープ検査: 光学式ボアスコープを使用して、クリーニング後にブラインド内部クロスホールを検査し、残留物が除去されていることを確認します。.
ステップバイステップの石膏ツール操作手順
- ステップ 1: 虫歯の前処理 (10-15 分)
内部キャビティを徹底的に脱脂します, 微量の切削液をすべて除去する, 加工油, そして緩んだアルミチップ. シール精度の特長, ブラインドスレッド, 特殊な高温テープまたはシリコン マスキング プラグを使用してデータムを位置決めします. キャビティは完全に乾燥している必要があります; 金属と石膏の境界に湿気が閉じ込められると、微小な空隙が発生し、裏打ちサポートが破損します。.
- ステップ 2: スラリー混合 (5-8 分)
設計された重量比を使用して、高強度石膏粉末と水を計量します。 (0.60 に 0.75). 粉末は必ず水容器にスムーズに入れてください。 (乾燥粉末に直接水を注がないでください。) ゆっくりとかき混ぜます 60 に 90 空気の混入を避けるための秒数. 最良の結果を得るために, 混合物を真空脱気チャンバーに置き、 30 に 60 削除するまでの秒数 70% マイクロバブルの.
- ステップ 3: 注ぐ & 熱硬化 (2-4 合計時間)
液体スラリーをマスクされたコンポーネントのキャビティにゆっくりと注ぎます。, 安定した流れ. 柔らかい木槌でアルミニウムの外壁を叩き続けて、気泡を押し上げて排出します。. 深い構成の場合 (> 50 mm), 石膏をプログレッシブで流し込みます 2-3 レイヤーステップ, 許可する 15 に 20 パス間の設定時間(分). コンポーネントを室温で自然硬化させます (20-25 あなたC, 40-60% RH) のために 2 に 4 時間. 急なスケジュールの場合, アセンブリをオーブンで硬化します 50-55 あなたはCのために 45 に 60 分 (を超えないでください 60 あなたC).
- ステップ 4: 加工の最適化
面の欠けを避けるために、硬化石膏に直接突っ込むのではなく、固体金属の境界からツールパスのエントリを開始します。. 剛性確認後, 裏打ちのない薄肉部品と比較して、切断パラメータが増加する可能性があります, 部品の形状とセットアップの安定性に応じて:
切削条件の比較: 未充填 vs. 石膏充填 (アルミ薄肉仕上げ)
パラメータ | 未充填薄壁 | 石膏充填 | 純生産量の増加 |
主軸速度 (S) | 8,000 回転数 | 10,000 - 12,000 回転数 | 上 25% - 50% |
送り速度 (F) | 800 mm/分 | 1,200 - 1,500 mm/分 | 上 50% - 88% |
軸方向切込み深さ (a_p) | 0.3 mm | 0.5 - 0.8 mm | 上 67% - 167% |
半径方向の切削幅 (a_e) | 0.5 mm | 0.8 - 1.2 mm | 上 60% - 140% |
- ステップ 5: 除去と清掃 (15-30 分)
加工したワークを温度管理された温水バスに浸します。 (35-45 あなたC) のために 15 に 20 分; 水和した石膏マトリックスは自然に柔らかくなり、分解します。. 工業用高圧水鉄砲を使用する (3 に 5 バー) 内部チャネルから緩いスラリーを洗い流すため. 複雑な機能の場合, 柔らかいナイロンブラシをエリア全体に当てて、表面の残留物を取り除きます. 最後にコンポーネントを高純度イソプロピルアルコールですすぎます。 (IPA, >= 95% 集中) 水を追い出すために. 最終検査の前に、すべてのブラインドタップ穴と重要な嵌合データムを 10 倍の光学倍率で検査し、清浄度を確認します。.
制作事例
- 成分分析済み: アルミニウム 6061-T6 薄肉通信電子機器ハウジング.
- 物理的寸法: 200 × 150 × 80 mm、公称壁厚さ 2.0 mm.
- エンジニアリング品質の青写真目標: 上面平面度公差 <= 0.05 mm.
加工結果の比較: 対なし. 石膏充填あり (n = 20 部品)
測定基準 | 石膏サポートなし | 硬化石膏充填あり |
コンポーネントの平均平坦度 | 0.142 mm | 0.038 mm (合格した) |
記録された最良のケースの平坦性 | 0.080 mm | 0.020 mm |
最悪の場合の平坦度を記録 | 0.210 mm | 0.060 mm |
ブループリント品質合格率 (<= 0.05 mm) | 25% (5 のうち 20 部品) | 95% (19 のうち 20 部品) |
平均表面粗さ (R_a) | 1.8 1つ | 0.8 1つ (優れた仕上がり) |
部品ごとの合計加工サイクル時間 | 42 分 | 28 分 (高速MRR) |
石膏ツールが大まかに追加する間、 30 補助処理を組み合わせた数分, 混合, コンポーネントごとのクリーンアウト時間, 追加されたサポートにより、仕上げの不安定性が軽減され、やり直しのリスクが軽減されます。. 適切な薄壁構造用, このプロセスにより、寸法の一貫性が向上し、受け入れられた部品あたりの総生産コストが削減されます。.
JADE-CNC 5段階構造変形制御システム
石膏の仮充填は、より広範な製造フレームワークの 1 つの要素です. ロットコンプライアンスを向上させるため, JADE-CNC は、変形制御手法を文書化された 5 段階の生産に統合します。 品質システム:
ステージ 1: 入荷資材管理
入荷検査管理基準
制御項目 | 技術基準目標 | 検査方法 | 評価頻度 |
材質証明書 | EN AW-6061/7075, T6/T651 安定した気性 | ミルトレース文書のレビュー | 入荷するすべてのロットバッチ |
受入プレートの平面度 | <= 0.5 mm / メートル | 精密直定規 + フェイルゲージ | 100% 入荷する在庫プレートの数 |
エージング前の保管 | 安定した 20 - 25 ℃の周囲環境 | 自動倉庫気候ロガー | 継続的な追跡 |
ストレス軽減の検証 | 硬度変化デルタ <= +/- 5 HB | ブリネル硬さ点試験 | 1 構造サンプルごと 500 kg |
ステージ 2: プロセス計画 & CAM戦略
プロセス計画の変形制御ルール
技術計画規則 | 動作コア仕様 |
荒加工在庫手当 | 維持する 1.0 mmから 3.0 片側あたりのバッファーの mm (形状と質量に依存する). |
業務間のストレス軽減 | 自然環境休息の実施, または、次の温度で人工熱オーブンエージングを実行します。 120 あなたはCのために 4 時間. |
仕上げツールパス戦略 | プログラム対称, 多層材料の除去; 段階的に切断面を交互に変更する. |
フィーチャー加工シーケンス | 本質的に剛性の高いブロックを先に加工する; 壊れやすい低剛性の特徴で終わる. |
最終仕上げ在庫封筒 | 残りの材料をきつく制限する 0.15 mmから 0.30 片面あたり mm 層. |
薄肉ワークルート | 厳格な 5 段階の進行を強制する: 強力な除去 -> ストレス解消 -> セミフィニッシュ -> 安定化 -> 仕上げる. |
ステージ 3: 適応型固定具と構造サポート
部品タイプ別の固定具および補助サポート ソリューション
部品の構造カテゴリ | 主なワーク保持方法 | 二次補助サポート |
平らな構造プレート (< 5 厚さ mm) | 均一真空プレートチャック | 大気中の直接の顔接触 |
薄肉複合ハウジング | カスタムアルミニウムソフトジョー + トップクランプ | 内部に高強度石膏充填 |
リングと薄い円形プロファイル | 3-ジョーパイ型フルコンタクトソフトジョー | 完全な同心サポートクランプ |
長い円筒構造物 | マルチバイスアレイ (3 に 5 明確な点) | スパン間の死点と振れ止め |
不規則 / 有機鋳物 | カスタム多軸治具 (CNC樹脂/合金) | 石膏フィラーまたはカプセル化された低融点合金 |
大容量エンクロージャ | 剛性の高い専用のコンフォーマルツーリングプレート | 内部の石膏充填 + 多点ジャッキネジ |
ステージ 4: 加工パラメータの標準化
一般的なエンジニアリング材料の標準切削パラメータ
材質グレード | 操作対象 | スピンドル (回転数) | 餌 (mm/分) | a_p (mm) | a_e (mm) | クーラント戦略 |
アル 6061-T6 | バルク荒加工 | 6,000 - 8,000 | 1,500 - 2,000 | 1.0 - 2.0 | 8.0 - 12.0 | 大規模な洪水 |
アル 6061-T6 | 薄肉仕上げ | 10,000 - 12,000 | 1,200 - 1,500 | 0.3 - 0.5 | 0.5 - 1.0 | エアブラスト + MQL |
アル 7075-T6 | バルク荒加工 | 5,000 - 7,000 | 1,200 - 1,600 | 0.8 - 1.5 | 6.0 - 10.0 | 大規模な洪水 |
SUS304ステンレス | 重荒加工 | 2,500 - 3,500 | 400 - 600 | 0.5 - 1.0 | 3.0 - 5.0 | 高圧洪水 |
SUS304ステンレス | 細かい仕上げ | 3,500 - 4,500 | 300 - 500 | 0.15 - 0.3 | 0.3 - 0.5 | 最小数量 (MQL) |
Ti-6Al-4Vチタン | 重荒加工 | 2,000 - 3,000 | 200 - 400 | 0.5 - 1.0 | 2.0 - 4.0 | スピンドルを通過するフラッド |
Ti-6Al-4Vチタン | 細かい仕上げ | 3,000 - 4,000 | 150 - 300 | 0.1 - 0.2 | 0.2 - 0.4 | 高精度の MQL |
ステージ 5: 高度な計測と検証
変形制御検査プロセスと合格基準
計測ステップ | 動作タイミング | 導入された機器 | エンジニアリングの合格基準 |
インプロセスディメンションゲート | 個別の高 MRR 実行後 | デジタルノギス & マイクロメートル | 範囲内で追跡 +/-0.02 設定公称 mm |
加工後の休止フェーズ | 最終 CMM サイクルをステージングする前に | 温度調節可能なラック | 制約を受けないでください >= 4 の時間 20+/-2 あなたC |
最終的な CMM 計測 | ポスト構造緩和ウィンドウ | ツァイス三次元測定機 (0.001 mm解像度) | 図面GDの厳守&Tフレーム |
平坦度プロファイルスイープ | 最終品質サインオフゲート | CMM多点マトリックススキャン | 印刷要件を満たす (通常 <= 0.05 mm) |
24-時間安定性の再チェック | 包装前ゲート (重要な部品) | Zeiss CMM チェックの実行 | 総構造寸法ドリフト <= 0.005 mm |
表面仕上げ形状測定 | 最終的なビジュアル品質監査 | 触針式粗面計の表面スキャン | R_a が print と一致することを確認する (通常 0.8 - 1.6 1つ) |
自由状態リラックステスト | クランプリリース直後 | 三次元測定機 vs. 治具上の測定値 | クランプ状態からの合計偏差 <= 0.01 mm |
マテリアル プレイブック: 合金による変形制御戦略
エンジニアリング合金が異なれば、熱的および機械的切断応力に対する反応も異なります。. JADE-CNC は材料固有のプロセス ガイダンスを使用して、標準を超える平坦度を目標にします 200 mmスパン:
一般的な材料の変形制御戦略と達成可能な精度
材質グレード | 一次歪みリスクベクトル | 主な緩和戦略 | 二次的緩和戦略 | 一般的な達成可能な平坦度 (200 mmスパン) |
アル 6061-T6 | 高い熱膨張, 急速なストレス解放 | 人工老化 + 石膏空洞充填 | 高速加工パラメータ (チップに熱を加える) | 0.03 - 0.05 mm |
アル 6061-T651 | 残留応力の低減, 壁質量の不安定性が低い | 対称的な材料除去 + 荒加工/仕上げサイクルを分離 | 熱安定環境検査 | 0.02 - 0.04 mm |
アル 7075-T651 | 高い粒子張力, 積極的なねじれを起こしやすい | ダブルエイジングトリートメント (前 & 荒加工後) | 動的な対称ツールパスのバランス調整 | 0.04 - 0.08 mm |
SUS304ステンレス | 厳しい加工硬化, 強力な切削力 | 研ぎ澄まされた鋭利な工具, ライト a_p, 高い洪水圧 | 粗加工後の応力除去焼鈍サイクル | 0.05 - 0.10 mm |
SUS316Lステンレス | 高い切削抵抗, ローカルサーマルグループ化 | SUS304のミラーパラメータ | 一定の工具エンゲージメントパス | 0.05 - 0.10 mm |
Ti-6Al-4Vチタン | 超低弾性率 (スプリングバック), 貧弱なヒートシンク | 超高剛性機械治具, 小さい a_p, 大洪水量 | 低応力サイクロイド荒加工ツールパス | 0.08 - 0.15 mm |
銅 (C11000) | 極度の柔らかさ, 機械的粉砕を受けやすい | 低トルクのクランプ設定, カスタムのフェイスコンタクトソフトジョー | 最小限の万力圧力での最終シングルパススキムカット | 0.03 - 0.06 mm |
真鍮 (C36000) | 低剛性, 内部構造張力 | 標準的な 5 段階のプロセスルーティング | 鋭利な未研削カッター | 0.02 - 0.05 mm |
管理された SPC 生産サンプルからの品質データ分析
JADE-CNC は、自動化された統計的プロセス制御を介して変形クリティカル寸法を追跡します (SPC) 中量から大量の生産バッチにわたるグラフ作成. 第 2 四半期の内部機能ログ 2026 当社のマルチステージシステムを使用して達成された安定性を強調します:
工程能力指数 (C_pk) コンポーネントカテゴリ別 - 第2四半期 2026
コンポーネントの構造カテゴリ | 検査された部品 | C_pk (平坦度プロファイル) | C_pk (真の位置) | 観測されたロット不合格率 |
Al薄肉ハウジング (1-3 mm) | 1,240 | 1.42 | 1.55 | 1.8% |
アルミニウム構造プレート (5-10 mm) | 860 | 1.68 | 1.72 | 0.7% |
Al 大空洞コンポーネント (MRR > 80%) | 420 | 1.31 | 1.40 | 4.2% |
精密ステンレス鋼部品 | 520 | 1.25 | 1.38 | 3.1% |
航空宇宙用チタン部品 | 180 | 1.12 | 1.20 | 5.6% |
精密銅 / 真鍮部品 | 340 | 1.55 | 1.60 | 1.2% |
業界標準の C_pk >= 1.33 測定システムと公差の定義が適切である場合に、有効な製造プロセスを表します。. ハイキャビティアルミニウム部品 (材料の除去が限界を超える場合 80%) 構造断面の剛性が大幅に失われるため、依然として最も複雑な課題が残っています. しかし, 一時的な石膏ツールのバッキングと組み合わせた 5 段階の進行を展開することによって, 生産はより安定したプロセスウィンドウ内に留まることができます.
よくある質問
CNC加工における変形の原因?
加工変形は 4 つの主要な変数によって決まります: 原材料の残留応力の解放, 過剰なまたはサポートされていないクランプ力による機械的歪み, 高い切削負荷による工具のたわみ, 切削摩擦や工場環境の温度変動による熱体積膨張.
CNC 加工に石膏充填が役立つのはどんな場合ですか?
薄壁のエンクロージャには石膏カプセル化が推奨されます, 薄板形状 (L/t > 50), 深く開いた空洞, 従来のクランプやバキューム治具では仕上げツールパス中の壁の振動や部品のたわみを防ぐことができない繊細な中空フレーム.
石膏充填はあらゆる薄肉部品に使用できますか?
いいえ. コンポーネントにアクセスできない盲目の微細穴がある場合は、石膏充填を避けてください。, 複雑な内部流体チャネルにより完全な洗浄が妨げられる, または、材料の化学的性質が水に対して反応しにくい場合. 下流仕様で残留微量元素ゼロが許可されている場合にも制限されます。.
加工後に石膏を完全に除去するにはどうすればよいですか?
ワークピースを温水バスに浸漬します (35-45 あなたC) 結合剤を柔らかくして分解する. その後、高圧水スプレーガンを使用して内部の空洞を洗い流します。 (3-5 バー). ついに, 成分は多段階の超音波洗浄と高純度IPAリンスを通過します。, その後、10 倍の光学倍率で検証されます.
JADE-CNCとの提携による高精度加工
CNC 加工の変形を制御するのは運の問題ではありません; 材料選択全体にわたるエンジニアリング制御が必要です, 固定具, 熱安定化, 石膏充填などの一時的な裏打ち技術. 変形モードを早期に特定することで, JADE-CNC は、制御されたプロセス計画を使用して、変形関連のスクラップを削減し、高精度部品の寸法安定性を向上させます。.
複雑な薄肉構造部品で高い不合格率や反りの問題が発生していませんか?? JADE-CNC エンジニアリング チームにお問い合わせください あなたの絵を共有するには, CADファイル, 材料要件, 寛容のニーズ, 表面仕上げ要件, 量, およびプロセスレビューの申請詳細.