



Клиенты часто видят резку на станке с ЧПУ.. Шпиндель работает, стружка отходит от материала, охлаждающая жидкость течет, и деталь медленно обретает форму. Это наиболее заметная часть обработки на станке с ЧПУ., но не здесь начинается большинство процессуальных решений.
Многие из ключевых факторов, определяющих качество, расходы, Время выполнения, и риск обработки уже сформированы до того, как будет нарезана первая стружка. Машина следует процессу. Качество этого процесса зависит от того, как рассматривается рисунок., как планируется траектория инструмента, как готовится программа, и как проверяются риски обработки перед запуском производства. Вот почему надежный Сервис механической обработки с ЧПУ следует выйти за рамки геометрии модели и оценить реальный производственный маршрут.
В JADE-CNC, обзор перед обработкой фокусируется на практических вопросах: Можно ли надежно удерживать деталь? Может ли инструмент реализовать все важные функции? Деформируется ли тонкая стена? Будет ли глубокая полость причиной болтовни? Соответствует ли качество поверхности маршруту обработки?? Следует ли сначала выполнить черновую обработку прецизионного отверстия, а потом закончить его??
В этой статье объясняется роль CAD, САМ, G-код, и M-код в обработке на станках с ЧПУ, и почему хорошая работа с ЧПУ – это не просто нажать кнопку «Пуск».
1. Почему качество ЧПУ начинается до обработки
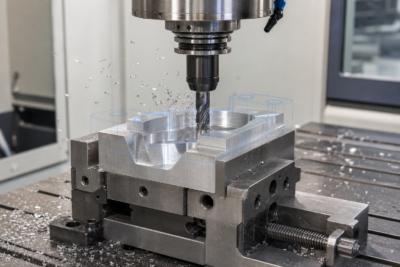
Станок с ЧПУ сам по себе не определяет лучшую производственную стратегию.. Он выполняет инструкции, подготовленные инженерами и операторами.. Если рисунок неправильно понят, приспособление слабое, траектория инструмента опасна, или программа не проверена, заключительная часть может содержать ошибки в размерах, плохая обработка поверхности, следы инструмента, деформация, или проблемы со сборкой.
Перед началом обработки, планирование процесса связывает проектный замысел с реальным поведением материала, инструменты, приспособления, и машины. Это особенно важно для деталей с глубокими полостями., тонкостенные корпуса, прецизионные отверстия, резьбовые функции, косметические поверхности, и компоненты, требующие стабильной сборки.
Одну и ту же 3D-модель можно обработать несколькими разными способами.. Разница между стабильным процессом и рискованным процессом часто проявляется во времени цикла., обработка поверхности, срок службы инструмента, процент лома, и надежность доставки.
Простой кронштейн, например, может потребоваться только стандартное фрезерование и сверление. Корпус шарнира робота может потребовать строгого контроля исходных данных., расточка седла подшипника, многосторонняя обработка, и проверка соосности или перпендикулярности. Радиочастотный резонатор может потребовать тщательной отделки стен., очистить внутренние углы, и контролируемое покрытие или маскировка после механической обработки. Эти решения не принимаются машиной автоматически.. Они создаются во время просмотра и программирования..
2. САПР: ПониматьРазработка чертежа и критические требования
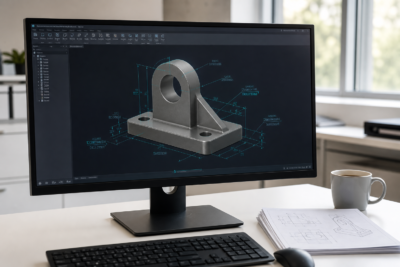
САПР — этап проектирования. Он определяет модель детали и информацию о чертеже., включая материал, терпимость, дыры, нити, обработка поверхности, ссылки на исходные данные, и критические размеры.
Файл САПР — это больше, чем форма. Он сообщает бригаде обработки, что необходимо контролировать.. Монтажная поверхность может нуждаться в контроле плоскостности.. Для схемы отверстий может потребоваться точность позиционирования.. Видимая поверхность может потребовать более чистой обработки или чистовой обработки.. Резьбовому отверстию может потребоваться достаточная глубина резьбы для сборки.. Каждое требование влияет на план процесса.
Когда придет рисунок, первая инженерная задача — определить, какие функции влияют на функцию. Они могут включать в себя седла подшипников., уплотнительные поверхности, резьбовые отверстия, сопрягаемые поверхности, тонкие стены, глубокие карманы, или косметические зоны. Эти особенности влияют на конструкцию светильника., последовательность обработки, выбор инструмента, и планирование проверок.
Материал также имеет значение на этапе проверки САПР.. Алюминий 6061-T6, 7075-Т6, нержавеющая сталь, медь, титан, ПОМ, АБС, и ПК ведут себя по-разному во время обработки.. Выбор материала влияет на параметры резки, износ инструмента, риск заусенцев, контроль деформации, и качество поверхности.
Для алюминиевых деталей, высокоскоростная резка часто позволяет обеспечить эффективное удаление материала, но контроль заусенцев и однородность поверхности по-прежнему имеют значение. Для нержавеющей стали, нагревать, закалка, и износ инструмента требуют большего внимания. Для инженерных пластиков, давление зажима и тепло резки могут повлиять на конечные размеры. Вот почему проверка материала должна проводиться до начала программирования., не после начала обработки.
3. САМ: Превращение проекта в стратегию обработки
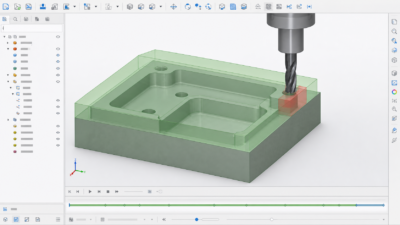
CAM – этап подготовки производства. Если САПР отвечает, что делать, CAM отвечает, как это сделать.
Во время программирования CAM, инженер выбирает режущие инструменты, последовательность обработки, стратегия черновой обработки, отделочные дорожки, кормит, скорости, перешагивание, глубина резания, и безопасное перемещение инструмента. Результатом является программа ЧПУ, которую может запустить станок..
Хороший план CAM учитывает как геометрию, так и риски.. Глубокие полости могут потребовать более длинных инструментов., но длинное удлинение инструмента снижает жесткость и увеличивает риск вибрации. Для тонкостенных деталей может потребоваться более легкая чистовая резка и сбалансированное удаление материала.. Прецизионные отверстия могут потребовать сверления., грубый скучный, и дорастить вместо одной простой операции.
Для стандартных призматических компонентов, конюшня фрезерные услуги с ЧПУ маршрута может быть достаточно. Для деталей с несколькими наклонными гранями, подрезает, или сложные требования к доступу, 5-ось с ЧПУ может уменьшить количество изменений в настройках и улучшить согласование функций. Для круглых валов, булавки, рукава, или перевернутые функции, Токарный сервис с ЧПУ может быть частью общего маршрута процесса.
Здесь обработка с ЧПУ становится инженерной работой. Цель состоит не только в том, чтобы вырезать форму., но многократно и безопасно резать квалифицированные детали.
4. Почему одна и та же модель может давать разные результаты
Одна и та же 3D-модель может давать разные результаты в зависимости от стратегии обработки.. Один процесс может быть быстрым, но оставлять заметные следы от инструментов.. Другой может создать более гладкую поверхность, но потребует больше времени цикла.. Третий может выглядеть приемлемым в моделировании, но становится нестабильным во время реальной резки из-за вылета инструмента., плохая эвакуация стружки, или слабое крепление.
Решения о траектории инструмента могут повлиять на время цикла, обработка поверхности, следы инструмента, стабильность размеров, и безопасность обработки. Для косметических поверхностей, направление и расстояние между чистовыми проходами могут изменить видимую текстуру. Для тонких стен, агрессивная резка может привести к отклонению. Для глубоких карманов, плохой доступ к инструменту может привести к вибрации или риску столкновения.
Обработка поверхности также зависит от предыдущего выбора обработки.. Часть, которая будет анодирована, окрашенный, матовый, или полированный требует соответствующего состояния кромки и подготовки поверхности перед финишной отделкой.. Если картавит, глубокие следы инструмента, или остаются противоречивые текстуры, чем позже ЧПУ обработка поверхности процесс может сделать эти проблемы более заметными, а не скрыть их.
Вот почему так важно программировать перед обработкой. Хороший процесс снижает вероятность обнаружения проблем только после того, как готовая деталь уже изготовлена..
5. Распространенные риски обработки, обнаруженные до начала производства
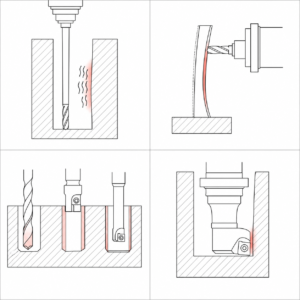
Опытные бригады по механической обработке выявляют риски еще до начала обработки.. Этот обзор помогает уменьшить количество переделок, металлолом, поломка инструмента, и задержки доставки. Конкретный риск зависит от геометрии детали., материал, терпимость, количество, требования к качеству поверхности.
- Глубокие полости: Длина удлинения инструмента должна быть оценена заранее. Длинный инструмент может попасть в полость, но может резать не стабильно. Болтовня, плохая обработка поверхности, и отклонения размеров могут появиться, если жесткости недостаточно. Процесс может потребовать более коротких ступеней понижения, другой держатель, остальная обработка, или скорректированный припуск на черновую обработку.
- Тонкостенные детали: Тонкие стенки могут деформироваться из-за силы резания., давление зажима, или остаточное напряжение материала. Сбалансированная черновая обработка, надлежащее пособие, время снятия стресса, и контролируемые завершающие проходы следует учитывать. Тонкий алюминиевый корпус может выглядеть правильно в зажатом состоянии., затем вернитесь обратно после освобождения.
- Прецизионные отверстия: Прецизионные отверстия часто требуют поэтапного процесса, такого как сверление., грубый скучный, получистовая обработка, и окончательное растачивание или развертывание. Одной операции сверления может быть недостаточно для плотной посадки., округлость, или требования к качеству поверхности. Посадки подшипников и установочные отверстия должны быть тщательно проверены..
- Взаимодействие инструмента: Режущий инструмент может достичь поверхности, но держатель или гайка могут столкнуться с боковиной в глубоких или узких местах. При необходимости геометрию державки инструмента следует включать в моделирование., особенно для кариеса, формы, корпуса, и многоосные функции.
- Обработка резьбы: Нарезание резьбы может быть эффективным для небольших резьб и подходящих материалов.. Фрезерование резьбы может быть безопаснее для резьб большего размера., более твердые материалы, или случаи, когда полезна регулировка размера резьбы. Выбор влияет на список инструментов, время цикла, и надежность сборки.
- Планирование инспекций: Критические размеры должны быть определены до начала производства, чтобы был готов метод контроля.. Деталь, требующая плотного расположения отверстий, плоскостность, или параллелизм может потребовать чего-то большего, чем просто быстрая визуальная проверка. Право Проверка качества ЧПУплан помогает подтвердить деталь перед отправкой.
6. G-код: Управление движением инструмента
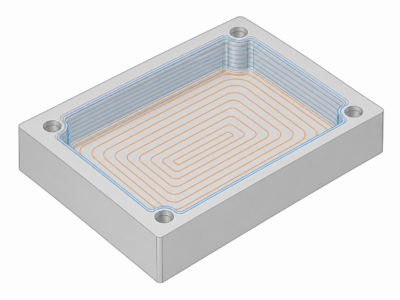
G-код в основном контролирует движение машины. Он сообщает станку с ЧПУ, куда направляется инструмент., как быстро он движется, по какому пути он следует, и какая система координат или режим компенсации активны.
Для клиентов, ключевой момент - не запоминать кодовые номера. Важным моментом является то, что G-код преобразует траекторию инструмента CAM в движение станка.. Если траектория инструмента, настройка координат, или компенсация неправильная, деталь может не соответствовать рисунку.
G-код также влияет на плавность движения машины на поворотах., как обрабатываются отверстия, и как применяется компенсация инструмента. Контур с множеством коротких сегментов линий может вести себя не так, как интерполяция по чистой дуге.. Цикл бурения может быть эффективным, но все равно нужна правильная глубина, втягивание плоскости, охлаждающая жидкость, и план эвакуации чипов.
| Категория | Типичные коды | Функция |
| Управление движением | G00 / G01 / G02 / G03 | Быстрое движение, линейная резка, и движение дуги |
| Выбор самолета | G17 / G18 / G19 | Выбирает XY, ХЗ, или плоскость обработки YZ |
| Компенсация инструмента | G41 / G42 / G43 | Управляет компенсацией радиуса и длины |
| Стандартные циклы | G81-G89 | Поддерживает бурение, скучный, постукивание, и связанные с ним циклы |
| Системы координат | G54-G59 | Выбирает рабочие системы координат |
Упрощенный пример может включать G54 для выбора рабочих координат., M06 для смены инструмента, M03 для запуска шпинделя, M08 для включения охлаждающей жидкости, и G81 для цикла сверления. В реальном производстве, программа должна соответствовать системе управления станком и фактической настройке.
7. М-код: Управление действиями по поддержке машины
Если G-код сообщает машине, как двигаться, M-код сообщает ему, какие вспомогательные действия необходимо выполнить.. Эти действия могут включать в себя запуск шпинделя., остановка шпинделя, охлаждающая жидкость включена, охлаждающая жидкость выключена, смена инструмента, дополнительная остановка, и другие функции машины.
M-код может различаться в зависимости от производителя станка и контроллера.. Вот почему программы ЧПУ должны быть подготовлены и проверены в соответствии с реальным станком., не только вывод программного обеспечения CAM.
В ежедневном производстве, G-код и M-код работают вместе. Прежде чем инструмент начнет резать, машине может потребоваться переместить в безопасное положение, изменить инструменты, компенсация длины нагрузочного инструмента, запустить шпиндель, и включи охлаждающую жидкость. Если какое-либо вспомогательное действие отсутствует или имеет неправильную последовательность, траектория инструмента может быть правильной на экране, но небезопасной на станке.
| Код | Функция |
| М03 / М04 / М05 | Шпиндель по часовой стрелке, против часовой стрелки, или остановись |
| М06 | Смена инструмента |
| М08 / М09 | Охлаждающая жидкость включена или выключена |
| М00 / М01 | Остановка программы или дополнительная остановка |
| М30 | Завершение программы и сброс |
8. Обзор и моделирование DFM перед первым шагом
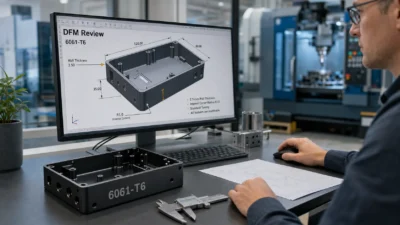
Хорошая обработка на станке с ЧПУ – это не просто нажать кнопку «Пуск». До производства, Обзор и моделирование DFM помогают выявить проблемы, хотя их по-прежнему дешевле и легче решить..
Проверка DFM проверяет, можно ли надежно обработать конструкцию.. Он может пересмотреть минимальный радиус угла., соотношение глубины и диаметра, толщина стенки, толерантность разумность, соответствие материала процессу, глубина резьбы, Требования к отделке поверхности, и факторы затрат.
Моделирование обработки может помочь выявить многие основные риски программирования., включая столкновение инструмента, вмешательство держателя, раздолбать, необработанные участки, и небезопасные быстрые движения. Моделирование не заменяет реальный опыт обработки., но это помогает уменьшить количество ошибок программирования, которых можно избежать, перед пробной резкой..
Полный план процесса может включать маршрут операции., список инструментов, план установки, примечания по обработке, и план проверки. Эти документы поддерживают воспроизводимое качество обработки., особенно когда детали переходят от прототипа к мелкосерийному производству.
Для деталей специального применения, При проверке DFM также следует учитывать окончательный вариант использования.. Компонент для робототехника, обработка с ЧПУ могут потребоваться устойчивые седла подшипников, легкие карманы, и точные монтажные поверхности. Компонент для оборудование связи, обработка на станке с ЧПУ может потребоваться точность полости, Поверхности, связанные с радиочастотами, контроль покрытия, или экологическая стойкость. Эти требования следует понимать перед программированием..
9. Как JADE-CNC помогает снизить риски обработки
JADE-CNC не рассматривает обработку на станке с ЧПУ как простую операцию передачи файла на станок.. Когда клиент отправляет файлы САПР и чертежи, наша команда может просмотреть деталь по материалу, терпимость, доступ к инструменту, приспособление, обработка поверхности, и перспективы проверки перед запуском производства.
Для деталей с глубокими полостями, мы можем рассмотреть расширение инструмента, зазор держателя, припуск на черновую обработку, и риск болтовни. Для тонкостенных деталей, мы можем пересмотреть стратегию зажима, последовательность резки, и контроль деформации. Для прецизионных отверстий, мы можем просмотреть маршрут черновой и чистовой обработки, прежде чем утверждать план обработки..
В зависимости от требований проекта, JADE-CNC может поддерживать обратную связь DFM, заметки по планированию процесса, анализ рисков обработки, и первая проверка изделия на предмет критических размеров. Цель состоит в том, чтобы обнаружить потенциальные проблемы перед обработкой., не после того, как готовая деталь уже изготовлена.
Когда выбор материала еще открыт, наша команда также может обсудить практические маршруты для обработка алюминия на станке с ЧПУ, обработка нержавеющей стали на станке с ЧПУ, медь, титан, и инженерные пластиковые детали. Окончательная рекомендация зависит от требований к чертежу., количество, обработка поверхности, целевая стоимость, и условия применения.
10. Заключение
Качество обработки на станке с ЧПУ планируется еще до резки.. САПР определяет требования к проектированию. CAM превращает проектирование в стратегию обработки. G-код контролирует движение инструмента. Координаты М-кода, поддерживающие действия машины. Эти этапы работают вместе, чтобы превратить чертеж или 3D-модель в надежную физическую деталь..
Когда деталь с ЧПУ имеет жесткие допуски, глубокие полости, тонкие стены, прецизионные отверстия, резьбовые функции, или требования к качеству поверхности, Выбор поставщика не должен основываться только на моделях машин и предложениях.. Невидимая работа перед обработкой часто определяет, можно ли изготовить конечную деталь точно., эффективно, и надежно.
JADE-CNC помогает клиентам анализировать риски обработки до начала производства, поэтому проблемы можно обнаружить раньше и контролировать их с помощью практического плана процесса. В этом разница между простым запуском программы и созданием надежного процесса обработки с ЧПУ..
призыв к действию
Отправьте JADE-CNC свои чертежи, САПР-файлы, требования к материалам, количество, потребности толерантности, Требования к отделке поверхности, и детали приложения. Наша команда может рассмотреть наиболее практичный маршрут обработки и чистовой обработки с ЧПУ для вашего проекта..
Часто задаваемые вопросы
В чем разница между CAD и CAM при обработке с ЧПУ?
САПР определяет требования к конструкции детали и чертежам.. CAM готовит стратегию обработки и траектории обработки, используемые для изготовления детали..
В чем разница между G-кодом и М-кодом?
G-код контролирует движение инструмента, в то время как управление M-кодом поддерживает действия станка, такие как запуск шпинделя, охлаждающая жидкость, смена инструмента, и остановка программы.
Почему программирование ЧПУ влияет на качество деталей?
Программные решения влияют на стратегию траектории инструмента, время цикла, обработка поверхности, следы инструмента, риск деформации, стабильность обработки, и точность размеров.
Почему проверка DFM важна перед обработкой на станке с ЧПУ?
Проверка DFM помогает выявить проблемы с доступом к инструментам, толерантность к рискам, тонкостенная деформация, проблемы с глубокими полостями, проблемы с приспособлениями, и вопросы отделки поверхности перед производством.
Какие файлы следует отправить перед обработкой на станке с ЧПУ?
Полный запрос предложения должен включать 2D-чертежи., 3D CAD-файлы, требования к материалам, допуски, количество, Требования к отделке поверхности, и примечания по применению, если они доступны.
Можно ли одну и ту же модель САПР обрабатывать по-разному??
Да. Различные траектории инструмента, приспособления, инструменты, машины, и планы проверок могут привести к разной продолжительности цикла, обработка поверхности, стабильность размеров, и стоимость.