



Klienci często widzą cięcie maszyną CNC. Wrzeciono pracuje, odpryski schodzą z materiału, płynie płyn chłodzący, i część powoli nabiera kształtu. Jest to najbardziej widoczna część obróbki CNC, ale nie od tego zaczyna się większość decyzji dotyczących procesów.
Wiele kluczowych czynników wpływających na jakość, koszt, czas realizacji, i ryzyko obróbki są ukształtowane już przed odcięciem pierwszego wióra. Maszyna podąża za procesem. Jakość tego procesu zależy od sposobu przeglądu rysunku, jak zaplanowana jest ścieżka narzędzia, jak program jest przygotowany, oraz w jaki sposób sprawdzane jest ryzyko związane z obróbką przed rozpoczęciem produkcji. Dlatego niezawodny Usługa obróbki CNC powinien wyjść poza geometrię modelu i ocenić rzeczywistą trasę produkcyjną.
W JADE-CNC, przegląd przed obróbką koncentruje się na kwestiach praktycznych: Czy część może być bezpiecznie trzymana? Czy narzędzie może dotrzeć do wszystkich krytycznych funkcji?? Czy cienka ściana się odkształci? Czy głęboka wnęka spowoduje drgania? Czy wykończenie powierzchni odpowiada trasie obróbki? Czy precyzyjny otwór powinien być najpierw zgrubnie obrobiony, a później wykończony?
W tym artykule wyjaśniono rolę CAD, KRZYWKA, Kod G, i kod M w obróbce CNC, i dlaczego dobra praca CNC nie polega tylko na naciśnięciu przycisku Start.
1. Dlaczego jakość CNC zaczyna się przed obróbką
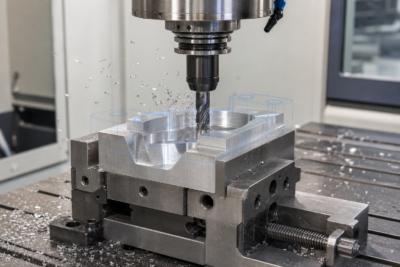
Maszyna CNC nie decyduje sama o najlepszej strategii produkcyjnej. Wykonuje instrukcje przygotowane przez inżynierów i operatorów. Jeśli rysunek jest źle zrozumiany, oprawa jest słaba, ścieżka narzędzia jest ryzykowna, lub program nie jest sprawdzany, końcowa część może wykazywać błędy wymiarowe, słabe wykończenie powierzchni, ślady narzędzi, odkształcenie, lub problemy z montażem.
Przed rozpoczęciem obróbki, planowanie procesu łączy zamysł projektowy z rzeczywistym zachowaniem materiału, narzędzia, oprawy, i maszyny. Jest to szczególnie ważne w przypadku części z głębokimi wgłębieniami, obudowy cienkościenne, precyzyjne otwory, funkcje gwintowane, powierzchnie kosmetyczne, oraz komponenty wymagające stabilnego montażu.
Ten sam model 3D można poddać obróbce na kilka różnych sposobów. Różnica między procesem stabilnym a procesem ryzykownym często pojawia się w czasie cyklu, wykończenie powierzchni, żywotność narzędzia, stawka złomu, i niezawodność dostaw.
Prosty wspornik, Na przykład, może wymagać jedynie standardowego frezowania i wiercenia. Obudowa przegubu robota może wymagać ścisłej kontroli punktu odniesienia, wytaczanie gniazda łożyska, obróbka wielostronna, oraz kontrola współosiowości lub prostopadłości. Wnęka RF może wymagać starannego wykończenia ściany, czyste narożniki wewnętrzne, oraz kontrolowane powlekanie lub maskowanie po obróbce. Decyzje te nie są podejmowane przez maszynę automatycznie. Dokonuje się ich podczas przeglądu i programowania.
2. CHAM: Rozumiemding wymagań rysunkowych i krytycznych
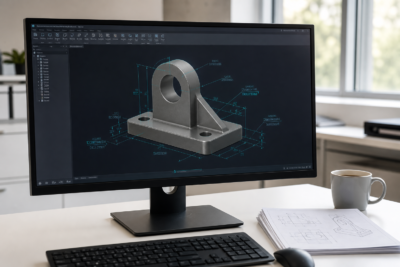
CAD to etap projektowania. Definiuje model części i informacje o rysunku, łącznie z materiałem, tolerancja, dziury, wątki, wykończenie powierzchni, odniesienia do danych, i wymiary krytyczne.
Plik CAD to coś więcej niż kształt. Mówi zespołowi obróbczemu, co należy kontrolować. Powierzchnia montażowa może wymagać kontroli płaskości. Układ otworów może wymagać dokładności pozycjonowania. Widoczna powierzchnia może wymagać czystszej obróbki lub wykończenia. Gwintowany otwór może wymagać wystarczającej użytecznej głębokości gwintu do montażu. Każde wymaganie wpływa na plan procesu.
Kiedy nadejdzie rysunek, pierwszym zadaniem inżynierskim jest określenie, które cechy wpływają na funkcjonalność. Mogą one obejmować gniazda łożysk, uszczelnianie twarzy, gwintowane otwory, współpracujące powierzchnie, cienkie ściany, głębokie kieszenie, lub obszary kosmetyczne. Cechy te wpływają na konstrukcję osprzętu, kolejność obróbki, wybór narzędzia, i planowanie inspekcji.
Materiał ma również znaczenie na etapie przeglądu CAD. Aluminium 6061-T6, 7075-T6, stal nierdzewna, miedź, tytan, POM, ABS, i PC zachowują się inaczej podczas obróbki. Wybór materiału wpływa na parametry skrawania, zużycie narzędzia, ryzyko zadziorów, kontrola deformacji, i wykończenie powierzchni.
Do części aluminiowych, Cięcie z dużą prędkością często pozwala na skuteczne usuwanie materiału, ale kontrola zadziorów i spójność powierzchni nadal mają znaczenie. Do stali nierdzewnej, ciepło, hartowanie przez pracę, i zużycie narzędzi wymagają większej uwagi. Do tworzyw konstrukcyjnych, ciśnienie mocowania i ciepło cięcia mogą mieć wpływ na ostateczne wymiary. Dlatego przed programowaniem należy przeprowadzić przegląd materiału, nie po rozpoczęciu obróbki.
3. KRZYWKA: Przekształcenie projektu w strategię obróbki
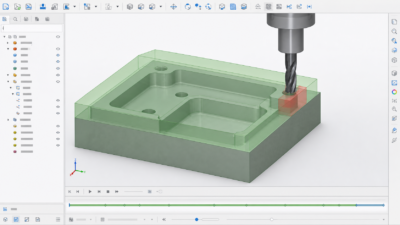
CAM to etap przygotowania produkcji. Jeśli CAD odpowie, co zrobić, CAM odpowiada jak to zrobić.
Podczas programowania CAM, inżynier wybiera narzędzia skrawające, kolejność obróbki, strategia obróbki zgrubnej, ścieżki wykończeniowe, karmi, prędkości, przejście, głębokość cięcia, i bezpieczny ruch narzędzia. Wynikiem jest program CNC, który może uruchomić maszyna.
Dobry plan CAM uwzględnia zarówno geometrię, jak i ryzyko. Głębokie ubytki mogą wymagać dłuższych narzędzi, ale długie przedłużenie narzędzia zmniejsza sztywność i zwiększa ryzyko drgań. Części cienkościenne mogą wymagać lżejszych cięć wykończeniowych i zrównoważonego usuwania materiału. Precyzyjne otwory mogą wymagać wiercenia, szorstka nuda, i zakończ wytaczanie zamiast jednej prostej operacji.
Do standardowych elementów pryzmatycznych, stajnia Usługa frezowania CNC trasa może wystarczyć. Do części o powierzchniach o wielu kątach, podcięcia, lub złożone wymagania dotyczące dostępu, 5-obróbka CNC osi może ograniczyć zmiany konfiguracji i poprawić dopasowanie funkcji. Do wałów okrągłych, szpilki, rękawy, lub toczone funkcje, Usługa toczenia CNC może być częścią całkowitej trasy procesu.
W tym miejscu obróbka CNC staje się pracą inżynierską. Celem jest nie tylko wycięcie kształtu, ale do wielokrotnego i bezpiecznego cięcia kwalifikowanych części.
4. Dlaczego ten sam model może dawać różne wyniki
Ten sam model 3D może dawać różne wyniki w zależności od strategii obróbki. Jeden proces może być szybki, ale pozostawiać widoczne ślady narzędzi. Inny może stworzyć gładszą powierzchnię, ale wymaga dłuższego czasu cyklu. Trzecia może wyglądać akceptowalnie w symulacji, ale stać się niestabilna podczas rzeczywistego skrawania z powodu wysięgu narzędzia, słaba ewakuacja wiórów, lub słabe mocowanie.
Decyzje dotyczące ścieżki narzędzia mogą wpływać na czas cyklu, wykończenie powierzchni, ślady narzędzi, stabilność wymiarowa, i bezpieczeństwo obróbki. Do powierzchni kosmetycznych, kierunek i rozstaw przejść wykończeniowych może spowodować zmianę widocznej tekstury. Do cienkich ścian, agresywne cięcie może spowodować ugięcie. Do głębokich kieszeni, słaby dostęp narzędzia może powodować drgania lub ryzyko kolizji.
Obróbka powierzchni zależy również od wcześniejszych wyborów dotyczących obróbki. Część, która będzie anodowana, namalowany, szczotkowane, lub polerowane wymaga odpowiedniego stanu krawędzi i przygotowania powierzchni przed wykończeniem. Jeśli zadziory, głębokie ślady narzędzi, lub pozostają niespójne tekstury, później Wykańczanie powierzchni CNC może raczej sprawić, że problemy te staną się bardziej widoczne niż je ukryć.
Dlatego programowanie przed obróbką ma znaczenie. Dobry proces zmniejsza ryzyko wykrycia problemów dopiero po wykonaniu gotowej części.
5. Typowe zagrożenia związane z obróbką występujące przed rozpoczęciem produkcji
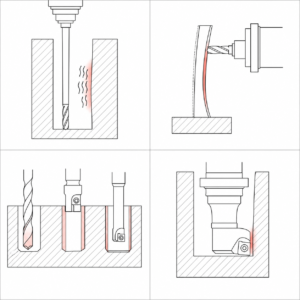
Doświadczone zespoły obróbcze szukają ryzyka przed rozpoczęciem obróbki. Ta recenzja pomaga ograniczyć liczbę poprawek, skrawek, złamanie narzędzia, i opóźnienia w dostawach. Konkretne ryzyko zależy od geometrii części, tworzywo, tolerancja, ilość, i wymagania dotyczące wykończenia powierzchni.
- Głębokie ubytki: Długość przedłużenia narzędzia należy ocenić wcześnie. Długie narzędzie może dotrzeć do wnęki, ale może nie ciąć stabilnie. Gadać, słabe wykończenie powierzchni, i odchylenie wymiarowe może pojawić się, jeśli sztywność nie jest wystarczająca. Proces może wymagać krótszych etapów, inny posiadacz, obróbka resztek, lub skorygowany naddatek na obróbkę zgrubną.
- Części cienkościenne: Cienkie ściany mogą odkształcać się pod wpływem siły cięcia, ciśnienie zaciskania, lub szczątkowe naprężenia materiału. Zrównoważona obróbka zgrubna, odpowiedni zasiłek, czas uwalniania stresu, należy wziąć pod uwagę kontrolowane przejścia kończące. Cienka aluminiowa obudowa może wyglądać prawidłowo po zamocowaniu, następnie odskocz po zwolnieniu.
- Precyzyjne otwory: Precyzyjne otwory często wymagają etapowego procesu, takiego jak wiercenie, szorstka nuda, półwykończenie, i końcowe wytaczanie lub rozwiercanie. Pojedyncze wiercenie może nie wystarczyć do uzyskania ciasnego dopasowania, okrągłość, lub wymagania dotyczące wykończenia powierzchni. Należy dokładnie sprawdzić gniazda łożysk i otwory ustalające.
- Zakłócenia narzędzia: Narzędzie tnące może dosięgnąć powierzchni, ale uchwyt lub nakrętka może kolidować ze ścianą boczną w głębokich lub wąskich obszarach. W razie potrzeby w symulacji należy uwzględnić geometrię uchwytu narzędziowego, zwłaszcza do ubytków, formy, obudowy, i funkcje wieloosiowe.
- Obróbka gwintów: Gwintowanie może być skuteczne w przypadku małych gwintów i odpowiednich materiałów. Frezowanie gwintów może być bezpieczniejsze w przypadku większych gwintów, twardsze materiały, lub przypadki, w których przydatna jest regulacja rozmiaru gwintu. Wybór wpływa na listę narzędzi, czas cyklu, i niezawodność montażu.
- Planowanie inspekcji: Wymiary krytyczne należy określić przed produkcją, aby przygotować metodę kontroli. Część wymagająca ciasnego położenia otworu, płaskość, lub równoległość może wymagać czegoś więcej niż tylko szybkiej kontroli wzrokowej. Prawo Kontrola jakości CNCplan pomaga potwierdzić część przed wysyłką.
6. Kod G: Kontrolowanie ruchu narzędzia
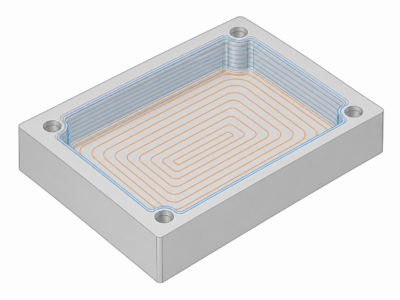
Kod G steruje głównie ruchem maszyny. Informuje maszynę CNC, dokąd zmierza narzędzie, jak szybko się porusza, jaką drogą podąża, oraz który układ współrzędnych lub tryb kompensacji jest aktywny.
Dla klientów, kluczową kwestią nie jest zapamiętywanie numerów kodów. Ważne jest to, że G-code przekłada ścieżkę narzędzia CAM na ruch maszyny. Jeśli ścieżka narzędzia, ustawienie współrzędnych, lub rekompensata jest niewłaściwa, część może nie odpowiadać rysunkowi.
Kod G wpływa również na płynność poruszania się maszyny po zakrętach, jak obrabiane są otwory, oraz sposób stosowania kompensacji narzędzia. Kontur z wieloma krótkimi segmentami linii może nie zachowywać się tak samo jak interpolacja czystego łuku. Cykl wiercenia może być skuteczny, ale nadal wymaga odpowiedniej głębokości, samolot wycofania, płyn chłodzący, i plan ewakuacji wiórów.
| Kategoria | Typowe kody | Funkcjonować |
| Sterowanie ruchem | G00 / G01 / G02 / G03 | Szybki ruch, cięcie liniowe, i ruch łukowy |
| Wybór samolotu | G17 / G18 / G19 | Wybiera XY, XZ, lub płaszczyzna obróbki YZ |
| Kompensacja narzędzia | G41 / G42 / G43 | Steruje kompensacją promienia i długości |
| Cykle konserwowe | G81-G89 | Wspomaga wiercenie, nudny, stukający, i powiązane cykle |
| Układy współrzędnych | G54-G59 | Wybiera robocze układy współrzędnych |
Uproszczony przykład może obejmować G54 do wyboru współrzędnych roboczych, M06 do zmiany narzędzia, M03 do uruchomienia wrzeciona, M08 dla włączonego chłodziwa, i G81 dla cyklu wiercenia. W prawdziwej produkcji, program musi być zgodny z systemem sterowania maszyny i rzeczywistą konfiguracją.
7. Kod M: Kontrolowanie działań wsparcia maszynowego
Jeśli G-kod mówi maszynie, jak się poruszać, Kod M mówi mu, jakie działania pomocnicze ma wykonać. Działania te mogą obejmować uruchomienie wrzeciona, zatrzymanie wrzeciona, włączony płyn chłodzący, wyłączony płyn chłodzący, zmiana narzędzia, opcjonalny przystanek, i inne funkcje maszyny.
Kod M może się różnić w zależności od producenta maszyny i sterownika. Dlatego programy CNC należy przygotowywać i sprawdzać pod kątem rzeczywistej maszyny, nie tylko wyjście oprogramowania CAM.
W codziennej produkcji, Kod G i kod M współpracują ze sobą. Przed cięciem narzędzia, może zaistnieć potrzeba przesunięcia maszyny w bezpieczne miejsce, zmienić narzędzia, załaduj kompensację długości narzędzia, uruchomić wrzeciono, i włącz płyn chłodzący. Jeśli brakuje jakiegokolwiek działania pomocniczego lub jego kolejność jest nieprawidłowa, ścieżka narzędzia może być poprawna na ekranie, ale niebezpieczna na maszynie.
| Kod | Funkcjonować |
| M03 / M04 / M05 | Wrzeciono zgodnie z ruchem wskazówek zegara, przeciwnie do ruchu wskazówek zegara, albo przestań |
| M06 | Zmiana narzędzia |
| M08 / M09 | Włączenie lub wyłączenie chłodziwa |
| M00 / M01 | Zatrzymanie programu lub opcjonalne zatrzymanie |
| M30 | Zakończenie programu i reset |
8. Przegląd i symulacja DFM przed pierwszym krokiem
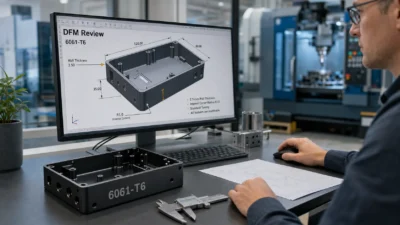
Dobra obróbka CNC to nie tylko naciśnięcie przycisku Start. Przed produkcją, Przegląd i symulacja DFM pomagają zidentyfikować problemy, a jednocześnie są one tańsze i łatwiejsze do rozwiązania.
Przegląd DFM sprawdza, czy projekt można niezawodnie obrobić. Może sprawdzić minimalny promień narożnika, stosunek głębokości do średnicy, grubość ścianki, rozsądek tolerancji, dopasowanie materiału do procesu, głębokość gwintu, wymagania dotyczące wykończenia powierzchni, i czynniki kosztowe.
Symulacja obróbki może pomóc w wychwycie wielu podstawowych zagrożeń programistycznych, łącznie z kolizją narzędzia, ingerencja uchwytu, żłobienie, obszary nieobrobione, i niebezpieczne, szybkie ruchy. Symulacja nie zastępuje prawdziwego doświadczenia w obróbce, pomaga jednak zredukować możliwe do uniknięcia błędy programowania przed cięciem próbnym.
Kompletny plan procesu może obejmować trasę operacji, lista narzędzi, plan konfiguracji, uwagi dotyczące obróbki, i plan inspekcji. Dokumenty te potwierdzają powtarzalną jakość obróbki, zwłaszcza gdy części przechodzą od prototypu do produkcji w małych partiach.
Do części specyficznych dla aplikacji, Przegląd DFM powinien również uwzględniać ostateczny przypadek użycia. Komponent dla robotyka, obróbka CNC mogą wymagać stabilnych gniazd łożyskowych, lekkie kieszenie, i dokładne powierzchnie montażowe. Komponent dla sprzęt komunikacyjny, obróbka CNC może wymagać dokładności wnęki, Powierzchnie związane z RF, kontrola powłoki, lub trwałość środowiska. Wymagania te należy poznać przed rozpoczęciem programowania.
9. Jak JADE-CNC pomaga zmniejszyć ryzyko obróbki
JADE-CNC nie traktuje obróbki CNC jako prostej operacji „plik na maszynę”.. Gdy klient przesyła pliki CAD i rysunki, nasz zespół może sprawdzić część z materiału, tolerancja, dostęp do narzędzi, mocowanie, wykończenie powierzchni, i perspektywy inspekcji przed rozpoczęciem produkcji.
Do części z głębokimi zagłębieniami, możemy przejrzeć rozszerzenie narzędzia, prześwit uchwytu, dodatek na obróbkę zgrubną, i ryzyko rozmów. Do części cienkościennych, możemy dokonać przeglądu strategii zaciskania, sekwencja cięcia, i kontrola deformacji. Do precyzyjnych otworów, możemy sprawdzić trasę obróbki zgrubnej i wykańczającej przed potwierdzeniem planu obróbki.
W zależności od wymagań projektu, JADE-CNC może obsługiwać informacje zwrotne DFM, notatki dotyczące planowania procesu, przegląd ryzyka obróbki, oraz kontrola pierwszego artykułu pod kątem wymiarów krytycznych. Celem jest znalezienie potencjalnych problemów przed obróbką, nie po wykonaniu gotowej części.
Kiedy wybór materiału jest nadal otwarty, nasz zespół może również omówić praktyczne trasy obróbka aluminium CNC, obróbka CNC stali nierdzewnej, miedź, tytan, i inżynieryjne części z tworzyw sztucznych. Ostateczne zalecenie zależy od wymagań dotyczących rysunku, ilość, wykończenie powierzchni, docelowy koszt, i warunki stosowania.
10. Wniosek
Jakość obróbki CNC planowana jest przed jej cięciem. CAD definiuje wymagania projektowe. CAM zamienia projekt w strategię obróbki. Kod G steruje ruchem narzędzia. Współrzędne kodu M wspierające działania maszyny. Etapy te współpracują ze sobą, aby przekształcić rysunek lub model 3D w niezawodną część fizyczną.
Gdy część CNC ma wąskie tolerancje, głębokie ubytki, cienkie ściany, precyzyjne otwory, funkcje gwintowane, lub wymagania dotyczące wykończenia powierzchni, wybór dostawcy nie powinien opierać się wyłącznie na modelach maszyn i ofertach cenowych. Niewidoczna praca przed obróbką często decyduje o tym, czy ostateczną część można wyprodukować dokładnie, skutecznie, i niezawodnie.
JADE-CNC pomaga klientom ocenić ryzyko związane z obróbką przed rozpoczęciem produkcji, dzięki czemu problemy można wykryć wcześniej i kontrolować za pomocą praktycznego planu procesu. Na tym polega różnica pomiędzy prostym uruchomieniem programu a zbudowaniem niezawodnego procesu obróbki CNC.
wezwanie do działania
Wyślij JADE-CNC swoje rysunki, Pliki CAD, wymagania materiałowe, ilość, potrzeby tolerancji, wymagania dotyczące wykończenia powierzchni, i szczegóły aplikacji. Nasz zespół może sprawdzić najbardziej praktyczną ścieżkę obróbki CNC i wykończenia dla Twojego projektu.
Często zadawane pytania
Jaka jest różnica pomiędzy CAD i CAM w obróbce CNC?
CAD definiuje wymagania dotyczące projektu części i rysunku. CAM przygotowuje strategię obróbki i ścieżki narzędzia użyte do wytworzenia części.
Jaka jest różnica między kodem G a kodem M?
Kod G steruje ruchem narzędzia, podczas gdy sterowanie kodem M wspiera działania maszyny, takie jak uruchomienie wrzeciona, płyn chłodzący, zmiana narzędzia, i zatrzymanie programu.
Dlaczego programowanie CNC wpływa na jakość części?
Decyzje programowe wpływają na strategię ścieżki narzędzia, czas cyklu, wykończenie powierzchni, ślady narzędzi, ryzyko deformacji, stabilność obróbki, i dokładność wymiarowa.
Dlaczego przegląd DFM jest ważny przed obróbką CNC?
Przegląd DFM pomaga zidentyfikować problemy z dostępem do narzędzi, ryzyko tolerancji, deformacja cienkościenna, wyzwania związane z głęboką jamą ustną, problemy z wyposażeniem, i wykończenie powierzchni przed rozpoczęciem produkcji.
Jakie pliki należy przesłać przed obróbką CNC?
Kompletne zapytanie ofertowe powinno zawierać rysunki 2D, 3D Pliki CAD, wymagania materiałowe, tolerancje, ilość, wymagania dotyczące wykończenia powierzchni, oraz notatki aplikacyjne, jeśli są dostępne.
Czy ten sam model CAD można poddać obróbce na różne sposoby??
Tak. Różne ścieżki narzędzi, oprawy, narzędzia, maszyny, i plany inspekcji mogą prowadzić do różnych czasów cykli, wykończenia powierzchni, stabilność wymiarowa, i koszt.