



Kunden sehen oft die CNC-Maschine beim Schneiden. Die Spindel läuft, Es lösen sich Späne vom Material, Kühlmittel fließt, und das Teil nimmt langsam Gestalt an. Dies ist der sichtbarste Teil der CNC-Bearbeitung, Aber die meisten Prozessentscheidungen beginnen hier nicht.
Viele der Schlüsselfaktoren für Qualität, kosten, Vorlaufzeit, und Bearbeitungsrisiko sind bereits vor dem Schneiden des ersten Spans erkennbar. Die Maschine folgt einem Prozess. Die Qualität dieses Prozesses hängt davon ab, wie die Zeichnung überprüft wird, wie der Werkzeugweg geplant wird, wie das Programm vorbereitet wird, und wie Bearbeitungsrisiken vor Produktionsbeginn überprüft werden. Deshalb ein zuverlässiger CNC-Bearbeitungsservice sollte über die Modellgeometrie hinausblicken und den tatsächlichen Herstellungsweg bewerten.
Bei JADE-CNC, Die Überprüfung vor der Bearbeitung konzentriert sich auf praktische Fragen: Kann das Teil sicher gehalten werden?? Kann das Tool alle wichtigen Funktionen erreichen?? Wird sich eine dünne Wand verformen?? Verursacht ein tiefer Hohlraum Rattern?? Stimmt die Oberflächenbeschaffenheit mit der Bearbeitungsroute überein?? Soll ein Präzisionsloch zuerst geschruppt und später geschlichtet werden??
In diesem Artikel wird die Rolle von CAD erläutert, NOCKEN, G-Code, und M-Code in der CNC-Bearbeitung, und warum gute CNC-Arbeit nicht nur darin besteht, den Startknopf zu drücken.
1. Warum CNC-Qualität vor der Bearbeitung beginnt
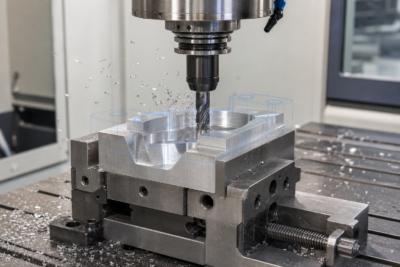
Eine CNC-Maschine entscheidet nicht alleine über die beste Fertigungsstrategie. Es führt die von Ingenieuren und Bedienern erstellten Anweisungen aus. Wenn die Zeichnung missverstanden wird, Die Halterung ist schwach, Der Werkzeugweg ist riskant, oder das Programm ist nicht geprüft, Das Endteil kann Maßfehler aufweisen, schlechte Oberflächenbeschaffenheit, Werkzeugspuren, Verformung, oder Montageprobleme.
Bevor die Bearbeitung beginnt, Die Prozessplanung verbindet die Entwurfsabsicht mit dem tatsächlichen Verhalten des Materials, Werkzeuge, Vorrichtungen, und Maschinen. Dies ist besonders wichtig für Teile mit tiefen Hohlräumen, dünnwandige Gehäuse, Präzisionslöcher, Gewindefunktionen, kosmetische Oberflächen, und Komponenten, die eine stabile Montage erfordern.
Das gleiche 3D-Modell kann auf verschiedene Arten bearbeitet werden. Der Unterschied zwischen einem stabilen und einem riskanten Prozess zeigt sich häufig in der Zykluszeit, Oberflächenbeschaffenheit, Standzeit des Werkzeugs, Ausschussrate, und Liefertreue.
Eine einfache Klammer, Zum Beispiel, Möglicherweise sind nur normales Fräsen und Bohren erforderlich. Ein Robotergelenkgehäuse erfordert möglicherweise eine strenge Bezugskontrolle, Lagersitz langweilig, Mehrseitenbearbeitung, und Prüfung der Koaxialität oder Rechtwinkligkeit. Ein HF-Hohlraum erfordert möglicherweise eine sorgfältige Wandbearbeitung, Innenecken reinigen, und kontrollierte Beschichtung oder Maskierung nach der Bearbeitung. Diese Entscheidungen werden von der Maschine nicht automatisch getroffen. Sie werden während der Überprüfung und Programmierung erstellt.
2. CAD: Verstehending der Zeichnung und der kritischen Anforderungen
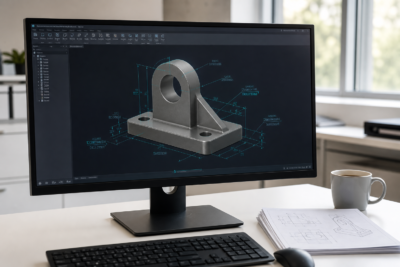
CAD ist die Entwurfsphase. Es definiert das Teilemodell und die Zeichnungsinformationen, inklusive Material, Toleranz, Löcher, Threads, Oberflächenbeschaffenheit, Bezugspunkte, und kritische Dimensionen.
Eine CAD-Datei ist mehr als eine Form. Es teilt dem Bearbeitungsteam mit, was kontrolliert werden muss. Möglicherweise muss die Ebenheit einer Montagefläche kontrolliert werden. Ein Lochmuster erfordert möglicherweise Positionsgenauigkeit. Eine sichtbare Oberfläche erfordert möglicherweise eine sauberere Bearbeitung oder Endbearbeitung. Ein Gewindeloch benötigt möglicherweise eine ausreichende nutzbare Gewindetiefe für die Montage. Jede Anforderung wirkt sich auf den Prozessplan aus.
Wenn eine Zeichnung eintrifft, Die erste technische Aufgabe besteht darin, zu ermitteln, welche Merkmale die Funktion beeinflussen. Dazu können Lagersitze gehören, Dichtflächen, Gewindelöcher, Passflächen, dünne Wände, tiefe Taschen, oder kosmetische Bereiche. Diese Merkmale beeinflussen das Leuchtendesign, Bearbeitungsreihenfolge, Werkzeugauswahl, und Inspektionsplanung.
Auch das Material spielt in der CAD-Überprüfungsphase eine Rolle. Aluminium 6061-T6, 7075-T6, Edelstahl, Kupfer, Titan, POM, ABS, und PC verhalten sich bei der Bearbeitung unterschiedlich. Die Materialwahl beeinflusst die Schnittparameter, Werkzeugverschleiß, Gratgefahr, Verformungskontrolle, und Oberflächenbeschaffenheit.
Für Aluminiumteile, Durch Hochgeschwindigkeitsschneiden lässt sich oft ein effizienter Materialabtrag erzielen, Aber Gratkontrolle und Oberflächenkonsistenz sind immer noch wichtig. Für Edelstahl, Hitze, Kaltverfestigung, und Werkzeugverschleiß erfordern mehr Aufmerksamkeit. Für technische Kunststoffe, Spanndruck und Schneidwärme können sich auf die endgültigen Abmessungen auswirken. Aus diesem Grund sollte vor der Programmierung eine Materialüberprüfung erfolgen, nicht nach Beginn der Bearbeitung.
3. NOCKEN: Den Entwurf in eine Bearbeitungsstrategie umwandeln
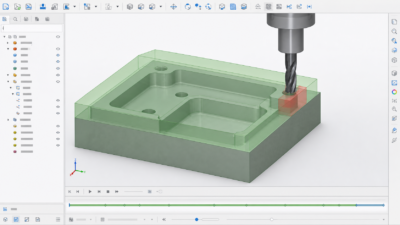
CAM ist die Vorbereitungsphase für die Fertigung. Wenn CAD antwortet, was zu machen ist, CAM antwortet, wie man es macht.
Während der CAM-Programmierung, Der Ingenieur wählt Schneidwerkzeuge aus, Bearbeitungsreihenfolge, Schruppstrategie, Abschlusswege, füttert, Geschwindigkeiten, Übersteigen, Schnitttiefe, und sichere Werkzeugbewegung. Die Ausgabe ist ein CNC-Programm, das die Maschine ausführen kann.
Ein guter CAM-Plan berücksichtigt sowohl die Geometrie als auch das Risiko. Für tiefe Hohlräume sind möglicherweise längere Werkzeuge erforderlich, aber eine lange Werkzeugverlängerung verringert die Steifigkeit und erhöht das Risiko von Rattern. Bei dünnwandigen Teilen sind möglicherweise leichtere Endschnitte und ein ausgewogener Materialabtrag erforderlich. Präzisionslöcher müssen möglicherweise gebohrt werden, grob langweilig, und langweilig statt einer einfachen Operation beenden.
Für standardisierte prismatische Bauteile, ein Stall CNC-Frässervice Route kann ausreichen. Für Teile mit mehreren abgewinkelten Flächen, Unterschneidungen, oder komplexe Zugangsanforderungen, 5-Achsen-CNC-Bearbeitung kann Setup-Änderungen reduzieren und die Funktionsausrichtung verbessern. Für runde Wellen, Stifte, Ärmel, oder gedrehte Merkmale, CNC-Drehservice kann Teil der gesamten Prozessroute sein.
Hier wird CNC-Bearbeitung zur Ingenieursarbeit. Das Ziel besteht nicht nur darin, die Form zu schneiden, sondern qualifizierte Teile wiederholt und sicher zu schneiden.
4. Warum das gleiche Modell unterschiedliche Ergebnisse liefern kann
Das gleiche 3D-Modell kann je nach Bearbeitungsstrategie unterschiedliche Ergebnisse liefern. Ein Vorgang kann schnell sein, hinterlässt aber deutliche Werkzeugspuren. Ein anderer Vorgang erzeugt möglicherweise eine glattere Oberfläche, erfordert jedoch eine längere Zykluszeit. Ein dritter Teil sieht in der Simulation möglicherweise akzeptabel aus, wird jedoch während des tatsächlichen Schneidens aufgrund des Werkzeugüberhangs instabil, schlechte Spanabfuhr, oder schwache Befestigung.
Werkzeugwegentscheidungen können sich auf die Zykluszeit auswirken, Oberflächenbeschaffenheit, Werkzeugspuren, Dimensionsstabilität, und Bearbeitungssicherheit. Für kosmetische Oberflächen, Die Richtung und der Abstand der Schlichtdurchgänge können die sichtbare Textur verändern. Für dünne Wände, Aggressives Schneiden kann zu Durchbiegungen führen. Für tiefe Taschen, Ein schlechter Zugang zum Werkzeug kann zu Rattern oder Kollisionsgefahr führen.
Die Oberflächenbehandlung hängt auch von früheren Bearbeitungsentscheidungen ab. Ein Teil, das eloxiert wird, bemalt, gebürstet, oder poliert erfordert vor der Endbearbeitung eine geeignete Kantenbeschaffenheit und Oberflächenvorbereitung. Wenn Grate, tiefe Werkzeugspuren, oder inkonsistente Texturen bleiben bestehen, das spätere CNC-Oberflächenbearbeitung Der Prozess macht diese Probleme möglicherweise sichtbarer, anstatt sie zu verbergen.
Aus diesem Grund ist die Programmierung vor der Bearbeitung wichtig. Ein guter Prozess verringert die Wahrscheinlichkeit, dass Probleme erst dann entdeckt werden, wenn das fertige Teil bereits hergestellt ist.
5. Häufige Bearbeitungsrisiken vor der Produktion
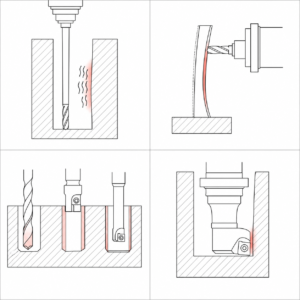
Erfahrene Bearbeitungsteams suchen vor Beginn der Bearbeitung nach Risiken. Diese Überprüfung trägt dazu bei, Nacharbeit zu reduzieren, Schrott, Werkzeugbruch, und Lieferverzögerungen. Das spezifische Risiko hängt von der Teilegeometrie ab, Material, Toleranz, Menge, und Anforderungen an die Oberflächenbeschaffenheit.
- Tiefe Hohlräume: Die Länge der Werkzeugverlängerung muss frühzeitig beurteilt werden. Ein langes Werkzeug kann in den Hohlraum gelangen, aber es kann sein, dass es nicht stabil schneidet. Geschwätz, schlechte Oberflächenbeschaffenheit, und Maßabweichungen können auftreten, wenn die Steifigkeit nicht ausreicht. Der Prozess erfordert möglicherweise kürzere Schritte, ein anderer Halter, Restbearbeitung, oder angepasstes Schruppaufmaß.
- Dünnwandige Teile: Dünne Wände können sich durch Schnittkräfte verformen, Spanndruck, oder Restmaterialspannung. Ausgewogenes Schruppen, angemessene Vergütung, Stressabbauzeit, und kontrollierte Enddurchgänge sollten in Betracht gezogen werden. Ein dünnes Aluminiumgehäuse sieht im eingespannten Zustand möglicherweise korrekt aus, springt dann nach dem Loslassen zurück.
- Präzisionslöcher: Präzisionslöcher erfordern oft einen mehrstufigen Prozess wie das Bohren, grob langweilig, Halbfertigbearbeitung, und abschließendes Bohren oder Reiben. Ein einziger Bohrvorgang reicht für einen festen Sitz möglicherweise nicht aus, Rundheit, oder Anforderungen an die Oberflächenbeschaffenheit. Lagersitze und Fixierlöcher sollten sorgfältig überprüft werden.
- Werkzeuginterferenz: Das Schneidwerkzeug kann die Oberfläche erreichen, Der Halter oder die Mutter kann jedoch in tiefen oder schmalen Bereichen mit der Seitenwand kollidieren. Bei Bedarf sollte die Werkzeughaltergeometrie in die Simulation einbezogen werden, speziell für Hohlräume, Formen, Gehäuse, und mehrachsige Funktionen.
- Gewindebearbeitung: Bei kleinen Gewinden und geeigneten Materialien kann das Gewindeschneiden effizient sein. Bei größeren Gewinden kann das Gewindefräsen sicherer sein, härtere Materialien, oder Fälle, in denen eine Anpassung der Gewindegröße sinnvoll ist. Die Auswahl wirkt sich auf die Werkzeugliste aus, Zykluszeit, und Montagesicherheit.
- Inspektionsplanung: Kritische Abmessungen sollten vor der Produktion identifiziert werden, damit die Prüfmethode bereit ist. Ein Teil, das eine enge Lochposition benötigt, Ebenheit, oder Parallelität erfordert möglicherweise mehr als eine schnelle visuelle Überprüfung. Das Richtige CNC-QualitätsprüfungDer Plan hilft, das Teil vor dem Versand zu bestätigen.
6. G-Code: Steuern der Werkzeugbewegung
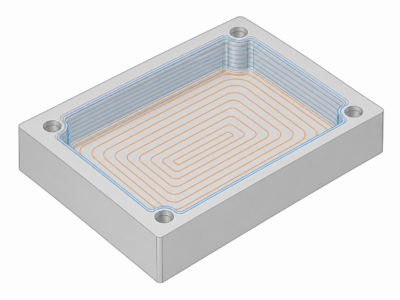
Der G-Code steuert hauptsächlich die Maschinenbewegung. Es teilt der CNC-Maschine mit, wohin das Werkzeug geht, wie schnell es sich bewegt, welchen Weg es geht, und welches Koordinatensystem bzw. welcher Kompensationsmodus aktiv ist.
Für Kunden, Der entscheidende Punkt ist, sich Codenummern nicht zu merken. Der wichtige Punkt ist, dass G-Code den CAM-Werkzeugweg in Maschinenbewegung umwandelt. Wenn der Werkzeugweg, Koordinateneinrichtung, oder die Entschädigung ist falsch, Das Teil stimmt möglicherweise nicht mit der Zeichnung überein.
Der G-Code beeinflusst auch, wie sanft sich die Maschine durch Kurven bewegt, wie Löcher bearbeitet werden, und wie die Werkzeugkompensation angewendet wird. Eine Kontur mit vielen kurzen Liniensegmenten verhält sich möglicherweise nicht wie eine saubere Bogeninterpolation. Ein Bohrzyklus kann effizient sein, aber es braucht immer noch die richtige Tiefe, Flugzeug zurückziehen, Kühlmittel, und Chip-Evakuierungsplan.
| Kategorie | Typische Codes | Funktion |
| Bewegungssteuerung | G00 / G01 / G02 / G03 | Schnelle Bewegung, lineares Schneiden, und Bogenbewegung |
| Flugzeugauswahl | G17 / G18 / G19 | Wählt XY aus, XZ, oder YZ-Bearbeitungsebene |
| Werkzeugkompensation | G41 / G42 / G43 | Steuert die Radius- und Längenkompensation |
| Konservierte Zyklen | G81-G89 | Unterstützt Bohren, langweilig, klopfen, und verwandte Zyklen |
| Koordinatensysteme | G54-G59 | Wählt Arbeitskoordinatensysteme aus |
Ein vereinfachtes Beispiel könnte G54 für die Auswahl der Arbeitskoordinaten sein, M06 für Werkzeugwechsel, M03 für Spindelstart, M08 für Kühlmittel an, und G81 für einen Bohrzyklus. In echter Produktion, Das Programm muss zur Maschinensteuerung und zum tatsächlichen Setup passen.
7. M-Code: Steuern von Maschinenunterstützungsaktionen
Wenn der G-Code der Maschine sagt, wie sie sich bewegen soll, M-Code teilt ihm mit, welche unterstützenden Aktionen ausgeführt werden sollen. Zu diesen Aktionen kann der Spindelstart gehören, Spindelstopp, Kühlmittel an, Kühlmittel aus, Werkzeugwechsel, optionaler Stopp, und andere Maschinenfunktionen.
Der M-Code kann je nach Maschinenhersteller und Steuerung variieren. Deshalb sollten CNC-Programme maschinenbezogen erstellt und geprüft werden, nicht nur die CAM-Software-Ausgabe.
In der täglichen Produktion, G-Code und M-Code arbeiten zusammen. Bevor ein Werkzeug schneidet, Möglicherweise muss die Maschine in eine sichere Position gebracht werden, Werkzeuge wechseln, Werkzeuglängenkompensation laden, Starten Sie die Spindel, und Kühlmittel einschalten. Wenn unterstützende Maßnahmen fehlen oder falsch sequenziert sind, Der Werkzeugweg ist möglicherweise auf dem Bildschirm korrekt, auf der Maschine jedoch unsicher.
| Code | Funktion |
| M03 / M04 / M05 | Spindel im Uhrzeigersinn, gegen den Uhrzeigersinn, oder aufhören |
| M06 | Werkzeugwechsel |
| M08 / M09 | Kühlmittel an oder aus |
| M00 / M01 | Programmstopp oder optionaler Stopp |
| M30 | Programmende und Reset |
8. DFM-Überprüfung und Simulation vor dem 1. Schritt
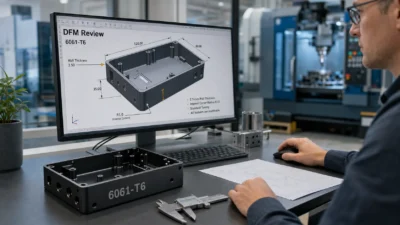
Gute CNC-Bearbeitung bedeutet nicht nur, den Startknopf zu drücken. Vor der Produktion, DFM-Überprüfung und -Simulation helfen dabei, Probleme zu identifizieren, während sie dennoch kostengünstiger und einfacher zu lösen sind.
Eine DFM-Prüfung prüft, ob das Design zuverlässig bearbeitet werden kann. Möglicherweise wird der minimale Eckenradius überprüft, Verhältnis von Tiefe zu Durchmesser, Wandstärke, Toleranz Zumutbarkeit, Material-Prozess-Passung, Gewindetiefe, Anforderungen an die Oberflächenbeschaffenheit, und Kostentreiber.
Die Bearbeitungssimulation kann dabei helfen, viele grundlegende Programmierrisiken zu erkennen, einschließlich Werkzeugkollision, Störung des Halters, Ausstechen, unbearbeitete Bereiche, und unsichere schnelle Bewegungen. Die Simulation ersetzt nicht die reale Bearbeitungserfahrung, Aber es hilft, vermeidbare Programmierfehler vor dem Probeschneiden zu reduzieren.
Ein vollständiger Prozessplan kann eine Arbeitsroute enthalten, Werkzeugliste, Einrichtungsplan, Bearbeitungshinweise, und Inspektionsplan. Diese Dokumente unterstützen eine wiederholbare Bearbeitungsqualität, insbesondere wenn Teile vom Prototyp zur Kleinserienproduktion übergehen.
Für anwendungsspezifische Teile, Bei der DFM-Überprüfung sollte auch der endgültige Anwendungsfall berücksichtigt werden. Eine Komponente für Robotik-CNC-Bearbeitung Möglicherweise sind stabile Lagersitze erforderlich, leichte Taschen, und genaue Montageflächen. Eine Komponente für Kommunikationsausrüstung CNC-Bearbeitung Möglicherweise ist eine Kavitätsgenauigkeit erforderlich, HF-bezogene Oberflächen, Beschichtungskontrolle, oder Umweltbeständigkeit. Diese Anforderungen sollten vor dem Programmieren verstanden werden.
9. Wie JADE-CNC dazu beiträgt, das Bearbeitungsrisiko zu reduzieren
JADE-CNC behandelt die CNC-Bearbeitung nicht als einen einfachen Datei-zu-Maschine-Vorgang. Wenn ein Kunde CAD-Dateien und Zeichnungen sendet, Unser Team kann das Teil anhand des Materials überprüfen, Toleranz, Werkzeugzugriff, Befestigung, Oberflächenbeschaffenheit, und Inspektionsperspektiven vor Produktionsbeginn.
Für Teile mit tiefen Hohlräumen, Möglicherweise prüfen wir die Tool-Erweiterung, Halterspiel, Schruppzugabe, und Rattergefahr. Für dünnwandige Teile, Möglicherweise überprüfen wir die Spannstrategie, Schnittfolge, und Verformungskontrolle. Für präzise Löcher, Möglicherweise überprüfen wir die Schrupp- und Schlichtroute, bevor wir den Bearbeitungsplan bestätigen.
Je nach Projektanforderung, JADE-CNC kann DFM-Feedback unterstützen, Hinweise zur Prozessplanung, Überprüfung des Bearbeitungsrisikos, und Erstmusterprüfung auf kritische Abmessungen. Ziel ist es, potenzielle Probleme vor der Bearbeitung zu finden, nicht, nachdem das fertige Teil bereits hergestellt ist.
Wann die Materialauswahl erfolgt, ist noch offen, Unser Team kann auch praktische Routen besprechen CNC-Bearbeitung von Aluminium, CNC-Bearbeitung von Edelstahl, Kupfer, Titan, und technische Kunststoffteile. Die endgültige Empfehlung hängt von den Zeichnungsanforderungen ab, Menge, Oberflächenbeschaffenheit, Kostenziel, und Bewerbungsbedingungen.
10. Abschluss
Die Qualität der CNC-Bearbeitung wird vor dem Schneiden geplant. CAD definiert die Designanforderungen. CAM verwandelt den Entwurf in eine Bearbeitungsstrategie. Der G-Code steuert die Werkzeugbewegung. M-Code koordiniert unterstützende Maschinenaktionen. Diese Phasen arbeiten zusammen, um eine Zeichnung oder ein 3D-Modell in ein zuverlässiges physisches Teil zu verwandeln.
Wenn ein CNC-Teil enge Toleranzen aufweist, tiefe Hohlräume, dünne Wände, Präzisionslöcher, Gewindefunktionen, oder Anforderungen an die Oberflächenbeschaffenheit, Die Lieferantenauswahl sollte sich nicht nur auf Maschinenmodelle und Angebote stützen. Die unsichtbare Arbeit vor der Bearbeitung entscheidet oft darüber, ob das endgültige Teil präzise hergestellt werden kann, effizient, und zuverlässig.
JADE-CNC hilft Kunden, Bearbeitungsrisiken vor Produktionsbeginn zu prüfen, So können Probleme früher erkannt und mit einem praktischen Prozessplan kontrolliert werden. Dies ist der Unterschied zwischen der einfachen Ausführung eines Programms und dem Aufbau eines zuverlässigen CNC-Bearbeitungsprozesses.
CTA
Senden Sie JADE-CNC Ihre Zeichnungen, CAD-Dateien, Materialanforderungen, Menge, Toleranzbedürfnisse, Anforderungen an die Oberflächenbeschaffenheit, und Bewerbungsdetails. Unser Team kann die praktischste CNC-Bearbeitungs- und Endbearbeitungsroute für Ihr Projekt prüfen.
FAQ
Was ist der Unterschied zwischen CAD und CAM bei der CNC-Bearbeitung??
CAD definiert die Teiledesign- und Zeichnungsanforderungen. CAM bereitet die Bearbeitungsstrategie und die Werkzeugwege vor, die zur Herstellung des Teils verwendet werden.
Was ist der Unterschied zwischen G-Code und M-Code??
Der G-Code steuert die Werkzeugbewegung, während M-Code unterstützende Maschinenaktionen wie den Spindelstart steuert, Kühlmittel, Werkzeugwechsel, und Programmstopp.
Warum wirkt sich die CNC-Programmierung auf die Teilequalität aus??
Programmierentscheidungen wirken sich auf die Werkzeugwegstrategie aus, Zykluszeit, Oberflächenbeschaffenheit, Werkzeugspuren, Verformungsgefahr, Bearbeitungsstabilität, und Maßhaltigkeit.
Warum ist die DFM-Überprüfung vor der CNC-Bearbeitung wichtig??
Die DFM-Überprüfung hilft bei der Identifizierung von Werkzeugzugriffsproblemen, Toleranzrisiken, dünnwandige Verformung, Herausforderungen in tiefen Hohlräumen, Probleme mit der Vorrichtung, und Oberflächenbeschaffenheit vor der Produktion.
Welche Dateien sollten vor der CNC-Bearbeitung gesendet werden??
Eine vollständige Ausschreibung sollte 2D-Zeichnungen enthalten, 3D CAD-Dateien, Materialanforderungen, Toleranzen, Menge, Anforderungen an die Oberflächenbeschaffenheit, und Anwendungshinweise, sofern verfügbar.
Kann das gleiche CAD-Modell auf unterschiedliche Weise bearbeitet werden??
Ja. Verschiedene Werkzeugwege, Vorrichtungen, Werkzeuge, Maschinen, und Prüfpläne können zu unterschiedlichen Taktzeiten führen, Oberflächenveredelungen, Dimensionsstabilität, und Kosten.