



I clienti vedono spesso il taglio della macchina CNC. Il mandrino è in funzione, i trucioli si staccano dal materiale, il liquido refrigerante scorre, e la parte sta lentamente prendendo forma. Questa è la parte più visibile della lavorazione CNC, ma non è qui che iniziano la maggior parte delle decisioni relative ai processi.
Molti dei fattori chiave alla base della qualità, costo, tempi di consegna, e i rischi di lavorazione sono già definiti prima che venga tagliato il primo truciolo. La macchina segue un processo. La qualità di tale processo dipende da come viene rivisto il disegno, come è pianificato il percorso utensile, come viene preparato il programma, e come vengono controllati i rischi di lavorazione prima dell'inizio della produzione. Questo è il motivo per cui un affidabile Servizio di lavorazione CNC dovrebbe guardare oltre la geometria del modello e valutare il reale percorso di produzione.
Presso JADE-CNC, la revisione pre-lavorazione si concentra su questioni pratiche: La parte può essere tenuta saldamente?? Lo strumento può raggiungere tutte le funzionalità critiche? Una parete sottile si deformerà? Una cavità profonda causerà chiacchiere? La finitura superficiale corrisponde al percorso di lavorazione? Un foro di precisione deve essere prima sgrossato e poi rifinito?
Questo articolo spiega il ruolo del CAD, CAMMA, Codice G, e codice M nella lavorazione CNC, e perché un buon lavoro CNC non significa semplicemente premere il pulsante di avvio.
1. Perché la qualità CNC inizia prima della lavorazione
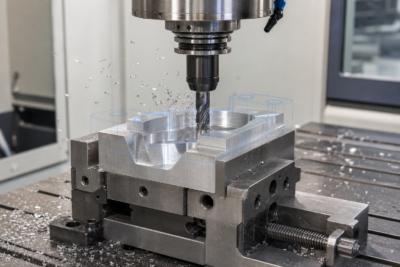
Una macchina CNC non decide da sola la migliore strategia di produzione. Esegue le istruzioni preparate da ingegneri e operatori. Se il disegno viene frainteso, l'apparecchio è debole, il percorso utensile è rischioso, oppure il programma non è controllato, la parte finale potrebbe presentare errori dimensionali, finitura superficiale scadente, segni di utensili, deformazione, o problemi di montaggio.
Prima dell'inizio della lavorazione, la pianificazione del processo collega l'intento progettuale con il comportamento reale del materiale, utensili, infissi, e macchine. Ciò è particolarmente importante per le parti con cavità profonde, alloggiamenti a pareti sottili, fori di precisione, caratteristiche filettate, superfici cosmetiche, e componenti che richiedono un assemblaggio stabile.
Lo stesso modello 3D può essere lavorato in molti modi diversi. La differenza tra un processo stabile e un processo rischioso spesso si manifesta nel tempo del ciclo, finitura superficiale, vita dell'utensile, tasso di scarto, e affidabilità di consegna.
Una semplice parentesi, Per esempio, potrebbe richiedere solo fresatura e foratura standard. L'alloggiamento di un giunto robot può richiedere un controllo rigoroso dei dati, alesatura della sede del cuscinetto, lavorazione su più lati, e ispezione della coassialità o della perpendicolarità. Una cavità RF può richiedere un'accurata finitura della parete, pulire gli angoli interni, e rivestimento o mascheratura controllati dopo la lavorazione. Queste decisioni non vengono prese automaticamente dalla macchina. Vengono realizzati durante la revisione e la programmazione.
2. CAD: Capisciding il disegno e i requisiti critici
Il CAD è la fase di progettazione. Definisce il modello della parte e le informazioni sul disegno, compreso il materiale, tolleranza, buchi, discussioni, finitura superficiale, riferimenti di dati, e dimensioni critiche.
Un file CAD è più di una forma. Indica al team di lavorazione cosa deve essere controllato. Una superficie di montaggio potrebbe richiedere il controllo della planarità. Una sequenza di fori potrebbe richiedere precisione di posizionamento. Una superficie visibile potrebbe richiedere un percorso di lavorazione o finitura più pulito. Un foro filettato potrebbe richiedere una profondità di filettatura utilizzabile sufficiente per il montaggio. Ogni requisito influisce sul piano del processo.
Quando arriva un disegno, il primo compito ingegneristico è identificare quali caratteristiche influiscono sulla funzione. Questi possono includere sedi di cuscinetti, facce di tenuta, fori filettati, superfici di accoppiamento, pareti sottili, tasche profonde, o aree cosmetiche. Queste caratteristiche influenzano la progettazione degli apparecchi, sequenza di lavorazione, selezione dello strumento, e pianificazione delle ispezioni.
Anche il materiale è importante nella fase di revisione CAD. Alluminio 6061-T6, 7075-T6, acciaio inossidabile, rame, titanio, POM, ABS, e PC si comportano tutti diversamente durante la lavorazione. La scelta del materiale influisce sui parametri di taglio, usura degli utensili, rischio di sbavatura, controllo della deformazione, e finitura superficiale.
Per parti in alluminio, il taglio ad alta velocità può spesso ottenere un'efficace rimozione del materiale, ma il controllo delle bave e la consistenza della superficie sono ancora importanti. Per acciaio inossidabile, Calore, incrudimento del lavoro, e l'usura degli utensili richiedono maggiore attenzione. Per tecnopolimeri, la pressione di serraggio e il calore di taglio possono influire sulle dimensioni finali. Questo è il motivo per cui la revisione del materiale dovrebbe avvenire prima della programmazione, non dopo l'inizio della lavorazione.
3. CAMMA: Trasformare la progettazione in una strategia di lavorazione
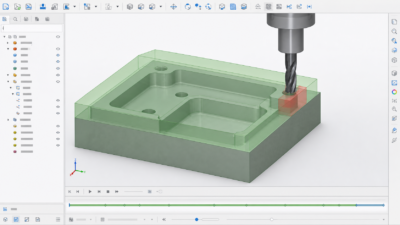
CAM è la fase di preparazione alla produzione. Se CAD risponde cosa fare, CAM risponde come realizzarlo.
Durante la programmazione CAM, l'ingegnere seleziona gli utensili da taglio, sequenza di lavorazione, strategia di sgrossatura, percorsi di finitura, feed, velocità, scavalcare, profondità di taglio, e movimento sicuro dell'utensile. L'output è un programma CNC che la macchina può eseguire.
Un buon piano CAM considera sia la geometria che il rischio. Le cavità profonde possono richiedere strumenti più lunghi, ma la lunga estensione dell'utensile riduce la rigidità e aumenta il rischio di vibrazioni. Le parti a pareti sottili potrebbero richiedere tagli di finitura più leggeri e una rimozione bilanciata del materiale. Potrebbe essere necessario praticare fori di precisione, noioso, e finire noioso invece di una semplice operazione.
Per componenti prismatici standard, una stalla Servizio di fresatura CNC il percorso potrebbe essere sufficiente. Per parti con più facce angolate, sottosquadri, o requisiti di accesso complessi, 5-lavorazione CNC degli assi può ridurre le modifiche alla configurazione e migliorare l'allineamento delle funzionalità. Per alberi tondi, perni, maniche, o caratteristiche trasformate, Servizio di tornitura CNC può far parte del percorso complessivo del processo.
È qui che la lavorazione CNC diventa un lavoro di ingegneria. L'obiettivo non è solo tagliare la forma, ma per tagliare parti qualificate ripetutamente e in sicurezza.
4. Perché lo stesso modello può produrre risultati diversi
Lo stesso modello 3D può produrre risultati diversi a seconda della strategia di lavorazione. Un processo può essere veloce ma lasciare evidenti segni di utensile. Un altro può creare una superficie più liscia ma richiedere un tempo di ciclo maggiore. Un terzo può sembrare accettabile nella simulazione ma diventare instabile durante il taglio reale a causa della sporgenza dell'utensile, scarsa evacuazione del truciolo, o fissaggio debole.
Le decisioni sul percorso utensile possono influenzare il tempo del ciclo, finitura superficiale, segni di utensili, stabilità dimensionale, e sicurezza della lavorazione. Per superfici cosmetiche, la direzione e la spaziatura delle passate di finitura possono modificare la texture visibile. Per pareti sottili, il taglio aggressivo può causare la deflessione. Per tasche profonde, uno scarso accesso allo strumento può creare vibrazioni o rischio di collisione.
Il trattamento superficiale dipende anche dalle scelte di lavorazione precedenti. Una parte che sarà anodizzata, dipinto, spazzolato, o lucidato necessita di un'adeguata condizione dei bordi e di una preparazione della superficie prima della finitura. Se sbava, segni profondi di utensili, o rimangono trame incoerenti, il più tardi Finitura superficiale CNC processo potrebbe rendere questi problemi più visibili invece di nasconderli.
Ecco perché è importante programmare prima della lavorazione. Un buon processo riduce la possibilità di scoprire problemi solo dopo che la parte finita è già stata realizzata.
5. Rischi di lavorazione comuni riscontrati prima della produzione
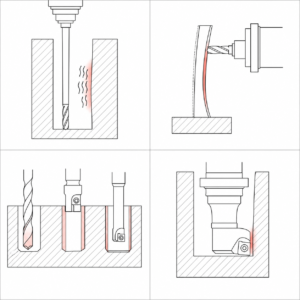
I team di lavorazione esperti ricercano i rischi prima dell'inizio della lavorazione. Questa revisione aiuta a ridurre le rilavorazioni, rottame, rottura dell'utensile, e ritardi nella consegna. Il rischio specifico dipende dalla geometria della parte, materiale, tolleranza, quantità, e requisiti di finitura superficiale.
- Cavità profonde: La lunghezza dell'estensione dell'utensile deve essere valutata in anticipo. Uno strumento lungo può raggiungere la cavità, ma potrebbe non tagliare in modo stabile. Chiacchiere, finitura superficiale scadente, e se la rigidità non è sufficiente possono verificarsi deviazioni dimensionali. Il processo potrebbe richiedere step-down più brevi, un titolare diverso, lavorazione del resto, o tolleranza di sgrossatura modificata.
- Parti a parete sottile: Le pareti sottili possono deformarsi a causa della forza di taglio, pressione di serraggio, o stress materiale residuo. Sgrossatura equilibrata, indennità adeguata, tempo di rilascio dello stress, e dovrebbero essere presi in considerazione i passaggi di finitura controllati. Un sottile alloggiamento in alluminio può sembrare corretto mentre è bloccato, poi torna indietro dopo il rilascio.
- Fori di precisione: I fori di precisione spesso richiedono un processo graduale come la perforazione, noioso, semifinitura, e alesatura o alesatura finale. Una singola operazione di foratura potrebbe non essere sufficiente per un accoppiamento perfetto, rotondità, o requisiti di finitura superficiale. Le sedi dei cuscinetti e i fori di posizionamento devono essere esaminati attentamente.
- Interferenza dello strumento: L'utensile da taglio potrebbe raggiungere la superficie, ma il supporto o il dado potrebbero scontrarsi con la parete laterale in aree profonde o strette. La geometria del portautensile dovrebbe essere inclusa nella simulazione quando richiesto, soprattutto per le cavità, stampi, alloggiamenti, e funzionalità multiasse.
- Lavorazione del filo: La maschiatura può essere efficace per filettature piccole e materiali adatti. La fresatura di filetti può essere più sicura per filettature più grandi, materiali più duri, o casi in cui la regolazione della dimensione del filo è utile. La scelta influisce sulla lista utensili, tempo di ciclo, e affidabilità dell'assemblaggio.
- Pianificazione delle ispezioni: Le dimensioni critiche dovrebbero essere identificate prima della produzione in modo che il metodo di ispezione sia pronto. Una parte che necessita di una posizione del foro stretta, planarità, oppure il parallelismo potrebbe richiedere più di un rapido controllo visivo. Il diritto Controllo qualità CNCil piano aiuta a confermare la parte prima della spedizione.
6. Codice G: Controllo del movimento dell'utensile
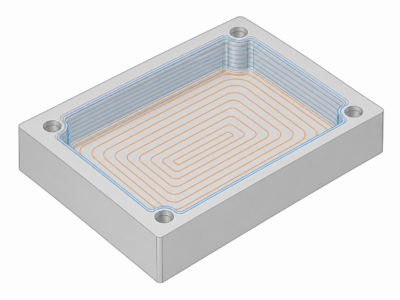
Il codice G controlla principalmente il movimento della macchina. Indica alla macchina CNC dove va l'utensile, quanto velocemente si muove, quale percorso segue, e quale sistema di coordinate o modalità di compensazione è attivo.
Per i clienti, il punto chiave è non memorizzare i numeri di codice. Il punto importante è che il codice G traduce il percorso utensile CAM in movimento della macchina. Se il percorso utensile, impostazione delle coordinate, oppure il risarcimento è sbagliato, la parte potrebbe non corrispondere al disegno.
Il codice G influisce anche sulla fluidità con cui la macchina si muove attraverso le curve, come vengono elaborati i fori, e come viene applicata la compensazione utensile. Un contorno con molti segmenti di linea corti potrebbe non comportarsi come un'interpolazione di arco pulita. Un ciclo di perforazione può essere efficiente, ma necessita comunque della profondità corretta, ritrarre il piano, refrigerante, e piano di evacuazione dei trucioli.
| Categoria | Codici tipici | Funzione |
| Controllo del movimento | G00 / G01 / G02 / G03 | Movimento rapido, taglio lineare, e movimento dell'arco |
| Selezione del piano | G17 / G18 / G19 | Seleziona XY, XZ, o piano di lavorazione YZ |
| Compensazione utensile | G41 / G42 / G43 | Controlla la compensazione del raggio e della lunghezza |
| Cicli fissi | G81-G89 | Supporta la perforazione, noioso, toccando, e relativi cicli |
| Sistemi di coordinate | G54-G59 | Seleziona i sistemi di coordinate di lavoro |
Un esempio semplificato può includere G54 per la selezione delle coordinate di lavoro, M06 per cambio utensile, M03 per l'avvio del mandrino, M08 per refrigerante acceso, e G81 per un ciclo di foratura. Nella produzione reale, il programma deve corrispondere al sistema di controllo della macchina e alla configurazione effettiva.
7. Codice M: Controllo delle azioni di supporto della macchina
Se il codice G dice alla macchina come muoversi, Il codice M indica quali azioni di supporto eseguire. Queste azioni possono includere l'avvio del mandrino, arresto del mandrino, refrigerante acceso, refrigerante spento, cambio utensile, sosta facoltativa, e altre funzioni della macchina.
Il codice M può variare in base al costruttore della macchina e al controller. Questo è il motivo per cui i programmi CNC dovrebbero essere preparati e controllati in base alla macchina reale, non solo l'output del software CAM.
Nella produzione quotidiana, Il codice G e il codice M funzionano insieme. Prima che uno strumento tagli, potrebbe essere necessario spostare la macchina in una posizione sicura, cambiare strumenti, caricare la compensazione della lunghezza dell'utensile, avviare il mandrino, e accendere il refrigerante. Se qualche azione di supporto è mancante o sequenziata in modo errato, il percorso utensile potrebbe essere corretto sullo schermo ma non sicuro sulla macchina.
| Codice | Funzione |
| M03 / M04 / M05 | Mandrino in senso orario, antiorario, o fermati |
| M06 | Cambio utensile |
| M08 / M09 | Refrigerante acceso o spento |
| M00 / M01 | Arresto del programma o arresto opzionale |
| M30 | Fine del programma e ripristino |
8. Revisione e simulazione del DFM prima della prima fase
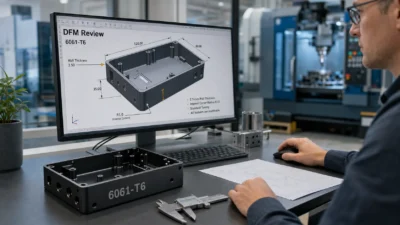
Una buona lavorazione CNC non significa semplicemente premere il pulsante di avvio. Prima della produzione, La revisione e la simulazione del DFM aiutano a identificare i problemi mentre sono ancora più economici e più facili da risolvere.
Una revisione DFM verifica se il progetto può essere lavorato in modo affidabile. Può rivedere il raggio minimo dell'angolo, rapporto profondità/diametro, spessore della parete, ragionevolezza della tolleranza, adattamento materiale-processo, profondità della filettatura, requisiti di finitura superficiale, e fattori di costo.
La simulazione della lavorazione può aiutare a individuare molti rischi di programmazione di base, inclusa la collisione dell'utensile, interferenza del supporto, scriccatura, aree non lavorate, e movimenti rapidi non sicuri. La simulazione non sostituisce l'esperienza di lavorazione reale, ma aiuta a ridurre gli errori di programmazione evitabili prima del taglio di prova.
Un piano di processo completo può includere un percorso operativo, elenco degli strumenti, piano di installazione, note di lavorazione, e piano di ispezione. Questi documenti supportano la qualità di lavorazione ripetibile, soprattutto quando le parti passano dal prototipo alla produzione in piccoli lotti.
Per parti specifiche dell'applicazione, La revisione del DFM dovrebbe considerare anche il caso d’uso finale. Un componente per lavorazione CNC robotica potrebbe necessitare di sedi dei cuscinetti stabili, tasche leggere, e superfici di montaggio precise. Un componente per apparecchiature di comunicazione lavorazione CNC potrebbe richiedere la precisione della cavità, Superfici correlate a RF, controllo del rivestimento, o durabilità ambientale. Questi requisiti dovrebbero essere compresi prima della programmazione.
9. In che modo JADE-CNC aiuta a ridurre il rischio di lavorazione
JADE-CNC non tratta la lavorazione CNC come una semplice operazione da file a macchina. Quando un cliente invia file e disegni CAD, il nostro team può esaminare la parte dal materiale, tolleranza, accesso allo strumento, fissaggio, finitura superficiale, e prospettive di ispezione prima dell'inizio della produzione.
Per parti con cavità profonde, potremmo rivedere l'estensione dello strumento, gioco del titolare, indennità di sgrossatura, e rischio chiacchiere. Per parti a parete sottile, potremmo rivedere la strategia di bloccaggio, sequenza di taglio, e controllo della deformazione. Per fori di precisione, potremmo rivedere il percorso di sgrossatura e finitura prima di confermare il piano di lavorazione.
A seconda dei requisiti del progetto, JADE-CNC può supportare il feedback DFM, note di pianificazione del processo, revisione del rischio di lavorazione, e ispezione del primo articolo per dimensioni critiche. L'obiettivo è individuare potenziali problemi prima della lavorazione, non dopo che la parte finita è già stata realizzata.
Quando la selezione del materiale è ancora aperta, il nostro team può anche discutere percorsi pratici per lavorazione CNC dell'alluminio, lavorazione CNC dell'acciaio inossidabile, rame, titanio, e parti in plastica tecnica. La raccomandazione finale dipende dai requisiti del disegno, quantità, finitura superficiale, obiettivo di costo, e condizioni applicative.
10. Conclusione
La qualità della lavorazione CNC viene pianificata prima del taglio. CAD definisce i requisiti di progettazione. Il CAM trasforma la progettazione in una strategia di lavorazione. Il codice G controlla il movimento dell'utensile. Coordinate del codice M che supportano le azioni della macchina. Queste fasi lavorano insieme per trasformare un disegno o un modello 3D in una parte fisica affidabile.
Quando una parte CNC ha tolleranze ristrette, cavità profonde, pareti sottili, fori di precisione, caratteristiche filettate, o requisiti di finitura superficiale, La selezione dei fornitori non dovrebbe basarsi solo sui modelli di macchine e sui preventivi. Il lavoro invisibile prima della lavorazione spesso determina se la parte finale può essere prodotta in modo accurato, in modo efficiente, e in modo affidabile.
JADE-CNC aiuta i clienti a rivedere i rischi di lavorazione prima dell'inizio della produzione, in questo modo i problemi possono essere individuati prima e controllati con un piano di processo pratico. Questa è la differenza tra la semplice esecuzione di un programma e la creazione di un processo di lavorazione CNC affidabile.
CTA
Invia a JADE-CNC i tuoi disegni, File CAD, requisiti materiali, quantità, esigenze di tolleranza, requisiti di finitura superficiale, e dettagli dell'applicazione. Il nostro team può esaminare il percorso di lavorazione e finitura CNC più pratico per il tuo progetto.
Domande frequenti
Qual è la differenza tra CAD e CAM nella lavorazione CNC?
CAD definisce i requisiti di progettazione e disegno della parte. CAM prepara la strategia di lavorazione e i percorsi utensile utilizzati per produrre la parte.
Qual è la differenza tra codice G e codice M?
Il codice G controlla il movimento dell'utensile, mentre il codice M controlla le azioni di supporto della macchina come l'avvio del mandrino, refrigerante, cambio utensile, e arresto del programma.
Perché la programmazione CNC influisce sulla qualità delle parti?
Le decisioni di programmazione influiscono sulla strategia del percorso utensile, tempo di ciclo, finitura superficiale, segni di utensili, rischio di deformazione, stabilità della lavorazione, e precisione dimensionale.
Perché la revisione DFM è importante prima della lavorazione CNC?
La revisione DFM aiuta a identificare i problemi di accesso agli strumenti, rischi di tolleranza, deformazione delle pareti sottili, sfide della cavità profonda, problemi con gli apparecchi, e problemi di finitura superficiale prima della produzione.
Quali file devono essere inviati prima della lavorazione CNC?
Una richiesta di offerta completa dovrebbe includere disegni 2D, 3File CAD D, requisiti materiali, tolleranze, quantità, requisiti di finitura superficiale, e note applicative quando disponibili.
È possibile lavorare lo stesso modello CAD in modi diversi??
SÌ. Percorsi utensile diversi, infissi, utensili, macchine, e i piani di ispezione possono portare a tempi di ciclo diversi, finiture superficiali, stabilità dimensionale, e costo.