



Os clientes costumam ver o corte da máquina CNC. O fuso está funcionando, chips estão saindo do material, refrigerante está fluindo, e a peça vai tomando forma lentamente. Esta é a parte mais visível da usinagem CNC, mas não é onde começa a maioria das decisões de processo.
Muitos dos fatores-chave por trás da qualidade, custo, tempo de espera, e o risco de usinagem já estão moldados antes do primeiro cavaco ser cortado. A máquina segue um processo. A qualidade desse processo depende de como o desenho é revisado, como o percurso da ferramenta é planejado, como o programa é preparado, e como os riscos de usinagem são verificados antes do início da produção. É por isso que um confiável Serviço de usinagem CNC deve olhar além da geometria do modelo e avaliar a rota real de fabricação.
Na JADE-CNC, revisão de pré-usinagem concentra-se em questões práticas: A peça pode ser segurada com segurança? A ferramenta pode alcançar todos os recursos críticos? Uma parede fina se deformará? Uma cavidade profunda causará vibração? O acabamento superficial corresponde à rota de usinagem? Um furo de precisão deve ser desbastado primeiro e acabado depois?
Este artigo explica a função do CAD, CAM, Código G, e código M em usinagem CNC, e por que um bom trabalho CNC não é apenas pressionar o botão Iniciar.
1. Por que a qualidade CNC começa antes da usinagem
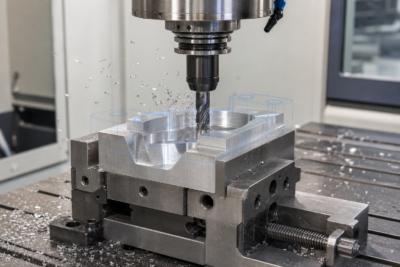
Uma máquina CNC não decide sozinha a melhor estratégia de fabricação. Executa as instruções preparadas por engenheiros e operadores. Se o desenho for mal interpretado, o aparelho é fraco, o percurso da ferramenta é arriscado, ou o programa não está verificado, a parte final pode apresentar erros dimensionais, mau acabamento superficial, marcas de ferramentas, deformação, ou problemas de montagem.
Antes de iniciar a usinagem, o planejamento do processo conecta a intenção do projeto com o comportamento real do material, ferramentas, jogos, e máquinas. Isto é especialmente importante para peças com cavidades profundas, caixas de paredes finas, furos de precisão, recursos encadeados, superfícies cosméticas, e componentes que requerem montagem estável.
O mesmo modelo 3D pode ser usinado de diversas maneiras diferentes. A diferença entre um processo estável e um processo arriscado geralmente aparece no tempo de ciclo, acabamento superficial, vida útil da ferramenta, taxa de sucata, e confiabilidade de entrega.
Um colchete simples, por exemplo, pode precisar apenas de fresagem e furação padrão. Um alojamento conjunto de robô pode exigir controle rigoroso de dados, perfuração do assento do rolamento, usinagem multilateral, e inspeção de coaxialidade ou perpendicularidade. Uma cavidade de RF pode exigir um acabamento cuidadoso da parede, limpar cantos internos, e revestimento ou mascaramento controlado após usinagem. Essas decisões não são tomadas automaticamente pela máquina. Eles são feitos durante a revisão e programação.
2. CAD: Entenderdefinindo o desenho e os requisitos críticos
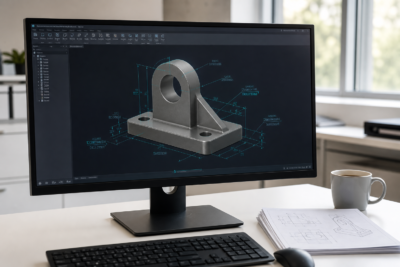
CAD é a fase de design. Define o modelo da peça e as informações do desenho, incluindo materiais, tolerância, buracos, tópicos, acabamento superficial, referências de dados, e dimensões críticas.
Um arquivo CAD é mais que uma forma. Diz à equipe de usinagem o que deve ser controlado. Uma superfície de montagem pode precisar de controle de planicidade. Um padrão de furo pode precisar de precisão posicional. Uma superfície visível pode precisar de uma usinagem ou rota de acabamento mais limpa. Um furo roscado pode precisar de profundidade de rosca utilizável suficiente para montagem. Cada requisito afeta o plano do processo.
Quando chega um desenho, a primeira tarefa de engenharia é identificar quais recursos afetam a função. Estes podem incluir assentos de rolamento, faces de vedação, furos roscados, superfícies de contato, paredes finas, bolsos fundos, ou áreas cosméticas. Esses recursos influenciam o design do equipamento, sequência de usinagem, seleção de ferramentas, e planejamento de inspeção.
O material também é importante na fase de revisão do CAD. Alumínio 6061-T6, 7075-T6, aço inoxidável, cobre, titânio, POM, ABS, e PC se comportam de maneira diferente durante a usinagem. A escolha do material afeta os parâmetros de corte, desgaste da ferramenta, risco de rebarbas, controle de deformação, e acabamento superficial.
Para peças de alumínio, o corte em alta velocidade muitas vezes pode alcançar uma remoção eficiente de material, mas o controle de rebarbas e a consistência da superfície ainda são importantes. Para aço inoxidável, aquecer, endurecimento por trabalho, e o desgaste da ferramenta precisam de mais atenção. Para plásticos de engenharia, a pressão de fixação e o calor de corte podem afetar as dimensões finais. É por isso que a revisão do material deve acontecer antes da programação, não após o início da usinagem.
3. CAM: Transformando o projeto em uma estratégia de usinagem
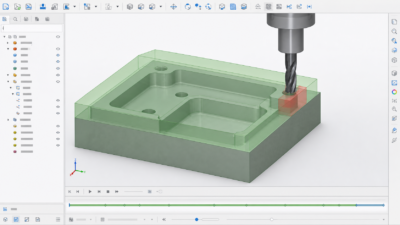
CAM é a etapa de preparação da fabricação. Se o CAD responde o que fazer, CAM responde como fazer isso.
Durante a programação CAM, o engenheiro seleciona ferramentas de corte, sequência de usinagem, estratégia de desbaste, caminhos de acabamento, alimenta, velocidades, passar por cima, profundidade de corte, e movimento seguro da ferramenta. A saída é um programa CNC que a máquina pode executar.
Um bom plano CAM considera tanto a geometria quanto o risco. Cavidades profundas podem exigir ferramentas mais longas, mas a longa extensão da ferramenta reduz a rigidez e aumenta o risco de trepidação. Peças com paredes finas podem precisar de cortes de acabamento mais leves e remoção de material equilibrada. Furos de precisão podem precisar de perfuração, chato áspero, e termine de chato em vez de uma operação simples.
Para componentes prismáticos padrão, um estábulo Serviço de fresagem CNC rota pode ser suficiente. Para peças com múltiplas faces angulares, cortes inferiores, ou requisitos de acesso complexos, 5-usinagem CNC de eixo pode reduzir alterações de configuração e melhorar o alinhamento de recursos. Para eixos redondos, alfinetes, mangas, ou recursos transformados, Serviço de torneamento CNC pode fazer parte da rota total do processo.
É aqui que a usinagem CNC se torna um trabalho de engenharia. O objetivo não é apenas cortar a forma, mas cortar peças qualificadas repetidamente e com segurança.
4. Por que o mesmo modelo pode produzir resultados diferentes
O mesmo modelo 3D pode produzir resultados diferentes dependendo da estratégia de usinagem. Um processo pode ser rápido, mas deixar marcas óbvias de ferramentas. Outro pode criar uma superfície mais lisa, mas requer mais tempo de ciclo. Um terceiro pode parecer aceitável na simulação, mas torna-se instável durante o corte real devido ao balanço da ferramenta, má evacuação de cavacos, ou fixação fraca.
As decisões do percurso da ferramenta podem afetar o tempo do ciclo, acabamento superficial, marcas de ferramentas, estabilidade dimensional, e segurança na usinagem. Para superfícies cosméticas, a direção e o espaçamento das passadas de acabamento podem alterar a textura visível. Para paredes finas, corte agressivo pode causar deflexão. Para bolsos fundos, acesso deficiente à ferramenta pode criar vibração ou risco de colisão.
O tratamento de superfície também depende de escolhas de usinagem anteriores. Uma peça que será anodizada, pintado, escovado, ou polido necessita de condição de borda adequada e preparação de superfície antes do acabamento. Se rebarbas, marcas profundas de ferramentas, ou texturas inconsistentes permanecem, quanto mais tarde Acabamento de superfície CNC processo pode tornar essas questões mais visíveis em vez de ocultá-las.
É por isso que a programação antes da usinagem é importante. Um bom processo reduz a chance de descobrir problemas somente depois que a peça acabada já estiver feita.
5. Riscos comuns de usinagem encontrados antes da produção
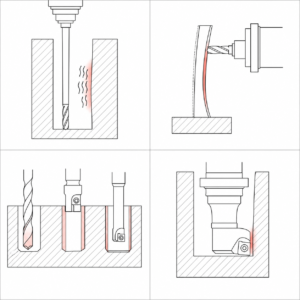
Equipes de usinagem experientes procuram riscos antes do início da usinagem. Esta revisão ajuda a reduzir o retrabalho, sucata, quebra de ferramenta, e atrasos na entrega. O risco específico depende da geometria da peça, material, tolerância, quantidade, e requisitos de acabamento superficial.
- Cavidades profundas: O comprimento da extensão da ferramenta deve ser avaliado antecipadamente. Uma ferramenta longa pode atingir a cavidade, mas pode não cortar de forma estável. Conversa, mau acabamento superficial, e desvio dimensional pode aparecer se a rigidez não for suficiente. O processo pode precisar de reduções mais curtas, um titular diferente, usinagem de descanso, ou tolerância de desbaste ajustada.
- Peças de paredes finas: Paredes finas podem deformar-se devido à força de corte, pressão de aperto, ou tensão residual do material. Desbaste balanceado, subsídio adequado, tempo de liberação de estresse, e passes de finalização controlados devem ser considerados. Uma carcaça fina de alumínio pode parecer correta quando fixada, então volte após o lançamento.
- Furos de precisão: Furos de precisão geralmente precisam de um processo em etapas, como perfuração, chato áspero, semi-acabamento, e mandrilamento final ou alargamento. Uma única operação de perfuração pode não ser suficiente para um ajuste perfeito, redondeza, ou requisitos de acabamento superficial. Os assentos dos rolamentos e os furos de localização devem ser revisados cuidadosamente.
- Interferência de ferramenta: A ferramenta de corte pode atingir a superfície, mas o suporte ou a porca podem colidir com a parede lateral em áreas profundas ou estreitas. A geometria do porta-ferramenta deve ser incluída na simulação quando necessário, especialmente para cáries, moldes, alojamentos, e recursos multieixos.
- Usinagem de rosca: O rosqueamento com macho pode ser eficiente para roscas pequenas e materiais adequados. O fresamento de roscas pode ser mais seguro para roscas maiores, materiais mais duros, ou casos em que o ajuste do tamanho da linha é útil. A escolha afeta a lista de ferramentas, tempo de ciclo, e confiabilidade de montagem.
- Planejamento de inspeção: As dimensões críticas devem ser identificadas antes da produção para que o método de inspeção esteja pronto. Uma peça que precisa de uma posição de furo apertada, planicidade, ou o paralelismo pode exigir mais do que uma rápida verificação visual. A direita Inspeção de qualidade CNCo plano ajuda a confirmar a peça antes do envio.
6. Código G: Controlando o movimento da ferramenta
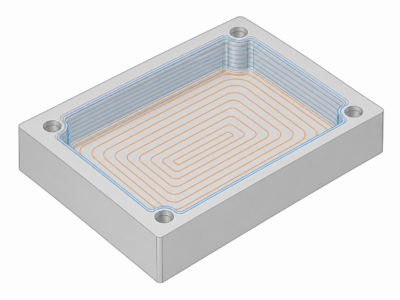
O código G controla principalmente o movimento da máquina. Diz à máquina CNC para onde a ferramenta vai, quão rápido ele se move, que caminho segue, e qual sistema de coordenadas ou modo de compensação está ativo.
Para clientes, o ponto chave é não memorizar números de código. O ponto importante é que o código G traduz o percurso da ferramenta CAM em movimento da máquina. Se o percurso, configuração de coordenadas, ou a compensação está errada, a peça pode não corresponder ao desenho.
O código G também afeta a suavidade com que a máquina se move nas curvas, como os buracos são processados, e como a compensação da ferramenta é aplicada. Um contorno com muitos segmentos de linha curtos pode não se comportar da mesma forma que uma interpolação de arco limpo. Um ciclo de perfuração pode ser eficiente, mas ainda precisa da profundidade correta, retrair avião, refrigerante, e plano de evacuação de cavacos.
| Categoria | Códigos Típicos | Função |
| Controle de movimento | G00 / G01 / G02 / G03 | Movimento rápido, corte linear, e movimento do arco |
| Seleção de plano | G17 / G18 / G19 | Seleciona XY, XZ, ou plano de usinagem YZ |
| Compensação de ferramenta | G41 / G42 / G43 | Controla a compensação de raio e comprimento |
| Ciclos fixos | G81-G89 | Suporta perfuração, tedioso, tocando, e ciclos relacionados |
| Sistemas de coordenadas | G54-G59 | Seleciona sistemas de coordenadas de trabalho |
Um exemplo simplificado pode incluir G54 para seleção de coordenadas de trabalho, M06 para troca de ferramenta, M03 para partida do fuso, M08 para refrigerante ligado, e G81 para um ciclo de furação. Em produção real, o programa deve corresponder ao sistema de controle da máquina e à configuração real.
7. Código M: Controlando ações de suporte da máquina
Se o código G disser à máquina como se mover, O código M informa quais ações de suporte devem ser executadas. Estas ações podem incluir partida do fuso, parada do fuso, refrigerante ligado, refrigerante desligado, mudança de ferramenta, parada opcional, e outras funções da máquina.
O código M pode variar de acordo com o fabricante da máquina e o controlador. É por isso que os programas CNC devem ser preparados e verificados de acordo com a máquina real, não apenas a saída do software CAM.
Na produção diária, Código G e código M funcionam juntos. Antes de uma ferramenta cortar, a máquina pode precisar se mover para uma posição segura, mudar ferramentas, compensação do comprimento da ferramenta de carga, iniciar o fuso, e ligue o refrigerante. Se alguma ação de apoio estiver faltando ou sequenciada incorretamente, o percurso pode estar correto na tela, mas inseguro na máquina.
| Código | Função |
| M03 / M04 / M05 | Eixo no sentido horário, sentido anti-horário, ou pare |
| M06 | Mudança de ferramenta |
| M08 / M09 | Líquido refrigerante ligado ou desligado |
| M00 / M01 | Parada do programa ou parada opcional |
| M30 | Fim do programa e reinicialização |
8. Revisão e simulação do DFM antes da primeira etapa
Uma boa usinagem CNC não é apenas pressionar o botão Iniciar. Antes da produção, A revisão e simulação do DFM ajudam a identificar problemas enquanto eles ainda são mais baratos e fáceis de resolver.
Uma revisão do DFM verifica se o projeto pode ser usinado de forma confiável. Pode revisar o raio mínimo do canto, relação profundidade-diâmetro, espessura da parede, tolerância razoabilidade, ajuste material-processo, profundidade da rosca, requisitos de acabamento superficial, e direcionadores de custos.
A simulação de usinagem pode ajudar a detectar muitos riscos básicos de programação, incluindo colisão de ferramentas, interferência do titular, arrancar, áreas não usinadas, e movimentos rápidos e inseguros. A simulação não substitui a experiência real de usinagem, mas ajuda a reduzir erros de programação evitáveis antes do corte experimental.
Um plano de processo completo pode incluir uma rota de operação, lista de ferramentas, plano de configuração, notas de usinagem, e plano de inspeção. Esses documentos suportam qualidade de usinagem repetível, especialmente quando as peças passam do protótipo para a produção em pequenos lotes.
Para peças específicas da aplicação, A revisão do DFM também deve considerar o caso de uso final. Um componente para robótica usinagem CNC pode precisar de assentos de rolamento estáveis, bolsos leves, e faces de montagem precisas. Um componente para equipamentos de comunicação usinagem CNC pode precisar de precisão de cavidade, Superfícies relacionadas a RF, controle de revestimento, ou durabilidade ambiental. Esses requisitos devem ser compreendidos antes da programação.
9. Como o JADE-CNC ajuda a reduzir o risco de usinagem
JADE-CNC não trata a usinagem CNC como uma simples operação de arquivo para máquina. Quando um cliente envia arquivos e desenhos CAD, nossa equipe pode revisar a peça do material, tolerância, acesso à ferramenta, fixação, acabamento superficial, e perspectivas de inspeção antes do início da produção.
Para peças com cavidades profundas, podemos revisar a extensão da ferramenta, liberação do titular, subsídio de desbaste, e risco de conversa. Para peças com paredes finas, podemos revisar a estratégia de fixação, sequência de corte, e controle de deformação. Para furos de precisão, podemos revisar a rota de desbaste e acabamento antes de confirmar o plano de usinagem.
Dependendo da necessidade do projeto, JADE-CNC pode suportar feedback DFM, notas de planejamento de processo, revisão de risco de usinagem, e inspeção do primeiro artigo para dimensões críticas. O objetivo é encontrar possíveis problemas antes da usinagem, não depois que a peça acabada já estiver feita.
Quando a seleção de materiais ainda está aberta, nossa equipe também pode discutir rotas práticas para usinagem CNC de alumínio, usinagem CNC em aço inoxidável, cobre, titânio, e peças plásticas de engenharia. A recomendação final depende dos requisitos de desenho, quantidade, acabamento superficial, meta de custo, e condições de aplicação.
10. Conclusão
A qualidade da usinagem CNC é planejada antes de ser cortada. CAD define os requisitos de projeto. CAM transforma o design em uma estratégia de usinagem. O código G controla o movimento da ferramenta. Coordenadas de código M que suportam ações da máquina. Esses estágios trabalham juntos para transformar um desenho ou modelo 3D em uma peça física confiável.
Quando uma peça CNC tem tolerâncias restritas, cavidades profundas, paredes finas, furos de precisão, recursos encadeados, ou requisitos de acabamento superficial, a seleção de fornecedores não deve depender apenas de modelos de máquinas e cotações. O trabalho invisível antes da usinagem geralmente determina se a peça final pode ser produzida com precisão, eficientemente, e confiável.
JADE-CNC ajuda os clientes a revisar os riscos de usinagem antes do início da produção, para que os problemas possam ser encontrados mais cedo e controlados com um plano de processo prático. Esta é a diferença entre simplesmente executar um programa e construir um processo de usinagem CNC confiável..
CTA
Envie JADE-CNC seus desenhos, Arquivos CAD, requisitos de materiais, quantidade, necessidades de tolerância, requisitos de acabamento superficial, e detalhes do aplicativo. Nossa equipe pode revisar a rota de usinagem e acabamento CNC mais prática para o seu projeto.
Perguntas frequentes
Qual é a diferença entre CAD e CAM na usinagem CNC?
CAD define o projeto da peça e os requisitos de desenho. CAM prepara a estratégia de usinagem e os percursos usados para fabricar a peça.
Qual é a diferença entre código G e código M?
O código G controla o movimento da ferramenta, enquanto o código M controla as ações da máquina, como a partida do fuso, refrigerante, mudança de ferramenta, e parada do programa.
Por que a programação CNC afeta a qualidade da peça?
As decisões de programação afetam a estratégia do percurso, tempo de ciclo, acabamento superficial, marcas de ferramentas, risco de deformação, estabilidade de usinagem, e precisão dimensional.
Por que a revisão do DFM é importante antes da usinagem CNC?
A revisão do DFM ajuda a identificar problemas de acesso a ferramentas, riscos de tolerância, deformação de parede fina, desafios de cavidade profunda, problemas de fixação, e preocupações com acabamento superficial antes da produção.
Quais arquivos devem ser enviados antes da usinagem CNC?
Uma RFQ completa deve incluir desenhos 2D, 3Arquivos CAD D, requisitos de materiais, tolerâncias, quantidade, requisitos de acabamento superficial, e notas de aplicação quando disponíveis.
O mesmo modelo CAD pode ser usinado de maneiras diferentes??
Sim. Percursos diferentes, jogos, ferramentas, máquinas, e planos de inspeção podem levar a diferentes tempos de ciclo, acabamentos de superfície, estabilidade dimensional, e custo.