



Üretim Sırasında Neden CNC Çizim Değişiklikleri Oluyor?
Üretimin ortasında çizim değişiklikleri, özel CNC işlemede yaygındır, özellikle prototip doğrulama sırasında, düşük hacimli üretim, ve ilk üretim çalışmaları. Müşteri montaj testinden sonra braketi güncelleyebilir, bir montaj ilişkisi bileşeni revize edildikten sonra delik düzenini değiştirme, Uyum testinden sonra toleransı sıkılaştırın, veya fiziksel bir numune gördükten sonra yüzey kaplamasını değiştirin. Buradaki zorluk, CAD dosyasının anında değişebilmesidir, iş parçası zaten mevcut olabilirken 50% ile 90% işlenmiş.
Üretim sırasında CNC işleme çizimindeki değişiklik programlamayı etkileyebilir, fikstür, Devam eden kurtarma, tolerans kontrolü, denetleme, yüzey bitirme, maliyet, ve teslimat. Mühendislik ekipleri için, Anahtar nokta, mevcut süreçteki çalışmanın güvenli bir şekilde yeniden çalışılıp çalışılamayacağını veya kontrollü bir yeniden yapımın daha düşük riskli bir karar olup olmadığını anlamaktır..
İyi bir tedarikçi her değişiklik talebine basit bir evet veya hayırla cevap vermemelidir.. Doğru yanıt teknik bir karardır: zaten işlenmiş olan şey, hangi veriler kullanılabilir durumda kalır, Hangi tolerans riski ortaya çıkıyor, yüzey işleminin hâlâ kontrol edilip edilemediği, ve müşterinin ne kadar teslim süresi veya hurdadan kaçınabileceği.
İstek Verilerini Değiştirin Önce JADE-CNC İncelemeleri
Yeniden programlamadan veya ekstra maliyet teklif etmeden önce, JADE-CNC öncelikle etkilenen işlemi dondurur ve eski ve yeni çizimleri karşılaştırır. Bu, ek parçaların eski bir revizyona göre işlenmesini önler. İnceleme, ruhen, resmi çizim revizyon kontrolüne benzer. ASME Y14.35 çizim revizyon uygulamaları ve konfigürasyon kontrol rehberliği gibi ISO 10007:2017.
Öğeyi inceleyin | JADE-CNC neyi kontrol eder? | Neden önemli? |
Devam eden IP durumu | Çiğ, kaba işlenmiş, yarı mamul, bitti, işlem görmüş, paketlenmiş, veya gönderildi | Yeniden işlenip işlenmeyeceğini tanımlar, sıralama, kısmi sevkiyat, veya yeniden yapımı gerçekçi |
Özellik değiştirildi | Eklenen/kaldırılan materyal, tolerans güncellemesi, delik hareketi, iplik değişikliği, malzeme anahtarı, değişikliği bitir | Her değişiklik türünün farklı bir kurtarma yolu ve risk düzeyi vardır |
Datum ve fikstür planı | Yeniden kenetleme için eski verilerin güvenilir kalıp kalmayacağı | Eski ve yeni özellikler arasındaki konum hatasını kontrol eder |
Denetim kapsamı | CMM, iplik ölçer, yüzey pürüzlülüğü, ilk makale raporu, sürüm etiketi | Karışık versiyonlu partileri ve doğrulanmamış yeniden çalışmayı önler |
Ticari etki | Ekstra kurulum, programlama, makine zamanı, maddi kayıp, dış kaplama, gönderi gecikmesi | Belirsiz bir ek ücret yerine şeffaf bir değişiklik teklifi verilmesine olanak tanır |
En yararlı dahili bilgi mevcut işlem adımıdır. Kaba işlemeden önce yapılan tasarım revizyonu yalnızca bir programlama değişikliği olabilir. Bitirdikten sonra aynı revizyon, anotlama, veya paketleme bir yeniden çalışma planına dönüşebilir, kısmi bir yeniden yapım, veya bir uzlaşmayı kabul edip etmeme konusunda müşterinin kararı. Onaylanmış revize çizimi ve etkili değişiklik kapsamını aldıktan sonra, JADE-CNC kendi üretim kayıtlarını kontrol ediyor, Devam eden iş miktarı, Her parti segmentine doğru üretim eylemini atamadan önce operasyon durumunu ve operasyon durumunu.
Proses içi çalışma kontrolü, başarılı bir CNC işleme çizim değişikliğinin merkezidir. Devam Eden Çalışma yalnızca bir miktar numarası değildir; tedarikçiye hangi parçaların hala işleme payına sahip olduğunu bildirir, hangi parçaların sabit verileri var, hangi parçalar muayeneden geçmiştir, ve hangi parçaların sürüm ayrımına ihtiyaç duyabileceği. Erken gelen bir değişiklik talebi programlama yoluyla ele alınabilir. Geç gelen bir değişiklik talebi delillerle ele alınmalıdır, ölçüm, ve risk kontrolü.
Revizyon geldiğinde üretim aşaması | Tipik etki | Önerilen eylem |
Malzeme kesmeden önce | En düşük maliyet etkisi; çoğunlukla programlama ve program ayarlaması | Yeni revizyonu resmi olarak yayınlayın ve eski dosyaların iptal edildiğini onaylayın |
Kaba işlemeden sonra | Stok payı ve veriler kalırsa genellikle geri kazanılabilir | Bitirmeden önce yeniden çalışmayı hızlı bir şekilde onaylayın, daha fazla ödeneği ortadan kaldırır |
Bitirdikten sonra | Kurtarılabilirlik toleransa bağlıdır, yüzey, ve yeniden kelepçeleme riski | Ölçüm verilerini ve yeniden çalışma/yeniden oluşturma karşılaştırmasını isteyin |
Yüzey işleminden sonra | Daha yüksek kozmetik ve boyutsal risk | Sıyırma olup olmadığını onaylayın, maskeleme, veya yerel rötuş kabul edilebilir |
Sevkiyattan sonra | Alan sıralaması gerektirebilir, yedek parçalar, veya sonraki parti düzeltme | Acil fonksiyonel riski gelecekteki tasarım iyileştirmelerinden ayırın |
ECR ve ECN Kontrolü: Tamamen Yayınlanan Çizim Versiyonuna Uygun Üretim
Resmi çizim değişiklikleri için, JADE-CNC mühendislik değişikliği talebini ayırır (ECR) mühendislik değişikliği bildiriminden (ECN). ECR olası bir değişikliği değerlendirme talebidir: hangi özellik değişebilir, neden değişikliğe ihtiyaç duyuldu, hangi parçalar etkilenir, ve üretimde hangi riskler ortaya çıkabilir?. ECN, onaylanmış çizim versiyonunu onaylayan kontrollü sürümdür, etkili kapsam, üretim eylemi, muayene gerekliliği, ve uygulama tarihi.
Bu ayrım CNC işlemede önemlidir çünkü tasarım görüşmesi yayınlanmış bir üretim talimatıyla aynı değildir.. JADE-CNC yalnızca resmi olmayan bir mesaja dayanarak üretimi değiştirmez, ekran görüntüsü, veya onaylanmamış bir model. Müşteri tarafından onaylanan kontrollü çizim revizyonuna göre üretim aksiyonları gerçekleştirilir., yani operatörler, programcılar, müfettişler, ve proje yöneticileri aynı sürümden çalışır.
Değişiklik kontrol öğesi | ECR aşaması | ECN stajı |
Amaç | Bir çizim değişikliğinin mümkün olup olmadığını ve neyi etkilediğini değerlendirin | Onaylanmış üretim talimatını yayınlayın |
Ana içerik | Değişim nedeni, etkilenen özellikler, Devam eden IP durumu, risk ve maliyet tahmini | Çizim revizyonu, etkili miktar, yeniden çalışma/yeniden yapma eylemi, muayene kapsamı |
Üretim durumu | Etkilenen operasyonlar dondurulur veya inceleme için bekletilir | Onaylanan versiyona göre üretim devam ediyor |
Belge kontrolü | Mühendislik değerlendirmesi için eski ve yeni çizimler karşılaştırılır | Eski dosyalar etkin üretim paketinden kaldırılır |
Denetim etkisi | Değiştirilen özellikler ve risk noktaları belirlenir | Denetim planı, FAI raporu, CMM kontrolleri, ve etiketler yayınlanan revizyonu takip ediyor |
Çizim Revizyon Kontrolü Üretim Eylemlerini Nasıl Yönlendirir?
ECN yayınlandıktan sonra, JADE-CNC, her üretim eylemini onaylanmış çizim sürümüne bağlar. Hammadde yeni programla devam edebilir, kaba işlenmiş yarı mamul yeniden işleme yoluna girebilir, bitmiş parçalar yeni gereksinime göre sınıflandırılabilir ve incelenebilir, ve kurtarılamayan parçalar yeniden yapım veya müşteri tasarrufu için ayrılabilir. Bu sürüm tabanlı kontrol, karışık partilerin önlenmesine yardımcı olur, güncelliğini yitirmiş takım yolları, ve teslim edilen parçalarla eşleşmeyen muayene raporları.
Müşteriler için, en etkili değişiklik bildirimi eski revizyonu açıkça belirtmektedir, yeni revizyon, etkilenen miktar, önceki sürüm parçalarının hâlâ gönderilip gönderilemeyeceği, ve değişikliğin hemen mi yoksa bir sonraki partiden itibaren mi uygulanacağı. Onaylanan çizim revizyonu kilitlendikten sonra, JADE-CNC, programlama yoluyla bu sürümü kesinlikle takip eder, işleme, yüzey bitirme, denetleme, ambalajlama, ve sevkiyat.
Ortak Üretim Ortası Çizim Değişiklikleri ve Yanıt Çözümleri
Aşağıdaki CNC işleme değişiklik senaryoları, farklı tasarım revizyonlarının yarı mamul kurtarmayı nasıl etkilediğini göstermektedir, yeniden işleme maliyeti, kararları yeniden vermek, ve teslim süresi. Aşağıdaki kurtarma aralıkları tipik planlama referanslarıdır, garanti edilmeyen sonuçlar; nihai karar parça geometrisine bağlıdır, malzeme, miktar, tolerans, ve mevcut üretim durumu.
Kategoriyi değiştir | Tipik istek | Tahmini kurtarma potansiyeli | Tipik ekstra teslim süresi | En iyi yanıt |
Yapısal tasarım | Kaburga ekle/kaldır, cepler, patronlar, oluklar, yerel duvar değişiklikleri | 50% ile 90% | 1 ile 5 günler | Ek frezeleme, takviye eklemek, veya kısmi yeniden yapım |
Tolerans/boyut | Sıkın +/-0.05 mm ila +/-0.02 mm, Ra'yı iyileştir 1.6 Ra'ya 0.8 | 60% ile 85% | 2 ile 4 günler | Devam eden iş sıralaması, hassas bitirme, CMM onayı |
Delik/diş | Montaj deliklerini taşıyın, konu ekle, M4'ü M5 olarak değiştirin | 70% ile 95% | 1 ile 3 günler | Fiş onarımı, iplik ekler, oluklu delik, adaptör plakası |
Malzeme kalitesi | 6061-T6 ila 7075-T6, 304 316L'ye, alüminyumdan çeliğe | 0% ile 30% | 3 ile 7 günler | Kritik parçaları yeniden yapın, eski WIP'i yeniden kullanın veya geri dönüştürün |
Yüzey işleme | Eloksal rengini değiştirin, fırçalama ekle, anahtarı kaplama | 70% ile 100% | 3 ile 7 günler | Şerit, gerekirse yeniden makineyle işleyin, örnek onayı |
Montaj/işlev | Çiftleşme arayüzü kayması, test hatası düzeltmesi | 60% ile 90% | 2 ile 10 günler | Makineden çiftleşme parçasına, adaptör tasarımı, hızlı numune döngüsü |
Yapısal Değişiklikler: Kaburga, Cepler, Bosslar ve Duvar Kalınlığı
Bir kısmı zaten olabilir 50% ile 70% müşteri sertlik için ilave kaburga talep ettiğinde tamamlanır, kütleyi azaltmak için ağırlık azaltma cepleri, veya montaj doğrulamasından sonra yerel özellik değişiklikleri. CNC işlemede, Daha fazla malzemeyi çıkarmak genellikle malzemeyi geri eklemekten daha kolaydır. Yeterli stok kalırsa, JADE-CNC çoğu zaman takım yollarını güncelleyebilir ve tüm partiyi hurdaya çıkarmadan revize edilen alanı işleyebilir.
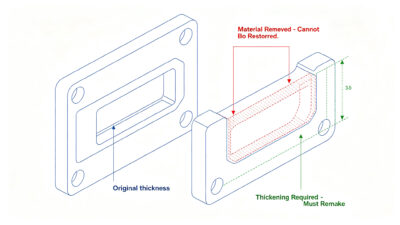
Teknik risk yeniden kelepçelemeden kaynaklanır, ince duvar deformasyonu, ve yeni geometri ile önceden işlenmiş delikler veya boşluklar arasındaki çatışmalar. Yapısal değişiklikler için, ekip kalan duvar kalınlığını kontrol eder, araç erişimi, köşe yarıçapı, veri güvenilirliği, ve değiştirilen alanın ayrı bir denetim raporuna ihtiyaç duyup duymadığı. Müşterinin malzemenin geri eklenmesine ihtiyacı varsa, yerel ekler, kaynak, bağlama, veya yeniden tasarlanmış bir takviye plakası her parçayı yeniden yapmaktan daha pratik olabilir.
Pratik bir örnek, müşterinin titreşim testinden sonra dahili bir takviye kaburgası eklediği işlenmiş alüminyum mahfazadır.. Malzemenin zaten çıkarılmış olduğu yere kaburga eklenmesi gerekiyorsa, tek parça tasarım kurtarılamayabilir. JADE-CNC bunun yerine yerleştirilmiş bir takviye halkası önerebilir, cıvatalı bir plaka, veya yerel kaynaklı bir parça, bölgenin kozmetik olup olmadığına bağlı olarak, yük taşıyan, mühürlü, veya montajdan sonra gizlendi.
Yapısal Karar Kuralı
Revizyon materyali çıkarırsa ve mevcut verilere zarar vermezse, yeniden çalışma genellikle pratiktir. Revizyon bitmiş yüzeye malzeme eklerse, yeniden yapma veya montaj olarak yeniden tasarlama çözümü genellikle daha güvenlidir.
Tolerans Değişiklikleri: Kritik Boyutlar, Uyumlar ve Yüzey Pürüzlülüğü
Aşağı yöndeki montaj testleri, bağlantının çok gevşek veya çok sıkı olduğunu gösterebilir, bu nedenle müşteri kritik bir boyutu sıkılaştırmayı ister +/-0.05 mm ila +/-0.02 mm, uygun bir notu yükseltin, veya Ra'dan yüzey pürüzlülüğünü iyileştirin 1.6 Ra'ya 0.8. Bu sadece bir denetim değişikliği değil. Farklı bir bitirme sırası gerektirebilir, takım ömrü kontrolü, sabit sıcaklıkta işleme, veya daha yavaş kesme parametreleri.
JADE-CNC öncelikle etkilenen Devam Eden Çalışmayı ölçer ve parçaları üç gruba ayırır: yeniden işlenebilir, seçici olarak kullanılabilir, ve yeni tolerans kapsamında spesifikasyon dışı. Yeniden işlenebilir parçalar hassas son işlemlerle düzeltilebilir, bileme, honlama, veya kontrollü cilalama. Sınırdaki parçalar seçici montaj yoluyla hâlâ kullanılabilir olabilir. Değiştirilen kritik boyutlar için, Müşteriler kararı şuna bağlamalıdır: CNC denetim hizmetleri ve CMM kalite kontrolü yalnızca operatör kontrolüne güvenmek yerine.
Tolerans değişikliği kabul edilebilir pencereyi yarı yarıya veya daha fazla azaltabilir, nominal boyut aynı kalsa bile. Örneğin, bir özelliği değiştirmek +/-0.05 mm ila +/-0.02 mm toplam tolerans bandını azaltır 0.10 mm ila 0.04 mm. Önceki çizime göre zaten kabul edilmiş olan parçalar artık revize edilmiş çizime uygun olmayabilir, fiziksel geometri değişmemiş olsa bile.
Tolerans Karar Tablosu
Devam Eden Çalışma sonucu | Önerilen eylem | Üretim kararı |
Halen bitirme ödeneği var | Yeni toleransı tamamlayın ve değiştirilen unsurları inceleyin | Program etkisi kabul edilebilirse yeniden çalışmayı onaylayın |
Eski toleransın içinde ancak yeni hedefin dışında | Düzenlemek, ölçüm, ve seçici montajı gözden geçirin | Daha düşük riskli konumlar için kullanın veya kritik birimleri yeniden yapın |
Zaten yeni hoşgörünün ötesinde | Tekrar çalışmaya zorlamayın | Montaj telafisini yeniden yapın veya yeniden tasarlayın |
Delik ve Diş Değişiklikleri: Konum Ofseti, Eklenen Delikler ve Diş Yükseltmeleri
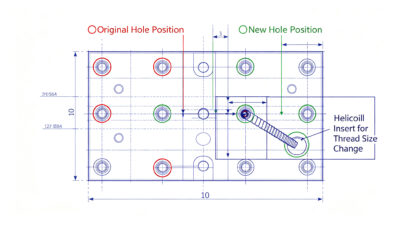
Çiftleşme kısmı değiştiğinde, müşteri yeni bir delik konumu talep edebilir, dişli delikler eklendi, kaldırılan delikler, veya M4'ten M5'e gibi bir iş parçacığı yükseltmesi. Bu otomasyon ekipmanlarında çok yaygındır., şakalar, demirbaşlar, konutlar, ve iletişim donanımı. Delikler ve dişler sıklıkla yerel olarak onarılabildiğinden bazı değişiklikler oldukça kurtarılabilir niteliktedir.
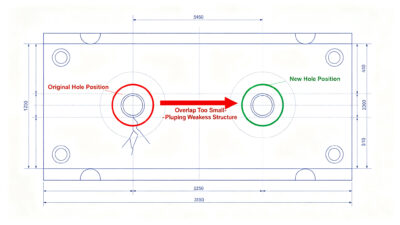
JADE-CNC delikten kenara mesafeyi kontrol eder, eski ve yeni merkezler arasındaki mesafe, iplik etkileşimi, görünüm gereksinimleri, sızdırmazlık gereksinimleri, ve yeni deliğin iç yapılara müdahale edip etmediği. Olası çözümler arasında aynı malzemeyle tapa kaynağı ve yeniden delme yer alır, Helicoil veya dişli ekler, oluklu delikler, adaptör plakaları, veya yerel yedek modüller. Değiştirilen tüm iş parçacıklarının uygun/devamsız ölçüm muayenesine tabi tutulması gerekir, ve değiştirilen konumlar revize edilmiş veri şemasına göre kontrol edilmelidir.
Delik/diş sorunu | Olası kurtarma yöntemi | Tipik sınırlama |
İplik boyutu artar | Daha büyük diş açın/dokunmayın veya dişli ek parça takın | Yeterli duvar kalınlığı ve kenar mesafesi gerektirir |
Delik hafifçe hareket ediyor | Yuva, büyütmek, veya tak ve yeniden del | Görünüm ve güç yine de kabul edilebilir olmalıdır |
Yeni delik deseni eklendi | Mevcut verileri kullanan ikincil işlem | Yeniden sıkma hatası kontrol edilmelidir |
Eski delik kaybolmalı | Aynı malzemeli fiş, kaynak, makine yıkama, tamir etmek | Kozmetik yüzeyler hâlâ kanıt gösterebilir |
Delik Değiştirme Kararı Kuralı
Eski delik gizlendiğinde onarım pratiktir, yük taşımayan, veya gücü korumak için yeni pozisyona yeterince yakın. Delik görünür olduğunda yeniden yapmak daha iyidir, güvenlik açısından kritik, bir kenara yakın, veya sızdırmazlık yüzeyinin bir kısmı.
Malzeme Kalitesi Değişiklikleri: 6061, 7075, Paslanmaz çelik, Bakır ve Daha Fazlası
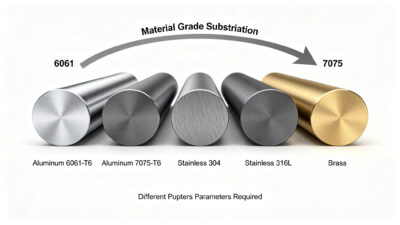
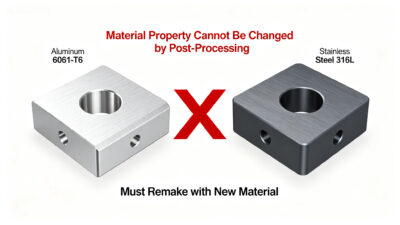
Mukavemet nedeniyle malzeme değişebilir, korozyon, ağırlık, maliyet, veya tedarik zinciri gereksinimleri. Bir talep 6061-T6 alüminyumu 7075-T6'ya değiştirebilir, 304 316L'ye kadar paslanmaz çelik, veya alüminyumdan bakır veya çeliğe. Bir malzemeden bir parça kesildiğinde, işleme onu başka bir kaliteye dönüştüremez. Bu, maddi değişiklikleri en düşük kurtarma kategorisi haline getirir.
Pratik yanıt kaybın azaltılmasıdır. JADE-CNC stok durumunu kontrol ediyor, Kritik olmayan parçalar eski malzemede kalırken kritik parçaların yeniden yapılması gerekip gerekmediği, Mevcut WIP'in başka bir modelde kullanılıp kullanılamayacağı, ve geri dönüşüm kredisinin kaybın bir kısmını telafi edip edemeyeceği. Alüminyum tasarım kararları için, mühendislik ekipleri güçleri karşılaştırabilir, maliyet, JADE-CNC'de işlenebilirlik ve işlenebilirlik 6061-T6 ve 7075-T6 alüminyum kılavuz veya daha geniş malzeme seçeneklerini inceleyin metal CNC işleme sayfası.
Teklif tartışması, yeni malzeme maliyetini halihazırda tüketilen işleme maliyetinden ayırmalıdır. Eğer 30 parçalar 6061-T6 yarı mamuldür ve müşteri artık dayanıklılık için 7075-T6'ya ihtiyaç duymaktadır, gerçekçi seçimler yalnızca hurdaya çıkarmak veya devam etmek değildir. Onaylandıktan sonra, JADE-CNC, 7075-T6'daki yük taşıyan parçaları yeniden üretebilir, Kritik olmayan test düzenekleri için ayrı 6061-T6 WIP, veya müşterinin isteğine göre önceki versiyon parçalarını yedek envanter olarak tutun. Bu tür malzeme değişikliği kararı genellikle teknik olduğu kadar ticaridir..
Yüzey Kaplama Değişiklikleri: Eloksal, Fırçalama, Kaplama ve Renk
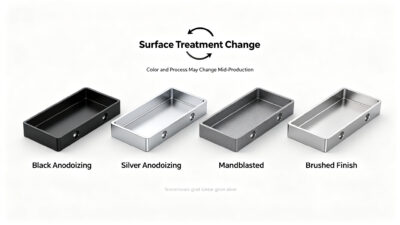
Örnekleri gördükten sonra, müşteri siyah eloksal kaplamayı gümüşe çevirebilir, fırçalamayı eklemeyi iste, eloksaldan boyamaya geçiş, veya pasivasyon gerektirir, kaplama, boncuk patlatma, veya iletken kaplama. Yüzey kaplama değişiklikleri genellikle malzeme değişikliklerinden daha kolay kurtarılabilir, ancak dikkatli boyutsal ve kozmetik inceleme gerektirirler.
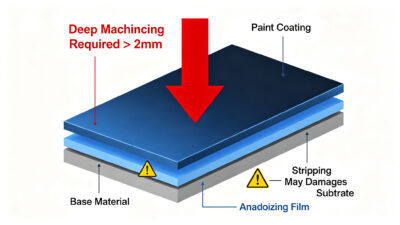
Eloksal ve kaplama boyutları etkileyebilir, maskeleme, renk tutarlılığı, ve görünüm. Parçalar zaten bitmişse, tedarikçi sıyırma işleminin kenarlara zarar verip vermeyeceğini kontrol etmelidir, boyutları değiştir, veya renk varyasyonu yaratın. JADE-CNC, işleme payı ile birlikte son değişiklikleri gözden geçirir ve CNC ile işlenmiş parçalar için yüzey bitirme. Daha yüksek değerli görünüm parçaları için, A 2 ile 3 parça onay numunesi genellikle tüm partinin doğrudan yeniden işlenmesinden daha iyidir.
Siyah eloksaldan gümüş fırçaya geçiş, son değişikliklerin örneklere ihtiyaç duyduğunun iyi bir hatırlatıcısıdır. Soyulmanın mümkün olduğu durumlarda bile, renk ve doku yalnızca CAD tarafından kontrol edilmez. Tedarikçi parçanın dekoratif olup olmadığını teyit etmelidir, gizlenmiş, kullanıcılar tarafından işlenir, veya görünür bir ürün yüzeyinin bir kısmı. Bu bağlam, küçük renk varyasyonunun kabul edilebilir olup olmadığını veya partinin daha sıkı bir kozmetik kontrol planına ihtiyaç duyup duymadığını belirler..
Montaj ve Fonksiyonel Değişiklikler: Bağlantı Arayüzleri ve Test Geri Bildirimi
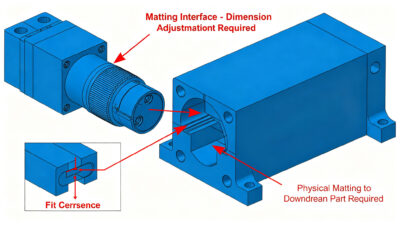
Bir eşleşen parça ortağı, montaj ilişkisi bileşenini değiştirebilir, veya işlevsel testler bir tasarım kusurunu ortaya çıkarabilir. Talep edilen değişiklik flanş birleşme yüzeylerini içerebilir, konektör konumları, kayar ray açıklığı, ısı dağıtma yuvaları, koruyucu özellikler, veya adaptör geometrisi. Bu değişiklikler zordur çünkü çizim artık montajın tüm hikayesini anlatamayabilir.
Montaj ilişkisi arayüzü değişiklikleri için, JADE-CNC müşteriden fiziksel eşleşen parçalar göndermesini isteyebilir. Gerçek bir eşleşme referansına göre işleme, yalnızca revize edilmiş boyutlara göre işlemekten daha güvenilir olabilir. Fonksiyonel test düzeltmeleri için, ekip hızlı bir numune döngüsünü destekliyor: tekrar düzeltme yapmak, makine, incelemek, test, ve sonraki sürümü kilitle. burası özel CNC işleme desteği Ve 5-eksen CNC işleme yeniden kenetleme ve çok taraflı hizalama riskini azaltabilir.
Değişiklik işlevsel testlerden kaynaklanıyorsa, tedarikçi neyin başarısız olduğunu sormalı, yalnızca geometrinin değişmesi değil. Bir ısı sorunu, sızdırmazlık sızıntısı, titreşim sorunu, EMC hatası, veya montaj müdahalesinin birkaç olası işleme çözümü olabilir. Küçük bir rahatlama oluğu, pah değişimi, koruyucu yuva eklendi, veya adaptör manşonu, işlevi tamamen yeniden tasarlamaktan daha az riskle çözebilir.
CNC Yeniden İşleme Pratik Olmadığında
Üretim ortasındaki her değişiklik kurtarılmamalı. Profesyonel bir tedarikçi kurtarılabilecek olanı saklamalıdır, ancak aynı zamanda üretim sırasında bir tasarım revizyonunun değerden daha fazla risk yarattığını da açıklayın. Bu durumlarda, CNC yeniden yapma kararı işleve dayalı olmalıdır, tolerans, dış görünüş, emniyet, ve toplam teslimat etkisi.
Yeniden işlenemez durum | Neden riskli | Daha iyi uzlaşma |
Bitmiş bir duvarı kalınlaştırmanız veya malzemeyi geri eklemeniz gerekiyor | CNC çıkarıcıdır; Kaldırılan malzeme temiz bir şekilde geri yüklenemez | Takviye ekle, montajın yeniden tasarlanması, veya yeniden yap |
Kritik delik eski konumdan çok uzağa taşındı | Tıkaç onarımı gücü azaltabilir veya kozmetik kanıtlar bırakabilir | Adaptör plakası, oluklu delik, veya yeniden yap |
İşleme çoğunlukla tamamlandıktan sonra malzeme kalitesi değiştirildi | Malzeme özellikleri talaşlı imalatla değiştirilemez | Kritik parçaları yeniden yapın, eski WIP'i yeniden kullan, geri dönüşüm kredisi |
Bitirdikten sonra büyük yapı değişikliği | Sıyırma ve yeniden işleme, boyutlara ve görünüme zarar verebilir | Yerel maskeleme, not düşürme bitişi, veya yeniden yap |
Yeni tolerans, planlanan süreç kapasitesini çok aşıyor | Mevcut Devam Eden Çalışma yeni kontrol aralığının dışında olabilir | Seçici montaj, kademeli kullanım, veya yeni süreç doğrulaması |
Dürüstlük şarttır çünkü daha sonra montajı başarısız olan kurtarılmış bir parça, sızıntılar, çatlaklar, veya müşteri şikayeti yaratan kontrollü bir yeniden yapımdan daha pahalıdır. Güçlü bir tedarikçi sınırı kanıtlarla açıklar: ölçüm verileri, fotoğraflar, fikstür notları, muayene kayıtları, ve net bir maliyet karşılaştırması.
Mühendislik Değişiklik Taleplerine JADE-CNC Yanıt Mekanizması
JADE-CNC'nin yanıt mekanizması hızlı mühendislik incelemesi üzerine kurulmuştur, şeffaf iletişim, ve kontrollü üretim kararları. Amaç, kalite riskini gizlemeden gereksiz hurdayı azaltmaktır.
- 2-Eski ve yeni dosyalar tamamlandığında acil çizim revizyon incelemesi için bir saatlik fizibilite yanıtı.
- Eski çizime daha fazla parça işlenmeden önce yarı mamul dondurma ve revizyon karşılaştırması.
- Üç seviyeli mühendislik değerlendirmesi: kurtarılabilir, yeniden çalışma gerekli, veya yeniden yapılması önerilir.
- Malzeme kaybını kapsayan şeffaf maliyet dökümü, kurmak, programlama, işleme süresi, denetleme, yüzey işleme, ve teslim süresi.
- Değiştirilen özellikler için versiyona göre ayrılmış inceleme raporları, ile hizalanmış kalite güvence kontrolleriVe ISO 9001 kalite yönetim sistemi gereksinimleri.
- Müşterinin üretimi ölçeklendirmeden önce daha fazla revizyon beklediği durumlarda düşük hacimli veya pilot seri stratejisi. Görmek düşük hacimli CNC işlemebu üretim tarzı için.
Yanıt çıkışı | Müşterinin aldığı şey | Karar değeri |
Fizibilite yanıtı | Yeniden çalışabilir, kısmi yeniden işleme, veya yeniden yapılması tavsiye edilir? | Belirsizliği hızlı bir şekilde durdurur |
Risk notu | Hoşgörü, kozmetik, kuvvet, sızdırmazlık, veya sürüm karıştırma riski | Gizli kalite maliyetinden kaçınmaya yardımcı olur |
Maliyet paylaşımı | Programlama, makine zamanı, denetleme, malzeme, sona ermek, ve lojistik | Dahili olarak onayı kolaylaştırır |
Teslimat süresi güncellemesi | Operasyona göre ekstra günler ve kısmi sevkiyatın mümkün olup olmadığı | Üretim planlamasını destekler |
Denetim planı | Değiştirilen boyutlar, iplik kontrolleri, CMM noktaları, yüzey kontrolleri | Kabul için kanıt oluşturur |
Vaka Örneği: Üretim Sırasında Ağırlık Azaltma Değişimi
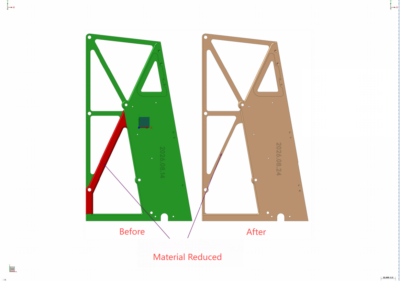
Figür 1: Malzeme azaltımı için revize edilen yapısal bir CNC parçasının öncesi/sonrası karşılaştırması.
Bir havacılık yapısal braket projesinde, bölüm yaklaşıktı 60% Müşteri yerel malzeme azaltımı gerektiren bir teknik resim revizyonu yayınladığında tamamlanır. Revize edilmiş çizimdeki kırmızı ile işaretli alana ilave frezeleme ile ulaşılabilir, ve mevcut veri yapısı hala kullanılabilir durumdaydı. JADE-CNC operasyonu dondurdu, eski ve yeni geometri arasındaki kontrol edilen çatışma alanları, programı güncelledim, ve yeniden kenetleme için özel hizalama verileri kullanıldı.
Sonuç, tam bir yeniden yapım yerine kontrollü bir yeniden çalışmaydı. Malzeme kullanımı yukarıda kaldı 80%, revize edilen özellikler ayrı bir denetim raporu aldı, ve teslimat etkisi yaklaşık iki ek günle sınırlı kaldı. Aynı değişiklik son bitirme işleminden sonra veya referans yüzeyleri kaldırıldıktan sonra gelmişse, tavsiye farklı olabilirdi.
Metrik | Kontrollü yeniden işleme rotası | Tam yeniden yapım rotası |
Malzeme kullanımı | Mevcut yarı mamul parça tutuldu; yukarıdaki kullanım 80% | Önceki sürüm WIP muhtemelen hurdaya çıkarıldı veya geri dönüştürüldü |
Teslimat süresinin etkisi | Hakkında 2 ek günler | Sıklıkla 7 ile 10 yeni malzeme için günler, işleme, ve muayene |
Denetim odağı | Cepler ve veri ilişkisi değiştirildi | Yeni parçalarda tam ilk ürün denetimi |
Müşteri değeri | Daha düşük malzeme kaybı ve daha hızlı doğrulama | Daha düşük yeniden işleme riski ancak daha yüksek maliyet ve gecikme |
Çizim Revizyonu Göndermeden Önce Kontrol Listesi
CNC işleme çizim değişikliği incelemesini hızlandırmak için, Müşteriler yalnızca çizimin güncellendiğini belirten bir mesaj yerine tüm değişiklik verilerini göndermelidir.
Müşteri girişi | Tedarikçinin daha hızlı yanıt vermesine neden yardımcı oluyor? |
Eski ve yeni çizimler artı 3D dosyalar | Doğrudan revizyon karşılaştırmasına ve özellik işaretlemeye olanak tanır |
Revizyon notu veya işaretli ekran görüntüsü | Neyin değiştiğini gösterir ve yorumlama süresini azaltır |
Etkilenen parça numarası, etkili miktar, ve aciliyet | Kısmi sevkiyatı destekler, Devam eden iş sıralaması, veya sonraki parti uygulama |
Değişikliğin işlevsel nedeni | Uzlaşmacı bir çözümün kabul edilebilir olup olmadığına karar vermeye yardımcı olur |
Kritik boyutlar ve muayene gereklilikleri | CMM'yi tanımlar, iplik, pürüzlülük, veya FAI kapsamı |
Yüzey kalitesi ve kozmetik öncelik | İşlevi koruyan ancak görünümü bozan yeniden çalışmayı önler |
Eşleşen parçalar veya montaj referansı | Arayüz değişiklikleri için uygunluk kararlarını iyileştirir |
Müşteriler ayrıca değişikliğin tüm parçalar için mi yoksa yalnızca gelecek partiler için mi zorunlu olduğunu belirtmelidir.. Tedarikçinin her parçanın değiştirilmesi gerektiğini varsayması nedeniyle birçok gecikme meydana gelir, müşterinin yalnızca henüz sevk edilmemiş birimler için yeni revizyona ihtiyacı var. Net kapsam, büyük bir kesintiyi aşamalı bir geçişe dönüştürebilir: kabul edilebilir eski sürüm parçaları gönderin, kurtarılabilir Devam Eden Çalışmayı yeniden işleme, ve yeni çizimi bir sonraki partiye uygulayın.
İyi hazırlanmış bir mühendislik değişiklik talebi, karşılıklı e-postaları azaltabilir, sürüm hatalarını önleme, ve maliyet/tedarik süresi etkisinin onaylanmasını kolaylaştırın. Ayrıca tedarikçinin, parti kurtarılabilir aşamanın ötesine geçtikten sonra değişikliği keşfetmek yerine, hala kurtarılabilir olan parçaları korumasına yardımcı olur..
Çözüm: Esnek Değişiklik Yönetimi Bir Mühendislik Yeteneğidir
CNC işlemede üretim ortasındaki çizim değişiklikleri yalnızca bir müşteri hizmetleri sorunu değildir. Bir tedarikçinin mühendislik incelemesine sahip olup olmadığını test ederler, sürüm kontrolü, Devam eden iş takibi, muayene yeteneği, yüzey işleme koordinasyonu, ve dürüst iletişim. JADE-CNC'nin yaklaşımı kurtarılabilecek olanı kurtarmaktır, nelerin güvenli bir şekilde yeniden işlenemeyeceğini açıklayın, Müşterilere maliyet ve teslim süresi kontrolü için pratik bir yol sunun.
Projenizde işleme sırasında tasarım revizyonu varsa, eski çizimi gönder, yeni çizim, etkilenen parça numarası, etkili miktar, malzeme, bitirme gereksinimi, ve teslimat hedefi JADE-CNC RFQ sayfası. JADE-CNC, onaylanmış revizyonu dahili Devam Eden Çalışma kayıtları ile eşleştirecek ve daha fazla parça etkilenmeden önce yeniden çalışma fizibilitesini inceleyecektir.

Leo Liang, Kurucu R ile En İyi Ortak&D
JADE-CNC Kurucusu LEO, yirmi yıldan fazla endüstri uzmanlığını getiren, Leo kariyerine çırak olarak başladı ve yüzey işleme ve CNC işleme konusundaki becerilerini geliştirdi.