



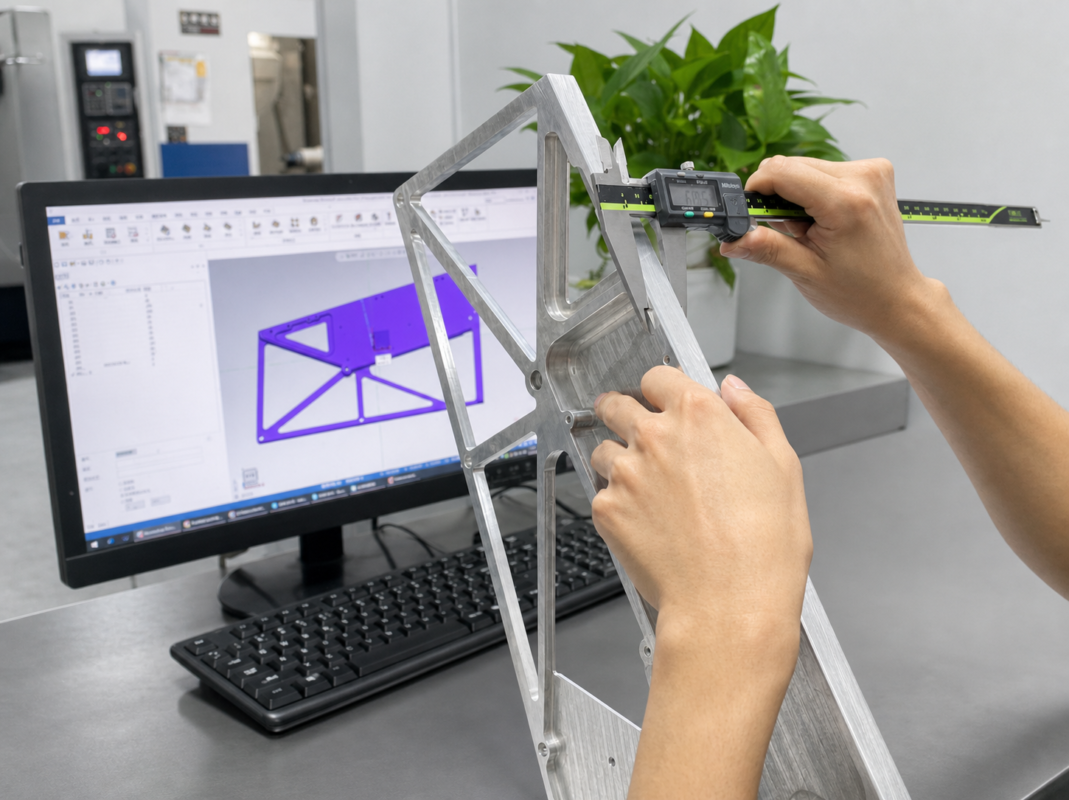
Dlaczego zmiany w rysunkach CNC zachodzą podczas produkcji
Zmiany rysunków w połowie produkcji są powszechne w niestandardowej obróbce CNC, zwłaszcza podczas walidacji prototypu, produkcja niskonakładowa, i pierwsze serie produkcyjne. Klient może zaktualizować wspornik po przeprowadzeniu testów montażowych, zmienić wzór otworów po poprawieniu komponentu kojarzącego się, zaostrzyć tolerancję po testach dopasowania, lub zmień wykończenie powierzchni po obejrzeniu próbki fizycznej. Wyzwanie polega na tym, że plik CAD może ulegać natychmiastowym zmianom, podczas gdy przedmiot obrabiany może już być 50% Do 90% obrobiony.
Zmiana rysunku obróbki CNC podczas produkcji może mieć wpływ na programowanie, mocowanie, Ratunek WIP-u, kontrola tolerancji, kontrola, wykończenie powierzchni, koszt, i dostawa. Dla zespołów inżynierskich, kluczem jest zrozumienie, czy istniejącą produkcję w toku można bezpiecznie przerobić, czy też kontrolowana przeróbka jest decyzją o niższym ryzyku.
Dobry dostawca nie powinien odpowiadać na każdą prośbę o zmianę prostym „tak” lub „nie”.. Właściwa reakcja to decyzja techniczna: co już zostało obrobione, które punkty odniesienia pozostają użyteczne, jakie ryzyko tolerancji zostało wprowadzone, czy obróbka powierzchniowa może być nadal kontrolowana, oraz ile czasu realizacji lub braków klient może uniknąć.
Najpierw zmień dane żądania JADE-CNC
Przed przeprogramowaniem lub podaniem dodatkowych kosztów, JADE-CNC najpierw zamraża daną operację i porównuje stare i nowe rysunki. Zapobiega to obróbce dodatkowych części do przestarzałej wersji. Przegląd jest podobny w duchu do formalnej kontroli rewizji rysunku w ramach Praktyki rewizji rysunków ASME Y14.35 oraz wskazówki dotyczące kontroli konfiguracji, takie jak ISO 10007:2017.
Przejrzyj przedmiot | Co sprawdza JADE-CNC | Dlaczego to ma znaczenie |
Stan WIP | Surowy, zgrubnie obrobiony, półprodukt, gotowy, leczony, natłoczony, lub wysłane | Określa, czy przeróbka, sortowanie, częściowa wysyłka, lub remake jest realistyczny |
Zmieniona funkcja | Dodany/usunięty materiał, aktualizacja tolerancji, ruch dołkowy, zmiana wątku, przełącznik materiału, zakończyć zmianę | Każdy typ zmiany ma inną ścieżkę odzyskiwania i poziom ryzyka |
Układ odniesienia i plan wyposażenia | Czy stare punkty odniesienia pozostają niezawodne przy ponownym mocowaniu | Kontroluje błąd położenia pomiędzy starymi i nowymi funkcjami |
Zakres kontroli | CMM, miernik gwintu, chropowatość powierzchni, raport z pierwszego artykułu, etykieta wersji | Zapobiega tworzeniu partii w wersjach mieszanych i niezweryfikowanym przeróbkom |
Wpływ komercyjny | Dodatkowa konfiguracja, programowanie, czas maszynowy, straty materialne, wykończenie zewnętrzne, opóźnienie wysyłki | Umożliwia przejrzystą wycenę zmian zamiast niejasnej dopłaty |
Najbardziej użyteczną informacją wewnętrzną jest bieżący etap operacji. Zmiana projektu przed obróbką zgrubną może polegać jedynie na zmianie programu. Ta sama wersja po zakończeniu, anodowanie, lub pakowanie może stać się planem przeróbek, częściowy remake, lub decyzja klienta o przyjęciu kompromisu. Po otrzymaniu zatwierdzonego poprawionego rysunku i obowiązującego zakresu zmian, JADE-CNC sprawdza własną dokumentację produkcyjną, ilość WIP, i status operacji przed przypisaniem prawidłowego działania produkcyjnego do każdego segmentu partii.
Kontrola pracy w procesie jest podstawą udanej zmiany rysunku obróbki CNC. WIP to nie tylko liczba ilościowa; informuje dostawcę, które części nadal mają naddatek na obróbkę, które części mają stabilne odniesienia, które części przeszły już kontrolę, i które części mogą wymagać rozdzielenia wersji. Żądanie zmiany, które przychodzi wcześniej, można obsłużyć poprzez programowanie. Wniosek o zmianę, który wpłynie z opóźnieniem, należy rozpatrzyć w oparciu o dowody, pomiar, i kontrolę ryzyka.
Etap produkcji, kiedy nadchodzi rewizja | Typowy wpływ | Zalecane działanie |
Przed cięciem materiału | Najniższy wpływ na koszty; głównie programowanie i dostosowywanie harmonogramu | Oficjalnie opublikuj nową wersję i potwierdź, że przestarzałe pliki zostały anulowane |
Po obróbce zgrubnej | Często możliwe do odzyskania, jeśli pozostają naddatki i dane bazowe | Szybkie zatwierdzenie poprawek przed wykończeniem usuwa większy naddatek |
Po skończeniu | Możliwość odzyskania zależy od tolerancji, powierzchnia, i ryzyko ponownego zaciśnięcia | Poproś o dane pomiarowe i porównanie przeróbek/przeróbek |
Po obróbce powierzchniowej | Wyższe ryzyko kosmetyczne i wymiarowe | Potwierdź, czy zdejmowanie, maskowanie, lub lokalne poprawki są dopuszczalne |
Po wysyłce | Może wymagać sortowania pól, części zamienne, lub korekta kolejnej partii | Oddziel pilne ryzyko funkcjonalne od przyszłego ulepszenia projektu |
Kontrola ECR i ECN: Produkcja wyłącznie według wydanej wersji rysunku
Do formalnych zmian w rysunku, JADE-CNC oddziela żądanie zmiany inżynieryjnej (ECR) z zawiadomienia o zmianie technicznej (ECN). ECR to prośba o ocenę możliwej zmiany: jaka funkcja może się zmienić, dlaczego konieczna jest zmiana, które części są dotknięte, i jakie ryzyko może pojawić się w produkcji. ECN to kontrolowana wersja, która potwierdza zatwierdzoną wersję rysunku, efektywny zakres, akcja produkcyjna, wymóg inspekcji, i termin realizacji.
To rozróżnienie jest ważne w obróbce CNC, ponieważ rozmowa projektowa to nie to samo, co wydana instrukcja produkcyjna. JADE-CNC nie zmienia produkcji na podstawie wyłącznie nieformalnego komunikatu, zrzut ekranu, lub niezatwierdzony model. Działania produkcyjne realizowane są na podstawie kontrolowanej rewizji rysunku potwierdzonej przez Klienta, więc operatorzy, programiści, inspektorzy, i kierownicy projektów pracują na tej samej wersji.
Element kontroli zmian | Etap ECR | Staż ECN |
Zamiar | Oceń, czy zmiana rysunku jest wykonalna i jaki ma na nią wpływ | Wydaj zatwierdzoną instrukcję produkcji |
Główna treść | Powód zmiany, dotknięte funkcje, Stan WIP, oszacowanie ryzyka i kosztów | Rewizja rysunku, efektywna ilość, przerobić/przerobić akcję, zakres kontroli |
Stan produkcji | Operacje, których to dotyczy, są zamrażane lub przechowywane do przeglądu | Produkcja zostaje wznowiona zgodnie z zatwierdzoną wersją |
Kontrola dokumentów | Stare i nowe rysunki są porównywane w celu oceny inżynierskiej | Przestarzałe pliki są usuwane z aktywnego pakietu produkcyjnego |
Wpływ inspekcji | Identyfikowane są zmienione funkcje i punkty ryzyka | Plan inspekcji, Raport FAI, CMM sprawdza, i etykiety są zgodne z wydaną wersją |
Jak kontrola wersji rysunku wpływa na działania produkcyjne
Po wydaniu ECN, JADE-CNC łączy każdą akcję produkcyjną z potwierdzoną wersją rysunku. Surowiec może być kontynuowany w ramach nowego programu, wstępnie obrobiony WIP może trafić na trasę przeróbek, gotowe części można sortować i sprawdzać pod kątem nowych wymagań, a części nie nadające się do odzyskania można oddzielić w celu ponownej przeróbki lub utylizacji przez klienta. Ta kontrola oparta na wersji pomaga zapobiegać mieszaniu partii, przestarzałe ścieżki narzędzi, i raporty z inspekcji, które nie odpowiadają dostarczonym częściom.
Dla klientów, najbardziej skuteczne powiadomienie o zmianie wyraźnie wskazuje starą wersję, nowa rewizja, ilość dotknięta, czy części z poprzedniej wersji nadal mogą być wysyłane, oraz czy zmiana obowiązuje od razu czy od kolejnej partii. Po zablokowaniu zatwierdzonej wersji rysunku, JADE-CNC ściśle przestrzega tej wersji poprzez programowanie, obróbka, wykończenie powierzchni, kontrola, opakowanie, i wysyłka.
Typowe zmiany w rysunkach w połowie produkcji i rozwiązania w zakresie reagowania
Poniższe scenariusze zmian w obróbce CNC pokazują, jak różne zmiany w projekcie wpływają na odzysk WIP, koszt przeróbki, zmienić decyzje, i czas realizacji. Poniższe zakresy odzysku są typowymi odniesieniami do planowania, nie gwarantowane rezultaty; ostateczna decyzja zależy od geometrii części, tworzywo, ilość, tolerancja, i aktualny stan produkcji.
Zmień kategorię | Typowa prośba | Szacunkowy potencjał ratunkowy | Typowy dodatkowy czas realizacji | Najlepsza odpowiedź |
Projekt konstrukcyjny | Dodaj/usuń żeberka, kieszenie, szefowie, rowki, lokalne zmiany ścian | 50% Do 90% | 1 Do 5 dni | Dodatkowe frezowanie, wstaw zbrojenie, lub częściowy remake |
Tolerancja/wymiar | Dokręcać +/-0.05 mm do +/-0.02 mm, poprawić Ra 1.6 do Ra 0.8 | 60% Do 85% | 2 Do 4 dni | Sortowanie WIP, precyzyjne wykończenie, Potwierdzenie CMM |
Otwór/gwint | Przesuń otwory montażowe, dodaj wątki, zmień M4 na M5 | 70% Do 95% | 1 Do 3 dni | Naprawa wtyczki, wkładki gwintowe, szczelinowy otwór, płyta adaptera |
Stopień materiału | 6061-T6 do 7075-T6, 304 do 316L, aluminium do stali | 0% Do 30% | 3 Do 7 dni | Przerób krytyczne części, użyj ponownie lub poddaj recyklingowi stare WIP |
Obróbka powierzchni | Zmień kolor anodowania, dodaj szczotkowanie, powłoka przełącznika | 70% Do 100% | 3 Do 7 dni | Pas, w razie potrzeby przeprowadzić ponowną obróbkę, potwierdzenie próbki |
Montaż/funkcja | Przesunięcie interfejsu krycia, korekta niepowodzenia testu | 60% Do 90% | 2 Do 10 dni | Maszyna do współpracującej części, projekt adaptera, szybka pętla próbkowania |
Zmiany strukturalne: Żeberka, Kieszenie, Występy i grubość ścianki
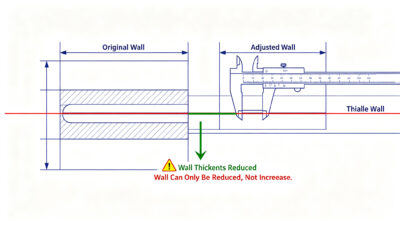
Część może już być 50% Do 70% kompletne, gdy klient zażąda dodania żeber dla zwiększenia sztywności, Kieszenie redukujące wagę do redukcji masy, lub lokalne zmiany cech po sprawdzeniu złożenia. W obróbce CNC, usunięcie większej ilości materiału jest zwykle łatwiejsze niż ponowne dodanie materiału. Jeśli pozostanie wystarczająca ilość zapasów, JADE-CNC może często aktualizować ścieżki narzędzi i obrabiać poprawiony obszar bez usuwania całej partii.
Ryzyko techniczne wynika z ponownego mocowania, deformacja cienkościenna, oraz konflikty pomiędzy nową geometrią a już obrobionymi otworami lub wnękami. Do zmian strukturalnych, zespół sprawdza pozostałą grubość ścianki, dostęp do narzędzi, promień narożnika, niezawodność odniesienia, oraz czy zmieniony obszar wymaga osobnego raportu z inspekcji. Jeśli klient potrzebuje dodania materiału, lokalne wstawki, spawalniczy, wiązanie, lub przeprojektowana płyta wzmacniająca może być bardziej praktyczna niż przerabianie każdej części.
Praktycznym przykładem jest obrobiona maszynowo obudowa aluminiowa, do której klient dodaje wewnętrzne żebro wzmacniające po testach wibracyjnych. Jeśli konieczne jest dodanie żebra tam, gdzie materiał został już usunięty, jednoczęściowa konstrukcja może nie być możliwa do odzyskania. Zamiast tego JADE-CNC może sugerować wstawiony pierścień wzmacniający, przykręcana płyta, lub miejscowo spawana wkładka, w zależności od tego, czy obszar jest kosmetyczny, nośny, zapieczętowany, lub ukryte po montażu.
Reguła decyzji strukturalnych
Jeśli rewizja usuwa materiał i nie niszczy istniejących punktów odniesienia, przeróbka jest często praktyczna. Jeśli rewizja dodaje materiał do wykończonej powierzchni, przeróbka lub rozwiązanie polegające na przeprojektowaniu i złożeniu jest zwykle bezpieczniejsze.
Zmiany tolerancji: Wymiary krytyczne, Pasowania i chropowatość powierzchni
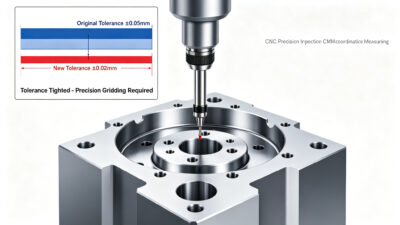
Dalsze testy montażu mogą wykazać, że dopasowanie jest zbyt luźne lub zbyt ciasne, dlatego klient prosi o zaostrzenie krytycznego wymiaru +/-0.05 mm do +/-0.02 mm, podnieść stopień dopasowania, lub poprawić chropowatość powierzchni z Ra 1.6 do Ra 0.8. To nie jest tylko zmiana inspekcji. Może to wymagać innej kolejności wykańczania, kontrola trwałości narzędzia, obróbka w stałej temperaturze, lub wolniejsze parametry skrawania.
JADE-CNC najpierw mierzy dotknięty WIP i sortuje części na trzy grupy: nadający się do przeróbki, selektywnie nadające się do użytku, i poza specyfikacją w ramach nowej tolerancji. Części nadające się do ponownej obróbki można poprawić poprzez precyzyjne wykończenie, szlifowanie, honowanie, lub kontrolowane polerowanie. Części graniczne mogą nadal nadawać się do użytku poprzez selektywny montaż. W przypadku zmienionych wymiarów krytycznych, klienci powinni powiązać tę decyzję z Usługi inspekcji CNC i kontroli jakości CMM zamiast polegać wyłącznie na kontroli operatora.
Zmiana tolerancji może zmniejszyć akceptowalne okno o połowę lub więcej, nawet jeśli rozmiar nominalny pozostaje taki sam. Na przykład, zmiana funkcji z +/-0.05 mm do +/-0.02 mm zmniejsza całkowity zakres tolerancji od 0.10 mm do 0.04 mm. Części już zaakceptowane na podstawie poprzedniego rysunku mogą nie kwalifikować się już na podstawie poprawionego rysunku, nawet jeśli geometria fizyczna nie uległa zmianie.
Tabela decyzyjna tolerancji
Wynik WIP | Zalecane działanie | Decyzja produkcyjna |
Nadal ma dodatek na wykończenie | Zakończ nową tolerancję i sprawdź zmienione cechy | Zatwierdź przeróbkę, jeśli wpływ na harmonogram jest akceptowalny |
Wewnątrz starej tolerancji, ale poza nowym celem | Sortować, mierzyć, i przejrzyj montaż selektywny | Używaj w przypadku lokalizacji o niższym ryzyku lub przerób jednostki krytyczne |
Już poza nową tolerancją | Nie wymuszaj przeróbek | Przerób lub przeprojektuj kompensację zespołu |
Zmiany otworów i gwintów: Przesunięcie pozycji, Dodano otwory i ulepszenia gwintów
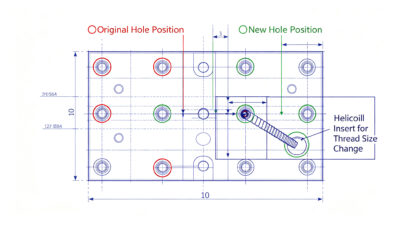
Kiedy zmienia się pasująca część, klient może zażądać nowego położenia otworu, dodano gwintowane otwory, usunięte dziury, lub aktualizacja gwintu, taka jak M4 do M5. Jest to bardzo powszechne w urządzeniach automatyki, przyrządy, oprawy, obudowy, i sprzęt komunikacyjny. Niektóre zmiany można w dużym stopniu naprawić, ponieważ dziury i gwinty często można naprawić lokalnie.
JADE-CNC sprawdza odległość od otworu do krawędzi, odległość pomiędzy starymi i nowymi ośrodkami, zaangażowanie wątku, wymagania dotyczące wyglądu, wymagania dotyczące uszczelnienia, oraz czy nowy otwór koliduje z strukturami wewnętrznymi. Możliwe rozwiązania obejmują wspawanie korka z tego samego materiału i ponowne nawiercenie, Wkładki Helicoil lub gwintowane, szczelinowe otwory, płyty adaptacyjne, lub lokalne moduły zamienne. Wszystkie zmienione gwinty powinny zostać poddane kontroli miernika typu „go/no go”., i zmienione pozycje należy sprawdzić w odniesieniu do zmienionego schematu odniesienia.
Problem z dziurą/gwintem | Możliwa metoda odzyskiwania | Typowe ograniczenie |
Zwiększa się rozmiar nici | Wywierć/nagwintuj większy gwint lub zainstaluj wkładkę gwintowaną | Wymaga wystarczającej grubości ścianki i odległości od krawędzi |
Otwór lekko się przesuwa | Szczelina, powiększać, lub podłącz i ponownie nawierć | Wygląd i siła muszą być nadal akceptowalne |
Dodano nowy wzór otworów | Operacja wtórna z wykorzystaniem istniejących punktów odniesienia | Należy kontrolować błąd ponownego mocowania |
Stara dziura musi zniknąć | Wtyczka z tego samego materiału, spawać, przepłukanie maszyny, odnawiać | Na powierzchniach kosmetycznych mogą nadal znajdować się ślady |
Zasada decyzji o zmianie dołka
Naprawa jest praktyczna, gdy stara dziura jest ukryta, nienośny, lub wystarczająco blisko nowej pozycji, aby utrzymać siłę. Remake jest lepszy, gdy dziura jest widoczna, krytyczne dla bezpieczeństwa, blisko krawędzi, lub część powierzchni uszczelniającej.
Zmiany gatunku materiału: 6061, 7075, Stal nierdzewna, Miedź i nie tylko
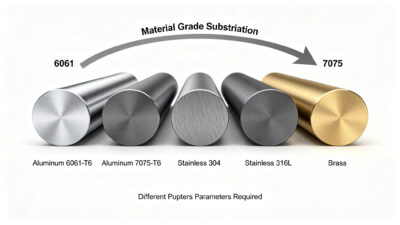
Materiał może ulec zmianie ze względu na wytrzymałość, korozja, waga, koszt, lub wymagania dotyczące łańcucha dostaw. Na żądanie można zmienić aluminium 6061-T6 na 7075-T6, 304 stal nierdzewna do 316L, lub aluminium na miedź lub stal. Po wycięciu części z jednego materiału, obróbka nie może przekształcić go w inny gatunek. To sprawia, że zmiany materialne są kategorią o najniższym ryzyku ratunkowym.
Praktyczną reakcją jest redukcja strat. JADE-CNC sprawdza dostępność towaru, czy części krytyczne muszą zostać przerobione, podczas gdy części niekrytyczne mogą pozostać w starym materiale, czy istniejące WIP można wykorzystać w innym modelu, oraz czy kredyt recyklingowy może zrekompensować część straty. W przypadku decyzji dotyczących projektowania aluminium, zespoły inżynierów mogą porównywać siłę, koszt, i obrabialność w JADE-CNC 6061-Prowadnica aluminiowa T6 vs 7075-T6 lub przejrzyj szersze opcje materiałowe na stronie strona dotycząca obróbki metali CNC.
Dyskusja na temat oferty powinna oddzielić koszt nowego materiału od już zużytego kosztu obróbki. Jeśli 30 elementy są półwykończone ze stali 6061-T6, a klient potrzebuje teraz stali 7075-T6 ze względu na wytrzymałość, realistyczne wybory to nie tylko złomowanie lub kontynuacja. Po zatwierdzeniu, JADE-CNC może przerobić części nośne w 7075-T6, oddzielny WIP 6061-T6 dla niekrytycznych zespołów testowych, lub przechowywać części z poprzedniej wersji jako zapasy zgodnie z dyspozycją klienta. Tego typu decyzja dotycząca zmiany materiału jest często zarówno komercyjna, jak i techniczna.
Zmiany wykończenia powierzchni: Anodowanie, Szczotkowanie, Powłoka i kolor
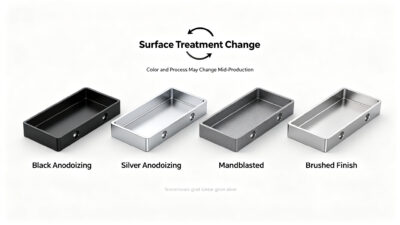
Po obejrzeniu próbek, Klient może zmienić anodowanie czarne na srebrne, poproś o dodanie szczotkowania, przejść z anodowania na malowanie, lub wymagają pasywacji, platerowanie, piaskowanie perełek, lub powłoka przewodząca. Zmiany wykończenia powierzchni są często łatwiejsze do odzyskania niż zmiany materiału, wymagają jednak dokładnego przeglądu wymiarowego i kosmetycznego.
Anodowanie i powlekanie mogą mieć wpływ na wymiary, maskowanie, spójność koloru, i wygląd. Jeśli części są już gotowe, dostawca musi sprawdzić, czy usuwanie izolacji spowoduje uszkodzenie krawędzi, zmienić wymiary, lub utwórz odmianę kolorystyczną. Przeglądy JADE-CNC kończą zmiany wraz z naddatkiem na obróbkę i obróbka powierzchniowa części obrabianych CNC. Do części o wyższej wartości wizualnej, A 2 Do 3 próbka potwierdzająca kawałek jest zwykle lepsza niż bezpośrednie ponowne przetwarzanie całej partii.
Zmiana z czarnego anodowanego na srebrny szczotkowany dobrze przypomina, że zmiany wykończeniowe wymagają próbek. Nawet jeśli możliwe jest rozbiórki, kolor i tekstura nie są kontrolowane wyłącznie przez CAD. Dostawca powinien potwierdzić, czy dana część ma charakter dekoracyjny, ukryty, obsługiwane przez użytkowników, lub część widocznej powierzchni produktu. Kontekst ten określa, czy dopuszczalna jest niewielka zmiana koloru lub czy partia wymaga bardziej rygorystycznego planu kontroli kosmetyków.
Zmiany montażowe i funkcjonalne: Interfejsy współpracujące i informacje zwrotne z testów
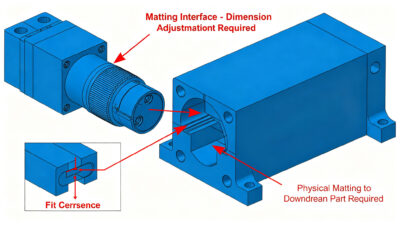
Partner współpracujący może zmienić komponent współpracujący, lub testy funkcjonalne mogą ujawnić wadę projektową. Żądana zmiana może dotyczyć powierzchni współpracujących kołnierzy, pozycje złączy, prześwit szyny ślizgowej, szczeliny odprowadzające ciepło, cechy ekranowania, lub geometrię adaptera. Zmiany te są trudne, ponieważ rysunek może nie opowiadać już pełnej historii złożenia.
Do zmian interfejsu współpracującego, JADE-CNC może poprosić klienta o przesłanie fizycznych części współpracujących. Obróbka do rzeczywistego odniesienia wiązania może być bardziej niezawodna niż obróbka wyłącznie do zmienionych wymiarów. Do poprawek testów funkcjonalnych, zespół obsługuje szybką pętlę próbek: poprawiać, maszyna, sprawdzać, test, i zablokuj następną wersję. To jest gdzie niestandardowe wsparcie obróbki CNC I 5-obróbka CNC osi może zmniejszyć ryzyko ponownego mocowania i wielostronnego wyrównania.
Jeśli zmiana wynika z testów funkcjonalnych, dostawca powinien zapytać, co zawiodło, nie tylko to, co zmieniła geometria. Problem z ciepłem, wyciek uszczelnienia, kwestia wibracji, Awaria EMC, lub zakłócenia montażowe mogą mieć kilka możliwych rozwiązań obróbczych. Mały reliefowy rowek, zmiana fazowania, dodane gniazdo ekranujące, lub tuleja wciągana mogą rozwiązać tę funkcję przy mniejszym ryzyku niż pełne przeprojektowanie.
Kiedy przeróbka CNC jest niepraktyczna
Nie każdą zmianę w połowie produkcji należy ratować. Profesjonalny dostawca powinien oszczędzać to, co można zaoszczędzić, ale także wyjaśnić, kiedy zmiana projektu w trakcie produkcji stwarza więcej ryzyka niż wartości. W takich przypadkach, Decyzja o przeróbce CNC powinna opierać się na funkcji, tolerancja, wygląd, bezpieczeństwo, i całkowity wpływ na dostawę.
Stan nie nadający się do ponownej obróbki | Dlaczego jest to ryzykowne | Lepszy kompromis |
Trzeba pogrubić gotową ścianę lub uzupełnić materiał | CNC jest subtraktywne; usuniętego materiału nie można przywrócić w czysty sposób | Wstaw zbrojenie, przeprojektowanie montażu, lub przerobić |
Krytyczny dołek przesunął się zbyt daleko od starej pozycji | Naprawa wtyczki może zmniejszyć wytrzymałość lub pozostawić ślady kosmetyczne | Płyta adaptera, szczelinowy otwór, lub przerobić |
Gatunek materiału zmieniony po zakończeniu obróbki | Właściwości materiału nie można zmienić poprzez obróbkę skrawaniem | Przerób krytyczne części, użyj ponownie starego WIP-a, kredyt recyklingowy |
Ważna zmiana struktury po ukończeniu | Zdejmowanie izolacji i ponowna obróbka mogą spowodować uszkodzenie wymiarów i wyglądu | Lokalne maskowanie, zakończenie downgrade'u, lub przerobić |
Nowa tolerancja znacznie przekracza planowane możliwości procesu | Istniejący WIP może znajdować się poza nowym zakresem kontroli | Montaż selektywny, stopniowane użycie, lub nowa walidacja procesu |
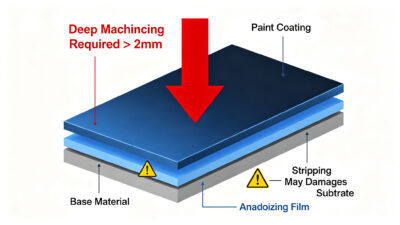
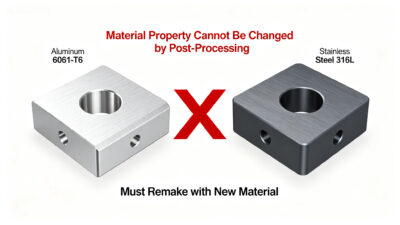
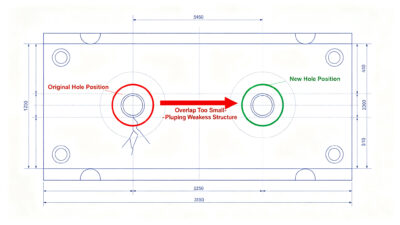
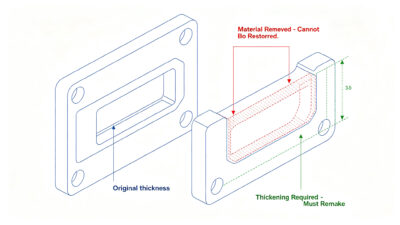
Uczciwość jest konieczna, ponieważ uratowana część nie nadaje się później do montażu, przecieki, spękanie, lub powoduje skargę klienta, jest droższe niż kontrolowany remake. Silny dostawca wyjaśnia granicę dowodami: dane pomiarowe, zdjęcia, notatki z montażu, zapisy z inspekcji, i jasne porównanie kosztów.
Mechanizm reakcji JADE-CNC na żądania zmian technicznych
Mechanizm reakcji JADE-CNC opiera się na szybkim przeglądzie technicznym, przejrzysta komunikacja, i kontrolowane decyzje produkcyjne. Celem jest ograniczenie niepotrzebnego złomu bez ukrywania ryzyka jakościowego.
- 2-godzinna odpowiedź dotycząca wykonalności w celu pilnego przeglądu wersji rysunku po ukończeniu starych i nowych plików.
- Zamrożenie WIP i porównanie wersji przed obróbką większej liczby części na starym rysunku.
- Trzystopniowa ocena inżynierska: do uratowania, wymagana przeróbka, lub remake zalecane.
- Przejrzysty podział kosztów obejmujący straty materialne, organizować coś, programowanie, czas obróbki, kontrola, obróbka powierzchni, i czas realizacji.
- Raporty z inspekcji rozdzielone wersjami dotyczące zmienionych funkcji, dopasowane do kontrole zapewnienia jakościI ISO 9001 wymagania systemu zarządzania jakością.
- Strategia małych wolumenów lub partii pilotażowych, gdy klient oczekuje dalszych poprawek przed skalowaniem produkcji. Widzieć obróbka CNC na małą skalędla tego stylu produkcji.
Wyjście odpowiedzi | Co otrzymuje klient | Wartość decyzji |
Odpowiedź dotycząca wykonalności | Można przerobić, częściowa przeróbka, lub remake jest zalecane? | Szybko zatrzymuje niepewność |
Uwaga dotycząca ryzyka | Tolerancja, kosmetyk, wytrzymałość, opieczętowanie, lub ryzyko mieszania wersji | Pomaga uniknąć ukrytych kosztów jakości |
Podział kosztów | Programowanie, czas maszynowy, kontrola, tworzywo, skończyć, i logistyka | Ułatwia zatwierdzanie wewnętrznie |
Aktualizacja czasu realizacji | Dodatkowe dni w zależności od operacji i możliwość częściowej wysyłki | Wspomaga planowanie produkcji |
Plan inspekcji | Zmienione wymiary, sprawdzanie wątków, punkty CMM, kontrole powierzchni | Tworzy dowody akceptacji |
Przykład przypadku: Zmiana redukcji masy podczas produkcji
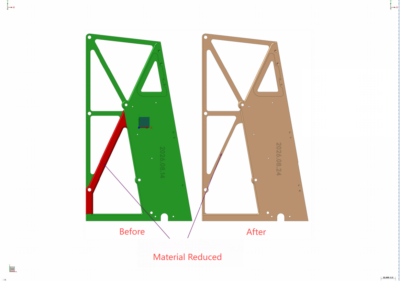
Postać 1: Porównanie przed/po konstrukcyjnej części CNC skorygowanej pod kątem redukcji materiału.
W jednym projekcie wsporników konstrukcyjnych dla branży lotniczej, część dotyczyła 60% ukończone, gdy klient wydał rewizję rysunku wymagającą lokalnej redukcji materiału. Obszar zaznaczony na czerwono na poprawionym rysunku można uzyskać poprzez dodatkowe frezowanie, a istniejąca struktura odniesienia była nadal użyteczna. JADE-CNC zamroziło operację, sprawdzone obszary konfliktu pomiędzy starą i nową geometrią, zaktualizował program, i zastosował niestandardowe odniesienia wyrównania do ponownego mocowania.
Rezultatem była kontrolowana przeróbka zamiast pełnego remake'u. Zużycie materiału pozostało powyżej 80%, poprawione funkcje otrzymały oddzielny raport z inspekcji, a wpływ dostawy został ograniczony do około dwóch dodatkowych dni. Jeżeli ta sama zmiana nastąpiła po ostatecznym wykończeniu lub po usunięciu powierzchni odniesienia, zalecenie mogło być inne.
Metryczny | Kontrolowana trasa przeróbek | Pełna trasa remake’u |
Wykorzystanie materiału | Zachowano istniejącą część półfabrykatu; wykorzystanie powyżej 80% | Poprzednia wersja WIP prawdopodobnie została złomowana lub poddana recyklingowi |
Wpływ na czas realizacji | O 2 dodatkowe dni | Często 7 Do 10 dni na nowy materiał, obróbka, i inspekcja |
Kontrola w centrum uwagi | Zmieniono kieszenie i relację odniesienia | Pełna kontrola pierwszego artykułu nowych części |
Wartość klienta | Mniejsze straty materiału i szybsza walidacja | Niższe ryzyko przeróbek, ale wyższe koszty i opóźnienia |
Lista kontrolna przed wysłaniem poprawki rysunku
Aby przyspieszyć przegląd zmian w rysunku obróbki CNC, klienci powinni przesyłać pełne dane dotyczące zmian, a nie tylko komunikat informujący, że rysunek został zaktualizowany.
Wkład klienta | Dlaczego pomaga dostawcy szybciej reagować |
Stare i nowe rysunki oraz pliki 3D | Umożliwia bezpośrednie porównanie wersji i oznaczenie cech |
Uwaga dotycząca wersji lub zaznaczony zrzut ekranu | Pokazuje, co się zmieniło i skraca czas interpretacji |
Numer części, której dotyczy problem, efektywna ilość, i pilność | Obsługuje częściową wysyłkę, Sortowanie WIP, lub wdrożenie kolejnej partii |
Funkcjonalny powód zmiany | Pomaga zdecydować, czy rozwiązanie kompromisowe jest akceptowalne |
Wymiary krytyczne i wymagania dotyczące kontroli | Definiuje CMM, nitka, chropowatość, lub zakres FAI |
Wykończenie powierzchni i priorytet kosmetyczny | Zapobiega przeróbkom, które oszczędzają funkcję, ale nie wpływają na wygląd |
Pasujące części lub odniesienie do zespołu | Poprawia decyzje dotyczące dopasowania w przypadku zmian interfejsu |
Klienci powinni również określić, czy zmiana jest obowiązkowa dla wszystkich części, czy tylko dla przyszłych partii. Wiele opóźnień ma miejsce, ponieważ dostawca zakłada, że każdy element musi zostać wymieniony, podczas gdy klient potrzebuje nowej wersji jedynie dla jednostek, które nie zostały jeszcze wysłane. Jasny zakres może zamienić poważne zakłócenie w etapowe przejście: wysyłaj akceptowalne części w starej wersji, przerobić możliwe do odzyskania WIP, i zastosuj nowy rysunek do następnej partii.
Dobrze przygotowany wniosek o zmianę techniczną może ograniczyć liczbę powtarzających się wiadomości e-mail, zapobiegaj błędom wersji, i ułatwić zatwierdzenie wpływu kosztów/czasu realizacji. Pomaga także dostawcy chronić części, które nadal można odzyskać, zamiast odkrywać zmianę po tym, jak partia przekroczyła etap odzyskiwania.
Wniosek: Elastyczne zarządzanie zmianami to umiejętność inżynieryjna
Zmiany rysunków w połowie produkcji w obróbce CNC to nie tylko problem obsługi klienta. Sprawdzają, czy dostawca posiada przegląd techniczny, kontrola wersji, Śledzenie WIPów, możliwości inspekcji, koordynacja obróbki powierzchni, i uczciwą komunikację. Podejście JADE-CNC polega na ratowaniu tego, co można uratować, wyjaśnić, czego nie można bezpiecznie przerobić, i zapewnić klientom praktyczną drogę do kontroli kosztów i czasu realizacji.
Jeśli Twój projekt ma rewizję projektu podczas obróbki, wyślij stary rysunek, nowy rysunek, numer części, którego to dotyczy, efektywna ilość, tworzywo, wymóg wykończenia, i cel dostawy poprzez Strona z zapytaniem ofertowym JADE-CNC. JADE-CNC dopasuje zatwierdzoną wersję do wewnętrznych zapisów WIP i sprawdzi wykonalność przeróbek, zanim będzie to miało wpływ na więcej części.

Leo Lianga, Założyciel Najlepszy Partner z R&D
Założyciel JADE-CNC, LEO, który wnosi ponad dwudziestoletnie doświadczenie branżowe, Leo rozpoczął karierę jako praktykant i ćwiczy swoje umiejętności w zakresie obróbki powierzchni i obróbki CNC.