



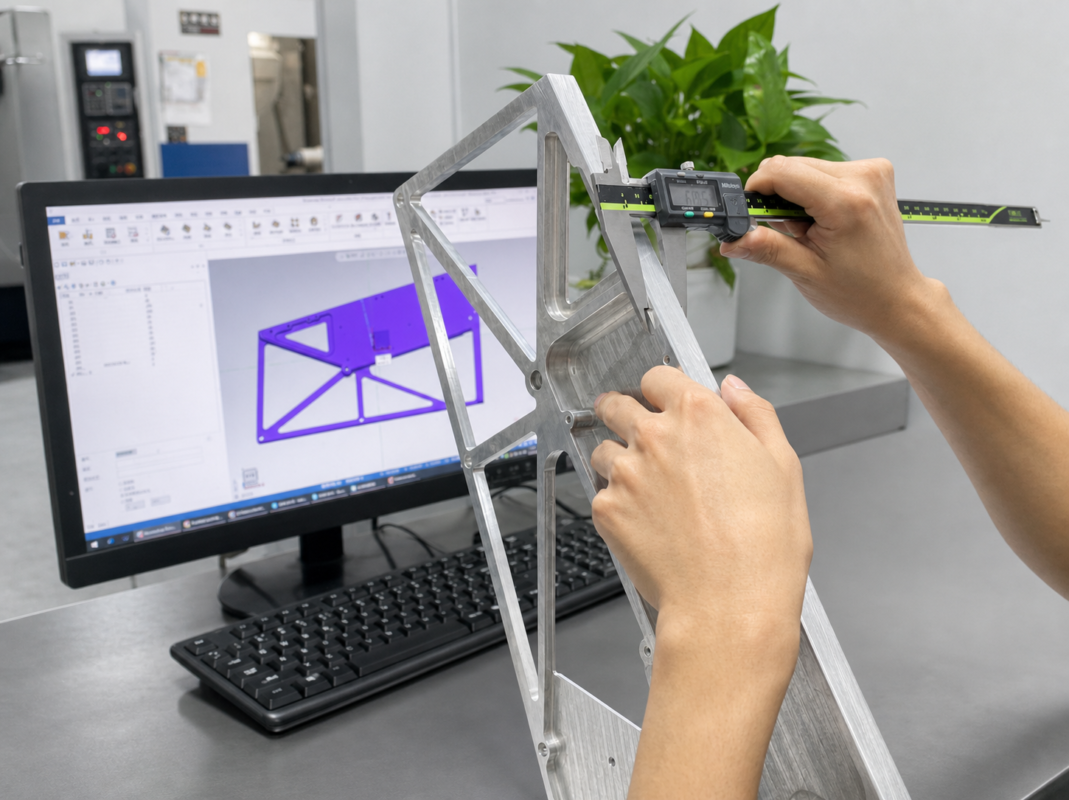
Perché le modifiche ai disegni CNC avvengono durante la produzione
Le modifiche ai disegni a metà produzione sono comuni nella lavorazione CNC personalizzata, soprattutto durante la validazione del prototipo, produzione a basso volume, e i primi cicli di produzione. Un cliente può aggiornare una staffa dopo il test di assemblaggio, modificare una serie di fori dopo la revisione di un componente di accoppiamento, stringere una tolleranza dopo il test di adattamento, o cambiare la finitura superficiale dopo aver visto un campione fisico. La sfida è che il file CAD può cambiare istantaneamente, mentre il pezzo potrebbe già esserlo 50% A 90% lavorato.
Una modifica del disegno di lavorazione CNC durante la produzione può influire sulla programmazione, fissaggio, Recupero WIP, controllo della tolleranza, ispezione, finitura superficiale, costo, e consegna. Per i team di ingegneria, la chiave è capire se il work-in-process esistente può essere rielaborato in modo sicuro o se un rifacimento controllato è la decisione a minor rischio.
Un buon fornitore non dovrebbe rispondere ad ogni richiesta di modifica con un semplice sì o no. La risposta giusta è una decisione tecnica: ciò che è già stato lavorato, quali dati rimangono utilizzabili, quale rischio di tolleranza viene introdotto, se il trattamento superficiale può ancora essere controllato, e quanti tempi di consegna o scarti il cliente può evitare.
Modifica dati richiesta Prima revisione JADE-CNC
Prima di riprogrammare o preventivare costi aggiuntivi, JADE-CNC prima congela l'operazione interessata e confronta i vecchi e i nuovi disegni. Ciò impedisce che parti aggiuntive vengano lavorate fino a raggiungere una revisione obsoleta. La revisione è simile nello spirito al controllo formale della revisione del disegno ai sensi del Pratiche di revisione disegni ASME Y14.35 e guida al controllo della configurazione come ISO 10007:2017.
Articolo da rivedere | Cosa controlla JADE-CNC | Perché è importante |
Stato WIP | Crudo, sgrossato, semilavorato, finito, trattato, imballato, o spedito | Definisce se rilavorare, ordinamento, spedizione parziale, o il remake è realistico |
Funzionalità modificata | Materiale aggiunto/rimosso, aggiornamento della tolleranza, movimento del buco, cambio filo, interruttore del materiale, terminare il cambiamento | Ogni tipo di modifica ha un percorso di salvataggio e un livello di rischio diversi |
Riferimento e pianta degli impianti | Se i vecchi riferimenti rimangono affidabili per il ri-serraggio | Controlla l'errore di posizione tra le funzionalità vecchie e nuove |
Ambito di ispezione | CMM, calibro del filo, rugosità superficiale, relazione del primo articolo, etichetta della versione | Previene lotti con versioni miste e rilavorazioni non verificate |
Impatto commerciale | Configurazione aggiuntiva, programmazione, tempo macchina, perdita materiale, rifiniture esterne, ritardo della spedizione | Consente un preventivo di modifica trasparente invece di un vago supplemento |
L'informazione interna più utile è la fase operativa corrente. Una revisione del progetto prima della sgrossatura può essere solo una modifica della programmazione. La stessa revisione dopo aver terminato, anodizzazione, o l'imballaggio potrebbe diventare un piano di rilavorazione, un rifacimento parziale, o una decisione del cliente sull'opportunità di accettare un compromesso. Dopo aver ricevuto il disegno rivisto approvato e l'ambito di modifica effettivo, JADE-CNC controlla i propri registri di produzione, Quantità WIP, e lo stato dell'operazione prima di assegnare l'azione di produzione corretta a ciascun segmento del lotto.
Il controllo del processo di lavorazione è il fulcro di una modifica di successo del disegno di lavorazione CNC. Il WIP non è solo un numero di quantità; indica al fornitore quali parti hanno ancora un sovrametallo di lavorazione, quali parti hanno riferimenti stabili, quali parti hanno già superato l'ispezione, e quali parti potrebbero richiedere la separazione delle versioni. Una richiesta di modifica che arriva in anticipo può essere gestita tramite la programmazione. Una richiesta di modifica che arriva in ritardo deve essere gestita tramite evidenza, misurazione, e controllo del rischio.
Fase di produzione in cui arriva la revisione | Impatto tipico | Azione consigliata |
Prima del taglio del materiale | Impatto sui costi più basso; principalmente programmazione e adeguamento del programma | Rilascia formalmente la nuova revisione e conferma che i file obsoleti vengono cancellati |
Dopo la sgrossatura | Spesso recuperabile se rimangono quote di stock e dati | Approvare rapidamente la rilavorazione prima del completamento rimuove una maggiore tolleranza |
Dopo aver finito | La recuperabilità dipende dalla tolleranza, superficie, e rischio di ri-serraggio | Richiedi i dati di misurazione e un confronto tra rilavorazioni e rifacimenti |
Dopo il trattamento superficiale | Maggiore rischio estetico e dimensionale | Conferma se si sta spogliando, mascheramento, o il ritocco locale è accettabile |
Dopo la spedizione | Potrebbe richiedere l'ordinamento dei campi, parti di ricambio, o la correzione del batch successivo | Separare il rischio funzionale urgente dal futuro miglioramento della progettazione |
Controllo ECR e ECN: Produzione rigorosamente alla versione del disegno rilasciata
Per modifiche formali al disegno, JADE-CNC separa la richiesta di modifica ingegneristica (Raccolta) dall'avviso di modifica tecnica (ECN). Una ECR è la richiesta per valutare una possibile modifica: quale funzionalità potrebbe cambiare, perché è necessario il cambiamento, quali parti sono interessate, e quale rischio può apparire nella produzione. Una ECN è il rilascio controllato che conferma la versione del disegno approvata, portata effettiva, azione produttiva, obbligo di ispezione, e data di attuazione.
Questa distinzione è importante nella lavorazione CNC perché una conversazione di progettazione non è la stessa cosa di un'istruzione di produzione rilasciata. JADE-CNC non cambia produzione basandosi solo su un messaggio informale, uno screenshot, o un modello non approvato. Le azioni di produzione vengono eseguite secondo la revisione controllata del disegno confermata dal cliente, quindi operatori, programmatori, ispettori, e i project manager lavorano dalla stessa versione.
Elemento di controllo della modifica | Fase ECR | Tirocinio ECN |
Scopo | Valutare se una modifica al disegno è fattibile e cosa influisce | Rilasciare le istruzioni di produzione approvate |
Contenuto principale | Motivo del cambiamento, caratteristiche interessate, Stato WIP, stima dei rischi e dei costi | Revisione del disegno, quantità effettiva, azione di rielaborazione/rielaborazione, ambito di ispezione |
Stato della produzione | Le operazioni interessate vengono congelate o trattenute per revisione | La produzione riprende secondo la versione approvata |
Controllo dei documenti | I vecchi e i nuovi disegni vengono confrontati per la valutazione ingegneristica | I file obsoleti vengono rimossi dal pacchetto di produzione attivo |
Impatto dell'ispezione | Vengono identificate le caratteristiche modificate e i punti di rischio | Piano di ispezione, Rapporto FAI, Verifiche CMM, e le etichette seguono la revisione rilasciata |
In che modo il controllo delle revisioni dei disegni guida le azioni di produzione
Dopo il rilascio di un'ECN, JADE-CNC collega ogni azione di produzione alla versione del disegno confermata. Le materie prime possono continuare con il nuovo programma, Il WIP sgrossato può entrare in un percorso di rilavorazione, le parti finite possono essere selezionate e ispezionate rispetto al nuovo requisito, e le parti non recuperabili possono essere separate per il rifacimento o per la disposizione del cliente. Questo controllo basato sulla versione aiuta a prevenire batch misti, percorsi utensile obsoleti, e rapporti di ispezione che non corrispondono alle parti consegnate.
Per i clienti, l'avviso di modifica più efficace indica chiaramente la vecchia revisione, nuova revisione, quantità interessata, se le parti della versione precedente possono ancora essere spedite, e se la modifica si applica immediatamente o dal lotto successivo. Una volta bloccata la revisione del disegno approvato, JADE-CNC segue rigorosamente quella versione attraverso la programmazione, lavorazione, finitura superficiale, ispezione, confezione, e spedizione.
Modifiche comuni ai disegni di metà produzione e soluzioni di risposta
I seguenti scenari di modifica della lavorazione CNC mostrano come le diverse revisioni del progetto influiscono sul recupero WIP, costo di rilavorazione, rifare le decisioni, e tempi di consegna. Gli intervalli di recupero riportati di seguito sono tipici riferimenti di pianificazione, risultati non garantiti; la decisione finale dipende dalla geometria della parte, materiale, quantità, tolleranza, e lo stato attuale della produzione.
Cambia categoria | Richiesta tipica | Potenziale di salvataggio stimato | Tipico tempo di consegna extra | La migliore risposta |
Progettazione strutturale | Aggiungi/rimuovi costole, tasche, capi, scanalature, cambiamenti della parete locale | 50% A 90% | 1 A 5 giorni | Fresatura aggiuntiva, inserire rinforzo, o rifacimento parziale |
Tolleranza/dimensione | Stringere +/-0.05 mm a +/-0.02 mm, migliorare Ra 1.6 a Ra 0.8 | 60% A 85% | 2 A 4 giorni | Ordinamento WIP, rifiniture di precisione, Conferma della CMM |
Foro/filo | Spostare i fori di montaggio, aggiungere thread, cambia M4 in M5 | 70% A 95% | 1 A 3 giorni | Riparazione della spina, inserti filettati, foro asolato, piastra adattatrice |
Grado del materiale | 6061-Da T6 a 7075-T6, 304 a 316L, alluminio all'acciaio | 0% A 30% | 3 A 7 giorni | Rifare le parti critiche, riutilizzare o riciclare il vecchio WIP |
Trattamento superficiale | Cambia il colore dell'anodizzazione, aggiungere la spazzolatura, rivestimento dell'interruttore | 70% A 100% | 3 A 7 giorni | Striscia, rilavorare se necessario, conferma del campione |
Assemblaggio/funzione | Spostamento dell'interfaccia di accoppiamento, correzione del fallimento del test | 60% A 90% | 2 A 10 giorni | Macchina alla parte accoppiata, progettazione dell'adattatore, ciclo rapido del campione |
Cambiamenti strutturali: Costolette, Tasche, Borchie e spessore delle pareti
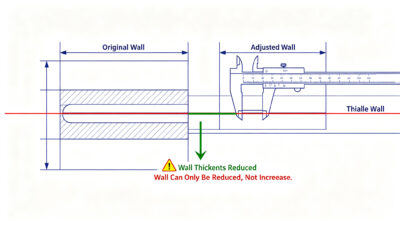
Una parte potrebbe già esserlo 50% A 70% completare quando il cliente richiede nervature aggiuntive per rigidità, Tasche di riduzione del peso per la riduzione della massa, o modifiche alle funzionalità locali dopo la convalida dell'assieme. Nella lavorazione CNC, rimuovere più materiale è solitamente più semplice che aggiungere nuovamente materiale. Se rimane abbastanza scorta, JADE-CNC può spesso aggiornare i percorsi utensile e lavorare l'area revisionata senza scartare l'intero lotto.
Il rischio tecnico deriva dal ri-serraggio, deformazione delle pareti sottili, e conflitti tra la nuova geometria e fori o cavità già lavorati. Per cambiamenti strutturali, la squadra controlla lo spessore rimanente della parete, accesso allo strumento, raggio d'angolo, affidabilità del dato, e se l'area modificata necessita di un rapporto di ispezione separato. Se il cliente necessita di materiale aggiunto, inserti locali, saldatura, legame, oppure una piastra di rinforzo riprogettata può essere più pratica che rifare ogni parte.
Un esempio pratico è un alloggiamento in alluminio lavorato a cui il cliente aggiunge una nervatura di rinforzo interna dopo il test di vibrazione. Se la nervatura deve essere aggiunta dove è già stato tolto materiale, il design monopezzo potrebbe non essere recuperabile. JADE-CNC può invece suggerire l'inserimento di un anello di rinforzo, una piastra imbullonata, o un inserto saldato locale, a seconda che l'area sia cosmetica, portante, sigillato, o nascosti dopo il montaggio.
Regola decisionale strutturale
Se la revisione rimuove materiale e non danneggia i dati esistenti, la rilavorazione è spesso pratica. Se la revisione aggiunge materiale a una superficie finita, il rifacimento o una soluzione di riprogettazione come assemblaggio è generalmente più sicura.
Modifiche della tolleranza: Dimensioni critiche, Accoppiamenti e rugosità superficiale
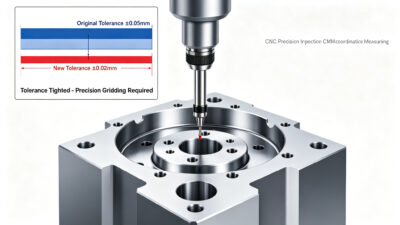
I test dell'assemblaggio a valle possono mostrare che l'accoppiamento è troppo lento o troppo stretto, quindi il cliente chiede di stringere una dimensione critica da +/-0.05 mm a +/-0.02 mm, aggiornare un grado di idoneità, o migliorare la rugosità superficiale da Ra 1.6 a Ra 0.8. Non si tratta solo di un cambiamento di ispezione. Potrebbe richiedere una sequenza di finitura diversa, controllo della durata dell'utensile, lavorazione a temperatura costante, o parametri di taglio più lenti.
JADE-CNC misura innanzitutto il WIP interessato e ordina i pezzi in tre gruppi: rilavorabile, selettivamente utilizzabile, e fuori specifica secondo la nuova tolleranza. Le parti rilavorabili possono essere corrette mediante finitura di precisione, macinazione, affinamento, o lucidatura controllata. Le parti limite possono ancora essere utilizzabili attraverso l'assemblaggio selettivo. Per dimensioni critiche modificate, i clienti dovrebbero collegare la decisione a Servizi di ispezione CNC e controllo qualità CMM piuttosto che fare affidamento solo sul controllo dell'operatore.
Una modifica della tolleranza può ridurre la finestra accettabile della metà o più, anche quando la dimensione nominale rimane la stessa. Per esempio, modifica di una funzionalità da +/-0.05 mm a +/-0.02 mm riduce la banda di tolleranza totale da 0.10 mm a 0.04 mm. Le parti già accettate nel disegno precedente potrebbero non rientrare più nel disegno rivisto, anche se la geometria fisica non è cambiata.
Tabella decisionale sulla tolleranza
Risultato WIP | Azione consigliata | Decisione di produzione |
Ha ancora l'indennità di finitura | Completa con la nuova tolleranza e ispeziona le caratteristiche modificate | Approvare la rilavorazione se l'impatto della pianificazione è accettabile |
Dentro la vecchia tolleranza ma fuori dal nuovo obiettivo | Ordinare, misura, e rivedere l'assemblea selettiva | Utilizzare per luoghi a basso rischio o rifare unità critiche |
Già oltre la nuova tolleranza | Non forzare la rilavorazione | Rifare o riprogettare la compensazione dell'assemblaggio |
Modifiche di fori e filettature: Scostamento della posizione, Aggiunti fori e aggiornamenti della filettatura
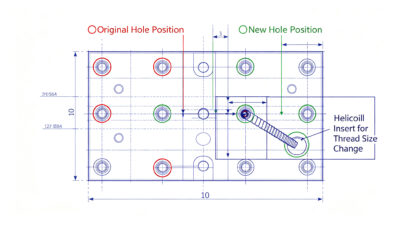
Quando la parte di accoppiamento cambia, il cliente può richiedere una nuova posizione del foro, aggiunti fori filettati, fori rimossi, o un aggiornamento della filettatura come da M4 a M5. Questo è molto comune nelle apparecchiature di automazione, maschere, infissi, alloggiamenti, e hardware di comunicazione. Alcune modifiche sono altamente recuperabili poiché i fori e le filettature possono spesso essere riparati localmente.
JADE-CNC controlla la distanza tra foro e bordo, distanza tra vecchi e nuovi centri, impegno del filo, requisiti di aspetto, requisiti di tenuta, e se il nuovo foro interferisce con le strutture interne. Le possibili soluzioni includono la saldatura a perforazione dello stesso materiale e la riforatura, Inserti elicoidali o filettati, fori asolati, piastre adattatrici, o moduli sostitutivi locali. Tutte le filettature modificate dovrebbero essere sottoposte a un'ispezione del calibro passa/non passa, e le posizioni modificate dovrebbero essere verificate rispetto allo schema di dati rivisto.
Problema foro/filettatura | Possibile metodo di recupero | Limitazione tipica |
La dimensione del filo aumenta | Forare/maschiare una filettatura più grande o installare un inserto filettato | Richiede uno spessore della parete e una distanza dal bordo sufficienti |
Il foro si muove leggermente | Scanalatura, ingrandire, oppure tappare e riforare | L'aspetto e la robustezza devono essere comunque accettabili |
Aggiunto nuovo modello di foro | Operazione secondaria utilizzando i riferimenti esistenti | L'errore di riserraggio deve essere controllato |
Il vecchio buco deve scomparire | Tappo dello stesso materiale, saldare, scarico della macchina, rifinire | Le superfici cosmetiche possono ancora mostrare prove |
Regola decisionale per il cambio della buca
La riparazione è pratica quando il vecchio foro è nascosto, non portante, o abbastanza vicino alla nuova posizione per mantenere la forza. Il rifacimento è migliore quando il foro è visibile, fondamentale per la sicurezza, vicino ad un bordo, o parte di una superficie di tenuta.
Modifiche alla qualità del materiale: 6061, 7075, Acciaio inossidabile, Rame e altro ancora
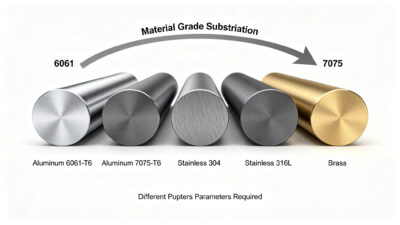
Il materiale può cambiare a causa della resistenza, corrosione, peso, costo, o requisiti della catena di fornitura. Una richiesta può convertire l'alluminio 6061-T6 in 7075-T6, 304 acciaio inossidabile fino a 316L, o dall'alluminio al rame o all'acciaio. Una volta che una parte viene tagliata da un materiale, la lavorazione non può convertirlo in un altro grado. Ciò rende i cambiamenti materiali la categoria con il salvataggio più basso.
La risposta pratica è la riduzione delle perdite. JADE-CNC verifica la disponibilità in magazzino, se le parti critiche devono essere rifatte mentre le parti non critiche possono rimanere nel vecchio materiale, se il WIP esistente può essere utilizzato in un altro modello, e se il credito di riciclaggio può compensare parte della perdita. Per le decisioni sulla progettazione dell'alluminio, i team di ingegneri possono confrontare la forza, costo, e lavorabilità nei JADE-CNC 6061-Guida in alluminio T6 vs 7075-T6 o rivedere opzioni materiali più ampie su pagina di lavorazione CNC dei metalli.
La discussione del preventivo dovrebbe separare il costo del nuovo materiale dal costo della lavorazione già consumata. Se 30 i pezzi sono semilavorati in 6061-T6 e il cliente ora richiede 7075-T6 per resistenza, le scelte realistiche non sono solo scartare o continuare. Dopo l'approvazione, JADE-CNC può rifare parti portanti in 7075-T6, WIP 6061-T6 separato per gruppi di test non critici, oppure conservare le parti della versione precedente come inventario di riserva in base alla disposizione del cliente. Questo tipo di decisione relativa al cambiamento del materiale è spesso commerciale oltre che tecnica.
Modifiche alla finitura superficiale: Anodizzazione, Spazzolatura, Rivestimento e colore
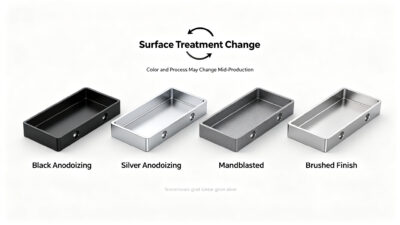
Dopo aver visto i campioni, il cliente può cambiare l'anodizzazione nera in argento, chiedere di aggiungere la spazzolatura, passare dall'anodizzazione alla verniciatura, o richiedono passivazione, placcatura, sabbiatura, o rivestimento conduttivo. Le modifiche alla finitura superficiale sono spesso più recuperabili delle modifiche ai materiali, ma richiedono un'attenta revisione dimensionale ed estetica.
L'anodizzazione e il rivestimento possono influenzare le dimensioni, mascheramento, consistenza del colore, e aspetto. Se le parti sono già finite, il fornitore deve verificare se la rimozione danneggerà i bordi, alterare le dimensioni, o creare variazioni di colore. JADE-CNC esamina le modifiche di finitura insieme al sovrametallo di lavorazione e finitura superficiale di pezzi lavorati a CNC. Per parti dall'aspetto più pregiato, UN 2 A 3 il campione di conferma del pezzo è generalmente migliore rispetto alla rielaborazione diretta dell'intero lotto.
Una modifica da anodizzato nero a spazzolato argento è un buon promemoria che le modifiche alla finitura necessitano di campioni. Anche quando è possibile lo stripping, il colore e la struttura non sono controllati solo dal CAD. Il fornitore dovrebbe confermare se la parte è decorativa, nascosto, gestiti dagli utenti, o parte della superficie visibile del prodotto. Tale contesto determina se una piccola variazione di colore è accettabile o se il lotto necessita di un piano di controllo cosmetico più rigoroso.
Assemblaggio e modifiche funzionali: Interfacce di accoppiamento e feedback dei test
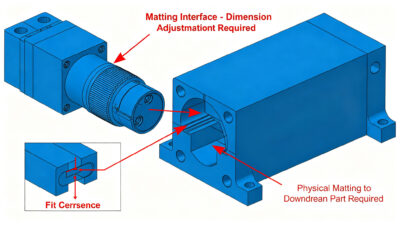
Un partner delle parti di accoppiamento può modificare il componente di accoppiamento, o i test funzionali potrebbero rivelare un difetto di progettazione. La modifica richiesta può riguardare le superfici di accoppiamento della flangia, posizioni dei connettori, gioco della guida di scorrimento, slot di dissipazione del calore, caratteristiche di schermatura, o geometria dell'adattatore. Questi cambiamenti sono difficili perché il disegno potrebbe non raccontare più l’intera storia dell’assemblea.
Per modifiche dell'interfaccia di accoppiamento, JADE-CNC può chiedere al cliente di inviare parti fisiche di accoppiamento. La lavorazione su un riferimento di accoppiamento reale può essere più affidabile della lavorazione solo su quote riviste. Per correzioni dei test funzionali, il team supporta un ciclo di campionamento rapido: rivedere, macchina, ispezionare, test, e blocca la versione successiva. Questo è dove supporto di lavorazione CNC personalizzato E 5-lavorazione CNC degli assi può ridurre il rischio di nuovo bloccaggio e di allineamento su più lati.
Se il cambiamento deriva dal test funzionale, il fornitore dovrebbe chiedere cosa non è riuscito, non solo la geometria è cambiata. Un problema di calore, perdita di tenuta, questione delle vibrazioni, Guasto EMC, o l'interferenza dell'assemblaggio può avere diverse possibili soluzioni di lavorazione. Una piccola scanalatura in rilievo, cambio di smusso, slot di schermatura aggiunto, o il manicotto adattatore può risolvere la funzione con meno rischi rispetto a una riprogettazione completa.
Quando la rilavorazione CNC non è pratica
Non tutti i cambiamenti a metà produzione dovrebbero essere recuperati. Un fornitore professionale dovrebbe salvare ciò che può essere salvato, ma spiegare anche quando una revisione del progetto durante la produzione crea più rischi che valore. In quei casi, la decisione di rifare il CNC dovrebbe essere basata sulla funzione, tolleranza, aspetto, sicurezza, e l'impatto totale sulla consegna.
Condizioni non riparabili | Perché è rischioso | Migliore compromesso |
È necessario ispessire un muro finito o aggiungere materiale | Il CNC è sottrattivo; il materiale rimosso non può essere ripristinato in modo pulito | Inserire il rinforzo, riprogettazione dell'assieme, o rifare |
Il foro critico si è spostato troppo lontano dalla vecchia posizione | La riparazione del tappo può ridurre la resistenza o lasciare tracce estetiche | Piastra adattatrice, foro asolato, o rifare |
Il grado del materiale è cambiato dopo che la lavorazione è quasi completa | Le proprietà del materiale non possono essere modificate mediante lavorazione | Rifare le parti critiche, riutilizzare il vecchio WIP, credito di riciclaggio |
Modifica importante della struttura dopo la finitura | La rimozione e la rilavorazione possono danneggiare le dimensioni e l'aspetto | Mascheramento locale, finitura in declassamento, o rifare |
La nuova tolleranza supera di gran lunga la capacità del processo pianificato | Il WIP esistente potrebbe trovarsi al di fuori del nuovo intervallo di controllo | Assemblaggio selettivo, utilizzo graduato, o nuova convalida del processo |
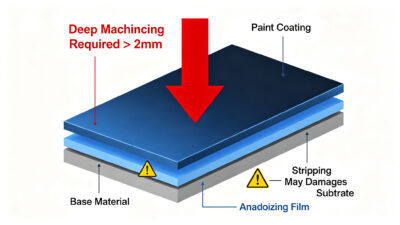
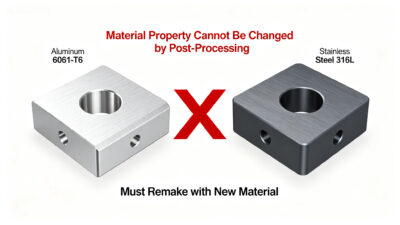
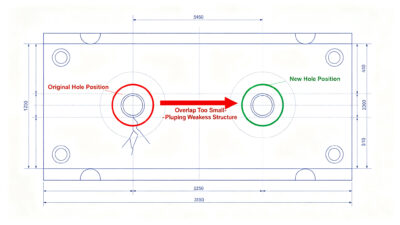
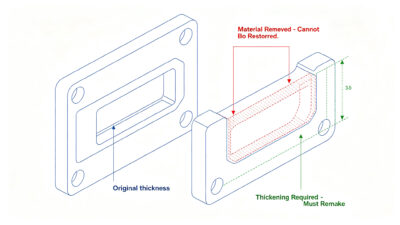
L'onestà è d'obbligo perché una parte salvata che in seguito fallisce l'assemblaggio, perdite, crepe, o crea un reclamo da parte del cliente è più costoso di un rifacimento controllato. Un fornitore forte spiega il confine con le prove: dati di misurazione, foto, note sugli incontri, registri di ispezione, e un chiaro confronto dei costi.
Meccanismo di risposta JADE-CNC per richieste di modifica ingegneristica
Il meccanismo di risposta di JADE-CNC si basa su una rapida revisione tecnica, comunicazione trasparente, e decisioni di produzione controllate. L’obiettivo è ridurre gli scarti inutili senza nascondere i rischi legati alla qualità.
- 2-risposta di fattibilità di un'ora per la revisione urgente della revisione del disegno una volta completati i file vecchi e nuovi.
- Congelamento WIP e confronto delle revisioni prima che più parti vengano lavorate secondo il vecchio disegno.
- Valutazione ingegneristica a tre livelli: recuperabile, è necessaria una rilavorazione, o rifacimento consigliato.
- Ripartizione trasparente dei costi che copre la perdita di materiale, impostare, programmazione, tempo di lavorazione, ispezione, trattamento superficiale, e tempi di consegna.
- Rapporti di ispezione separati dalla versione per le funzionalità modificate, allineato con controlli di garanzia della qualitàE ISO 9001 requisiti del sistema di gestione della qualità.
- Strategia a basso volume o lotto pilota quando un cliente si aspetta ulteriori revisioni prima di ridimensionare la produzione. Vedere lavorazione CNC a basso volumeper questo stile di produzione.
Uscita di risposta | Ciò che il cliente riceve | Valore decisionale |
Risposta di fattibilità | Può rielaborare, rielaborazione parziale, o rifare essere raccomandato? | Arresta rapidamente l'incertezza |
Nota di rischio | Tolleranza, cosmetico, forza, sigillatura, o rischio di mescolanza di versioni | Aiuta a evitare costi di qualità nascosti |
Ripartizione dei costi | Programmazione, tempo macchina, ispezione, materiale, fine, e logistica | Semplifica l'approvazione internamente |
Aggiornamento sui tempi di consegna | Giorni aggiuntivi in base all'operazione e alla possibilità di spedizione parziale | Supporta la pianificazione della produzione |
Piano di ispezione | Dimensioni modificate, controlli del filo, Punti CMM, controlli superficiali | Crea prove per l'accettazione |
Esempio di caso: Modifica della riduzione del peso durante la produzione
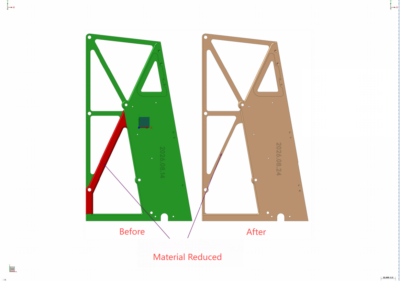
Figura 1: Confronto prima/dopo di una parte strutturale CNC rivista per la riduzione del materiale.
In un progetto di staffa strutturale aerospaziale, la parte riguardava 60% completato quando il cliente ha emesso una revisione del disegno che richiedeva la riduzione del materiale locale. L'area contrassegnata in rosso nel disegno rivisto potrebbe essere raggiunta mediante un'ulteriore fresatura, e la struttura di riferimento esistente era ancora utilizzabile. JADE-CNC ha congelato l'operazione, controllato le aree di conflitto tra la vecchia e la nuova geometria, aggiornato il programma, e utilizzato riferimenti di allineamento personalizzati per il bloccaggio successivo.
Il risultato è stato una rielaborazione controllata invece di un rifacimento completo. L'utilizzo dei materiali è rimasto al di sopra 80%, le caratteristiche riviste hanno ricevuto un rapporto di ispezione separato, e l'impatto della consegna è stato limitato a circa due giorni aggiuntivi. Se la stessa modifica fosse arrivata dopo la finitura finale o dopo la rimozione delle superfici di riferimento, la raccomandazione avrebbe potuto essere diversa.
Metrico | Percorso di rilavorazione controllato | Percorso rifacimento completo |
Uso materiale | Mantenimento della parte semilavorata esistente; utilizzo di cui sopra 80% | È probabile che il WIP della versione precedente venga scartato o riciclato |
Impatto sui tempi di consegna | Di 2 giorni aggiuntivi | Spesso 7 A 10 giorni per il nuovo materiale, lavorazione, e ispezione |
Focus dell'ispezione | Tasche e relazione di riferimento modificate | Ispezione completa del primo articolo su nuove parti |
Valore del cliente | Minore perdita di materiale e convalida più rapida | Rischio di rilavorazione inferiore ma costi e ritardi più elevati |
Lista di controllo prima di inviare una revisione del disegno
Per accelerare la revisione delle modifiche ai disegni di lavorazione CNC, i clienti devono inviare i dati di modifica completi anziché solo un messaggio che informa che il disegno è stato aggiornato.
Ingresso del cliente | Perché aiuta il fornitore a rispondere più velocemente |
Disegni vecchi e nuovi più file 3D | Consente il confronto diretto delle revisioni e la marcatura delle caratteristiche |
Nota di revisione o screenshot contrassegnato | Mostra cosa è cambiato e riduce i tempi di interpretazione |
Codice articolo interessato, quantità effettiva, e urgenza | Supporta la spedizione parziale, Ordinamento WIP, o l'implementazione del batch successivo |
Motivo funzionale del cambiamento | Aiuta a decidere se una soluzione di compromesso è accettabile |
Dimensioni critiche e requisiti di ispezione | Definisce CMM, filo, rugosità, o ambito FAI |
Finitura superficiale e priorità estetica | Impedisce rilavorazioni che salvano la funzione ma falliscono nell'aspetto |
Parti di accoppiamento o riferimento dell'assieme | Migliora le decisioni di adattamento per le modifiche dell'interfaccia |
I clienti devono inoltre indicare se la modifica è obbligatoria per tutte le parti o solo per i lotti futuri. Si verificano molti ritardi perché il fornitore presume che ogni pezzo debba essere cambiato, mentre il cliente necessita della nuova revisione solo per le unità non ancora spedite. Un ambito chiaro può trasformare una grave interruzione in una transizione graduale: spedire parti accettabili della vecchia versione, rielaborare il WIP recuperabile, e applicare il nuovo disegno al lotto successivo.
Una richiesta di modifica tecnica ben preparata può ridurre lo scambio di email, prevenire errori di versione, e rendere più semplice l'approvazione dell'impatto costi/tempi di consegna. Aiuta inoltre il fornitore a proteggere le parti ancora recuperabili invece di scoprire il cambiamento una volta che il lotto ha superato la fase recuperabile.
Conclusione: La gestione flessibile delle modifiche è una capacità ingegneristica
Le modifiche ai disegni a metà produzione nella lavorazione CNC non sono solo una questione di servizio al cliente. Verificano se un fornitore dispone di una revisione tecnica, controllo della versione, Monitoraggio WIP, capacità di ispezione, coordinamento del trattamento superficiale, e comunicazione onesta. L’approccio di JADE-CNC è quello di salvare ciò che può essere salvato, spiegare cosa non può essere rielaborato in sicurezza, e offrire ai clienti un percorso pratico per il controllo dei costi e dei tempi di consegna.
Se il tuo progetto ha una revisione del design durante la lavorazione, invia il vecchio disegno, nuovo disegno, numero di parte interessato, quantità effettiva, materiale, requisito di finitura, e obiettivo di consegna attraverso il Pagina RFQ JADE-CNC. JADE-CNC abbinerà la revisione approvata ai record WIP interni ed esaminerà la fattibilità della rilavorazione prima che vengano interessate più parti.

Leone Liang, Fondatore Miglior Partner con R&D
Il fondatore di JADE-CNC LEO, che vanta oltre due decenni di esperienza nel settore, Leo ha iniziato la sua carriera come apprendista e ha messo in pratica le sue competenze nel trattamento superficiale e nella lavorazione CNC.