



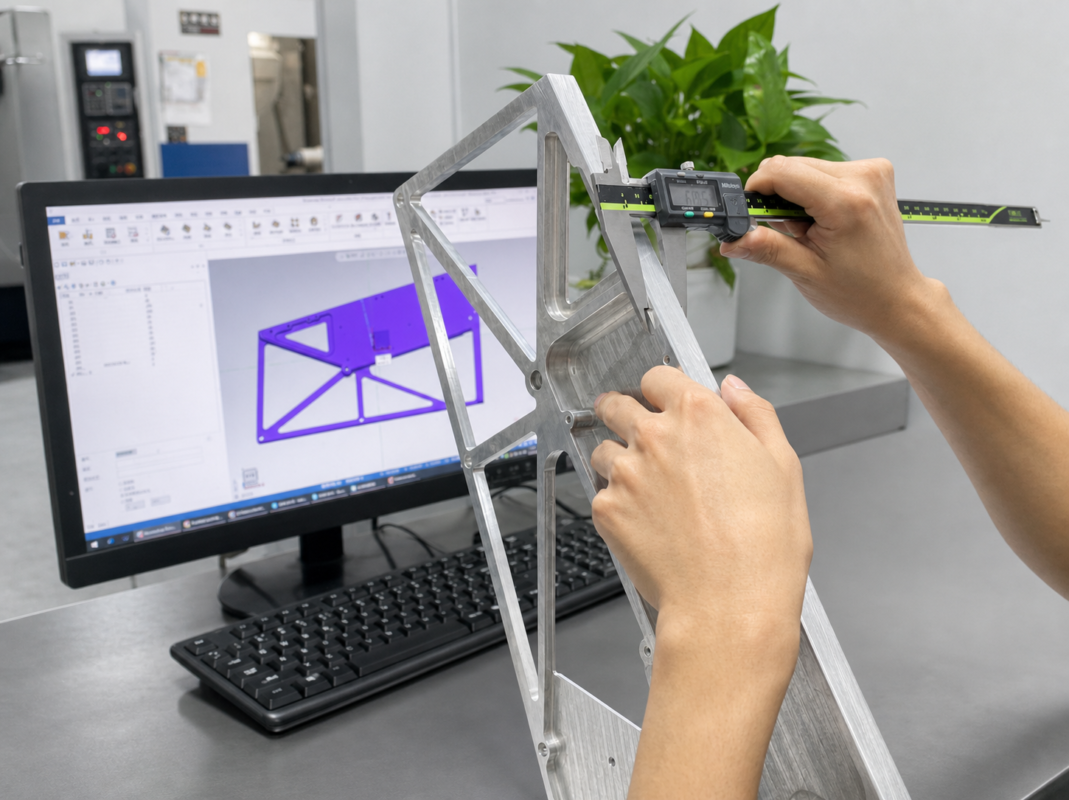
لماذا تحدث تغييرات الرسم باستخدام الحاسب الآلي أثناء الإنتاج
تعد تغييرات الرسم في منتصف الإنتاج شائعة في الآلات المخصصة باستخدام الحاسب الآلي, خاصة أثناء التحقق من صحة النموذج الأولي, إنتاج منخفض الحجم, وتشغيل الإنتاج الأول. يجوز للعميل تحديث الدعامة بعد اختبار التجميع, تغيير نمط الثقب بعد مراجعة عنصر التزاوج, تشديد التسامح بعد اختبار اللياقة, أو قم بتبديل تشطيب السطح بعد رؤية عينة مادية. التحدي هو أن ملف CAD يمكن أن يتغير على الفور, في حين أن الشغل قد يكون بالفعل 50% ل 90% تشكيله.
يمكن أن يؤثر تغيير رسم التصنيع باستخدام الحاسب الآلي أثناء الإنتاج على البرمجة, تركيب, إنقاذ العمل قيد التنفيذ, السيطرة على التسامح, تقتيش, التشطيب السطحي, يكلف, والتسليم. للفرق الهندسية, المفتاح هو فهم ما إذا كان من الممكن إعادة صياغة العمل الحالي بأمان أو ما إذا كانت إعادة الإنتاج الخاضعة للرقابة هي القرار الأقل خطورة.
لا ينبغي للمورد الجيد أن يجيب على كل طلب تغيير بنعم أو لا. الرد الصحيح هو قرار فني: ما تم تشكيله بالفعل, والتي تبقى المسند صالحة للاستعمال, ما هي مخاطر التسامح المقدمة, ما إذا كان لا يزال من الممكن التحكم في المعالجة السطحية, ومقدار المهلة الزمنية أو الخردة التي يمكن للعميل تجنبها.
تغيير بيانات الطلب مراجعات JADE-CNC أولاً
قبل إعادة البرمجة أو نقلا عن تكلفة إضافية, يقوم JADE-CNC أولاً بتجميد العملية المتأثرة ومقارنة الرسومات القديمة والجديدة. وهذا يمنع تصنيع الأجزاء الإضافية إلى نسخة قديمة. تشبه المراجعة من حيث الروح التحكم الرسمي في مراجعة الرسم بموجب ASME Y14.35 ممارسات مراجعة الرسم وتوجيهات التحكم في التكوين مثل ايزو 10007:2017.
مراجعة البند | ما يتحقق JADE-CNC | لماذا يهم |
حالة العمل قيد التنفيذ | خام, آلة خشنة, نصف تشطيب, انتهى, تعامل, معبأة, أو شحنها | يحدد ما إذا كان إعادة العمل, فرز, شحنة جزئية, أو طبعة جديدة واقعية |
الميزة المتغيرة | تمت إضافة/إزالة المواد, تحديث التسامح, تحرك الثقب, تغيير الخيط, تبديل المواد, إنهاء التغيير | كل نوع تغيير له مسار إنقاذ ومستوى خطر مختلف |
المسند وخطة التثبيت | ما إذا كانت المسندات القديمة تظل موثوقة لإعادة التثبيت | يتحكم في الخطأ الموضعي بين الميزات القديمة والجديدة |
نطاق التفتيش | سم, مقياس الخيط, خشونة السطح, تقرير المادة الأولى, تسمية الإصدار | يمنع دفعات الإصدار المختلط وإعادة العمل التي لم يتم التحقق منها |
التأثير التجاري | إعداد إضافي, برمجة, وقت الآلة, خسارة مادية, تشطيب خارجي, تأخير الشحن | يسمح بعرض أسعار شفاف للتغيير بدلاً من الرسوم الإضافية الغامضة |
المعلومات الداخلية الأكثر فائدة هي خطوة العملية الحالية. قد تكون مراجعة التصميم قبل التقريب مجرد تغيير في البرمجة. نفس التعديل بعد الانتهاء, أنودة, أو قد تصبح التعبئة خطة إعادة صياغة, طبعة جديدة جزئية, أو قرار العميل بشأن قبول التسوية. بعد استلام الرسم المنقح المعتمد ونطاق التغيير الفعال, تقوم JADE-CNC بفحص سجلات الإنتاج الخاصة بها, كمية ويب, وحالة التشغيل قبل تعيين إجراء الإنتاج الصحيح لكل مقطع دُفعة.
يعد التحكم في العمل أثناء العملية مركزًا لتغيير رسم التصنيع باستخدام الحاسب الآلي بنجاح. WIP ليس مجرد رقم كمية; فهو يخبر المورد بالأجزاء التي لا تزال تتمتع ببدل تصنيع, الأجزاء التي لها بيانات مستقرة, الأجزاء التي اجتازت الفحص بالفعل, والأجزاء التي قد تحتاج إلى فصل الإصدار. يمكن التعامل مع طلب التغيير الذي يصل مبكرًا من خلال البرمجة. يجب التعامل مع طلب التغيير الذي يصل متأخرًا من خلال الأدلة, قياس, والسيطرة على المخاطر.
مرحلة الإنتاج عند وصول المراجعة | تأثير نموذجي | الإجراء الموصى به |
قبل قطع المواد | تأثير بأقل تكلفة; في الغالب البرمجة وتعديل الجدول الزمني | قم بإصدار المراجعة الجديدة رسميًا وتأكد من إلغاء الملفات القديمة |
بعد التخشين | غالبا ما تكون قابلة للاسترداد إذا بقيت مخصصات المخزون والمسندات | الموافقة على إعادة العمل بسرعة قبل الانتهاء يزيل المزيد من البدلات |
بعد الانتهاء | تعتمد إمكانية الاسترداد على التسامح, سطح, وإعادة لقط المخاطر | اطلب بيانات القياس ومقارنة إعادة العمل/إعادة التصنيع |
بعد المعالجة السطحية | ارتفاع المخاطر التجميلية والأبعاد | تأكيد ما إذا كان تجريد, اخفاء, أو اللمس المحلي مقبول |
بعد الشحن | قد يتطلب الفرز الميداني, قطع الغيار, أو تصحيح الدفعة التالية | فصل المخاطر الوظيفية العاجلة عن تحسين التصميم المستقبلي |
التحكم في ECR وECN: الإنتاج بدقة وفقًا لإصدار الرسم الذي تم إصداره
لتغييرات الرسم الرسمية, JADE-CNC يفصل طلب التغيير الهندسي (ECR) من إشعار التغيير الهندسي (إن). ECR هو طلب لتقييم التغيير المحتمل: ما هي الميزة التي قد تتغير, لماذا هناك حاجة للتغيير, الأجزاء التي تتأثر, وما هي المخاطر التي قد تظهر في الإنتاج. ECN هو الإصدار الخاضع للرقابة والذي يؤكد نسخة الرسم المعتمدة, نطاق فعال, عمل الإنتاج, شرط التفتيش, وتاريخ التنفيذ.
يعد هذا التمييز مهمًا في التصنيع باستخدام الحاسب الآلي لأن محادثة التصميم ليست مثل تعليمات الإنتاج الصادرة. لا يقوم JADE-CNC بتحويل الإنتاج بناءً على رسالة غير رسمية فقط, لقطة شاشة, أو نموذج غير معتمد. يتم تنفيذ إجراءات الإنتاج وفقًا لمراجعة الرسم الخاضعة للرقابة والتي أكدها العميل, حتى المشغلين, المبرمجين, مفتشون, ويعمل مديرو المشاريع من نفس الإصدار.
عنصر التحكم في التغيير | مرحلة ECR | تدريب ECN |
غاية | قم بتقييم ما إذا كان تغيير الرسم ممكنًا وما تأثيره | قم بإصدار تعليمات الإنتاج المعتمدة |
المحتوى الرئيسي | سبب التغيير, الميزات المتأثرة, حالة العمل قيد التنفيذ, تقدير المخاطر والتكلفة | مراجعة الرسم, كمية فعالة, إعادة صياغة/إعادة صنع العمل, نطاق التفتيش |
حالة الإنتاج | يتم تجميد العمليات المتأثرة أو إخضاعها للمراجعة | يستأنف الإنتاج حسب النسخة المعتمدة |
التحكم في المستندات | تتم مقارنة الرسومات القديمة والجديدة للتقييم الهندسي | تتم إزالة الملفات القديمة من حزمة الإنتاج النشطة |
تأثير التفتيش | يتم تحديد الميزات المتغيرة ونقاط الخطر | خطة التفتيش, تقرير فاي, الشيكات CMM, والتسميات تتبع المراجعة التي تم إصدارها |
كيف يحرك التحكم في مراجعة الرسم إجراءات الإنتاج
بعد إصدار ECN, يربط JADE-CNC كل إجراء إنتاج بنسخة الرسم المؤكدة. قد تستمر المواد الخام مع البرنامج الجديد, قد تدخل الأعمال قيد التنفيذ المعالجة بشكل خشن في مسار إعادة العمل, يمكن فرز الأجزاء النهائية وفحصها وفقًا للمتطلبات الجديدة, ويمكن فصل الأجزاء غير القابلة للاسترداد لإعادة تصنيعها أو التصرف فيها من قبل العميل. يساعد عنصر التحكم المستند إلى الإصدار هذا على منع الدفعات المختلطة, مسارات الأدوات التي عفا عليها الزمن, وتقارير التفتيش التي لا تتطابق مع الأجزاء المسلمة.
للعملاء, ينص إشعار التغيير الأكثر فعالية بوضوح على المراجعة القديمة, مراجعة جديدة, الكمية المتضررة, ما إذا كان لا يزال من الممكن شحن أجزاء الإصدار السابق, وما إذا كان التغيير ينطبق على الفور أو من الدفعة التالية. بمجرد قفل مراجعة الرسم المعتمدة, يتبع JADE-CNC هذا الإصدار بدقة من خلال البرمجة, بالقطع, التشطيب السطحي, تقتيش, التعبئة والتغليف, والشحن.
تغييرات الرسم الشائعة في منتصف الإنتاج وحلول الاستجابة
توضح سيناريوهات تغيير التصنيع باستخدام الحاسب الآلي التالية كيف تؤثر مراجعات التصميم المختلفة على إنقاذ الأعمال قيد التنفيذ, تكلفة إعادة العمل, إعادة اتخاذ القرارات, والمهلة الزمنية. نطاقات الإنقاذ أدناه هي مراجع التخطيط النموذجية, نتائج غير مضمونة; يعتمد القرار النهائي على هندسة الأجزاء, مادة, كمية, تسامح, وحالة الإنتاج الحالية.
تغيير الفئة | طلب نموذجي | إمكانية الإنقاذ المقدرة | مهلة إضافية نموذجية | أفضل رد |
التصميم الهيكلي | إضافة/إزالة الأضلاع, جيوب, الزعماء, الأخاديد, تغييرات الجدار المحلي | 50% ل 90% | 1 ل 5 أيام | طحن إضافي, إدراج التعزيز, أو طبعة جديدة جزئية |
التسامح/البعد | تشديد +/-0.05 مم ل +/-0.02 مم, تحسين رع 1.6 إلى رع 0.8 | 60% ل 85% | 2 ل 4 أيام | فرز الأعمال قيد التنفيذ, التشطيب الدقيق, تأكيد CMM |
ثقب / موضوع | نقل فتحات التثبيت, إضافة المواضيع, تغيير M4 إلى M5 | 70% ل 95% | 1 ل 3 أيام | إصلاح المكونات, إدراج الموضوع, فتحة مشقوقة, لوحة محول |
درجة المادة | 6061-من T6 إلى 7075-T6, 304 إلى 316 ل, الألومنيوم إلى الصلب | 0% ل 30% | 3 ل 7 أيام | إعادة صنع الأجزاء الهامة, إعادة استخدام أو إعادة تدوير الأعمال قيد التقدم القديمة |
المعالجة السطحية | تغيير لون أنودة, إضافة بالفرشاة, طلاء التبديل | 70% ل 100% | 3 ل 7 أيام | يجرد, إعادة الجهاز إذا لزم الأمر, تأكيد العينة |
التجميع/الوظيفة | تحول واجهة التزاوج, تصحيح فشل الاختبار | 60% ل 90% | 2 ل 10 أيام | آلة لجزء التزاوج, تصميم المحول, حلقة عينة سريعة |
التغييرات الهيكلية: ضلوع, جيوب, الرؤساء وسمك الجدار
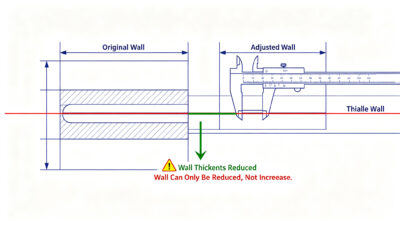
قد يكون هناك جزء بالفعل 50% ل 70% تكتمل عندما يطلب العميل إضافة أضلاع للصلابة, جيوب تخفيض الوزن لتقليل الكتلة, أو تغييرات الميزة المحلية بعد التحقق من صحة التجميع. في التصنيع باستخدام الحاسب الآلي, عادة ما تكون إزالة المزيد من المواد أسهل من إضافة المواد مرة أخرى. إذا بقي مخزون كاف, يمكن لـ JADE-CNC في كثير من الأحيان تحديث مسارات الأدوات وتجهيز المنطقة المعدلة دون إلغاء الدفعة بأكملها.
تأتي المخاطر الفنية من إعادة التثبيت, تشوه الجدار الرقيق, والصراعات بين الهندسة الجديدة والثقوب أو التجاويف التي تم تشكيلها بالفعل. للتغييرات الهيكلية, يقوم الفريق بفحص سمك الجدار المتبقي, الوصول إلى الأداة, نصف قطر الزاوية, موثوقية المسند, وما إذا كانت المنطقة التي تم تغييرها تحتاج إلى تقرير فحص منفصل. إذا كان العميل يحتاج إلى إضافة مادة مرة أخرى, إدراجات محلية, لحام, الترابط, أو قد تكون لوحة التعزيز المعاد تصميمها أكثر عملية من إعادة تصنيع كل جزء.
والمثال العملي هو غلاف الألمنيوم المُشكل آليًا حيث يضيف العميل ضلع تقوية داخلي بعد اختبار الاهتزاز. إذا كان يجب إضافة الضلع حيث تمت إزالة المادة بالفعل, قد لا يكون التصميم المكون من قطعة واحدة قابلاً للاسترداد. قد يقترح JADE-CNC بدلاً من ذلك حلقة تقوية مدرجة, لوحة انسحب, أو إدراج ملحومة المحلية, اعتمادًا على ما إذا كانت المنطقة تجميلية, الحاملة, مختوم, أو مخفية بعد التجميع.
قاعدة القرار الهيكلي
إذا كانت المراجعة تزيل المواد ولا تلحق الضرر بمرجع الإسناد الموجود, غالبًا ما تكون إعادة العمل عملية. إذا كانت المراجعة تضيف مادة إلى السطح النهائي, عادةً ما يكون حل إعادة التصميم أو إعادة التصميم والتجميع أكثر أمانًا.
تغييرات التسامح: الأبعاد الحرجة, الملاءمة وخشونة السطح
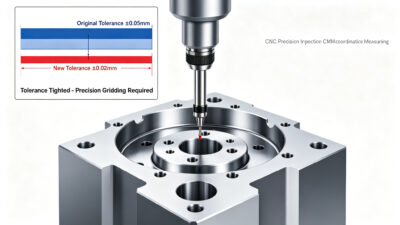
قد يُظهر اختبار التجميع النهائي أن الملاءمة فضفاضة جدًا أو ضيقة جدًا, لذلك يطلب العميل تشديد البعد الحرج من +/-0.05 مم ل +/-0.02 مم, ترقية درجة مناسبة, أو تحسين خشونة السطح من Ra 1.6 إلى رع 0.8. هذا ليس مجرد تغيير التفتيش. قد يتطلب الأمر تسلسلًا مختلفًا للتشطيب, التحكم في عمر الأداة, تصنيع الآلات بدرجة حرارة ثابتة, أو معلمات القطع أبطأ.
تقوم JADE-CNC أولاً بقياس العمل قيد المعالجة المتأثر وفرز الأجزاء إلى ثلاث مجموعات: قابلة لإعادة العمل, قابلة للاستخدام بشكل انتقائي, وخارج المواصفات في ظل التسامح الجديد. يمكن تصحيح الأجزاء القابلة لإعادة العمل من خلال التشطيب الدقيق, طحن, شحذ, أو تلميع يمكن التحكم فيه. قد تظل الأجزاء الحدودية قابلة للاستخدام من خلال التجميع الانتقائي. للأبعاد الحرجة المتغيرة, يجب على العملاء ربط القرار بـ خدمات التفتيش باستخدام الحاسب الآلي ومراقبة الجودة CMM بدلاً من الاعتماد فقط على فحص المشغل.
يمكن أن يؤدي تغيير التسامح إلى تقليل النافذة المقبولة بمقدار النصف أو أكثر, حتى عندما يظل الحجم الاسمي كما هو. على سبيل المثال, تغيير الميزة من +/-0.05 مم ل +/-0.02 مم يقلل من نطاق التسامح الكلي من 0.10 مم ل 0.04 مم. الأجزاء التي تم قبولها بالفعل بموجب الرسم السابق قد لا تعد مؤهلة بموجب الرسم المنقح, حتى لو لم تتغير الهندسة الفيزيائية.
جدول قرار التسامح
نتيجة العمل قيد التنفيذ | الإجراء الموصى به | قرار الإنتاج |
لا يزال لديه بدل التشطيب | قم بالانتهاء من التسامح الجديد وفحص الميزات المتغيرة | الموافقة على إعادة العمل إذا كان تأثير الجدول الزمني مقبولاً |
داخل التسامح القديم ولكن خارج الهدف الجديد | نوع, يقيس, ومراجعة التجميع الانتقائي | استخدمه للمواقع الأقل خطورة أو أعد تشكيل الوحدات المهمة |
بالفعل يتجاوز التسامح الجديد | لا تجبر على إعادة العمل | إعادة صنع أو إعادة تصميم تعويض التجميع |
تغييرات الثقب والخيط: إزاحة الموقف, وأضاف الثقوب وترقيات الموضوع
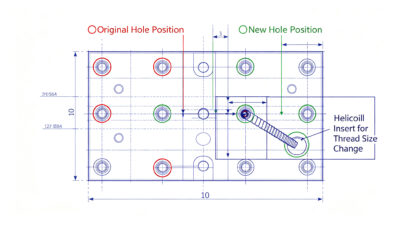
عندما يتغير جزء التزاوج, قد يطلب العميل موضع ثقب جديد, وأضاف الثقوب الخيوط, الثقوب التي تمت إزالتها, أو ترقية الخيط مثل M4 إلى M5. هذا شائع جدًا في معدات التشغيل الآلي, الرقص, تركيبات, المساكن, وأجهزة الاتصالات. بعض التغييرات قابلة للاسترداد بشكل كبير لأنه يمكن إصلاح الثقوب والخيوط محليًا في كثير من الأحيان.
يقوم JADE-CNC بفحص المسافة من الفتحة إلى الحافة, المسافة بين المراكز القديمة والجديدة, مشاركة الخيط, متطلبات المظهر, متطلبات الختم, وما إذا كان الثقب الجديد يتداخل مع الهياكل الداخلية. وتشمل الحلول الممكنة لحام المكونات وإعادة الحفر من نفس المادة, Helicoil أو إدراجات مترابطة, فتحات مشقوقة, لوحات محول, أو وحدات الاستبدال المحلية. يجب أن تخضع جميع الخيوط التي تم تغييرها لفحص مقياس go/no-go, ويجب التحقق من المواضع المتغيرة مقابل مخطط الإسناد المنقح.
مشكلة الثقب/الخيط | طريقة الاسترداد الممكنة | القيد النموذجي |
يزيد حجم الخيط | قم بثقب/اضغط على خيط أكبر أو قم بتثبيت إدراج ملولب | يتطلب ما يكفي من سمك الجدار ومسافة الحافة |
يتحرك الثقب قليلاً | فتحة, تكبير, أو قم بتوصيل وإعادة الحفر | يجب أن يظل المظهر والقوة مقبولين |
تمت إضافة نمط ثقب جديد | عملية ثانوية باستخدام المسندات الموجودة | يجب التحكم في خطأ إعادة التثبيت |
يجب أن تختفي الحفرة القديمة | نفس المكونات المادية, لحام, تدفق الآلة, إعادة صقل | قد لا تزال الأسطح التجميلية تظهر الأدلة |
قاعدة قرار تغيير الثقب
يكون الإصلاح عمليًا عندما يتم إخفاء الثقب القديم, غير الحاملة, أو قريب بدرجة كافية من الموضع الجديد للحفاظ على القوة. من الأفضل إعادة التصنيع عندما يكون الثقب مرئيًا, السلامة الحرجة, بالقرب من الحافة, أو جزء من سطح الختم.
تغييرات درجة المواد: 6061, 7075, الفولاذ المقاوم للصدأ, النحاس وأكثر
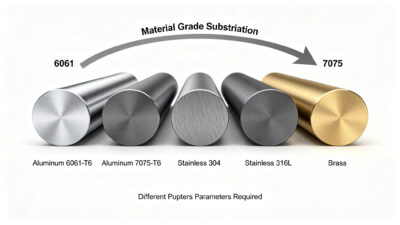
قد تتغير المواد بسبب القوة, تآكل, وزن, يكلف, أو متطلبات سلسلة التوريد. قد يقوم الطلب بتبديل الألومنيوم 6061-T6 إلى 7075-T6, 304 الفولاذ المقاوم للصدأ إلى 316L, أو الألومنيوم إلى النحاس أو الفولاذ. بمجرد قطع جزء من مادة واحدة, لا يمكن للآلات تحويله إلى درجة أخرى. وهذا يجعل التغييرات المادية هي فئة الإنقاذ الأقل.
والرد العملي هو الحد من الخسائر. JADE-CNC يتحقق من توافر المخزون, ما إذا كان يجب إعادة تصنيع الأجزاء المهمة بينما يمكن أن تظل الأجزاء غير الحرجة في المادة القديمة, ما إذا كان من الممكن استخدام الأعمال قيد التنفيذ الحالية في نموذج آخر, وما إذا كان رصيد إعادة التدوير يمكن أن يعوض جزءًا من الخسارة. لاتخاذ قرارات تصميم الألومنيوم, يمكن للفرق الهندسية مقارنة القوة, يكلف, وقابلية التشغيل الآلي في JADE-CNC 6061-دليل الألومنيوم T6 مقابل 7075-T6 أو قم بمراجعة خيارات المواد الأوسع على صفحة تصنيع المعادن باستخدام الحاسب الآلي.
يجب أن تفصل مناقشة عرض الأسعار تكلفة المواد الجديدة عن تكلفة المعالجة المستهلكة بالفعل. لو 30 القطع نصف منتهية في 6061-T6 ويحتاج العميل الآن إلى 7075-T6 للقوة, فالاختيارات الواقعية لا تقتصر على الإلغاء أو الاستمرار. بعد الموافقة, قد تقوم JADE-CNC بإعادة تصنيع الأجزاء الحاملة في 7075-T6, منفصلة 6061-T6 WIP لتجميعات الاختبار غير الحرجة, أو الاحتفاظ بأجزاء الإصدار السابق كمخزون احتياطي وفقًا لتصرف العميل. غالبًا ما يكون هذا النوع من قرارات التغيير المادي تجاريًا بقدر ما يكون تقنيًا.
تغييرات تشطيب السطح: أنودة, تنظيف الأسنان بالفرشاة, طلاء ولون
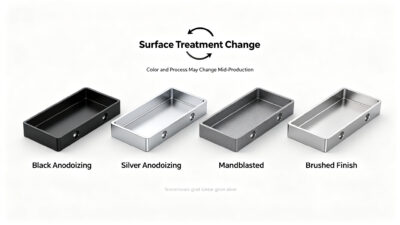
بعد رؤية العينات, يجوز للعميل تغيير الأنودة السوداء إلى الفضة, اطلب إضافة بالفرشاة, التحول من أنودة إلى اللوحة, أو تتطلب التخميل, تصفيح, تفجير حبة, أو طلاء موصل. غالبًا ما تكون تغييرات التشطيب السطحي أكثر قابلية للاسترداد من تغييرات المواد, لكنها تتطلب مراجعة دقيقة للأبعاد والتجميل.
يمكن أن تؤثر الأنودة والطلاء على الأبعاد, اخفاء, تناسق اللون, والمظهر. إذا تم الانتهاء من الأجزاء بالفعل, يجب على المورد التحقق مما إذا كان التجريد سيؤدي إلى إتلاف الحواف, تغيير الأبعاد, أو إنشاء اختلاف اللون. يقوم JADE-CNC بمراجعة التغييرات النهائية مع بدل التشغيل الآلي و التشطيب السطحي للأجزاء المصنعة باستخدام الحاسب الآلي. للحصول على أجزاء مظهر ذات قيمة أعلى, أ 2 ل 3 عادةً ما تكون عينة تأكيد القطعة أفضل من إعادة معالجة الدفعة الكاملة مباشرةً.
يعد التغيير من الأسود المؤكسد إلى الفضي بمثابة تذكير جيد بأن إنهاء التغييرات يحتاج إلى عينات. حتى عندما يكون التجريد ممكنًا, لا يتم التحكم في اللون والملمس بواسطة CAD وحده. يجب على المورد تأكيد ما إذا كان الجزء مزخرفًا, مختفي, التعامل معها من قبل المستخدمين, أو جزء من سطح المنتج المرئي. يحدد هذا السياق ما إذا كان الاختلاف البسيط في اللون مقبولاً أو ما إذا كانت الدفعة تحتاج إلى خطة تحكم أكثر صرامة في مستحضرات التجميل.
التجميع والتغييرات الوظيفية: واجهات التزاوج وملاحظات الاختبار
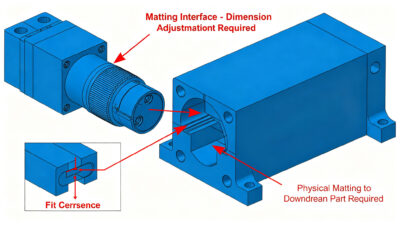
قد يقوم شريك أجزاء التزاوج بتغيير مكون التزاوج, أو قد يكشف الاختبار الوظيفي عن عيب في التصميم. قد يشمل التغيير المطلوب أسطح تزاوج الحواف, مواقف الموصل, إزالة السكك الحديدية الشريحة, فتحات تبديد الحرارة, ميزات التدريع, أو هندسة المحول. هذه التغييرات صعبة لأن الرسم لم يعد يروي القصة الكاملة للتجميع.
لتغييرات واجهة التزاوج, قد تطلب JADE-CNC من العميل إرسال أجزاء التزاوج المادية. يمكن أن تكون المعالجة الآلية لمرجع تزاوج حقيقي أكثر موثوقية من المعالجة الآلية للأبعاد المنقحة فقط. لتصحيحات الاختبار الوظيفي, يدعم الفريق حلقة عينة سريعة: يراجع, آلة, فحص, امتحان, وقفل الإصدار التالي. هذا هو المكان دعم التصنيع باستخدام الحاسب الآلي المخصص و 5-محور التصنيع باستخدام الحاسب الآلي يمكن أن يقلل من خطر إعادة التثبيت ومخاطر المحاذاة متعددة الجوانب.
إذا كان التغيير يأتي من الاختبار الوظيفي, يجب على المورد أن يسأل ما الذي فشل, ليس فقط ما تغيرت الهندسة. مشكلة في الحرارة, تسرب الختم, قضية الاهتزاز, فشل EMC, أو قد يكون لتداخل التجميع العديد من حلول المعالجة الممكنة. أخدود إغاثة صغير, تغيير الشطب, فتحة التدريع المضافة, أو قد تؤدي حافظة المحول إلى حل الوظيفة بمخاطر أقل من إعادة التصميم الكاملة.
عندما تكون إعادة صياغة CNC غير عملية
لا ينبغي إنقاذ كل تغيير في منتصف الإنتاج. يجب على المورد المحترف أن ينقذ ما يمكن إنقاذه, ولكن اشرح أيضًا متى تؤدي مراجعة التصميم أثناء الإنتاج إلى مخاطر أكبر من القيمة. في تلك الحالات, يجب أن يعتمد قرار إعادة تصنيع CNC على الوظيفة, تسامح, مظهر, أمان, وتأثير التسليم الإجمالي.
حالة غير قابلة لإعادة العمل | لماذا هو محفوف بالمخاطر | تسوية أفضل |
تحتاج إلى تكثيف الجدار النهائي أو إضافة مادة مرة أخرى | CNC مطروح; لا يمكن استعادة المواد التي تمت إزالتها بشكل نظيف | أدخل التعزيز, إعادة تصميم الجمعية, أو طبعة جديدة |
تحرك الثقب الحرج بعيدًا جدًا عن الموضع القديم | قد يؤدي إصلاح السدادة إلى تقليل القوة أو ترك آثار تجميلية | لوحة محول, فتحة مشقوقة, أو طبعة جديدة |
يتم تغيير درجة المواد بعد اكتمال المعالجة في الغالب | لا يمكن تغيير خصائص المواد عن طريق التصنيع | إعادة صنع الأجزاء الهامة, إعادة استخدام العمل قيد التقدم القديم, إعادة تدوير الائتمان |
تغيير هيكلي كبير بعد التشطيب | قد يؤدي التجريد وإعادة التصنيع إلى إتلاف الأبعاد والمظهر | اخفاء المحلية, الانتهاء من خفض المستوى, أو طبعة جديدة |
التسامح الجديد يتجاوز بكثير قدرة العملية المخططة | قد يكون العمل قيد التقدم الحالي خارج نطاق التحكم الجديد | التجمع الانتقائي, الاستخدام المتدرج, أو التحقق من صحة العملية الجديدة |
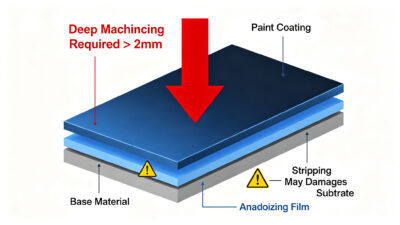
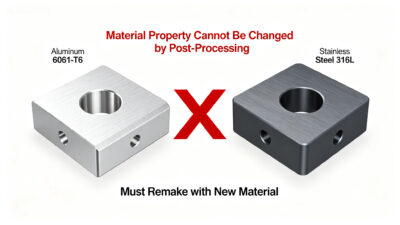
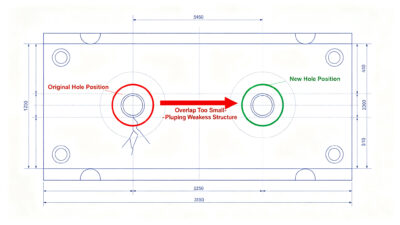
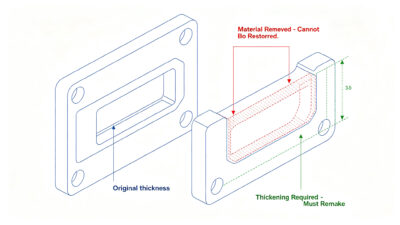
الأمانة واجبة لأن الجزء المحفوظ يفشل في التجميع لاحقًا, التسريبات, الشقوق, أو إنشاء شكوى من العميل أكثر تكلفة من إعادة الإنتاج الخاضعة للرقابة. يشرح المورد القوي الحدود بالأدلة: بيانات القياس, صور, ملاحظات لاعبا أساسيا, سجلات التفتيش, ومقارنة واضحة للتكلفة.
آلية الاستجابة JADE-CNC لطلبات التغيير الهندسي
تم تصميم آلية استجابة JADE-CNC حول المراجعة الهندسية السريعة, التواصل الشفاف, وقرارات الإنتاج الخاضعة للرقابة. الهدف هو تقليل الخردة غير الضرورية دون إخفاء مخاطر الجودة.
- 2-الرد على الجدوى لمدة ساعة لمراجعة مراجعة الرسم العاجلة عند اكتمال الملفات القديمة والجديدة.
- مقارنة WIP للتجميد والمراجعة قبل تشكيل المزيد من الأجزاء للرسم القديم.
- التقييم الهندسي ثلاثي المستويات: قابلة للإنقاذ, إعادة صياغة المطلوبة, أو طبعة جديدة الموصى بها.
- توزيع شفاف للتكاليف يغطي الخسارة المادية, يثبت, برمجة, وقت المعالجة, تقتيش, المعالجة السطحية, والمهلة الزمنية.
- تقارير فحص مفصولة بالإصدار للميزات المتغيرة, تتماشى مع ضوابط ضمان الجودةو ايزو 9001 متطلبات نظام إدارة الجودة.
- إستراتيجية الحجم المنخفض أو الدفعة التجريبية عندما يتوقع العميل المزيد من المراجعات قبل توسيع نطاق الإنتاج. يرى التصنيع باستخدام الحاسب الآلي ذات الحجم المنخفضلهذا النمط من الإنتاج.
مخرجات الاستجابة | ما يحصل عليه العميل | قيمة القرار |
رد الجدوى | يمكن إعادة صياغة, إعادة صياغة جزئية, أو يوصى بإعادة الإنتاج? | توقف عدم اليقين بسرعة |
مذكرة المخاطر | تسامح, مستحضرات التجميل, قوة, ختم, أو خطر خلط الإصدارات | يساعد على تجنب تكلفة الجودة الخفية |
تقسيم التكلفة | برمجة, وقت الآلة, تقتيش, مادة, ينهي, والخدمات اللوجستية | يجعل الموافقة أسهل داخليا |
تحديث المهلة الزمنية | أيام إضافية حسب العملية وما إذا كان الشحن الجزئي ممكنًا | يدعم تخطيط الإنتاج |
خطة التفتيش | الأبعاد المتغيرة, الشيكات الموضوع, نقاط سي إم إم, الشيكات السطحية | يخلق دليلا على القبول |
مثال الحالة: التغيير في تخفيض الوزن أثناء الإنتاج
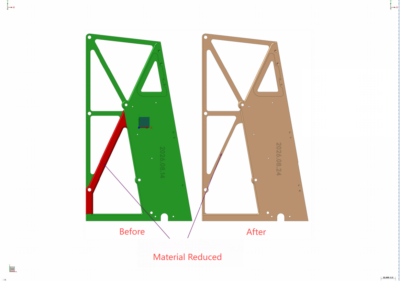
شكل 1: قبل / بعد مقارنة جزء CNC الهيكلي المنقح لتقليل المواد.
في مشروع قوس هيكلي واحد للفضاء الجوي, الجزء كان حول 60% يكتمل عندما أصدر العميل مراجعة للرسم تتطلب تقليل المواد المحلية. يمكن الوصول إلى المنطقة المميزة باللون الأحمر في الرسم المنقح عن طريق الطحن الإضافي, وكان هيكل المسند الحالي لا يزال قابلاً للاستخدام. قام JADE-CNC بتجميد العملية, فحص مناطق الصراع بين الهندسة القديمة والجديدة, تحديث البرنامج, واستخدمت وحدات إسناد المحاذاة المخصصة لإعادة التثبيت.
وكانت النتيجة إعادة صياغة محكومة بدلاً من طبعة جديدة كاملة. بقي استخدام المواد أعلى 80%, تلقت الميزات المنقحة تقرير فحص منفصل, واقتصر تأثير التسليم على حوالي يومين إضافيين. إذا كان نفس التغيير قد وصل بعد التشطيب النهائي أو بعد إزالة أسطح المسند, ربما كانت التوصية مختلفة.
متري | مسار إعادة العمل المتحكم فيه | مسار طبعة جديدة كاملة |
استخدام المواد | تم الاحتفاظ بالجزء شبه النهائي الحالي; الاستفادة أعلاه 80% | من المحتمل أن يتم إلغاء الإصدار السابق من WIP أو إعادة تدويره |
تأثير المهلة الزمنية | عن 2 أيام إضافية | غالباً 7 ل 10 أيام للمواد الجديدة, بالقطع, والتفتيش |
التركيز التفتيش | جيوب متغيرة وعلاقة المسند | فحص المادة الأولى الكامل للأجزاء الجديدة |
قيمة العميل | انخفاض فقدان المواد والتحقق بشكل أسرع | انخفاض مخاطر إعادة العمل ولكن ارتفاع التكلفة والتأخير |
قائمة المراجعة قبل إرسال مراجعة الرسم
لتسريع مراجعة تغيير رسم التصنيع باستخدام الحاسب الآلي, يجب على العملاء إرسال بيانات التغيير الكاملة بدلاً من مجرد رسالة تفيد بأنه تم تحديث الرسم.
مدخلات العملاء | لماذا يساعد المورد على الاستجابة بشكل أسرع |
الرسومات القديمة والجديدة بالإضافة إلى ملفات ثلاثية الأبعاد | يسمح بمقارنة المراجعة المباشرة ووضع علامات على الميزات |
ملاحظة المراجعة أو لقطة الشاشة المميزة | يوضح ما تغير ويقلل وقت الترجمة |
رقم الجزء المتأثر, كمية فعالة, والإلحاح | يدعم الشحن الجزئي, فرز الأعمال قيد التنفيذ, أو تنفيذ الدفعة التالية |
السبب الوظيفي للتغيير | يساعد على تحديد ما إذا كان الحل الوسط مقبولاً |
الأبعاد الحرجة ومتطلبات التفتيش | تعريف CMM, خيط, خشونة, أو نطاق FAI |
الانتهاء من السطح والأولوية التجميلية | يمنع إعادة العمل الذي يحفظ الوظيفة ولكنه يفشل في المظهر |
أجزاء التزاوج أو مرجع التجميع | تحسين القرارات الملائمة لتغييرات الواجهة |
يجب على العملاء أيضًا تحديد ما إذا كان التغيير إلزاميًا لجميع الأجزاء أم للدفعات المستقبلية فقط. تحدث العديد من التأخيرات لأن المورد يفترض أنه يجب تغيير كل قطعة, بينما يحتاج العميل فقط إلى المراجعة الجديدة للوحدات التي لم يتم شحنها بعد. يمكن للنطاق الواضح أن يحول الاضطراب الكبير إلى مرحلة انتقالية: شحن أجزاء الإصدار القديم المقبولة, إعادة صياغة WIP القابلة للاسترداد, وتطبيق الرسم الجديد على الدفعة التالية.
يمكن أن يؤدي طلب التغيير الهندسي المُعد جيدًا إلى تقليل رسائل البريد الإلكتروني المرسلة والمستقبلة, منع أخطاء الإصدار, وتسهيل الموافقة على تأثير التكلفة/المهلة الزمنية. كما أنه يساعد المورد على حماية الأجزاء التي لا تزال قابلة للإصلاح بدلاً من اكتشاف التغيير بعد انتقال الدفعة إلى ما بعد المرحلة القابلة للاسترداد.
خاتمة: التعامل المرن مع التغيير هو قدرة هندسية
إن تغييرات الرسم في منتصف الإنتاج في التصنيع باستخدام الحاسب الآلي ليست مجرد مشكلة تتعلق بخدمة العملاء. يقومون باختبار ما إذا كان المورد لديه مراجعة هندسية, التحكم في الإصدار, تتبع الأعمال قيد التنفيذ, القدرة على التفتيش, تنسيق المعالجة السطحية, والتواصل الصادق. نهج JADE-CNC هو إنقاذ ما يمكن إنقاذه, اشرح ما لا يمكن إعادة صياغته بأمان, ومنح العملاء طريقًا عمليًا للتحكم في التكلفة والمهلة الزمنية.
إذا كان مشروعك يحتوي على مراجعة للتصميم أثناء التصنيع, إرسال الرسم القديم, رسم جديد, رقم الجزء المتأثر, كمية فعالة, مادة, متطلبات الانتهاء, والتسليم المستهدف من خلال JADE-CNC صفحة RFQ. ستقوم JADE-CNC بمطابقة المراجعة المعتمدة مع سجلات الأعمال قيد التنفيذ الداخلية ومراجعة جدوى إعادة العمل قبل أن تتأثر المزيد من الأجزاء.

ليو ليانغ, أفضل شريك مؤسس مع R&د
JADE-CNC مؤسس LEO, الذي يجلب أكثر من عقدين من الخبرة في الصناعة, بدأ ليو حياته المهنية كمتدرب ومارس مهاراته في معالجة الأسطح والتصنيع باستخدام الحاسب الآلي.