



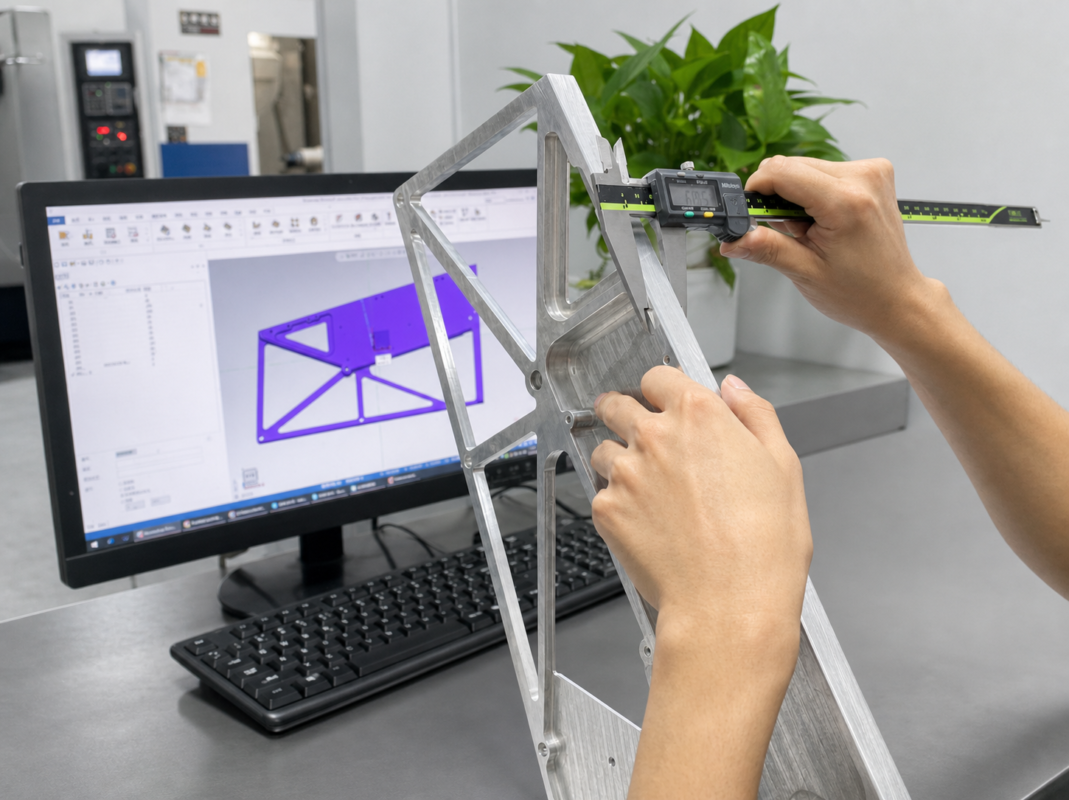
Warum CNC-Zeichnungsänderungen während der Produktion auftreten
Zeichnungsänderungen während der Produktion sind bei der kundenspezifischen CNC-Bearbeitung üblich, insbesondere während der Prototypenvalidierung, Kleinserienfertigung, und erste Produktionsläufe. Ein Kunde kann eine Halterung nach dem Montagetest aktualisieren, Ändern Sie ein Lochmuster, nachdem eine passende Komponente überarbeitet wurde, Verschärfen Sie die Toleranz nach der Dichtsitzprüfung, oder ändern Sie die Oberflächenbeschaffenheit, nachdem Sie ein physisches Muster gesehen haben. Die Herausforderung besteht darin, dass sich die CAD-Datei sofort ändern kann, während das Werkstück möglicherweise bereits vorhanden ist 50% Zu 90% bearbeitet.
Eine Änderung der CNC-Bearbeitungszeichnung während der Produktion kann sich auf die Programmierung auswirken, Befestigung, In Bearbeitung befindliche Bergung, Toleranzkontrolle, Inspektion, Oberflächenveredelung, kosten, und Lieferung. Für Ingenieurteams, Der Schlüssel besteht darin, zu verstehen, ob die vorhandenen unfertigen Arbeiten sicher überarbeitet werden können oder ob eine kontrollierte Neuanfertigung die risikoärmere Entscheidung ist.
Ein guter Lieferant sollte nicht jede Änderungsanfrage mit einem einfachen Ja oder Nein beantworten. Die richtige Reaktion ist eine technische Entscheidung: was bereits bearbeitet wurde, welche Daten noch verwendbar sind, welches Toleranzrisiko entsteht, ob die Oberflächenbehandlung noch kontrollierbar ist, und wie viel Vorlaufzeit oder Ausschuss der Kunde vermeiden kann.
Änderungsanforderungsdaten, die JADE-CNC zuerst prüft
Vor der Neuprogrammierung oder der Angabe zusätzlicher Kosten, JADE-CNC friert zunächst den betroffenen Vorgang ein und vergleicht die alte mit der neuen Zeichnung. Dadurch wird verhindert, dass zusätzliche Teile zu einer veralteten Revision bearbeitet werden. Die Überprüfung ähnelt im Geiste der formalen Revisionskontrolle von Zeichnungen unter ASME Y14.35-Zeichnungsrevisionspraktiken und Konfigurationskontrollanleitungen wie z ISO 10007:2017.
Überprüfen Sie den Artikel | Was JADE-CNC prüft | Warum es wichtig ist |
WIP-Status | Roh, grob bearbeitet, halbfertig, fertig, behandelt, verpackt, oder versendet | Definiert, ob Nacharbeit, Sortierung, Teillieferung, oder Remake ist realistisch |
Geänderte Funktion | Material hinzugefügt/entfernt, Toleranzaktualisierung, Loch bewegen, Fadenwechsel, Materialwechsel, Änderung beenden | Jeder Änderungstyp hat einen anderen Wiederherstellungspfad und eine andere Risikostufe |
Bezugs- und Vorrichtungsplan | Ob alte Bezugspunkte beim Nachspannen zuverlässig erhalten bleiben | Kontrolliert Positionsfehler zwischen alten und neuen Features |
Inspektionsumfang | CMM, Gewindelehre, Oberflächenrauheit, Erstbericht, Versionsbezeichnung | Verhindert gemischte Chargenversionen und ungeprüfte Nacharbeiten |
Kommerzielle Auswirkungen | Zusätzliches Setup, Programmierung, Maschinenzeit, materieller Verlust, Außenveredelung, Versandverzögerung | Ermöglicht ein transparentes Änderungsangebot anstelle eines vagen Aufpreises |
Die nützlichste interne Information ist der aktuelle Arbeitsschritt. Eine Designüberarbeitung vor dem Schruppen kann nur eine Programmieränderung sein. Die gleiche Überarbeitung nach der Fertigstellung, Eloxieren, oder das Verpacken kann zu einem Überarbeitungsplan werden, ein teilweises Remake, oder eine Entscheidung des Kunden, ob er einen Kompromiss akzeptiert. Nach Erhalt der genehmigten überarbeiteten Zeichnung und des wirksamen Änderungsumfangs, JADE-CNC prüft die eigenen Produktionsunterlagen, WIP-Menge, und den Betriebsstatus, bevor jedem Chargensegment die richtige Produktionsaktion zugewiesen wird.
Die Work-in-Process-Kontrolle ist das Herzstück einer erfolgreichen CNC-Bearbeitungszeichnungsänderung. WIP ist nicht nur eine Mengenzahl; Es teilt dem Lieferanten mit, welche Teile noch Bearbeitungsaufmaß haben, welche Teile stabile Bezugspunkte haben, welche Teile die Prüfung bereits bestanden haben, und welche Teile möglicherweise eine Versionstrennung erfordern. Eine frühzeitig eintreffende Änderungsanfrage kann durch Programmierung bearbeitet werden. Ein verspätet eintreffender Änderungsantrag muss nachweislich geklärt werden, Messung, und Risikokontrolle.
Produktionsstadium, wenn die Revision eintrifft | Typische Auswirkung | Empfohlene Maßnahme |
Vor dem Materialschneiden | Geringste Kostenauswirkungen; hauptsächlich Programmierung und Zeitplananpassung | Geben Sie die neue Revision offiziell frei und bestätigen Sie, dass veraltete Dateien gelöscht werden |
Nach dem Schruppen | Oftmals wiederherstellbar, wenn Aufmaß und Bezüge erhalten bleiben | Genehmigen Sie die Nacharbeit schnell, bevor Sie mit der Fertigstellung mehr Aufmaß entfernen |
Nach Abschluss | Die Wiederherstellbarkeit hängt von der Toleranz ab, Oberfläche, und Wiedereinspanngefahr | Fordern Sie Messdaten und einen Nacharbeits-/Neuanfertigungsvergleich an |
Nach der Oberflächenbehandlung | Höheres kosmetisches und dimensionales Risiko | Bestätigen Sie, ob das Abisolieren erfolgt, Maskierung, oder eine lokale Ausbesserung ist akzeptabel |
Nach dem Versand | Möglicherweise ist eine Feldsortierung erforderlich, Ersatzteile, oder Korrektur der nächsten Charge | Trennen Sie dringende funktionale Risiken von zukünftigen Designverbesserungen |
ECR- und ECN-Steuerung: Streng nach der freigegebenen Zeichnungsversion produzieren
Für formale Zeichnungsänderungen, JADE-CNC trennt den technischen Änderungsantrag (ECR) aus der technischen Änderungsmitteilung (ECN). Eine ECR ist die Aufforderung zur Bewertung einer möglichen Änderung: Welche Funktion kann sich ändern?, warum die Änderung notwendig ist, welche Teile betroffen sind, und welche Risiken in der Produktion auftreten können. Ein ECN ist die kontrollierte Freigabe, die die genehmigte Zeichnungsversion bestätigt, Wirkungsumfang, Produktionsaktion, Inspektionspflicht, und Umsetzungsdatum.
Diese Unterscheidung ist bei der CNC-Bearbeitung wichtig, da ein Designgespräch nicht dasselbe ist wie eine freigegebene Produktionsanweisung. JADE-CNC wechselt die Produktion nicht nur aufgrund einer formlosen Mitteilung, ein Screenshot, oder ein nicht zugelassenes Modell. Produktionsmaßnahmen werden gemäß der vom Kunden bestätigten kontrollierten Zeichnungsrevision ausgeführt, also Betreiber, Programmierer, Inspektoren, und Projektmanager arbeiten mit derselben Version.
Änderungskontrollelement | ECR-Bühne | ECN-Praktikum |
Zweck | Bewerten Sie, ob eine Zeichnungsänderung machbar ist und welche Auswirkungen sie hat | Geben Sie die genehmigte Produktionsanweisung frei |
Hauptinhalt | Grund für die Änderung, betroffene Funktionen, WIP-Status, Risiko- und Kostenschätzung | Zeichnungsüberarbeitung, wirksame Menge, Überarbeitungs-/Remake-Aktion, Inspektionsumfang |
Produktionsstatus | Betroffene Vorgänge werden eingefroren oder zur Überprüfung zurückgehalten | Die Produktion wird gemäß der genehmigten Version wieder aufgenommen |
Dokumentenkontrolle | Zur technischen Beurteilung werden alte und neue Zeichnungen verglichen | Veraltete Dateien werden aus dem aktiven Produktionspaket entfernt |
Auswirkungen auf die Inspektion | Veränderte Merkmale und Risikopunkte werden identifiziert | Inspektionsplan, FAI-Bericht, CMM-Prüfungen, und Beschriftungen folgen der veröffentlichten Revision |
Wie die Zeichnungsrevisionskontrolle Produktionsaktionen vorantreibt
Nachdem ein ECN freigegeben wurde, JADE-CNC verknüpft jede Produktionsaktion mit der bestätigten Zeichnungsversion. Rohmaterial kann mit dem neuen Programm weitergeführt werden, Rohbearbeiteter WIP kann in eine Nacharbeitsroute eintreten, Fertigteile können sortiert und anhand der neuen Anforderungen geprüft werden, und nicht wiederherstellbare Teile können zur Neuanfertigung oder zur Entsorgung durch den Kunden getrennt werden. Diese versionierte Kontrolle hilft, gemischte Chargen zu vermeiden, veraltete Werkzeugwege, und Prüfberichte, die nicht mit den gelieferten Teilen übereinstimmen.
Für Kunden, In der effektivsten Änderungsmitteilung wird die alte Revision deutlich angegeben, neue Überarbeitung, betroffene Menge, ob Teile der Vorgängerversion noch versendet werden können, und ob die Änderung sofort oder ab der nächsten Charge gilt. Sobald die genehmigte Zeichnungsrevision gesperrt ist, JADE-CNC folgt dieser Version bei der Programmierung strikt, Bearbeitung, Oberflächenveredelung, Inspektion, Verpackung, und Versand.
Allgemeine Zeichnungsänderungen während der Produktion und Reaktionslösungen
Die folgenden Änderungsszenarien bei der CNC-Bearbeitung zeigen, wie sich unterschiedliche Konstruktionsrevisionen auf die WIP-Rettung auswirken, Nacharbeitskosten, Entscheidungen neu treffen, und Vorlaufzeit. Die unten aufgeführten Bergungsbereiche sind typische Planungsreferenzen, keine garantierten Ergebnisse; Die endgültige Entscheidung hängt von der Teilegeometrie ab, Material, Menge, Toleranz, und aktuellen Produktionsstand.
Kategorie ändern | Typische Anfrage | Geschätztes Rettungspotenzial | Typische zusätzliche Vorlaufzeit | Beste Antwort |
Strukturelles Design | Rippchen hinzufügen/entfernen, Taschen, Chefs, Rillen, lokale Wandveränderungen | 50% Zu 90% | 1 Zu 5 Tage | Zusätzliches Fräsen, Verstärkung einlegen, oder teilweises Remake |
Toleranz/Maß | Anziehen +/-0.05 mm bis +/-0.02 mm, Ra verbessern 1.6 zu Ra 0.8 | 60% Zu 85% | 2 Zu 4 Tage | WIP-Sortierung, Präzisionsbearbeitung, CMM-Bestätigung |
Loch/Gewinde | Befestigungslöcher verschieben, Threads hinzufügen, Ändern Sie M4 in M5 | 70% Zu 95% | 1 Zu 3 Tage | Steckerreparatur, Gewindeeinsätze, Langloch, Adapterplatte |
Materialqualität | 6061-T6 bis 7075-T6, 304 bis 316L, Aluminium bis Stahl | 0% Zu 30% | 3 Zu 7 Tage | Kritische Teile neu erstellen, Altes WIP wiederverwenden oder recyceln |
Oberflächenbehandlung | Eloxierungsfarbe ändern, Bürsten hinzufügen, Schalterbeschichtung | 70% Zu 100% | 3 Zu 7 Tage | Streifen, Bei Bedarf nachbearbeiten, Musterbestätigung |
Aufbau/Funktion | Verschiebung der Paarungsschnittstelle, Korrektur von Testfehlern | 60% Zu 90% | 2 Zu 10 Tage | Maschine zum Gegenstück, Adapterdesign, schnelle Probenschleife |
Strukturelle Veränderungen: Rippchen, Taschen, Vorsprünge und Wandstärke
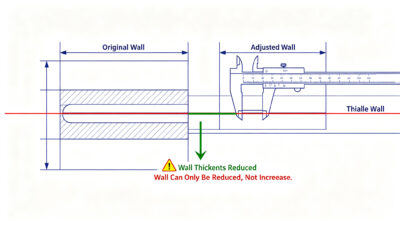
Ein Teil kann bereits vorhanden sein 50% Zu 70% abgeschlossen, wenn der Kunde zusätzliche Rippen für mehr Steifigkeit wünscht, Gewichtsreduzierungstaschen zur Gewichtsreduzierung, oder lokale Funktionsänderungen nach der Baugruppenvalidierung. In der CNC-Bearbeitung, Das Entfernen von mehr Material ist in der Regel einfacher als das erneute Hinzufügen von Material. Wenn noch genügend Vorrat vorhanden ist, JADE-CNC kann häufig Werkzeugwege aktualisieren und den überarbeiteten Bereich bearbeiten, ohne die gesamte Charge zu verschrotten.
Das technische Risiko entsteht durch Umspannen, dünnwandige Verformung, und Konflikte zwischen der neuen Geometrie und bereits bearbeiteten Löchern oder Hohlräumen. Für bauliche Veränderungen, Das Team prüft die verbleibende Wandstärke, Werkzeugzugriff, Eckradius, Datumszuverlässigkeit, und ob für den geänderten Bereich ein separater Inspektionsbericht erforderlich ist. Wenn der Kunde wieder hinzugefügtes Material benötigt, lokale Einsätze, Schweißen, Bindung, oder eine neu gestaltete Verstärkungsplatte kann praktischer sein, als jedes Teil neu herzustellen.
Ein praktisches Beispiel ist ein bearbeitetes Aluminiumgehäuse, bei dem der Kunde nach Vibrationstests eine interne Verstärkungsrippe anbringt. Wenn die Rippe dort hinzugefügt werden muss, wo bereits Material entfernt wurde, Das einteilige Design ist möglicherweise nicht wiederherstellbar. JADE-CNC schlägt möglicherweise stattdessen einen eingesetzten Verstärkungsring vor, eine verschraubte Platte, oder ein örtlich geschweißter Einsatz, je nachdem, ob es sich um einen kosmetischen Bereich handelt, tragend, versiegelt, oder nach der Montage versteckt werden.
Strukturelle Entscheidungsregel
Wenn durch die Revision Material entfernt wird und bestehende Bezüge nicht beschädigt werden, Nacharbeiten sind oft sinnvoll. Wenn die Überarbeitung einer fertigen Oberfläche Material hinzufügt, Ein Remake oder eine Redesign-as-Assembly-Lösung ist in der Regel sicherer.
Toleranzänderungen: Kritische Dimensionen, Passungen und Oberflächenrauheit
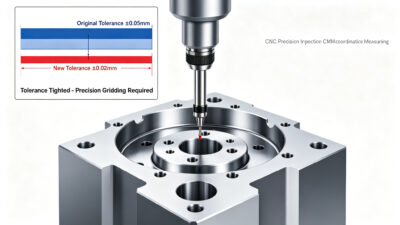
Nachträgliche Montagetests können ergeben, dass die Passform zu locker oder zu eng ist, Daher bittet der Kunde darum, ein kritisches Maß zu verschärfen +/-0.05 mm bis +/-0.02 mm, eine Fitnessnote verbessern, oder die Oberflächenrauheit von Ra verbessern 1.6 zu Ra 0.8. Dabei handelt es sich nicht nur um eine Inspektionsänderung. Möglicherweise ist eine andere Endbearbeitungsreihenfolge erforderlich, Kontrolle der Werkzeugstandzeit, Bearbeitung bei konstanter Temperatur, oder langsamere Schnittparameter.
JADE-CNC misst zunächst den betroffenen WIP und sortiert die Teile in drei Gruppen: nacharbeitbar, gezielt nutzbar, und außerhalb der Spezifikation im Rahmen der neuen Toleranz. Nachbearbeitbare Teile können durch Präzisionsbearbeitung korrigiert werden, Schleifen, honen, oder kontrolliertes Polieren. Grenzteile können durch selektive Montage möglicherweise noch verwendet werden. Für geänderte kritische Abmessungen, Kunden sollten die Entscheidung mit verbinden CNC-Inspektionsdienste und CMM-Qualitätskontrolle anstatt sich nur auf eine Bedienerkontrolle zu verlassen.
Eine Toleranzänderung kann das akzeptable Fenster um die Hälfte oder mehr reduzieren, auch wenn die Nenngröße gleich bleibt. Zum Beispiel, Ändern einer Funktion von +/-0.05 mm bis +/-0.02 mm reduziert das Gesamttoleranzband ab 0.10 mm bis 0.04 mm. Teile, die bereits im Rahmen der vorherigen Zeichnung angenommen wurden, qualifizieren sich möglicherweise nicht mehr für die überarbeitete Zeichnung, auch wenn sich die physikalische Geometrie nicht geändert hat.
Toleranz-Entscheidungstabelle
WIP-Ergebnis | Empfohlene Maßnahme | Produktionsentscheidung |
Es gibt noch Nachbearbeitungszugabe | Stellen Sie die Arbeit auf die neue Toleranz ein und überprüfen Sie die geänderten Merkmale | Genehmigen Sie Nacharbeiten, wenn die Auswirkungen auf den Zeitplan akzeptabel sind |
Innerhalb der alten Toleranz, aber außerhalb des neuen Ziels | Sortieren, messen, und überprüfen Sie die selektive Montage | Für Standorte mit geringerem Risiko verwenden oder kritische Einheiten umbauen |
Schon jenseits der neuen Toleranz | Erzwingen Sie keine Nacharbeit | Baugruppenvergütung neu gestalten oder gestalten |
Loch- und Gewindeänderungen: Positionsversatz, Löcher und Gewinde-Upgrades hinzugefügt
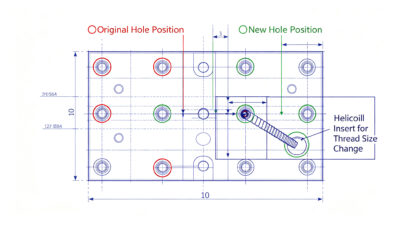
Wenn sich das Gegenstück ändert, Der Kunde kann eine neue Lochposition anfordern, Gewindelöcher hinzugefügt, Löcher entfernt, oder ein Gewinde-Upgrade wie M4 auf M5. Dies ist bei Automatisierungsgeräten sehr häufig der Fall, Vorrichtungen, Vorrichtungen, Gehäuse, und Kommunikationshardware. Einige Änderungen sind in hohem Maße wiederherstellbar, da Löcher und Gewinde häufig vor Ort repariert werden können.
JADE-CNC prüft den Loch-Rand-Abstand, Entfernung zwischen alten und neuen Zentren, Gewindeeingriff, Anforderungen an das Aussehen, Anforderungen an die Abdichtung, und ob das neue Loch die inneren Strukturen beeinträchtigt. Mögliche Lösungen sind Lochschweißen und Nachbohren aus dem gleichen Material, Helicoil- oder Gewindeeinsätze, Langlöcher, Adapterplatten, oder lokale Ersatzmodule. Alle geänderten Gewinde sollten einer Gut/Schlecht-Prüfung unterzogen werden, und geänderte Positionen sollten anhand des überarbeiteten Bezugsschemas überprüft werden.
Loch-/Gewindeproblem | Mögliche Wiederherstellungsmethode | Typische Einschränkung |
Die Gewindegröße nimmt zu | Bohren/schneiden Sie ein größeres Gewinde oder installieren Sie einen Gewindeeinsatz | Erfordert ausreichend Wandstärke und Randabstand |
Loch bewegt sich leicht | Slot, vergrößern, oder einstecken und neu bohren | Aussehen und Festigkeit müssen noch akzeptabel sein |
Neues Lochmuster hinzugefügt | Sekundäroperation unter Verwendung vorhandener Bezugspunkte | Nachspannfehler müssen kontrolliert werden |
Altes Loch muss verschwinden | Stecker aus gleichem Material, schweißen, Maschinenspülung, nacharbeiten | Kosmetische Oberflächen können dennoch Spuren aufweisen |
Entscheidungsregel für Lochwechsel
Eine Reparatur ist praktisch, wenn das alte Loch verdeckt ist, nicht tragend, oder nahe genug an der neuen Position, um die Stärke aufrechtzuerhalten. Remake ist besser, wenn das Loch sichtbar ist, sicherheitskritisch, in der Nähe einer Kante, oder Teil einer Dichtfläche.
Änderungen der Materialqualität: 6061, 7075, Edelstahl, Kupfer und mehr
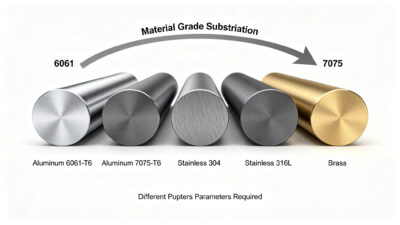
Aufgrund der Festigkeit kann sich das Material verändern, Korrosion, Gewicht, kosten, oder Lieferkettenanforderungen. Auf Anfrage kann 6061-T6-Aluminium auf 7075-T6 umgestellt werden, 304 Edelstahl bis 316L, oder Aluminium zu Kupfer oder Stahl. Sobald ein Teil aus einem Material geschnitten wird, Durch die maschinelle Bearbeitung kann es nicht in eine andere Sorte umgewandelt werden. Damit stellen wesentliche Änderungen die niedrigste Schadensersatzkategorie dar.
Die praktische Antwort ist Verlustreduzierung. JADE-CNC prüft die Lagerverfügbarkeit, ob kritische Teile neu hergestellt werden müssen, während unkritische Teile im alten Material verbleiben können, ob vorhandener WIP in einem anderen Modell verwendet werden kann, und ob Recyclingkredite einen Teil des Verlusts ausgleichen können. Für Aluminium-Designentscheidungen, Ingenieurteams können Stärken vergleichen, kosten, und Bearbeitbarkeit in JADE-CNCs 6061-T6 vs. 7075-T6 Aluminiumführung oder prüfen Sie umfassendere Materialoptionen auf der Seite zur CNC-Bearbeitung von Metallen.
Bei der Angebotsbesprechung sollten die Neumaterialkosten von den bereits verbrauchten Bearbeitungskosten getrennt werden. Wenn 30 Die Teile sind halbfertig aus 6061-T6 und der Kunde benötigt nun 7075-T6 für die Festigkeit, Die realistischen Entscheidungen sind nicht nur Verschrotten oder Weitermachen. Nach Genehmigung, JADE-CNC kann tragende Teile in 7075-T6 neu herstellen, Separates 6061-T6 WIP für unkritische Testbaugruppen, oder halten Sie die Teile der Vorgängerversion entsprechend der Disposition des Kunden als Ersatzbestand bereit. Diese Art der Materialänderungsentscheidung ist oft sowohl kommerzieller als auch technischer Natur.
Änderungen der Oberflächenbeschaffenheit: Eloxieren, Bürsten, Beschichtung und Farbe
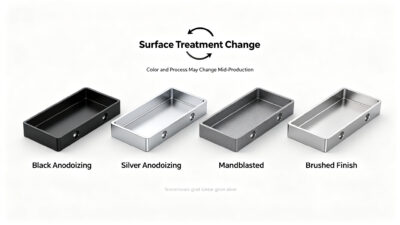
Nachdem ich Proben gesehen habe, Der Kunde kann die schwarze Eloxierung auf Silber umstellen, Bitten Sie darum, Bürsten hinzuzufügen, Wechseln Sie vom Eloxieren zum Lackieren, oder eine Passivierung erfordern, Überzug, Perlenstrahlen, oder leitfähige Beschichtung. Änderungen an der Oberflächenbeschaffenheit sind häufig besser wiederherstellbar als Materialänderungen, Sie erfordern jedoch eine sorgfältige dimensionale und kosmetische Prüfung.
Eloxieren und Beschichten können die Abmessungen beeinflussen, Maskierung, Farbkonsistenz, und Aussehen. Wenn Teile bereits fertig sind, Der Lieferant muss prüfen, ob durch das Abisolieren Kanten beschädigt werden, Abmessungen ändern, oder Farbvariationen erstellen. JADE-CNC überprüft Endänderungen zusammen mit der Bearbeitungszugabe und Oberflächenveredelung für CNC-bearbeitete Teile. Für optisch hochwertigere Teile, A 2 Zu 3 Eine Stückbestätigungsprobe ist in der Regel besser als die direkte Wiederverarbeitung der gesamten Charge.
Ein Wechsel von schwarz eloxiert zu silber gebürstet ist eine gute Erinnerung daran, dass für Endbearbeitungsänderungen Muster erforderlich sind. Auch beim Abisolieren ist möglich, Farbe und Textur werden nicht allein durch CAD gesteuert. Der Lieferant sollte bestätigen, ob das Teil dekorativ ist, versteckt, von Benutzern verwaltet, oder Teil einer sichtbaren Produktoberfläche. Dieser Kontext bestimmt, ob kleine Farbabweichungen akzeptabel sind oder ob für die Charge ein strengerer kosmetischer Kontrollplan erforderlich ist.
Montage- und Funktionsänderungen: Passende Schnittstellen und Test-Feedback
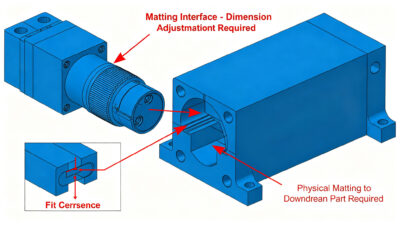
Ein Partner für passende Teile kann die passende Komponente ändern, oder Funktionstests können einen Konstruktionsfehler aufdecken. Die angeforderte Änderung kann die Passflächen der Flansche betreffen, Anschlusspositionen, Gleitschienenspiel, Wärmeableitungsschlitze, Abschirmungsmerkmale, oder Adaptergeometrie. Diese Änderungen sind schwierig, da die Zeichnung möglicherweise nicht mehr die gesamte Geschichte der Baugruppe wiedergibt.
Für Änderungen an der Steckschnittstelle, JADE-CNC kann den Kunden auffordern, physisch passende Teile zu senden. Die Bearbeitung anhand einer realen Passreferenz kann zuverlässiger sein als die Bearbeitung nur anhand geänderter Abmessungen. Für funktionale Testkorrekturen, Das Team unterstützt eine schnelle Probenschleife: überarbeiten, Maschine, überprüfen, prüfen, und sperren Sie die nächste Version. Hier ist Unterstützung bei der kundenspezifischen CNC-Bearbeitung Und 5-Achsen-CNC-Bearbeitung kann das Risiko eines erneuten Spannens und einer mehrseitigen Ausrichtung verringern.
Wenn die Änderung aus Funktionstests resultiert, Der Lieferant sollte fragen, was fehlgeschlagen ist, nicht nur welche Geometrie sich geändert hat. Ein Hitzeproblem, Leckage abdichten, Vibrationsproblem, EMV-Fehler, oder Montagestörungen können mehrere mögliche Bearbeitungslösungen haben. Eine kleine Reliefrille, Fasenänderung, Abschirmschlitz hinzugefügt, Eine Adapterhülse kann die Funktion möglicherweise mit weniger Risiko lösen als eine vollständige Neukonstruktion.
Wenn CNC-Nachbearbeitung nicht praktikabel ist
Nicht jede Änderung während der Produktionsmitte sollte gerettet werden. Ein professioneller Lieferant sollte sparen, was zu retten ist, Erklären Sie aber auch, wann eine Designüberarbeitung während der Produktion mehr Risiko als Wert schafft. In diesen Fällen, Die Entscheidung zum CNC-Remake sollte auf der Funktion basieren, Toleranz, Aussehen, Sicherheit, und Gesamtauswirkungen auf die Lieferung.
Nicht reparierbarer Zustand | Warum es riskant ist | Besserer Kompromiss |
Eine fertige Wand muss verstärkt oder Material hinzugefügt werden | CNC ist subtraktiv; Abgetragenes Material kann nicht sauber wiederhergestellt werden | Bewehrung einlegen, Neugestaltung der Baugruppe, oder neu machen |
Kritisches Loch hat sich zu weit von der alten Position entfernt | Eine Reparatur des Steckers kann die Festigkeit verringern oder kosmetische Spuren hinterlassen | Adapterplatte, Langloch, oder neu machen |
Die Materialqualität hat sich geändert, nachdem die Bearbeitung größtenteils abgeschlossen ist | Materialeigenschaften können durch Bearbeitung nicht verändert werden | Kritische Teile neu erstellen, Altes WIP wiederverwenden, Recyclingkredit |
Große Strukturveränderung nach der Fertigstellung | Durch Abtragen und Nachbearbeiten können Abmessungen und Aussehen beschädigt werden | Lokale Maskierung, Downgrade beendet, oder neu machen |
Neue Toleranz übersteigt die geplante Prozessfähigkeit bei weitem | Vorhandener WIP liegt möglicherweise außerhalb des neuen Kontrollbereichs | Selektive Montage, abgestufte Nutzung, oder neue Prozessvalidierung |
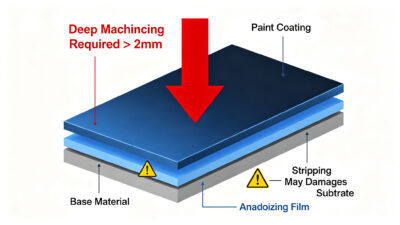
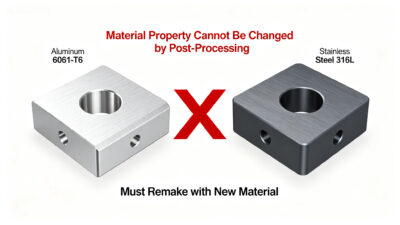
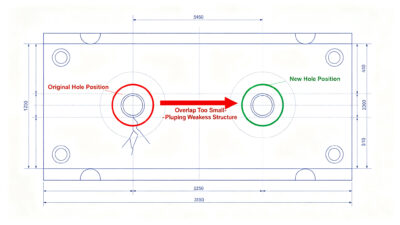
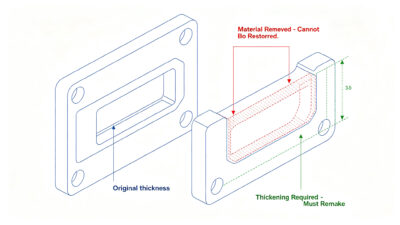
Die Ehrlichkeit ist ein Muss, denn ein gerettetes Teil, das später beim Zusammenbau scheitert, Lecks, Risse, oder eine Kundenreklamation erstellt, ist teurer als ein kontrolliertes Remake. Ein starker Lieferant erklärt die Grenze mit Beweisen: Messdaten, Fotos, Hinweise zum Spielplan, Inspektionsprotokolle, und ein klarer Kostenvergleich.
JADE-CNC-Antwortmechanismus für technische Änderungsanfragen
Der Reaktionsmechanismus von JADE-CNC basiert auf einer schnellen technischen Überprüfung, transparente Kommunikation, und kontrollierte Produktionsentscheidungen. Ziel ist es, unnötigen Ausschuss zu reduzieren, ohne Qualitätsrisiken zu verheimlichen.
- 2-Stundenlange Machbarkeitsantwort für eine dringende Überprüfung der Zeichnungsrevision, wenn alte und neue Dateien vollständig sind.
- WIP-Einfrieren und Revisionsvergleich, bevor weitere Teile gemäß der alten Zeichnung bearbeitet werden.
- Dreistufige technische Bewertung: rettbar, Nacharbeit erforderlich, oder Remake empfohlen.
- Transparente Kostenaufstellung zur Abdeckung von Materialverlusten, aufstellen, Programmierung, Bearbeitungszeit, Inspektion, Oberflächenbehandlung, und Vorlaufzeit.
- Versionsgetrennte Inspektionsberichte für geänderte Funktionen, ausgerichtet mit QualitätssicherungskontrollenUnd ISO 9001 Anforderungen an das Qualitätsmanagementsystem.
- Strategie für kleine Stückzahlen oder Pilotchargen, wenn ein Kunde weitere Überarbeitungen erwartet, bevor er die Produktion skaliert. Sehen CNC-Bearbeitung mit geringem Volumenfür diesen Produktionsstil.
Antwortausgabe | Was der Kunde erhält | Entscheidungswert |
Antwort zur Machbarkeit | Kann nachgearbeitet werden, teilweise Nacharbeit, oder Remake zu empfehlen? | Stoppt Unsicherheit schnell |
Risikohinweis | Toleranz, Kosmetik, Stärke, Versiegelung, oder das Risiko einer Versionsvermischung | Hilft, versteckte Qualitätskosten zu vermeiden |
Kostenaufteilung | Programmierung, Maschinenzeit, Inspektion, Material, beenden, und Logistik | Erleichtert die interne Genehmigung |
Aktualisierung der Vorlaufzeit | Zusätzliche Tage je nach Betrieb und ob Teillieferung möglich ist | Unterstützt die Produktionsplanung |
Inspektionsplan | Geänderte Abmessungen, Fadenprüfungen, CMM-Punkte, Oberflächenkontrollen | Schafft Beweise für die Akzeptanz |
Fallbeispiel: Gewichtsreduzierende Änderung während der Produktion
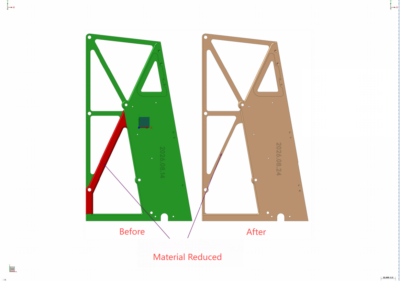
Figur 1: Vorher/Nachher-Vergleich eines strukturellen CNC-Teils, das zur Materialreduzierung überarbeitet wurde.
In einem Strukturhalterungsprojekt für die Luft- und Raumfahrt, Der Teil ging um 60% abgeschlossen, wenn der Kunde eine Zeichnungsüberarbeitung herausgegeben hat, die eine lokale Materialreduzierung erfordert. Der in der überarbeiteten Zeichnung rot markierte Bereich konnte durch zusätzliches Fräsen erreicht werden, und die vorhandene Datumsstruktur war weiterhin verwendbar. JADE-CNC hat den Vorgang eingefroren, überprüfte Konfliktbereiche zwischen alter und neuer Geometrie, das Programm aktualisiert, und benutzerdefinierte Ausrichtungsdaten zum erneuten Spannen verwendet.
Das Ergebnis war eine kontrollierte Überarbeitung statt einer kompletten Neuauflage. Die Materialausnutzung blieb oben 80%, Die überarbeiteten Funktionen erhielten einen separaten Inspektionsbericht, und die Auswirkung auf die Lieferung war auf etwa zwei zusätzliche Tage begrenzt. Wenn die gleiche Änderung nach der Endbearbeitung oder nach dem Entfernen der Bezugsflächen eingetreten wäre, Die Empfehlung wäre möglicherweise anders ausgefallen.
Metrisch | Kontrollierte Nacharbeitsroute | Vollständige Remake-Route |
Materieller Einsatz | Vorhandenes Halbzeug bleibt erhalten; Nutzung oben 80% | WIP der Vorgängerversion wird wahrscheinlich verschrottet oder recycelt |
Auswirkungen auf die Vorlaufzeit | Um 2 zusätzliche Tage | Oft 7 Zu 10 Tage für neues Material, Bearbeitung, und Inspektion |
Inspektionsschwerpunkt | Geänderte Taschen und Bezugspunktbeziehung | Vollständige Erstmusterprüfung bei Neuteilen |
Kundennutzen | Geringerer Materialverlust und schnellere Validierung | Geringeres Nacharbeitsrisiko, aber höhere Kosten und Verzögerungen |
Checkliste vor dem Senden einer Zeichnungsrevision
Um die Änderungsüberprüfung einer CNC-Bearbeitungszeichnung zu beschleunigen, Kunden sollten vollständige Änderungsdaten senden und nicht nur eine Nachricht, dass die Zeichnung aktualisiert wurde.
Kundeneingabe | Warum es dem Lieferanten hilft, schneller zu reagieren |
Alte und neue Zeichnungen sowie 3D-Dateien | Ermöglicht den direkten Revisionsvergleich und die Merkmalsmarkierung |
Revisionsvermerk oder markierter Screenshot | Zeigt, was sich geändert hat, und verkürzt die Interpretationszeit |
Betroffene Teilenummer, wirksame Menge, und Dringlichkeit | Unterstützt Teillieferung, WIP-Sortierung, oder Next-Batch-Implementierung |
Funktionaler Grund für die Änderung | Hilft bei der Entscheidung, ob eine Kompromisslösung akzeptabel ist |
Kritische Abmessungen und Inspektionsanforderungen | Definiert CMM, Faden, Rauheit, oder FAI-Bereich |
Oberflächenbeschaffenheit und kosmetische Priorität | Verhindert Nacharbeiten, die zwar die Funktion retten, aber das Erscheinungsbild beeinträchtigen |
Passende Teile- oder Baugruppenreferenz | Verbessert Anpassungsentscheidungen für Schnittstellenänderungen |
Kunden sollten außerdem angeben, ob die Änderung für alle Teile oder nur für zukünftige Chargen verpflichtend ist. Es kommt zu vielen Verzögerungen, weil der Lieferant davon ausgeht, dass jedes Teil ausgetauscht werden muss, während der Kunde die neue Revision nur für noch nicht ausgelieferte Einheiten benötigt. Ein klarer Handlungsspielraum kann aus einer größeren Störung einen stufenweisen Übergang machen: Versenden Sie akzeptable Teile der alten Version, Wiederherstellbares WIP nacharbeiten, und wenden Sie die neue Zeichnung auf den nächsten Stapel an.
Eine gut vorbereitete technische Änderungsanforderung kann das Hin- und Her-E-Mail-Versand reduzieren, Versionsfehler verhindern, und erleichtern die Genehmigung der Kosten-/Vorlaufzeitauswirkungen. Es hilft dem Lieferanten außerdem, Teile zu schützen, die noch verwertbar sind, anstatt die Änderung zu entdecken, nachdem die Charge das Wiederherstellungsstadium überschritten hat.
Abschluss: Die flexible Handhabung von Änderungen ist eine technische Fähigkeit
Zeichnungsänderungen während der Produktion bei der CNC-Bearbeitung sind nicht nur ein Problem für den Kundenservice. Sie testen, ob ein Lieferant über eine technische Prüfung verfügt, Versionskontrolle, WIP-Verfolgung, Inspektionsfähigkeit, Koordination der Oberflächenbehandlung, und ehrliche Kommunikation. Der Ansatz von JADE-CNC besteht darin, zu retten, was zu retten ist, Erklären Sie, was nicht sicher nachbearbeitet werden kann, und bieten Kunden einen praktischen Weg zur Kosten- und Durchlaufzeitkontrolle.
Wenn Ihr Projekt während der Bearbeitung eine Designüberarbeitung erfährt, Schicken Sie die alte Zeichnung, neue Zeichnung, betroffene Teilenummer, wirksame Menge, Material, Abschlussanforderung, und Lieferziel durch die JADE-CNC RFQ-Seite. JADE-CNC gleicht die genehmigte Revision mit internen WIP-Aufzeichnungen ab und prüft die Durchführbarkeit einer Nacharbeit, bevor weitere Teile betroffen sind.

Leo Liang, Gründer Bester Partner mit R&D
JADE-CNCs Gründer LEO, der über zwei Jahrzehnte Branchenexpertise mitbringt, Leo begann seine Karriere als Lehrling und erprobte seine Fähigkeiten in der Oberflächenbehandlung und CNC-Bearbeitung.