Dlaczego odkształcenia podczas obróbki CNC powodują ukryte koszty
Części obrabiane CNC mogą stać się niestabilne wymiarowo po szybkim usunięciu materiału, agresywne zaciskanie, ciepło tnące, lub długotrwałego przechowywania. Ryzyko to jest szczególnie wysokie w skomplikowane obudowy aluminiowe, konstrukcje cienkościenne, duże wnęki wewnętrzne, i wydłużone elementy. Kontrola pierwszego artykułu (FAI) może minąć, jednak kolejne części mogą wykroczyć poza tolerancję, jeśli stabilność wymiarowa nie zostanie zachowana w całym procesie produkcyjnym. Ten dryf może prowadzić do ryzyka jakościowego na poziomie partii, przeróbka, i opóźniona dostawa.
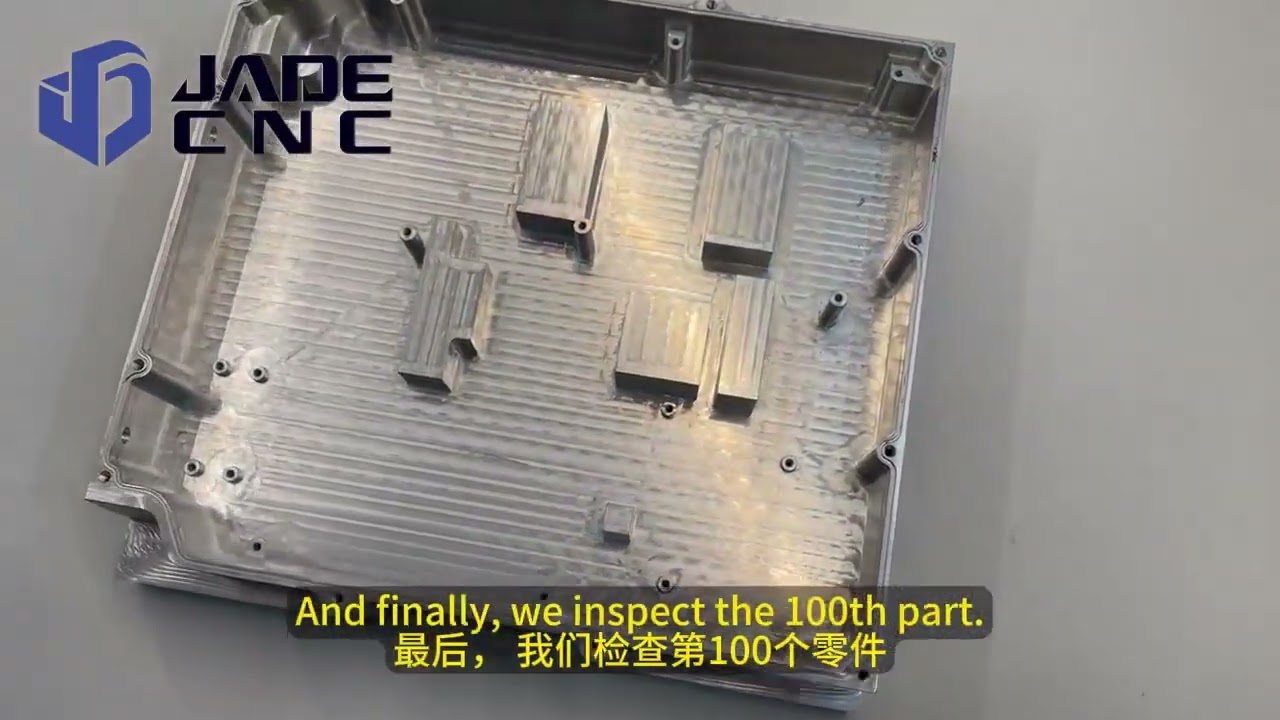
W JADE-CNC, leczymy Kontrola deformacji obróbki CNC jako parametr planowania procesu na początku, a nie jako kwestia późniejszej kontroli końcowej. Wewnętrznie kontrolowane przykładowe dane pokazują, w jaki sposób zorganizowane jest pozyskiwanie materiałów, oprawa adaptacyjna, zoptymalizowane ścieżki narzędzi obróbczych, tymczasowe wypełnienie gipsowe, a kontrola po stabilizacji termicznej może zmniejszyć zmienność związaną z odkształceniami.
Porównanie wydajności przed i po programie kontroli deformacji
Metryczny | Przed kontrolą | Po kontroli | Poprawa |
Wskaźnik odrzutów związanych z deformacją | 18.5% | 2.3% | ↓ 87.6% |
Śr. płaskość 200 X 150 mm Obudowa aluminiowa | 0.14 mm | 0.04 mm | ↓ 71.4% |
Wydajność przy pierwszym przejściu, części cienkościenne (<= 2 mm) | 62% | 94% | ↑ 51.6% |
Śr. cykl przeróbek na partię | 3.2 dni | 0.5 dni | ↓ 84.4% |
W tym przewodniku omówiono pięć typowych mechanizmów odpowiedzialnych za wypaczanie się aluminiowych części CNC, wyjaśnia, w jaki sposób tymczasowe przemysłowe wypełnienie gipsowe wspiera słabe przekroje poprzeczne przemiał, i przedstawia wieloetapową metodę kontroli procesu w celu poprawy stabilności wymiarowej w całej partii produkcyjnej.
Pięć typowych typów deformacji podczas obróbki aluminiowych komponentów CNC
Z praktycznego punktu widzenia kontroli procesu, błędy wymiarowe w aluminiowe części CNC generalnie pochodzą z pięciu wyraźnych kategorii. Zrozumienie tych pierwotnych przyczyn jest niezbędne do zastosowania skutecznych metod zapobiegania deformacjom podczas obróbki CNC:
Przegląd pięciu typowych typów deformacji podczas obróbki
Typ deformacji | Typowe objawy | Pierwotna przyczyna | Kluczowe metody kontroli |
Naprężenie szczątkowe surowca | Wypaczenie, pokrętny, lub zginanie bezpośrednio po obróbce zgrubnej | Uwalnianie naprężeń szczątkowych z blachy/pręta | Wybierz materiały stabilizowane (T651), wiek po obróbce zgrubnej, zastosować symetryczne usuwanie materiału |
Mocowanie & Naprężenie zaciskające | Nietolerancja podczas mocowania, po zwolnieniu poza tolerancją | Nadmierne siły mocowania, niewystarczające wsparcie fizyczne | Zmniejszyć siłę mocowania, dodać podpory pomocnicze, optymalizować punkty kontaktowe |
Ugięcie siły skrawania | Komponent wygina się lub wygina po obróbce jednej strony | Ciężkie jednostronne usuwanie naddatku, nierówne siły skrawania | Implementuj warstwowe ścieżki narzędzi, frezowanie symetryczne, jednolite obniżenie |
Dryft rozszerzalności cieplnej | Dryf wymiarowy podczas lub bezpośrednio po długich cyklach obróbki | Cięcie ciepła tarcia, wzrost wrzeciona, wahania temperatury w pomieszczeniu | Użyj płynu chłodzącego, optymalizować parametry skrawania, sprawdzić dopiero po stabilizacji termicznej |
Cienkościenne, o niskiej sztywności | Niestabilne grubości ścianek, słaba płaskość, odchylenie profilu | Niska sztywność geometryczna części | Oddziel obróbkę zgrubną od wykańczającej, pozostawić jednolite zapasy, użyj lekkich cięć wykończeniowych, zaprojektować niestandardowe oprawy |
Zarządzanie deformacją spowodowaną naprężeniami szczątkowymi surowca
Ten problem często dotyczy dużych talerzy, cienkie prześcieradła, głębokie ubytki, i złożone ramy konstrukcyjne. Rozważmy typowy scenariusz z płytą aluminiową 6061-T651: surowy blank charakteryzuje się doskonałą płaskością. Jednakże, gdy operator frezuje 5 mm od pierwszej powierzchni i odblokowuje część, rozpoczyna się natychmiastowe wypaczanie. To skręcenie nie oznacza słabej dokładności obrabiarki; dowodzi to, że równowaga naprężeń własnych w bloku surowego stopu została zakłócona.
Ścieżka procesu naprawczego
Aby zachować stabilność, unikaj usuwania dużej ilości materiału z jednej strony w jednym przejściu. Zamiast, wdrożyć zrównoważoną strategię ścieżki narzędzia:
Pusty -> Szorstka strona maszyny A -> Trzepnięcie & Szorstka strona maszyny B -> Symetryczne usuwanie materiału -> Zostaw jednolite zapasy -> Ulga w stresie / Starzenie się -> Półwykończenie -> Końcowa stabilizacja termiczna -> Przejście kończące
Do precyzyjnych komponentów lotniczych i medycznych, może być wymagana bardziej rygorystyczna sekwencja:
Obróbka zgrubna -> Ulga w stresie (Starzenie naturalne lub sztuczne) -> Półwykończenie -> Ponowna stabilizacja -> Precyzyjne wykończenie
Dlaczego strategia pozyskiwania materiałów ma znaczenie
Wybór odpowiedniego temperamentu stopu to łatwiejszy sposób na ograniczenie wypaczeń aluminiowych części CNC, zanim narzędzie w ogóle dotknie metalu. Materiały takie jak płyty 6061-T651 i 7075-T651 zostały poddane mechanicznemu rozciąganiu w celu zmniejszenia naprężeń wewnętrznych. The "51" przyrostek wyraźnie oznacza trwały mechaniczny odcinek 1% Do 3% zaprojektowane tak, aby wyrównywać siły wewnętrzne.
Porównanie typowych hartowań aluminium i poziomów naprężeń szczątkowych
Temperament materiału | Metoda leczenia | Poziom stresu szczątkowego | Typowe zastosowania przemysłowe |
6061-T6 | Obróbka cieplna rozpuszczająca + sztucznie postarzane | Stosunkowo wysoki | Ogólne części konstrukcyjne, wsporniki o niskiej tolerancji |
6061-T651 | Leczenie roztworem + 1-3% rozciągać się + w wieku | Niski | Precyzyjne płytki, obudowy z głębokimi wgłębieniami, kolektory |
7075-T6 | Obróbka cieplna rozpuszczająca + sztucznie postarzane | Wysoki | Elementy konstrukcyjne o dużej wytrzymałości |
7075-T651 | Leczenie roztworem + 1-3% rozciągać się + w wieku | Stosunkowo niski | Części konstrukcyjne przemysłu lotniczego, elementy obronne narażone na duże obciążenia |
6061-T652 | Leczenie roztworem + pozbawiony naprężeń ściskających + w wieku | Niski | Grube płyty o dużej grubości, skomplikowane odkuwki |
Eliminowanie "Fałszywe wymiary" Spowodowane mocowaniem i siłą zaciskania
Odkształcenie mocowania jest zwodniczym problemem, ponieważ jest ukryte przed operatorami na hali produkcyjnej. Wyobraź sobie obróbkę cienkościennej obudowy elektroniki:
- Mierzone po bezpiecznym zamocowaniu w imadle: 100.00 mm (Doskonała zgodność)
- Sprawdzane natychmiast po zakończeniu ścieżki narzędzia: 100.01 mm (W granicach)
- Mierzone po zwolnieniu szczęk imadła: 100.18 mm (Nieudany wynik poza tolerancją)
Surowy przedmiot obrabiany został mocno dociśnięty w wyniku nadmiernej siły docisku podczas cyklu frezowania. Obrabiarka skutecznie wycinała część uwięzioną w stanie fizycznie zdeformowanym. Raz zwolniony, metal w naturalny sposób powrócił do swojego prawdziwego stanu, niezgodna forma.
Kluczowa zasada inżynieryjna
Ostateczna jakość części musi zostać zweryfikowana całkowicie bezpłatnie, stan nieograniczony, nigdy pod ciśnieniem mocowania osprzętu.
Lista kontrolna metod kontroli odkształceń mocowania
Metoda kontroli | Specyficzna praktyka warsztatowa | Obowiązujący scenariusz zaopatrzenia |
Zmniejsz siłę mocowania | Zastosuj minimalny niezbędny nacisk wymagany do utrzymania części podczas przejść wykańczających. | Wszystkie elementy cienkościenne |
Dodaj punkty wsparcia | Zintegruj regulowane pomocnicze podnośniki lub podpory w wystających miejscach. | Duże głębokie ubytki, profile cienkościenne |
Unikaj niepodpartego mocowania | Upewnij się, że solidny blok podpierający lub kołek ustalający znajduje się bezpośrednio pod każdym punktem mocowania. | Wszystkie niestandardowe konfiguracje mocowania |
Zacisk w pobliżu sztywnych podpór | Wyrównaj linię działania siły mocowania bezpośrednio poprzez wewnętrzne powierzchnie podporowe komponentu. | Projekty części wspornikowych |
Użyj miękkich szczęk | Obrabiaj niestandardowe miękkie szczęki aluminiowe lub miedziane, aby dopasować je do profilu i zwiększyć powierzchnię styku. | Okrągły, rzucać , lub bardzo nieregularne elementy |
Rozmieść uchwyty próżniowe | Zastosuj mundur, atmosferyczne zasysanie próżniowe na dużej powierzchni, aby zapobiec miejscowemu zakleszczeniu. | Ultracienkie płytki, arkusz płaski |
Twórz dedykowane urządzenia | Projektuj niestandardowe mocowania konforemne dostosowane dokładnie do unikalnej geometrii komponentu. | Partie produkcyjne o średniej i dużej objętości |
Bardzo ważne jest rozróżnienie pomiędzy obróbką zgrubną i wykańczającą: Zgrubny nacisk mocowania nie powinien nigdy być równy wykańczającemu naciskowi mocowania. Przed wykonaniem ostatniego przejazdu mety, operatorzy muszą wycofać zaciski, pozwól tej części odpocząć, i ponownie dokręcić układ przy znacznie niższym ciśnieniu.
Łagodzenie ugięcia spowodowanego siłami skrawania
Problemy z siłą skrawania pojawiają się przede wszystkim podczas obróbki wysokich żeber, głębokie radiatory, cienkie ściany (<= 2 mm), i wielkopowierzchniowe obudowy aluminiowe. Kiedy narzędzie tnące napotyka a 2 mm ściana, boczne siły tnące fizycznie odpychają cienką blachę. Ściana ulega odkształceniu sprężystemu. Gdy narzędzie frezujące przesunie się obok, metal wróci na swoje miejsce.
Ta dynamika skutkuje bardzo zmienną grubością ścianek, stożkowe powierzchnie, prostopadłość poza specyfikacją, i zlokalizowane kroki wymiarowe.
Narzędzie techniczne i dostrajanie parametrów
Podstawowa logika przepływu pracy wymaga obróbki zgrubnej, pozostawiając jednolity naddatek magazynowy, półwykończenie, i zakończ lekkim cięciem. Jednocześnie, użyj następujących korekt parametrów, aby zapobiec deformacji cienkościennego frezowania CNC:
Punkty optymalizacji narzędzi i parametrów
Element optymalizacji | Zasada techniczna | Praktyczne notatki z warsztatów |
Ostrość narzędzia | Ostre krawędzie skrawające zmniejszają tarcie i zmniejszają promieniowe siły skrawania. | Użyj polerowanego, niepowlekane płytki zoptymalizowane specjalnie dla aluminium; wcześnie wymienić zużyte narzędzia. |
Średnica narzędzia | Zwiększanie średnicy narzędzia poprawia jego sztywność (Ugięcie proporcjonalne do L^3/D^4). | Wybierz największą możliwą średnicę narzędzia, na jaką pozwalają wewnętrzne promienie naroży. |
Występ narzędzia | Minimalizacja wydłużenia narzędzia zmniejsza momenty zginające i eliminuje drgania. | Utrzymuj wysięg narzędzia tak krótki, jak pozwala na to konfiguracja; stosować uchwyty termokurczliwe lub hydrauliczne. |
Szybkość podawania | Posuw na ząb reguluje obciążenie wiórów i odpowiedni nacisk narzędzia. | Utrzymuj posuw w zrównoważonych granicach obciążenia wiórów; unikać nadmiernych sił podczas wykańczania ścian. |
Głębokość cięcia (a_p) | Osiowa głębokość skrawania wpływa na całkowite zaangażowanie narzędzia. | Do krytycznych przejść wykończeniowych cienkościennych, trzymaj a_p ograniczone do ciasnego 0.1 mm do 0.3 mm okno. |
Szerokość cięcia (a_e) | Zaangażowanie promieniowe steruje wektorem siły bocznej. | Użyj munduru, małe a_e podczas wykańczania, aby zapobiec jednostronnemu ugięciu ściany. |
Strategia ścieżki narzędzia | Wybór prawidłowego kierunku frezowania stabilizuje naciski skrawania. | Wykorzystaj frezowanie współbieżne, aby skierować siły na stół maszyny; wykorzystują ścieżki symetryczne, aby zrównoważyć siły. |
Kontrolowanie zmian wymiarowych spowodowanych ciepłem cięcia
Stopy aluminium mają wysoki współczynnik liniowej rozszerzalności cieplnej, zazwyczaj o 23 x 10^-6 / ty C. Aby zrozumieć praktyczną skalę tego efektu, rozważ duży komponent aluminiowy o długości bazowej wynoszącej 500 mm. Jeżeli część zmienia temperaturę o 10 stopni C z powodu tarcia tnącego lub narażenia na działanie środowiska, teoretyczną zmianę wymiarów oblicza się jako:
Delta L = 500 mmx (23 x 10^-6/stopień C) X 10 stopni C ok 0.115 mm
A 10 stopień C zmiana termiczna może spowodować teoretyczne przesunięcie wymiarowe o około 0.115 mm. Do projektów inżynierii precyzyjnej z tolerancjami na poziomie +/-0.01 mm lub +/-0.02 poziom mm, przed końcową kontrolą należy sprawdzić ten ruch termiczny.
Teoretyczne przesunięcie wymiarowe części aluminiowych (mm)
Rozmiar linii bazowej części | Delta T = 5 ty C | Delta T = 10 ty C | Delta T = 15 ty C | Delta T = 20 ty C |
100 mm | 0.012 mm | 0.023 mm | 0.035 mm | 0.046 mm |
200 mm | 0.023 mm | 0.046 mm | 0.069 mm | 0.092 mm |
300 mm | 0.035 mm | 0.069 mm | 0.104 mm | 0.138 mm |
500 mm | 0.058 mm | 0.115 mm | 0.173 mm | 0.230 mm |
800 mm | 0.092 mm | 0.184 mm | 0.276 mm | 0.368 mm |
Dlatego, do komponentów o wysokiej precyzji, operatorzy nie mogą wyciągnąć gorącej części bezpośrednio z chłodziwa, sprawdź to natychmiast na CMM, i oświadczam, że jest zgodny. Wymaga prawidłowego protokołu operacyjnego:
Obróbka -> Czyszczenie komponentów —> Stabilizacja termiczna / Wyrównanie temperatury -> Kontrola precyzyjna
Lista kontrolna elementów kontroli odkształcenia termicznego
Element kontrolny | Specyficzne wymagania warsztatowe |
Stan płynu chłodzącego | Utrzymuj stabilne stężenie chłodziwa, tom, i wysokie natężenie przepływu w celu natychmiastowego odprowadzania ciepła. |
Parametry cięcia | Zarządzaj wytwarzaniem ciepła, unikając nadmiernego przebywania narzędzia i utrzymując prawidłowe usuwanie wiórów. |
Czas cyklu obróbki | Do długich cykli frezowania, Wykorzystaj wbudowane makra kompensacji termicznej maszyny, aby śledzić dryf osi. |
Temperatura otoczenia | Utrzymuj kontrolę klimatu w hali produkcyjnej, aby ograniczyć wahania temperatury otoczenia +/-2 ty C. |
Temperatura przedmiotu obrabianego | Przed końcową kontrolą elementy muszą odpocząć do czasu osiągnięcia ustabilizowanej temperatury otoczenia. |
Klimat w pomieszczeniu kontrolnym | Metrologię o wysokiej precyzji należy wykonywać w laboratorium skalibrowanym zgodnie z normą 20 odniesienie stopnia C. |
Wzrost termiczny wrzeciona | Uruchom cykle rozgrzewania wrzeciona i upewnij się, że parametry oprogramowania kompensują wzrost temperatury w osi Z. |
Etapowe przetwarzanie ultracienkich ścian i dużych ubytków wewnętrznych
Obróbka elementów o ultracienkich ściankach i dużych wnękach wewnętrznych to jedno z trudniejszych wyzwań we frezowaniu precyzyjnym. Rozważ pomiar bloku aluminium 300 X 200 X 50 mm, które należy obrobić w obudowę elektroniki o średnicy 2 mm ściana i a 2 mm grubość podłogi. Całkowita szybkość usuwania materiału (MRR) dla tej konfiguracji może przekroczyć 80% Do 90%.
Obrabiany przedmiot rozpoczyna swoją podróż jako niezwykle sztywny, solidny blok, a kończy jako bardzo delikatny, otwarta skorupa o niskiej sztywności. Nawet z wybitną obrabiarką, doskonałe programowanie, i noże premium, uwolnienie masy materiału spowoduje zniekształcenie strukturalne. Problemu tego nie da się obejść stosując jedną końcową ścieżkę wykańczającą; wymaga dedykowanej pięciostopniowej architektury procesu.
Pięcioetapowy proces obróbki elementów o dużej objętości
Scena | Strategia operacji CNC | Kontrola materiałów magazynowych | Główny cel procesu |
Scena 1: Ciężkie usuwanie | Szybkie frezowanie zgrubne w celu usunięcia większości wewnętrznej objętości rdzenia. | Zostaw hojny zapas zapasów w wysokości 0.5 mm do 1.5 mm. | Maksymalizuje wydajność usuwania materiału przy jednoczesnym zachowaniu sztywności bloku konstrukcyjnego. |
Scena 2: Ulga w stresie | Odepnij element, odwróć jego orientację, ponowne zamocowanie, i przeprowadzić starzenie termiczne lub naturalne. | Utrzymuj bazową obwiednię materiału do obróbki zgrubnej. | Umożliwia bezpieczne uwolnienie naprężeń wewnętrznych wywołanych ciężką obróbką zgrubną. |
Scena 3: Półwykończenie | Równomiernie wyfrezować powierzchnie konstrukcyjne, aby ujednolicić pozostałą warstwę masy. | Przytnij materiał z dużą precyzją 0.15 mm do 0.30 mm naddatek na wykończenie. | Eliminuje nierównomierne stopnie materiału, zapewnienie stałego nacisku narzędzia podczas końcowego przejścia. |
Scena 4: Stabilizacja | Całkowicie odpiąć część, pozwalając mu spoczywać swobodnie, aż do osiągnięcia pełnej stabilizacji termicznej. | Utrzymuj ścisły naddatek na półfabrykaty. | Bezpiecznie odprowadza wtórne naprężenia półwykończeniowe i przywraca stopowi temperaturę pokojową. |
Scena 5: Precyzyjne wykończenie | Zastosuj dużą prędkość, ścieżki narzędzia do lekkiego frezowania w celu wycinania krytycznych wymiarów końcowych. | Bezpiecznie usuń resztę 0.15-0.30 mm zapasów zgodnie z docelowymi tolerancjami druku. | Poprawia wykończenie powierzchni, zmniejsza stożkowość geometryczną, i zapewnia wymaganą precyzję wymiarową. |
Podstawowa filozofia rządząca tym pięciostopniowym systemem jest jasna: po każdej intensywnej fazie usuwania materiału, dać naprężeniom wewnętrznym okno do uwolnienia. Przed osiągnięciem ostatecznych wymiarów druku, sprawdzić, czy element rozluźnił się i osiągnął stabilność, stan bezstresowy.
Konwencjonalne metody zapobiegania deformacjom vs. Technologia wsparcia gipsu
Standardowe techniki inżynieryjne zapewniają wyraźne korzyści podstawowe, jednak każda konwencjonalna strategia ma fizyczne ograniczenia w przypadku zastosowania do produkcji cienkościennych:
Ograniczenia konwencjonalnych metod zapobiegania odkształceniom
Metoda | Funkcja podstawowa | Techniczny & Ograniczenia operacyjne | Wpływ na koszty |
Oddzielenie szorstkie & Zakończ cykle | Liście 1-3 mm zapasu zabezpieczającego po obróbce zgrubnej; opóźnia zakończenie do czasu odpoczynku odprężającego. | Dodaje wtórne przekazywanie i śledzenie; Naprężenia wewnętrzne mogą nadal uwalniać się podczas końcowych cięć. | +15% Do 25% całkowity czas cyklu |
Zabiegi starzenia termicznego | Wykorzystuje wyspecjalizowane piece wsadowe lub okresy spoczynku w celu sztucznej normalizacji wewnętrznego wyrównania krystalicznego. | W wielu warsztatach pracy brakuje zautomatyzowanych pieców termicznych; wymagają naturalne linie spoczynkowe 2 Do 4 tygodnie powierzchni. | +0.50 Do 2.00 na komponent |
Zoptymalizowane zaciski mocujące | Wykorzystuje niestandardowe płyty próżniowe, miękkie kontury szczęki, i wielopunktowe ręczne podnośniki pomocnicze. | Projektowanie skomplikowanych osprzętu mechanicznego wiąże się z dużymi kosztami inżynieryjnymi; nie obsługuje wewnętrznych ścian kieszeni. | +200 Do 800 stały koszt oprzyrządowania |
Skalowanie parametrów cięcia | Zmniejsza osiową głębokość skrawania (a_p) jednocześnie zwiększając prędkość obrotową wrzeciona, aby zmniejszyć fizyczny nacisk narzędzia. | Drastycznie zmniejsza szybkość usuwania materiału (MRR); nie może w pełni wytłumić drgań powstałych podczas cięcia cienkościennych elementów. | +10% Do 20% całkowity czas cyklu |
Krytyczna luka inżynieryjna
W przypadku głębokich ubytków wewnętrznych i bardzo cienkich ścian (<= 3 mm), te konwencjonalne podejścia mogą nie zapewniać wystarczającej wewnętrznej sztywności strukturalnej. Aby zaradzić temu ograniczeniu, JADE-CNC ocenia techniki tymczasowego podłoża, takie jak technologia gipsu przemysłowego.
Wykonanie procesu wypełniania gipsem pod cienkościenne podpory CNC
Podstawowa zasada procesu
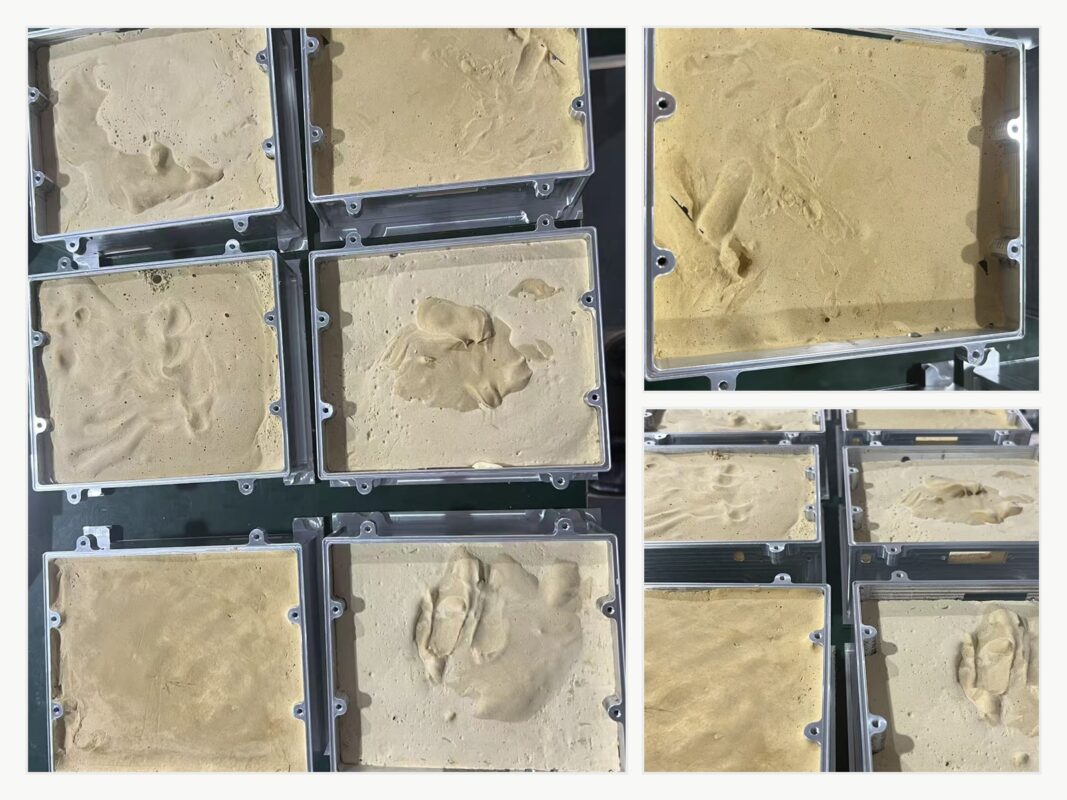
Tymczasowe wypełnienie gipsowe pełni funkcję masy o dużej gęstości, zdejmowana pomocnicza konstrukcja tylna. Przed wykonaniem szybkich ścieżek wykończeniowych na częściach delikatnych lub z głębokimi kieszeniami, JADE-CNC specjalizuje się, wysokowytrzymałego gipsu przemysłowego do surowych ubytków wewnętrznych. Raz wyleczony, medium to zapewnia wewnętrzny fundament bezpośrednio za cienkimi metalowymi ścianami.
To solidne podparcie zwiększa sztywność konstrukcji, redukuje lokalne wibracje ścian, pomaga tłumić drgania narzędzia, rozprowadza miejscowo ciepło cięcia, i można go wypłukać po obróbce za pomocą kontrolowanego mycia wodą.
Specyfikacje techniczne materiałów gipsu wypełniającego
Parametr inżynieryjny | Wymagania techniczne & Specyfikacja |
Rodzaj materiału gipsowego | półwodzian alfa-siarczanu wapnia (Formuła premium o wysokiej wytrzymałości) |
Wytrzymałość na ściskanie (Suchy, 2-Godzina) | >= 35 MPa |
Wytrzymałość na zginanie (Suchy, 2-Godzina) | >= 8 MPa |
Okno ustawień początkowych | 8 Do 12 Protokół |
Ostateczne utwardzanie & Okno ustawień | 25 Do 40 Protokół |
Zalecany stosunek wagowy wody do proszku | 0.60 Do 0.75 |
Liniowa ekspansja objętościowa po nastawieniu | <= 0.15% |
Maksymalny limit bezpiecznej temperatury suszenia | <= 60 ty C (Przekroczenie tej wartości powoduje pękanie termiczne i degradację) |
Rozpuszczalność materiału w wodzie (Na 20 ty C) | ~ 2.4 g/l (Naturalnie zmiękcza, psuje się, i wypływa pod ciśnieniem wody) |
Tabela zastosowań gipsowych materiałów wypełniających
Typ konstrukcyjny komponentu | Docelowy zakres grubości ścianki | Zalecenia dotyczące pozyskiwania | Oczekiwana płaskość & Ulepszanie profilu |
Aluminiowa obudowa cienkościenna | 1.0 mm do 3.0 mm | Gorąco polecam | 60% Do 80% Redukcja odchyleń |
Pierścienie cienkościenne & Ramki | 1.5 mm do 4.0 mm | Zalecony | 40% Do 60% Redukcja odchyleń |
Wydłużone cienkie płytki (L/t > 50) | 2.0 mm do 5.0 mm | Zalecony | 30% Do 50% Redukcja odchyleń |
Złożone nieregularne puste odlewy | 1.0 mm do 2.5 mm | Gorąco polecam | 50% Do 70% Redukcja odchyleń |
Solidne bloki & Elementy grubościenne | > 8.0 mm | Nie wymagane (Wrodzona sztywność) | Nie dotyczy (Nie dotyczy) |
Zastrzeżenia producenta & Limity przeglądu technicznego
Wypełnienie gipsowe jest ukierunkowaną opcją optymalizacji, nie jest to uniwersalna poprawka produkcyjna. Należy dokładnie ocenić, czy element zawiera ślepe mikrootwory, złożone wewnętrzne ścieżki płynów, otwarte porowate powierzchnie, ścisłe, bezwzględne limity substancji chemicznych o zerowej pozostałości, lub wymagania dotyczące czystości medycznej po procesie. Do tych specjalistycznych projektów, JADE-CNC przeprowadza kompleksowe przeglądy walidacyjne:
- Weryfikacja ścieżki: Upewnij się, że do każdej wypełnionej kieszeni można uzyskać dostęp za pomocą wysokociśnieniowych dysz myjących po obróbce.
- Ochrona gwintów: Zamaskuj każdy gwintowany otwór, krytyczna powierzchnia uszczelniająca, i precyzyjną powierzchnię odniesienia z płynnymi silikonowymi zatyczkami przed wylaniem.
- Kompatybilność chemiczna: Potwierdzić, że pierwiastki śladowe gipsu nie zanieczyszczą później powierzchniową obróbkę chemicznąjak anodowanie twarde typu III, pasywacja, lub łączenie lotnicze.
- Inspekcja boroskopowa: Użyj boroskopów optycznych do sprawdzenia ślepych wewnętrznych otworów poprzecznych po czyszczeniu i sprawdzenia, czy pozostałości zostały usunięte.
Procedura obsługi oprzyrządowania gipsowego krok po kroku
- Krok 1: Wstępne leczenie ubytków (10-15 Protokół)
Dokładnie odtłuścić wnękę wewnętrzną, usunięcie wszystkich śladowych płynów obróbkowych, oleje obróbcze, i luźne wióry aluminiowe. Precyzyjne funkcje uszczelnienia, ślepe wątki, oraz lokalizowanie punktów odniesienia za pomocą specjalistycznej taśmy wysokotemperaturowej lub silikonowych zatyczek maskujących. Wgłębienie musi być całkowicie suche; jakakolwiek wilgoć uwięziona na granicy metalu i gipsu spowoduje wytworzenie mikropustek i zniszczenie podłoża.
- Krok 2: Mieszanie gnojowicy (5-8 Protokół)
Odmierz proszek gipsowy o wysokiej wytrzymałości i wodę, stosując opracowany stosunek wagowy (0.60 Do 0.75). Zawsze dodawaj proszek płynnie do pojemnika na wodę (nigdy nie wlewaj wody bezpośrednio do suchego proszku) i powoli mieszaj 60 Do 90 sekund, aby uniknąć wprowadzenia powietrza. Najlepsze rezultaty, umieścić mieszaninę w próżniowej komorze odgazowania 30 Do 60 sekund, aby wyeliminować do 70% mikropęcherzyków.
- Krok 3: Zsyp & Utwardzanie termiczne (2-4 Godziny ogółem)
Powoli wlać płynną zawiesinę do zamaskowanej wnęki komponentu, stały strumień. Ciągle uderzaj w zewnętrzne aluminiowe ściany miękkim młotkiem, aby wymusić uniesienie się i ucieczkę pęcherzyków powietrza. Do głębokich konfiguracji (> 50 mm), wlewać gips stopniowo 2-3 kroki warstwy, pozwalając 15 Do 20 minut czasu wiązania pomiędzy przejściami. Pozwól komponentowi utwardzić się naturalnie w temperaturze pokojowej (20-25 ty C, 40-60% PRAWA) Do 2 Do 4 godziny. Dla przyspieszonych harmonogramów, utwardzać całość w piekarniku o godz 50-55 ty C za 45 Do 60 protokół (nie przekraczaj 60 ty C).
- Krok 4: Optymalizacja obróbki
Rozpocznij wprowadzanie ścieżki narzędzia od granic litego metalu, zamiast zagłębiać się bezpośrednio w utwardzony gips, aby uniknąć odprysków na powierzchni czołowej. Po sprawdzeniu sztywności, parametry skrawania mogą być wyższe w porównaniu do części cienkościennych bez podkładki, w zależności od geometrii części i stabilności ustawienia:
Porównanie parametrów cięcia: Niewypełniony vs. Wypełnione gipsem (Wykończenie aluminiowych cienkościennych ścian)
Parametr | Niewypełnione cienkościenne | Wypełnione gipsem | Wzrost produkcji netto |
Prędkość wrzeciona (S) | 8,000 obr./min | 10,000 - 12,000 obr./min | w górę 25% - 50% |
Szybkość podawania (F) | 800 mm/min | 1,200 - 1,500 mm/min | w górę 50% - 88% |
Osiowa głębokość skrawania (a_p) | 0.3 mm | 0.5 - 0.8 mm | w górę 67% - 167% |
Promieniowa szerokość cięcia (a_e) | 0.5 mm | 0.8 - 1.2 mm | w górę 60% - 140% |
- Krok 5: Usuwanie i czyszczenie (15-30 Protokół)
Zanurz obrabiany przedmiot w ciepłej kąpieli wodnej o kontrolowanej temperaturze (35-45 ty C) Do 15 Do 20 protokół; uwodniona matryca gipsowa naturalnie mięknie i rozpada się. Użyj przemysłowego pistoletu na wodę pod wysokim ciśnieniem (3 Do 5 bar) do wypłukania luźnej zawiesiny z kanałów wewnętrznych. Dla złożonych funkcji, przesuń miękką nylonową szczotką po obszarze, aby usunąć pozostałości powierzchni. Na koniec przepłucz element alkoholem izopropylowym o wysokiej czystości (IPA, >= 95% stężenie) do odpędzania wody. Sprawdź wszystkie ślepe otwory gwintowane i krytyczne punkty odniesienia pod 10-krotnym powiększeniem optycznym, aby sprawdzić czystość przed końcową kontrolą.
Studium przypadku produkcji
- Analiza komponentów: Cienkościenna obudowa elektroniki komunikacyjnej z aluminium 6061-T6.
- Wymiary fizyczne: 200 X 150 X 80 mm przy nominalnej grubości ścianki 2.0 mm.
- Cel planu jakości inżynieryjnej: Górna tolerancja płaskości powierzchni <= 0.05 mm.
Porównanie wyników obróbki: Bez vs. Z wypełnieniem gipsowym (n = 20 Strony)
Metryka pomiarowa | Bez wsparcia gipsowego | Z wypełnieniem z utwardzonego gipsu |
Średnia płaskość komponentu | 0.142 mm | 0.038 mm (Przeszedł) |
Zarejestrowano płaskość w najlepszym przypadku | 0.080 mm | 0.020 mm |
Zarejestrowano płaskość w najgorszym przypadku | 0.210 mm | 0.060 mm |
Wskaźnik jakości planu (<= 0.05 mm) | 25% (5 z 20 strony) | 95% (19 z 20 strony) |
Średnia chropowatość powierzchni (R_a) | 1.8 jeden | 0.8 jeden (Doskonałe wykończenie) |
Całkowity czas cyklu obróbki na część | 42 Protokół | 28 Protokół (Szybki MRR) |
Podczas gdy oprzyrządowanie gipsowe dodaje z grubsza 30 minut połączonej obsługi pomocniczej, mieszanie, i czas czyszczenia na komponent, dodatkowe wsparcie może zmniejszyć niestabilność wykończenia i zmniejszyć ryzyko przeróbek. Do odpowiednich konstrukcji cienkościennych, proces ten może poprawić spójność wymiarową i zmniejszyć całkowity koszt produkcji na zaakceptowaną część.
Pięciostopniowy system kontroli deformacji konstrukcji JADE-CNC
Tymczasowe wypełnienie gipsowe jest jednym z elementów szerszej struktury produkcyjnej. Aby poprawić zgodność partii, JADE-CNC integruje metody kontroli odkształceń w udokumentowanej pięcioetapowej produkcji systemu jakości:
Scena 1: Kontrola materiałów przychodzących
Standardy kontroli kontroli materiałów przychodzących
Element kontrolny | Cel standardu technicznego | Metodologia inspekcji | Częstotliwość oceny |
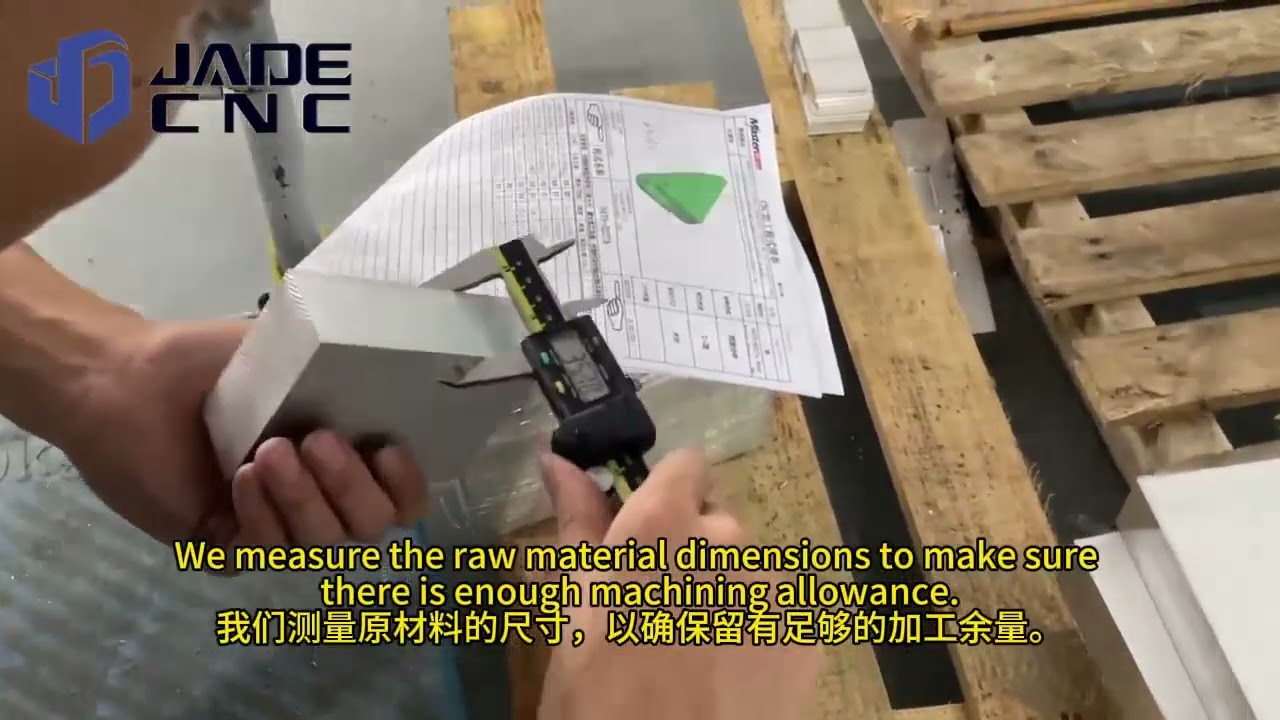
Certyfikat materiałowy | EN AW-6061/7075, T6/T651 stabilny temperament | Przegląd dokumentacji śledzenia młyna | Każda przychodząca partia partii |
Płaskość płyty przychodzącej | <= 0.5 mm / M | Precyzyjna linijka + wskaźnik awarii | 100% przychodzących płyt magazynowych |
Przechowywanie przed starzeniem | Stabilny 20 - 25 stopni C otoczenia | Zautomatyzowany rejestrator klimatu w magazynie | Ciągłe śledzenie |
Weryfikacja łagodzenia stresu | Delta zmiany twardości <= +/- 5 HB | Test punktowy twardości Brinella | 1 próbka strukturalna na 500 kg |
Scena 2: Planowanie procesu & Strategia CAM
Zasady kontroli deformacji planowania procesu
Zasada planowania inżynieryjnego | Specyfikacja rdzenia operacyjnego |
Naddatek na obróbkę zgrubną | Utrzymywać 1.0 mm do 3.0 mm bufora na stronę (zależne od geometrii i masy). |
Łagodzenie stresu międzyoperacyjnego | Wykonaj naturalny odpoczynek w środowisku naturalnym, lub uruchomić sztuczne starzenie w piecu termicznym w temp 120 ty C za 4 godziny. |
Wykończenie strategii ścieżki narzędzia | Program symetryczny, wielowarstwowe usuwanie materiału; naprzemienne płaszczyzny cięcia krok po kroku. |
Funkcja Sekwencja obróbki | Najpierw obrabiaj bloki o wysokiej sztywności; zakończyć się kruchymi elementami o niskiej sztywności. |
Koperta zapasowa końcowego wykończenia | Ogranicz pozostały materiał do ciasnego 0.15 mm do 0.30 mm warstwy na stronę. |
Trasa detalu cienkościennego | Egzekwuj ścisłą, pięcioetapową progresję: Ciężkie usuwanie -> Ulga w stresie –> Półfinał -> Stabilizuj -> Skończyć. |
Scena 3: Adaptacyjne mocowania i wsparcie strukturalne
Rozwiązania w zakresie mocowania i pomocniczego wsparcia według typu części
Kategoria konstrukcyjna części | Podstawowa metoda trzymania pracy | Dodatkowe wsparcie pomocnicze |
Płaskie płyty konstrukcyjne (< 5 mm grubości) | Jednolite uchwyty do płyt próżniowych | Bezpośredni kontakt z twarzą w atmosferze |
Obudowy cienkościenne | Niestandardowe aluminiowe miękkie szczęki + górne zaciski | Wewnętrzne wypełnienie gipsowe o wysokiej wytrzymałości |
Pierścienie i cienkie profile okrągłe | 3-szczęki w kształcie koła, w pełni kontaktowe, miękkie szczęki | Kompletne koncentryczne mocowanie wspornika |
Długie konstrukcje cylindryczne | Układy wieloimadłowe (3 Do 5 odrębne punkty) | Punkty martwe i podtrzymki między przęsłami |
Nieregularny / Odlewy organiczne | Niestandardowe uchwyty wieloosiowe (Żywica/stop CNC) | Wypełniacz gipsowy lub kapsułkowany stop niskotopliwy |
Obudowy o dużej wnęce | Sztywne, dedykowane, konforemne płyty narzędziowe | Wewnętrzne wypełnienie gipsowe + Śruby podnośnika wielopunktowego |
Scena 4: Standaryzacja parametrów obróbki
Standardowe parametry skrawania dla popularnych materiałów konstrukcyjnych
Klasa materiału | Cel operacji | Wrzeciono (obr./min) | Karmić (mm/min) | a_p (mm) | a_e (mm) | Strategia dotycząca chłodziwa |
Al 6061-T6 | Zgrubne zgrubne | 6,000 - 8,000 | 1,500 - 2,000 | 1.0 - 2.0 | 8.0 - 12.0 | Powódź o dużej objętości |
Al 6061-T6 | Wykończenie cienkościenne | 10,000 - 12,000 | 1,200 - 1,500 | 0.3 - 0.5 | 0.5 - 1.0 | Wybuch powietrza + MQL |
Al 7075-T6 | Zgrubne zgrubne | 5,000 - 7,000 | 1,200 - 1,600 | 0.8 - 1.5 | 6.0 - 10.0 | Powódź o dużej objętości |
Stal nierdzewna SUS304 | Ciężkie zgrubne | 2,500 - 3,500 | 400 - 600 | 0.5 - 1.0 | 3.0 - 5.0 | Powódź pod wysokim ciśnieniem |
Stal nierdzewna SUS304 | Dobre wykończenie | 3,500 - 4,500 | 300 - 500 | 0.15 - 0.3 | 0.3 - 0.5 | Minimalna ilość (MQL) |
Ti-6Al-4V Tytan | Ciężkie zgrubne | 2,000 - 3,000 | 200 - 400 | 0.5 - 1.0 | 2.0 - 4.0 | Zalanie przez wrzeciono |
Ti-6Al-4V Tytan | Dobre wykończenie | 3,000 - 4,000 | 150 - 300 | 0.1 - 0.2 | 0.2 - 0.4 | Precyzyjny MQL |
Scena 5: Zaawansowana metrologia i weryfikacja
Proces kontroli kontroli deformacji i kryteria akceptacji
Krok metrologiczny | Harmonogram operacyjny | Rozłożony sprzęt | Kryterium akceptacji inżynierskiej |
Brama wymiarowa w procesie | Po indywidualnych seriach o wysokim MRR | Suwmiarki cyfrowe & mikrometry | Śledź w środku +/-0.02 mm nominalnych ustawień |
Faza odpoczynku po obróbce | Przed przystąpieniem do końcowych cykli CMM | Regał z klimatyzacją | Pozostań nieskrępowany >= 4 godziny o godz 20+/-2 ty C |
Ostateczna metrologia CMM | Okno relaksacji poststrukturalnej | Zeissa CMM (0.001 mm rozdz) | Ścisłe przestrzeganie rysunku GD&Ramki T |
Przeciągnięcie profilu płaskości | Bramka końcowego potwierdzenia jakości | Wielopunktowy skan matrycy CMM | Spełnij wymagania dotyczące druku (zazwyczaj <= 0.05 mm) |
24-Ponowna kontrola stabilności godzinowej | Brama do wstępnego pakowania (Części krytyczne) | Przebiegi sprawdzające Zeiss CMM | Całkowity dryf wymiarów konstrukcyjnych <= 0.005 mm |
Profilometria wykończenia powierzchni | Końcowy audyt jakości wizualnej | Skanowanie powierzchni profilometru rysikowego | Sprawdź, czy R_a pasuje do wydruku (zazwyczaj 0.8 - 1.6 jeden) |
Test relaksacyjny Wolnego Państwa | Natychmiast po zwolnieniu zacisku | CMM vs. odczyty na urządzeniu | Całkowite odchylenie od stanu zaciśniętego <= 0.01 mm |
Podręcznik materiału: Strategie kontroli odkształceń według stopów
Różne stopy konstrukcyjne w różny sposób reagują na termiczne i mechaniczne naprężenia skrawania. JADE-CNC wykorzystuje wytyczne procesowe specyficzne dla materiału, aby uzyskać płaskość w stosunku do standardu 200 rozpiętość mm:
Strategie kontroli deformacji i osiągalna precyzja dla typowych materiałów
Klasa materiału | Podstawowy wektor ryzyka zniekształceń | Podstawowa strategia łagodzenia | Wtórna strategia łagodzenia | Typowa osiągalna płaskość (200 rozpiętość mm) |
Al 6061-T6 | Wysoka rozszerzalność cieplna, szybkie uwalnianie stresu | Sztuczne starzenie się + wypełnienie ubytków gipsem | Parametry obróbki przy dużych prędkościach (wtłoczyć ciepło w frytki) | 0.03 - 0.05 mm |
Al 6061-T651 | Niższe naprężenie szczątkowe, niska niestabilność masy ścianki | Symetryczne usuwanie materiału + oddzielne cykle obróbki zgrubnej i wykańczającej | Kontrola środowiska stabilizowanego termicznie | 0.02 - 0.04 mm |
Al 7075-T651 | Wysokie napięcie ziarna, podatne na agresywne skręcanie | Zabiegi podwójnego starzenia (przed & po obróbce zgrubnej) | Dynamiczne symetryczne równoważenie ścieżki narzędzia | 0.04 - 0.08 mm |
Stal nierdzewna SUS304 | Ciężkie hartowanie, intensywne siły skrawania | Polerowane ostre narzędzia, światło a_p, wysokie ciśnienie powodziowe | Cykle wyżarzania odprężającego po obróbce zgrubnej | 0.05 - 0.10 mm |
Stal nierdzewna SUS316L | Wysokie siły skrawania, lokalne grupowanie termiczne | Parametry lustrzane SUS304 | Stałe ścieżki zaangażowania narzędzia | 0.05 - 0.10 mm |
Ti-6Al-4V Tytan | Bardzo niski moduł sprężystości (powrót do wiosny), słaby radiator | Bardzo sztywne mocowania mechaniczne, małe a_p, głęboka objętość powodziowa | Cykloidalne ścieżki narzędzia do obróbki zgrubnej o niskim naprężeniu | 0.08 - 0.15 mm |
Miedź (C11000) | Ekstremalna miękkość, podatne na zgniatanie mechaniczne | Układy mocowania o niskim momencie obrotowym, niestandardowe miękkie szczęki stykające się z twarzą | Końcowe cięcie odtłuszczone w jednym przejściu przy minimalnym nacisku imadła | 0.03 - 0.06 mm |
Mosiądz (C36000) | Niska sztywność, wewnętrzne napięcie strukturalne | Standardowe 5-etapowe kierowanie procesem | Nieszlifowane noże o ostrych krawędziach | 0.02 - 0.05 mm |
Analiza danych dotyczących jakości z kontrolowanych próbek produkcyjnych SPC
JADE-CNC śledzi wymiary krytyczne odkształcenia poprzez zautomatyzowaną statystyczną kontrolę procesu (SPC) sporządzanie wykresów dla średnich i dużych partii produkcyjnych. Ten wewnętrzny dziennik możliwości z Q2 2026 podkreśla stabilność osiągniętą dzięki naszemu wielostopniowemu systemowi:
Wskaźnik zdolności procesu (C_pk) według kategorii komponentu - Pytanie 2 2026
Kategoria konstrukcyjna komponentu | Części sprawdzone | C_pk (Profil płaskości) | C_pk (Prawdziwa pozycja) | Obserwowany współczynnik odrzuceń partii |
Obudowy cienkościenne Al (1-3 mm) | 1,240 | 1.42 | 1.55 | 1.8% |
Al Płyty Strukturalne (5-10 mm) | 860 | 1.68 | 1.72 | 0.7% |
Komponenty Al o dużej wnęce (MRR > 80%) | 420 | 1.31 | 1.40 | 4.2% |
Precyzyjne elementy ze stali nierdzewnej | 520 | 1.25 | 1.38 | 3.1% |
Komponenty lotnicze z tytanu | 180 | 1.12 | 1.20 | 5.6% |
Precyzyjna miedź / Elementy mosiężne | 340 | 1.55 | 1.60 | 1.2% |
Standard branżowy C_pk >= 1.33 reprezentuje sprawny proces produkcyjny, jeśli system pomiarowy i definicja tolerancji są odpowiednie. Części aluminiowe o dużej objętości (gdzie usuwanie materiału przekracza 80%) pozostają najbardziej złożonym wyzwaniem ze względu na dużą utratę sztywności przekroju poprzecznego konstrukcji. Jednakże, poprzez wdrożenie naszego 5-etapowego postępu w połączeniu z tymczasowym podkładem gipsowym, produkcja może pozostać w bardziej stabilnym oknie procesu.
Często zadawane pytania
Co powoduje deformacje w obróbce CNC?
Odkształcenia podczas obróbki wynikają z czterech głównych zmiennych: uwolnienie naprężeń szczątkowych surowca, odkształcenia mechaniczne spowodowane nadmiernymi lub niepodpartymi siłami mocowania, ugięcie narzędzia spowodowane dużymi obciążeniami skrawającymi, oraz rozszerzalność cieplna na skutek tarcia tnącego lub wahań temperatury otoczenia warsztatu.
Kiedy wypełnienie gipsowe przydatne jest do obróbki CNC?
W przypadku obudów cienkościennych zaleca się hermetyzację gipsem, geometrie cienkich płyt (L/t > 50), głęboko otwarte jamy, oraz delikatne, puste w środku ramy, w przypadku których konwencjonalne uchwyty zaciskowe lub podciśnieniowe nie są w stanie zapobiec wibracjom ścian i ugięciu części podczas wykańczania ścieżek narzędzia.
Czy można zastosować wypełnienie gipsowe do każdego elementu cienkościennego??
NIE. Należy unikać wypełniania gipsem, jeśli element zawiera niedostępne, ślepe mikrootwory, złożone wewnętrzne kanały płynu, które uniemożliwiają całkowite oczyszczenie, lub jeśli skład chemiczny materiału słabo reaguje na wodę. Jest to również ograniczone, jeżeli dalsze specyfikacje dopuszczają brak pozostałości pierwiastków śladowych.
Jak całkowicie oczyścić gips po obróbce?
Przedmiot obrabiany zanurza się w ciepłej kąpieli wodnej (35-45 ty C) w celu zmiękczenia i rozbicia środka wiążącego. Następnie wewnętrzne ubytki są przepłukiwane za pomocą wysokociśnieniowego pistoletu natryskowego (3-5 bar). Wreszcie, komponenty przechodzą przez wieloetapowe mycie ultradźwiękowe i płukanie IPA o wysokiej czystości, następnie są weryfikowane pod 10-krotnym powiększeniem optycznym.
Współpraca z JADE-CNC w zakresie obróbki precyzyjnej
Kontrolowanie odkształceń podczas obróbki CNC nie jest kwestią szczęścia; wymaga kontroli inżynieryjnej w zakresie doboru materiałów, mocowanie, stabilizacja termiczna, oraz techniki tymczasowego podłoża, takie jak wypełnianie gipsem. Poprzez wczesną identyfikację trybów deformacji, JADE-CNC wykorzystuje kontrolowane planowanie procesu, aby zmniejszyć ilość odpadów związanych z deformacją i poprawić stabilność wymiarową komponentów o wysokiej precyzji.
Czy napotykasz wysoki odsetek odrzutów lub problemy z wypaczaniem złożonych cienkościennych części konstrukcyjnych?? Skontaktuj się z zespołem inżynierów JADE-CNC aby udostępnić swoje rysunki, Pliki CAD, wymagania materiałowe, potrzeby tolerancji, wymagania dotyczące wykończenia powierzchni, ilość, oraz szczegóły aplikacji do przeglądu procesu.