



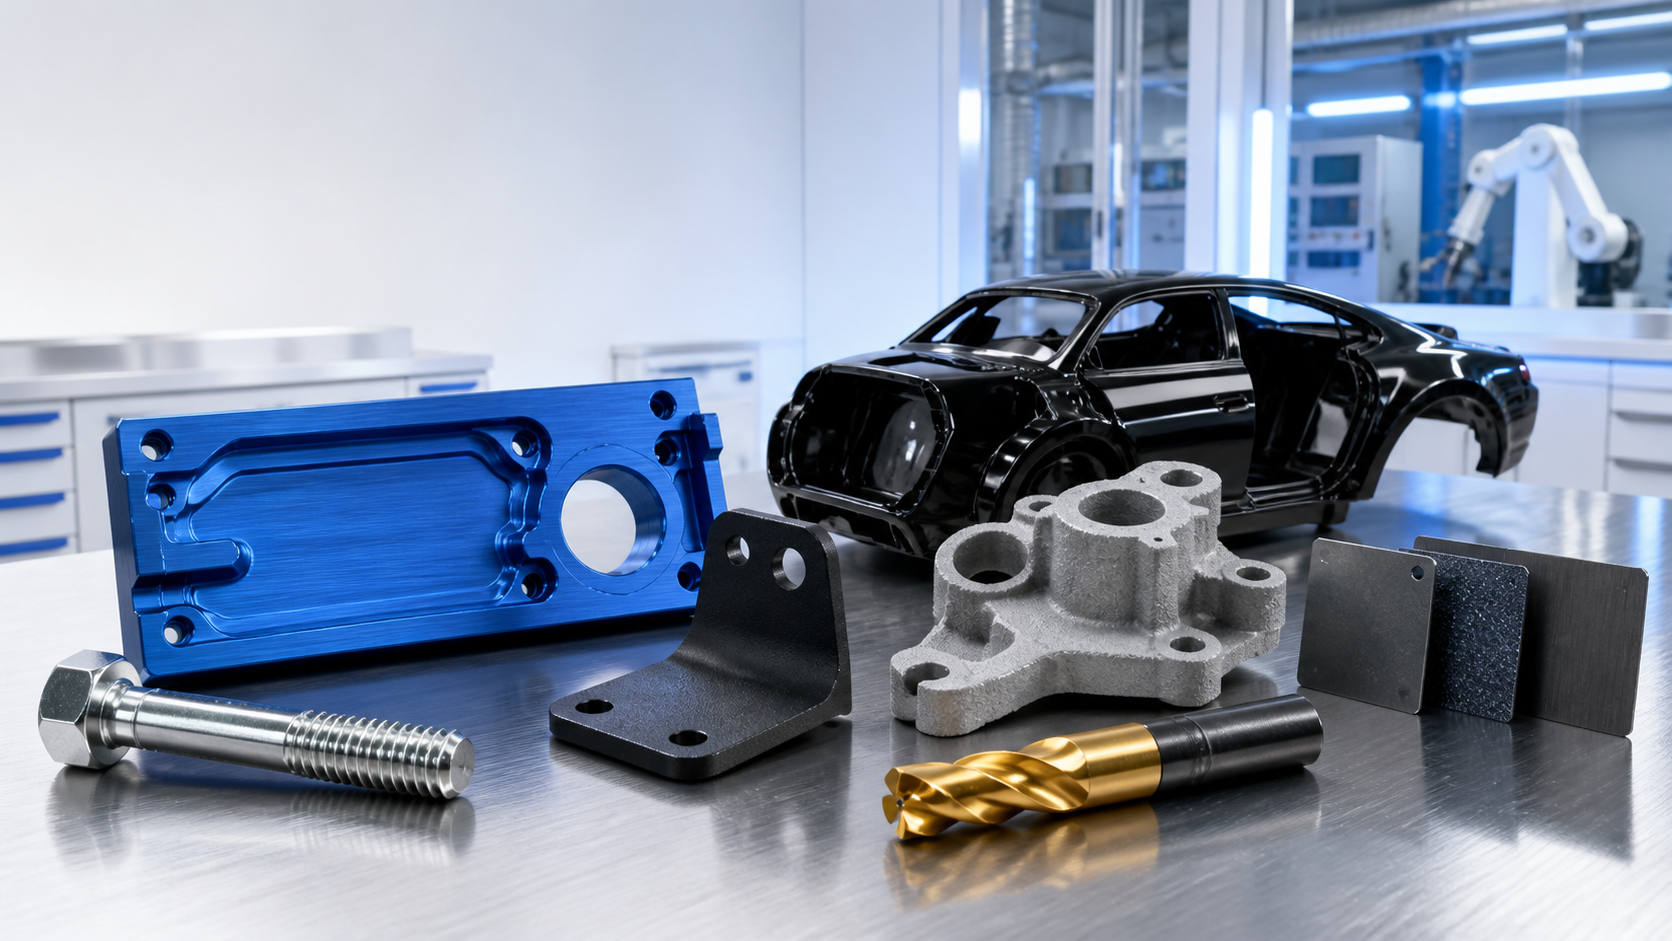
Obróbka powierzchni to nie tylko wygląd. Zmienia to odporność części na korozję, nosić , ciepło, wilgoć, chemikalia, kontakt elektryczny, i uszkodzenia mechaniczne. W tym przewodniku porównano siedem powszechnie stosowanych procesów obróbki powierzchni i wyjaśniono, kiedy wybrać każdy z nich.
Przegląd procesów obróbki powierzchni
Spis treści
- Dlaczego obróbka powierzchni ma znaczenie
- Galwanotechnika: Osadzanie warstwy metalicznej
- Anodowanie: Uprawa warstwy tlenkowej z aluminium
- Powłoka natryskowa: Tworzenie organicznej bariery ochronnej
- Powłoka elektroforetyczna: Tworzenie jednolitej warstwy podkładowej
- Utlenianie mikrołukiem: Tworzenie powłoki ceramicznej na stopach lekkich
- Powłoka próżniowa PVD: Osadzanie funkcjonalnych cienkich warstw
- Chemiczne powłoki konwersyjne: Zmiana powierzchni w wyniku reakcji chemicznej
- Jak wybrać odpowiednią obróbkę powierzchni
- Dlaczego test w mgle solnej nie wystarczy
- Ostatnie przemyślenia
Dlaczego obróbka powierzchni ma znaczenie
W produkcji mechanicznej, inżynieria samochodowa, elektronika użytkowa, lotniczy, i innych gałęziach przemysłu o wysokiej niezawodności, obróbka powierzchni może bezpośrednio określić, jak długo część będzie służyć.
Ten sam materiał bazowy może zachowywać się zupełnie inaczej po różnych obróbkach powierzchni. Odporność na korozję, odporność na zużycie, przewodność elektryczna, izolacja, zachowanie cierne, i wygląd mogą się znacznie zmienić.
Innymi słowy, obróbka powierzchni to nie tylko krok kosmetyczny. Tworzy funkcjonalną warstwę powierzchniową, zachowując przy tym możliwie niezmienne właściwości objętościowe podłoża.
Nie ma uniwersalnie „najlepszej” obróbki powierzchni. Właściwy wybór zależy od podłoża, geometria, wymagana funkcja, środowisko usług, tolerancja wymiarowa, dalszy montaż, koszt, i ograniczenia regulacyjne.
Dzisiaj, decyzje dotyczące wykończenia powierzchni są również kształtowane przez bardziej rygorystyczne wymagania dotyczące ochrony środowiska i zgodności. Należą do nich zamienniki sześciowartościowego chromu, pasywacja trójwartościowa lub bezchromowa, systemy powłok o niskiej zawartości LZO, niskotemperaturowe powłoki proszkowe, obróbka wstępna cyrkonem lub silanem, Recenzje związane z PFAS, oraz bardziej rygorystyczne audyty procesów specjalnych w branży motoryzacyjnej.
Galwanotechnika: Osadzanie warstwy metalicznej
Proces galwanizacji
Galwanizacja wykorzystuje zewnętrzne pole prądu stałego w celu redukcji jonów metali z elektrolitu na powierzchnię przedmiotu obrabianego. Przedmiot obrabiany to zazwyczaj katoda, podczas gdy anoda może być rozpuszczalna lub nierozpuszczalna, w zależności od składu chemicznego kąpieli.
Typowe warstwy galwaniczne obejmują cynk, stop cynku i niklu, nikiel, miedź, chrom, srebrny, złoto, twardy chrom, oraz systemy kompozytowe, takie jak nikiel bezprądowy, a następnie galwanizacja.
Różne warstwy platerowane służą różnym celom:
- Cynkowanie stosuje się głównie do ochrony stali przed korozją.
- Powłoka cynkowo-niklowa jest często stosowana w przypadku elementów złącznych samochodowych i części odpornych na korozję o wyższej wydajności.
- Niklowanie może zapewnić ochronę, odporność na zużycie, i dekoracyjny wygląd.
- Jako warstwę spodnią często stosuje się miedziowanie, warstwa przewodząca, lub warstwę przejściową.
- Pozłacanie i posrebrzanie są powszechne w stykach elektrycznych i wysokiej jakości częściach dekoracyjnych.
- Twardy chrom stosowany jest w celu zapewnienia odporności na zużycie i naprawy wymiarowej, chociaż na jego stosowanie w coraz większym stopniu wpływają przepisy dotyczące ochrony środowiska.
Typowy przebieg procesu:
Czyszczenie → płukanie → usuwanie rdzy lub trawienie → aktywacja → opcjonalne gładzenie lub podkład → powłoka główna → płukanie → pasywacja lub uszczelnianie → suszenie → kontrola.
Przygotowanie wstępne ma kluczowe znaczenie. Olej, skala tlenkowa, rdza, lub pozostałości pasty polerskiej mogą powodować powstawanie pęcherzy, dziurki, i lokalne rozwarstwienie.
Kluczowe ryzyka:
- Nierówna grubość powłoki.
- Słabe pokrycie w głębokich dziurach, rowki, i ubytki.
- Kruchość wodorowa po trawieniu lub powlekaniu stali o wysokiej wytrzymałości.
- Presja środowiskowa ze strony metali ciężkich, ścieki, i konserwacji kąpieli.
- Stała wymiana systemów z chromem sześciowartościowym na rozwiązania z chromem trójwartościowym lub jego niezawierające alternatywy.
Na wynos:
Galwanizacja jest odpowiednia, gdy część wymaga metalicznej warstwy funkcjonalnej w celu ochrony przed korozją, przewodność, lutowalność, odporność na zużycie, naprawa, lub dekoracja. Do części nośnych o dużej wytrzymałości, należy wyraźnie określić kontrolę kruchości wodorowej.
Anodowanie: Uprawa warstwy tlenkowej z aluminium
Proces anodowania
Anodowanie stosuje się głównie w przypadku aluminium i jego stopów. Można go również nakładać na tytan, magnez, i inne metale zaworowe w określonych warunkach.
Kluczowa różnica w porównaniu z galwanizacją polega na tym, że anodowanie nie powoduje osadzania zewnętrznej warstwy metalu. Zamiast, przekształca powierzchnię podłoża w warstwę tlenku poprzez utlenianie elektrochemiczne.
Do stopów aluminium, powłoka anodowa składa się głównie z tlenku glinu. Może poprawić odporność na korozję, odporność na zużycie, izolacja elektryczna, i wygląd.
Typowy przebieg procesu:
Regały → czyszczenie → płukanie → trawienie alkaliczne lub rozjaśnianie chemiczne → odtłuszczanie → anodowanie → barwienie lub barwienie elektrolityczne → uszczelnianie → kontrola.
Nie każdy produkt wymaga trawienia, barwiący, lub polerowanie chemiczne. Proces należy dobrać pod kątem wyglądu, funkcjonować, stop, tolerancja, i koszt.
Świeże filmy anodowe są porowate. Dzięki temu nadają się do absorpcji barwników, ale czyni je również podatnymi na zanieczyszczenia. Uszczelnienie jest zatem niezbędne dla odporności na korozję i stabilności koloru.
Często stosuje się konwencjonalne anodowanie:
- Obudowy do elektroniki użytkowej.
- Architektoniczne profile aluminiowe.
- Instrumenty i elementy konstrukcyjne.
- Ogólna ochrona i dekoracyjna kolorystyka.
Często stosuje się twarde anodowanie:
- Tłoki, cylindry, i prowadnice.
- Elementy hydrauliczne.
- Części aluminiowe wymagające większej odporności na zużycie.
Twarde folie anodowe mogą być bardzo twarde, ale są też stosunkowo kruche. Nie należy ich traktować jako zamiennika wytrzymałości materiału bazowego.
Kluczowe ryzyka:
- Różne stopy aluminium mogą dawać inny kolor, połysk, i jednolitość filmu.
- Folie anodowe rosną zarówno do wewnątrz, jak i na zewnątrz, wpływające na dziury, pasuje, i precyzyjne gwinty.
- Słabe uszczelnienie zmniejsza odporność na korozję.
- Wysoka stałość koloru wymaga kontroli partii stopu, obróbka wstępna, i chropowatość powierzchni.
Na wynos:
Anodowanie jest szczególnie odpowiednie w przypadku części aluminiowych wymagających ochrony, izolacja, odporność na zużycie, lub kolor dekoracyjny. Do elementów precyzyjnych, Podczas projektowania należy uwzględnić grubość folii i wzrost wymiarowy.
Powłoka natryskowa: Tworzenie organicznej bariery ochronnej
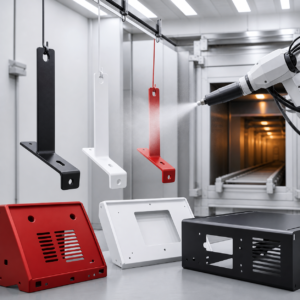
Proces powlekania natryskowego
Przemysłowe powlekanie natryskowe polega na nałożeniu ciekłej farby lub powłoki proszkowej na przedmiot obrabiany i poprzez odparowanie tworzy ciągłą warstwę, reakcja chemiczna, ogrzewanie, lub kombinację tych mechanizmów.
Powłoka natryskowa jest szeroko stosowana na konstrukcjach stalowych, części samochodowe, maszyneria, obudowy urządzeń, produkty aluminiowe, meble, i elementy budowlane.
Nie należy tego postrzegać jako zwykłego „dodawania koloru”. W wielu przypadkach, żywotność zależy bardziej od obróbki wstępnej, układ podkładowy, grubość folii, pokrycie krawędzi, i jakość utwardzania niż w przypadku koloru powłoki nawierzchniowej.
Zalety powłoki płynnej:
- Szeroki zakres chemii powłok.
- Elastyczny kolor, połysk, i kontrola wyglądu.
- Nadaje się do podkładu, nawierzchnia, podkład, lakier bezbarwny, i wysoce dekoracyjne wykończenia.
- Niektóre systemy mogą utwardzać się w temperaturze pokojowej lub w niskiej temperaturze.
Główną wadą jest to, że systemy płynne mogą generować LZO, wymagające odpowiedniego zaprojektowania stoiska, wentylacja, ochrona przeciwwybuchowa, i obróbka spalin.
Zalety malowania proszkowego:
- Wysokie wykorzystanie materiału.
- Zwykle nie ma tradycyjnego rozpuszczalnika.
- Stosunkowo gruby film.
- Dobra odporność na uderzenia i odporność na korozję.
- Nadaje się do zautomatyzowanej produkcji masowej.
Malowanie proszkowe zwykle wymaga utwardzania cieplnego. Podłoże, wstawki, kleje, i zmontowane części muszą być w stanie tolerować rzeczywistą temperaturę części.
Kluczowe punkty kontrolne:
- Czystość i chropowatość powierzchni.
- Jakość powłoki konwersyjnej.
- Lepkość powłoki, zawartość substancji stałych, i stan proszku.
- Odległość pistoletu natryskowego, kąt, ciśnienie atomizacji, i napięcie elektrostatyczne.
- Grubość powłoki na mokro i na sucho.
- Rzeczywista temperatura części metalu i czas utwardzania.
Typowe wady:
Kratery, skórka pomarańczowa, zwiotczenie, brud, dziurki, kiepskie ukrywanie, słaba przyczepność, zmienność kolorów, niedopasowanie połysku, niedostateczne utwardzenie, i nadmierne utwardzanie.
Na wynos:
Powłoka natryskowa nadaje się do ochrony przed korozją, dekoracja, i odporność na warunki atmosferyczne. Systemy o niskiej zawartości LZO, powłoki wodorozcieńczalne, powłoki o wysokiej zawartości części stałych, technologie proszkowe o niskim utwardzaniu stają się coraz ważniejsze.
Powłoka elektroforetyczna: Tworzenie jednolitej warstwy podkładowej
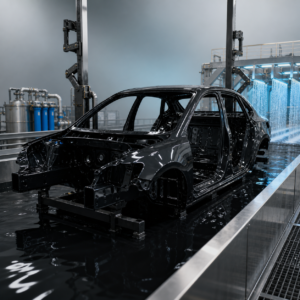
Proces powlekania elektroforetycznego
Powłoka elektroforetyczna, często nazywany e-płaszczem, zanurza przewodzący przedmiot w wodorozcieńczalnej kąpieli powlekającej. Pole elektryczne prądu stałego przenosi naładowane cząstki żywicy i pigmentu na powierzchnię przedmiotu obrabianego, gdzie osadzają się i tworzą film.
Katodowa powłoka elektroniczna jest szeroko stosowana w przemyśle motoryzacyjnym w celu zapewnienia jednolitego podkładu antykorozyjnego dla nadwozi pojazdów i elementów metalowych.
W porównaniu z konwencjonalnym opryskiem, e-coat ma lepszą siłę rzucania. Może zakrywać szwy, ubytki, i złożone konstrukcje, do których trudno dotrzeć za pomocą pistoletów natryskowych.
Typowy przebieg procesu:
Odtłuszczanie → płukanie → kondycjonowanie powierzchni lub obróbka konwersyjna → płukanie wodą dejonizowaną → e-powłoka → płukanie regeneracyjne ultrafiltratu → płukanie wodą dejonizowaną → pieczenie → kontrola.
Przygotowanie wstępne jest niezwykle ważne. Olej, rdza, skala tlenkowa, lub nienormalna folia konwersyjna może prowadzić do powstania kraterów, dziurki, słaba przyczepność, i wczesną korozją.
Kluczowe parametry:
- Substancje stałe do kąpieli, pH, i przewodność.
- Temperatura kąpieli.
- Napięcie i czas zasilenia.
- Metoda wprowadzania przedmiotu obrabianego.
- System anodowy i system ultrafiltracji.
- Temperatura pieczenia, czas pieczenia, i grubość folii.
Typowe problemy:
- Folia za cienka lub za gruba.
- Niewystarczające pokrycie ubytku.
- Otworki, kratery, i cząstki.
- Ślady powłoki elektroforetycznej i ślady kontaktu ze stelażem.
- Niedopieczenie.
- Korozja począwszy od krawędzi, spoiny, i słabe obszary wewnętrzne.
Na wynos:
E-coat jest bardzo skutecznym podkładem odpornym na korozję do przewodzących części metalowych, zwłaszcza konstrukcje samochodowe. Nie nadaje się do zwykłych nieprzewodzących tworzyw sztucznych, chyba że zostanie zastosowany dodatkowy preparat przewodzący.
Utlenianie mikrołukiem: Tworzenie powłoki ceramicznej na stopach lekkich
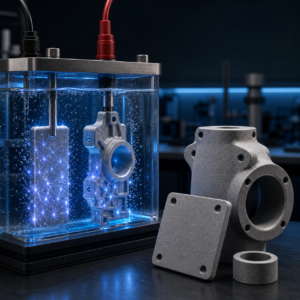
Proces utleniania mikrołukiem
Utlenianie mikrołukowe, znane również jako utlenianie elektrolityczne w plazmie lub PEO, jest stosowany do aluminium, magnez, tytan, i inne metale zaworowe.
Pod stosunkowo wysokim napięciem, na powierzchni metalu powstają mikrowyładowania. Elektrochemiczny, termochemiczny, a reakcje wspomagane plazmą tworzą ceramiczną warstwę tlenkową.
W porównaniu z konwencjonalnym anodowaniem, Utlenianie mikrołukiem tworzy warstwę bardziej ceramiczną. Może zapewnić wyższą twardość, odporność na zużycie, odporność na ciepło, i wydajność dielektryczną.
Typowy przebieg procesu:
Czyszczenie → układanie w stojaku → zanurzenie w elektrolicie → rampa napięcia lub zasilanie impulsowe → utlenianie mikrołukiem → płukanie → uszczelnianie lub obróbka kompozytowa → kontrola.
Zwykle zawiera warstwę utleniającą mikrołukiem:
- Gęsta warstwa wewnętrzna w pobliżu podłoża.
- Funkcjonalna warstwa środkowa.
- Stosunkowo porowata warstwa zewnętrzna.
Porowata warstwa zewnętrzna może zmniejszyć odporność na korozję, jeśli nie zostanie poddana obróbce. Zastosowania o wysokiej korozji często wymagają uszczelnienia, e-powłoka, malarstwo, lub inne leczenie złożone.
Typowe zastosowania:
- Komponenty ze stopów lekkich dla przemysłu lotniczego.
- Części silników samochodowych i przekładni.
- Odporne na zużycie części ze stopu aluminium i magnezu.
- Struktury urządzeń elektronicznych.
- Wybrane wyroby medyczne i specjalne elementy funkcjonalne.
Główne ograniczenia:
- Wysokie napięcie i zużycie energii.
- Wyższy koszt sprzętu.
- Bardziej chropowata powierzchnia niż w przypadku konwencjonalnego anodowania.
- Ograniczone opcje kolorów.
- Ryzyko poparzenia na ostrych narożnikach lub w obszarach o wysokim polu działania.
- Grube warstwy mogą wpływać na wymiary i wytrzymałość zmęczeniową.
Na wynos:
Utleniania mikrołukowego nie należy wybierać tylko dlatego, że jest „twarde”. Chropowatość powierzchni, wymagania dotyczące uszczelnienia, zmiana wymiarowa, ryzyko zmęczenia, i późniejszy montaż muszą zostać poddane ocenie.
Powłoka próżniowa PVD: Osadzanie funkcjonalnych cienkich warstw
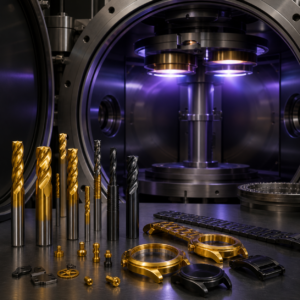
Proces powlekania próżniowego PVD
PVD oznacza fizyczne osadzanie z fazy gazowej. W próżni, odparowanie, rozpylanie, łuk katodowy, lub pokrewne metody uwalniają atomy lub jony z materiału źródłowego i osadzają je na przedmiocie obrabianym w postaci cienkiej warstwy.
Typowe folie PVD obejmują TiN, TiCN, TiAlN, CrN, AlCrN, DLC, metalowe folie dekoracyjne, oraz powłoki wielowarstwowe lub gradientowe.
PVD jest stosowany głównie w dwóch obszarach:
- Funkcjonalne twarde powłoki do narzędzi skrawających, formy, i części eksploatacyjne.
- Powłoki dekoracyjne do zegarków, sprzęt komputerowy, armatura sanitarna, urządzenia mobilne, i produkty konsumenckie premium.
Typowy przebieg procesu:
Precyzyjne czyszczenie → ładowanie → pompowanie próżniowe → ogrzewanie i odgazowywanie → czyszczenie jonowe lub trawienie → osadzanie → chłodzenie → kontrola.
Folie PVD mają zwykle grubość ułamków mikrometra do kilku mikrometrów. Mogą być trudne, wymiarowo lekki, atrakcyjne wizualnie, i nadaje się do projektowania wielowarstwowego.
Jednakże, PVD zapewnia wyraźny efekt linii wzroku. Głębokie dziury, rowki, i zacienione obszary mogą zostać pokryte niewystarczającą warstwą. Rotacja planet, obrót części, i konstrukcja osprzętu są często wykorzystywane w celu poprawy zasięgu.
Kluczowe ryzyka:
- Niewłaściwe czyszczenie powoduje rozwarstwianie.
- Niewystarczająca twardość podłoża lub niewystarczająca podpora.
- Nadmierne wewnętrzne naprężenie folii.
- Wady krawędzi i obszary zacienione.
- Różnice w kolorze i grubości spowodowane położeniem komory.
- Odpuszczanie podłoża lub odkształcenie pod wpływem temperatury osadzania.
- Chropowatość powierzchni skopiowana przez cienką warstwę.
Na wynos:
Powłoki PVD mogą być bardzo twarde, ale nie poprawiają one automatycznie ogólnej odporności na zużycie. Jeśli podłoże jest zbyt miękkie, zbyt szorstkie, lub słabo przygotowany, twarda folia może pękać lub się łuszczyć. HiPIMS, DLC, a wielowarstwowe powłoki nanostrukturalne są coraz częściej stosowane w zastosowaniach wymagających dużej wydajności.
Chemiczne powłoki konwersyjne: Zmiana powierzchni w wyniku reakcji chemicznej
Proces chemicznego powlekania konwersyjnego
Chemiczna powłoka konwersyjna nie jest po prostu warstwą zewnętrzną nałożoną na podłoże. Tworzy się, gdy powierzchnia podłoża reaguje z roztworem do obróbki i tworzy związany film.
Typowe procesy obejmują fosforanowanie stali, fosforan cynku, fosforan manganu, fosforan żelaza, obróbka konwersji aluminium, czarny tlenek lub oksydowanie stali, i niezawierające chromu powłoki konwersyjne.
Fosforanowanie
Fosforanowanie tworzy fosforanową warstwę konwersyjną na powierzchniach metalowych.
Do tego się głównie przyzwyczaja:
- Przygotuj części przed malowaniem lub powlekaniem elektronicznym.
- Popraw przyczepność powłoki organicznej.
- Poprawić odporność na korozję podpowłokową.
- Zmniejsz tarcie i zatrzymaj olej.
- Wspomaganie smarowania podczas formowania na zimno.
Jakość fosforanów często ocenia się na podstawie masy powłoki, a nie samej grubości.
Do ważnych kontroli należy czyszczenie, odrdzewianie, kondycjonowanie powierzchni, całkowity kwas, wolny kwas, stężenie przyspieszacza, temperatura, czas leczenia, skład podłoża, płukanie, i suszenie.
Czarny tlenek lub niebieszczenie
Tradycyjny, wysokotemperaturowy alkaliczny czarny tlenek na stali tworzy cienką warstwę złożoną głównie z magnetytu. Czernienie w temperaturze pokojowej może wymagać zastosowania różnych środków chemicznych i nie należy zakładać, że zapewnia tę samą wydajność.
Czarny tlenek ma bardzo mały wpływ na wymiary. Jest powszechnie stosowany do elementów złącznych, narzędzia, broń palna, części mechaniczne, tania dekoracja, i krótkotrwałą ochronę przed rdzą.
Jednakże, Sam czarny tlenek ma ograniczoną odporność na korozję. Zwykle wymaga olejowania, woskowanie, lub uszczelnienie.
Na wynos:
Chemiczne powłoki konwersyjne są tanie, cienki, i nadaje się do produkcji seryjnej. Są również szeroko stosowane jako obróbka wstępna przed malowaniem lub e-powlekaniem. Jednak ich samodzielna odporność na korozję jest ograniczona, a kontrola stanu kąpieli ma kluczowe znaczenie.
Jak wybrać odpowiednią obróbkę powierzchni
Proces | Typowe podłoża | Główne funkcje | Charakter warstwy | Typowe ryzyko |
Galwanotechnika | Stal, miedź, poddane obróbce tworzywa sztuczne | Ochrona przed korozją, przewodność, odporność na zużycie, dekoracja | Depozyt metalu lub stopu | Kruchość wodorowa, nierówna grubość, obciążenie środowiska |
Anodowanie | Stopy aluminium | Ochrona, izolacja, dekoracja, odporność na zużycie | Film tlenkowy in-situ | Zmiana koloru, kruchość, zmiana wymiarowa |
Powłoka natryskowa | Metale i niektóre niemetale | Ochrona przed korozją, dekoracja, odporność na warunki atmosferyczne | Stosunkowo gruby film organiczny | Przyczepność, odnalezienie, wady wizualne |
E-płaszcz | Metale przewodzące | Jednolity podkład odporny na korozję | Dobre pokrycie ubytków | Czułość przed leczeniem, dziurki, niewystarczająca siła rzutu |
Utlenianie mikrołukowe | Aluminium, magnez, lekkie stopy tytanu | Wysoka twardość, odporność na zużycie, odporność na ciepło | Ceramiczna warstwa tlenku | Chropowatość, porowatość, duże zużycie energii |
PVD | Metale, ceramika, poddane obróbce tworzywa sztuczne | Wysoka twardość, niskie tarcie, dekoracja | Cienka folia w skali mikrometrowej | Cieniowanie, przyczepność, wsparcie podłoża |
Chemiczna powłoka konwersyjna | Stal, cynk, aluminium | Baza malarska, kontrola tarcia, tania ochrona przed rdzą | Cienka warstwa reakcyjna | Ograniczona samodzielna odporność na korozję, wrażliwość na kąpiel |
Przed wybraniem procesu, odpowiedz na te pytania:
- Jakie jest podłoże, i czy jest to zgodne z procesem?
- Czy produkt wymaga odporności na korozję, odporność na zużycie, izolacja, przewodność, dekoracja, lub kombinację funkcji?
- Czy część będzie narażona na działanie mgły solnej, cykliczna wilgotność, kondensacja, UV, narażenie chemiczne, wysoka temperatura, lub ścieranie?
- Czy projekt toleruje wzrost filmu?, narost krawędzi, maskowanie, lub po obróbce?
- Czy geometria obejmuje głębokie otwory, ubytki, martwe strefy, ostre zakręty, spoiny, lub syfony drenażowe?
- Czy podłoże wytrzyma trawienie?, Wysokie napięcie, temperatura próżni, strzałowy, lub pieczenie?
- Czy wielkość produkcji i koszty spełniają wybrane wymagania dotyczące procesu i kontroli?
- Wykonaj specyfikacje klienta, zasady ochrony środowiska, RoHS/REACH, Recenzje związane z PFAS, i pozwolenia na ścieki pozwalają na chemię?
- Będzie później spawanie, wiązanie, malarstwo, kontakt elektryczny, opieczętowanie, lub precyzyjny montaż?
- Czy konsekwencja awarii uzasadniałaby uszczelnienie, warstwa wierzchnia, system dupleksowy, lub nadmiarową ochronę?
Dlaczego test w mgle solnej nie wystarczy
Do porównania obróbki powierzchni często stosuje się badanie mgły solnej, ale łatwo jest przeinterpretować wynik.
Testowanie mgły solnej jest przydatne w przypadku:
- Porównanie spójności procesu w ramach tej samej rodziny powłok.
- Kontrola procesu dostawcy.
- Testowanie zgodności z normą produktu.
- Wykrywanie porowatości, problemy z uszczelnieniem, lub problemy z leczeniem wstępnym.
Jednakże, Godzin działania mgły solnej nie należy traktować jako czasu rzeczywistego.
Na rzeczywiste zachowanie korozyjne wpływają cykliczne zmiany temperatury i wilgotności, kondensacja, Ekspozycja na promieniowanie UV, chemikalia, zmiany temperatury, abrazja, szczeliny, korozja galwaniczna, uszkodzenia montażowe, zanieczyszczenie, i warunki konserwacji.
Pełna ocena może obejmować także wygląd, różnica koloru, grubość powłoki lub ciężar powłoki, przyczepność, twardość, odporność na zużycie, porowatość, chropowatość, odporność chemiczna, odporność na wilgoć, zmiana wymiarowa, i testy funkcjonalne.
Na wynos:
Testowanie mgły solnej jest użytecznym narzędziem kontroli jakości, nie powinna ona jednak stanowić jedynej podstawy oceny wykończenia powierzchni. Plan kontroli powinien być zgodny z funkcją produktu, ryzyko niepowodzenia, i specyfikacje klienta.
Ostatnie przemyślenia
Galwanotechnika, anodowanie, powłoka natryskowa, e-powłoka, utlenianie mikrołukowe, PVD, a chemiczne powłoki konwersyjne modyfikują powierzchnie za pomocą różnych mechanizmów: osadzanie metalu, utlenianie substratu, powłoka organiczna, osadzanie pola elektrycznego, reakcja plazmowa, próżniowe osadzanie z fazy gazowej, i konwersja chemiczna.
Dobra obróbka powierzchni niekoniecznie jest najgrubsza, najdroższy, lub najbardziej złożona opcja.
Najlepszym wyborem jest ten, który tworzy stabilny, sprawdzalny, powtarzalną jakość powierzchni przy zachowaniu funkcjonalności produktu, produkcja, koszt, i wymagania dotyczące zgodności.
Sugerowane tagi:
Obróbka powierzchni, inżynieria powierzchni, galwanotechnika, anodowanie, powłoka natryskowa, powłoka elektroforetyczna, e-płaszcz, utlenianie mikrołukowe, PEO, Powłoka PVD, chemiczna powłoka konwersyjna, zabezpieczenie antykorozyjne, proces produkcyjny

Leo Lianga, Założyciel Najlepszy Partner z R&D
Założyciel JADE-CNC, LEO, który wnosi ponad dwudziestoletnie doświadczenie branżowe, Leo rozpoczął karierę jako praktykant i ćwiczy swoje umiejętności w zakresie obróbki powierzchni i obróbki CNC.