



Le traitement de surface n’est pas seulement une question d’apparence. Cela change la façon dont une pièce résiste à la corrosion, porter, chaleur, humidité, produits chimiques, contact électrique, et dommages mécaniques. Ce guide compare sept procédés de traitement de surface largement utilisés et explique quand choisir chacun d'entre eux..
Aperçu des procédés de traitement de surface
Table des matières
- Pourquoi le traitement de surface est important
- Galvanoplastie: Déposer une couche métallique
- Anodisation: Cultiver un film d'oxyde à partir d'aluminium
- Revêtement par pulvérisation: Créer une barrière protectrice organique
- Revêtement électrophorétique: Former un film d'apprêt uniforme
- Oxydation par micro-arc: Création d'un film céramique sur alliages légers
- Revêtement sous vide PVD: Dépôt de couches minces fonctionnelles
- Revêtements de conversion chimique: Changer la surface par réaction chimique
- Comment choisir le bon traitement de surface
- Pourquoi les tests au brouillard salin ne suffisent pas
- Pensées finales
Pourquoi le traitement de surface est important
En fabrication mécanique, ingénierie automobile, électronique grand public, aérospatial, et d'autres industries à haute fiabilité, le traitement de surface peut déterminer directement la durée de vie d'une pièce en service.
Le même matériau de base peut fonctionner de manière très différente après différents traitements de surface.. Résistance à la corrosion, résistance à l'usure, conductivité électrique, isolation, comportement au frottement, et l'apparence peut changer considérablement.
Autrement dit, le traitement de surface n’est pas qu’une simple étape cosmétique. Il crée une couche de surface fonctionnelle tout en gardant les propriétés globales du substrat aussi inchangées que possible..
Il n’existe pas de « meilleur » traitement de surface universellement. Le bon choix dépend du substrat, géométrie, fonction requise, environnement de service, tolérance dimensionnelle, assemblage en aval, coût, et contraintes réglementaires.
Aujourd'hui, les décisions en matière de finition de surface sont également façonnées par des exigences environnementales et de conformité plus strictes. Ceux-ci incluent le remplacement du chrome hexavalent, passivation trivalente ou sans chrome, systèmes de revêtement à faible teneur en COV, revêtements en poudre à basse température, prétraitements au zirconium ou au silane, Examens liés aux PFAS, et des audits plus stricts des processus spéciaux automobiles.
Galvanoplastie: Déposer une couche métallique
Processus de galvanoplastie
La galvanoplastie utilise un champ externe de courant continu pour réduire les ions métalliques d'un électrolyte sur la surface d'une pièce.. La pièce à usiner est généralement la cathode, tandis que l'anode peut être soluble ou insoluble selon la chimie du bain.
Les couches électrolytiques courantes comprennent le zinc, alliage zinc-nickel, nickel, cuivre, chrome, argent, or, chrome dur, et des systèmes composites tels que le nickel autocatalytique suivi d'une galvanoplastie.
Différentes couches plaquées servent à des fins différentes:
- Le zingage est principalement utilisé pour la protection contre la corrosion de l'acier..
- Le placage zinc-nickel est souvent utilisé pour les fixations automobiles plus performantes et les pièces résistantes à la corrosion..
- Le nickelage peut fournir une protection, résistance à l'usure, et aspect décoratif.
- Le placage en cuivre est souvent utilisé comme sous-couche, couche conductrice, ou couche de transition.
- Le placage d'or et d'argent est courant dans les contacts électriques et les pièces décoratives haut de gamme.
- Le chrome dur est utilisé pour la résistance à l'usure et la réparation dimensionnelle, bien que son utilisation soit de plus en plus affectée par la réglementation environnementale.
Déroulement typique du processus:
Nettoyage → rinçage → élimination de la rouille ou décapage → activation → frappe ou sous-couche optionnelle → placage principal → rinçage → passivation ou scellement → séchage → inspection.
Le prétraitement est essentiel. Huile, tartre d'oxyde, rouiller, ou des résidus de pâte à polir peuvent provoquer des cloques, trous d'épingle, et délaminage local.
Principaux risques:
- Épaisseur de revêtement inégale.
- Mauvaise couverture dans les trous profonds, rainures, et cavités.
- Fragilisation par l'hydrogène après décapage ou placage d'acier à haute résistance.
- Pression environnementale due aux métaux lourds, eaux usées, et entretien du bain.
- Remplacement continu des systèmes à chrome hexavalent par du chrome trivalent ou des alternatives sans chrome.
Emporter:
La galvanoplastie convient lorsqu'une pièce nécessite une couche fonctionnelle métallique pour la protection contre la corrosion., conductivité, soudabilité, résistance à l'usure, réparation, ou décoration. Pour pièces porteuses à haute résistance, le contrôle de la fragilisation par l’hydrogène doit être clairement spécifié.
Anodisation: Cultiver un film d'oxyde à partir d'aluminium
Processus d'anodisation
L'anodisation est principalement utilisée pour l'aluminium et les alliages d'aluminium. Il peut également être appliqué au titane, magnésium, et autres métaux de valve dans des conditions spécifiques.
La principale différence avec la galvanoplastie est que l'anodisation ne dépose pas de couche métallique externe.. Plutôt, il convertit la surface du substrat en un film d'oxyde par oxydation électrochimique.
Pour les alliages d'aluminium, le film anodique est principalement de l'oxyde d'aluminium. Il peut améliorer la résistance à la corrosion, résistance à l'usure, isolation électrique, et l'apparence.
Déroulement typique du processus:
Soutirage → nettoyage → rinçage → gravure alcaline ou avivage chimique → démoulage → anodisation → teinture ou coloration électrolytique → scellement → inspection.
Tous les produits ne nécessitent pas de gravure, teinture, ou polissage chimique. Le processus doit être sélectionné en fonction de son apparence, fonction, alliage, tolérance, et le coût.
Les films anodiques frais sont poreux. Cela les rend adaptés à l’absorption des colorants, mais cela les rend également vulnérables à la contamination. L'étanchéité est donc essentielle pour la résistance à la corrosion et la stabilité des couleurs..
L'anodisation conventionnelle est souvent utilisée pour:
- Boîtiers pour appareils électroniques grand public.
- Profilés architecturaux en aluminium.
- Instruments et composants structurels.
- Protection générale et coloration décorative.
L'anodisation dure est souvent utilisée pour:
- Pistons, cylindres, et rails de guidage.
- Composants hydrauliques.
- Pièces en aluminium nécessitant une plus grande résistance à l’usure.
Les films anodiques durs peuvent être très durs, mais ils sont aussi relativement fragiles. Ils ne doivent pas être considérés comme remplaçant la résistance du matériau de base..
Principaux risques:
- Différents alliages d'aluminium peuvent produire différentes couleurs, brillant, et l'uniformité du film.
- Les films anodiques se développent à la fois vers l'intérieur et vers l'extérieur, affectant les trous, convient, et filetages de précision.
- Une mauvaise étanchéité réduit la résistance à la corrosion.
- La cohérence élevée des couleurs nécessite le contrôle du lot d’alliage, prétraitement, et rugosité de la surface.
Emporter:
L'anodisation est particulièrement adaptée aux pièces en aluminium nécessitant une protection., isolation, résistance à l'usure, ou couleur décorative. Pour les composants de précision, l'épaisseur du film et la croissance dimensionnelle doivent être prises en compte lors de la conception.
Revêtement par pulvérisation: Créer une barrière protectrice organique
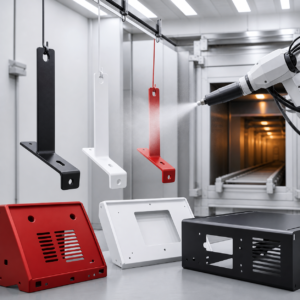
Processus de revêtement par pulvérisation
Le revêtement par pulvérisation industriel applique de la peinture liquide ou un revêtement en poudre sur une pièce et forme un film continu par évaporation., réaction chimique, chauffage, ou une combinaison de ces mécanismes.
Le revêtement par pulvérisation est largement utilisé sur les structures en acier, pièces automobiles, machinerie, boîtiers d'appareils, produits en aluminium, meubles, et éléments de construction.
Il ne faut pas y voir simplement « ajouter de la couleur ». Dans de nombreux cas, la durée de vie dépend davantage du prétraitement, système d'amorce, épaisseur du film, couverture des bords, et qualité de durcissement que sur la couleur de la couche de finition.
Avantages du revêtement liquide:
- Large gamme de produits chimiques de revêtement.
- Couleur flexible, brillant, et contrôle de l'apparence.
- Convient pour l'apprêt, surfaceur, couche de base, vernis, et finitions hautement décoratives.
- Certains systèmes peuvent durcir à température ambiante ou à basse température.
Le principal inconvénient est que les systèmes liquides peuvent générer des COV, nécessitant une conception de stand appropriée, ventilation, protection contre les explosions, et traitement des gaz d'échappement.
Avantages du revêtement en poudre:
- Utilisation élevée des matériaux.
- Généralement pas de solvant traditionnel.
- Film relativement épais.
- Bonne résistance aux chocs et à la corrosion.
- Convient à la production de masse automatisée.
Le revêtement en poudre nécessite normalement un durcissement thermique. Le substrat, inserts, adhésifs, et les pièces assemblées doivent être capables de tolérer la température réelle de la pièce.
Points de contrôle clés:
- Propreté et rugosité des surfaces.
- Qualité du revêtement de conversion.
- Viscosité du revêtement, teneur en matières solides, et état de la poudre.
- Distance du pistolet, angle, pression d'atomisation, et tension électrostatique.
- Épaisseur du film humide et sec.
- Température réelle de la pièce métallique et temps de durcissement.
Défauts courants:
Cratères, zeste d'orange, affaissement, saleté, trous d'épingle, mauvaise cachette, faible adhérence, variation de couleur, incompatibilité de brillance, sous-durcissement, et un durcissement excessif.
Emporter:
Le revêtement par pulvérisation convient à la protection contre la corrosion, décoration, et résistance aux intempéries. Systèmes à faible teneur en COV, revêtements à base d'eau, revêtements à haute teneur en solides, et les technologies de poudres à faible durcissement deviennent de plus en plus importantes.
Revêtement électrophorétique: Former un film d'apprêt uniforme
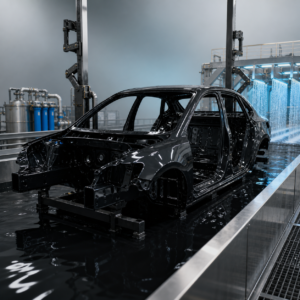
Processus de revêtement électrophorétique
Revêtement électrophorétique, souvent appelé e-coat, plonge une pièce conductrice dans un bain de revêtement à base d'eau. Un champ électrique à courant continu déplace les particules chargées de résine et de pigment vers la surface de la pièce., où ils se déposent et forment un film.
L'e-coat cathodique est largement utilisé dans l'industrie automobile pour fournir un apprêt anticorrosion uniforme pour les carrosseries de véhicules et les composants métalliques..
Par rapport à la pulvérisation conventionnelle, e-coat a un meilleur pouvoir de projection. Il peut couvrir les coutures, cavités, et des structures complexes difficiles à atteindre pour les pistolets pulvérisateurs.
Déroulement typique du processus:
Dégraissage → rinçage → conditionnement de surface ou traitement de conversion → rinçage à l'eau déminéralisée → e-coating → rinçage de récupération d'ultrafiltrat → rinçage à l'eau déminéralisée → cuisson → inspection.
Le prétraitement est extrêmement important. Huile, rouiller, tartre d'oxyde, ou un film de conversion anormal peut conduire à des cratères, trous d'épingle, mauvaise adhérence, et corrosion précoce.
Paramètres clés:
- Solides de bain, pH, et conductivité.
- Température du bain.
- Tension et temps de mise sous tension.
- Méthode de saisie de la pièce.
- Système d'anode et système d'ultrafiltration.
- Température de cuisson, temps de cuisson, et épaisseur du film.
Problèmes courants:
- Film trop fin ou trop épais.
- Couverture insuffisante de la cavité.
- Trous d'épingle, cratères, et des particules.
- Marques E-coat et marques de contact en rack.
- Sous-cuisson.
- Corrosion à partir des bords, soudures, et zones internes faibles.
Emporter:
E-coat est très efficace comme apprêt résistant à la corrosion pour les pièces métalliques conductrices, notamment les structures automobiles. Il ne convient pas aux plastiques non conducteurs ordinaires, sauf si une préparation conductrice supplémentaire est utilisée..
Oxydation par micro-arc: Création d'un film céramique sur alliages légers
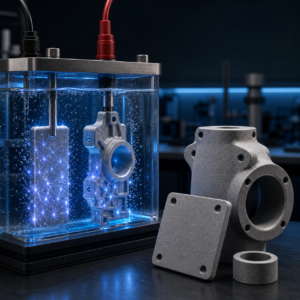
Processus d'oxydation par micro-arc
Oxydation micro-arc, également connue sous le nom d'oxydation électrolytique plasma ou PEO, est utilisé sur l'aluminium, magnésium, titane, et autres métaux de valve.
Sous une tension relativement élevée, des micro-décharges se produisent sur la surface métallique. Électrochimique, thermochimique, et les réactions assistées par plasma forment un film d'oxyde céramique.
Par rapport à l'anodisation conventionnelle, l'oxydation par micro-arc produit une couche plus semblable à de la céramique. Il peut fournir une dureté plus élevée, résistance à l'usure, résistance à la chaleur, et performances diélectriques.
Déroulement typique du processus:
Nettoyage → soutirage → immersion dans électrolyte → rampe de tension ou puissance pulsée → oxydation micro-arc → rinçage → scellement ou traitement composite → inspection.
Un film d'oxydation par micro-arc comprend généralement:
- Une couche interne dense près du substrat.
- Une couche intermédiaire fonctionnelle.
- Une couche externe relativement poreuse.
La couche externe poreuse peut réduire les performances de corrosion si elle n'est pas traitée.. Les applications à forte corrosion nécessitent souvent une étanchéité, revêtement électronique, peinture, ou un autre traitement composite.
Applications courantes:
- Composants en alliage léger pour l'aérospatiale.
- Pièces de moteurs et de transmissions automobiles.
- Pièces en alliage d'aluminium et de magnésium résistantes à l'usure.
- Structures d'appareils électroniques.
- Dispositifs médicaux sélectionnés et composants fonctionnels spéciaux.
Principales limites:
- Haute tension et consommation d'énergie.
- Coût d'équipement plus élevé.
- Surface plus rugueuse que l'anodisation conventionnelle.
- Options de couleurs limitées.
- Risque de brûlure dans les angles vifs ou dans les zones à champ élevé.
- Les films épais peuvent affecter les dimensions et les performances en fatigue.
Emporter:
L’oxydation par micro-arc ne doit pas être sélectionnée uniquement parce qu’elle est « dure ». Rugosité de la surface, exigences d'étanchéité, changement dimensionnel, risque de fatigue, et l'assemblage ultérieur doit tous être évalué.
Revêtement sous vide PVD: Dépôt de couches minces fonctionnelles
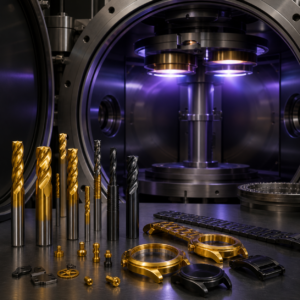
Processus de revêtement sous vide PVD
PVD signifie dépôt physique en phase vapeur. Dans le vide, évaporation, pulvérisation, arc cathodique, ou des méthodes associées libèrent des atomes ou des ions d'un matériau source et les déposent sur la pièce sous forme d'un film mince.
Les films PVD courants incluent TiN, TiCN, TiAlN, CrN, AlCrN, Contenu téléchargeable, films décoratifs en métal, et revêtements multicouches ou dégradés.
Le PVD est principalement utilisé dans deux domaines:
- Revêtements durs fonctionnels pour outils de coupe, moules, et pièces d'usure.
- Revêtements décoratifs pour montres, matériel, équipements sanitaires, appareils mobiles, et produits de consommation haut de gamme.
Déroulement typique du processus:
Nettoyage de précision → chargement → pompage sous vide → chauffage et dégazage → nettoyage ou gravure ionique → dépôt → refroidissement → inspection.
Les films PVD n'ont généralement qu'une épaisseur de quelques fractions de micromètre à plusieurs micromètres.. Ils peuvent être difficiles, dimensionnellement léger, visuellement attrayant, et adapté à la conception multicouche.
Cependant, Le PVD a un effet de ligne de vue clair. Trous profonds, rainures, et les zones ombragées peuvent recevoir un revêtement insuffisant. Rotation planétaire, rotation des pièces, et la conception des luminaires sont souvent utilisés pour améliorer la couverture.
Principaux risques:
- Mauvais nettoyage provoquant un délaminage.
- Dureté du substrat ou support insuffisant.
- Contrainte interne excessive du film.
- Défauts de bord et zones ombragées.
- Variation de couleur et d'épaisseur causée par la position de la chambre.
- Trempe du substrat ou déformation due à la température de dépôt.
- Rugosité de surface copiée à travers le film mince.
Emporter:
Les revêtements PVD peuvent être très durs, mais ils n'améliorent pas automatiquement la résistance globale à l'usure. Si le support est trop mou, trop dur, ou mal préparé, le film dur peut se fissurer ou se décoller. HiPIMS, Contenu téléchargeable, et les revêtements nanostructurés multicouches sont de plus en plus utilisés dans les applications hautes performances.
Revêtements de conversion chimique: Changer la surface par réaction chimique
Processus de revêtement par conversion chimique
Un revêtement de conversion chimique n'est pas simplement une couche externe posée sur un substrat. Il se forme lorsque la surface du substrat réagit avec la solution de traitement et crée un film composé lié..
Les processus courants incluent la phosphatation de l'acier, phosphate de zinc, phosphate de manganèse, phosphate de fer, traitement de conversion de l'aluminium, oxyde noir ou bleuissement de l'acier, et revêtements de conversion sans chrome.
Phosphatation
La phosphatation forme un film de conversion de phosphate sur les surfaces métalliques.
Il est principalement utilisé pour:
- Prétraiter les pièces avant de peindre ou d'appliquer un revêtement électronique.
- Améliorer l’adhérence des revêtements organiques.
- Améliorer la résistance à la corrosion sous film.
- Réduit la friction et retient l'huile.
- Supporte la lubrification par formage à froid.
La qualité du phosphate est souvent évaluée en fonction du poids du revêtement plutôt que de l'épaisseur seule..
Les contrôles importants incluent le nettoyage, dérouillant, conditionnement des surfaces, acide total, acide libre, concentration de l'accélérateur, température, temps de traitement, composition du substrat, rinçage, et séchage.
Oxyde noir ou bleuissement
L'oxyde noir alcalin traditionnel à haute température sur l'acier forme un film mince principalement composé de magnétite.. Le noircissement à température ambiante peut utiliser des produits chimiques différents et ne doit pas être considéré comme offrant les mêmes performances..
L'oxyde noir a très peu d'impact dimensionnel. Il est couramment utilisé pour les fixations, outils, armes à feu, pièces mécaniques, décoration à petit prix, et protection contre la rouille à court terme.
Cependant, l'oxyde noir seul a une résistance limitée à la corrosion. Il faut normalement le lubrifier, fartage, ou scellement.
Emporter:
Les revêtements de conversion chimique sont peu coûteux, mince, et adapté à la production par lots. Ils sont également largement utilisés comme prétraitements avant peinture ou revêtement électronique.. Mais leur résistance à la corrosion autonome est limitée, et le contrôle de l'état du bain est essentiel.
Comment choisir le bon traitement de surface
Processus | Substrats typiques | Fonctions principales | Caractère de calque | Risques typiques |
Galvanoplastie | Acier, cuivre, plastiques traités | Protection contre la corrosion, conductivité, résistance à l'usure, décoration | Dépôt de métal ou d'alliage | Fragilisation par l'hydrogène, épaisseur inégale, fardeau environnemental |
Anodisation | Alliages d'aluminium | Protection, isolation, décoration, résistance à l'usure | Film d'oxyde in situ | Variation de couleur, fragilité, changement dimensionnel |
Revêtement par pulvérisation | Métaux et certains non-métaux | Protection contre la corrosion, décoration, résistance aux intempéries | Film organique relativement épais | Adhésion, guérir, défauts visuels |
Manteau électronique | Métaux conducteurs | Apprêt uniforme résistant à la corrosion | Bonne couverture de la cavité | Sensibilité avant traitement, trous d'épingle, puissance de lancement insuffisante |
Oxydation micro-arc | Aluminium, magnésium, alliages légers de titane | Haute dureté, résistance à l'usure, résistance à la chaleur | Film d'oxyde céramique | Rugosité, porosité, consommation d'énergie élevée |
PVD | Métaux, céramique, plastiques traités | Haute dureté, faible friction, décoration | Film mince à l'échelle micrométrique | Ombrage, adhésion, support de substrat |
Revêtement de conversion chimique | Acier, zinc, aluminium | Base de peinture, contrôle du frottement, protection contre la rouille à faible coût | Film de réaction mince | Résistance à la corrosion autonome limitée, sensibilité au bain |
Avant de sélectionner un processus, réponds à ces questions:
- Quel est le substrat, et est-ce compatible avec le processus?
- Le produit a-t-il besoin d'une résistance à la corrosion, résistance à l'usure, isolation, conductivité, décoration, ou une combinaison de fonctions?
- La pièce sera-t-elle confrontée au brouillard salin, humidité cyclique, condensation, UV, exposition chimique, haute température, ou abrasion?
- La conception peut-elle tolérer la croissance du film, accumulation de bords, masquage, ou post-usinage?
- La géométrie inclut-elle des trous profonds, cavités, zones aveugles, coins pointus, soudures, ou siphons?
- Le support peut-il résister au décapage, haute tension, température du vide, dynamitage, ou de la pâtisserie?
- Le volume et les coûts de production répondent-ils aux exigences du processus et de l'inspection sélectionnés ??
- Faire les spécifications du client, règles environnementales, RoHS/REACH, Examens liés aux PFAS, et les permis de traitement des eaux usées autorisent la chimie?
- Sera plus tard soudé, liaison, peinture, contact électrique, scellage, ou l'assemblage de précision soit affecté?
- La conséquence d'une défaillance justifierait-elle le scellement, une couche de finition, un système duplex, ou protection redondante?
Pourquoi les tests au brouillard salin ne suffisent pas
Les tests au brouillard salin sont souvent utilisés pour comparer les traitements de surface, mais il est facile de surinterpréter le résultat.
Les tests au brouillard salin sont utiles pour:
- Comparaison de la cohérence des processus au sein d'une même famille de revêtements.
- Contrôle des processus fournisseur.
- Tests de conformité par rapport à une norme de produit.
- Détection de porosité, problèmes d'étanchéité, ou des problèmes de prétraitement.
Cependant, les heures de brouillard salin ne doivent pas être considérées comme égales à la durée de vie réelle.
Le comportement réel à la corrosion est affecté par le cycle température-humidité, condensation, Exposition aux UV, produits chimiques, changements de température, abrasion, crevasses, corrosion galvanique, dommages à l'assemblage, contamination, et conditions d'entretien.
Une évaluation complète peut également inclure l'apparence, différence de couleur, épaisseur du film ou poids du revêtement, adhésion, dureté, résistance à l'usure, porosité, rugosité, résistance chimique, résistance à l'humidité, changement dimensionnel, et tests fonctionnels.
Emporter:
Les tests au brouillard salin sont un outil de contrôle qualité utile, mais cela ne devrait pas être la seule base pour juger d'un traitement de surface. Le plan d'inspection doit suivre la fonction du produit, risque d'échec, et spécifications client.
Pensées finales
Galvanoplastie, anodisation, revêtement par pulvérisation, revêtement électronique, oxydation par micro-arc, PVD, et les revêtements de conversion chimique modifient les surfaces par différents mécanismes: dépôt de métal, oxydation du substrat, revêtement organique, dépôt par champ électrique, réaction plasmatique, dépôt en phase vapeur sous vide, et conversion chimique.
Un bon traitement de surface n'est pas forcément le plus épais, plus cher, ou option la plus complexe.
Le meilleur choix est celui qui crée une stabilité, vérifiable, performances de surface reproductibles tout en répondant aux caractéristiques fonctionnelles du produit, fabrication, coût, et exigences de conformité.
Balises suggérées:
Traitement de surface, ingénierie des surfaces, galvanoplastie, anodisation, revêtement par pulvérisation, revêtement électrophorétique, e-coat, oxydation par micro-arc, POE, Revêtement PVD, revêtement de conversion chimique, protection contre la corrosion, processus de fabrication

Léo Liang, Fondateur Meilleur partenaire avec R&D
LEO, fondateur de JADE-CNC, qui apporte plus de deux décennies d'expertise dans l'industrie, Leo a commencé sa carrière en tant qu'apprenti et met en pratique ses compétences en traitement de surface et en usinage CNC..