



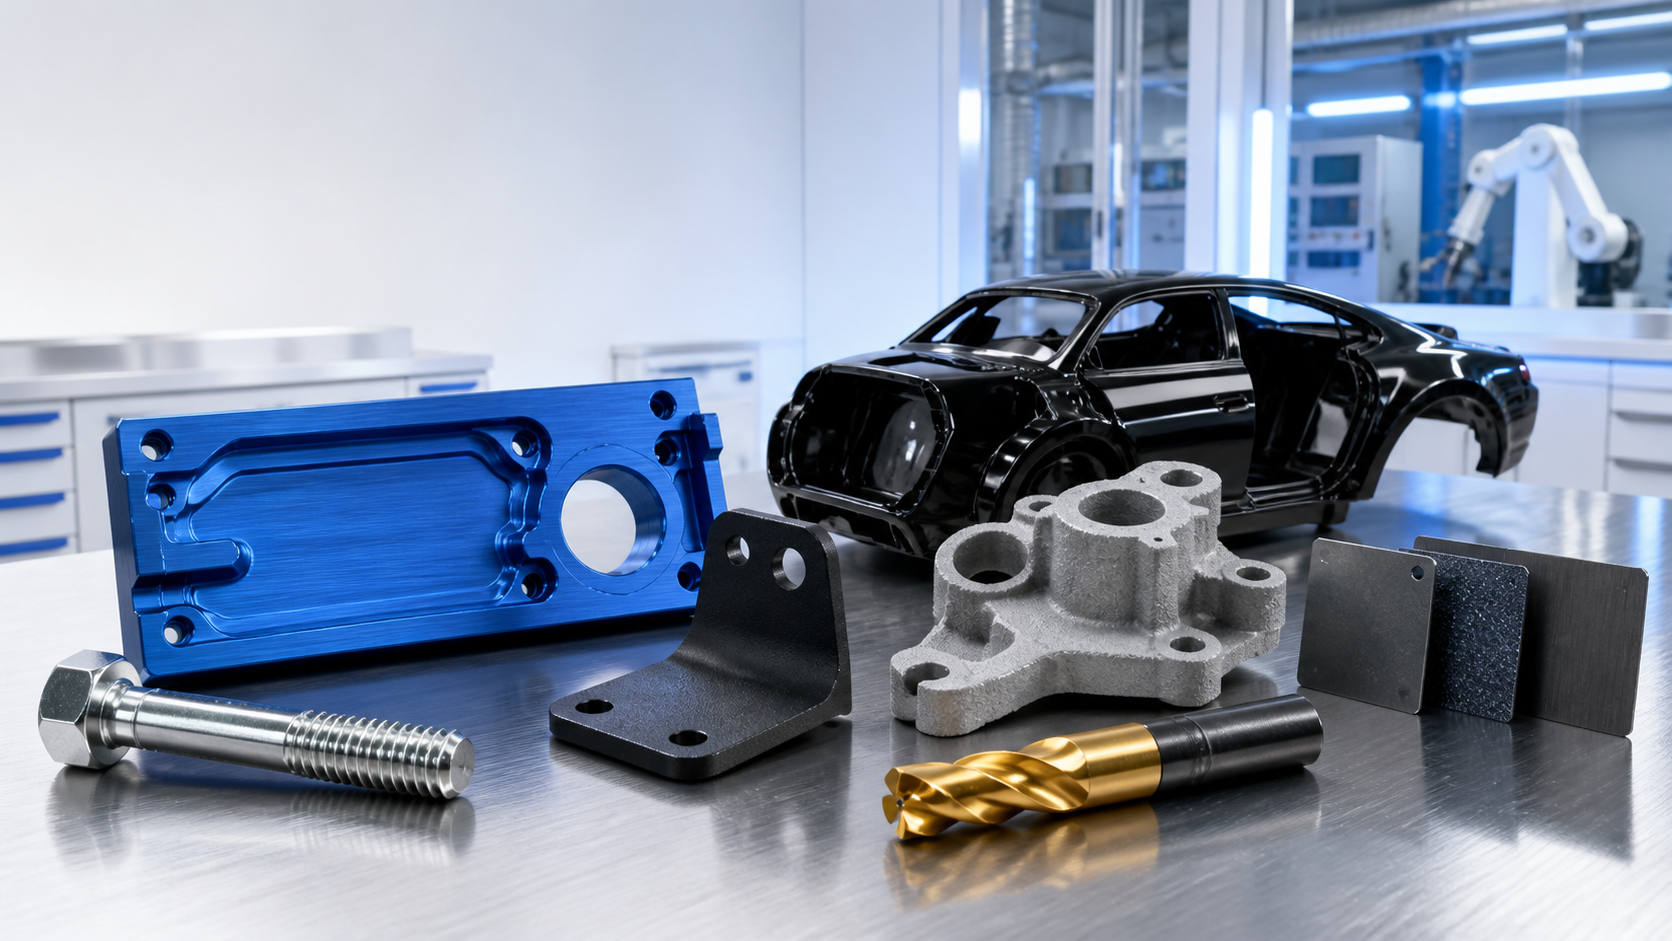
المعالجة السطحية لا تتعلق فقط بالمظهر. إنه يغير كيفية مقاومة الجزء للتآكل, يرتدي, حرارة, رُطُوبَة, المواد الكيميائية, الاتصال الكهربائي, والأضرار الميكانيكية. يقارن هذا الدليل سبع عمليات معالجة سطحية مستخدمة على نطاق واسع ويشرح متى يتم اختيار كل واحدة منها.
نظرة عامة على عمليات المعالجة السطحية
جدول المحتويات
- لماذا تعتبر المعالجة السطحية مهمة؟
- الطلاء الكهربائي: إيداع طبقة معدنية
- أنودة: زراعة فيلم أكسيد من الألومنيوم
- طلاء الرش: إنشاء حاجز وقائي عضوي
- طلاء الكهربي: تشكيل فيلم تمهيدي موحد
- أكسدة القوس الصغير: إنشاء فيلم خزفي على السبائك الخفيفة
- طلاء فراغ PVD: إيداع الأغشية الرقيقة الوظيفية
- طلاءات التحويل الكيميائي: تغيير السطح عن طريق التفاعل الكيميائي
- كيفية اختيار المعالجة السطحية المناسبة
- لماذا اختبار رش الملح ليس كافيا
- الأفكار النهائية
لماذا تعتبر المعالجة السطحية مهمة؟
في التصنيع الميكانيكي, هندسة السيارات, الالكترونيات الاستهلاكية, الفضاء الجوي, وغيرها من الصناعات ذات الموثوقية العالية, يمكن للمعالجة السطحية أن تحدد بشكل مباشر مدة بقاء الجزء في الخدمة.
يمكن أن تؤدي المادة الأساسية نفسها بشكل مختلف تمامًا بعد المعالجات السطحية المختلفة. مقاومة التآكل, مقاومة التآكل, الموصلية الكهربائية, العزل, سلوك الاحتكاك, والمظهر يمكن أن يتغير بشكل كبير.
بعبارة أخرى, المعالجة السطحية ليست مجرد خطوة تجميلية. إنه يخلق طبقة سطحية وظيفية مع الحفاظ على الخصائص السائبة للركيزة دون تغيير قدر الإمكان.
لا توجد معالجة سطحية "أفضل" عالميًا. الاختيار الصحيح يعتمد على الركيزة, هندسة, الوظيفة المطلوبة, بيئة الخدمة, التسامح الأبعاد, التجمع المصب, يكلف, والقيود التنظيمية.
اليوم, تتشكل قرارات تشطيب الأسطح أيضًا من خلال المتطلبات البيئية ومتطلبات الامتثال الأكثر صرامة. وتشمل هذه استبدال الكروم سداسي التكافؤ, التخميل ثلاثي التكافؤ أو خالي من الكروم, أنظمة طلاء منخفضة المركبات العضوية المتطايرة, طلاءات مسحوق ذات درجة حرارة منخفضة, المعالجة بالزركونيوم أو السيلاني, المراجعات المتعلقة بـ PFAS, وإجراء عمليات تدقيق أكثر صرامة للعمليات الخاصة بالسيارات.
الطلاء الكهربائي: إيداع طبقة معدنية
عملية الطلاء الكهربائي
يستخدم الطلاء الكهربائي مجالًا خارجيًا للتيار المباشر لتقليل الأيونات المعدنية من المنحل بالكهرباء إلى سطح قطعة العمل. عادة ما تكون قطعة العمل هي الكاثود, بينما قد يكون الأنود قابلاً للذوبان أو غير قابل للذوبان حسب كيمياء الحمام.
تشمل الطبقات المطلية بالكهرباء الشائعة الزنك, سبائك الزنك والنيكل, النيكل, نحاس, الكروم, فضي, ذهب, الكروم الصلب, والأنظمة المركبة مثل النيكل اللاكهربائي متبوعًا بالطلاء الكهربائي.
تخدم الطبقات المطلية المختلفة أغراضًا مختلفة:
- يستخدم طلاء الزنك بشكل رئيسي لحماية الفولاذ من التآكل.
- غالبًا ما يستخدم طلاء الزنك والنيكل في مثبتات السيارات ذات الأداء العالي والأجزاء المقاومة للتآكل.
- طلاء النيكل يمكن أن يوفر الحماية, مقاومة التآكل, والمظهر الزخرفي.
- غالبًا ما يستخدم طلاء النحاس كطبقة سفلية, طبقة موصلة, أو الطبقة الانتقالية.
- يعد الطلاء بالذهب والفضة أمرًا شائعًا في الاتصالات الكهربائية والأجزاء الزخرفية المتميزة.
- يستخدم الكروم الصلب لمقاومة التآكل وإصلاح الأبعاد, على الرغم من أن استخدامه يتأثر بشكل متزايد بالتنظيم البيئي.
تدفق العملية النموذجية:
التنظيف ← الشطف ← إزالة الصدأ أو التخليل ← التنشيط ← الضرب الاختياري أو الطبقة السفلية ← الطلاء الرئيسي ← الشطف ← التخميل أو الختم ← التجفيف ← الفحص.
المعالجة المسبقة أمر بالغ الأهمية. زيت, مقياس الأكسيد, الصدأ, أو بقايا مركب التلميع يمكن أن تسبب تقرحات, ثقوب, والتفريغ المحلي.
المخاطر الرئيسية:
- سمك الطلاء غير المتكافئ.
- تغطية سيئة في الثقوب العميقة, الأخاديد, وتجاويف.
- التقصف الهيدروجيني بعد تخليل أو طلاء الفولاذ عالي القوة.
- الضغط البيئي الناتج عن المعادن الثقيلة, مياه الصرف الصحي, وصيانة الحمام.
- الاستبدال المستمر لأنظمة الكروم سداسي التكافؤ بالكروم الثلاثي التكافؤ أو البدائل الخالية من الكروم.
الوجبات الجاهزة:
يعتبر الطلاء الكهربائي مناسبًا عندما يحتاج الجزء إلى طبقة وظيفية معدنية للحماية من التآكل, الموصلية, قابلية اللحام, مقاومة التآكل, بصلح, أو الديكور. للأجزاء الحاملة عالية القوة, يجب تحديد التحكم في التقصف الهيدروجيني بشكل واضح.
أنودة: زراعة فيلم أكسيد من الألومنيوم
عملية أنودة
يستخدم الأنودة بشكل رئيسي للألمنيوم وسبائك الألومنيوم. يمكن تطبيقه أيضًا على التيتانيوم, المغنيسيوم, ومعادن الصمامات الأخرى في ظل ظروف محددة.
والفرق الرئيسي عن الطلاء الكهربائي هو أن الأنودة لا ترسب طبقة معدنية خارجية. بدلاً من, فهو يحول سطح الركيزة إلى فيلم أكسيد من خلال الأكسدة الكهروكيميائية.
لسبائك الألومنيوم, الفيلم الأنوديك هو في الأساس أكسيد الألومنيوم. يمكنه تحسين مقاومة التآكل, مقاومة التآكل, العزل الكهربائي, والمظهر.
تدفق العملية النموذجية:
الأرفف ← التنظيف ← الشطف ← النقش القلوي أو التفتيح الكيميائي ← إزالة الصهر ← الأكسدة ← الصباغة أو التلوين الكهربائي ← الختم ← الفحص.
ليس كل منتج يتطلب النقش, صباغة, أو التلميع الكيميائي. يجب اختيار العملية حسب المظهر, وظيفة, سبيكة, تسامح, والتكلفة.
الأفلام الأنودية الطازجة مسامية. وهذا يجعلها مناسبة لامتصاص الصبغة, ولكنه أيضًا يجعلهم عرضة للتلوث. ولذلك فإن الختم ضروري لمقاومة التآكل واستقرار اللون.
غالبًا ما يتم استخدام الأنودة التقليدية في:
- المساكن الالكترونيات الاستهلاكية.
- لمحات الألومنيوم المعمارية.
- الأدوات والمكونات الهيكلية.
- الحماية العامة والتلوين الديكوري.
غالبًا ما يتم استخدام الأنودة الصلبة:
- بيستونز, اسطوانات, وقضبان التوجيه.
- المكونات الهيدروليكية.
- تتطلب أجزاء الألومنيوم مقاومة تآكل أعلى.
يمكن أن تكون الأفلام الأنودية الصلبة صعبة للغاية, لكنها أيضًا هشة نسبيًا. ولا ينبغي معاملتها كبديل لقوة المادة الأساسية.
المخاطر الرئيسية:
- يمكن لسبائك الألومنيوم المختلفة إنتاج ألوان مختلفة, لمعان, وتوحيد الفيلم.
- تنمو الأفلام الأنودية إلى الداخل والخارج, تؤثر على الثقوب, يناسب, والخيوط الدقيقة.
- الختم السيئ يقلل من مقاومة التآكل.
- يتطلب تناسق الألوان العالي التحكم في دفعة السبائك, المعالجة المسبقة, وخشونة السطح.
الوجبات الجاهزة:
الأنودة مناسبة بشكل خاص لأجزاء الألومنيوم التي تحتاج إلى الحماية, العزل, مقاومة التآكل, أو اللون الزخرفية. لمكونات الدقة, يجب مراعاة سماكة الفيلم ونمو الأبعاد أثناء التصميم.
طلاء الرش: إنشاء حاجز وقائي عضوي
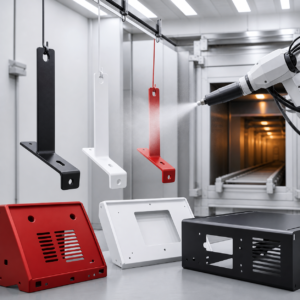
عملية طلاء الرش
يطبق طلاء الرش الصناعي طلاءًا سائلًا أو طلاء مسحوق على قطعة العمل ويشكل طبقة مستمرة من خلال التبخر, تفاعل كيميائي, التدفئة, أو مزيج من هذه الآليات.
يستخدم طلاء الرش على نطاق واسع في الهياكل الفولاذية, قطع غيار السيارات, الآلات, مساكن الأجهزة, منتجات الألمنيوم, أثاث, ومكونات البناء.
ولا ينبغي أن يُنظر إليه على أنه مجرد "إضافة لون". في كثير من الحالات, تعتمد مدة الخدمة بشكل أكبر على المعالجة المسبقة, نظام التمهيدي, سمك الفيلم, تغطية الحافة, وجودة المعالجة أفضل من لون المعطف الخفيف.
مزايا الطلاء السائل:
- مجموعة واسعة من كيمياء الطلاء.
- لون مرن, لمعان, والتحكم في المظهر.
- مناسبة للبرايمر, سطحي, معطف قاعدة, كليركوت, وتشطيبات ديكورية عالية.
- يمكن لبعض الأنظمة المعالجة في درجة حرارة الغرفة أو في درجة حرارة منخفضة.
العيب الرئيسي هو أن الأنظمة السائلة قد تولد المركبات العضوية المتطايرة, تتطلب تصميم كشك مناسب, تهوية, الحماية من الانفجار, ومعالجة العادم.
مزايا مسحوق الطلاء:
- ارتفاع استخدام المواد.
- عادة لا يوجد مذيب تقليدي.
- فيلم سميك نسبيا.
- مقاومة جيدة للتأثير ومقاومة للتآكل.
- مناسبة للإنتاج الضخم الآلي.
يتطلب طلاء المسحوق عادة المعالجة الحرارية. الركيزة, إدراج, مواد لاصقة, ويجب أن تكون الأجزاء المجمعة قادرة على تحمل درجة حرارة الجزء الفعلية.
نقاط التحكم الرئيسية:
- نظافة السطح وخشونته.
- جودة طلاء التحويل.
- طلاء اللزوجة, محتوى المواد الصلبة, وحالة المسحوق.
- مسافة بندقية الرش, زاوية, ضغط الانحلال, والجهد الكهربائي.
- سمك الفيلم الرطب والجاف.
- درجة الحرارة الفعلية للجزء المعدني ووقت المعالجة.
العيوب الشائعة:
الحفر, قشر البرتقال, ترهل, الأوساخ, ثقوب, إخفاء الفقراء, التصاق ضعيف, اختلاف اللون, عدم تطابق اللمعان, علاج أقل, والإفراط في المعالجة.
الوجبات الجاهزة:
طلاء الرش مناسب للحماية من التآكل, زخرفة, ومقاومة الطقس. أنظمة المركبات العضوية المتطايرة المنخفضة, الطلاءات المنقولة بالماء, الطلاءات عالية المواد الصلبة, وأصبحت تقنيات المساحيق منخفضة المعالجة ذات أهمية متزايدة.
طلاء الكهربي: تشكيل فيلم تمهيدي موحد
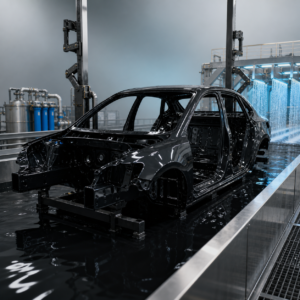
عملية الطلاء الكهربي
طلاء الكهربي, غالبًا ما يطلق عليه المعطف الإلكتروني, يغمر قطعة عمل موصلة في حمام طلاء محمول بالماء. يقوم المجال الكهربائي ذو التيار المباشر بنقل جزيئات الراتينج والأصباغ المشحونة إلى سطح قطعة العمل, حيث يقومون بإيداع وتشكيل فيلم.
يتم استخدام الطبقة الإلكترونية الكاثودية على نطاق واسع في صناعة السيارات لتوفير طبقة تمهيدية موحدة مضادة للتآكل لهياكل المركبات والمكونات المعدنية.
مقارنة بالرش التقليدي, يتمتع المعطف الإلكتروني بقدرة رمي أفضل. يمكن أن تغطي اللحامات, تجاويف, والهياكل المعقدة التي يصعب على بنادق الرش الوصول إليها.
تدفق العملية النموذجية:
إزالة الشحوم ← الشطف ← تكييف السطح أو معالجة التحويل ← شطف الماء منزوع الأيونات ← الطلاء الإلكتروني ← شطف استرداد الترشيح الفائق ← شطف الماء منزوع الأيونات ← الخبز ← الفحص.
المعالجة المسبقة مهمة للغاية. زيت, الصدأ, مقياس الأكسيد, أو قد يؤدي فيلم التحويل غير الطبيعي إلى حدوث حفر, ثقوب, التصاق ضعيف, والتآكل المبكر.
المعلمات الرئيسية:
- المواد الصلبة للاستحمام, الرقم الهيدروجيني, والموصلية.
- درجة حرارة الحمام.
- الجهد وتنشيط الوقت.
- طريقة إدخال قطعة العمل.
- نظام الأنود ونظام الترشيح الفائق.
- درجة حرارة الخبز, وقت الخبز, وسمك الفيلم.
القضايا المشتركة:
- الفيلم رقيق جدًا أو سميك جدًا.
- تغطية تجويف غير كافية.
- الثقوب, الحفر, والجزيئات.
- علامات الطبقة الإلكترونية وعلامات ملامسة الرف.
- تحت الخبز.
- يبدأ التآكل من الحواف, اللحامات, ومناطق داخلية ضعيفة.
الوجبات الجاهزة:
يعتبر E-coat فعالاً للغاية كطبقة أولية مقاومة للتآكل للأجزاء المعدنية الموصلة, وخاصة هياكل السيارات. وهي غير مناسبة للمواد البلاستيكية العادية غير الموصلة ما لم يتم استخدام تحضيرات موصلة إضافية.
أكسدة القوس الصغير: إنشاء فيلم خزفي على السبائك الخفيفة
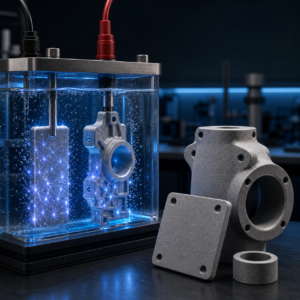
عملية الأكسدة بالقوس الصغير
أكسدة القوس الصغير, المعروف أيضًا باسم أكسدة التحليل الكهربائي للبلازما أو PEO, يستخدم على الألومنيوم, المغنيسيوم, التيتانيوم, ومعادن الصمامات الأخرى.
تحت الجهد العالي نسبيا, تحدث التصريفات الدقيقة على سطح المعدن. الكهروكيميائية, كيميائي حراري, وتشكل التفاعلات بمساعدة البلازما طبقة أكسيد السيراميك.
مقارنة مع أنودة التقليدية, تنتج أكسدة القوس الصغير طبقة تشبه السيراميك أكثر. يمكن أن توفر صلابة أعلى, مقاومة التآكل, مقاومة الحرارة, والأداء العازل.
تدفق العملية النموذجية:
التنظيف ← الأرفف ← الغمر في المنحل بالكهرباء ← منحدر الجهد أو الطاقة النبضية ← أكسدة القوس الصغير ← الشطف ← الختم أو المعالجة المركبة ← الفحص.
عادةً ما يتضمن فيلم الأكسدة ذو القوس الصغير:
- طبقة داخلية كثيفة بالقرب من الركيزة.
- طبقة وسطى وظيفية.
- طبقة خارجية مسامية نسبيا.
يمكن للطبقة الخارجية المسامية أن تقلل من أداء التآكل إذا تركت دون علاج. غالبًا ما تتطلب التطبيقات عالية التآكل الختم, الطلاء الإلكتروني, تلوين, أو علاج مركب آخر.
التطبيقات المشتركة:
- مكونات السبائك الخفيفة الفضائية.
- أجزاء محرك السيارة وناقل الحركة.
- أجزاء من سبائك الألومنيوم والمغنيسيوم مقاومة للاهتراء.
- هياكل الأجهزة الإلكترونية.
- أجهزة طبية مختارة ومكونات وظيفية خاصة.
القيود الرئيسية:
- الجهد العالي واستهلاك الطاقة.
- ارتفاع تكلفة المعدات.
- سطح أكثر خشونة من الأنودة التقليدية.
- خيارات ألوان محدودة.
- خطر الحرق في الزوايا الحادة أو المناطق ذات المجال العالي.
- قد تؤثر الأغشية السميكة على الأبعاد وأداء التعب.
الوجبات الجاهزة:
لا ينبغي اختيار أكسدة القوس الصغير فقط لأنها "صعبة". خشونة السطح, متطلبات الختم, تغيير الأبعاد, خطر التعب, ويجب تقييم التجميع اللاحق.
طلاء فراغ PVD: إيداع الأغشية الرقيقة الوظيفية
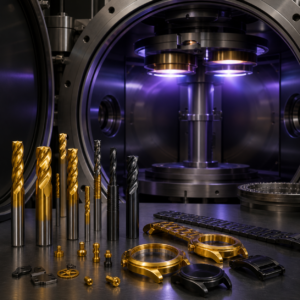
عملية طلاء الفراغ PVD
يرمز PVD إلى ترسيب البخار الفيزيائي. في فراغ, تبخر, الاخرق, القوس الكاثودي, أو الطرق ذات الصلة تطلق الذرات أو الأيونات من مادة المصدر وترسبها على قطعة العمل كطبقة رقيقة.
تشمل أفلام PVD الشائعة TiN, تي سي إن, تيالن, CrN, ألكرن, محتوى قابل للتنزيل, أفلام الديكور المعدنية, والطلاءات متعددة الطبقات أو المتدرجة.
يستخدم PVD بشكل رئيسي في مجالين:
- طبقات صلبة وظيفية لأدوات القطع, قوالب, وارتداء أجزاء.
- الطلاءات الزخرفية للساعات, الأجهزة, التجهيزات الصحية, الأجهزة المحمولة, والمنتجات الاستهلاكية المتميزة.
تدفق العملية النموذجية:
التنظيف الدقيق ← التحميل ← ضخ الفراغ ← التسخين وإزالة الغازات ← تنظيف أو حفر الأيونات ← الترسيب ← التبريد ← الفحص.
عادةً ما تكون أفلام PVD عبارة عن أجزاء من ميكرومتر إلى عدة ميكرومترات فقط. يمكن أن تكون صعبة, ضوء الأبعاد, جذابة بصريا, ومناسبة للتصميم متعدد الطبقات.
لكن, PVD له تأثير واضح على خط البصر. ثقوب عميقة, الأخاديد, والمناطق المظللة قد تتلقى طلاء غير كاف. دوران الكواكب, دوران الجزء, غالبًا ما يتم استخدام تصميم التركيبات لتحسين التغطية.
المخاطر الرئيسية:
- سوء التنظيف يسبب التصفيح.
- عدم كفاية صلابة الركيزة أو الدعم.
- الإجهاد المفرط للفيلم الداخلي.
- عيوب الحواف والمناطق المظللة.
- اختلاف اللون والسمك الناتج عن موضع الغرفة.
- تصلب الركيزة أو تشويهها من درجة حرارة الترسيب.
- يتم نسخ خشونة السطح من خلال الفيلم الرقيق.
الوجبات الجاهزة:
يمكن أن تكون طلاءات PVD صعبة للغاية, لكنها لا تعمل تلقائيًا على تحسين مقاومة التآكل بشكل عام. إذا كانت الركيزة ناعمة جدًا, خشنة للغاية, أو سوء الاستعداد, يمكن أن يتشقق الفيلم الصلب أو يتقشر. هيبيمس, محتوى قابل للتنزيل, ويتم استخدام الطلاءات ذات البنية النانوية متعددة الطبقات بشكل متزايد في التطبيقات عالية الأداء.
طلاءات التحويل الكيميائي: تغيير السطح عن طريق التفاعل الكيميائي
عملية طلاء التحويل الكيميائي
إن طلاء التحويل الكيميائي ليس مجرد طبقة خارجية توضع على الركيزة. يتشكل عندما يتفاعل سطح الركيزة مع محلول المعالجة ويخلق فيلمًا مركبًا مرتبطًا.
تشمل العمليات الشائعة فوسفات الفولاذ, فوسفات الزنك, فوسفات المنغنيز, فوسفات الحديد, معالجة تحويل الألومنيوم, أكسيد أسود أو صبغ الفولاذ, وطلاءات تحويل خالية من الكروم.
الفوسفات
يشكل الفوسفات طبقة تحويل الفوسفات على الأسطح المعدنية.
يتم استخدامه بشكل رئيسي ل:
- معالجة الأجزاء مسبقًا قبل الطلاء أو الطلاء الإلكتروني.
- تحسين التصاق الطلاء العضوي.
- تحسين مقاومة التآكل تحت الفيلم.
- تقليل الاحتكاك وعقد النفط.
- دعم التشحيم البارد.
غالبًا ما يتم تقييم جودة الفوسفات من خلال وزن الطلاء بدلاً من سمكه وحده.
الضوابط الهامة تشمل التنظيف, إزالة الصدأ, تكييف السطح, حمض الكلي, حمض حر, تركيز المسرع, درجة حرارة, وقت العلاج, تكوين الركيزة, الشطف, والتجفيف.
أكسيد أسود أو أزرق
يشكل الأكسيد الأسود القلوي التقليدي ذو درجة الحرارة العالية على الفولاذ طبقة رقيقة تتكون أساسًا من المغنتيت. قد يستخدم السواد في درجة حرارة الغرفة كيمياء مختلفة ولا ينبغي افتراض أنه يوفر نفس الأداء.
للأكسيد الأسود تأثير قليل جدًا على الأبعاد. يتم استخدامه عادة للسحابات, أدوات, الأسلحة النارية, الأجزاء الميكانيكية, زخرفة منخفضة التكلفة, وحماية الصدأ على المدى القصير.
لكن, يتمتع الأكسيد الأسود وحده بمقاومة محدودة للتآكل. وعادة ما يتطلب التزييت, إزالة الشعر بالشمع, أو الختم.
الوجبات الجاهزة:
طلاءات التحويل الكيميائي منخفضة التكلفة, رفيع, ومناسبة لإنتاج دفعة. كما أنها تستخدم على نطاق واسع كمعالجات مسبقة قبل الطلاء أو الطلاء الإلكتروني. لكن مقاومتها للتآكل مستقلة محدودة, والتحكم في حالة الحمام أمر بالغ الأهمية.
كيفية اختيار المعالجة السطحية المناسبة
عملية | ركائز نموذجية | الوظائف الرئيسية | شخصية الطبقة | المخاطر النموذجية |
الطلاء الكهربائي | فُولاَذ, نحاس, البلاستيك المعالج | الحماية من التآكل, الموصلية, مقاومة التآكل, زخرفة | رواسب معدنية أو سبائك | تقصف الهيدروجين, سمك غير متساو, العبء البيئي |
أنودة | سبائك الألومنيوم | حماية, العزل, زخرفة, مقاومة التآكل | فيلم أكسيد في الموقع | اختلاف اللون, هشاشة, تغيير الأبعاد |
طلاء الرش | المعادن وبعض اللافلزات | الحماية من التآكل, زخرفة, مقاومة الطقس | فيلم عضوي سميك نسبيا | التصاق, علاج, العيوب البصرية |
معطف إلكتروني | معادن موصلة | التمهيدي موحدة مقاومة للتآكل | تغطية جيدة للتجويف | حساسية المعالجة, ثقوب, قوة رمي غير كافية |
أكسدة القوس الصغير | الألومنيوم, المغنيسيوم, سبائك التيتانيوم الخفيفة | صلابة عالية, مقاومة التآكل, مقاومة الحرارة | فيلم أكسيد السيراميك | خشونة, المسامية, استخدام الطاقة العالية |
PVD | المعادن, السيراميك, البلاستيك المعالج | صلابة عالية, احتكاك منخفض, زخرفة | طبقة رقيقة ميكرومترية الحجم | التظليل, التصاق, دعم الركيزة |
طلاء التحويل الكيميائي | فُولاَذ, الزنك, الألومنيوم | قاعدة الطلاء, التحكم في الاحتكاك, حماية الصدأ منخفضة التكلفة | فيلم رد فعل رقيق | محدودة المقاومة للتآكل مستقلة, حساسية الحمام |
قبل اختيار العملية, الإجابة على هذه الأسئلة:
- ما هي الركيزة, وهل هو متوافق مع العملية?
- هل يحتاج المنتج إلى مقاومة للتآكل, مقاومة التآكل, العزل, الموصلية, زخرفة, أو مجموعة من الوظائف?
- هل سيواجه الجزء رش الملح, الرطوبة الدورية, التكثيف, الأشعة فوق البنفسجية, التعرض الكيميائي, ارتفاع درجة الحرارة, أو التآكل?
- هل يمكن للتصميم أن يتحمل نمو الفيلم, تراكم الحافة, اخفاء, أو ما بعد التصنيع?
- هل تتضمن الهندسة ثقوبًا عميقة؟, تجاويف, المناطق العمياء, زوايا حادة, اللحامات, أو مصائد الصرف الصحي?
- هل تتحمل الركيزة التخليل؟, الجهد العالي, درجة حرارة الفراغ, التفجير, أو الخبز?
- هل يدعم حجم الإنتاج والتكلفة متطلبات العملية والفحص المحددة?
- هل مواصفات العملاء, القواعد البيئية, بنفايات/الوصول, المراجعات المتعلقة بـ PFAS, وتصاريح الصرف الصحي تسمح بالكيمياء?
- سوف اللحام في وقت لاحق, الترابط, تلوين, الاتصال الكهربائي, ختم, أو تتأثر دقة التجميع?
- هل نتيجة الفشل تبرر الختم؟, المعطف الخفيف, نظام مزدوج, أو حماية زائدة عن الحاجة?
لماذا اختبار رش الملح ليس كافيا
غالبًا ما يستخدم اختبار رش الملح لمقارنة المعالجات السطحية, ولكن من السهل المبالغة في تفسير النتيجة.
اختبار رش الملح مفيد ل:
- مقارنة اتساق العملية داخل نفس عائلة الطلاء.
- مراقبة عملية الموردين.
- اختبار المطابقة لمعايير المنتج.
- كشف المسامية, مشاكل الختم, أو مشاكل المعالجة المسبقة.
لكن, لا ينبغي التعامل مع ساعات رش الملح على أنها مساوية لعمر الخدمة الحقيقي.
يتأثر سلوك التآكل الفعلي بدورة درجة الحرارة والرطوبة, التكثيف, التعرض للأشعة فوق البنفسجية, المواد الكيميائية, التغيرات في درجات الحرارة, كشط, الشقوق, التآكل الجلفاني, تلف التجميع, تلوث, وشروط الصيانة.
قد يشمل التقييم الكامل المظهر أيضًا, اختلاف اللون, سمك الفيلم أو وزن الطلاء, التصاق, صلابة, مقاومة التآكل, المسامية, خشونة, المقاومة الكيميائية, مقاومة الرطوبة, تغيير الأبعاد, والاختبار الوظيفي.
الوجبات الجاهزة:
يعد اختبار رش الملح أداة مفيدة لمراقبة الجودة, ولكن لا ينبغي أن يكون الأساس الوحيد للحكم على المعالجة السطحية. يجب أن تتبع خطة التفتيش وظيفة المنتج, خطر الفشل, ومواصفات العملاء.
الأفكار النهائية
الطلاء الكهربائي, أنودة, طلاء الرش, الطلاء الإلكتروني, أكسدة القوس الصغير, PVD, وطلاءات التحويل الكيميائي تعمل على تعديل الأسطح من خلال آليات مختلفة: ترسيب المعادن, أكسدة الركيزة, طلاء عضوي, ترسيب المجال الكهربائي, تفاعل البلازما, ترسيب البخار الفراغي, والتحويل الكيميائي.
المعالجة السطحية الجيدة ليست بالضرورة هي الأكثر سمكًا, أغلى, أو الخيار الأكثر تعقيدا.
الخيار الأفضل هو الذي يخلق الاستقرار, يمكن التحقق منها, أداء سطحي قابل للتكرار مع تلبية وظائف المنتج, تصنيع, يكلف, ومتطلبات الامتثال.
العلامات المقترحة:
المعالجة السطحية, هندسة السطح, الطلاء الكهربائي, أنودة, طلاء الرش, طلاء الكهربي, معطف إلكتروني, أكسدة القوس الصغير, بيو, طلاء بي في دي, طلاء التحويل الكيميائي, الحماية من التآكل, عملية التصنيع

ليو ليانغ, أفضل شريك مؤسس مع R&د
JADE-CNC مؤسس LEO, الذي يجلب أكثر من عقدين من الخبرة في الصناعة, بدأ ليو حياته المهنية كمتدرب ومارس مهاراته في معالجة الأسطح والتصنيع باستخدام الحاسب الآلي.