



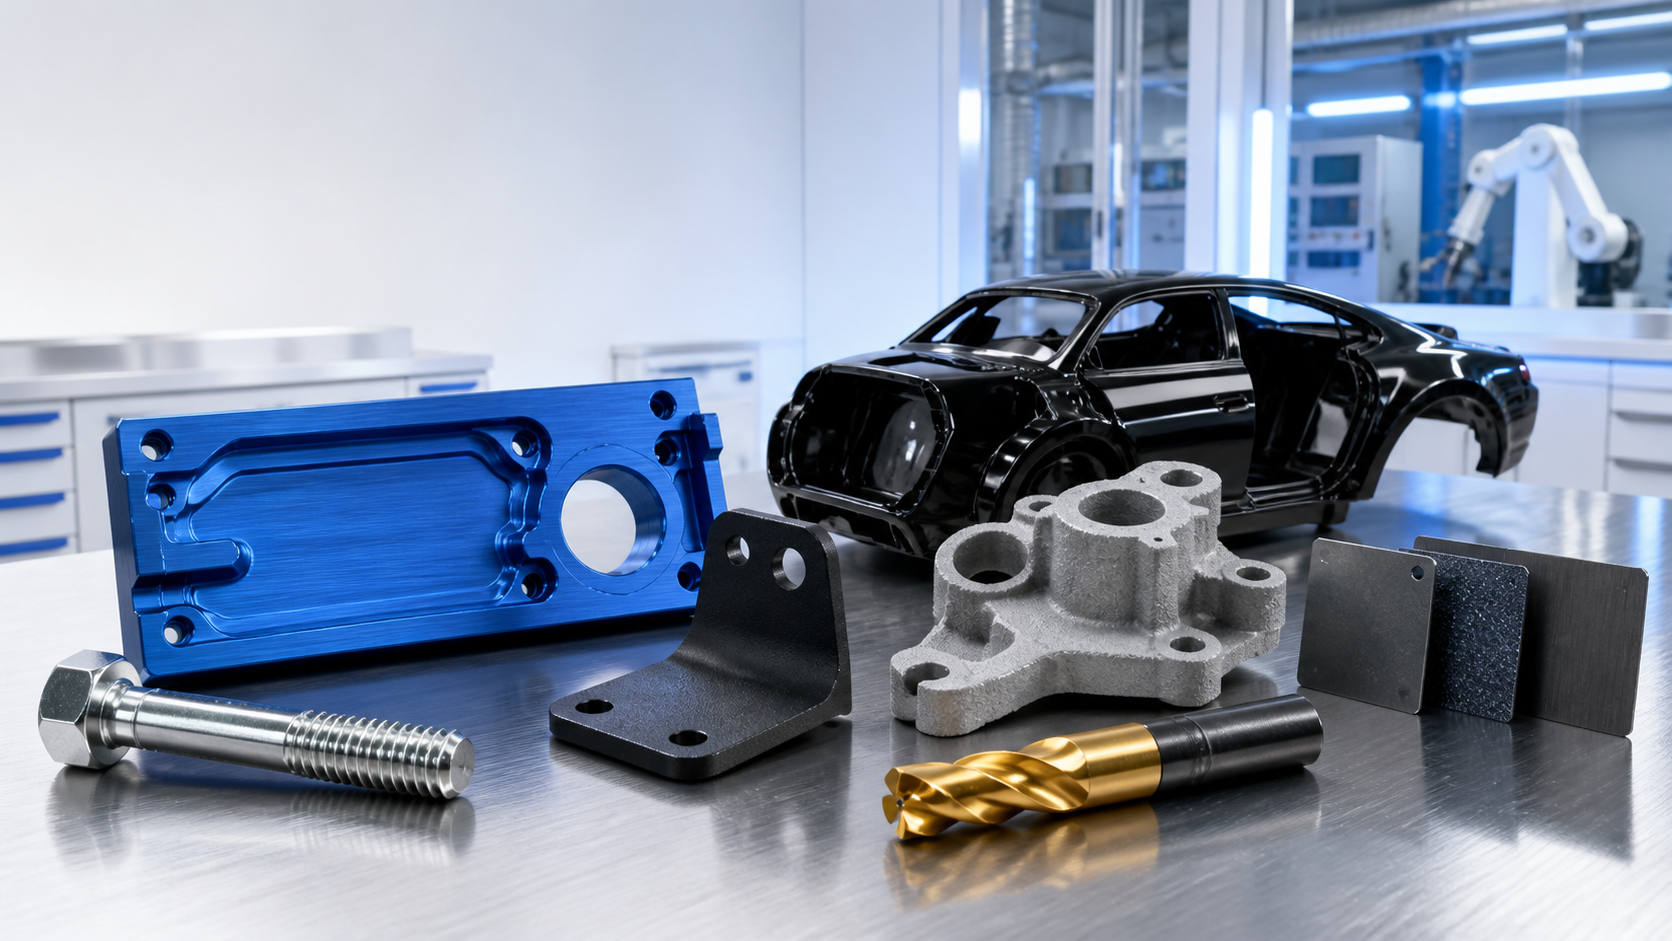
表面処理は見た目だけではありません. 部品の耐腐食性が変わります, 着る, 熱, 水分, 化学薬品, 電気接点, および機械的損傷. このガイドでは、広く使用されている 7 つの表面処理プロセスを比較し、それぞれを選択するタイミングについて説明します。.
表面処理工程の概要
目次
- 表面処理が重要な理由
- 電気めっき: 金属層の堆積
- 陽極酸化処理: アルミニウムから酸化膜を成長させる
- スプレー塗装: 有機的な保護バリアの作成
- 電気泳動コーティング: 均一なプライマー膜の形成
- マイクロアーク酸化: 軽合金へのセラミック膜の作成
- PVD真空コーティング: 機能性薄膜の成膜
- 化成皮膜: 化学反応による表面の変化
- 適切な表面処理の選択方法
- 塩水噴霧試験だけでは不十分な理由
- 最終的な考え
表面処理が重要な理由
機械製造において, 自動車工学, 家電, 航空宇宙, およびその他の高信頼性産業, 表面処理は部品の寿命を直接決定します.
同じ基材でも、表面処理が異なると性能が大きく異なる場合があります。. 耐食性, 耐摩耗性, 電気伝導率, 絶縁, 摩擦挙動, 見た目も大きく変わる可能性があります.
言い換えると, 表面処理は単なる見た目の仕上げではありません. 基材のバルク特性を可能な限り変化させずに、機能的な表面層を作成します。.
普遍的に「最適な」表面処理はありません. 正しい選択は下地によって異なります, 幾何学, 必要な機能, サービス環境, 寸法公差, 下流組立, 料金, および規制上の制約.
今日, 表面仕上げの決定は、より厳格な環境要件やコンプライアンス要件によっても決まります。. これらには六価クロム置換が含まれます, 三価またはクロムフリーの不動態化, 低VOCコーティングシステム, 低温粉体塗装, ジルコニウムまたはシランの前処理, PFAS関連のレビュー, 自動車の特殊プロセス監査の厳格化.
電気めっき: 金属層の堆積
電気めっきプロセス
電気めっきでは、外部直流場を使用して、電解液からワークピースの表面への金属イオンを減少させます。. 通常、ワークピースは陰極です, 一方、アノードは浴の化学的性質に応じて可溶性または不溶性になる場合があります。.
一般的な電気めっき層には亜鉛が含まれます, 亜鉛ニッケル合金, ニッケル, 銅, クロム, 銀, 金, 硬質クロム, 無電解ニッケルとそれに続く電気めっきなどの複合システム.
異なるめっき層は異なる目的を果たします:
- 亜鉛めっきは主に鋼の防食に使用されます.
- 亜鉛ニッケルめっきは、自動車の高性能ファスナーや耐食部品によく使用されます。.
- ニッケルメッキは保護を提供します, 耐摩耗性, そして装飾的な外観.
- 銅めっきは下地層としてよく使用されます。, 導電層, またはトランジションレイヤー.
- 金メッキと銀メッキは電気接点や高級装飾部品によく使用されます。.
- 耐摩耗性と寸法修復のために硬質クロムが使用されています, その使用は環境規制の影響をますます受けていますが、.
一般的なプロセスの流れ:
洗浄 → 水洗 → 錆取りまたは酸洗い → 活性化 → オプションのストライクまたは下塗り → 本メッキ → 水洗 → 不動態化または封止 → 乾燥 → 検査.
前処理が重要です. 油, 酸化スケール, さび, または研磨剤の残留物が膨れを引き起こす可能性があります, ピンホール, そして局所的な剥離.
主なリスク:
- 不均一なコーティング厚さ.
- 深い穴のカバレッジが不十分, 溝, そして虫歯.
- 高張力鋼の酸洗・メッキ後の水素脆化.
- 重金属による環境圧力, 廃水, そしてお風呂のメンテナンス.
- 六価クロム系から三価クロムまたはクロムフリーの代替品への継続的な置き換え.
取り除く:
電気めっきは、部品に腐食防止のための金属機能層が必要な場合に適しています。, 導電率, はんだ付け性, 耐摩耗性, 修理, または装飾. 高強度耐荷重部品用, 水素脆化制御を明確に規定する必要がある.
陽極酸化処理: アルミニウムから酸化膜を成長させる
アルマイト処理
陽極酸化処理は主にアルミニウムおよびアルミニウム合金に使用されます。. チタンにも適用可能, マグネシウム, および特定の条件下でのその他のバルブメタル.
電気メッキとの主な違いは、陽極酸化では外部金属層を堆積させないことです。. その代わり, 電気化学的酸化により基板表面を酸化膜に変換します。.
アルミニウム合金用, 陽極皮膜は主に酸化アルミニウムです. 耐食性を向上させることができます, 耐摩耗性, 電気絶縁, そして外観.
一般的なプロセスの流れ:
ラッキング→洗浄→リンス→アルカリエッチングまたは化学光沢→スマット除去→陽極酸化→染色または電解着色→封口→検査.
すべての製品にエッチングが必要なわけではありません, 染色, または化学研磨. プロセスは見た目に従って選択する必要があります, 関数, 合金, 許容範囲, そしてコスト.
新しい陽極皮膜は多孔質です. これにより、染料の吸収に適したものになります。, しかし、それは同時に汚染に対して脆弱になります. したがって、耐食性と色の安定性のためにはシーリングが不可欠です。.
従来の陽極酸化処理は以下の用途によく使用されます。:
- 家電製品の筐体.
- 建築用アルミニウムプロファイル.
- 器具および構造コンポーネント.
- 一般的な保護と装飾的な着色.
硬質アルマイト処理は以下の用途によく使用されます。:
- ピストン, シリンダー, とガイドレール.
- 油圧コンポーネント.
- より高い耐摩耗性が求められるアルミ部品.
硬質陽極皮膜は非常に硬い場合があります, しかし、それらは比較的脆いものでもあります. 母材の強度を代替するものとして扱ってはなりません。.
主なリスク:
- 異なるアルミニウム合金は異なる色を生み出すことができます, 光沢, 膜の均一性.
- 陽極皮膜は内側と外側の両方に成長します, 穴に影響を与える, 合う, と精密ねじ.
- シールが不十分だと耐食性が低下します.
- 高い色の一貫性には合金バッチの制御が必要, 前処理, および表面粗さ.
取り除く:
陽極酸化処理は、保護が必要なアルミニウム部品に特に適しています, 絶縁, 耐摩耗性, または装飾的な色. 精密部品用, 設計時に膜の厚さと寸法の伸びを考慮する必要がある.
スプレー塗装: 有機的な保護バリアの作成
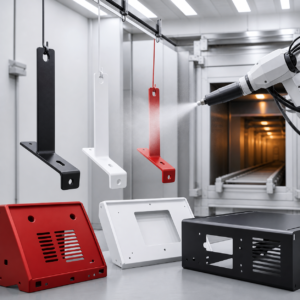
スプレー塗装工程
工業用スプレー塗装は、液体塗料または粉体塗装をワークピースに塗布し、蒸発により連続膜を形成します。, 化学反応, 加熱, またはこれらのメカニズムの組み合わせ.
スプレー塗装は鋼構造物に広く使用されています, 自動車部品, 機械, 家電製品のハウジング, アルミ製品, 家具, および建築コンポーネント.
単なる「色を加える」と考えるべきではありません。多くの場合, 耐用年数は前処理に大きく依存します, プライマーシステム, 膜厚, エッジカバレッジ, 上塗り色より硬化品質が高い.
液体コーティングの利点:
- 幅広いコーティング化学薬品.
- 柔軟な色, 光沢, そして見た目のコントロール.
- プライマーに適しています, サーフェイサー, ベースコート, クリアコート, 装飾性の高い仕上げ.
- 一部のシステムは室温または低温で硬化できます.
主な欠点は、液体システムが VOC を生成する可能性があることです。, 適切なブース設計が必要, 換気, 防爆, そして排気処理.
粉体塗装のメリット:
- 高い材料利用率.
- 通常、従来の溶剤は使用しません.
- 比較的厚いフィルム.
- 優れた耐衝撃性と耐腐食性.
- 自動化された大量生産に最適.
粉体塗装は通常熱硬化が必要です. 基板, インサート, 接着剤, 組み立てられた部品は実際の部品温度に耐えることができる必要があります.
主要な制御ポイント:
- 表面の清浄度と粗さ.
- 化成皮膜品質.
- コーティング粘度, 固形分含有量, そして粉の状態.
- スプレーガンの距離, 角度, 霧化圧力, と静電気電圧.
- 湿潤時と乾燥時の膜厚.
- 実際の部品金属の温度と硬化時間.
よくある欠陥:
クレーター, オレンジの皮, たるみ, ダート, ピンホール, 下手な隠れ方, 粘着力が弱い, カラーバリエーション, 光沢の不一致, 硬化不足, そして過硬化.
取り除く:
スプレー塗装は防錆に適しています, 装飾, そして耐候性. 低VOCシステム, 水性塗料, ハイソリッドコーティング, 低硬化粉末技術はますます重要になっています.
電気泳動コーティング: 均一なプライマー膜の形成
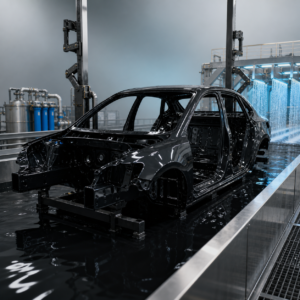
電気泳動コーティングプロセス
電気泳動コーティング, 電子コートと呼ばれることが多い, 導電性ワークピースを水性コーティングバスに浸漬します. 直流電場が帯電した樹脂と顔料の粒子をワーク表面に移動させます。, 堆積して膜を形成する場所.
カチオン電着塗装は、車体や金属部品に均一な防食プライマーを提供するために自動車業界で広く使用されています。.
従来のスプレーと比べて, 電子コートはより優れたつきまわり性を持っています. 縫い目をカバーできる, 空洞, スプレーガンが届きにくい複雑な構造物.
一般的なプロセスの流れ:
脱脂→リンス→表面調整または化成処理→純水リンス→電着塗装→限外濾過液回収リンス→純水リンス→ベーキング→検査.
前処理は非常に重要です. 油, さび, 酸化スケール, または異常な化成皮膜がクレーターを引き起こす可能性があります, ピンホール, 接着力が悪い, 早期腐食.
主要パラメータ:
- バスソリッド, pH, と導電率.
- 浴槽の温度.
- 電圧と通電時間.
- ワーク投入方式.
- アノードシステムと限外濾過システム.
- ベーク温度, 焼き時間, と膜厚.
よくある問題:
- フィルムが薄すぎる、または厚すぎる.
- キャビティの被覆が不十分.
- ピンホール, クレーター, と粒子.
- 電着塗装跡とラック接触跡.
- 下焼き.
- エッジから始まる腐食, 溶接, そして弱い内部領域.
取り除く:
電着塗装は導電性金属部品の耐食性プライマーとして非常に効果的です, 特に自動車構造物. 追加の導電性処理を使用しない限り、通常の非導電性プラスチックには適しません。.
マイクロアーク酸化: 軽合金へのセラミック膜の作成
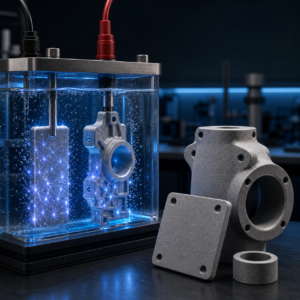
マイクロアーク酸化プロセス
マイクロアーク酸化, プラズマ電解酸化またはPEOとしても知られています。, アルミニウムに使用されています, マグネシウム, チタン, およびその他のバルブメタル.
比較的高い電圧下で, 金属表面で微小放電が発生. 電気化学, 熱化学, プラズマ支援反応によりセラミック酸化膜が形成されます。.
従来のアルマイトとの比較, マイクロアーク酸化により、よりセラミックのような層が生成されます. より高い硬度を提供できます, 耐摩耗性, 耐熱性, および誘電性能.
一般的なプロセスの流れ:
洗浄 → ラッキング → 電解液への浸漬 → 電圧ランプまたはパルス電力 → マイクロアーク酸化 → 洗浄 → シーリングまたは複合処理 → 検査.
マイクロアーク酸化膜には通常、:
- 基板近くの緻密な内層.
- 機能的なミドルレイヤー.
- 比較的多孔質の外層.
多孔質の外層は未処理のまま放置すると腐食性能を低下させる可能性があります. 高腐食性のアプリケーションでは、多くの場合シーリングが必要です, 電子コーティング, 絵画, または別の複合治療.
一般的なアプリケーション:
- 航空宇宙用軽合金部品.
- 自動車のエンジンおよびトランスミッション部品.
- 耐摩耗性アルミニウムおよびマグネシウム合金部品.
- 電子デバイスの構造.
- 厳選された医療機器・特殊機能部品.
主な制限事項:
- 高電圧と高エネルギー消費.
- 設備コストが高くなる.
- 従来のアルマイトよりも表面が粗い.
- 限られた色のオプション.
- 鋭角なコーナーや高電界領域での火傷の危険性.
- 厚膜は寸法や疲労性能に影響を与える可能性があります.
取り除く:
「硬い」という理由だけでマイクロアーク酸化を選択すべきではありません。表面粗さ, シール要件, 寸法変化, 疲労のリスク, その後のアセンブリはすべて評価する必要があります.
PVD真空コーティング: 機能性薄膜の成膜
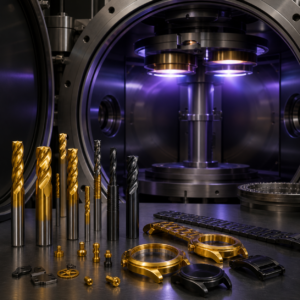
PVD真空コーティングプロセス
PVDは物理蒸着の略です. 真空中で, 蒸発, スパッタリング, 陰極アーク, または関連する方法は、原料物質から原子またはイオンを放出し、それらをワークピース上に薄膜として堆積します。.
一般的な PVD フィルムには TiN が含まれています, TiCN, ティアルン, CrN, AlCrN, DLC, 金属装飾フィルム, 多層または勾配コーティング.
PVD は主に 2 つの分野で使用されます:
- 切削工具用機能性硬質コーティング, 金型, そして摩耗部品.
- 時計の装飾コーティング, ハードウェア, 衛生器具, モバイルデバイス, プレミアム消費者向け製品.
一般的なプロセスの流れ:
精密洗浄→ローディング→真空排気→加熱脱ガス→イオンクリーニングまたはエッチング→成膜→冷却→検査.
PVD フィルムの厚さは通常、数マイクロメートルから数マイクロメートルにすぎません。. 大変なこともあります, 次元的に軽い, 視覚的に魅力的な, 多層設計に適しています.
しかし, PVD には明確な視線効果があります. 深い穴, 溝, 影の部分はコーティングが不十分になる可能性があります. 惑星の回転, パーツの回転, およびフィクスチャの設計は、カバレッジを向上させるためによく使用されます。.
主なリスク:
- 洗浄が不十分だと層間剥離が発生する.
- 基材の硬度またはサポートが不十分です.
- 過剰な内部膜応力.
- エッジの欠陥と影の領域.
- チャンバーの位置による色と厚さの変化.
- 基板の焼き戻しまたは蒸着温度による歪み.
- 薄膜を通して転写された表面粗さ.
取り除く:
PVD コーティングは非常に硬い場合があります, ただし、全体的な耐摩耗性は自動的に向上しません。. 下地が柔らかすぎる場合, 荒すぎる, または準備が不十分, 硬いフィルムはひび割れたり剥がれたりする可能性があります. HiPIMS, DLC, 多層ナノ構造コーティングは高性能用途での使用が増加しています.
化成皮膜: 化学反応による表面の変化
化成処理工程
化成処理皮膜は単に基材の上に外層を設けるだけではありません。. 基材表面が処理液と反応して結合化合物皮膜を形成する際に形成されます。.
一般的なプロセスには鋼のリン酸塩処理が含まれます, リン酸亜鉛, リン酸マンガン, リン酸鉄, アルミ化成処理, 鋼の黒色酸化または青み, クロムフリー化成皮膜.
リン酸塩処理
リン酸塩処理は金属表面にリン酸塩化成皮膜を形成します。.
主に使用されるのは、:
- 塗装または電子コーティングの前に部品を前処理する.
- 有機コーティングの密着性を向上.
- 膜下耐食性の向上.
- 摩擦を軽減し、オイルを保持します。.
- 冷間成形潤滑をサポート.
リン酸塩の品質は、厚さだけではなくコーティングの重量によって評価されることがよくあります。.
重要な管理には洗浄が含まれます, 錆びを取る, 表面調整, 総酸, 遊離酸, アクセル濃度, 温度, 治療時間, 基板組成, すすぐ, そして乾燥.
黒染めまたはブルーイング
従来の高温アルカリ黒色酸化物を鋼上に形成すると、マグネタイトを主成分とする薄膜が形成されます。. 室温での黒色化では異なる化学反応が使用される場合があり、同じ性能が得られると想定すべきではありません。.
黒染めは寸法への影響がほとんどありません. ファスナーなどによく使われます, ツール, 銃器, 機械部品, 低コストの装飾, および短期的な防錆効果.
しかし, 黒色酸化物だけでは耐食性が限られています. 通常は注油が必要です, ワックスがけ, またはシーリング.
取り除く:
化成皮膜は低コストです, 薄い, バッチ生産に適しています. 塗装や電着塗装の前処理としても広く使用されています。. しかし、単体での耐食性には限界があります。, 浴の状態管理が重要です.
適切な表面処理の選択方法
プロセス | 代表的な基板 | 主な機能 | レイヤーキャラクター | 典型的なリスク |
電気めっき | 鋼鉄, 銅, 処理されたプラスチック | 腐食防止, 導電率, 耐摩耗性, 装飾 | 金属または合金の堆積物 | 水素脆化, 不均一な厚さ, 環境負荷 |
陽極酸化処理 | アルミニウム合金 | 保護, 絶縁, 装飾, 耐摩耗性 | その場酸化膜 | カラーバリエーション, 脆さ, 寸法変化 |
スプレー塗装 | 金属および一部の非金属 | 腐食防止, 装飾, 耐候性 | 比較的厚い有機膜 | 接着力, 硬化, 視覚的欠陥 |
電着塗装 | 導電性金属 | 均一な耐食性プライマー | 良好なキャビティカバレッジ | 治療前感受性, ピンホール, 不十分な投射力 |
マイクロアーク酸化 | アルミニウム, マグネシウム, チタン軽合金 | 高硬度, 耐摩耗性, 耐熱性 | セラミック酸化膜 | 粗さ, 気孔率, 高いエネルギー使用量 |
PVD | 金属, セラミックス, 処理されたプラスチック | 高硬度, 低摩擦, 装飾 | マイクロメートルスケールの薄膜 | シャドーイング, 接着力, 基板サポート |
化成処理塗装 | 鋼鉄, 亜鉛, アルミニウム | ペイントベース, 摩擦制御, 低コストの防錆 | 薄い反応膜 | 単体での耐食性には限界がある, お風呂の過敏症 |
プロセスを選択する前に, これらの質問に答えてください:
- 基板とは何ですか, それはプロセスと互換性がありますか?
- 製品に耐食性は必要ですか, 耐摩耗性, 絶縁, 導電率, 装飾, または機能の組み合わせ?
- 部品は塩水噴霧にさらされますか?, 周期湿度, 結露, 紫外線, 化学物質への曝露, 高温, または磨耗?
- 設計は膜の成長を許容できますか, エッジビルドアップ, マスキング, または加工後?
- ジオメトリに深い穴が含まれていますか, 空洞, ブラインドゾーン, 鋭い角, 溶接, または排水トラップ?
- 基材は酸洗いに耐えられますか, 高電圧, 真空温度, 爆破, またはベーキング?
- 生産量とコストは選択されたプロセスと検査要件をサポートしていますか?
- 顧客仕様を作成する, 環境ルール, RoHS/リーチ, PFAS関連のレビュー, 廃水許可により化学反応が許可されます。?
- 後で溶接します, ボンディング, 絵画, 電気接点, 封印, または精密な組み立てに影響が出る可能性があります?
- 失敗の結果は封印を正当化するだろうか, トップコート, 二重システム, または冗長保護?
塩水噴霧試験だけでは不十分な理由
塩水噴霧試験は、表面処理を比較するためによく使用されます。, しかし、結果を拡大解釈するのは簡単です.
塩水噴霧試験は次のような場合に役立ちます。:
- 同じコーティングファミリー内でのプロセスの一貫性の比較.
- サプライヤーのプロセス管理.
- 製品規格に対する適合性テスト.
- 気孔率の検出, シールの問題, または前処理の問題.
しかし, 塩水噴霧時間は実際の耐用年数と同等に扱われるべきではありません.
実際の腐食挙動は温湿度サイクルの影響を受ける, 結露, 紫外線への曝露, 化学薬品, 温度変化, 摩耗, 隙間, 電気腐食, アセンブリの損傷, 汚染, およびメンテナンス状況.
完全な評価には外観も含まれる場合があります, 色の違い, 膜厚または塗布量, 接着力, 硬度, 耐摩耗性, 気孔率, 粗さ, 耐薬品性, 耐湿性, 寸法変化, および機能テスト.
取り除く:
塩水噴霧試験は有用な品質管理ツールです, しかし、それが表面処理を判断する唯一の基準であってはなりません. 検査計画は製品の機能に従っている必要があります, 失敗のリスク, そして顧客の仕様.
最終的な考え
電気めっき, 陽極酸化処理, スプレー塗装, 電子コーティング, マイクロアーク酸化, PVD, 化成処理はさまざまなメカニズムで表面を改質します。: 金属蒸着, 基質の酸化, 有機コーティング, 電界蒸着, プラズマ反応, 真空蒸着, および化学変換.
優れた表面処理が必ずしも最も厚いとは限りません, 最も高価な, または最も複雑なオプション.
最良の選択は、安定したものを作成するものです。, 検証可能な, 製品の機能を満たしながら再現性のある表面性能を実現, 製造業, 料金, およびコンプライアンス要件.
推奨されるタグ:
表面処理, 表面工学, 電気めっき, 陽極酸化処理, スプレー塗装, 電気泳動コーティング, 電子コート, マイクロアーク酸化, PEO, PVDコーティング, 化成処理塗装, 腐食防止, 製造工程

レオ・リャン, R社の創業者ベストパートナー&D
JADE-CNC 創設者 LEO, 20年以上の業界専門知識をもたらした人物, レオは見習いとしてキャリアをスタートし、表面処理と CNC 加工のスキルを実践しています。.