



O tratamento de superfície não se trata apenas de aparência. Muda a forma como uma peça resiste à corrosão, vestir, aquecer, umidade, produtos químicos, contato elétrico, e danos mecânicos. Este guia compara sete processos de tratamento de superfície amplamente utilizados e explica quando escolher cada um deles.
Visão geral dos processos de tratamento de superfície
Índice
- Por que o tratamento de superfície é importante
- Galvanoplastia: Depositando uma camada metálica
- Anodização: Cultivando um filme de óxido de alumínio
- Revestimento por pulverização: Criando uma barreira protetora orgânica
- Revestimento Eletroforético: Formando um Filme Primer Uniforme
- Oxidação por Microarco: Criando um filme cerâmico em ligas leves
- Revestimento a vácuo PVD: Depositando filmes finos funcionais
- Revestimentos de conversão química: Mudando a superfície por reação química
- Como escolher o tratamento de superfície correto
- Por que o teste de spray de sal não é suficiente
- Considerações Finais
Por que o tratamento de superfície é importante
Na fabricação mecânica, engenharia automotiva, eletrônicos de consumo, aeroespacial, e outras indústrias de alta confiabilidade, o tratamento de superfície pode determinar diretamente quanto tempo uma peça dura em serviço.
O mesmo material de base pode ter um desempenho muito diferente após diferentes tratamentos de superfície. Resistência à corrosão, resistência ao desgaste, condutividade elétrica, isolamento, comportamento de fricção, e a aparência podem mudar significativamente.
Em outras palavras, o tratamento de superfície não é simplesmente uma etapa cosmética. Ele cria uma camada superficial funcional, mantendo as propriedades do substrato tão inalteradas quanto possível.
Não existe um tratamento de superfície universalmente “melhor”. A escolha certa depende do substrato, geometria, função necessária, ambiente de serviço, tolerância dimensional, montagem a jusante, custo, e restrições regulatórias.
Hoje, as decisões de acabamento de superfície também são moldadas por requisitos ambientais e de conformidade mais rigorosos. Estes incluem substituição de cromo hexavalente, passivação trivalente ou sem cromo, sistemas de revestimento com baixo teor de VOC, revestimentos em pó de baixa temperatura, pré-tratamentos de zircônio ou silano, Avaliações relacionadas ao PFAS, e auditorias de processos especiais automotivos mais rigorosas.
Galvanoplastia: Depositando uma camada metálica
Processo de galvanoplastia
A galvanoplastia usa um campo externo de corrente contínua para reduzir íons metálicos de um eletrólito na superfície de uma peça de trabalho. A peça de trabalho geralmente é o cátodo, enquanto o ânodo pode ser solúvel ou insolúvel dependendo da química do banho.
Camadas galvanizadas comuns incluem zinco, liga de zinco-níquel, níquel, cobre, cromo, prata, ouro, cromo duro, e sistemas compósitos, como níquel sem eletrólito seguido de galvanoplastia.
Diferentes camadas revestidas servem a propósitos diferentes:
- O revestimento de zinco é usado principalmente para proteção contra corrosão em aço.
- O revestimento de zinco-níquel é frequentemente usado para fixadores automotivos de alto desempenho e peças resistentes à corrosão.
- O revestimento de níquel pode fornecer proteção, resistência ao desgaste, e aparência decorativa.
- O revestimento de cobre é frequentemente usado como camada inferior, camada condutora, ou camada de transição.
- O revestimento de ouro e prata é comum em contatos elétricos e peças decorativas premium.
- O cromo duro é usado para resistência ao desgaste e reparo dimensional, embora seu uso seja cada vez mais afetado pela regulamentação ambiental.
Fluxo de processo típico:
Limpeza → enxágue → remoção de ferrugem ou decapagem → ativação → ataque ou subcapa opcional → revestimento principal → enxágue → passivação ou selagem → secagem → inspeção.
O pré-tratamento é crítico. Óleo, escala de óxido, ferrugem, ou resíduos de composto de polimento podem causar bolhas, furos, e delaminação local.
Principais riscos:
- Espessura irregular do revestimento.
- Má cobertura em buracos profundos, ranhuras, e cavidades.
- Fragilização por hidrogênio após decapagem ou revestimento de aço de alta resistência.
- Pressão ambiental de metais pesados, águas residuais, e manutenção de banho.
- Substituição contínua de sistemas de cromo hexavalente por cromo trivalente ou alternativas sem cromo.
Remover:
A galvanoplastia é adequada quando uma peça precisa de uma camada metálica funcional para proteção contra corrosão, condutividade, soldabilidade, resistência ao desgaste, reparar, ou decoração. Para peças de suporte de carga de alta resistência, o controle da fragilização por hidrogênio deve ser especificado claramente.
Anodização: Cultivando um filme de óxido de alumínio
Processo de anodização
A anodização é usada principalmente para alumínio e ligas de alumínio. Também pode ser aplicado em titânio, magnésio, e outros metais de válvula sob condições específicas.
A principal diferença da galvanoplastia é que a anodização não deposita uma camada metálica externa. Em vez de, converte a superfície do substrato em um filme de óxido por meio de oxidação eletroquímica.
Para ligas de alumínio, o filme anódico é principalmente óxido de alumínio. Pode melhorar a resistência à corrosão, resistência ao desgaste, isolamento elétrico, e aparência.
Fluxo de processo típico:
Trasfega → limpeza → enxágue → ataque alcalino ou branqueamento químico → desmutting → anodização → tingimento ou coloração eletrolítica → selagem → inspeção.
Nem todo produto requer gravação, tingimento, ou polimento químico. O processo deve ser selecionado de acordo com a aparência, função, liga, tolerância, e custo.
Filmes anódicos frescos são porosos. Isso os torna adequados para absorção de corantes, mas também os torna vulneráveis à contaminação. A vedação é, portanto, essencial para a resistência à corrosão e estabilidade da cor.
A anodização convencional é frequentemente usada para:
- Caixas de eletrônicos de consumo.
- Perfis arquitetônicos de alumínio.
- Instrumentos e componentes estruturais.
- Proteção geral e coloração decorativa.
A anodização dura é frequentemente usada para:
- Pistões, cilindros, e trilhos guia.
- Componentes hidráulicos.
- Peças de alumínio que exigem maior resistência ao desgaste.
Filmes anódicos duros podem ser muito difíceis, mas eles também são relativamente frágeis. Eles não devem ser tratados como um substituto da resistência do material de base.
Principais riscos:
- Diferentes ligas de alumínio podem produzir cores diferentes, lustro, e uniformidade do filme.
- Filmes anódicos crescem tanto para dentro quanto para fora, afetando buracos, cabe, e fios de precisão.
- A má vedação reduz a resistência à corrosão.
- Alta consistência de cor requer controle do lote de liga, pré-tratamento, e rugosidade superficial.
Remover:
A anodização é especialmente adequada para peças de alumínio que necessitam de proteção, isolamento, resistência ao desgaste, ou cor decorativa. Para componentes de precisão, a espessura do filme e o crescimento dimensional devem ser considerados durante o projeto.
Revestimento por pulverização: Criando uma barreira protetora orgânica
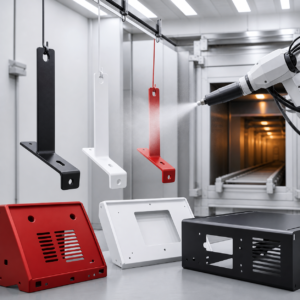
Processo de revestimento por pulverização
O revestimento por spray industrial aplica tinta líquida ou revestimento em pó a uma peça de trabalho e forma uma película contínua por meio da evaporação, reação química, aquecimento, ou uma combinação desses mecanismos.
O revestimento por spray é amplamente utilizado em estruturas de aço, peças automotivas, maquinaria, caixas de eletrodomésticos, produtos de alumínio, mobília, e componentes de construção.
Não deve ser visto simplesmente como “adicionar cor”. Em muitos casos, a vida útil depende mais do pré-tratamento, sistema de primer, espessura do filme, cobertura de borda, e qualidade de cura do que na cor do acabamento.
Vantagens do revestimento líquido:
- Ampla gama de produtos químicos de revestimento.
- Cor flexível, lustro, e controle de aparência.
- Adequado para primer, aparelho, camada base, verniz, e acabamentos altamente decorativos.
- Alguns sistemas podem curar à temperatura ambiente ou a baixa temperatura.
A principal desvantagem é que os sistemas líquidos podem gerar COVs, exigindo design de estande adequado, ventilação, proteção contra explosão, e tratamento de exaustão.
Vantagens do revestimento em pó:
- Alta utilização de materiais.
- Geralmente nenhum solvente tradicional.
- Filme relativamente espesso.
- Boa resistência ao impacto e resistência à corrosão.
- Adequado para produção em massa automatizada.
O revestimento em pó normalmente requer cura térmica. O substrato, inserções, adesivos, e as peças montadas devem ser capazes de tolerar a temperatura real da peça.
Principais pontos de controle:
- Limpeza e rugosidade da superfície.
- Qualidade do revestimento de conversão.
- Viscosidade do revestimento, conteúdo de sólidos, e condição de pó.
- Distância da pistola de pulverização, ângulo, pressão de atomização, e tensão eletrostática.
- Espessura do filme úmido e seco.
- Temperatura real da peça metálica e tempo de cura.
Defeitos comuns:
Crateras, casca de laranja, flacidez, sujeira, furos, pobre esconderijo, adesão fraca, variação de cor, incompatibilidade de brilho, subcura, e cura excessiva.
Remover:
O revestimento em spray é adequado para proteção contra corrosão, decoração, e resistência às intempéries. Sistemas de baixo VOC, revestimentos à base de água, revestimentos com alto teor de sólidos, e as tecnologias de pó de baixa cura estão se tornando cada vez mais importantes.
Revestimento Eletroforético: Formando um Filme Primer Uniforme
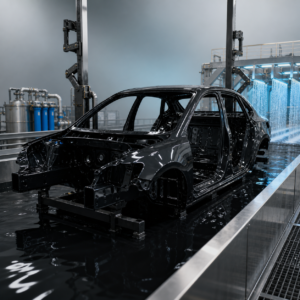
Processo de revestimento eletroforético
Revestimento eletroforético, frequentemente chamado de e-coat, imerge uma peça condutora em um banho de revestimento à base de água. Um campo elétrico de corrente contínua move partículas carregadas de resina e pigmento para a superfície da peça de trabalho, onde eles depositam e formam um filme.
O e-coat catódico é amplamente utilizado na indústria automotiva para fornecer um primer anticorrosivo uniforme para carrocerias de veículos e componentes metálicos.
Comparado com a pulverização convencional, e-coat tem melhor poder de arremesso. Pode cobrir costuras, cavidades, e estruturas complexas que são difíceis de alcançar pelas pistolas de pulverização.
Fluxo de processo típico:
Desengorduramento → enxágue → condicionamento de superfície ou tratamento de conversão → enxágue com água deionizada → e-coating → enxágue de recuperação de ultrafiltrado → enxágue com água deionizada → cozimento → inspeção.
O pré-tratamento é extremamente importante. Óleo, ferrugem, escala de óxido, ou filme de conversão anormal pode causar crateras, furos, má adesão, e corrosão precoce.
Parâmetros principais:
- Sólidos de banho, pH, e condutividade.
- Temperatura do banho.
- Tensão e tempo de energização.
- Método de entrada da peça.
- Sistema de ânodo e sistema de ultrafiltração.
- Temperatura de cozimento, hora de assar, e espessura do filme.
Problemas comuns:
- Filme muito fino ou muito grosso.
- Cobertura insuficiente da cavidade.
- Buracos, crateras, e partículas.
- Marcas de revestimento eletrônico e marcas de contato de rack.
- Assado.
- Corrosão começando pelas bordas, soldas, e áreas internas fracas.
Remover:
E-coat é altamente eficaz como primer resistente à corrosão para peças metálicas condutoras, especialmente estruturas automotivas. Não é adequado para plásticos não condutores comuns, a menos que seja usada preparação condutiva adicional..
Oxidação por Microarco: Criando um filme cerâmico em ligas leves
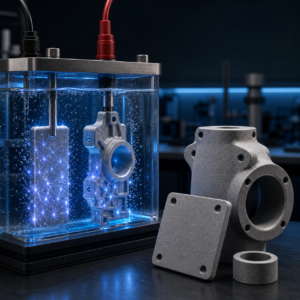
Processo de oxidação por microarco
Oxidação por microarco, também conhecida como oxidação eletrolítica plasmática ou PEO, é usado em alumínio, magnésio, titânio, e outros metais de válvula.
Sob tensão relativamente alta, microdescargas ocorrem na superfície do metal. Eletroquímico, termoquímico, e reações assistidas por plasma formam um filme de óxido cerâmico.
Comparado com anodização convencional, a oxidação por microarco produz uma camada mais parecida com cerâmica. Pode fornecer maior dureza, resistência ao desgaste, resistência ao calor, e desempenho dielétrico.
Fluxo de processo típico:
Limpeza → trasfega → imersão em eletrólito → rampa de tensão ou potência pulsada → oxidação por microarco → enxágue → selagem ou tratamento compósito → inspeção.
Um filme de oxidação por microarco geralmente inclui:
- Uma camada interna densa perto do substrato.
- Uma camada intermediária funcional.
- Uma camada externa relativamente porosa.
A camada externa porosa pode reduzir o desempenho contra corrosão se não for tratada. Aplicações de alta corrosão geralmente exigem vedação, revestimento eletrônico, pintura, ou outro tratamento composto.
Aplicações comuns:
- Componentes aeroespaciais de liga leve.
- Motor automotivo e peças de transmissão.
- Peças de liga de alumínio e magnésio resistentes ao desgaste.
- Estruturas de dispositivos eletrônicos.
- Dispositivos médicos selecionados e componentes funcionais especiais.
Principais limitações:
- Alta tensão e consumo de energia.
- Maior custo do equipamento.
- Superfície mais áspera que a anodização convencional.
- Opções de cores limitadas.
- Risco de queimadura em cantos afiados ou áreas de campo alto.
- Filmes espessos podem afetar as dimensões e o desempenho à fadiga.
Remover:
A oxidação por microarco não deve ser selecionada apenas porque é “dura”. Rugosidade superficial, requisitos de vedação, mudança dimensional, risco de fadiga, e montagem posterior devem ser avaliadas.
Revestimento a vácuo PVD: Depositando filmes finos funcionais
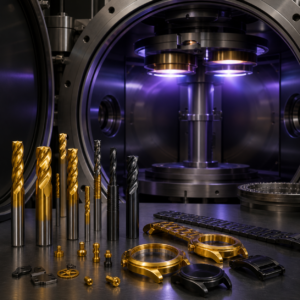
Processo de revestimento a vácuo PVD
PVD significa deposição física de vapor. No vácuo, evaporação, crepitação, arco catódico, ou métodos relacionados liberam átomos ou íons de um material de origem e os depositam na peça de trabalho como uma película fina.
Filmes PVD comuns incluem TiN, TiCN, TiAlN, CrN, AlCrN, DLC, filmes decorativos de metal, e revestimentos multicamadas ou gradientes.
O PVD é usado principalmente em duas áreas:
- Revestimentos duros funcionais para ferramentas de corte, moldes, e peças de desgaste.
- Revestimentos decorativos para relógios, hardware, acessórios sanitários, dispositivos móveis, e produtos de consumo premium.
Fluxo de processo típico:
Limpeza de precisão → carregamento → bombeamento a vácuo → aquecimento e desgaseificação → limpeza ou ataque iônico → deposição → resfriamento → inspeção.
Os filmes PVD geralmente têm apenas frações de um micrômetro a vários micrômetros de espessura. Eles podem ser difíceis, dimensionalmente leve, visualmente atraente, e adequado para design multicamadas.
No entanto, PVD tem um efeito de linha de visão claro. Buracos profundos, ranhuras, e áreas sombreadas podem receber revestimento insuficiente. Rotação planetária, rotação de peças, e o design do equipamento são frequentemente usados para melhorar a cobertura.
Principais riscos:
- Má limpeza causando delaminação.
- Dureza ou suporte insuficiente do substrato.
- Estresse excessivo do filme interno.
- Defeitos nas bordas e áreas sombreadas.
- Variação de cor e espessura causada pela posição da câmara.
- Revenimento do substrato ou distorção devido à temperatura de deposição.
- Rugosidade da superfície copiada através do filme fino.
Remover:
Os revestimentos PVD podem ser muito duros, mas eles não melhoram automaticamente a resistência geral ao desgaste. Se o substrato for muito macio, muito áspero, ou mal preparado, o filme duro pode rachar ou descascar. HiPIMS, DLC, e revestimentos nanoestruturados multicamadas são cada vez mais utilizados em aplicações de alto desempenho.
Revestimentos de conversão química: Mudando a superfície por reação química
Processo de revestimento por conversão química
Um revestimento de conversão química não é simplesmente uma camada externa colocada sobre um substrato. Forma-se quando a superfície do substrato reage com a solução de tratamento e cria uma película composta ligada.
Processos comuns incluem fosfatização de aço, fosfato de zinco, fosfato de manganês, fosfato de ferro, tratamento de conversão de alumínio, óxido preto ou azulado de aço, e revestimentos de conversão sem cromo.
Fosfatização
A fosfatação forma um filme de conversão de fosfato em superfícies metálicas.
É usado principalmente para:
- Pré-trate as peças antes de pintar ou aplicar revestimento eletrônico.
- Melhorar a adesão do revestimento orgânico.
- Melhore a resistência à corrosão sob o filme.
- Reduza o atrito e retenha o óleo.
- Suporta lubrificação de conformação a frio.
A qualidade do fosfato é frequentemente avaliada pelo peso do revestimento e não apenas pela espessura.
Controles importantes incluem limpeza, desenferrujando, condicionamento de superfície, ácido total, ácido livre, concentração do acelerador, temperatura, tempo de tratamento, composição do substrato, lavagem, e secagem.
Óxido Preto ou Azul
O óxido preto alcalino tradicional de alta temperatura no aço forma uma película fina composta principalmente de magnetita. O escurecimento à temperatura ambiente pode usar produtos químicos diferentes e não deve ser assumido que forneça o mesmo desempenho.
O óxido preto tem muito pouco impacto dimensional. É comumente usado para fixadores, ferramentas, armas de fogo, peças mecânicas, decoração de baixo custo, e proteção contra ferrugem de curto prazo.
No entanto, o óxido preto sozinho tem resistência à corrosão limitada. Normalmente requer lubrificação, depilação, ou selagem.
Remover:
Os revestimentos de conversão química são de baixo custo, afinar, e adequado para produção em lote. Eles também são amplamente utilizados como pré-tratamentos antes da pintura ou do revestimento eletrônico. Mas a sua resistência à corrosão autónoma é limitada, e o controle das condições do banho é crítico.
Como escolher o tratamento de superfície correto
Processo | Substratos Típicos | Principais Funções | Caractere de camada | Riscos Típicos |
Galvanoplastia | Aço, cobre, plásticos tratados | Proteção contra corrosão, condutividade, resistência ao desgaste, decoração | Depósito de metal ou liga | Fragilização por hidrogênio, espessura irregular, carga ambiental |
Anodização | Ligas de alumínio | Proteção, isolamento, decoração, resistência ao desgaste | Filme de óxido in situ | Variação de cor, fragilidade, mudança dimensional |
Revestimento em spray | Metais e alguns não metais | Proteção contra corrosão, decoração, resistência às intempéries | Filme orgânico relativamente espesso | Adesão, cura, defeitos visuais |
Casaco eletrônico | Metais condutores | Primer uniforme resistente à corrosão | Boa cobertura de cavidade | Sensibilidade pré-tratamento, furos, poder de arremesso insuficiente |
Oxidação por microarco | Alumínio, magnésio, ligas leves de titânio | Alta dureza, resistência ao desgaste, resistência ao calor | Filme de óxido cerâmico | Rugosidade, porosidade, alto uso de energia |
PVD | Metais, cerâmica, plásticos tratados | Alta dureza, baixo atrito, decoração | Filme fino em escala micrométrica | Sombreamento, adesão, suporte de substrato |
Revestimento de conversão química | Aço, zinco, alumínio | Base de tinta, controle de fricção, proteção contra ferrugem de baixo custo | Filme de reação fino | Resistência à corrosão autônoma limitada, sensibilidade do banho |
Antes de selecionar um processo, responda essas perguntas:
- Qual é o substrato, e é compatível com o processo?
- O produto precisa de resistência à corrosão, resistência ao desgaste, isolamento, condutividade, decoração, ou uma combinação de funções?
- A peça enfrentará névoa salina, umidade cíclica, condensação, ultravioleta, exposição química, alta temperatura, ou abrasão?
- O design pode tolerar o crescimento do filme, acúmulo de borda, mascarar, ou pós-usinagem?
- A geometria inclui furos profundos, cavidades, zonas cegas, cantos afiados, soldas, ou armadilhas de drenagem?
- O substrato pode resistir à decapagem, alta tensão, temperatura de vácuo, explodindo, ou assar?
- O volume e o custo de produção suportam o processo selecionado e os requisitos de inspeção?
- Faça as especificações do cliente, regras ambientais, RoHS/REACH, Avaliações relacionadas ao PFAS, e licenças de águas residuais permitem a química?
- Mais tarde irá soldar, ligação, pintura, contato elétrico, vedação, ou montagem de precisão seja afetada?
- A consequência da falha justificaria a vedação, um sobretudo, um sistema duplex, ou proteção redundante?
Por que o teste de spray de sal não é suficiente
O teste de névoa salina é frequentemente usado para comparar tratamentos de superfície, mas é fácil interpretar demais o resultado.
O teste de névoa salina é útil para:
- Comparando a consistência do processo dentro da mesma família de revestimentos.
- Controle de processo do fornecedor.
- Teste de conformidade em relação a um padrão de produto.
- Detectando porosidade, problemas de vedação, ou problemas de pré-tratamento.
No entanto, as horas de névoa salina não devem ser tratadas como iguais à vida útil real.
O comportamento real da corrosão é afetado pelo ciclo de temperatura-umidade, condensação, Exposição UV, produtos químicos, mudanças de temperatura, abrasão, fendas, corrosão galvânica, danos de montagem, contaminação, e condições de manutenção.
Uma avaliação completa também pode incluir aparência, diferença de cor, espessura do filme ou peso do revestimento, adesão, dureza, resistência ao desgaste, porosidade, rugosidade, resistência química, resistência à umidade, mudança dimensional, e testes funcionais.
Remover:
O teste de névoa salina é uma ferramenta útil de controle de qualidade, mas não deve ser a única base para julgar um tratamento de superfície. O plano de inspeção deve seguir a função do produto, risco de falha, e especificações do cliente.
Considerações Finais
Galvanoplastia, anodização, revestimento em spray, revestimento eletrônico, oxidação por microarco, PVD, e revestimentos de conversão química modificam superfícies através de diferentes mecanismos: deposição de metal, oxidação do substrato, revestimento orgânico, deposição de campo elétrico, reação plasmática, deposição de vapor a vácuo, e conversão química.
Um bom tratamento de superfície não é necessariamente o mais espesso, mais caro, ou opção mais complexa.
A melhor escolha é aquela que cria estabilidade, verificável, desempenho de superfície repetível ao mesmo tempo em que atende às características funcionais do produto, fabricação, custo, e requisitos de conformidade.
Tags sugeridas:
Tratamento de superfície, engenharia de superfície, galvanoplastia, anodização, revestimento em spray, revestimento eletroforético, casaco eletrônico, oxidação por microarco, PEO, Revestimento PVD, revestimento de conversão química, proteção contra corrosão, processo de fabricação

Leo Liang, Fundador Melhor Parceiro da R&D
LEO Fundador da JADE-CNC, que traz mais de duas décadas de experiência no setor, Leo iniciou sua carreira como aprendiz e praticou suas habilidades em tratamento de superfície e usinagem CNC.