



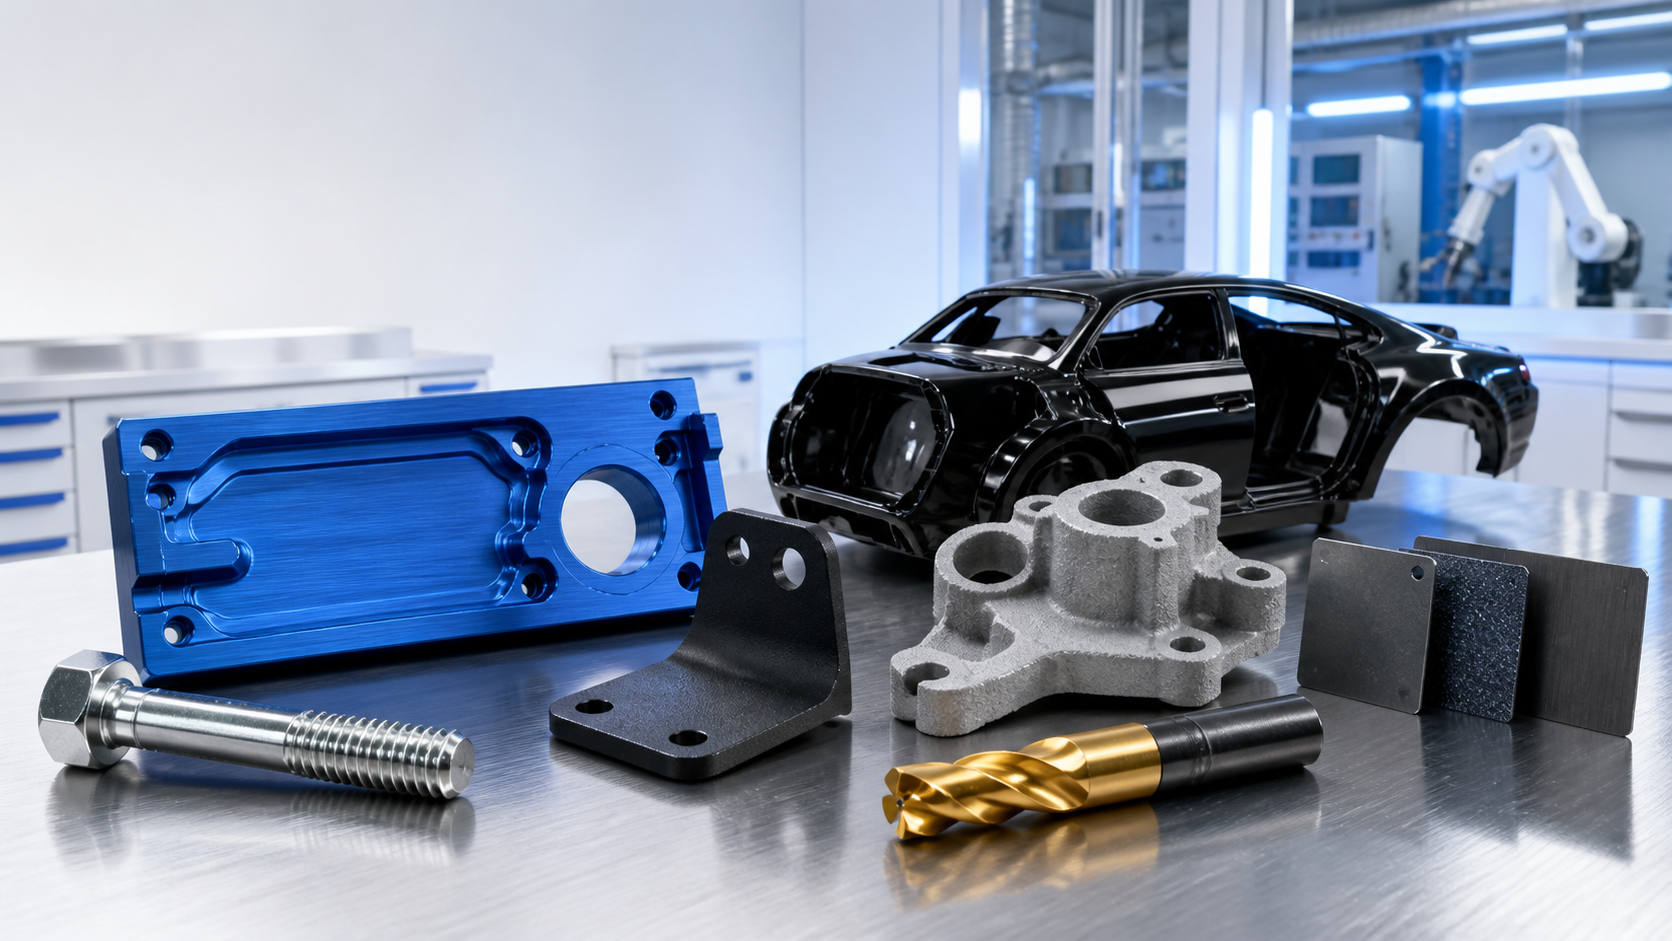
Bei der Oberflächenbehandlung kommt es nicht nur auf das Aussehen an. Es verändert die Korrosionsbeständigkeit eines Teils, tragen, Hitze, Feuchtigkeit, Chemikalien, elektrischer Kontakt, und mechanische Schäden. Dieser Leitfaden vergleicht sieben weit verbreitete Oberflächenbehandlungsverfahren und erklärt, wann die jeweilige Wahl zu treffen ist.
Überblick über Oberflächenbehandlungsverfahren
Inhaltsverzeichnis
- Warum Oberflächenbehandlung wichtig ist
- Galvanisieren: Aufbringen einer metallischen Schicht
- Eloxieren: Züchten eines Oxidfilms aus Aluminium
- Sprühbeschichtung: Schaffung einer organischen Schutzbarriere
- Elektrophoretische Beschichtung: Bilden eines gleichmäßigen Primerfilms
- Mikrolichtbogenoxidation: Erstellen eines Keramikfilms auf Leichtmetalllegierungen
- PVD-Vakuumbeschichtung: Abscheidung funktioneller Dünnschichten
- Chemische Konversionsbeschichtungen: Veränderung der Oberfläche durch chemische Reaktion
- So wählen Sie die richtige Oberflächenbehandlung aus
- Warum Salzsprühtests nicht ausreichen
- Letzte Gedanken
Warum Oberflächenbehandlung wichtig ist
In der mechanischen Fertigung, Automobiltechnik, Unterhaltungselektronik, Luft- und Raumfahrt, und andere hochzuverlässige Branchen, Durch die Oberflächenbehandlung kann direkt bestimmt werden, wie lange ein Teil im Einsatz bleibt.
Das gleiche Grundmaterial kann nach verschiedenen Oberflächenbehandlungen sehr unterschiedliche Leistungen erbringen. Korrosionsbeständigkeit, Verschleißfestigkeit, elektrische Leitfähigkeit, Isolierung, Reibungsverhalten, und das Aussehen können sich erheblich verändern.
Mit anderen Worten, Oberflächenbehandlung ist nicht nur ein kosmetischer Schritt. Es entsteht eine funktionelle Oberflächenschicht, während die Masseneigenschaften des Substrats möglichst unverändert bleiben.
Es gibt keine allgemein „beste“ Oberflächenbehandlung. Die richtige Wahl hängt vom Untergrund ab, Geometrie, erforderliche Funktion, Serviceumgebung, Maßtoleranz, nachgelagerte Montage, kosten, und regulatorische Einschränkungen.
Heute, Entscheidungen zur Oberflächenveredelung werden auch von strengeren Umwelt- und Compliance-Anforderungen geprägt. Dazu gehört der Ersatz durch sechswertiges Chrom, dreiwertige oder chromfreie Passivierung, VOC-arme Beschichtungssysteme, Niedertemperatur-Pulverbeschichtungen, Zirkonium- oder Silan-Vorbehandlungen, PFAS-bezogene Bewertungen, und strengere Prüfungen spezieller Prozesse in der Automobilindustrie.
Galvanisieren: Aufbringen einer metallischen Schicht
Galvanisierungsprozess
Beim Galvanisieren wird ein externes Gleichstromfeld verwendet, um Metallionen aus einem Elektrolyten auf die Oberfläche eines Werkstücks zu reduzieren. Das Werkstück ist in der Regel die Kathode, während die Anode je nach Badchemie löslich oder unlöslich sein kann.
Zu den üblichen galvanischen Schichten gehört Zink, Zink-Nickel-Legierung, Nickel, Kupfer, Chrom, Silber, Gold, Hartchrom, und Verbundsysteme wie stromloses Nickel mit anschließender Galvanisierung.
Unterschiedliche plattierte Schichten dienen unterschiedlichen Zwecken:
- Die Verzinkung dient vor allem dem Korrosionsschutz von Stahl.
- Die Zink-Nickel-Beschichtung wird häufig für leistungsfähigere Automobilbefestigungen und korrosionsbeständige Teile verwendet.
- Eine Vernickelung kann Schutz bieten, Verschleißfestigkeit, und dekoratives Aussehen.
- Als Unterschicht wird häufig eine Verkupferung verwendet, leitfähige Schicht, oder Übergangsschicht.
- Vergoldung und Versilberung sind bei elektrischen Kontakten und hochwertigen Zierteilen weit verbreitet.
- Hartchrom dient der Verschleißfestigkeit und Maßhaltigkeit, obwohl seine Verwendung zunehmend durch Umweltvorschriften beeinträchtigt wird.
Typischer Prozessablauf:
Reinigen → Spülen → Entrosten oder Beizen → Aktivierung → optionales Streichen oder Grundieren → Hauptplattieren → Spülen → Passivieren oder Versiegeln → Trocknen → Inspektion.
Die Vorbehandlung ist entscheidend. Öl, Oxidschicht, Rost, oder Poliermittelreste können Blasenbildung verursachen, Nadellöcher, und lokale Delamination.
Hauptrisiken:
- Ungleichmäßige Beschichtungsdicke.
- Schlechte Abdeckung in tiefen Löchern, Rillen, und Hohlräume.
- Wasserstoffversprödung nach dem Beizen oder Plattieren von hochfestem Stahl.
- Umweltbelastung durch Schwermetalle, Abwasser, und Badpflege.
- Kontinuierlicher Ersatz sechswertiger Chromsysteme durch dreiwertiges Chrom oder chromfreie Alternativen.
Wegbringen:
Galvanisieren eignet sich dann, wenn ein Bauteil eine metallische Funktionsschicht zum Korrosionsschutz benötigt, Leitfähigkeit, Lötbarkeit, Verschleißfestigkeit, reparieren, oder Dekoration. Für hochfeste tragende Teile, Die Kontrolle der Wasserstoffversprödung muss klar spezifiziert werden.
Eloxieren: Züchten eines Oxidfilms aus Aluminium
Eloxierungsprozess
Das Eloxieren wird hauptsächlich für Aluminium und Aluminiumlegierungen eingesetzt. Es kann auch auf Titan angewendet werden, Magnesium, und andere Ventilmetalle unter bestimmten Bedingungen.
Der wesentliche Unterschied zum Galvanisieren besteht darin, dass beim Eloxieren keine äußere Metallschicht abgeschieden wird. Stattdessen, Es wandelt die Substratoberfläche durch elektrochemische Oxidation in einen Oxidfilm um.
Für Aluminiumlegierungen, Der anodische Film besteht hauptsächlich aus Aluminiumoxid. Es kann die Korrosionsbeständigkeit verbessern, Verschleißfestigkeit, elektrische Isolierung, und Aussehen.
Typischer Prozessablauf:
Abfüllen → Reinigen → Spülen → alkalisches Beizen oder chemisches Aufhellen → Entschmutzen → Eloxieren → Färben oder elektrolytisches Färben → Versiegeln → Inspektion.
Nicht jedes Produkt erfordert eine Ätzung, Färberei, oder chemisches Polieren. Das Verfahren sollte nach dem Erscheinungsbild ausgewählt werden, Funktion, Legierung, Toleranz, und Kosten.
Frische anodische Filme sind porös. Dadurch sind sie zur Farbstoffaufnahme geeignet, aber es macht sie auch anfällig für Kontamination. Eine Versiegelung ist daher für Korrosionsbeständigkeit und Farbstabilität unerlässlich.
Konventionelles Eloxieren wird häufig verwendet:
- Gehäuse für Unterhaltungselektronik.
- Architekturprofile aus Aluminium.
- Instrumente und Strukturkomponenten.
- Allgemeiner Schutz und dekorative Farbgebung.
Hartanodisieren wird häufig verwendet:
- Kolben, Zylinder, und Führungsschienen.
- Hydraulikkomponenten.
- Aluminiumteile, die eine höhere Verschleißfestigkeit erfordern.
Hartanodische Filme können sehr hart sein, aber sie sind auch relativ spröde. Sie sollten nicht als Ersatz für die Festigkeit des Grundmaterials betrachtet werden.
Hauptrisiken:
- Verschiedene Aluminiumlegierungen können unterschiedliche Farben erzeugen, Glanz, und Filmeinheitlichkeit.
- Anodische Filme wachsen sowohl nach innen als auch nach außen, Auswirkungen auf Löcher, passt, und Präzisionsgewinde.
- Eine schlechte Abdichtung verringert die Korrosionsbeständigkeit.
- Eine hohe Farbkonsistenz erfordert die Kontrolle der Legierungscharge, Vorbehandlung, und Oberflächenrauheit.
Wegbringen:
Eloxieren eignet sich besonders für Aluminiumteile, die geschützt werden müssen, Isolierung, Verschleißfestigkeit, oder dekorative Farbe. Für Präzisionsbauteile, Filmdicke und Dimensionswachstum müssen bei der Konstruktion berücksichtigt werden.
Sprühbeschichtung: Schaffung einer organischen Schutzbarriere
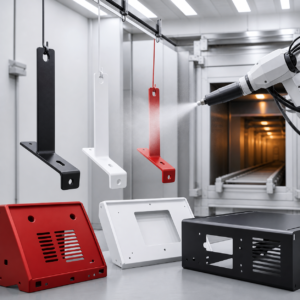
Sprühbeschichtungsverfahren
Beim industriellen Sprühbeschichten wird flüssiger Lack oder Pulverlack auf ein Werkstück aufgetragen und durch Verdunstung ein kontinuierlicher Film gebildet, chemische Reaktion, Heizung, oder eine Kombination dieser Mechanismen.
Die Sprühbeschichtung wird häufig auf Stahlkonstruktionen eingesetzt, Automobilteile, Maschinen, Gerätegehäuse, Aluminiumprodukte, Möbel, und Bauteile.
Es sollte nicht einfach als „Farbe hinzufügen“ betrachtet werden. In vielen Fällen, Die Lebensdauer hängt mehr von der Vorbehandlung ab, Primersystem, Filmdicke, Kantenabdeckung, und Aushärtungsqualität als auf der Decklackfarbe.
Vorteile der Flüssigbeschichtung:
- Große Auswahl an Beschichtungschemikalien.
- Flexible Farbe, Glanz, und Aussehenskontrolle.
- Geeignet für Grundierung, Füller, Grundanstrich, Klarlack, und hochdekorative Oberflächen.
- Einige Systeme können bei Raumtemperatur oder niedriger Temperatur aushärten.
Der Hauptnachteil besteht darin, dass flüssige Systeme VOCs erzeugen können, erfordert eine angemessene Standgestaltung, Belüftung, Explosionsschutz, und Abgasbehandlung.
Vorteile der Pulverbeschichtung:
- Hohe Materialausnutzung.
- Normalerweise kein herkömmliches Lösungsmittel.
- Relativ dicker Film.
- Gute Schlagfestigkeit und Korrosionsbeständigkeit.
- Geeignet für die automatisierte Massenproduktion.
Pulverbeschichtung erfordert normalerweise eine Wärmehärtung. Das Substrat, Einsätze, Klebstoffe, und zusammengebaute Teile müssen in der Lage sein, die tatsächliche Teiletemperatur zu tolerieren.
Wichtige Kontrollpunkte:
- Oberflächenreinheit und Rauheit.
- Qualität der Konversionsbeschichtung.
- Beschichtungsviskosität, Feststoffgehalt, und Pulverzustand.
- Abstand der Spritzpistole, Winkel, Zerstäubungsdruck, und elektrostatische Spannung.
- Nass- und Trockenfilmdicke.
- Tatsächliche Teilmetalltemperatur und Aushärtezeit.
Häufige Mängel:
Krater, Orangenschale, schlaff, Schmutz, Nadellöcher, schlechtes Versteck, schwache Haftung, Farbvariation, Glanzunterschied, Unteraushärtung, und Überhärtung.
Wegbringen:
Als Korrosionsschutz eignet sich Sprühbeschichtung, Dekoration, und Witterungsbeständigkeit. Systeme mit niedrigem VOC-Gehalt, Beschichtungen auf Wasserbasis, High-Solid-Beschichtungen, und Low-Cure-Pulvertechnologien gewinnen zunehmend an Bedeutung.
Elektrophoretische Beschichtung: Bilden eines gleichmäßigen Primerfilms
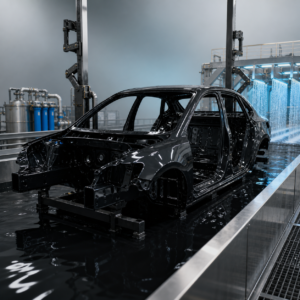
Elektrophoretisches Beschichtungsverfahren
Elektrophoretische Beschichtung, oft als E-Coat bezeichnet, taucht ein leitfähiges Werkstück in ein wasserbasiertes Beschichtungsbad. Ein elektrisches Gleichstromfeld bewegt geladene Harz- und Pigmentpartikel zur Werkstückoberfläche, wo sie sich ablagern und einen Film bilden.
Die kathodische Elektrotauchlackierung wird in der Automobilindustrie häufig verwendet, um eine gleichmäßige Korrosionsschutzgrundierung für Fahrzeugkarosserien und Metallkomponenten bereitzustellen.
Im Vergleich zum herkömmlichen Sprühen, E-Coat hat eine bessere Wurfkraft. Es kann Nähte abdecken, Hohlräume, und komplexe Strukturen, die für Spritzpistolen schwer zu erreichen sind.
Typischer Prozessablauf:
Entfetten → Spülen → Oberflächenkonditionierung oder Konversionsbehandlung → Spülen mit entionisiertem Wasser → E-Beschichtung → Spülen mit Ultrafiltratrückgewinnung → Spülen mit entionisiertem Wasser → Backen → Inspektion.
Die Vorbehandlung ist äußerst wichtig. Öl, Rost, Oxidschicht, oder ein abnormaler Konversionsfilm kann zu Kratern führen, Nadellöcher, schlechte Haftung, und frühe Korrosion.
Schlüsselparameter:
- Badefeststoffe, pH-Wert, und Leitfähigkeit.
- Badetemperatur.
- Spannung und Einschaltzeit.
- Werkstückeingabemethode.
- Anodensystem und Ultrafiltrationssystem.
- Backtemperatur, Backzeit, und Filmdicke.
Häufige Probleme:
- Film zu dünn oder zu dick.
- Unzureichende Hohlraumabdeckung.
- Nadellöcher, Krater, und Partikel.
- E-Coat-Spuren und Zahnstangenkontaktspuren.
- Unterbacken.
- Korrosion ausgehend von den Kanten, Schweißnähte, und schwache innere Bereiche.
Wegbringen:
E-Coat eignet sich hervorragend als korrosionsbeständige Grundierung für leitfähige Metallteile, insbesondere Automobilstrukturen. Es ist nicht für gewöhnliche nichtleitende Kunststoffe geeignet, es sei denn, es wird ein zusätzliches leitfähiges Präparat verwendet.
Mikrolichtbogenoxidation: Erstellen eines Keramikfilms auf Leichtmetalllegierungen
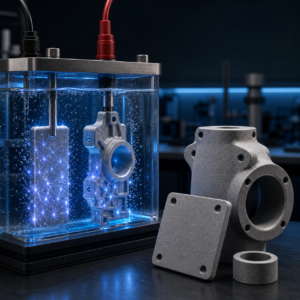
Mikrolichtbogen-Oxidationsprozess
Mikrolichtbogenoxidation, auch bekannt als plasmaelektrolytische Oxidation oder PEO, wird auf Aluminium verwendet, Magnesium, Titan, und andere Ventilmetalle.
Unter relativ hoher Spannung, Auf der Metalloberfläche kommt es zu Mikroentladungen. Elektrochemisch, thermochemisch, und plasmaunterstützte Reaktionen bilden einen keramischen Oxidfilm.
Im Vergleich zum herkömmlichen Eloxieren, Die Mikrolichtbogenoxidation erzeugt eine keramikähnlichere Schicht. Es kann eine höhere Härte bieten, Verschleißfestigkeit, Hitzebeständigkeit, und dielektrische Leistung.
Typischer Prozessablauf:
Reinigen → Abfüllen → Eintauchen in Elektrolyt → Spannungsrampe oder gepulste Leistung → Mikrolichtbogenoxidation → Spülen → Versiegelung oder Verbundbehandlung → Inspektion.
In der Regel ist ein Mikrolichtbogen-Oxidationsfilm enthalten:
- Eine dichte Innenschicht in der Nähe des Substrats.
- Eine funktionelle Mittelschicht.
- Eine relativ poröse Außenschicht.
Die poröse Außenschicht kann die Korrosionsleistung beeinträchtigen, wenn sie unbehandelt bleibt. Anwendungen mit hoher Korrosion erfordern häufig eine Abdichtung, E-Beschichtung, Malerei, oder eine andere Kompositbehandlung.
Häufige Anwendungen:
- Leichtmetallkomponenten für die Luft- und Raumfahrt.
- Motor- und Getriebeteile für Kraftfahrzeuge.
- Verschleißfeste Teile aus Aluminium- und Magnesiumlegierung.
- Elektronische Gerätestrukturen.
- Ausgewählte Medizinprodukte und spezielle Funktionskomponenten.
Haupteinschränkungen:
- Hoher Spannungs- und Energieverbrauch.
- Höhere Ausrüstungskosten.
- Rauere Oberfläche als herkömmliches Eloxieren.
- Begrenzte Farboptionen.
- Verbrennungsgefahr an scharfen Ecken oder stark beanspruchten Stellen.
- Dicke Filme können die Abmessungen und das Ermüdungsverhalten beeinträchtigen.
Wegbringen:
Die Mikrolichtbogenoxidation sollte nicht nur deshalb gewählt werden, weil sie „hart“ ist. Oberflächenrauheit, Anforderungen an die Abdichtung, Dimensionsänderung, Ermüdungsrisiko, und die spätere Montage müssen evaluiert werden.
PVD-Vakuumbeschichtung: Abscheidung funktioneller Dünnschichten
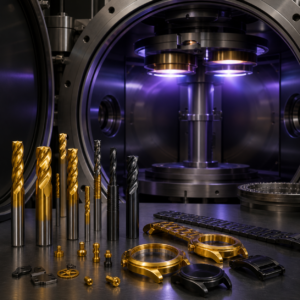
PVD-Vakuumbeschichtungsverfahren
PVD steht für Physical Vapour Deposition. Im luftleeren Raum, Verdunstung, Sputtern, kathodischer Lichtbogen, oder verwandte Verfahren lösen Atome oder Ionen aus einem Ausgangsmaterial und lagern sie als dünnen Film auf dem Werkstück ab.
Zu den gängigen PVD-Folien gehört TiN, TiCN, TiAlN, CrN, AlCrN, DLC, dekorative Metallfolien, und mehrschichtige oder verlaufende Beschichtungen.
PVD wird hauptsächlich in zwei Bereichen eingesetzt:
- Funktionelle Hartbeschichtungen für Schneidwerkzeuge, Formen, und Verschleißteile.
- Dekorative Beschichtungen für Uhren, Hardware, Sanitärarmaturen, mobile Geräte, und Premium-Konsumgüter.
Typischer Prozessablauf:
Präzisionsreinigung → Beladen → Vakuumpumpen → Erhitzen und Entgasen → Ionenreinigung oder Ätzen → Abscheidung → Abkühlen → Inspektion.
PVD-Folien sind meist nur Bruchteile eines Mikrometers bis mehrere Mikrometer dick. Sie können hart sein, dimensional leicht, optisch ansprechend, und für mehrschichtiges Design geeignet.
Jedoch, PVD hat einen klaren Sichtlinieneffekt. Tiefe Löcher, Rillen, und schattige Bereiche erhalten möglicherweise eine unzureichende Beschichtung. Planetenrotation, Teildrehung, und Vorrichtungsdesign werden häufig verwendet, um die Abdeckung zu verbessern.
Hauptrisiken:
- Schlechte Reinigung führt zu Delaminierung.
- Unzureichende Härte oder Unterstützung des Untergrunds.
- Übermäßige innere Filmspannung.
- Kantenfehler und Schattenbereiche.
- Farb- und Dickenschwankungen aufgrund der Kammerposition.
- Temperierung oder Verformung des Substrats durch die Abscheidungstemperatur.
- Durch den dünnen Film kopierte Oberflächenrauheit.
Wegbringen:
PVD-Beschichtungen können sehr hart sein, Sie verbessern jedoch nicht automatisch die allgemeine Verschleißfestigkeit. Wenn der Untergrund zu weich ist, zu grob, oder schlecht vorbereitet, Der harte Film kann reißen oder sich ablösen. HiPIMS, DLC, und mehrschichtige nanostrukturierte Beschichtungen werden zunehmend in Hochleistungsanwendungen eingesetzt.
Chemische Konversionsbeschichtungen: Veränderung der Oberfläche durch chemische Reaktion
Chemisches Konversionsbeschichtungsverfahren
Bei einer chemischen Konversionsbeschichtung handelt es sich nicht einfach um eine äußere Schicht, die auf ein Substrat aufgebracht wird. Es entsteht, wenn die Substratoberfläche mit der Behandlungslösung reagiert und einen gebundenen Verbundfilm erzeugt.
Zu den gängigen Verfahren gehört das Phosphatieren von Stahl, Zinkphosphat, Manganphosphat, Eisenphosphat, Aluminium-Umwandlungsbehandlung, Schwarzoxid oder Bläuen von Stahl, und chromfreie Konversionsbeschichtungen.
Phosphatieren
Durch Phosphatieren entsteht ein Phosphatumwandlungsfilm auf Metalloberflächen.
Es ist hauptsächlich daran gewöhnt:
- Behandeln Sie Teile vor dem Lackieren oder Elektrobeschichten vor.
- Verbessern Sie die Haftung organischer Beschichtungen.
- Verbessern Sie die Korrosionsbeständigkeit unter der Schicht.
- Reduzieren Sie die Reibung und halten Sie das Öl zurück.
- Unterstützen Sie die Kaltumformschmierung.
Die Phosphatqualität wird häufig anhand des Beschichtungsgewichts und nicht allein anhand der Dicke beurteilt.
Zu den wichtigen Kontrollen gehört die Reinigung, entrosten, Oberflächenkonditionierung, Gesamtsäure, freie Säure, Beschleunigerkonzentration, Temperatur, Behandlungszeit, Substratzusammensetzung, Spülung, und Trocknen.
Schwarzoxid oder Bläuung
Herkömmliches Hochtemperatur-Alkalischwarzoxid bildet auf Stahl einen dünnen Film, der hauptsächlich aus Magnetit besteht. Bei der Schwärzung bei Raumtemperatur kann eine andere Chemie zum Einsatz kommen und es sollte nicht davon ausgegangen werden, dass sie die gleiche Leistung erbringt.
Schwarzes Oxid hat nur einen sehr geringen Einfluss auf die Abmessungen. Es wird häufig für Verbindungselemente verwendet, Werkzeuge, Schusswaffen, mechanische Teile, kostengünstige Dekoration, und kurzfristiger Rostschutz.
Jedoch, Schwarzoxid allein weist eine begrenzte Korrosionsbeständigkeit auf. Normalerweise muss es geölt werden, Wachsen, oder Versiegelung.
Wegbringen:
Chemische Konversionsbeschichtungen sind kostengünstig, dünn, und für die Serienproduktion geeignet. Sie werden auch häufig als Vorbehandlung vor dem Lackieren oder Elektrotauchlackieren eingesetzt. Ihre eigenständige Korrosionsbeständigkeit ist jedoch begrenzt, und die Kontrolle des Badzustands ist von entscheidender Bedeutung.
So wählen Sie die richtige Oberflächenbehandlung aus
Verfahren | Typische Substrate | Hauptfunktionen | Ebenencharakter | Typische Risiken |
Galvanisieren | Stahl, Kupfer, behandelte Kunststoffe | Korrosionsschutz, Leitfähigkeit, Verschleißfestigkeit, Dekoration | Metall- oder Legierungsablagerung | Wasserstoffversprödung, ungleichmäßige Dicke, Umweltbelastung |
Eloxieren | Aluminiumlegierungen | Schutz, Isolierung, Dekoration, Verschleißfestigkeit | In-situ-Oxidfilm | Farbvariation, Sprödigkeit, Dimensionsänderung |
Sprühbeschichtung | Metalle und einige Nichtmetalle | Korrosionsschutz, Dekoration, Witterungsbeständigkeit | Relativ dicker organischer Film | Haftung, Aushärten, optische Mängel |
E-Beschichtung | Leitfähige Metalle | Gleichmäßige korrosionsbeständige Grundierung | Gute Hohlraumabdeckung | Empfindlichkeit vor der Behandlung, Nadellöcher, unzureichende Wurfkraft |
Mikrolichtbogenoxidation | Aluminium, Magnesium, Titan-Leichtmetalllegierungen | Hohe Härte, Verschleißfestigkeit, Hitzebeständigkeit | Keramischer Oxidfilm | Rauheit, Porosität, hoher Energieverbrauch |
PVD | Metalle, Keramik, behandelte Kunststoffe | Hohe Härte, geringe Reibung, Dekoration | Mikrometergroßer dünner Film | Beschattung, Haftung, Substratunterstützung |
Chemische Konversionsbeschichtung | Stahl, Zink, Aluminium | Lackbasis, Reibungskontrolle, kostengünstiger Rostschutz | Dünner Reaktionsfilm | Begrenzte eigenständige Korrosionsbeständigkeit, Badeempfindlichkeit |
Bevor Sie einen Prozess auswählen, Beantworten Sie diese Fragen:
- Was ist das Substrat?, und ist es mit dem Prozess kompatibel?
- Benötigt das Produkt Korrosionsbeständigkeit?, Verschleißfestigkeit, Isolierung, Leitfähigkeit, Dekoration, oder eine Kombination von Funktionen?
- Ist das Teil Salzsprühnebel ausgesetzt?, zyklische Luftfeuchtigkeit, Kondensation, UV, chemische Belastung, hohe Temperatur, oder Abrieb?
- Kann das Design Filmwachstum tolerieren?, Kantenaufbau, Maskierung, oder Nachbearbeitung?
- Enthält die Geometrie tiefe Löcher?, Hohlräume, blinde Zonen, scharfe Ecken, Schweißnähte, oder Siphons?
- Hält der Untergrund dem Beizen stand?, Hochspannung, Vakuumtemperatur, sprengen, oder Backen?
- Unterstützen Produktionsvolumen und -kosten die ausgewählten Prozess- und Inspektionsanforderungen??
- Machen Sie Kundenspezifikationen, Umweltvorschriften, RoHS/REACH, PFAS-bezogene Bewertungen, und Abwassergenehmigungen erlauben die Chemie?
- Wird später geschweißt, Bindung, Malerei, elektrischer Kontakt, Versiegelung, oder die Präzision der Montage beeinträchtigt werden?
- Würden die Folgen eines Versagens eine Versiegelung rechtfertigen?, ein Decklack, ein Duplexsystem, oder redundanter Schutz?
Warum Salzsprühtests nicht ausreichen
Salzsprühtests werden häufig zum Vergleich von Oberflächenbehandlungen eingesetzt, aber es ist leicht, das Ergebnis zu überinterpretieren.
Salzsprühtests sind nützlich für:
- Vergleich der Prozesskonsistenz innerhalb derselben Beschichtungsfamilie.
- Lieferantenprozesskontrolle.
- Konformitätsprüfung anhand einer Produktnorm.
- Porosität erkennen, Dichtungsprobleme, oder Vorbehandlungsprobleme.
Jedoch, Salzsprühstunden sollten nicht mit der tatsächlichen Lebensdauer gleichgesetzt werden.
Das tatsächliche Korrosionsverhalten wird durch Temperatur-Feuchtigkeitswechsel beeinflusst, Kondensation, UV-Belastung, Chemikalien, Temperaturänderungen, Abrieb, Spalten, galvanische Korrosion, Montageschäden, Kontamination, und Wartungsbedingungen.
Eine vollständige Beurteilung kann auch das Aussehen umfassen, Farbunterschied, Filmdicke oder Beschichtungsgewicht, Haftung, Härte, Verschleißfestigkeit, Porosität, Rauheit, chemische Beständigkeit, Feuchtigkeitsbeständigkeit, Dimensionsänderung, und Funktionstests.
Wegbringen:
Salzsprühtests sind ein nützliches Instrument zur Qualitätskontrolle, Dies sollte jedoch nicht die einzige Grundlage für die Beurteilung einer Oberflächenbehandlung sein. Der Inspektionsplan sollte der Produktfunktion folgen, Ausfallrisiko, und Kundenvorgaben.
Letzte Gedanken
Galvanisieren, Eloxieren, Sprühbeschichtung, E-Beschichtung, Mikrolichtbogenoxidation, PVD, und chemische Konversionsbeschichtungen verändern Oberflächen durch verschiedene Mechanismen: Metallabscheidung, Substratoxidation, organische Beschichtung, Abscheidung elektrischer Felder, Plasmareaktion, Vakuumbedampfung, und chemische Umwandlung.
Eine gute Oberflächenbehandlung ist nicht unbedingt die dickste, am teuersten, oder komplexeste Option.
Die beste Wahl ist diejenige, die Stabilität schafft, nachweisbar, Wiederholbare Oberflächenleistung bei gleichzeitiger Erfüllung der Funktionalität des Produkts, Herstellung, kosten, und Compliance-Anforderungen.
Vorgeschlagene Tags:
Oberflächenbehandlung, Oberflächentechnik, Galvanisieren, Eloxieren, Sprühbeschichtung, Elektrophoretische Beschichtung, E-Mantel, Mikrolichtbogenoxidation, PEO, PVD-Beschichtung, chemische Konversionsbeschichtung, Korrosionsschutz, Herstellungsprozess

Leo Liang, Gründer Bester Partner mit R&D
JADE-CNCs Gründer LEO, der über zwei Jahrzehnte Branchenexpertise mitbringt, Leo begann seine Karriere als Lehrling und erprobte seine Fähigkeiten in der Oberflächenbehandlung und CNC-Bearbeitung.