



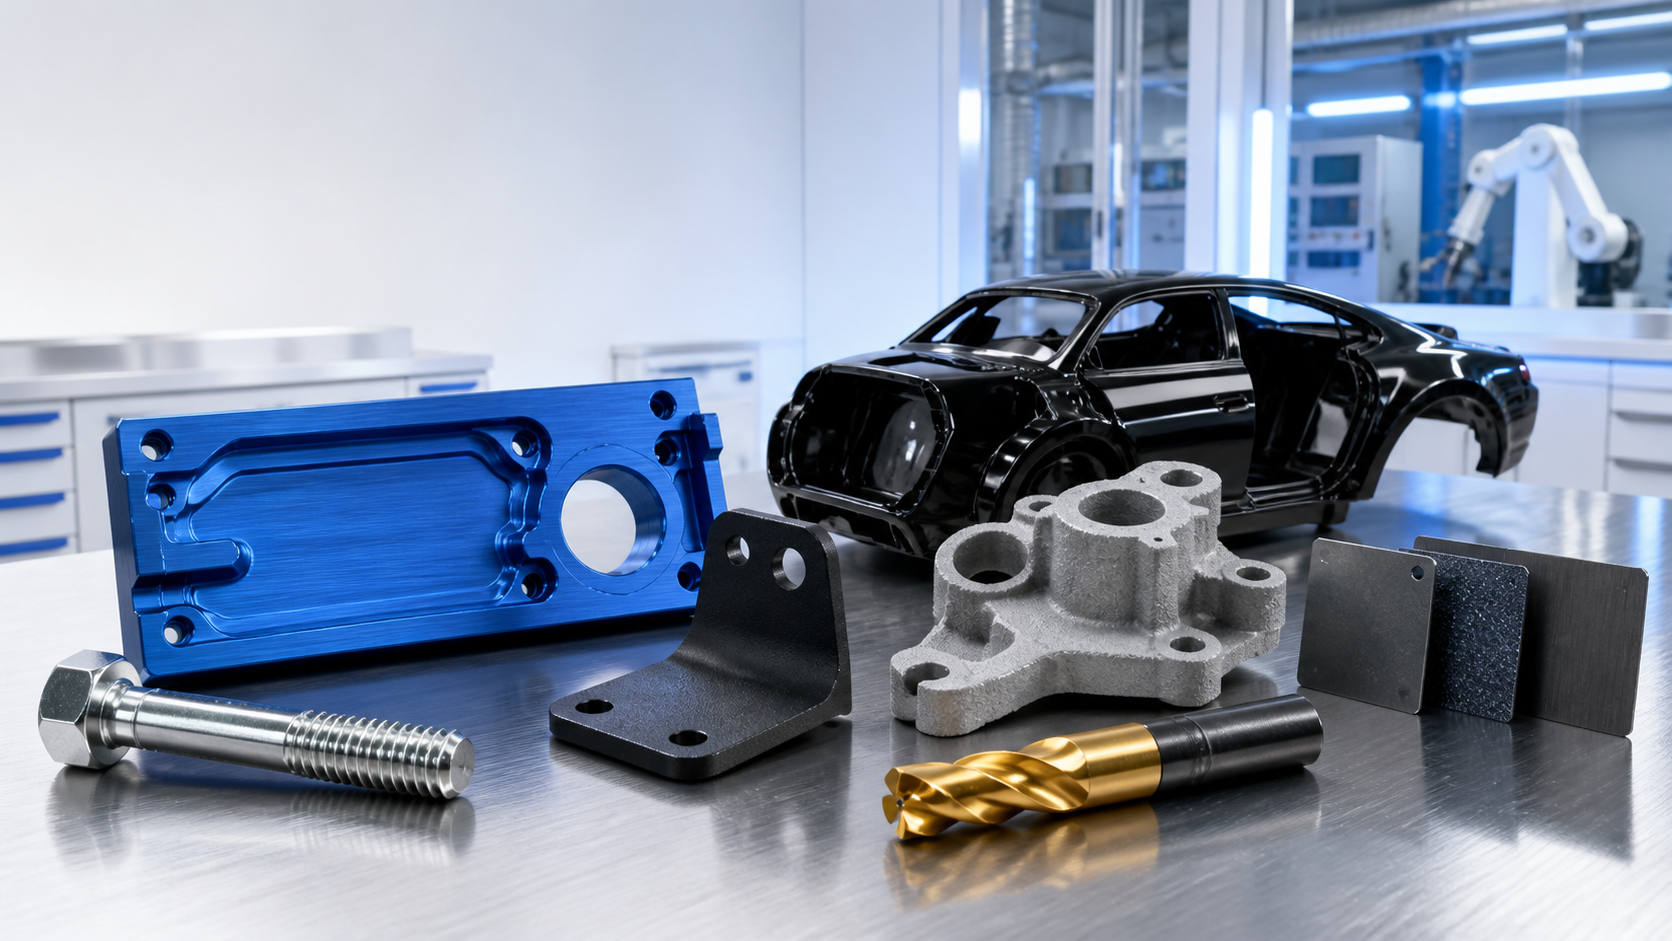
Yüzey işleme sadece görünümle ilgili değildir. Bir parçanın korozyona karşı direncini değiştirir, giymek, sıcaklık, nem, kimyasallar, elektrik kontağı, ve mekanik hasar. Bu kılavuz, yaygın olarak kullanılan yedi yüzey işleme sürecini karşılaştırır ve her birinin ne zaman seçileceğini açıklar..
Yüzey işleme proseslerine genel bakış
İçindekiler
- Yüzey İşlem Neden Önemlidir?
- Elektrokaplama: Metalik Katman Yerleştirme
- Eloksal: Alüminyumdan Oksit Film Büyütme
- Sprey Kaplama: Organik Koruyucu Bariyer Oluşturmak
- Elektroforetik Kaplama: Düzgün Bir Astar Film Oluşturmak
- Mikro Ark Oksidasyonu: Hafif Alaşımlar Üzerinde Seramik Film Oluşturma
- PVD Vakum Kaplama: Fonksiyonel İnce Filmlerin Yerleştirilmesi
- Kimyasal Dönüşüm Kaplamaları: Kimyasal Reaksiyonla Yüzeyin Değiştirilmesi
- Doğru Yüzey İşlemi Nasıl Seçilir
- Tuz Püskürtme Testi Neden Yeterli Değil?
- Son Düşünceler
Yüzey İşlem Neden Önemlidir?
Mekanik imalatta, otomotiv mühendisliği, tüketici elektroniği, havacılık, ve diğer yüksek güvenilirliğe sahip endüstriler, yüzey işlemi bir parçanın ne kadar süre hizmette kalacağını doğrudan belirleyebilir.
Aynı temel malzeme, farklı yüzey işlemlerinden sonra çok farklı performans gösterebilir. Korozyon direnci, aşınma direnci, elektriksel iletkenlik, yalıtım, sürtünme davranışı, ve görünüm önemli ölçüde değişebilir.
Başka bir deyişle, yüzey işleme sadece kozmetik bir adım değildir. Alt tabakanın toplu özelliklerini mümkün olduğu kadar değiştirmeden korurken işlevsel bir yüzey katmanı oluşturur.
Evrensel olarak “en iyi” yüzey işlemi yoktur. Doğru seçim alt tabakaya bağlıdır, geometri, gerekli fonksiyon, hizmet ortamı, boyutsal tolerans, aşağı akış montajı, maliyet, ve düzenleyici kısıtlamalar.
Bugün, Yüzey bitirme kararları aynı zamanda daha sıkı çevresel ve uyumluluk gerekliliklerine göre şekillenmektedir. Bunlar altı değerlikli krom değişimini içerir, üç değerlikli veya kromsuz pasivasyon, düşük VOC kaplama sistemleri, düşük sıcaklıkta toz boyalar, zirkonyum veya silan ön işlemleri, PFAS ile ilgili incelemeler, ve daha sıkı otomotiv özel proses denetimleri.
Elektrokaplama: Metalik Katman Yerleştirme
Elektrokaplama işlemi
Elektrokaplama, metal iyonlarını elektrolitten iş parçasının yüzeyine indirgemek için harici bir doğru akım alanı kullanır.. İş parçası genellikle katottur, anot banyo kimyasına bağlı olarak çözünür veya çözünmez olabilir.
Yaygın elektrolizle kaplanmış katmanlar arasında çinko bulunur, çinko-nikel alaşımı, nikel, bakır, krom, gümüş, altın, sert krom, ve akımsız nikel ve ardından elektrokaplama gibi kompozit sistemler.
Farklı kaplama katmanları farklı amaçlara hizmet eder:
- Çinko kaplama esas olarak çelik üzerinde korozyon koruması için kullanılır.
- Çinko-nikel kaplama genellikle daha yüksek performanslı otomotiv bağlantı elemanları ve korozyona dayanıklı parçalar için kullanılır..
- Nikel kaplama koruma sağlayabilir, aşınma direnci, ve dekoratif görünüm.
- Bakır kaplama genellikle alt katman olarak kullanılır, iletken katman, veya geçiş katmanı.
- Altın ve gümüş kaplama, elektrik kontaklarında ve birinci sınıf dekoratif parçalarda yaygındır.
- Aşınma direnci ve boyutsal onarım için sert krom kullanılır, kullanımı çevresel düzenlemelerden giderek daha fazla etkilenmesine rağmen.
Tipik süreç akışı:
Temizleme → durulama → pas giderme veya dekapaj → aktivasyon → isteğe bağlı kaplama veya astar → ana kaplama → durulama → pasifleştirme veya mühürleme → kurutma → inceleme.
Ön tedavi kritiktir. Yağ, oksit ölçeği, pas, veya cilalama bileşiği kalıntısı kabarmaya neden olabilir, iğne delikleri, ve yerel delaminasyon.
Temel riskler:
- Düzensiz kaplama kalınlığı.
- Derin deliklerde yetersiz kapsama, oluklar, ve boşluklar.
- Yüksek mukavemetli çeliğin asitle temizlenmesi veya kaplanması sonrasında hidrojen gevrekleşmesi.
- Ağır metallerden kaynaklanan çevresel baskı, atık su, ve banyo bakımı.
- Altı değerlikli krom sistemlerinin üç değerlikli krom veya krom içermeyen alternatiflerle değiştirilmesi devam ediyor.
Götürmek:
Elektrokaplama, bir parçanın korozyon koruması için metalik işlevsel bir katmana ihtiyaç duyduğu durumlarda uygundur., iletkenlik, lehimlenebilirlik, aşınma direnci, tamirat, veya dekorasyon. Yüksek mukavemetli yük taşıyan parçalar için, Hidrojen kırılganlığının kontrolü açıkça belirtilmelidir.
Eloksal: Alüminyumdan Oksit Film Büyütme
Eloksal işlemi
Eloksal esas olarak alüminyum ve alüminyum alaşımları için kullanılır. Titanyuma da uygulanabilir, magnezyum, ve belirli koşullar altında diğer valf metalleri.
Elektrokaplamadan temel fark, anotlamanın harici bir metal katman biriktirmemesidir.. Yerine, substrat yüzeyini elektrokimyasal oksidasyon yoluyla bir oksit filme dönüştürür.
Alüminyum alaşımları için, anodik film esas olarak alüminyum oksittir. Korozyon direncini artırabilir, aşınma direnci, elektrik yalıtımı, ve görünüm.
Tipik süreç akışı:
Rafalama → temizleme → durulama → alkali dağlama veya kimyasal parlatma → leke giderme → anotlama → boyama veya elektrolitik renklendirme → sızdırmazlık → inceleme.
Her ürün gravür gerektirmez, boyama, veya kimyasal parlatma. Görünüşe göre proses seçilmelidir, işlev, alaşım, tolerans, ve maliyet.
Taze anodik filmler gözeneklidir. Bu onları boya emilimine uygun hale getirir, ama aynı zamanda onları kirlenmeye karşı savunmasız hale getiriyor. Bu nedenle korozyon direnci ve renk stabilitesi için sızdırmazlık önemlidir.
Geleneksel eloksal genellikle aşağıdaki amaçlar için kullanılır::
- Tüketici elektroniği muhafazaları.
- Mimari alüminyum profiller.
- Aletler ve yapısal bileşenler.
- Genel koruma ve dekoratif renklendirme.
Sert eloksal sıklıkla kullanılır:
- Pistonlar, silindirler, ve kılavuz raylar.
- Hidrolik bileşenler.
- Daha yüksek aşınma direnci gerektiren alüminyum parçalar.
Sert anodik filmler çok sert olabilir, ama aynı zamanda nispeten kırılgandırlar. Bunlar, temel malzemenin mukavemetinin yerine geçecek şekilde değerlendirilmemelidir..
Temel riskler:
- Farklı alüminyum alaşımları farklı renkler üretebilir, parlak, ve film bütünlüğü.
- Anodik filmler hem içe hem de dışa doğru büyür, delikleri etkileyen, uyuyor, ve hassas iplikler.
- Kötü sızdırmazlık korozyon direncini azaltır.
- Yüksek renk tutarlılığı alaşım partisinin kontrolünü gerektirir, ön arıtma, ve yüzey pürüzlülüğü.
Götürmek:
Eloksal kaplama özellikle korumaya ihtiyaç duyan alüminyum parçalar için uygundur, yalıtım, aşınma direnci, veya dekoratif renk. Hassas bileşenler için, tasarım sırasında film kalınlığı ve boyutsal büyüme dikkate alınmalıdır.
Sprey Kaplama: Organik Koruyucu Bariyer Oluşturmak
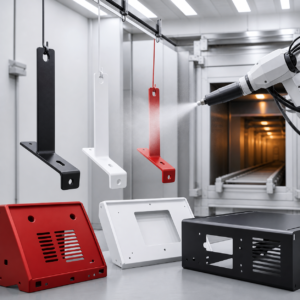
Sprey kaplama işlemi
Endüstriyel sprey kaplama, iş parçasına sıvı boya veya toz kaplama uygular ve buharlaşma yoluyla sürekli bir film oluşturur, kimyasal reaksiyon, ısıtma, veya bu mekanizmaların bir kombinasyonu.
Sprey kaplama çelik yapılarda yaygın olarak kullanılmaktadır, otomotiv parçaları, makineler, cihaz muhafazaları, alüminyum ürünleri, mobilya, ve yapı bileşenleri.
Basitçe “renk katmak” olarak görülmemelidir. Birçok durumda, Hizmet ömrü daha çok ön işleme bağlıdır, astar sistemi, film kalınlığı, kenar kapsama alanı, ve son kat rengine göre kürlenme kalitesi.
Sıvı kaplama avantajları:
- Geniş kaplama kimyası yelpazesi.
- Esnek renk, parlak, ve görünüm kontrolü.
- Astar için uygun, yüzeyci, baz kat, vernik, ve yüksek dekoratif kaplamalar.
- Bazı sistemler oda sıcaklığında veya düşük sıcaklıkta kürlenebilir.
Ana dezavantaj, sıvı sistemlerin VOC üretebilmesidir, uygun kabin tasarımı gerektiren, havalandırma, patlama koruması, ve egzoz tedavisi.
Toz kaplama avantajları:
- Yüksek malzeme kullanımı.
- Genellikle geleneksel çözücü yoktur.
- Nispeten kalın film.
- İyi darbe dayanımı ve korozyon direnci.
- Otomatik seri üretime uygun.
Toz kaplama normalde ısıyla kürleme gerektirir. Substrat, ekler, yapıştırıcılar, ve monte edilen parçalar gerçek parça sıcaklığını tolere edebilmelidir.
Anahtar kontrol noktaları:
- Yüzey temizliği ve pürüzlülüğü.
- Dönüşüm kaplama kalitesi.
- Kaplama viskozitesi, katı içeriği, ve toz durumu.
- Püskürtme tabancası mesafesi, açı, atomizasyon basıncı, ve elektrostatik voltaj.
- Islak ve kuru film kalınlığı.
- Gerçek parça metal sıcaklığı ve sertleşme süresi.
Yaygın kusurlar:
Kraterler, portakal kabuğu, sarkma, kir, iğne delikleri, zayıf saklanma, zayıf yapışma, renk değişimi, parlaklık uyuşmazlığı, yetersiz kürlenme, ve aşırı kürleme.
Götürmek:
Sprey kaplama korozyon koruması için uygundur, dekorasyon, ve hava koşullarına dayanıklılık. Düşük VOC sistemleri, su bazlı kaplamalar, yüksek katı maddeli kaplamalar, ve düşük kürlenen toz teknolojileri giderek daha önemli hale geliyor.
Elektroforetik Kaplama: Düzgün Bir Astar Film Oluşturmak
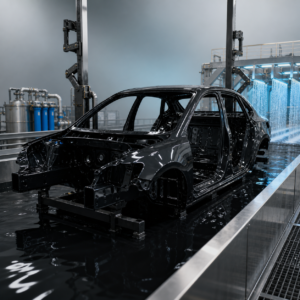
Elektroforetik kaplama işlemi
Elektroforetik kaplama, genellikle e-kat olarak adlandırılır, iletken bir iş parçasını su bazlı bir kaplama banyosuna daldırır. Doğru akımlı bir elektrik alanı yüklü reçine ve pigment parçacıklarını iş parçası yüzeyine hareket ettirir, bir film biriktirdikleri ve oluşturdukları yer.
Katodik e-kaplama, otomotiv endüstrisinde araç gövdeleri ve metal bileşenler için tek tip bir korozyon önleyici astar sağlamak amacıyla yaygın olarak kullanılmaktadır..
Geleneksel püskürtmeyle karşılaştırıldığında, e-coat daha iyi atış gücüne sahiptir. Dikişleri kapatabilir, boşluklar, ve püskürtme tabancalarının ulaşması zor olan karmaşık yapılar.
Tipik süreç akışı:
Yağdan arındırma → durulama → yüzey koşullandırma veya dönüşüm işlemi → deiyonize suyla durulama → e-kaplama → ultrafiltrat geri kazanım durulaması → deiyonize suyla durulama → pişirme → inceleme.
Ön tedavi son derece önemlidir. Yağ, pas, oksit ölçeği, veya anormal dönüşüm filmi kraterlere yol açabilir, iğne delikleri, zayıf yapışma, ve erken korozyon.
Anahtar parametreler:
- Banyo katıları, pH, ve iletkenlik.
- Banyo sıcaklığı.
- Gerilim ve enerji verme süresi.
- İş parçası giriş yöntemi.
- Anot sistemi ve ultrafiltrasyon sistemi.
- Pişirme sıcaklığı, pişirme süresi, ve film kalınlığı.
Yaygın sorunlar:
- Film çok ince veya çok kalın.
- Yetersiz boşluk kapsamı.
- İğne delikleri, kraterler, ve parçacıklar.
- E-kat işaretleri ve raf temas işaretleri.
- Az pişirme.
- Kenarlardan başlayan korozyon, Kaynaklar, ve zayıf iç alanlar.
Götürmek:
E-coat, iletken metal parçalar için korozyona dayanıklı bir astar olarak son derece etkilidir, özellikle otomotiv yapıları. İlave iletken preparat kullanılmadığı sürece sıradan iletken olmayan plastikler için uygun değildir..
Mikro Ark Oksidasyonu: Hafif Alaşımlar Üzerinde Seramik Film Oluşturma
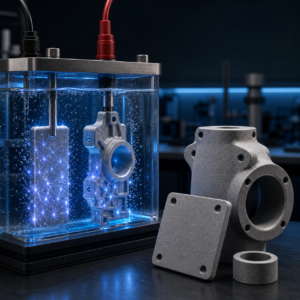
Mikro ark oksidasyon süreci
Mikro ark oksidasyonu, Plazma elektrolitik oksidasyon veya PEO olarak da bilinir, alüminyum üzerinde kullanılır, magnezyum, titanyum, ve diğer valf metalleri.
Nispeten yüksek voltaj altında, metal yüzeyinde mikro deşarjlar meydana gelir. Elektrokimyasal, termokimyasal, ve plazma destekli reaksiyonlar bir seramik oksit filmi oluşturur.
Geleneksel eloksal ile karşılaştırıldığında, mikro ark oksidasyonu daha seramik benzeri bir katman üretir. Daha yüksek sertlik sağlayabilir, aşınma direnci, ısı direnci, ve dielektrik performansı.
Tipik süreç akışı:
Temizleme → rafa koyma → elektrolite daldırma → voltaj rampası veya darbeli güç → mikro ark oksidasyonu → durulama → sızdırmazlık veya kompozit işlem → inceleme.
Bir mikro ark oksidasyon filmi genellikle şunları içerir::
- Alt tabakanın yakınında yoğun bir iç katman.
- İşlevsel bir orta katman.
- Nispeten gözenekli bir dış katman.
Gözenekli dış katman, işlenmeden bırakılırsa korozyon performansını azaltabilir. Yüksek korozyonlu uygulamalar sıklıkla sızdırmazlık gerektirir, e-kaplama, tablo, veya başka bir kompozit tedavi.
Ortak uygulamalar:
- Havacılık hafif alaşım bileşenleri.
- Otomotiv motor ve şanzıman parçaları.
- Aşınmaya dayanıklı alüminyum ve magnezyum alaşımlı parçalar.
- Elektronik cihaz yapıları.
- Seçilmiş tıbbi cihazlar ve özel fonksiyonel bileşenler.
Ana sınırlamalar:
- Yüksek voltaj ve enerji tüketimi.
- Daha yüksek ekipman maliyeti.
- Geleneksel anotlamaya göre daha pürüzlü yüzey.
- Sınırlı renk seçenekleri.
- Keskin köşelerde veya yüksek alan alanlarında yanma riski.
- Kalın filmler boyutları ve yorulma performansını etkileyebilir.
Götürmek:
Mikro ark oksidasyonu yalnızca “sert” olduğu için seçilmemelidir. Yüzey pürüzlülüğü, sızdırmazlık gereksinimleri, boyutsal değişim, yorgunluk riski, ve daha sonraki montajın tümü değerlendirilmelidir.
PVD Vakum Kaplama: Fonksiyonel İnce Filmlerin Yerleştirilmesi
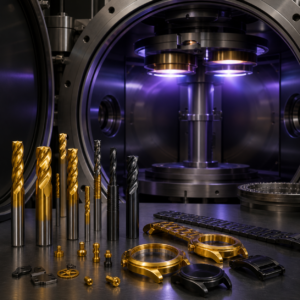
PVD vakum kaplama işlemi
PVD, fiziksel buhar biriktirme anlamına gelir. Bir boşlukta, buharlaşma, püskürtme, katodik ark, veya ilgili yöntemler, kaynak malzemeden atomları veya iyonları serbest bırakır ve bunları iş parçası üzerinde ince bir film olarak biriktirir..
Yaygın PVD filmleri TiN içerir, TiCN, TiAlN, CrN, AlCrN, DLC, metal dekoratif filmler, ve çok katmanlı veya degrade kaplamalar.
PVD temel olarak iki alanda kullanılır:
- Kesici takımlar için fonksiyonel sert kaplamalar, kalıplar, ve aşınma parçaları.
- Saatler için dekoratif kaplamalar, donanım, sıhhi tesisat, mobil cihazlar, ve birinci sınıf tüketici ürünleri.
Tipik süreç akışı:
Hassas temizleme → yükleme → vakum pompalama → ısıtma ve gazdan arındırma → iyon temizleme veya aşındırma → biriktirme → soğutma → inceleme.
PVD filmler genellikle bir mikrometreden birkaç mikrometreye kadar kalınlıktadır. Zor olabilirler, boyutsal olarak hafif, görsel olarak çekici, ve çok katmanlı tasarıma uygun.
Fakat, PVD'nin net bir görüş hattı etkisi vardır. Derin delikler, oluklar, ve gölgeli alanlar yetersiz kaplama alabilir. Gezegensel dönüş, parça rotasyonu, ve fikstür tasarımı genellikle kapsamı geliştirmek için kullanılır.
Temel riskler:
- Kötü temizlik delaminasyona neden oluyor.
- Yetersiz alt tabaka sertliği veya desteği.
- Aşırı dahili film gerilimi.
- Kenar kusurları ve gölgeli alanlar.
- Hazne konumundan kaynaklanan renk ve kalınlık değişimi.
- Biriktirme sıcaklığından dolayı alt tabakanın tavlanması veya bozulması.
- İnce filmden kopyalanan yüzey pürüzlülüğü.
Götürmek:
PVD kaplamalar çok sert olabilir, ancak genel aşınma direncini otomatik olarak iyileştirmezler. Alt tabaka çok yumuşaksa, çok kaba, veya kötü hazırlanmış, sert film çatlayabilir veya soyulabilir. HiPIMS'ler, DLC, ve çok katmanlı nanoyapılı kaplamalar yüksek performanslı uygulamalarda giderek daha fazla kullanılıyor.
Kimyasal Dönüşüm Kaplamaları: Kimyasal Reaksiyonla Yüzeyin Değiştirilmesi
Kimyasal dönüşüm kaplama işlemi
Kimyasal dönüşüm kaplaması yalnızca bir alt katman üzerine yerleştirilen bir dış katman değildir.. Substrat yüzeyi işleme solüsyonu ile reaksiyona girdiğinde ve bağlı bir bileşik film oluşturduğunda oluşur..
Yaygın işlemler arasında çelik fosfatlama yer alır, çinko fosfat, manganez fosfat, demir fosfat, alüminyum dönüşüm tedavisi, çeliğin siyah oksit veya mavileşmesi, ve krom içermeyen dönüşüm kaplamaları.
Fosfatlama
Fosfatlama, metal yüzeylerde fosfat dönüşüm filmi oluşturur.
Esas olarak kullanılır:
- Boyama veya e-kaplama öncesinde parçalara ön işlem uygulayın.
- Organik kaplama yapışmasını iyileştirin.
- Film altı korozyon direncini artırın.
- Sürtünmeyi azaltın ve yağı tutun.
- Soğuk şekillendirme yağlamasını destekleyin.
Fosfat kalitesi genellikle tek başına kalınlıktan ziyade kaplama ağırlığına göre değerlendirilir.
Önemli kontroller temizliği içerir, pas alma, yüzey koşullandırma, toplam asit, serbest asit, hızlandırıcı konsantrasyonu, sıcaklık, tedavi süresi, substrat bileşimi, durulama, ve kurutma.
Siyah Oksit veya Mavilik
Çelik üzerinde geleneksel yüksek sıcaklıkta alkalin siyah oksit, esas olarak manyetitten oluşan ince bir film oluşturur. Oda sıcaklığında karartmada farklı kimya kullanılabilir ve aynı performansı sağladığı varsayılmamalıdır..
Siyah oksidin çok az boyutsal etkisi vardır. Bağlantı elemanları için yaygın olarak kullanılır, aletler, ateşli silahlar, mekanik parçalar, düşük maliyetli dekorasyon, ve kısa süreli pas koruması.
Fakat, siyah oksit tek başına sınırlı korozyon direncine sahiptir. Normalde yağlama gerektirir, ağda, veya sızdırmazlık.
Götürmek:
Kimyasal dönüşüm kaplamaları düşük maliyetlidir, ince, ve seri üretime uygun. Ayrıca boyama veya e-kaplama öncesinde ön işlemler olarak da yaygın olarak kullanılırlar.. Ancak bağımsız korozyon dirençleri sınırlıdır, ve banyo durum kontrolü kritiktir.
Doğru Yüzey İşlemi Nasıl Seçilir
İşlem | Tipik Yüzeyler | Ana Fonksiyonlar | Katman Karakteri | Tipik Riskler |
Elektrokaplama | Çelik, bakır, işlenmiş plastikler | Korozyon koruması, iletkenlik, aşınma direnci, dekorasyon | Metal veya alaşım birikintisi | Hidrojen kırılganlığı, düzensiz kalınlık, çevresel yük |
Eloksal | Alüminyum alaşımları | Koruma, yalıtım, dekorasyon, aşınma direnci | Yerinde oksit film | Renk değişimi, kırılganlık, boyutsal değişim |
Sprey kaplama | Metaller ve bazı ametaller | Korozyon koruması, dekorasyon, hava koşullarına dayanıklılık | Nispeten kalın organik film | Yapışma, kürleme, görsel kusurlar |
E-kaplama | İletken metaller | Düzgün korozyona dayanıklı astar | İyi boşluk kapsamı | Tedavi öncesi hassasiyet, iğne delikleri, yetersiz atış gücü |
Mikro ark oksidasyonu | Alüminyum, magnezyum, titanyum hafif alaşımlar | Yüksek sertlik, aşınma direnci, ısı direnci | Seramik oksit filmi | Pürüzlülük, gözeneklilik, yüksek enerji kullanımı |
PVD | Metaller, seramik, işlenmiş plastikler | Yüksek sertlik, düşük sürtünme, dekorasyon | Mikrometre ölçekli ince film | Gölgeleme, yapışma, alt tabaka desteği |
Kimyasal dönüşüm kaplaması | Çelik, çinko, alüminyum | Boya tabanı, sürtünme kontrolü, düşük maliyetli pas koruması | İnce reaksiyon filmi | Sınırlı bağımsız korozyon direnci, banyo hassasiyeti |
Bir süreci seçmeden önce, bu soruları cevapla:
- Substrat nedir, ve süreçle uyumlu mu??
- Ürünün korozyon direncine ihtiyacı var mı?, aşınma direnci, yalıtım, iletkenlik, dekorasyon, veya işlevlerin bir kombinasyonu?
- Parça tuz spreyiyle karşı karşıya kalacak mı?, döngüsel nem, yoğunlaşma, UV, kimyasal maruz kalma, yüksek sıcaklık, veya aşınma?
- Tasarım film büyümesini tolere edebilir mi?, kenar oluşumu, maskeleme, veya işleme sonrası?
- Geometri derin delikler içeriyor mu?, boşluklar, kör bölgeler, keskin köşeler, Kaynaklar, veya drenaj tuzakları?
- Alt tabaka dekapaj işlemine dayanabilir mi?, yüksek voltaj, vakum sıcaklığı, patlatma, veya pişirme?
- Üretim hacmi ve maliyeti, seçilen süreç ve denetim gereksinimlerini destekliyor mu??
- Müşteri spesifikasyonlarını yapın, çevre kuralları, RoHS/REACH, PFAS ile ilgili incelemeler, ve atık su izinleri kimyanın?
- Daha sonra kaynak yapılacak, bağlama, tablo, elektrik kontağı, sızdırmazlık, veya hassas montajın etkilenmesi?
- Başarısızlığın sonucu mühürlemeyi haklı çıkarır mı?, bir pardesü, çift yönlü sistem, veya yedek koruma?
Tuz Püskürtme Testi Neden Yeterli Değil?
Tuz püskürtme testi genellikle yüzey işlemlerini karşılaştırmak için kullanılır., ancak sonucu aşırı yorumlamak kolaydır.
Tuz püskürtme testi aşağıdakiler için faydalıdır::
- Aynı kaplama ailesindeki proses tutarlılığının karşılaştırılması.
- Tedarikçi süreç kontrolü.
- Bir ürün standardına göre uygunluk testi.
- Gözenekliliğin tespiti, sızdırmazlık sorunları, veya tedavi öncesi sorunlar.
Fakat, tuz püskürtme saatleri gerçek hizmet ömrüne eşit olarak değerlendirilmemelidir.
Gerçek korozyon davranışı sıcaklık-nem döngüsünden etkilenir, yoğunlaşma, UV'ye maruz kalma, kimyasallar, sıcaklık değişiklikleri, aşınma, yarıklar, galvanik korozyon, montaj hasarı, kirlenme, ve bakım koşulları.
Tam bir değerlendirme aynı zamanda görünümü de içerebilir, renk farkı, film kalınlığı veya kaplama ağırlığı, yapışma, sertlik, aşınma direnci, gözeneklilik, pürüzlülük, kimyasal direnç, nem direnci, boyutsal değişim, ve fonksiyonel testler.
Götürmek:
Tuz püskürtme testi yararlı bir kalite kontrol aracıdır, ancak yüzey işlemini değerlendirmenin tek temeli bu olmamalıdır.. Denetim planı ürün işlevini takip etmelidir, arıza riski, ve müşteri spesifikasyonları.
Son Düşünceler
Elektrokaplama, anotlama, sprey kaplama, e-kaplama, mikro ark oksidasyonu, PVD, ve kimyasal dönüşüm kaplamaları yüzeyleri farklı mekanizmalar yoluyla değiştirir: metal biriktirme, substrat oksidasyonu, organik kaplama, elektrik alanı birikimi, plazma reaksiyonu, vakumlu buhar biriktirme, ve kimyasal dönüşüm.
İyi bir yüzey işlemi mutlaka en kalın yüzey işlemi değildir., en pahalı, veya en karmaşık seçenek.
En iyi seçim istikrarlı olandır, doğrulanabilir, Ürünün fonksiyonelliğini karşılarken tekrarlanabilir yüzey performansı, üretme, maliyet, ve uyumluluk gereksinimleri.
Önerilen Etiketler:
Yüzey işleme, yüzey mühendisliği, galvanik kaplama, anotlama, sprey kaplama, elektroforetik kaplama, e-ceket, mikro ark oksidasyonu, PEO, PVD kaplama, kimyasal dönüşüm kaplama, korozyon koruması, üretim süreci

Leo Liang, Kurucu R ile En İyi Ortak&D
JADE-CNC Kurucusu LEO, yirmi yıldan fazla endüstri uzmanlığını getiren, Leo kariyerine çırak olarak başladı ve yüzey işleme ve CNC işleme konusundaki becerilerini geliştirdi.