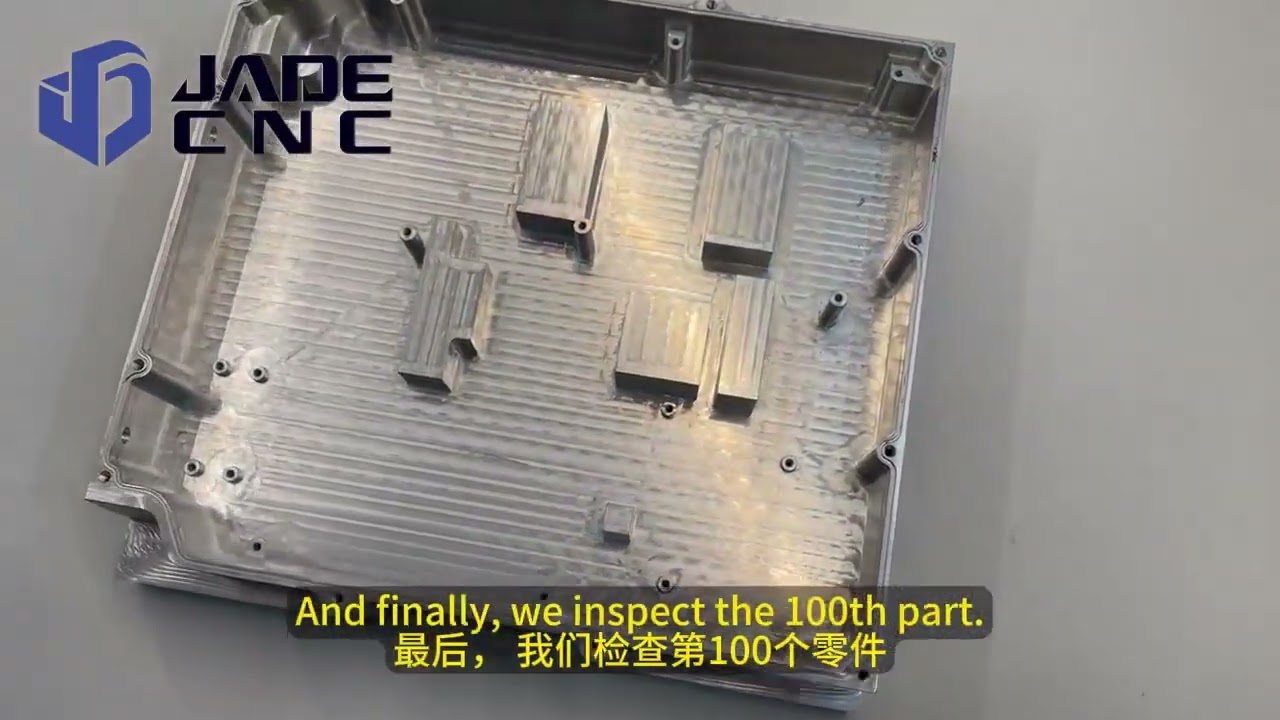
Perché la deformazione della lavorazione CNC crea costi nascosti
Le parti lavorate a CNC possono diventare dimensionalmente instabili dopo la rapida rimozione del materiale, bloccaggio aggressivo, taglio del calore, o stoccaggio prolungato. Questo rischio è particolarmente elevato in complessi alloggiamenti in alluminio, strutture a parete sottile, grandi cavità interne, e componenti allungati. Un'ispezione del primo articolo (FAI) può passare, tuttavia, le parti successive possono uscire dalla tolleranza se la stabilità dimensionale non viene mantenuta durante tutto il flusso del processo di produzione. Questa deriva può portare a un rischio di qualità a livello di lotto, rilavorazione, e consegna ritardata.
Presso JADE-CNC, trattiamo Controllo della deformazione della lavorazione CNC come parametro di pianificazione del processo a monte piuttosto che come questione di ispezione finale a valle. I dati del campione controllato interno mostrano come è strutturato l'approvvigionamento dei materiali, fissaggio adattivo, percorsi utensile di lavorazione ottimizzati, supporto temporaneo per riempimento in gesso, e l'ispezione dopo la stabilizzazione termica può ridurre la variazione correlata alla deformazione.
Confronto delle prestazioni prima e dopo il programma di controllo della deformazione
Metrico | Prima del controllo | Dopo il controllo | Miglioramento |
Tasso di scarto correlato alla deformazione | 18.5% | 2.3% | ↓ 87.6% |
Media. planarità di 200 X 150 Alloggiamento in alluminio da mm | 0.14 mm | 0.04 mm | ↓ 71.4% |
Resa al primo passaggio, parti a parete sottile (<= 2 mm) | 62% | 94% | ↑ 51.6% |
Media. ciclo di rilavorazione per lotto | 3.2 giorni | 0.5 giorni | ↓ 84.4% |
Questa guida esamina cinque meccanismi comuni alla base della deformazione delle parti CNC in alluminio, spiega come il riempimento temporaneo di gesso industriale supporti le sezioni trasversali deboli durante fresatura, e delinea un metodo di controllo del processo in più fasi per migliorare la stabilità dimensionale tra i lotti di produzione.
Cinque tipi tipici di deformazione della lavorazione nei componenti CNC in alluminio
Dal punto di vista pratico del controllo del processo, errori dimensionali nel parti CNC in alluminio generalmente provengono da cinque categorie chiare. Comprendere queste cause profonde è fondamentale per eseguire metodi efficaci per prevenire la deformazione della lavorazione CNC:
Panoramica di cinque tipi tipici di deformazione della lavorazione
Tipo di deformazione | Sintomi comuni | Causa primaria | Metodi di controllo chiave |
Stress residuo delle materie prime | Deformazione, torsione, o piegatura subito dopo la sgrossatura | Rilascio dello stress residuo dal materiale della piastra/barra | Seleziona materiali stabilizzati (T651), età dopo la sgrossatura, applicare la rimozione simmetrica del materiale |
Fissaggio & Sforzo di serraggio | Intolleranza durante il bloccaggio, fuori tolleranza al momento del rilascio | Forze di serraggio eccessive, supporto fisico inadeguato | Ridurre la forza di serraggio, aggiungere supporti ausiliari, ottimizzare i punti di contatto |
Deflessione della forza di taglio | Il componente si piega o si incurva dopo la lavorazione di un singolo lato | Asportazione pesante unilaterale, forze di taglio irregolari | Implementare percorsi utensile a più livelli, fresatura simmetrica, declassamento uniforme |
Deriva della dilatazione termica | Deriva dimensionale durante o immediatamente dopo cicli di lavorazione lunghi | Ridurre il calore da attrito, crescita del fuso, fluttuazioni della temperatura ambiente | Utilizzare un liquido refrigerante, ottimizzare i parametri di taglio, ispezionare solo dopo la stabilizzazione termica |
Bassa rigidità a parete sottile | Spessori delle pareti instabili, scarsa planarità, deviazione del profilo | Bassa rigidità della parte geometrica | Separare la sgrossatura dalla finitura, lasciare uno stock uniforme, utilizzare tagli di finitura leggeri, progettare infissi personalizzati |
Gestione della deformazione causata dallo stress residuo della materia prima
Questo problema spesso compromette le lastre di grandi dimensioni, fogli sottili, cavità profonde, e telai strutturali complessi. Consideriamo un tipico scenario di piastre in alluminio 6061-T651: il grezzo grezzo presenta un'ottima planarità. Tuttavia, una volta che un operatore fresa 5 mm dalla prima faccia e sblocca la parte, inizia la deformazione immediata. Questa torsione non indica una scarsa precisione della macchina utensile; dimostra che l'equilibrio dello stress residuo intrinseco all'interno del blocco di lega grezza è stato interrotto.
Il percorso del processo correttivo
Per preservare la stabilità, evitare di rimuovere un grande volume di materiale da un singolo lato in un solo passaggio. Invece, implementare una strategia di percorso utensile bilanciata:
Vuoto -> Lato A della macchina sgrossatrice -> Capovolgi & Macchina Sgrossatrice Lato B -> Rimozione materiale simmetrica -> Lascia lo stock uniforme -> Sollievo dallo stress / Invecchiamento -> Semifinitura -> Stabilizzazione Termica Finale -> Passaggio di finitura
Per componenti aerospaziali o medici di alta precisione, potrebbe essere necessaria una sequenza più rigorosa:
Sgrossatura -> Sollievo dallo stress (Invecchiamento naturale o artificiale) -> Semifinitura -> Ristabilizzazione -> Finitura di precisione
Perché la strategia di approvvigionamento dei materiali è importante
Selezionare lo stato della lega corretto è un modo più semplice per mitigare la deformazione delle parti CNC in alluminio prima ancora che uno strumento tocchi il metallo. Materiali come le piastre 6061-T651 e 7075-T651 sono stati sottoposti a stiramento meccanico per alleviare le tensioni interne. IL "51" il suffisso designa specificamente un allungamento meccanico permanente di 1% A 3% progettato per equalizzare le forze interne.
Confronto tra i comuni stati di alluminio e i livelli di stress residuo
Temperamento materiale | Metodo di trattamento | Livello di stress residuo | Applicazioni industriali tipiche |
6061-T6 | Soluzione trattata termicamente + invecchiato artificialmente | Relativamente alto | Parti strutturali generali, parentesi a bassa tolleranza |
6061-T651 | Soluzione trattata + 1-3% stirata + invecchiato | Basso | Piastre di precisione, alloggiamenti a cavità profonda, varietà |
7075-T6 | Soluzione trattata termicamente + invecchiato artificialmente | Alto | Parti strutturali ad alta resistenza |
7075-T651 | Soluzione trattata + 1-3% stirata + invecchiato | Relativamente basso | Parti strutturali aerospaziali, componenti di difesa ad alto stress |
6061-T652 | Soluzione trattata + alleviato dallo stress di compressione + invecchiato | Basso | Lamiere spesse di grosso spessore, forgiati complessi |
Eliminazione "False dimensioni" Causato dalla forza di fissaggio e di serraggio
La deformazione del bloccaggio è un problema ingannevole perché si nasconde agli operatori in officina. Immagina di lavorare un alloggiamento elettronico a pareti sottili:
- Misurato mentre è saldamente serrato nella morsa: 100.00 mm (Conformità perfetta)
- Ispezionato immediatamente dopo il completamento del percorso utensile: 100.01 mm (Entro i limiti)
- Misurato dopo aver rilasciato le ganasce della morsa: 100.18 mm (Errore fuori tolleranza)
Il pezzo grezzo è stato compresso con forza da una forza di serraggio eccessiva durante il ciclo di fresatura. La macchina utensile stava effettivamente tagliando una parte intrappolata in uno stato fisicamente deformato. Una volta rilasciato, il metallo tornò naturalmente al suo vero aspetto, modulo non conforme.
Principio chiave dell'ingegneria
La qualità del pezzo finale deve essere verificata in maniera completamente gratuita, stato non vincolato, mai mentre è sotto pressione di bloccaggio dell'attrezzatura.
Lista di controllo dei metodi di controllo della deformazione dei fissaggi
Metodo di controllo | Pratica specifica del laboratorio | Scenario di approvvigionamento applicabile |
Ridurre la forza di serraggio | Applicare la pressione minima necessaria per trattenere la parte durante i passaggi di finitura. | Tutti i componenti a parete sottile |
Aggiungi punti di supporto | Integra martinetti o supporti ausiliari regolabili in punti sporgenti. | Grandi cavità profonde, profili a lamiera sottile |
Evitare il bloccaggio non supportato | Assicurarsi che un blocco di supporto solido o un perno di posizionamento si trovi direttamente sotto ogni punto di bloccaggio. | Tutte le configurazioni di fissaggio personalizzate |
Morsetto vicino a supporti rigidi | Allineare la linea d'azione della forza di bloccaggio direttamente attraverso le facce di supporto interne del componente. | Disegni di parti a sbalzo |
Usa mascelle morbide | Realizzate ganasce morbide personalizzate in alluminio o rame per adattarle al profilo e aumentare l'area di contatto della superficie. | Girare, lancio, o componenti altamente irregolari |
Distribuire i mandrini a vuoto | Applicare l'uniforme, aspirazione atmosferica su vasta area per evitare pizzicamenti localizzati. | Piastre ultrasottili, stock di fogli piatti |
Costruisci dispositivi dedicati | Progetta dispositivi conformali personalizzati adattati esattamente alla geometria unica del componente. | Lotti di produzione di volume medio-alto |
È fondamentale distinguere tra impostazioni di sgrossatura e finitura: la pressione di bloccaggio della sgrossatura non dovrebbe mai essere uguale alla pressione di bloccaggio della finitura. Prima di eseguire una passata finale finale, gli operatori devono allentare le pinze, consentire alla parte di rilassarsi, e serrare nuovamente il sistema a una pressione significativamente inferiore.
Mitigare la deflessione causata dalle forze di taglio
I problemi relativi alla forza di taglio compaiono principalmente durante la lavorazione di nervature alte, dissipatori di calore profondi, pareti sottili (<= 2 mm), e custodie in alluminio ad ampia area. Quando un utensile da taglio incontra a 2 parete da mm, le forze di taglio laterali spingono via fisicamente il sottile foglio di metallo. La parete subisce una deformazione elastica. Una volta che l'utensile di fresatura si sposta, il metallo ritorna al suo posto.
Questa dinamica si traduce in spessori di parete altamente variabili, superfici rastremate, perpendicolarità fuori specifica, e passaggi dimensionali localizzati.
Strumento tecnico e regolazione dei parametri
La logica del flusso di lavoro principale richiede la sgrossatura, lasciando una quota di stock uniforme, semifinitura, e terminando con un taglio leggero. Contemporaneamente, utilizzare le seguenti regolazioni dei parametri per prevenire la deformazione della fresatura CNC a parete sottile:
Punti di ottimizzazione di strumenti e parametri
Elemento di ottimizzazione | Principio tecnico | Note del workshop utilizzabili |
Nitidezza dello strumento | I taglienti affilati riducono l'attrito e riducono le forze di taglio radiali. | Utilizzare lucido, inserti non rivestiti ottimizzati specificatamente per l'alluminio; sostituire tempestivamente gli strumenti usurati. |
Diametro dell'utensile | L'aumento del diametro dell'utensile migliora la rigidità dell'utensile (Deflessione proporzionale a L^3/D^4). | Selezionare il diametro utensile più grande possibile consentito dai raggi degli angoli interni. |
Sporgenza dell'utensile | La riduzione al minimo dell'estensione dell'utensile riduce i momenti flettenti ed elimina le vibrazioni. | Mantenere la sporgenza dell'utensile quanto più breve consentita dalla configurazione; utilizzare supporti termoretraibili o idraulici. |
Tasso di avanzamento | L'avanzamento per dente determina il carico del truciolo e la corrispondente pressione dell'utensile. | Mantenere le velocità di avanzamento entro limiti di carico di truciolo bilanciati; evitare forze eccessive durante la finitura della parete. |
Profondità di taglio (a_p) | La profondità assiale del taglio influisce sull'impegno totale dell'utensile. | Per passaggi critici di finitura a parete sottile, mantieni a_p limitato a uno stretto 0.1 mm a 0.3 finestra da mm. |
Larghezza di taglio (a_e) | L'impegno radiale controlla il vettore della forza laterale. | Usa un'uniforme, piccolo a_e durante la finitura per evitare la deflessione unilaterale della parete. |
Strategia del percorso utensile | La selezione della direzione di fresatura corretta stabilizza le pressioni di taglio. | Utilizzare la fresatura concorde per dirigere le forze sulla tavola della macchina; utilizzare percorsi simmetrici per bilanciare le forze. |
Controllo delle modifiche dimensionali causate dal taglio del calore
Le leghe di alluminio hanno un elevato coefficiente di dilatazione termica lineare, tipicamente circa 23 x10^-6 / tu C. Comprendere la portata pratica di questo effetto, considera un componente di alluminio di grandi dimensioni con una lunghezza di base di 500 mm. Se la parte cambia temperatura di 10 gradi C a causa dell'attrito del taglio o dell'esposizione ambientale, la variazione dimensionale teorica viene calcolata come:
Delta L = 500 mmx (23 x 10^-6/°C) X 10 grado C ca 0.115 mm
UN 10 il cambiamento termico di °C può creare uno spostamento dimensionale teorico di circa 0.115 mm. Per progetti di ingegneria di precisione con tolleranze al +/-0.01 mm o +/-0.02 livello mm, questo movimento termico deve essere controllato prima dell'ispezione finale.
Spostamento dimensionale teorico delle parti in alluminio (mm)
Dimensioni della linea di base della parte | Delta T = 5 tu C | Delta T = 10 tu C | Delta T = 15 tu C | Delta T = 20 tu C |
100 mm | 0.012 mm | 0.023 mm | 0.035 mm | 0.046 mm |
200 mm | 0.023 mm | 0.046 mm | 0.069 mm | 0.092 mm |
300 mm | 0.035 mm | 0.069 mm | 0.104 mm | 0.138 mm |
500 mm | 0.058 mm | 0.115 mm | 0.173 mm | 0.230 mm |
800 mm | 0.092 mm | 0.184 mm | 0.276 mm | 0.368 mm |
Perciò, per componenti di alta precisione, gli operatori non possono estrarre una parte calda direttamente dal liquido di raffreddamento, ispezionarlo immediatamente sul CMM, e dichiararlo conforme. Lo richiede il corretto protocollo operativo:
Lavorazione -> Pulizia dei componenti -> Stabilizzazione termica / Equalizzazione della temperatura -> Ispezione di precisione
Lista di controllo degli elementi di controllo della deformazione termica
Elemento di controllo | Requisiti specifici dell'officina |
Condizioni del liquido di raffreddamento | Mantenere una concentrazione stabile del liquido refrigerante, volume, e portata elevata per evacuare istantaneamente il calore. |
Parametri di taglio | Gestire la generazione di calore evitando un'eccessiva permanenza dell'utensile e mantenendo un'adeguata rimozione dei trucioli. |
Tempo del ciclo di lavorazione | Per cicli di fresatura lunghi, utilizzare macro di compensazione termica della macchina in linea per tenere traccia della deriva dell'asse. |
Temperatura ambientale | Mantenere i controlli climatici in officina per limitare la variazione della temperatura ambiente all'interno +/-2 tu C. |
Temperatura del pezzo | I componenti devono riposare fino a raggiungere una temperatura ambiente stabilizzata prima dell'ispezione finale. |
Clima della sala di ispezione | La metrologia ad alta precisione deve essere eseguita all'interno di un laboratorio calibrato secondo gli standard 20 riferimento gradi C. |
Crescita termica del fuso | Esegui cicli di riscaldamento del mandrino e assicurati che i parametri del software compensino la crescita termica dell'asse Z. |
Lavorazione a fasi per pareti ultrasottili e cavità interne di grandi dimensioni
La lavorazione di componenti con pareti ultrasottili e grandi cavità interne è una delle sfide più difficili nella fresatura di precisione. Considera un blocco di alluminio che misura 300 X 200 X 50 mm che deve essere lavorato in un alloggiamento elettronico con a 2 mm di parete e a 2 spessore pavimento mm. Il tasso totale di rimozione del materiale (MRR) per questa configurazione può superare 80% A 90%.
Il pezzo inizia il suo viaggio come un blocco solido incredibilmente rigido e termina come un blocco estremamente fragile, guscio aperto a bassa rigidità. Anche con una macchina utensile eccezionale, programmazione perfetta, e frese premium, il rilascio della massa materiale innescherà una distorsione strutturale. Questo problema non può essere aggirato applicando un unico percorso di finitura finale; richiede un'architettura di processo dedicata in cinque fasi.
Processo di lavorazione in cinque fasi per componenti con cavità elevata
Palcoscenico | Strategia operativa del CNC | Controllo del materiale in stock | Scopo del processo primario |
Palcoscenico 1: Rimozione pesante | Fresatura rapida e sgrossatura per rimuovere la maggior parte del volume del nucleo interno. | Lascia una generosa indennità di scorta di 0.5 mm a 1.5 mm. | Massimizza l'efficienza di rimozione del materiale preservando la rigidità del blocco strutturale. |
Palcoscenico 2: Sollievo dallo stress | Sbloccare il componente, invertire il suo orientamento, risistemazione, ed eseguire l'invecchiamento termico o naturale. | Mantenere l'ingombro del materiale di sgrossatura di base. | Consente il rilascio sicuro delle forti sollecitazioni interne indotte dalla sgrossatura. |
Palcoscenico 3: Semifinitura | Fresare uniformemente le facce strutturali per omogeneizzare lo strato grezzo rimanente. | Riduci lo stock in modo preciso 0.15 mm a 0.30 sovrametallo di finitura mm. | Elimina passaggi di materiale non uniformi, garantendo una pressione costante dell'utensile per la passata finale. |
Palcoscenico 4: Stabilizzazione | Sbloccare completamente la parte, permettendogli di riposare senza vincoli fino a raggiungere la completa stabilizzazione termica. | Mantenere uno stretto margine di stock di semifinitura. | Scarica in sicurezza le tensioni secondarie di semifinitura e riporta la lega a temperatura ambiente. |
Palcoscenico 5: Finitura di precisione | Applicare ad alta velocità, percorsi utensile di fresatura a profondità ridotta per tagliare dimensioni finali critiche. | Rimuovere in sicurezza il rimanente 0.15-0.30 mm per rispettare le tolleranze di stampa. | Migliora la finitura superficiale, riduce la conicità geometrica, e supporta la precisione dimensionale richiesta. |
La filosofia fondamentale che guida questo sistema in cinque fasi è chiara: dopo ogni intensa fase di asportazione di materiale, dare alle tensioni interne una finestra per allentarsi. Prima di raggiungere le dimensioni di stampa finali, verificare che il componente si sia rilassato fino a diventare stabile, stato senza stress.
Metodi Antideformativi Convenzionali vs. Tecnologia di supporto del gesso
Le tecniche ingegneristiche standard forniscono chiari vantaggi di base, ma ciascuna strategia convenzionale presenta limitazioni fisiche se applicata alla produzione a pareti sottili:
Limitazioni dei metodi antideformazione convenzionali
Metodo | Funzione primaria | Tecnico & Limitazione operativa | Impatto sui costi |
Separazione ruvida & Cicli finali | Foglie 1-3 mm di sovrametallo di sicurezza dopo la sgrossatura; ritarda la fine fino a dopo un riposo antistress. | Aggiunge trasferimenti e tracciamento secondari; le tensioni interne possono ancora essere rilasciate durante i tagli finali. | +15% A 25% tempo totale del ciclo |
Trattamenti di invecchiamento termico | Utilizza forni batch specializzati o periodi di riposo per normalizzare artificialmente l'allineamento cristallino interno. | Molte officine non dispongono di forni termici automatizzati; richiedono linee di riposo naturali 2 A 4 settimane di superficie. | +0.50 A 2.00 per componente |
Morsetti di fissaggio ottimizzati | Utilizza piastre sottovuoto personalizzate, contorni morbidi della mascella, e martinetti di supporto manuale multipunto. | La progettazione di dispositivi meccanici complessi comporta ingenti costi di ingegneria; non può supportare le pareti interne della tasca. | +200 A 800 costo fisso degli utensili |
Ridimensionamento dei parametri di taglio | Riduce la profondità di taglio assiale (a_p) aumentando al contempo i giri del mandrino per ridurre la pressione fisica dell'utensile. | Riduce drasticamente i tassi di rimozione del materiale (MRR); non è in grado di smorzare completamente le vibrazioni di taglio a parete sottile. | +10% A 20% tempo totale del ciclo |
Il divario ingegneristico critico
Quando si ha a che fare con cavità interne profonde e pareti molto sottili (<= 3 mm), questi approcci convenzionali potrebbero non fornire una rigidità strutturale interna sufficiente. Per affrontare questa limitazione, JADE-CNC valuta tecniche di supporto temporaneo come la tecnologia di supporto del gesso industriale.
Esecuzione del processo di riempimento del gesso per il supporto CNC a parete sottile
Principio del processo fondamentale
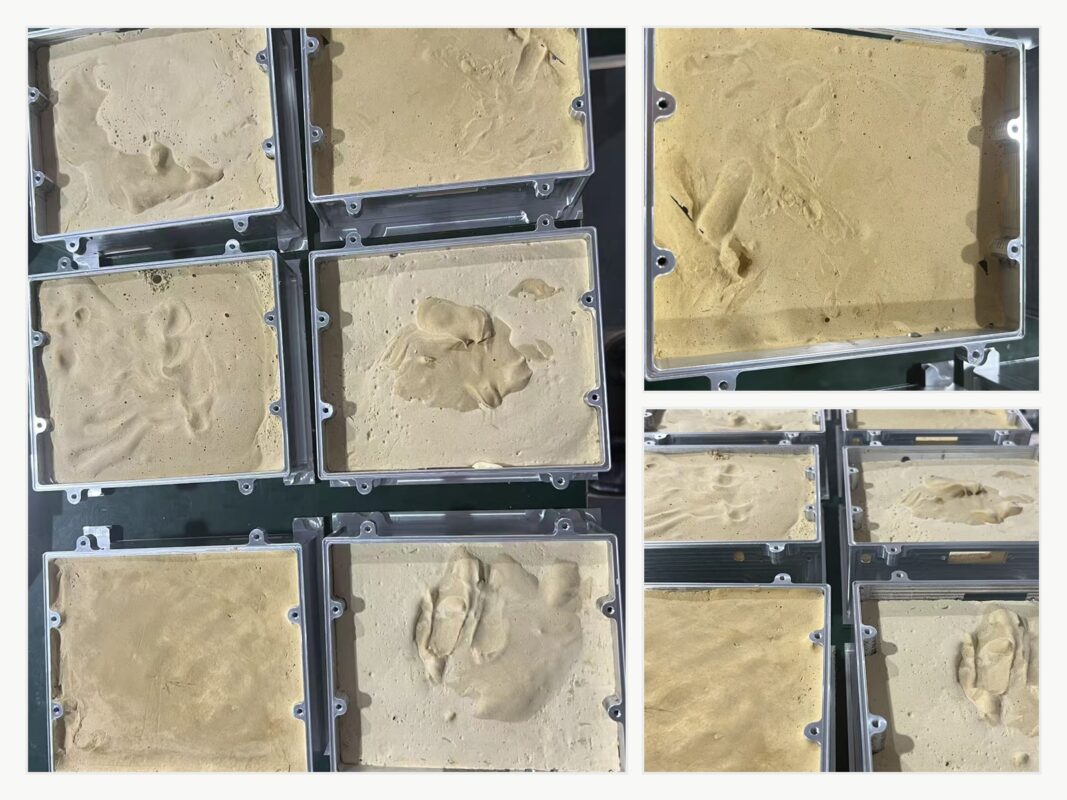
Il riempimento temporaneo di gesso agisce come un'alta densità, struttura di supporto ausiliaria rimovibile. Prima di eseguire percorsi di finitura ad alta velocità su parti fragili o con tasche profonde, JADE-CNC versa specializzato, gesso industriale ad alta resistenza nelle cavità interne grezze. Una volta guarito, questo mezzo fornisce una fondazione interna direttamente dietro le sottili pareti metalliche.
Questo solido supporto aumenta la rigidità strutturale, riduce le vibrazioni localizzate della parete, aiuta a sopprimere le vibrazioni degli strumenti, distribuisce il calore di taglio localizzato, e può essere lavato via dopo la lavorazione utilizzando un lavaggio ad acqua controllato.
Specifiche tecniche dei materiali del gesso da riempimento
Parametro di ingegneria | Requisito tecnico & Specifica |
Tipo di materiale in gesso | alfa-solfato di calcio emiidrato (Formulazione premium ad alta resistenza) |
Resistenza alla compressione (Asciutto, 2-Ora) | >= 35 MPa |
Resistenza alla flessione (Asciutto, 2-Ora) | >= 8 MPa |
Finestra delle impostazioni iniziali | 8 A 12 Minuti |
Indurimento finale & Finestra di impostazione | 25 A 40 Minuti |
Rapporto peso acqua/polvere consigliato | 0.60 A 0.75 |
Espansione volumetrica lineare Post-Set | <= 0.15% |
Limite massimo della temperatura di asciugatura sicura | <= 60 tu C (Il superamento di questo valore provoca cracking termico e degrado) |
Solubilità del materiale in acqua (A 20 tu C) | ~ 2.4 g/l (Ammorbidisce naturalmente, si rompe, e fuoriesce sotto la pressione dell'acqua) |
Matrice di applicabilità dei materiali da riempimento in gesso
Tipo strutturale del componente | Intervallo di spessore della parete target | Raccomandazione sull'approvvigionamento | Planarità prevista & Miglioramento del profilo |
Alloggiamento in alluminio a parete sottile | 1.0 mm a 3.0 mm | Fortemente raccomandato | 60% A 80% Riduzione della deviazione |
Anelli a pareti sottili & Cornici | 1.5 mm a 4.0 mm | Raccomandato | 40% A 60% Riduzione della deviazione |
Lastre sottili allungate (L/t > 50) | 2.0 mm a 5.0 mm | Raccomandato | 30% A 50% Riduzione della deviazione |
Pezzi fusi cavi irregolari complessi | 1.0 mm a 2.5 mm | Fortemente raccomandato | 50% A 70% Riduzione della deviazione |
Blocchi solidi & Elementi a pareti spesse | > 8.0 mm | Non richiesto (Rigidità intrinseca) | Non applicabile (N / A) |
Avvertenze sulla produzione & Limiti della revisione tecnica
Il riempimento con gesso è un'opzione di ottimizzazione mirata, non è una soluzione di produzione universale. È necessario valutare attentamente se il componente presenta microfori ciechi, complessi percorsi fluidi interni, superfici porose aperte, rigorosi limiti chimici assoluti a residuo zero, o requisiti di pulizia medica post-processo. Per questi progetti specializzati, JADE-CNC esegue revisioni di convalida complete:
- Verifica del percorso: Garantire che ogni tasca riempita sia accessibile tramite ugelli di lavaggio ad alta pressione dopo la lavorazione.
- Protezione del filo: Maschera ogni foro filettato, superficie di tenuta critica, e superficie di riferimento precisa con tappi in silicone liquido prima del versamento.
- Compatibilità chimica: Confermare che gli oligoelementi di gesso non contamineranno successivamente trattamenti chimici superficialicome l'anodizzazione a rivestimento duro di Tipo III, passivazione, o incollaggio aerospaziale.
- Ispezione del periscopio: Utilizzare boroscopi ottici per ispezionare i fori trasversali interni ciechi dopo la pulizia e verificare che i residui siano stati rimossi.
Procedura operativa dettagliata degli utensili per gesso
- Fare un passo 1: Pretrattamento della cavità (10-15 Minuti)
Sgrassare accuratamente la cavità interna, rimuovendo tutte le tracce di fluido da taglio, oli da lavorazione, e trucioli di alluminio sciolti. Caratteristiche di precisione della tenuta, fili ciechi, e localizzazione dei riferimenti utilizzando nastri specializzati per alte temperature o tappi di mascheratura in silicone. La cavità deve essere completamente asciutta; qualsiasi umidità intrappolata nel confine metallo-gesso genererà microvuoti e rovinerà il supporto di supporto.
- Fare un passo 2: Miscelazione dei liquami (5-8 Minuti)
Misurare la polvere di gesso ad alta resistenza e l'acqua utilizzando il rapporto in peso progettato (0.60 A 0.75). Aggiungere sempre la polvere delicatamente nel contenitore dell'acqua (non versare mai l'acqua direttamente nella polvere secca) e mescolare lentamente per 60 A 90 secondi per evitare di introdurre aria. Per i migliori risultati, posizionare la miscela in una camera di degasaggio sotto vuoto per 30 A 60 secondi per eliminare fino a 70% di microbolle.
- Fare un passo 3: Versare & Polimerizzazione termica (2-4 Ore totali)
Versare lentamente l'impasto liquido nella cavità del componente mascherato, flusso costante. Battere continuamente le pareti esterne in alluminio con un martello morbido per forzare le bolle d'aria a salire e fuoriuscire. Per configurazioni profonde (> 50 mm), versare il gesso in modo progressivo 2-3 passaggi di livello, permettendo 15 A 20 minuti di presa tra i passaggi. Lasciare polimerizzare il componente naturalmente a temperatura ambiente (20-25 tu C, 40-60% RH) per 2 A 4 ore. Per orari rapidi, curare l'insieme in un forno a 50-55 tu C per 45 A 60 minuti (non superare 60 tu C).
- Fare un passo 4: Ottimizzazione della lavorazione
Iniziare le voci del percorso utensile dai confini metallici solidi anziché immergersi direttamente nel gesso indurito per evitare scheggiature della faccia. Dopo aver verificato la rigidità, i parametri di taglio possono essere aumentati rispetto alle parti a parete sottile senza supporto, a seconda della geometria della parte e della stabilità della configurazione:
Confronto dei parametri di taglio: Non riempito vs. Pieno di gesso (Finitura in alluminio a parete sottile)
Parametro | Parete sottile non riempita | Pieno di gesso | Aumento della produzione netta |
Velocità del mandrino (S) | 8,000 giri/min | 10,000 - 12,000 giri/min | su 25% - 50% |
Tasso di avanzamento (F) | 800 mm/min | 1,200 - 1,500 mm/min | su 50% - 88% |
Profondità di taglio assiale (a_p) | 0.3 mm | 0.5 - 0.8 mm | su 67% - 167% |
Larghezza di taglio radiale (a_e) | 0.5 mm | 0.8 - 1.2 mm | su 60% - 140% |
- Fare un passo 5: Rimozione e pulizia (15-30 Minuti)
Immergere il pezzo lavorato in un bagno di acqua calda a temperatura controllata (35-45 tu C) per 15 A 20 minuti; la matrice idrata del gesso si ammorbidisce e si disgrega naturalmente. Utilizzare una pistola ad acqua industriale ad alta pressione (3 A 5 sbarra) per eliminare il liquame sfuso dai canali interni. Per funzionalità complesse, passare una spazzola morbida in nylon sulla zona per eliminare i residui superficiali. Concludere risciacquando il componente con alcool isopropilico ad elevata purezza (IPA, >= 95% concentrazione) per allontanare l'acqua. Ispezionare tutti i fori filettati ciechi e i punti di accoppiamento critici con un ingrandimento ottico 10x per verificarne la pulizia prima dell'ispezione finale.
Caso di studio sulla produzione
- Componente analizzato: Custodia per elettronica di comunicazione a parete sottile in alluminio 6061-T6.
- Dimensioni fisiche: 200 X 150 X 80 mm con uno spessore nominale della parete di 2.0 mm.
- Obiettivo del progetto di qualità ingegneristica: Tolleranza di planarità della faccia superiore <= 0.05 mm.
Confronto dei risultati di lavorazione: Senza vs. Con riempimento in gesso (n = 20 Parti)
Metrica di misurazione | Senza supporto in gesso | Con riempimento in gesso stagionato |
Planarità media dei componenti | 0.142 mm | 0.038 mm (Superato) |
Planarità registrata nel caso migliore | 0.080 mm | 0.020 mm |
Planarità registrata nel caso peggiore | 0.210 mm | 0.060 mm |
Tasso di superamento della qualità del progetto (<= 0.05 mm) | 25% (5 fuori 20 parti) | 95% (19 fuori 20 parti) |
Rugosità superficiale media (R_a) | 1.8 uno | 0.8 uno (Finitura superiore) |
Tempo totale del ciclo di lavorazione per pezzo | 42 Minuti | 28 Minuti (MRR veloce) |
Mentre gli utensili in gesso aggiungono approssimativamente 30 minuti di movimentazione ausiliaria combinata, miscelazione, e tempo di pulizia per componente, il supporto aggiuntivo può ridurre l'instabilità della finitura e ridurre il rischio di rilavorazione. Per strutture adatte a pareti sottili, il processo può migliorare la coerenza dimensionale e ridurre il costo di produzione totale per parte accettata.
Il sistema di controllo della deformazione strutturale a cinque stadi JADE-CNC
Il riempimento temporaneo in gesso è un elemento di un quadro produttivo più ampio. Per migliorare la conformità del lotto, JADE-CNC integra metodi di controllo della deformazione in una produzione documentata in cinque fasi sistema di qualità:
Palcoscenico 1: Controllo materiale in entrata
Standard di controllo dell'ispezione dei materiali in entrata
Elemento di controllo | Obiettivo standard tecnico | Metodologia di ispezione | Frequenza di valutazione |
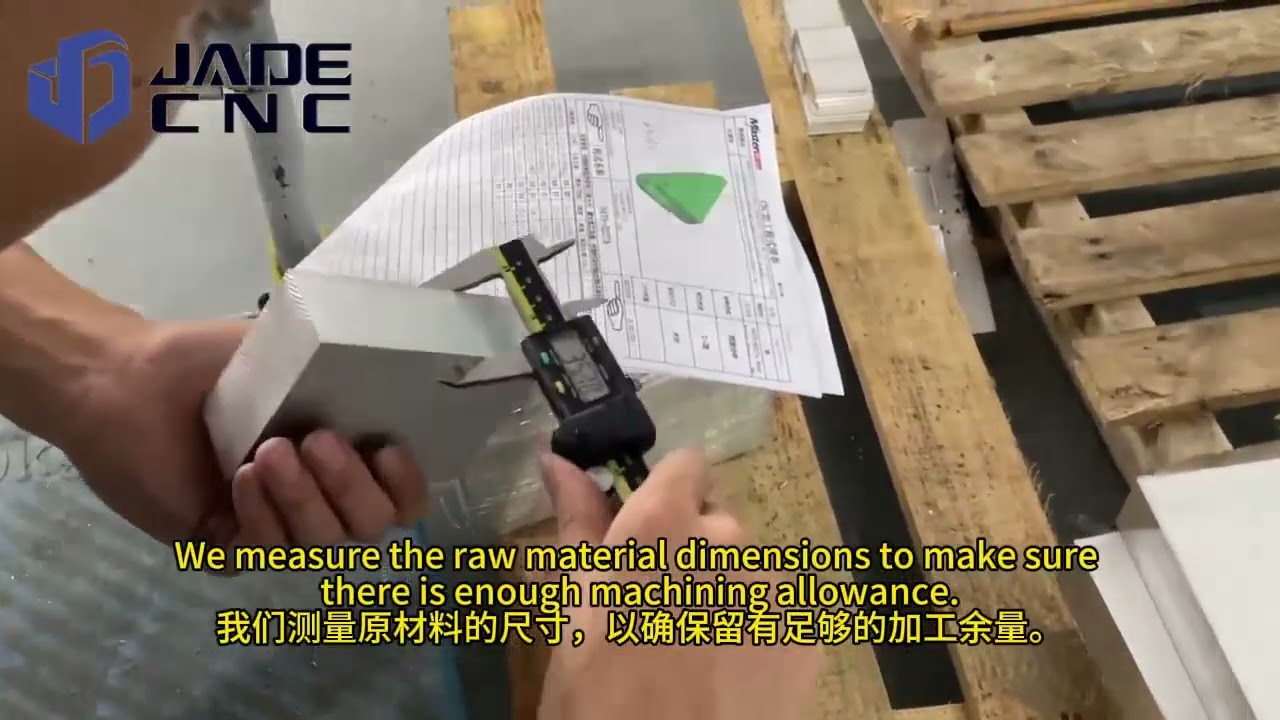
Certificato materiale | EN AW-6061/7075, T6/T651 temperamento stabile | Revisione della documentazione relativa alle tracce di macinazione | Ogni lotto di lotto in arrivo |
Planarità della piastra in entrata | <= 0.5 mm / M | Riga di precisione + indicatore di guasto | 100% delle piastre di magazzino in entrata |
Conservazione pre-invecchiamento | Stabile 20 - 25 ambiente ambientale di grado C | Registratore climatico del magazzino automatizzato | Monitoraggio continuo |
Verifica della riduzione dello stress | Delta variazione durezza <= +/- 5 HB | Prova del punto di durezza Brinell | 1 campione strutturale per 500 kg |
Palcoscenico 2: Pianificazione dei processi & Strategia CAM
Regole di controllo della deformazione della pianificazione del processo
Regola di pianificazione ingegneristica | Specifiche del nucleo operativo |
Tolleranza di sgrossatura | Mantenere 1.0 mm a 3.0 mm di tampone per lato (dipendente dalla geometria e dalla massa). |
Sollievo dallo stress interoperativo | Eseguire il riposo ambientale naturale, o eseguire l'invecchiamento in un forno termico artificiale 120 tu C per 4 ore. |
Strategia del percorso utensile di finitura | Programma simmetrico, rimozione di materiale multistrato; alternare i piani di taglio passo dopo passo. |
Sequenza di lavorazione delle caratteristiche | Lavorare prima i blocchi intrinsecamente ad alta rigidità; concludere con caratteristiche fragili e di bassa rigidità. |
Busta di stock di finitura finale | Limitare il materiale rimanente a uno stretto 0.15 mm a 0.30 mm di strato per lato. |
Percorso del pezzo a parete sottile | Applicare una rigorosa progressione in 5 fasi: Rimozione pesante -> Sollievo dallo stress -> Semifinitura -> Stabilizzare -> Fine. |
Palcoscenico 3: Fissaggio adattivo e supporto strutturale
Soluzioni di fissaggio e supporto ausiliario per tipo di parte
Categoria strutturale della parte | Metodo di bloccaggio primario | Supporto ausiliario secondario |
Piastre strutturali piatte (< 5 mm di spessore) | Mandrini per piastre a vuoto uniformi | Contatto atmosferico diretto con il viso |
Alloggiamenti complessi a parete sottile | Ganasce morbide in alluminio personalizzate + morsetti superiori | Riempimento interno in gesso ad alta resistenza |
Anelli e Profili Circolari Sottili | 3-mascelle morbide a pieno contatto a forma di torta | Bloccaggio completo del supporto concentrico |
Strutture cilindriche lunghe | Array multi-morsa (3 A 5 punti distinti) | Punti morti e lunette fisse tra le campate |
Irregolare / Getti organici | Attrezzature multiasse personalizzate (Resina/lega CNC) | Riempitivo in gesso o lega a basso punto di fusione incapsulata |
Involucri a cavità grande | Piastre rigide per utensili conformi dedicate | Riempimento interno in gesso + viti di martinetto multipunto |
Palcoscenico 4: Standardizzazione dei parametri di lavorazione
Parametri di taglio standard per materiali tecnici comuni
Grado materiale | Obiettivo dell'operazione | Mandrino (giri/min) | Foraggio (mm/min) | a_p (mm) | a_e (mm) | Strategia del refrigerante |
Al6061-T6 | Sgrossatura in massa | 6,000 - 8,000 | 1,500 - 2,000 | 1.0 - 2.0 | 8.0 - 12.0 | Inondazione di volume elevato |
Al6061-T6 | Finitura a parete sottile | 10,000 - 12,000 | 1,200 - 1,500 | 0.3 - 0.5 | 0.5 - 1.0 | Esplosione d'aria + MQL |
Al7075-T6 | Sgrossatura in massa | 5,000 - 7,000 | 1,200 - 1,600 | 0.8 - 1.5 | 6.0 - 10.0 | Inondazione di volume elevato |
Acciaio inossidabile SUS304 | Sgrossatura pesante | 2,500 - 3,500 | 400 - 600 | 0.5 - 1.0 | 3.0 - 5.0 | Allagamento ad alta pressione |
Acciaio inossidabile SUS304 | Finitura fine | 3,500 - 4,500 | 300 - 500 | 0.15 - 0.3 | 0.3 - 0.5 | Quantità minima (MQL) |
Titanio Ti-6Al-4V | Sgrossatura pesante | 2,000 - 3,000 | 200 - 400 | 0.5 - 1.0 | 2.0 - 4.0 | Inondazione attraverso il mandrino |
Titanio Ti-6Al-4V | Finitura fine | 3,000 - 4,000 | 150 - 300 | 0.1 - 0.2 | 0.2 - 0.4 | MQL di precisione |
Palcoscenico 5: Metrologia avanzata e verifica
Processo di ispezione del controllo della deformazione e criteri di accettazione
Fase metrologica | Tempi operativi | Attrezzature schierate | Criterio di accettazione ingegneristica |
Portale dimensionale in-process | Dopo esecuzioni individuali con MRR elevato | Calibri digitali & micrometri | Traccia all'interno +/-0.02 mm di valori nominali di installazione |
Fase di riposo post-lavorazione | Prima di organizzare i cicli finali della CMM | Rastrelliera climatizzata | Rimani senza vincoli >= 4 ore a 20+/-2 tu C |
Metrologia CMM finale | Finestra di rilassamento post strutturale | Zeiss CMM (0.001 mm ris) | Rispetto rigoroso del disegno GD&Cornici a T |
Sweep del profilo di planarità | Cancello di approvazione della qualità finale | Scansione della matrice multipunto CMM | Soddisfa i requisiti di stampa (tipicamente <= 0.05 mm) |
24-Ricontrollo della stabilità oraria | Cancello di preconfezionamento (Parti critiche) | Esecuzioni di controllo della CMM Zeiss | Deriva totale della dimensione strutturale <= 0.005 mm |
Profilometria delle finiture superficiali | Audit finale della qualità visiva | Scansione della superficie del profilometro a stilo | Verificare che R_a corrisponda a print (tipicamente 0.8 - 1.6 uno) |
Test di rilassamento in stato libero | Immediatamente dopo il rilascio del morsetto | CMM vs. letture sull'apparecchio | Deviazione totale dallo stato bloccato <= 0.01 mm |
Manuale dei materiali: Strategie di controllo della deformazione per lega
Diverse leghe tecniche reagiscono in modo diverso alle sollecitazioni di taglio termiche e meccaniche. JADE-CNC utilizza una guida al processo specifica per il materiale per raggiungere la planarità rispetto a uno standard 200 luce mm:
Strategie di controllo della deformazione e precisione ottenibile per materiali comuni
Grado materiale | Vettore primario del rischio di distorsione | Strategia di mitigazione primaria | Strategia di mitigazione secondaria | Tipica planarità ottenibile (200 luce mm) |
Al6061-T6 | Elevata dilatazione termica, rapido rilascio dello stress | Invecchiamento artificiale + riempimento di cavità in gesso | Parametri di lavorazione ad alta velocità (forzare il calore nei trucioli) | 0.03 - 0.05 mm |
Al 6061-T651 | Minore stress residuo, instabilità di massa della parete bassa | Asportazione materiale simmetrica + cicli di sgrossatura/finitura separati | Ispezione in ambiente termicamente stabilizzato | 0.02 - 0.04 mm |
Al7075-T651 | Elevata tensione del grano, incline a torsioni aggressive | Trattamenti di doppio invecchiamento (pre & post-sgrossatura) | Bilanciamento dinamico del percorso utensile simmetrico | 0.04 - 0.08 mm |
Acciaio inossidabile SUS304 | Grave incrudimento del lavoro, forze di taglio intense | Utensili affilati e lucidati, luce a_p, elevate pressioni di piena | Cicli di ricottura di distensione post-sgrossatura | 0.05 - 0.10 mm |
Acciaio inossidabile SUS316L | Forze di taglio elevate, raggruppamento termale locale | Parametri speculari di SUS304 | Percorsi di impegno costante degli utensili | 0.05 - 0.10 mm |
Titanio Ti-6Al-4V | Modulo elastico ultrabasso (ritorno elastico), povero dissipatore di calore | Fissaggi meccanici ultrarigidi, piccolo a_p, volume di piena profonda | Percorsi utensile di sgrossatura cicloidale a bassa sollecitazione | 0.08 - 0.15 mm |
Rame (C11000) | Morbidezza estrema, incline allo schiacciamento meccanico | Configurazioni di bloccaggio a bassa coppia, ganasce morbide a contatto frontale personalizzate | Rasatura finale in un unico passaggio con una pressione minima della morsa | 0.03 - 0.06 mm |
Ottone (C36000) | Bassa rigidità, tensione strutturale interna | Routing del processo standard in 5 fasi | Frese non rettificate a filo tagliente | 0.02 - 0.05 mm |
Analisi dei dati di qualità da campioni di produzione SPC controllata
JADE-CNC tiene traccia delle dimensioni critiche per la deformazione tramite il controllo statistico del processo automatizzato (SPC) creazione di grafici per lotti di produzione di volume medio-alto. Questo registro delle capacità interne del secondo trimestre 2026 evidenzia la stabilità raggiunta utilizzando il nostro sistema multistadio:
Indice di capacità del processo (C_pk) per categoria di componenti - Q2 2026
Categoria strutturale dei componenti | Parti ispezionate | C_pk (Profilo di planarità) | C_pk (Vera posizione) | Tasso di rifiuto dei lotti osservato |
Alloggiamenti a parete sottile Al (1-3 mm) | 1,240 | 1.42 | 1.55 | 1.8% |
Piastre strutturali in alluminio (5-10 mm) | 860 | 1.68 | 1.72 | 0.7% |
Componenti in Al con cavità di grandi dimensioni (MRR > 80%) | 420 | 1.31 | 1.40 | 4.2% |
Componenti di precisione in acciaio inossidabile | 520 | 1.25 | 1.38 | 3.1% |
Componenti aerospaziali in titanio | 180 | 1.12 | 1.20 | 5.6% |
Rame di precisione / Componenti in ottone | 340 | 1.55 | 1.60 | 1.2% |
Uno standard industriale C_pk >= 1.33 rappresenta un processo di produzione efficace quando il sistema di misurazione e la definizione di tolleranza sono appropriati. Parti in alluminio ad alta cavità (dove la rimozione del materiale supera 80%) rimangono la sfida più complessa a causa della grande perdita di rigidità strutturale della sezione trasversale. Tuttavia, implementando la nostra progressione in 5 fasi abbinata al supporto temporaneo degli strumenti in gesso, la produzione può rimanere all’interno di una finestra di processo più stabile.
Domande frequenti
Cosa causa la deformazione nella lavorazione CNC?
La deformazione della lavorazione è determinata da quattro variabili principali: il rilascio dello stress residuo della materia prima, distorsione meccanica dovuta a forze di serraggio eccessive o non supportate, deflessione dell'utensile causata da carichi di taglio elevati, e l'espansione volumetrica termica dovuta all'attrito di taglio o alle variazioni di temperatura dell'ambiente di officina.
Quando il riempimento di gesso è utile per la lavorazione CNC?
Per gli involucri a pareti sottili si consiglia l'incapsulamento in gesso, geometrie a lastra sottile (L/t > 50), cavità aperte e profonde, e delicati telai cavi in cui i dispositivi di bloccaggio o a vuoto convenzionali non possono impedire le vibrazioni delle pareti e la deflessione delle parti durante i percorsi utensile di finitura.
È possibile utilizzare il riempimento in gesso per ogni parte a parete sottile?
NO. Il riempimento con gesso deve essere evitato se un componente presenta microfori ciechi inaccessibili, complessi canali interni del fluido che impediscono la completa pulizia, o se la chimica del materiale reagisce male all'acqua. È inoltre limitato se le specifiche a valle consentono zero elementi in traccia residui.
Come si pulisce completamente il gesso dopo la lavorazione??
Il pezzo viene immerso in un bagno di acqua calda (35-45 tu C) per ammorbidire e scomporre l'agente legante. Le cavità interne vengono poi risciacquate utilizzando una pistola a spruzzo con acqua ad alta pressione (3-5 sbarra). Finalmente, i componenti passano attraverso un lavaggio ad ultrasuoni multistadio e un risciacquo con IPA ad alta purezza, quindi vengono verificati con ingrandimento ottico 10x.
Collaborazione con JADE-CNC per lavorazioni meccaniche ad alta precisione
Controllare la deformazione della lavorazione CNC non è una questione di fortuna; richiede controlli tecnici sulla selezione dei materiali, fissaggio, stabilizzazione termica, e tecniche di supporto temporanee come il riempimento con gesso. Identificando precocemente le modalità di deformazione, JADE-CNC utilizza una pianificazione controllata del processo per ridurre gli scarti legati alla deformazione e migliorare la stabilità dimensionale nei componenti di alta precisione.
Stai riscontrando tassi di scarto elevati o problemi di deformazione con parti strutturali complesse a pareti sottili? Contatta il team di ingegneri JADE-CNC per condividere i tuoi disegni, File CAD, requisiti materiali, esigenze di tolleranza, requisiti di finitura superficiale, quantità, e dettagli della domanda per la revisione del processo.