Warum Verformungen bei der CNC-Bearbeitung versteckte Kosten verursachen
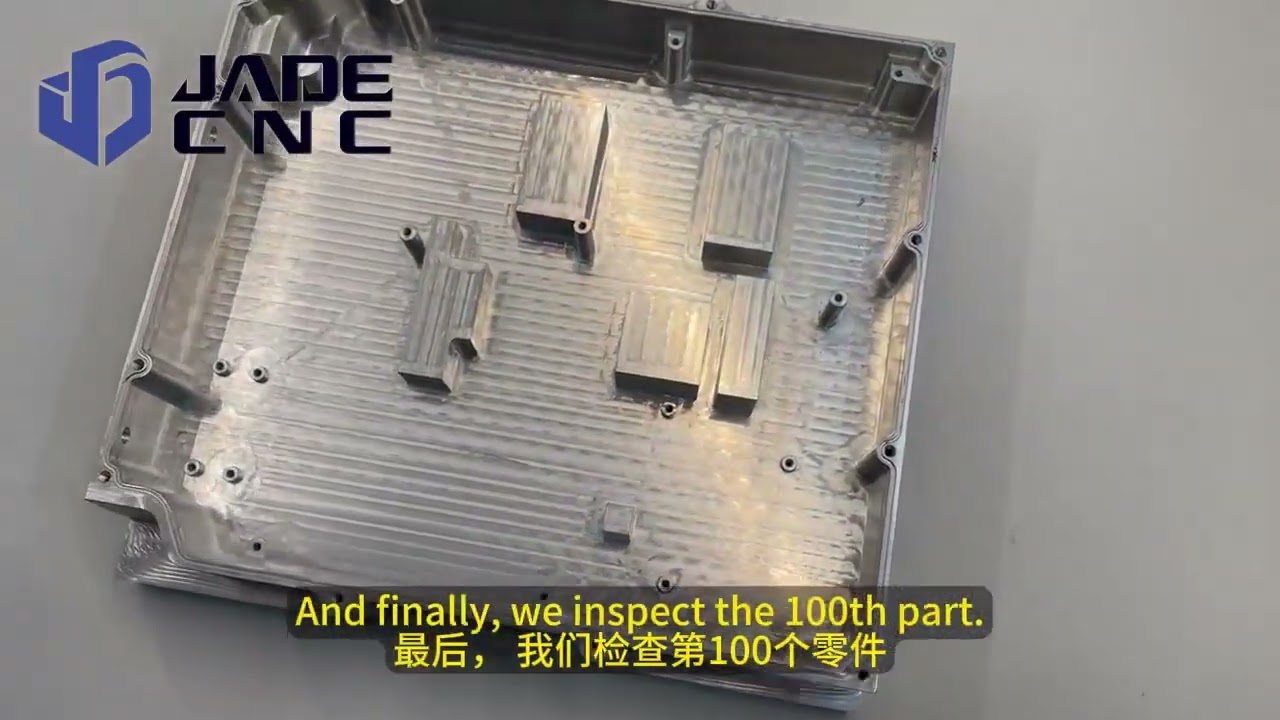
CNC-bearbeitete Teile können nach schnellem Materialabtrag forminstabil werden, aggressive Klemmung, Schneidhitze, oder längere Lagerung. Besonders hoch ist dieses Risiko in komplexe Aluminiumgehäuse, dünnwandige Strukturen, große innere Hohlräume, und längliche Bauteile. Eine Erstmusterprüfung (FAI) kann vergehen, Dennoch können nachfolgende Teile aus der Toleranz geraten, wenn die Maßhaltigkeit während des gesamten Fertigungsprozesses nicht gewahrt bleibt. Diese Abweichung kann zu einem Qualitätsrisiko auf Chargenebene führen, nacharbeiten, und verspätete Lieferung.
Bei JADE-CNC, wir behandeln CNC-Bearbeitungsverformungskontrolle als Parameter der Prozessplanung im Vorfeld und nicht als nachgelagertes Endkontrollproblem. Intern kontrollierte Probendaten zeigen, wie strukturiert die Materialbeschaffung ist, Adaptive Befestigung, optimierte Bearbeitungs-Werkzeugwege, Temporäre Gipsfüllungsunterstützung, und eine Inspektion nach der thermischen Stabilisierung kann verformungsbedingte Schwankungen reduzieren.
Leistungsvergleich vor und nach dem Verformungskontrollprogramm
Metrisch | Vor der Kontrolle | Nach der Kontrolle | Verbesserung |
Verformungsbedingte Ausschussrate | 18.5% | 2.3% | ↓ 87.6% |
Durchschn. Ebenheit von 200 X 150 mm Al-Gehäuse | 0.14 mm | 0.04 mm | ↓ 71.4% |
Ertrag im ersten Durchgang, dünnwandige Teile (<= 2 mm) | 62% | 94% | ↑ 51.6% |
Durchschn. Nacharbeitszyklus pro Charge | 3.2 Tage | 0.5 Tage | ↓ 84.4% |
In diesem Leitfaden werden fünf häufige Mechanismen untersucht, die hinter der Verformung von CNC-Aluminiumteilen stehen, erklärt, wie temporäre Industriegipsfüllungen schwache Querschnitte unterstützen Mahlen, und skizziert eine mehrstufige Prozesskontrollmethode zur Verbesserung der Dimensionsstabilität über Produktionschargen hinweg.
Fünf typische Verformungsarten bei der Bearbeitung von Aluminium-CNC-Komponenten
Aus praktischer Sicht der Prozesssteuerung, Maßfehler in CNC-Teile aus Aluminium stammen im Allgemeinen aus fünf klaren Kategorien. Das Verständnis dieser Grundursachen ist für die Anwendung effektiver Methoden zur Vermeidung von Verformungen bei der CNC-Bearbeitung von entscheidender Bedeutung:
Überblick über fünf typische Bearbeitungsverformungstypen
Verformungstyp | Häufige Symptome | Hauptursache | Schlüsselkontrollmethoden |
Eigenspannung des Rohmaterials | Verziehen, verdrehen, oder Biegen unmittelbar nach dem Schruppen | Restspannungsabbau vom Platten-/Stangenmaterial | Wählen Sie stabilisierte Materialien (T651), Alter nach dem Schruppen, symmetrischen Materialabtrag anwenden |
Befestigung & Klemmspannung | Im geklemmten Zustand innerhalb der Toleranz, bei Freigabe außerhalb der Toleranz | Zu hohe Spannkräfte, unzureichende körperliche Unterstützung | Klemmkraft reduzieren, Hilfsstützen hinzufügen, Kontaktpunkte optimieren |
Ablenkung der Schnittkraft | Das Bauteil verbiegt oder verbiegt sich nach der Bearbeitung einer Seite | Starker einseitiger Materialabtrag, ungleichmäßige Schnittkräfte | Implementieren Sie mehrschichtige Werkzeugwege, Symmetrisches Fräsen, gleichmäßige Absenkung |
Wärmeausdehnungsdrift | Maßabweichung während oder unmittelbar nach langen Bearbeitungsläufen | Reibungswärme reduzieren, Spindelwachstum, Raumtemperaturschwankungen | Verwenden Sie Flutkühlmittel, Schnittparameter optimieren, erst nach thermischer Stabilisierung prüfen |
Dünnwandige, geringe Steifigkeit | Instabile Wandstärken, schlechte Ebenheit, Profilabweichung | Geringe geometrische Teilesteifigkeit | Trennen Sie das Schruppen vom Schlichten, einheitlichen Bestand belassen, Verwenden Sie leichte Finish-Schnitte, Entwerfen Sie maßgeschneiderte Vorrichtungen |
Bewältigung von Verformungen, die durch Eigenspannungen im Rohmaterial verursacht werden
Dieses Problem betrifft häufig große Platten, dünne Bleche, tiefe Hohlräume, und komplexe Strukturrahmen. Stellen Sie sich ein typisches Szenario mit einer 6061-T651-Aluminiumplatte vor: Der Rohling weist eine hervorragende Ebenheit auf. Jedoch, Sobald ein Bediener mahlt 5 mm von der ersten Fläche entfernt und entspannt das Teil, Es beginnt sofort das Verziehen. Diese Verdrehung weist nicht auf eine schlechte Genauigkeit der Werkzeugmaschine hin; Dies beweist, dass das Gleichgewicht der Eigenspannungen innerhalb des Rohlegierungsblocks gestört ist.
Der Korrekturprozessweg
Um die Stabilität zu bewahren, Vermeiden Sie es, in einem Durchgang große Materialmengen von einer Seite zu entfernen. Stattdessen, Setzen Sie eine ausgewogene Werkzeugwegstrategie ein:
Leer -> Raue Maschinenseite A -> Umdrehen & Grobe Maschinenseite B -> Symmetrischer Materialabtrag -> Uniformbestand verlassen -> Stressabbau / Altern -> Halbfertigbearbeitung -> Endgültige thermische Stabilisierung -> Zieldurchlauf
Für hochpräzise Luft- und Raumfahrt- oder Medizinkomponenten, Möglicherweise ist eine strengere Reihenfolge erforderlich:
Schruppen -> Stressabbau (Natürliche oder künstliche Alterung) -> Halbfertigbearbeitung -> Re-Stabilisierung -> Präzise Endbearbeitung
Warum eine Materialbeschaffungsstrategie wichtig ist
Die Auswahl der richtigen Legierungshärte ist eine einfachere Möglichkeit, das Verziehen von Aluminium-CNC-Teilen zu mildern, bevor ein Werkzeug das Metall überhaupt berührt. Materialien wie 6061-T651- und 7075-T651-Platten wurden einer mechanischen Dehnung unterzogen, um innere Spannungen abzubauen. Der "51" Das Suffix bezeichnet speziell eine dauerhafte mechanische Dehnung von 1% Zu 3% Entwickelt, um innere Kräfte auszugleichen.
Vergleich gängiger Aluminiumzustände und Eigenspannungsniveaus
Materialtemperatur | Behandlungsmethode | Reststressniveau | Typische Branchenanwendungen |
6061-T6 | Lösungsgeglüht + künstlich gealtert | Relativ hoch | Allgemeine Strukturteile, Halterungen mit geringer Toleranz |
6061-T651 | Lösung behandelt + 1-3% strecken + gealtert | Niedrig | Präzisionsplatten, Gehäuse mit tiefem Hohlraum, Mannigfaltigkeiten |
7075-T6 | Lösungsgeglüht + künstlich gealtert | Hoch | Hochfeste Strukturteile |
7075-T651 | Lösung behandelt + 1-3% strecken + gealtert | Relativ niedrig | Strukturteile für die Luft- und Raumfahrt, Hochbeanspruchte Abwehrkomponenten |
6061-T652 | Lösung behandelt + druckspannungsarm + gealtert | Niedrig | Schwere, dicke Platten, komplexe Schmiedeteile |
Eliminieren "Falsche Dimensionen" Verursacht durch Fixierung und Klemmkraft
Spannverformungen sind ein trügerisches Problem, da sie den Bedienern in der Werkstatt verborgen bleiben. Stellen Sie sich die Bearbeitung eines dünnwandigen Elektronikgehäuses vor:
- Gemessen, während es sicher im Schraubstock eingespannt ist: 100.00 mm (Perfekte Compliance)
- Wird unmittelbar nach Abschluss des Werkzeugwegs überprüft: 100.01 mm (In Grenzen)
- Gemessen nach Lösen der Schraubstockbacken: 100.18 mm (Fehler außerhalb der Toleranz)
Das rohe Werkstück wurde während des Fräsvorgangs durch zu hohe Spannkräfte stark komprimiert. Die Werkzeugmaschine schnitt effektiv ein Teil, das in einem physikalisch verformten Zustand feststeckte. Einmal veröffentlicht, Das Metall kehrte auf natürliche Weise in seine ursprüngliche Form zurück, nicht konformes Formular.
Schlüsselprinzip der Technik
Die Qualität des endgültigen Teils muss völlig kostenlos überprüft werden, uneingeschränkter Zustand, Niemals unter Spanndruck der Vorrichtung.
Checkliste für Methoden zur Verformungskontrolle bei Vorrichtungen
Kontrollmethode | Spezifische Workshop-Praxis | Anwendbares Beschaffungsszenario |
Klemmkraft reduzieren | Üben Sie den minimal erforderlichen Druck aus, um das Teil während der Endbearbeitung zu halten. | Alle dünnwandigen Bauteile |
Stützpunkte hinzufügen | An überhängenden Stellen verstellbare Hilfsböcke oder Stützen einbauen. | Große tiefe Hohlräume, Dünnblechprofile |
Vermeiden Sie freitragendes Klemmen | Stellen Sie sicher, dass sich direkt unter jedem Klemmpunkt ein stabiler Stützblock oder Positionierungsstift befindet. | Alle kundenspezifischen Vorrichtungsaufbauten |
In der Nähe starrer Stützen festklemmen | Richten Sie die Wirkungslinie der Spannkraft direkt durch die inneren Stützflächen des Bauteils aus. | Auskragende Teilekonstruktionen |
Verwenden Sie weiche Backen | Bearbeiten Sie individuelle weiche Backen aus Aluminium oder Kupfer, um sie an das Profil anzupassen und die Kontaktfläche zu vergrößern. | Runden, gießen, oder stark unregelmäßige Komponenten |
Setzen Sie Vakuumspannfutter ein | Gleichmäßig auftragen, atmosphärische großflächige Vakuumabsaugung zur Verhinderung örtlicher Einklemmungen. | Ultradünne Platten, flaches Blattmaterial |
Erstellen Sie spezielle Vorrichtungen | Entwerfen Sie kundenspezifische konforme Vorrichtungen, die genau auf die einzigartige Geometrie der Komponente zugeschnitten sind. | Mittlere bis große Produktionschargen |
Es ist wichtig, zwischen Schrupp- und Schlichtaufstellungen zu unterscheiden: Der Schruppspanndruck sollte niemals dem Schlichtspanndruck entsprechen. Bevor ein letzter Zieldurchgang ausgeführt wird, Bediener müssen die Klemmen lösen, Lassen Sie den Teil entspannen, und das System mit einem deutlich niedrigeren Druck erneut anziehen.
Milderung der durch Schnittkräfte verursachten Durchbiegung
Probleme mit der Schnittkraft treten vor allem bei der Bearbeitung hoher Rippen auf, tiefe Kühlkörper, dünne Wände (<= 2 mm), und großflächige Aluminiumgehäuse. Wenn ein Schneidwerkzeug auf a trifft 2 mm Wand, Die seitlichen Schnittkräfte drücken das dünne Metallblech physisch weg. Die Wand erfährt eine elastische Durchbiegung. Sobald das Fräswerkzeug vorbeifährt, Das Metall springt wieder an seinen Platz.
Diese Dynamik führt zu stark variierenden Wandstärken, konische Flächen, Rechtwinkligkeit außerhalb der Spezifikation, und lokalisierte Dimensionsschritte.
Technisches Tool und Parameter-Tuning
Die primäre Workflow-Logik erfordert eine Grobbearbeitung, Belassen einer einheitlichen Lagerzulage, Halbfertigbearbeitung, und mit einem leichten Schnitt abschließen. Gleichzeitig, Verwenden Sie die folgenden Parameteranpassungen, um Verformungen beim CNC-Fräsen dünner Wände zu verhindern:
Punkte zur Werkzeug- und Parameteroptimierung
Optimierungselement | Technisches Prinzip | Umsetzbare Workshop-Notizen |
Werkzeugschärfe | Scharfe Schneidkanten reduzieren die Reibung und verringern die radialen Schnittkräfte. | Poliert verwenden, Unbeschichtete, speziell für Aluminium optimierte Einsätze; Tauschen Sie abgenutzte Werkzeuge frühzeitig aus. |
Werkzeugdurchmesser | Ein größerer Werkzeugdurchmesser verbessert die Werkzeugsteifigkeit (Durchbiegung proportional zu L^3/D^4). | Wählen Sie den größtmöglichen Werkzeugdurchmesser, den die Inneneckenradien zulassen. |
Werkzeugüberhang | Durch die Minimierung der Werkzeugverlängerung werden Biegemomente reduziert und Rattern vermieden. | Halten Sie den Werkzeugüberhang so kurz, wie es die Einrichtung zulässt; Verwenden Sie Schrumpf- oder Hydraulikhalter. |
Vorschubgeschwindigkeit | Der Vorschub pro Zahn bestimmt die Spanlast und den entsprechenden Werkzeugdruck. | Halten Sie die Vorschubraten innerhalb ausgeglichener Spanlastgrenzen; Vermeiden Sie übermäßige Kräfte bei der Wandbearbeitung. |
Schnitttiefe (a_p) | Die axiale Schnitttiefe beeinflusst den gesamten Eingriff des Werkzeugs. | Für kritische Schlichtdurchgänge bei dünnen Wänden, Halten Sie a_p auf einen engen Wert beschränkt 0.1 mm bis 0.3 mm-Fenster. |
Schnittbreite (a_e) | Der radiale Eingriff steuert den Querkraftvektor. | Benutze eine Uniform, Kleines a_e beim Schlichten, um eine einseitige Wanddurchbiegung zu verhindern. |
Werkzeugwegstrategie | Die Wahl der richtigen Fräsrichtung stabilisiert den Schnittdruck. | Nutzen Sie das Gleichlauffräsen, um Kräfte auf den Maschinentisch zu leiten; Nutzen Sie symmetrische Pfade, um die Kräfte auszugleichen. |
Kontrolle von Dimensionsänderungen, die durch Schneidwärme verursacht werden
Aluminiumlegierungen haben einen hohen linearen Wärmeausdehnungskoeffizienten, typischerweise ca 23 x 10^-6 / du C. Das praktische Ausmaß dieses Effekts verstehen, Betrachten Sie eine große Aluminiumkomponente mit einer Basislänge von 500 mm. Wenn sich die Temperatur des Teils ändert 10 °C aufgrund von Schnittreibung oder Umwelteinflüssen, Die theoretische Dimensionsänderung wird berechnet als:
Delta L = 500 mm x (23 x 10^-6/ Grad C) X 10 Grad C ca 0.115 mm
A 10 Eine thermische Änderung bei etwa 100 °C kann eine theoretische Dimensionsverschiebung von etwa 100 °C bewirken 0.115 mm. Für feinmechanische Projekte mit Toleranzen an der +/-0.01 mm bzw +/-0.02 mm-Ebene, Diese thermische Bewegung muss vor der Endkontrolle kontrolliert werden.
Theoretische Dimensionsverschiebung von Aluminiumteilen (mm)
Grundliniengröße des Teils | Delta T = 5 du C | Delta T = 10 du C | Delta T = 15 du C | Delta T = 20 du C |
100 mm | 0.012 mm | 0.023 mm | 0.035 mm | 0.046 mm |
200 mm | 0.023 mm | 0.046 mm | 0.069 mm | 0.092 mm |
300 mm | 0.035 mm | 0.069 mm | 0.104 mm | 0.138 mm |
500 mm | 0.058 mm | 0.115 mm | 0.173 mm | 0.230 mm |
800 mm | 0.092 mm | 0.184 mm | 0.276 mm | 0.368 mm |
daher, für hochpräzise Bauteile, Bediener können ein heißes Teil nicht direkt aus der Kühlmittelflut herausziehen, Überprüfen Sie es sofort am CMM, und es für konform erklären. Das richtige Betriebsprotokoll erfordert:
Bearbeitung -> Komponentenreinigung -> Thermische Stabilisierung / Temperaturausgleich -> Präzisionsinspektion
Checkliste für Elemente zur thermischen Verformungskontrolle
Steuerelement | Spezifische Werkstattanforderungen |
Kühlmittelzustand | Sorgen Sie für eine stabile Kühlmittelkonzentration, Volumen, und hohe Durchflussrate, um die Wärme sofort abzuleiten. |
Schnittparameter | Beherrschen Sie die Wärmeentwicklung, indem Sie eine übermäßige Werkzeugverweildauer vermeiden und eine ordnungsgemäße Spanabfuhr gewährleisten. |
Bearbeitungszykluszeit | Für lange Mahlzyklen, Verwenden Sie Inline-Makros zur thermischen Kompensation der Maschine, um die Achsendrift zu verfolgen. |
Umgebungstemperatur | Sorgen Sie für eine Kontrolle der Betriebsraumklimatisierung, um Schwankungen der Umgebungstemperatur zu begrenzen +/-2 du C. |
Werkstücktemperatur | Vor der Endkontrolle müssen die Komponenten ruhen, bis sie eine stabilisierte Umgebungstemperatur erreicht haben. |
Inspektionsraumklima | Hochpräzise Messtechnik muss in einem auf den Standard kalibrierten Labor durchgeführt werden 20 °C-Referenz. |
Thermisches Wachstum der Spindel | Führen Sie Spindelaufwärmzyklen durch und stellen Sie sicher, dass die Softwareparameter das thermische Wachstum der Z-Achse ausgleichen. |
Stufenweise Verarbeitung für ultradünne Wände und große Innenhohlräume
Die Bearbeitung von Bauteilen mit ultradünnen Wänden und großen inneren Hohlräumen ist eine der schwierigeren Herausforderungen beim Präzisionsfräsen. Betrachten Sie die Messung eines Aluminiumblocks 300 X 200 X 50 mm, die mit a in ein Elektronikgehäuse eingearbeitet werden müssen 2 mm Wand und a 2 mm Bodenstärke. Die gesamte Materialentfernungsrate (MRR) für diese Konfiguration kann überschritten werden 80% Zu 90%.
Das Werkstück beginnt seine Reise als unglaublich steifer, massiver Block und endet als äußerst zerbrechlicher, Offene Schale mit geringer Steifigkeit. Auch mit einer hervorragenden Werkzeugmaschine, perfekte Programmierung, und Premiumschneider, Die Freisetzung von Materialmasse führt zu Strukturverzerrungen. Dieses Problem kann nicht durch die Anwendung eines einzigen endgültigen Endbearbeitungspfads umgangen werden; es erfordert eine dedizierte fünfstufige Prozessarchitektur.
Fünfstufiger Bearbeitungsprozess für Bauteile mit hoher Kavität
Bühne | CNC-Betriebsstrategie | Lagermaterialkontrolle | Primärer Prozesszweck |
Bühne 1: Schwere Entfernung | Schnelles Schruppfräsen, um den Großteil des inneren Kernvolumens zu entfernen. | Lassen Sie eine großzügige Lagerzugabe von 0.5 mm bis 1.5 mm. | Maximiert die Effizienz der Materialentfernung und bewahrt gleichzeitig die Steifigkeit des Strukturblocks. |
Bühne 2: Stressabbau | Bauteil ausspannen, Drehen Sie die Ausrichtung um, Neubefestigung, und eine thermische oder natürliche Alterung durchführen. | Behalten Sie die Grundlinien-Schrupprohteilhüllkurve bei. | Ermöglicht den sicheren Abbau schwerer, durch Schruppen verursachter innerer Spannungen. |
Bühne 3: Halbfertigbearbeitung | Strukturflächen gleichmäßig fräsen, um die verbleibende Materialschicht zu homogenisieren. | Schneiden Sie den Bestand auf ein präzises Maß ab 0.15 mm bis 0.30 mm Schlichtaufmaß. | Eliminiert ungleichmäßige Materialschritte, Gewährleistung eines gleichmäßigen Werkzeugdrucks für den letzten Durchgang. |
Bühne 4: Stabilisierung | Spannen Sie das Teil vollständig ab, so dass es ungehindert ruhen kann, bis es seine vollständige thermische Stabilisierung erreicht. | Halten Sie die enge Halbzeug-Aufmaßzugabe ein. | Entlastet sekundäre Halbbearbeitungsspannungen sicher und bringt die Legierung wieder auf Raumtemperatur. |
Bühne 5: Präzise Endbearbeitung | Mit hoher Geschwindigkeit anwenden, Fräswerkzeugwege mit geringer Tiefe zum Schneiden kritischer Endabmessungen. | Entfernen Sie den Rest sicher 0.15-0.30 mm-Material entsprechend den Zieldrucktoleranzen. | Verbessert die Oberflächengüte, reduziert die geometrische Verjüngung, und unterstützt die erforderliche Maßgenauigkeit. |
Die grundlegende Philosophie, die diesem fünfstufigen System zugrunde liegt, ist klar: nach jeder intensiven Materialabtragsphase, Geben Sie inneren Spannungen ein Zeitfenster zum Abbau. Bevor Sie die endgültigen Druckabmessungen erreichen, Stellen Sie sicher, dass sich die Komponente stabil entspannt hat, stressfreier Zustand.
Konventionelle Anti-Deformations-Methoden vs. Gipsunterstützungstechnologie
Standard-Engineering-Techniken bieten klare grundlegende Vorteile, Aber jede herkömmliche Strategie hat physikalische Grenzen, wenn sie auf die Dünnwandfertigung angewendet wird:
Einschränkungen herkömmlicher Anti-Deformations-Methoden
Verfahren | Primäre Funktion | Technisch & Betriebsbeschränkung | Kostenauswirkungen |
Grob trennen & Zyklen beenden | Blätter 1-3 mm Sicherheitsaufmaß nach dem Schruppen; verzögert das Beenden bis nach einer Entspannungspause. | Fügt sekundäre Übergaben und Nachverfolgung hinzu; Bei den letzten Schnitten können sich immer noch innere Spannungen lösen. | +15% Zu 25% Gesamtzykluszeit |
Thermische Alterungsbehandlungen | Verwendet spezielle Batch-Öfen oder Ruhezeiten, um die interne Kristallausrichtung künstlich zu normalisieren. | In vielen Lohnfertigungsbetrieben fehlen automatisierte Thermoöfen; natürliche Ruhelinien erfordern 2 Zu 4 Wochen Nutzfläche. | +0.50 Zu 2.00 pro Komponente |
Optimierte Befestigungsklemmen | Verwendet kundenspezifische Vakuumplatten, weiche Kieferkonturen, und Mehrpunkt-Handstützheber. | Die Konstruktion komplizierter mechanischer Vorrichtungen verursacht hohe technische Kosten; kann keine inneren Taschenwände tragen. | +200 Zu 800 feste Werkzeugkosten |
Skalierung der Schnittparameter | Verringert die axiale Schnitttiefe (a_p) Gleichzeitig wird die Spindeldrehzahl erhöht, um den physischen Werkzeugdruck zu verringern. | Reduziert den Materialabtrag drastisch (MRR); kann dünnwandige Schnittgeräusche nicht vollständig dämpfen. | +10% Zu 20% Gesamtzykluszeit |
Die kritische technische Lücke
Bei tiefen inneren Hohlräumen und sehr dünnen Wänden (<= 3 mm), Diese herkömmlichen Ansätze bieten möglicherweise nicht genügend interne Struktursteifigkeit. Um diese Einschränkung zu beheben, JADE-CNC bewertet temporäre Trägertechniken wie die Industrial Gypsum Support Technology.
Ausführung des Gipsfüllprozesses für dünnwandige CNC-Unterstützung
Kernprozessprinzip
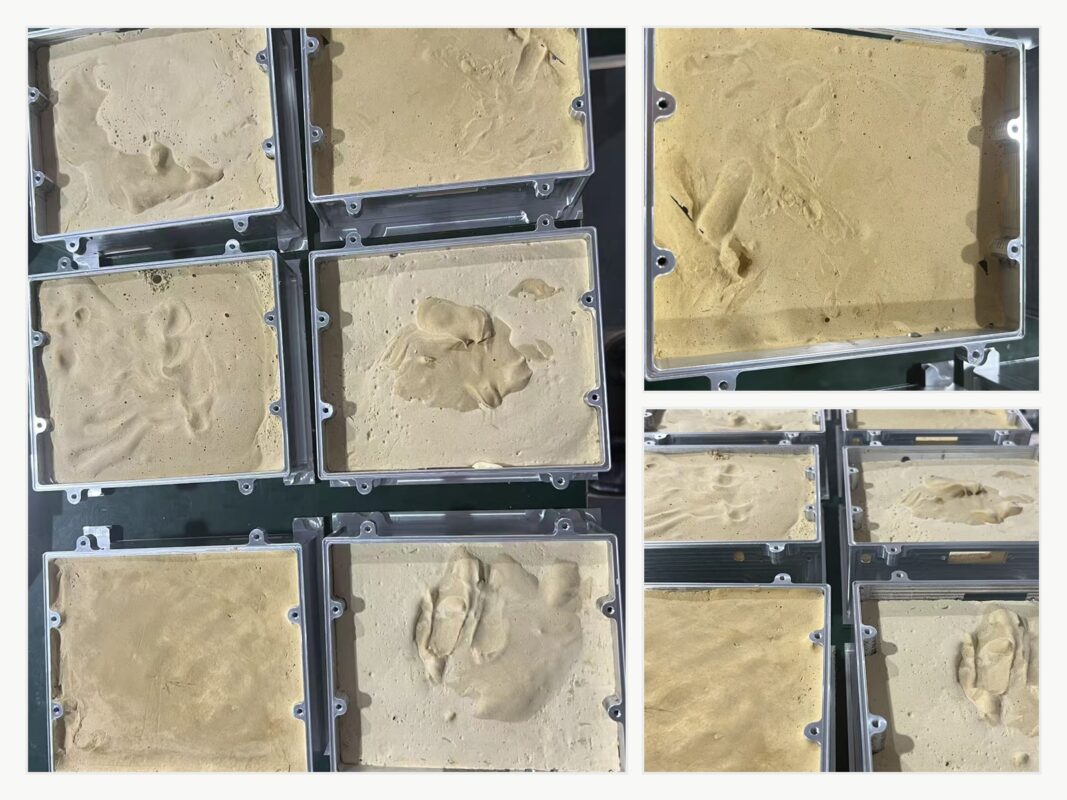
Temporäre Gipsfüllungen wirken als hochdichte Füllung, abnehmbare Hilfsträgerstruktur. Vor der Ausführung von Hochgeschwindigkeits-Endbearbeitungspfaden an zerbrechlichen Teilen oder Teilen mit tiefen Taschen, JADE-CNC gießt spezialisiert, hochfesten Industriegips in die rohen Innenhohlräume einbringen. Einmal ausgehärtet, Dieses Medium sorgt für ein internes Fundament direkt hinter den dünnen Metallwänden.
Diese solide Unterstützung erhöht die strukturelle Steifigkeit, reduziert lokale Wandvibrationen, hilft, das Rattern des Werkzeugs zu unterdrücken, verteilt lokalisierte Schneidwärme, und kann nach der Bearbeitung durch eine kontrollierte Wasserwäsche ausgespült werden.
Technische Materialspezifikationen für Füllgips
Technischer Parameter | Technische Anforderung & Spezifikation |
Gipsmaterialtyp | Alpha-Calciumsulfat-Halbhydrat (Premium-Formulierung mit hoher Festigkeit) |
Druckfestigkeit (Trocken, 2-Stunde) | >= 35 MPa |
Biegefestigkeit (Trocken, 2-Stunde) | >= 8 MPa |
Fenster „Ersteinstellungen“. | 8 Zu 12 Minuten |
Endgültige Aushärtung & Einstellungsfenster | 25 Zu 40 Minuten |
Empfohlenes Gewichtsverhältnis von Wasser zu Pulver | 0.60 Zu 0.75 |
Post-Set für lineare volumetrische Expansion | <= 0.15% |
Maximale sichere Trocknungstemperaturgrenze | <= 60 du C (Das Überschreiten dieses Wertes führt zu thermischer Rissbildung und Zersetzung) |
Materiallöslichkeit in Wasser (bei 20 du C) | ~ 2.4 g/L (Macht auf natürliche Weise weich, bricht zusammen, und fließt unter Wasserdruck heraus) |
Anwendbarkeitsmatrix für Gipsfüllmaterialien
Strukturtyp der Komponente | Zielwandstärkenbereich | Beschaffungsempfehlung | Erwartete Ebenheit & Profilverbesserung |
Dünnwandiges Aluminiumgehäuse | 1.0 mm bis 3.0 mm | Dringend empfohlen | 60% Zu 80% Reduzierung der Abweichung |
Dünnwandige Ringe & Rahmen | 1.5 mm bis 4.0 mm | Empfohlen | 40% Zu 60% Reduzierung der Abweichung |
Längliche dünne Platten (L/t > 50) | 2.0 mm bis 5.0 mm | Empfohlen | 30% Zu 50% Reduzierung der Abweichung |
Komplexe unregelmäßige Hohlgussteile | 1.0 mm bis 2.5 mm | Dringend empfohlen | 50% Zu 70% Reduzierung der Abweichung |
Solide Blöcke & Dickwandige Elemente | > 8.0 mm | Nicht erforderlich (Inhärente Steifigkeit) | Nicht anwendbar (N / A) |
Vorbehalte bei der Herstellung & Grenzen der technischen Überprüfung
Die Gipsfüllung ist eine gezielte Optimierungsmöglichkeit, keine universelle Fertigungslösung. Es muss sorgfältig geprüft werden, ob das Bauteil Mikro-Sacklöcher aufweist, komplexe innere Flüssigkeitswege, offene poröse Oberflächen, strenge Grenzwerte für absolute Rückstandsfreiheit bei Chemikalien, oder medizinische Sauberkeitsanforderungen nach dem Prozess. Für diese Spezialprojekte, JADE-CNC führt umfassende Validierungsprüfungen durch:
- Pfadüberprüfung: Stellen Sie sicher, dass jede gefüllte Tasche durch die Nachbearbeitung von Hochdruckwaschdüsen zugänglich ist.
- Thread-Schutz: Decken Sie jedes Gewindeloch ab, kritische Dichtfläche, und präzise Bezugsfläche vor dem Ausgießen mit Flüssigsilikonstopfen versehen.
- Chemische Kompatibilität: Stellen Sie sicher, dass Spurenelemente im Gips nicht zu einer Kontamination führen chemische Oberflächenbehandlungenwie Typ-III-Hartanodisierung, Passivierung, oder Luft- und Raumfahrtklebungen.
- Endoskop-Inspektion: Verwenden Sie optische Endoskope, um blinde innere Querlöcher nach der Reinigung zu inspizieren und sicherzustellen, dass Rückstände entfernt wurden.
Schritt-für-Schritt-Anleitung für den Gipswerkzeugbau
- Schritt 1: Vorbehandlung von Kavitäten (10-15 Minuten)
Den inneren Hohlraum gründlich entfetten, Entfernen aller Spuren von Schneidflüssigkeiten, Bearbeitungsöle, und lose Aluminiumspäne. Präzisionsmerkmale abdichten, Blindfäden, und das Auffinden von Bezugspunkten mithilfe von speziellem Hochtemperaturband oder Silikon-Abdeckstopfen. Der Hohlraum muss vollständig trocken sein; Jegliche eingeschlossene Feuchtigkeit an der Metall-Gips-Grenze führt zu Mikrohohlräumen und zerstört die Trägerunterlage.
- Schritt 2: Mischen von Gülle (5-8 Minuten)
Messen Sie hochfestes Gipspulver und Wasser anhand des festgelegten Gewichtsverhältnisses ab (0.60 Zu 0.75). Geben Sie das Pulver immer gleichmäßig in den Wasserbehälter (Gießen Sie niemals Wasser direkt in trockenes Pulver) und langsam umrühren 60 Zu 90 Sekunden, um das Eindringen von Luft zu vermeiden. Für beste Ergebnisse, Geben Sie die Mischung in eine Vakuumentgasungskammer 30 Zu 60 Sekunden, um bis zu zu eliminieren 70% aus Mikrobläschen.
- Schritt 3: Gießen & Thermische Aushärtung (2-4 Stunden insgesamt)
Gießen Sie die flüssige Aufschlämmung langsam in den abgedeckten Bauteilhohlraum, stetiger Strom. Klopfen Sie kontinuierlich mit einem weichen Hammer auf die Aluminiumaußenwände, damit Luftblasen aufsteigen und entweichen können. Für tiefe Konfigurationen (> 50 mm), Gießen Sie den Gips schrittweise ein 2-3 Ebenenschritte, erlauben 15 Zu 20 Minuten Abbindezeit zwischen den Durchgängen. Lassen Sie das Bauteil bei Raumtemperatur auf natürliche Weise aushärten (20-25 du C, 40-60% RH) für 2 Zu 4 Std.. Für beschleunigte Zeitpläne, Härten Sie die Baugruppe in einem Ofen aus 50-55 du C für 45 Zu 60 Minuten (nicht überschreiten 60 du C).
- Schritt 4: Bearbeitungsoptimierung
Beginnen Sie die Werkzeugwegeingaben an festen Metallgrenzen, anstatt direkt in den ausgehärteten Gips einzutauchen, um Absplitterungen an der Stirnfläche zu vermeiden. Nachdem die Steifigkeit überprüft wurde, Die Schnittparameter können im Vergleich zu unbestückten dünnwandigen Teilen erhöht sein, abhängig von Teilegeometrie und Aufbaustabilität:
Vergleich der Schnittparameter: Ungefüllt vs. Mit Gips gefüllt (Aluminium-Dünnwandveredelung)
Parameter | Ungefüllte Dünnwandigkeit | Mit Gips gefüllt | Steigerung der Nettoproduktion |
Spindelgeschwindigkeit (S) | 8,000 U/min | 10,000 - 12,000 U/min | hoch 25% - 50% |
Vorschubgeschwindigkeit (F) | 800 mm/min | 1,200 - 1,500 mm/min | hoch 50% - 88% |
Axiale Schnitttiefe (a_p) | 0.3 mm | 0.5 - 0.8 mm | hoch 67% - 167% |
Radiale Schnittbreite (a_e) | 0.5 mm | 0.8 - 1.2 mm | hoch 60% - 140% |
- Schritt 5: Entfernung und Reinigung (15-30 Minuten)
Tauchen Sie das bearbeitete Werkstück in ein temperiertes Warmwasserbad (35-45 du C) für 15 Zu 20 Minuten; Die hydratisierte Gipsmatrix wird auf natürliche Weise weich und zerfällt. Verwenden Sie eine industrielle Hochdruck-Wasserpistole (3 Zu 5 Bar) um den losen Schlamm aus internen Kanälen auszuspülen. Für komplexe Funktionen, Führen Sie eine weiche Nylonbürste über den Bereich, um Oberflächenrückstände zu entfernen. Abschließend spülen Sie das Bauteil mit hochreinem Isopropylalkohol ab (IPA, >= 95% Konzentration) Wasser vertreiben. Überprüfen Sie vor der Endkontrolle alle Sacklochgewindebohrungen und wichtigen Passpunkte unter 10-facher optischer Vergrößerung, um die Sauberkeit zu überprüfen.
Fallstudie zur Produktion
- Komponente analysiert: Dünnwandiges Kommunikationselektronikgehäuse aus Aluminium 6061-T6.
- Physikalische Dimensionen: 200 X 150 X 80 mm mit einer Nennwandstärke von 2.0 mm.
- Blaupausenziel für technische Qualität: Ebenheitstoleranz der Oberseite <= 0.05 mm.
Vergleich der Bearbeitungsergebnisse: Ohne vs. Mit Gipsfüllung (n = 20 Teile)
Messmetrik | Ohne Gipsunterstützung | Mit ausgehärteter Gipsfüllung |
Durchschnittliche Komponentenebenheit | 0.142 mm | 0.038 mm (Bestanden) |
Best-Case-Ebenheit aufgezeichnet | 0.080 mm | 0.020 mm |
Worst-Case-Ebenheit aufgezeichnet | 0.210 mm | 0.060 mm |
Erfolgsquote der Blueprint-Qualität (<= 0.05 mm) | 25% (5 von 20 Teile) | 95% (19 von 20 Teile) |
Durchschnittliche Oberflächenrauheit (R_a) | 1.8 eins | 0.8 eins (Überlegenes Finish) |
Gesamtbearbeitungszykluszeit pro Teil | 42 Minuten | 28 Minuten (Schnelle MRR) |
Während Gipswerkzeuge ungefähr hinzufügen 30 Minuten kombinierter Hilfshandhabung, mischen, und Reinigungszeit pro Komponente, Die zusätzliche Unterstützung kann die Instabilität bei der Endbearbeitung verringern und das Risiko von Nacharbeiten verringern. Für geeignete dünnwandige Konstruktionen, Der Prozess kann die Maßhaltigkeit verbessern und die Gesamtproduktionskosten pro akzeptiertem Teil senken.
Das fünfstufige Strukturverformungskontrollsystem JADE-CNC
Temporäre Gipsfüllungen sind ein Element eines umfassenderen Fertigungsrahmens. Zur Verbesserung der Chargenkonformität, JADE-CNC integriert Methoden zur Verformungskontrolle in eine dokumentierte fünfstufige Produktion Qualitätssystem:
Bühne 1: Wareneingangskontrolle
Standards für die Kontrolle eingehender Materialien
Kontrollelement | Technisches Standardziel | Inspektionsmethodik | Bewertungshäufigkeit |
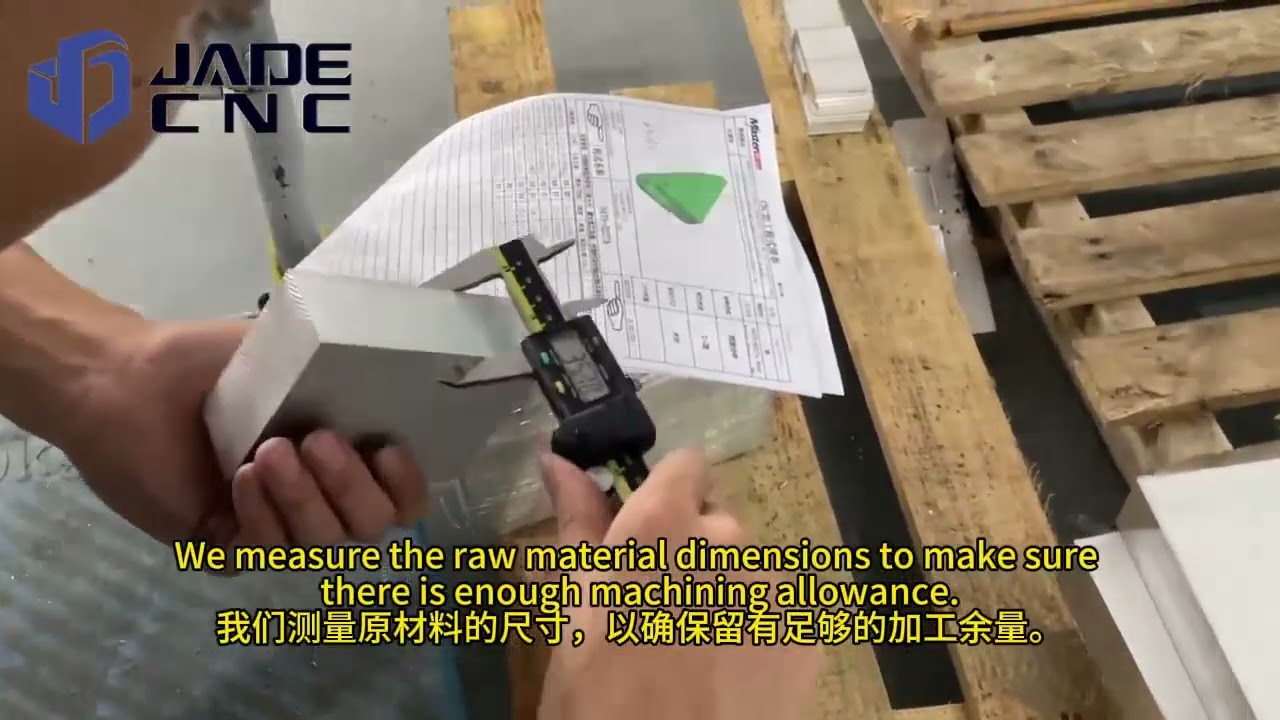
Materialzertifikat | EN AW-6061/7075, T6/T651 stabiles Temperament | Überprüfung der Mühlenspurdokumentation | Jede eingehende Charge |
Ebenheit der eingehenden Platte | <= 0.5 mm / M | Präzisionslineal + Fehleranzeige | 100% der eingehenden Lagerplatten |
Lagerung vor der Alterung | Stabil 20 - 25 Umgebungstemperatur bei °C | Automatisierter Lagerklimalogger | Kontinuierliche Verfolgung |
Überprüfung des Stressabbaus | Härtevariation Delta <= +/- 5 HB | Brinell-Härtepunkttest | 1 Strukturprobe pro 500 kg |
Bühne 2: Prozessplanung & CAM-Strategie
Regeln zur Verformungskontrolle bei der Prozessplanung
Technische Planungsregel | Operative Kernspezifikation |
Rohmaterialzugabe | Pflegen 1.0 mm bis 3.0 mm Puffer pro Seite (geometrie- und masseabhängig). |
Interoperativer Stressabbau | Führen Sie natürliche Umweltruhe durch, oder führen Sie eine künstliche thermische Alterung im Ofen durch 120 du C für 4 Std.. |
Strategie für den Endbearbeitungs-Werkzeugweg | Programm symmetrisch, mehrschichtiger Materialabtrag; Wechseln Sie die Schnittebenen Schritt für Schritt. |
Feature-Bearbeitungssequenz | Bearbeiten Sie zunächst Blöcke mit hoher Steifigkeit; schließen mit fragilen Merkmalen mit geringer Steifigkeit ab. |
Endgültiger Umschlag für Endbearbeitungsmaterial | Beschränken Sie das verbleibende Material auf ein knappes Maß 0.15 mm bis 0.30 mm Schicht pro Seite. |
Route dünnwandiger Werkstücke | Erzwingen Sie einen strikten 5-stufigen Fortschritt: Schwere Entfernung -> Stressabbau -> Halbfertig -> Stabilisieren -> Beenden. |
Bühne 3: Adaptive Befestigung und strukturelle Unterstützung
Befestigungs- und Hilfsunterstützungslösungen nach Teiletyp
Teilstrukturkategorie | Primäre Spannmethode | Sekundäre Hilfsunterstützung |
Flache Strukturplatten (< 5 mm dick) | Einheitliche Vakuumplattenspannfutter | Direkter atmosphärischer Gesichtskontakt |
Dünnwandige komplexe Gehäuse | Kundenspezifische weiche Aluminiumbacken + obere Klemmen | Innenfüllung aus hochfestem Gips |
Ringe und dünne Rundprofile | 3-Tortenförmige, weiche Vollkontaktbacken | Vollständige konzentrische Stützklemmung |
Lange zylindrische Strukturen | Arrays mit mehreren Schraubstöcken (3 Zu 5 deutliche Punkte) | Totpunkte und Lünetten zwischen Spannweiten |
Irregulär / Organische Gussteile | Kundenspezifische Mehrachsenvorrichtungen (CNC-Harz/Legierung) | Gipsfüllstoff oder eingekapselte niedrigschmelzende Legierung |
Gehäuse mit großem Hohlraum | Starre spezielle konforme Werkzeugplatten | Innenliegende Gipsfüllung + Mehrpunkt-Hebeschrauben |
Bühne 4: Standardisierung der Bearbeitungsparameter
Standard-Schnittparameter für gängige technische Materialien
Materialqualität | Operationsziel | Spindel (U/min) | Füttern (mm/min) | a_p (mm) | a_e (mm) | Kühlmittelstrategie |
Al 6061-T6 | Massenschruppen | 6,000 - 8,000 | 1,500 - 2,000 | 1.0 - 2.0 | 8.0 - 12.0 | Hochwasser mit großem Volumen |
Al 6061-T6 | Dünnwandiges Finish | 10,000 - 12,000 | 1,200 - 1,500 | 0.3 - 0.5 | 0.5 - 1.0 | Luftstoß + MQL |
Al 7075-T6 | Massenschruppen | 5,000 - 7,000 | 1,200 - 1,600 | 0.8 - 1.5 | 6.0 - 10.0 | Hochwasser mit großem Volumen |
SUS304 Edelstahl | Schweres Schruppen | 2,500 - 3,500 | 400 - 600 | 0.5 - 1.0 | 3.0 - 5.0 | Hochdruckflut |
SUS304 Edelstahl | Feine Verarbeitung | 3,500 - 4,500 | 300 - 500 | 0.15 - 0.3 | 0.3 - 0.5 | Mindestmenge (MQL) |
Ti-6Al-4V Titan | Schweres Schruppen | 2,000 - 3,000 | 200 - 400 | 0.5 - 1.0 | 2.0 - 4.0 | Flut durch die Spindel |
Ti-6Al-4V Titan | Feine Verarbeitung | 3,000 - 4,000 | 150 - 300 | 0.1 - 0.2 | 0.2 - 0.4 | Präzises MMS |
Bühne 5: Erweiterte Messtechnik und Verifizierung
Prüfprozess und Abnahmekriterien für die Verformungskontrolle
Messschritt | Betriebszeitplan | Ausrüstung bereitgestellt | Technisches Akzeptanzkriterium |
Dimensionstor im Prozess | Im Anschluss an einzelne Läufe mit hohem MRR | Digitale Messschieber & Mikrometer | Verfolgen Sie innerhalb +/-0.02 mm Setup-Nennwerte |
Ruhephase nach der Bearbeitung | Vor der Durchführung der letzten CMM-Zyklen | Klimatisiertes Rack | Bleiben Sie uneingeschränkt >= 4 Stunden um 20+/-2 du C |
Abschließende CMM-Messtechnik | Poststrukturelles Entspannungsfenster | Zeiss KMG (0.001 mm aufl) | Strikte Einhaltung der Zeichnung GD&T-Rahmen |
Ebenheitsprofil-Sweep | Endgültiges Qualitäts-Abnahmetor | CMM-Mehrpunkt-Matrix-Scan | Erfüllen Sie die Druckanforderungen (typischerweise <= 0.05 mm) |
24-Erneute Überprüfung der Stundenstabilität | Vorverpackungstor (Kritische Teile) | Zeiss KMG-Prüfläufe | Gesamtstrukturdimensionsdrift <= 0.005 mm |
Profilometrie der Oberflächenbeschaffenheit | Abschließendes visuelles Qualitätsaudit | Oberflächenscan des Stiftprofilometers | Überprüfen Sie, ob R_a mit print übereinstimmt (typischerweise 0.8 - 1.6 eins) |
Freistaatlicher Entspannungstest | Unmittelbar nach dem Lösen der Klemme | CMM vs. Messwerte am Gerät | Gesamtabweichung vom Spannzustand <= 0.01 mm |
Material-Playbook: Verformungskontrollstrategien durch Legierung
Verschiedene technische Legierungen reagieren unterschiedlich auf thermische und mechanische Schnittbelastungen. JADE-CNC verwendet materialspezifische Prozessführung, um die Ebenheit über einen Standard hinaus zu erreichen 200 mm Spannweite:
Verformungskontrollstrategien und erreichbare Präzision für gängige Materialien
Materialqualität | Primärer Verzerrungsrisikovektor | Primäre Minderungsstrategie | Sekundäre Minderungsstrategie | Typische erreichbare Ebenheit (200 mm Spannweite) |
Al 6061-T6 | Hohe Wärmeausdehnung, schneller Stressabbau | Künstliches Altern + Hohlraumfüllung mit Gips | Parameter für die Hochgeschwindigkeitsbearbeitung (Hitze in die Chips drücken) | 0.03 - 0.05 mm |
Al 6061-T651 | Geringere Eigenspannung, Geringe Wandmasseninstabilität | Symmetrischer Materialabtrag + getrennte Schrupp-/Schlichtzyklen | Inspektion thermisch stabilisierter Umgebungen | 0.02 - 0.04 mm |
Al 7075-T651 | Hohe Kornspannung, neigt zu aggressivem Verdrehen | Double-Aging-Behandlungen (vor & Nachschruppen) | Dynamischer symmetrischer Werkzeugwegausgleich | 0.04 - 0.08 mm |
SUS304 Edelstahl | Starke Kaltverfestigung, starke Schnittkräfte | Poliertes, scharfes Werkzeug, Licht a_p, hoher Hochwasserdruck | Spannungsarmglühzyklen nach dem Schruppen | 0.05 - 0.10 mm |
SUS316L Edelstahl | Hohe Schnittkräfte, lokale thermische Gruppierung | Spiegelparameter von SUS304 | Konstante Werkzeugeingriffswege | 0.05 - 0.10 mm |
Ti-6Al-4V Titan | Extrem niedriger Elastizitätsmodul (zurückfedern), schlechter Kühlkörper | Ultrastabile mechanische Vorrichtungen, kleine a_p, tiefes Überschwemmungsvolumen | Zykloide Schrupp-Werkzeugwege mit geringer Belastung | 0.08 - 0.15 mm |
Kupfer (C11000) | Extreme Weichheit, anfällig für mechanische Quetschung | Spannaufbauten mit geringem Drehmoment, Maßgeschneiderte, weiche Backen mit Gesichtskontakt | Endgültiger Glättschnitt in einem Durchgang bei minimalem Schraubstockdruck | 0.03 - 0.06 mm |
Messing (C36000) | Geringe Steifigkeit, innere strukturelle Spannung | Standardmäßiges 5-stufiges Prozessrouting | Scharfkantige, ungeschliffene Fräser | 0.02 - 0.05 mm |
Qualitätsdatenanalyse aus kontrollierten SPC-Produktionsproben
JADE-CNC verfolgt verformungskritische Abmessungen über eine automatisierte statistische Prozesskontrolle (SPC) Diagramme für Produktionschargen mit mittlerem bis hohem Volumen. Dieses interne Fähigkeitsprotokoll aus Q2 2026 unterstreicht die durch unser mehrstufiges System erreichte Stabilität:
Prozessfähigkeitsindex (C_pk) nach Komponentenkategorie - Q2 2026
Komponentenstrukturkategorie | Teile geprüft | C_pk (Ebenheitsprofil) | C_pk (Wahre Position) | Beobachtete Chargenausschussrate |
Al-Dünnwandgehäuse (1-3 mm) | 1,240 | 1.42 | 1.55 | 1.8% |
Al-Strukturplatten (5-10 mm) | 860 | 1.68 | 1.72 | 0.7% |
Al-Komponenten mit großem Hohlraum (MRR > 80%) | 420 | 1.31 | 1.40 | 4.2% |
Präzisionskomponenten aus Edelstahl | 520 | 1.25 | 1.38 | 3.1% |
Titankomponenten für die Luft- und Raumfahrt | 180 | 1.12 | 1.20 | 5.6% |
Präzisionskupfer / Messingkomponenten | 340 | 1.55 | 1.60 | 1.2% |
Ein Industriestandard C_pk >= 1.33 stellt einen leistungsfähigen Herstellungsprozess dar, wenn das Messsystem und die Toleranzdefinition geeignet sind. Aluminiumteile mit hohem Hohlraum (wo der Materialabtrag übersteigt 80%) bleiben aufgrund des großen Verlusts an struktureller Querschnittssteifigkeit die komplexeste Herausforderung. Jedoch, durch den Einsatz unseres 5-stufigen Fortschritts gepaart mit einer temporären Werkzeugunterlage aus Gips, Die Produktion kann in einem stabileren Prozessfenster bleiben.
Häufig gestellte Fragen
Was verursacht Verformungen bei der CNC-Bearbeitung??
Die Bearbeitungsverformung wird durch vier Hauptvariablen bestimmt: die Freisetzung von Rohstoffeigenspannungen, mechanische Verformung durch übermäßige oder nicht unterstützte Klemmkräfte, Werkzeugdurchbiegung durch hohe Schnittbelastungen, und thermische Volumenausdehnung durch Schnittreibung oder Temperaturschwankungen in der Werkstattumgebung.
Wann ist Gipsfüllung für die CNC-Bearbeitung sinnvoll??
Bei dünnwandigen Gehäusen empfiehlt sich eine Gipsverkapselung, Dünnblechgeometrien (L/t > 50), tiefe offene Hohlräume, und empfindliche Hohlrahmen, bei denen herkömmliche Spann- oder Vakuumvorrichtungen Wandvibrationen und Teileverformungen während der Endbearbeitung nicht verhindern können.
Kann für jedes dünnwandige Teil eine Gipsfüllung verwendet werden??
NEIN. Wenn ein Bauteil unzugängliche Mikro-Sacklöcher enthält, muss auf eine Gipsfüllung verzichtet werden, komplexe interne Flüssigkeitskanäle, die eine vollständige Reinigung verhindern, oder wenn die Materialchemie schlecht auf Wasser reagiert. Sie ist auch dann eingeschränkt, wenn nachgelagerte Spezifikationen null Restspurenelemente zulassen.
Wie reinigt man den Gips nach der Bearbeitung vollständig??
Das Werkstück wird in ein warmes Wasserbad getaucht (35-45 du C) um das Bindemittel aufzuweichen und aufzulösen. Anschließend werden innere Hohlräume mit einer Hochdruck-Wasserspritzpistole ausgespült (3-5 Bar). Endlich, Die Komponenten durchlaufen eine mehrstufige Ultraschallwäsche und eine hochreine IPA-Spülung, Anschließend werden sie unter 10-facher optischer Vergrößerung verifiziert.
Partnerschaft mit JADE-CNC für hochpräzise Bearbeitung
Die Kontrolle der Verformung bei der CNC-Bearbeitung ist keine Glückssache; Es erfordert technische Kontrollen bei der Materialauswahl, Befestigung, thermische Stabilisierung, und temporäre Sicherungstechniken wie Gipsfüllungen. Durch frühzeitiges Erkennen von Verformungsmodi, JADE-CNC nutzt eine kontrollierte Prozessplanung, um verformungsbedingten Ausschuss zu reduzieren und die Maßhaltigkeit hochpräziser Bauteile zu verbessern.
Haben Sie bei komplexen dünnwandigen Bauteilen hohe Ausschussraten oder Verzugsprobleme?? Kontaktieren Sie das JADE-CNC Engineering Team um Ihre Zeichnungen zu teilen, CAD-Dateien, Materialanforderungen, Toleranzbedürfnisse, Anforderungen an die Oberflächenbeschaffenheit, Menge, und Antragsdetails für die Prozessüberprüfung.