



Introduction
Les connexions filetées font partie des caractéristiques les plus courantes, mais sous-estimées, dans la fabrication de précision.. Un seul filetage erroné sur une pièce usinée CNC peut déclencher une réaction en chaîne coûteuse.: pièces qui ne s'assemblent pas, systèmes hydrauliques qui fuient, lots entiers qui doivent être retravaillés ou mis au rebut. Pour les entreprises qui s’approvisionnent en composants usinés à l’étranger, le risque est amplifié lorsque le fournisseur interprète mal la légende du filetage sur le dessin et usine le mauvais standard sans confirmation.
Dans l’environnement manufacturier mondial d’aujourd’hui, quatre normes de filetage dominent le marché: UNC (National unifié grossier), Métrique ISO, TNP (Tuyau national conique), et BSP (Tuyau standard britannique). Chacun a sa propre géométrie, système de pas, méthode de scellement, et fief régional. Les confondre – en particulier NPT avec BSP, ou UNC avec Metric - est l'une des erreurs les plus fréquentes et les plus coûteuses dans l'usinage CNC.
Ce guide JADE-CNC propose une comparaison complète de ces quatre normes, y compris les tableaux de référence dimensionnels, exemples d'applications, méthodes d'usinage, qualité inspection, considérations de coût, et dessiner des règles d'annotation. Que vous soyez un ingénieur de conception spécifiant les filetages d'un nouveau produit ou un responsable des achats vérifiant le travail d'un fournisseur., cet article vous aidera à réussir les discussions du premier coup et à communiquer clairement avec votre usinage CNC sur mesure fournisseur.
Aperçu des normes à quatre fils
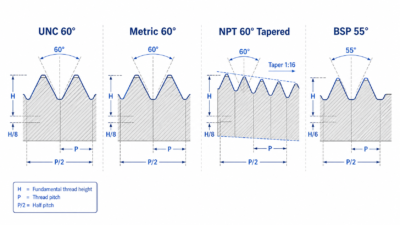
Avant de plonger dans des comparaisons détaillées, voici un aperçu rapide de chaque norme, y compris comment ils sont identifiés sur les dessins et ce qu'il faut confirmer avant le début de l'usinage.
1 UNC — Grossier national unifié
UNC est la série à gros filetage de la norme Unified Thread, largement utilisé aux États-Unis et au Canada pour l’assemblage mécanique. Il a un angle de filetage de 60 degrés et est spécifié par diamètre nominal en pouces suivi de filetages par pouce. (TPI), Par exemple “1/4-20 UNC”. Avant usinage, toujours confirmer si le dessin demande UNC (grossier) ou UNF (bien), et vérifiez que le diamètre est en pouces, pas des millimètres.
2 Métrique — Filetage métrique ISO
Le filetage métrique ISO est la norme mondiale pour la fixation mécanique, utilisé dans toute l'Europe, Asie, et la plupart des projets internationaux. Il a également un angle de filetage de 60 degrés mais spécifie le pas directement en millimètres. Une légende typique est “M6” (grossier, hauteur omise) ou “M10×1,5” (ton fin explicitement indiqué). Confirmez si un pas grossier ou fin est requis, et notez que le diamètre nominal est toujours en millimètres.
3 NPT — Tuyau national conique
NPT est la norme américaine pour les filetages de tuyaux coniques, conçu principalement pour l'étanchéité des systèmes de fluides et de gaz. Il a un angle de filetage de 60 degrés et un 1:16 cône (le diamètre change de 1 mm sur 16 mm de longueur). Le TNP est appelé comme “1/4″ TNP” ou “1/2-14 TNP”. Surtout, la taille nominale du tuyau n'est PAS égale au diamètre extérieur réel - un 1/2″ Le filetage NPT a un diamètre majeur réel d'environ 21.22 mm. Confirmez toujours NPT par rapport à NPS (filetage de tuyau droit) et recherchez le diamètre principal réel pour la taille de tuyau spécifiée.
4 BSP — Tuyau standard britannique
BSP est la norme britannique/internationale en matière de filetage de tuyau avec un angle de filetage de 55 degrés., largement utilisé en Europe, Asie, et pays du Commonwealth. Il se présente sous deux formes: BSPP (parallèle, également appelé fil G) et BSPT (conique, avec R pour filetage externe et Rc pour filetage interne). BSPP est identifié comme “G1/4”, tandis que BSPT est “R1/4” (externe) ou “RC1/4” (interne). Confirmez si parallèle ou conique est requis, et notez que l’angle de 55 degrés du BSP est incompatible avec l’angle de 60 degrés du NPT.
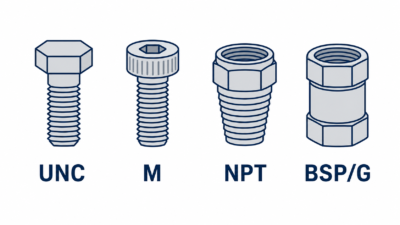
5 Interne vs. Désignations des filetages externes
Comprendre les tolérances et les désignations d'ajustement pour les filetages internes et externes est essentiel pour un assemblage correct.:
Standard | Filetage interne | Fil externe |
Métrique (OIN) | 6H (coupe moyenne) | 6g (coupe moyenne) |
UNC / FNU | 2B (standard) | 2UN (standard) |
BSPT (conique) | RC | R. |
BSPP (parallèle) | G (pareil pour les deux) | G (pareil pour les deux) |
Les quatre normes sont à droite par défaut. Les fils à gauche doivent être explicitement marqués avec “LH” sur le dessin.
Autres normes de discussion communes
Bien que ce guide se concentre sur les quatre normes les plus répandues en matière d'usinage CNC, plusieurs autres types de threads apparaissent dans des applications spécialisées. Ils sont brièvement résumés ci-dessous; se référer aux normes dédiées pour les dimensions détaillées.
Standard | Angle de filetage | Taper | Utilisation principale |
FNU (Amende unifiée) | 60° | Mécanique impériale | Pièces à parois minces, réglage de précision, aérospatiale — même famille que l'UNC |
Tr (Trapézoïdal) | 30° | Transmission de puissance métrique | Vis à plomb, vérins de levage, tiges de valve, avances de machines-outils |
ACMÉ | 29° | Transmission de puissance impériale | Vis à plomb américaines, prises, flux de luminaires |
MJ (Aérospatial) | 60° | Spécialité aérospatiale | Boulons aérospatiaux à haute résistance avec racine arrondie pour la résistance à la fatigue |
Fils de transmission de puissance (Tr et ACME) nécessitent une considération de conception distincte et ne sont pas traités en détail dans cet article.
Comparaison des paramètres de base
Le tableau ci-dessous résume les principaux paramètres géométriques et fonctionnels pour les cinq types de filetage abordés..
Paramètre | UNC | Métrique | TNP | BSPP | BSPT |
Angle de filetage | 60° | 60° | 60° | 55° | 55° |
Unité de pas | TPI | mm | TPI | TPI | TPI |
Cône | Aucun (droit) | Aucun (droit) | 1:16 (conique) | Aucun (droit) | 1:16 (conique) |
Fonction | Fixation mécanique | Fixation mécanique | Étanchéité des tuyaux | Raccordement des tuyaux | Étanchéité des tuyaux |
Standard | OIN 228-1 | OIN 7-1 | |||
Région principale | Amérique du Nord | Mondial | Amérique du Nord | Europe / Asie | Europe / Asie |
Méthode de scellement | Précharge des boulons | Précharge des boulons | Déformation du fil + mastic | Rondelle / Joint torique | Déformation du fil + mastic |
1 Points de données clés expliqués
- Angle de filetage: La différence de 5 degrés entre 60° et 55° peut paraître minime, mais les profils de filetage sont complètement incompatibles — un boulon à 60° ne s'engagera pas correctement dans un écrou à 55°.
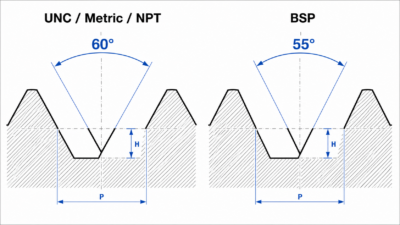
- Rapport de conicité 1:16: Pour chaque 16 mm de longueur de filetage, le diamètre change de 1 mm. Cette conicité est ce qui crée le joint d'étanchéité métal sur métal dans les connexions NPT et BSPT..
- Taille du tuyau vs. diamètre réel: Un 1/2″ Le filetage NPT a un diamètre majeur d'environ 21.22 mm — non 12.7 mm. La taille nominale du tuyau est une désignation historique, pas une dimension physique.
2 Classes de tolérance et d’ajustement
Les classes de tolérance du filetage déterminent la précision et le jeu/l'étanchéité de l'ajustement:
- Métrique: Les fils internes utilisent des lettres majuscules (par ex., 6H), les fils externes utilisent des minuscules (par ex., 6g). Le numéro indique le degré de tolérance (6 = précision moyenne), et la lettre indique l'écart fondamental.
- UNC/UNF: Les filetages internes utilisent 2B (standard) ou 3B (fermer); les filetages externes utilisent 2A (standard) ou 3A (fermer).
- Recommandation générale: Utiliser 6H/6g ou 2A/2B pour un assemblage mécanique standard. Utilisez 5H/4h ou 3A/3B pour les applications de haute précision ou aérospatiales.
- Faites toujours référence à la dernière version de la norme applicable. Normes spécifiques à l'industrie (aérospatiale MJ, API pétrolière) peut imposer des exigences supplémentaires.
UNC contre. Métrique: Filetages d'assemblage mécanique
Les filetages UNC et métriques partagent le même angle de filetage de 60 degrés et sont tous deux conçus pour une fixation mécanique plutôt que pour une étanchéité.. Cependant, leurs systèmes de pas sont fondamentalement différents – UNC utilise des filetages par pouce (TPI) tandis que Metric utilise le pas en millimètres. Cela signifie que même lorsque les tailles semblent proches, ils ne sont jamais interchangeables.
1 Comparaison des tailles courantes
Taille UNC | Major Il. (mm) | Pas (mm) | Métrique la plus proche | Métrique Majeure (mm) | Interchangeable? |
1/4-20 | 6.35 | 1.27 | M6 | 6.00 | Non |
5/16-18 | 7.94 | 1.41 | M8 | 8.00 | Non |
3/8-16 | 9.53 | 1.59 | M10 | 10.00 | Non |
1/2-13 | 12.70 | 1.95 | M12 | 12.00 | Non |
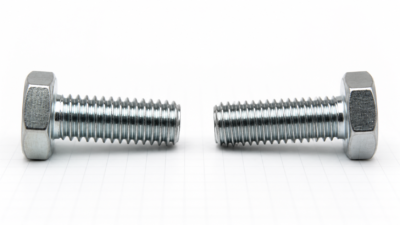
Comme le montre le tableau, un 5/16-18 Boulon UNC (7.94 mm) ça ressemble beaucoup à un boulon M8 (8.00 mm), mais la différence de hauteur (1.41 mm contre. 1.25 mm) cela signifie qu'ils ne s'enchaîneront pas. Les forcer entraînera un filetage croisé et endommagera les deux pièces..
2 Grossier vs. Sélection de fils fins
Facteur | Grossier (UNC / Métrique grossier) | Bien (FNU / Amende métrique) |
Anti-desserrage | Bien | Mieux (pas plus petit = plus de résistance) |
Adéquation aux parois minces | Moyenne | Mieux (hauteur de filetage plus petite) |
Précision de réglage | Moyenne | Mieux (alimentation incrémentielle plus fine) |
Résistance aux dommages | Bien (fils plus hauts) | Moyenne (fils plus courts) |
Recommandé pour | Assemblée générale, murs épais, démontage fréquent | Parois minces, réglage de précision, vibration, aérospatial |
3 Exemples d'application par type de produit
Comprendre quels produits utilisent généralement quelle norme permet une identification rapide et une communication avec les fournisseurs:
Filetage UNC — Produits courants
- 1/4-20 Trous filetés UNC dans les boîtiers en aluminium (boîtiers pour équipements de communication)
- 3/8-16 Trous de montage du moteur UNC (supports de montage de moteur pas à pas)
- 1/4-20 Trous de montage du bloc de guidage linéaire UNC (curseurs à roulement linéaire)
- 5/16-18 Trous de verrouillage de l'accouplement UNC (accouplements flexibles)
- 3/8-16 Trous de connexion du carter de boîte de vitesses UNC (carters de réduction)
- 1/4-20 Plaques de positionnement des luminaires UNC (Gabarits et montages CNC)
On le trouve généralement dans les machines mécaniques nord-américaines, électronique, et équipements d'automatisation.
Filetage métrique — Produits courants
- Trous filetés M6 dans les boîtiers en acier inoxydable (boîtiers de machines alimentaires)
- Filetages d'extrémité d'arbre M8 sur les arbres de sortie du moteur (servomoteurs)
- Trous de fixation du bloc de guidage linéaire M5 (curseurs de rail linéaire)
- Trous de vis de verrouillage d'accouplement M8 (accouplements à mâchoires)
- Trous de fixation du capuchon d'extrémité du boîtier de roulement M6 (roulements à coussinet)
- Trous de connexion à bride M10 (adaptateurs de bride en acier inoxydable)
Commun dans les machines générales européennes et asiatiques, automation, électronique, et matériel médical.
Pièces en plastique — Solutions de filetage
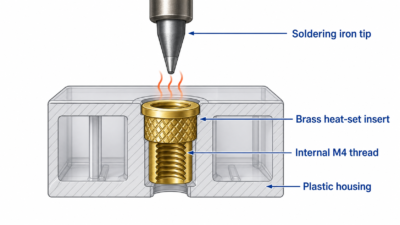
Le taraudage direct dans le plastique n'est généralement pas recommandé en raison de la faible résistance du matériau et du fluage.. Les approches suivantes sont préférées:
- Vis autotaraudeuses dans les boîtiers ABS/PC (M2/M3 ou #2-56/#4-40 autotaraudeuse)
- Inserts en laiton thermofixés dans les carters de boîte de vitesses PA+GF (Inserts filetés M3/M4)
- Écrous en laiton insérés par ultrasons dans les poignées POM (Inserts M5/M6)
- Vis autotaraudeuses dans les panneaux avant du PC (M3/M4)
- Inserts en laiton dans les boîtiers de connecteurs PA/PBT (M2,5/M3)
Pour les pièces en plastique nécessitant des filetages de tuyaux, utilisez toujours un insert fileté en métal (en laiton ou en acier inoxydable) moulé ou pressé dans le plastique – ne coupez jamais les filetages des tuyaux directement dans le plastique.
4 Compatibilité des fixations standard
Les filetages UNC doivent être utilisés avec les boulons et écrous standard ANSI B18.2.1.. Les filetages métriques nécessitent ISO 4014/4017 boulons standards. Les deux systèmes ne sont jamais interchangeables.
5 Recommandation de sélection
- Pour les produits exportés vers l'Amérique du Nord ou lorsque le dessin du client précise l'impérial: utiliser UNC.
- Pour tous les autres marchés, nouveaux modèles, ou des produits orientés vers le monde: préférez le système métrique.
- Pour pièces en plastique: préférez les vis autotaraudeuses ou les inserts thermofixés plutôt que le taraudage direct.
- Ne mélangez jamais les fixations UNC et métriques : des filetages croisés se produiront..
TNP contre. BSP: Filetages de tuyaux pour l'étanchéité
Les filetages de tuyaux ont un objectif fondamentalement différent des filetages d'assemblage mécanique: leur objectif principal est de créer un joint étanche dans les systèmes de fluides ou de gaz, ne pas serrer les pièces ensemble. Cette distinction détermine leur géométrie, y compris le cône, angle de filetage, et méthode de scellement.
1 Comparaison des paramètres de base
Paramètre | TNP | BSPP (Fil G) | BSPT (R. / Fil RC) |
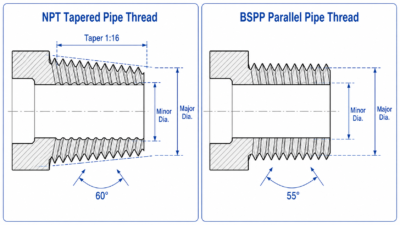
Angle de filetage | 60° | 55° | 55° |
Cône | 1:16 conique | Droit (pas de cône) | 1:16 conique |
Méthode de scellement | Déformation du fil + mastic/ruban PTFE | Rondelle faciale ou joint torique | Déformation du fil + mastic |
Exemple de légende | 1/4″ TNP | G1/4 | R1/4 (externe) / RC1/4 (interne) |
2 Erreurs courantes
- TNP contre. Inadéquation des angles BSP: NPT a un angle de 60° tandis que BSP a un angle de 55°. Les forcer ensemble endommage les deux filetages et provoque des fuites.
- NPT externe vers BSPP interne: Les fils peuvent s'engager sur quelques tours au début, mais finira par fuir ou se gripper en raison d'une inadéquation de profil.
- Confusion sur la taille des tuyaux: La taille nominale du tuyau (par ex., 1/2″) n'est pas le diamètre réel du filetage. Recherchez toujours le diamètre majeur réel pour la taille spécifiée.
3 Exemples d'application par type de produit
Filetage NPT — Produits courants
- 1/4 Trous NPT dans les blocs de vannes hydrauliques (systèmes hydrauliques pour engins de chantier)
- 1/2 Ports d'eau NPT sur les dissipateurs thermiques (radiateurs refroidisseurs industriels)
- 3/8 Ports pneumatiques NPT dans des boîtiers en aluminium (collecteurs d'équipement pneumatique)
- 1/4 Bossages de montage du capteur NPT (boîtiers de transmetteurs de pression)
- 1/2 Adaptateurs à bride NPT (brides filetées en acier inoxydable)
- 3/8 Graisseurs NPT sur boîtiers de roulements (ports de lubrification)
BSPP (Fil G) — Produits courants
- Trous G1/4 dans les plaques de refroidissement par eau (refroidissement liquide du serveur du centre de données)
- Ports G1/2 sur les boîtiers de filtres (équipement de traitement de l'eau)
- Entrée/sortie G3/8 sur dissipateurs thermiques (plaques de refroidissement d'équipement laser)
- Raccords à bride G1/2 (brides de qualité hygiénique)
- Orifices de jauge de niveau d'huile G3/8 sur les boîtes de vitesses (lunettes de vue réducteur)
- Orifices de refroidissement G1/4 sur les carters moteur (vestes de moteur refroidies à l'eau)
BSPT (R. / Fil RC) — Produits courants
- Filetage extérieur R1/2 sur adaptateurs d'arbre (joints rotatifs à vapeur)
- Orifices internes Rc1/4 dans les corps de pompe (pompes de nettoyeur haute pression)
- Adaptateurs à bride R1/2 (brides vapeur haute pression)
Solutions de filetage de tuyaux en plastique
- Ne coupez jamais les filetages NPT ou BSP directement dans le plastique : le fluage entraînera une défaillance du joint au fil du temps..
- Utiliser des inserts filetés en laiton ou en acier inoxydable moulés ou pressés dans les corps de vanne PA+GF.
- Processus CNC: usiner la poche d'insertion → enfoncer l'insert métallique → finir de tourner le filetage du tuyau de manière concentrique.
4 Adéquation environnementale
- Systèmes hydrauliques haute pression: Utilisez des filetages coniques NPT ou BSPT avec un produit d'étanchéité pour filetage pour une étanchéité métal sur métal.
- Vapeur à haute température: Utilisez des filetages coniques BSPT ou NPT. Évitez les filetages parallèles BSPP car la rondelle d'étanchéité peut échouer à haute température.
- Environnements à fortes vibrations: Préférez les filetages à pas fin pour un meilleur anti-desserrage, ou utiliser du frein-fil (par ex., Loctite) et rondelles de blocage.
- Environnements corrosifs: Utiliser des filetages en acier inoxydable avec du mastic. Évitez les contacts métalliques différents qui peuvent provoquer une corrosion galvanique.
5 Compatibilité des raccords standards
Paire de filetages NPT avec raccords forgés ASME B16.11 (coudes, t-shirts, accouplements). Paire de filetages BSP avec BS EN 10241 raccords de tuyauterie standards. Les connexions multi-normes nécessitent un raccord adaptateur dédié – ne vissez jamais directement le NPT dans le BSP.
6 Recommandation de sélection
- Systèmes hydrauliques et pneumatiques nord-américains: TNP.
- Plomberie européenne et asiatique, refroidissement, et gestion des fluides: BSP (Le BSPP est le plus courant).
- Pièces en plastique avec filetage: Utilisez toujours des inserts filetés en métal.
Tableaux de référence rapide sur les tailles de filetage
Les tableaux de référence suivants fournissent les dimensions les plus couramment utilisées pour chaque norme. Nous vous recommandons de les télécharger au format PDF pour une référence rapide dans l'atelier..
1 Référence de filetage grossier UNC
Taille | Majeur (mm) | Pas (mm) | TPI | Perceuse à tarauder (mm) |
#10-24 | 4.80 | 1.06 | 24 | 3.70 |
1/4-20 | 6.35 | 1.27 | 20 | 5.10 |
5/16-18 | 7.94 | 1.41 | 18 | 6.60 |
3/8-16 | 9.53 | 1.59 | 16 | 8.00 |
7/16-14 | 11.11 | 1.81 | 14 | 9.40 |
1/2-13 | 12.70 | 1.95 | 13 | 10.80 |
2 Référence de filetage métrique grossier
Taille | Majeur (mm) | Pas (mm) | Perceuse à tarauder (mm) |
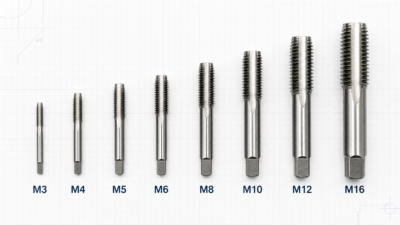
M3 | 3.00 | 0.50 | 2.50 |
M4 | 4.00 | 0.70 | 3.30 |
M5 | 5.00 | 0.80 | 4.20 |
M6 | 6.00 | 1.00 | 5.00 |
M8 | 8.00 | 1.25 | 6.80 |
M10 | 10.00 | 1.50 | 8.50 |
M12 | 12.00 | 1.75 | 10.20 |
M16 | 16.00 | 2.00 | 14.00 |
3 Référence de filetage de tuyau conique NPT
Taille | TPI | Majeur (mm) | Longueur de jauge (mm) |
1/16″ | 27 | 7.89 | 6.50 |
1/8″ | 27 | 10.24 | 7.00 |
1/4″ | 18 | 13.62 | 9.50 |
3/8″ | 18 | 17.05 | 10.50 |
1/2″ | 14 | 21.22 | 13.50 |
3/4″ | 14 | 26.57 | 14.00 |
1″ | 11.5 | 33.23 | 17.00 |
4 Référence de filetage de tuyau BSP
Taille | TPI | Majeur (mm) |
G1/8 | 28 | 9.73 |
G1/4 | 19 | 13.16 |
G3/8 | 19 | 16.66 |
G1/2 | 14 | 20.96 |
G3/4 | 14 | 26.44 |
G1 | 11 | 33.25 |
Comment JADE-CNC usine ces fils
La sélection du bon standard de filetage n'est que la première étape. La méthode d'usinage, sélection d'outils, et le contrôle du processus déterminent si le filetage final s'assemblera correctement et se scellera de manière fiable.
1 Trois méthodes d'usinage
- Tapotement: Idéal pour les petites tailles (M3-M12 / #6–1/2″), production en grand volume, et des trous traversants et borgnes.
- Filetage monopoint sur tour: Idéal pour les grandes tailles, emplacements hors normes, exigences de haute précision, et pièces tournées.
- Fraisage de filetage: Idéal pour les grands trous, matériaux difficiles à usiner, production flexible, et réduire le risque de casse de robinetterie.
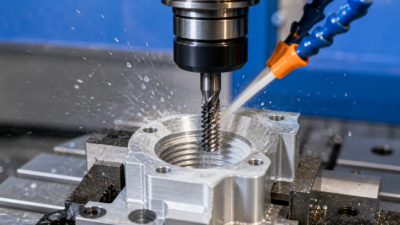
2 Sélection d'outils
- Robinets: Tarauds à goujures hélicoïdales pour trous borgnes (chips evacuate upward), tarauds à cannelure droite pour trous débouchants, and spiral point (pistolet) tarauds pour trous débouchants avec évacuation des copeaux vers l'avant. Sélection des matériaux: HSS pour usage général, cobalt (HSS-E) pour l'acier inoxydable, et carbure monobloc pour matériaux durcis. N'utilisez jamais un taraud conçu pour un standard de filetage sur un autre - les angles de filetage diffèrent.
- Moulins à fileter: Les fraises à une dent offrent une flexibilité pour les grands trous et les filetages non standard; les broyeurs multi-dents sont plus efficaces pour la production. Fraises en carbure monobloc pour petites, travail de haute précision; fraises à plaquettes indexables pour grandes, emplois sensibles aux coûts.
- Outils de filetage de tour: 60° inserts pour UNC, Métrique, et TNP; 55° inserts pour série BSP. Carbure revêtu pour usage général, CBN pour acier trempé.
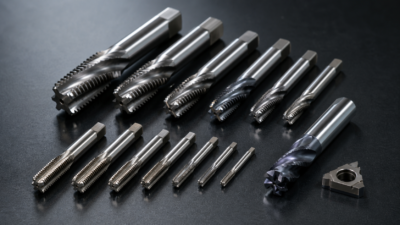
3 Chanfrein et soulagement du filetage
- Chanfrein d'entrée: Recommander C1 à C1.5 (1 mm × 45°) pour guider le boulon et éliminer les bavures.
- Allègement du filetage extérieur: Largeur environ 2 × pas, diamètre égal ou inférieur au petit diamètre.
- Dégagement des trous borgnes: Maintenir au moins 2 × pas de jeu en bas pour la rétraction du robinet.
- Filetages de tuyaux coniques (NPT/BSPT): N'utilisez pas de rainures de décharge de filetage - elles compromettent l'étanchéité. Limiter le chanfrein d'entrée à 30° ou moins.
4 Contrôle des processus pour la stabilité des threads
- Précision du perçage du taraud: Le diamètre du pré-perçage affecte directement la hauteur et l'engagement du filetage. Un trou surdimensionné réduit la résistance du filetage; un trou sous-dimensionné augmente le couple de taraudage et le risque de casse. Maintenir la tolérance de perçage du taraud dans H9.
- Liquide de refroidissement et lubrification: L'acier inoxydable et le titane nécessitent un fluide de taraudage dédié ou un liquide de refroidissement extrême pression pour réduire la friction et la chaleur de coupe.. Un refroidissement inadéquat accélère l’usure des robinets et provoque une dérive dimensionnelle.
- Adaptation de la vitesse et de l'avance: Une vitesse de taraudage excessive génère de la chaleur et provoque la casse du robinet; une vitesse trop faible provoque une accumulation de bords. Pour le fraisage de filets, la vitesse et l'avance de la broche doivent être précisément adaptées au pas pour éviter les filetages brouillés.
- Contrôle de la profondeur des trous borgnes: Réservez un espace libre suffisant (≥2× pas) en bas pour éviter les collisions du robinet. La profondeur de filetage effective doit exclure la partie de filetage incomplète pour garantir un engagement correct.
- Concentricité et perpendiculaire: Un trou de filetage incliné provoque une charge latérale du boulon et une contrainte de filetage inégale. Utilisez un porte-taraudage flottant sur les centres d'usinage pour compenser le désalignement de la broche par rapport au trou..
- Contrôle d'inspection: 100% inspection de la jauge go/no-go. Le premier article doit être entièrement inspecté; échantillon inspecter toutes les 20 à 50 pièces en production; réinspecter après chaque changement d'outil ou réaffûtage.
5 Problèmes d'usinage courants et solutions
Problème | Cause probable | Solution |
Déchiré / fils ébréchés | Foret à tarauder sous-dimensionné, robinet usé, vitesse excessive, mauvais liquide de refroidissement | Agrandir le foret à tarauder à la taille recommandée, remplacer le robinet, réduire la vitesse, augmenter le liquide de coupe |
Allez, jauge trop serrée / n'entrera pas | Foret à tarauder sous-dimensionné, robinet usé, diamètre primitif hors tolérance | Vérifier le diamètre du foret du taraud, installer un nouveau robinet, ajuster les paramètres de taraudage |
Passages interdits / coupe ample | Foret à taraud surdimensionné, robinet usé, profondeur de taraudage excessive | Réduire la taille du foret, remplacer le robinet, contrôler la profondeur de taraudage |
Fuites de filetage de tuyau | Diminution hors tolérance, mauvais état de surface, aucun mastic appliqué | Inspecter avec une jauge conique, améliorer la finition de la surface, appliquer du ruban PTFE ou du mastic |
Robinet cassé dans un trou borgne | Mauvaise évacuation des copeaux, excessive depth, grande vitesse | Use spiral flute tap, reserve clearance space, réduire la vitesse, tap in stages |
Contrôle et inspection de la qualité des fils

Après usinage, une inspection systématique garantit que les filetages répondent aux normes requises avant que les pièces ne quittent l'usine. Un thread non conforme qui atteint l'assembly peut provoquer des échecs sur le terrain, warranty claims, et des relations clients endommagées.
Inspection Item | Outil / Méthode | Applicable To | Acceptance Criterion |
Aller / No-Go gauge | Thread plug gauge (interne) / ring gauge (externe) | All standards | Go gauge enters freely; No-Go does not enter (or ≤2 turns) |
Majeur / minor diameter | Micromètre, étrier, jauge d'alésage | All standards | Dans la bande de tolérance (par ex., 6H/6g) |
Vérification du pitch | Jauge de pas de vis, microscope d'outilleur | All standards | Le profil du filetage correspond à la jauge |
Inspection de la conicité | Bouchon conique/jauge annulaire, MMT | TNP, BSPT (conique) | 1:16 cône; face de référence dans le pas de jauge |
Rugosité de la surface | Comparateur de rugosité, profilomètre | All standards | Ra ≤ 3.2 pour la fixation; Ra ≤ 1.6 pour sceller |
Concentricité / perpendicularité | MMT, indicateur à cadran + Bloc en V | All standards | Par dessin, généralement ≤ 0.05 mm |
Profondeur de filetage effective | Jauge de profondeur, jauge de profondeur de filetage, MMT | Trous borgnes | Profondeur effective ≥ exigence de dessin |
Insert coulissant / couple | Testeur de traction, clé dynamométrique | Inserts filetés en plastique | M3: coulissant ≥ 50 N, couple ≥ 0.5 N·m |
1 Flux de travail d'inspection
- Premier article: Inspectez entièrement toutes les dimensions avant de commencer la production par lots.
- En cours: Exemple d'inspection de jauge go/no-go toutes les 20 à 50 pièces. Arrêtez-vous et ajustez immédiatement si des anomalies sont détectées.
- Après changement d'outil: Effectuez à nouveau l'inspection du premier article après chaque remplacement de robinet., rebroyer, ou changement de fraise à fileter.
- Inspection finale: 100% vérification de la jauge go/no-go pour les filetages d'étanchéité critiques (NPT/BSPT). Échantillonnage AQL pour les filetages de fixation standards.
- Inserts en plastique: Effectuer des tests d'arrachement et de couple sur le premier article de chaque lot.
Considérations de coût pour différentes exigences de filetage
La sélection du filetage affecte non seulement la fonction mais également le coût de fabrication. Comprendre les facteurs de coûts aide les concepteurs à faire des compromis éclairés pendant la phase de conception, quand les changements sont les moins chers.
Facteur de coût | État à faible coût | Condition à coût élevé | Impact sur les coûts |
Norme de filetage | Métrique / UNC (commun, outils en stock) | NPT/BSPT (outils coniques spéciaux), Outils BSP 55° | Les outils spéciaux coûtent 20 à 50 % de plus + temps de configuration supplémentaire |
Taille du fil | M4–M12 / 1/4″–1/2″ (standard) | En dessous de M3 (casse élevée), above M16 (milling/turning) | Petites tailles: high tap wear; large sizes: +30–100% cycle time |
Precision class | Standard 6H/6g | Precision 4H/5H | Outils de précision + inspection complète: +30–80% |
Matériel | Aluminium, laiton, acier doux | Acier inoxydable, titane, acier trempé | Matériaux difficiles: usure élevée des outils, +50–200% de temps de cycle |
Type de trou | Trou traversant | Trou borgne | Trous borgnes: higher breakage risk, +15–30% |
Méthode d'usinage | Tapotement | Fraisage de filetage / single-point turning | Le temps de cycle de fraisage est de 2 à 3 fois le taraudage |
Taille du lot | Volume élevé | Faible volume / prototype | Faible volume: le coût d'installation par pièce peut être 2 à 5 fois plus élevé |
Niveau de contrôle | Échantillonnage Go/No-Go (NQA) | 100% inspection + Rapport complet du CMM | +20–60% pour une inspection complète |
Type de matériau de la pièce | Métal (usinage direct) | Plastique (insérer une poche + écrou en laiton à enfoncer + inspection secondaire) | +0.5–2 USD par trou d'insertion |
1 Conseils d'optimisation des coûts
- Préférer les normes communes et les tailles standards pour minimiser les coûts d'outillage.
- Standardisez les tailles et les normes de filetage au sein d'un seul produit pour réduire les changements d'outils.
- Pour les matériaux difficiles à usiner avec de petits trous borgnes, envisager le fraisage de filets au lieu du taraudage pour réduire les déchets dus aux tarauds cassés.
- Pour pièces en plastique, utiliser des inserts en laiton de taille standard plutôt que des inserts personnalisés.
- Confirmez les normes de filetage avec votre fournisseur avant la production. JADE-CNC examine les légendes de filetage avant d'usiner un UNC si ambigu, Métrique, TNP, et les exigences BSP peuvent être clarifiées rapidement.
Comment choisir: Un arbre de décision rapide
Utilisez ce framework pour déterminer rapidement le standard de thread adapté à votre application..
11.1 Quatre compromis prioritaires
- La force d'abord: Fils grossiers (profil plus haut = résistance au cisaillement plus élevée) + matériau haute performance.
- Sceller d'abord: Filetages de tuyaux coniques (NPT/BSPT) avec du mastic, ou BSPP avec joint torique.
- Démontage fréquent au préalable: Fils grossiers (résistant au filetage croisé) + inserts hélicoïdaux pour une durabilité accrue.
- Le coût d'abord: Norme commune + taille standard + tapotement + inspection par échantillonnage.
2 Arbre de décision en trois questions
- Question 1: Est-ce pour l'étanchéité des tuyaux ou la fixation mécanique? → Étanchéité des tuyaux: voir la rubrique 6. Fixation mécanique: voir la rubrique 5.
- Question 2: À quel marché le produit est-il destiné? → Amérique du Nord: UNC / TNP. Europe / Asie / mondial: Métrique / BSP.
- Question 3: Une étanchéité métal sur métal est-elle requise? → Oui: TNP / BSPT (conique). Non (à l'aide d'une laveuse): BSPP (parallèle).
- Contrôle complémentaire: La pièce est-elle en métal ou en plastique? → Plastique: préférez les vis autotaraudeuses ou les inserts thermofixés.
Règle générale: En cas de doute, choisissez Métrique : il offre la compatibilité mondiale la plus large et le coût d'usinage le plus bas.
3 Communication avec les fournisseurs
Incluez toujours la désignation complète du filetage sur le dessin (standard + taille + pas + classe de tolérance). Obtenez une confirmation écrite de votre fournisseur avant le début de la production. Chez JADE-CNC, cette confirmation fait partie du révision des dessins flux de travail, car une clarification de 30 secondes peut économiser des milliers de dollars en retouches.
Normes d'annotation des dessins de filetage
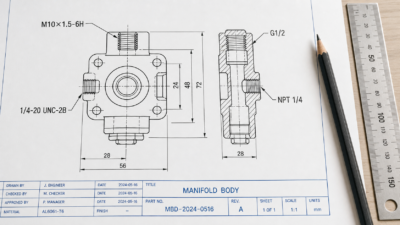
L'annotation correcte des filetages sur les dessins techniques constitue la première ligne de défense contre les erreurs d'usinage.. Le tableau ci-dessous présente les formats de légende standard et explique chaque champ..
Exemple de légende | Répartition des champs | Signification |
M10 × 1,5-6H | M / 10 / ×1,5 / 6H | Métrique / 10 mm diamètre / 1.5 pas en mm (bien) / filetage interne, coupe moyenne |
M10-6g | M / 10 / 6g | Métrique grossier (hauteur omise) / filetage extérieur, coupe moyenne |
1/4-20 UNC-2B | 1/4 / -20 / UNC / 2B | 1/4″ diamètre / 20 TPI / Grossier unifié / filetage interne, ajustement standard |
G1/2 | G / 1/2 | Filetage de tuyau parallèle BSPP / 1/2″ taille nominale (idem pour interne/externe) |
R1/2 / RC1/2 | R ou RC / 1/2 | BSPT conique: R = externe, Rc = interne / 1/2″ taille nominale |
TNP 1/4 | TNP / 1/4 | Tuyau national conique / 1/4″ taille nominale |
M10×1,5 gauche | … / LH | Filetage à gauche (la main droite est par défaut et n'est pas marquée) |
1 Meilleures pratiques en matière d'annotations
- Légendes de filetage de cote avec une ligne de repère pointant vers le diamètre principal (fils externes) ou petit diamètre (filetages internes). Pour filetages de tuyaux, utilisez toujours une ligne de repère - jamais une cote linéaire directe.
- Les fils à gauche doivent être marqués “LH”. Les filetages à droite ne nécessitent aucun marquage.
- Les filetages à pas fin doivent inclure le pas. Les filetages à gros pas peuvent omettre le pas.
- Pour trous borgnes, spécifier à la fois la profondeur de filetage effective et la profondeur de perçage, par ex., “M6, profondeur du filetage 10 mm, profondeur de perçage 14 mm”.
- N'oubliez pas que les tailles nominales des filetages de tuyaux ne sont pas des diamètres physiques : le machiniste doit rechercher le diamètre principal réel dans la norme..
Conclusion
Les normes de thread peuvent sembler être un petit détail, mais ils sont essentiels à la qualité du produit, fiabilité de l'assemblage, et coût de production. Les quatre normes dominantes — UNC, Métrique, TNP, et BSP — chacun a une géométrie distincte, utilisation régionale, et comportement d'étanchéité. Les réussir nécessite une annotation de dessin correcte, confirmation du fournisseur, outillage approprié, contrôle rigoureux des processus, et inspection systématique.
Chez JADE-CNC, nous prenons en charge les quatre normes de thread à travers Fraisage CNC, tournant, et opérations de fraisage de filets. Notre équipe qualité est performante 100% inspection de la jauge go/no-go sur les filetages critiques, et nous avons une vaste expérience dans le domaine du taraudage en acier inoxydable, contrôle de la profondeur des trous borgnes, et installation d'inserts en laiton pour pièces en plastique.
Vous ne savez pas quelle norme de filetage convient à votre produit? Envoyez votre dessin à JADE-CNC pour une révision gratuite de la sélection du filetage, estimation des coûts, et Devis usinage CNC. Contactez-nous par email, via notre formulaire de demande en ligne, ou via WhatsApp.
Abonnez-vous au blog JADE-CNC pour plus de guides techniques d'usinage CNC et les meilleures pratiques de fabrication.
Suggestions de FAQ
Q: Les filetages NPT et BSP sont-ils interchangeables ??
UN: Non. NPT utilise un profil de 60 degrés tandis que BSP utilise un profil de 55 degrés. Ils peuvent commencer à s'engager, mais ils ne scelleront pas de manière fiable et peuvent endommager les pièces.
Q: Les fixations UNC et métriques peuvent-elles être mélangées?
UN: Non. Même des tailles visuellement similaires ont des systèmes de pas différents, donc les mélanger peut provoquer des filetages croisés et une défaillance de l'assemblage.
Q: Quand faut-il utiliser le filetage à la fraise au lieu du taraudage?
UN: Le fraisage de filetage est utile pour les grands trous, matériaux durs, trous borgnes présentant un risque de casse élevé, et faible volume pièces avec plusieurs normes de filetage.

Léo Liang, Fondateur Meilleur partenaire avec R&D
LEO, fondateur de JADE-CNC, qui apporte plus de deux décennies d'expertise dans l'industrie, Leo a commencé sa carrière en tant qu'apprenti et met en pratique ses compétences en traitement de surface et en usinage CNC..