



Введение
Резьбовые соединения являются одними из наиболее распространенных, но недооцененных функций в точном производстве.. Единственный неправильный стандарт резьбы на детали, обработанной на станке с ЧПУ, может вызвать дорогостоящую цепную реакцию.: части, которые не собираются, гидравлические системы, которые протекают, целые партии, которые должны быть переработаны или списаны. Для компаний, поставляющих механически обработанные компоненты за рубежом, риск увеличивается, когда поставщик неправильно интерпретирует обозначение резьбы на чертеже и обрабатывает неверный стандарт без подтверждения..
В современной глобальной производственной среде, Четырехпоточные стандарты доминируют на рынке: UNC (Единая национальная грубая), Метрическая система ISO, ДНЯО (Национальная трубка коническая), и БСП (Британская стандартная трубка). У каждого своя геометрия., система подачи, метод уплотнения, и региональный оплот. Их сбивают с толку — особенно ДНЯО с БСП, или UNC с метрикой — одна из самых частых и дорогостоящих ошибок при обработке на станках с ЧПУ..
В этом руководстве по JADE-CNC представлено полное сравнение этих четырех стандартов., включая размерные справочные таблицы, примеры применения, методы обработки, качество инспекция, соображения стоимости, и правила рисования аннотаций. Будь вы инженер-конструктор, задающий резьбу на новом изделии, или менеджер по закупкам, проверяющий работу поставщика, эта статья поможет вам правильно разобраться в темах с первого раза и четко общаться с вашими индивидуальная обработка с ЧПУ поставщик.
Четыре стандарта резьбы: краткий обзор
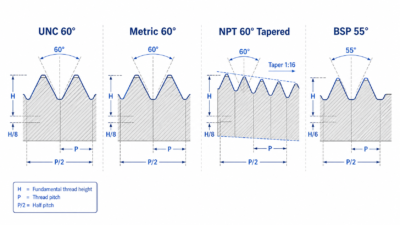
Прежде чем углубиться в подробные сравнения, вот краткий обзор каждого стандарта, включая то, как они идентифицируются на чертежах и что необходимо подтвердить перед началом обработки..
1 UNC — Единая национальная грубая обработка
UNC — это серия с крупной резьбой Единого стандарта резьбы., широко используется в США и Канаде для механической сборки. Он имеет угол резьбы 60 градусов и определяется номинальным диаметром в дюймах, за которым следует число витков на дюйм. (ТПИ), например “1/4-20 UNC”. Перед обработкой, всегда проверяйте, требует ли чертеж использования UNC (грубый) или ФНФ (отлично), и убедитесь, что диаметр указан в дюймах., не миллиметры.
2 Метрическая — метрическая резьба ISO
Метрическая резьба ISO является мировым стандартом механического крепления., используется по всей Европе, Азия, и большинство международных проектов. Он также имеет угол резьбы 60 градусов, но шаг указывается непосредственно в миллиметрах.. Типичный вызов “М6” (грубый, шаг опущен) или “М10×1,5” (мелкий шаг явно указан). Подтвердите, требуется ли крупный или мелкий шаг, и обратите внимание, что номинальный диаметр всегда указывается в миллиметрах..
3 NPT — коническая труба National Pipe
NPT — американский стандарт конической трубной резьбы., предназначен в первую очередь для герметизации жидкостных и газовых систем.. Он имеет угол резьбы 60 градусов и 1:16 сужаться (диаметр изменится на 1 мм больше 16 мм длины). ДНЯО называется “1/4″ ДНЯО” или “1/2-14 ДНЯО”. Крайне важно, номинальный размер трубы НЕ равен фактическому наружному диаметру — 1/2″ Фактический большой диаметр резьбы NPT составляет примерно 21.22 мм. Всегда подтверждайте NPT и NPS. (прямая трубная резьба) и найдите фактический основной диаметр для указанного размера трубы..
4 BSP — Британская стандартная труба
BSP — это британский/международный стандарт трубной резьбы с углом резьбы 55 градусов., широко используется в Европе, Азия, и страны Содружества. Он существует в двух формах: БСПП (параллельный, также называется резьбой G) и БСПТ (конический, с R для внешней резьбы и Rc для внутренней резьбы). БСПП идентифицируется как “Г1/4”, в то время как БСПТ “Р1/4” (внешний) или “Рк1/4” (внутренний). Подтвердите, требуется ли параллельность или конусность, и обратите внимание, что угол 55 градусов BSP несовместим с углом 60 градусов NPT..
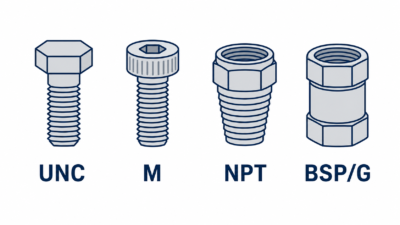
5 Внутренний против. Обозначения внешней резьбы
Понимание допусков и обозначений посадок для внутренней и наружной резьбы необходимо для правильной сборки.:
Стандартный | Внутренняя резьба | Внешняя резьба |
Метрика (ИСО) | 6ЧАС (средняя посадка) | 6г (средняя посадка) |
UNC / ФНФ | 2Б (стандартный) | 2А (стандартный) |
БСПТ (конический) | Rc | Р |
БСПП (параллельный) | Г (то же самое для обоих) | Г (то же самое для обоих) |
Все четыре стандарта по умолчанию являются правосторонними.. Левая резьба должна быть явно отмечена знаком “ЛГ” на рисунке.
Другие общие стандарты резьбы
Хотя в этом руководстве основное внимание уделяется четырем наиболее распространенным стандартам обработки на станках с ЧПУ., несколько других типов резьбы появляются в специализированных приложениях. Они кратко изложены ниже; подробные размеры см. в специальных стандартах.
Стандартный | Угол резьбы | Тип | Основное использование |
ФНФ (Единый штраф) | 60° | Имперский механический | Тонкостенные детали, точная регулировка, аэрокосмическая промышленность — то же семейство, что и UNC |
Тр (Трапециевидный) | 30° | Метрическая передача мощности | Ходовые винты, подъемные домкраты, стержни клапанов, подача станка |
АКМЕ | 29° | Имперская передача энергии | Американские ходовые винты, валеты, фиды приспособлений |
МД (Аэрокосмическая промышленность) | 60° | Аэрокосмическая специальность | Высокопрочные болты для аэрокосмической промышленности с закругленным корнем для обеспечения усталостной прочности. |
Нити передачи энергии (Тр и ACME) требуют отдельного рассмотрения при проектировании и не рассматриваются подробно в этой статье..
Сравнение основных параметров
В таблице ниже приведены ключевые геометрические и функциональные параметры всех пяти обсуждаемых типов резьбы..
Параметр | UNC | Метрика | ДНЯО | БСПП | БСПТ |
Угол резьбы | 60° | 60° | 60° | 55° | 55° |
Единица шага | ТПИ | мм | ТПИ | ТПИ | ТПИ |
Конус | Никто (прямой) | Никто (прямой) | 1:16 (конический) | Никто (прямой) | 1:16 (конический) |
Функция | Механическое крепление | Механическое крепление | Уплотнение труб | Соединение труб | Уплотнение труб |
Стандартный | ИСО 228-1 | ИСО 7-1 | |||
Основной регион | Северная Америка | По всему миру | Северная Америка | Европа / Азия | Европа / Азия |
Метод уплотнения | Предварительная нагрузка болта | Предварительная нагрузка болта | Деформация резьбы + герметик | Шайба / уплотнительное кольцо | Деформация резьбы + герметик |
1 Объяснение ключевых моментов данных
- Угол резьбы: Разница в 5 градусов между 60° и 55° может показаться небольшой., но профили резьбы совершенно несовместимы — болт 60° не будет правильно зацепляться с гайкой 55°.
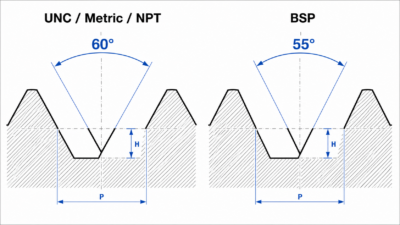
- Коэффициент конусности 1:16: Для каждого 16 мм длины резьбы, диаметр изменится на 1 мм. Именно этот конус создает уплотнение с натягом металл-металл в соединениях NPT и BSPT..
- Размер трубы против. фактический диаметр: 1/2″ Резьба NPT имеет основной диаметр примерно 21.22 мм — нет 12.7 мм. Номинальный размер трубы является историческим обозначением., не физическое измерение.
2 Классы допусков и посадки
Классы допусков резьбы определяют точность и плотность/плотность посадки.:
- Метрика: Во внутренних потоках используются заглавные буквы. (например, 6ЧАС), внешние потоки используют строчные буквы (например, 6г). Число указывает класс допуска. (6 = средняя точность), и буква обозначает фундаментальное отклонение.
- ЮНК/ФООН: Внутренние потоки используют 2B (стандартный) или 3Б (закрывать); внешние потоки используют 2А (стандартный) или 3А (закрывать).
- Общая рекомендация: Используйте 6H/6g или 2A/2B для стандартной механической сборки.. Используйте 5H/4h или 3A/3B для высокоточных или аэрокосмических приложений..
- Всегда ссылайтесь на последнюю версию применимого стандарта.. Отраслевые стандарты (аэрокосмическая промышленность MJ, нефтяной API) могут предъявляться дополнительные требования.
UNC против. Метрика: Механическая сборочная резьба
Резьба UNC и метрическая имеют одинаковый угол резьбы 60 градусов и предназначены для механического крепления, а не для уплотнения.. Однако, у них системы шага принципиально разные — UNC использует количество резьб на дюйм (ТПИ) в то время как метрика использует шаг в миллиметрах.. Это означает, что даже если размеры кажутся близкими, они никогда не взаимозаменяемы.
1 Общее сравнение размеров
UNC-размер | Майор Хе. (мм) | Подача (мм) | Ближайшая метрика | Метрическая основная (мм) | Взаимозаменяемый? |
1/4-20 | 6.35 | 1.27 | М6 | 6.00 | Нет |
5/16-18 | 7.94 | 1.41 | М8 | 8.00 | Нет |
3/8-16 | 9.53 | 1.59 | М10 | 10.00 | Нет |
1/2-13 | 12.70 | 1.95 | М12 | 12.00 | Нет |
Как показывает таблица, а 5/16-18 UNC-болт (7.94 мм) очень похоже на болт М8 (8.00 мм), но разница в высоте (1.41 мм против. 1.25 мм) означает, что они не будут соединяться вместе. Принуждение к ним приведет к перекрёстной резьбе и повреждению обеих частей..
2 Грубый против. Точный выбор резьбы
Фактор | Грубый (UNC / Метрическая грубая) | Отлично (ФНФ / Метрическая точность) |
Анти-разрыхление | Хороший | Лучше (меньший шаг = больше сопротивление) |
Подходит для тонкостенных конструкций | Средний | Лучше (меньшая высота резьбы) |
Точность регулировки | Средний | Лучше (более тонкая дополнительная подача) |
Устойчивость к повреждениям | Хороший (более высокие нити) | Средний (более короткие темы) |
Рекомендуется для | Генеральная ассамблея, толстые стены, частая разборка | Тонкие стены, точная регулировка, вибрация, аэрокосмический |
3 Примеры применения по типу продукта
Понимание того, какие продукты обычно используют какой стандарт, помогает быстро идентифицировать и общаться с поставщиками.:
Резьба UNC — распространенные продукты
- 1/4-20 Резьбовые отверстия UNC в алюминиевых корпусах (корпуса оборудования связи)
- 3/8-16 Отверстия для крепления двигателя UNC (кронштейны для крепления шагового двигателя)
- 1/4-20 Монтажные отверстия блока линейных направляющих UNC (линейные направляющие на подшипниках)
- 5/16-18 Стопорные отверстия муфты UNC (гибкие муфты)
- 3/8-16 Соединительные отверстия корпуса коробки передач UNC (кожухи редуктора)
- 1/4-20 UNC-фиксирующие пластины для приспособлений (приспособления и приспособления с ЧПУ)
Обычно встречается в механических устройствах Северной Америки., электронный, и средства автоматизации.
Метрическая резьба — распространенные продукты
- Резьбовые отверстия М6 в корпусах из нержавеющей стали (корпуса пищевого оборудования)
- Концевая резьба М8 на выходных валах двигателя (серводвигатели)
- Отверстия для крепления блока линейных направляющих M5 (линейные направляющие)
- Отверстия для стопорных винтов муфты М8 (челюстные муфты)
- Отверстия для крепления торцевой крышки корпуса подшипника M6 (опорные подшипники)
- Отверстия для фланцевого соединения M10 (фланцевые переходники из нержавеющей стали)
Распространено в европейских и азиатских машинах общего назначения., автоматизация, электроника, и медицинское оборудование.
Пластиковые детали — Резьбовые решения
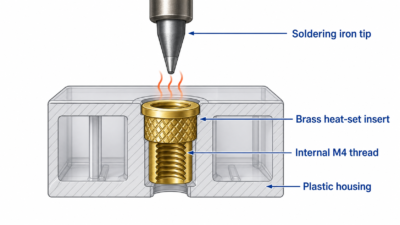
Прямое врезание в пластик обычно не рекомендуется из-за низкой прочности материала и ползучести.. Предпочтительны следующие подходы:
- Саморезы в корпусах ABS/PC (М2/М3 или #2-56/#4-40 саморез)
- Вставки из термостабилизированной латуни в корпусах редукторов PA+GF (Резьбовые вставки M3/M4)
- Латунные гайки, вставленные ультразвуком в ручки из ПОМ (Пластины M5/M6)
- Саморезы в передней панели ПК (М3/М4)
- Латунные вставки в корпусах разъемов PA/PBT (М2,5/М3)
Для пластиковых деталей, требующих трубной резьбы, всегда используйте металлическую резьбовую вставку (латунь или нержавеющая сталь) отлиты или запрессованы в пластик — никогда не нарезайте трубную резьбу непосредственно в пластике..
4 Совместимость со стандартным крепежом
Резьбу UNC следует использовать с болтами и гайками стандарта ANSI B18.2.1.. Метрическая резьба требует ISO 4014/4017 стандартные болты. Эти две системы никогда не являются взаимозаменяемыми..
5 Рекомендации по выбору
- Для продукции, экспортируемой в Северную Америку, или если на чертеже клиента указаны британские системы мер.: использовать UNC.
- Для всех остальных рынков, новые дизайны, или глобально ориентированные продукты: предпочитаю метрику.
- Для пластиковых деталей: отдавайте предпочтение саморезам или термофиксирующим вставкам, а не прямому нарезанию резьбы.
- Никогда не смешивайте крепежные детали UNC и метрические — произойдет пересечение резьбы..
ДНЯО против. БСП: Трубная резьба для уплотнения
Трубная резьба служит принципиально иной цели, чем резьба механической сборки.: их основная цель — создать герметичное уплотнение в жидкостных или газовых системах., не зажимать детали вместе. Это различие определяет их геометрию., включая конусность, угол резьбы, и способ герметизации.
1 Сравнение основных параметров
Параметр | ДНЯО | БСПП (G-резьба) | БСПТ (Р / Радиоуправляемая нить) |
Угол резьбы | 60° | 55° | 55° |
Конус | 1:16 конический | Прямой (без конуса) | 1:16 конический |
Метод уплотнения | Деформация резьбы + герметик/лента из ПТФЭ | Лицевая шайба или уплотнительное кольцо | Деформация резьбы + герметик |
Пример выноски | 1/4″ ДНЯО | Г1/4 | Р1/4 (внешний) / Рк1/4 (внутренний) |
2 Распространенные ошибки
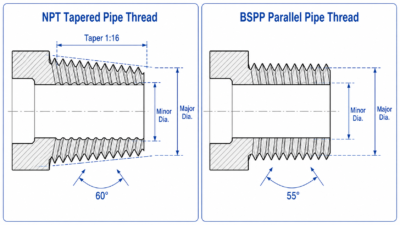
- ДНЯО против. Несоответствие угла BSP: NPT имеет угол 60°, а BSP - 55°.. Принудительное их соединение повреждает обе резьбы и приводит к утечкам..
- Внешний NPT с внутренним BSPP: Первоначально резьба может зацепляться на несколько оборотов., но со временем протечет или заклинит из-за несоответствия профиля.
- Путаница с размерами труб: Номинальный размер трубы (например, 1/2″) это не реальный диаметр резьбы. Всегда ищите реальный большой диаметр для указанного размера..
3 Примеры применения по типу продукта
Резьба NPT — распространенные продукты
- 1/4 Отверстия NPT в блоках гидравлических клапанов (гидравлические системы строительной техники)
- 1/2 Водяные порты NPT на радиаторах (промышленные радиаторы охладителя)
- 3/8 Пневматические порты NPT в алюминиевых корпусах (коллекторы пневматического оборудования)
- 1/4 Монтажные втулки датчика NPT (корпуса датчиков давления)
- 1/2 Фланцевые переходники NPT (фланцы из нержавеющей стали с резьбой)
- 3/8 Пресс-масленки NPT на корпусах подшипников (смазочные порты)
БСПП (G-резьба) — Общие продукты
- Отверстия G1/4 в пластинах водяного охлаждения (жидкостное охлаждение серверов дата-центра)
- Порты G1/2 на корпусах фильтров (оборудование для очистки воды)
- Вход/выход G3/8 на радиаторах (пластины охлаждения лазерного оборудования)
- Фланцевые соединения G1/2 (гигиенические фланцы)
- Отверстия для указателя уровня масла G3/8 на коробках передач (смотровые стекла редуктора)
- Порты охлаждения G1/4 на корпусах двигателей (кожухи двигателя с водяным охлаждением)
БСПТ (Р / Радиоуправляемая нить) — Общие продукты
- Наружная резьба R1/2 на переходниках вала (паровые вращающиеся соединения)
- Внутренние порты Rc1/4 в корпусах насосов (насосы мойки высокого давления)
- Фланцевые переходники R1/2 (фланцы для пара высокого давления)
Решения для пластиковой трубной резьбы
- Никогда не нарезайте резьбу NPT или BSP непосредственно на пластике — расползание со временем приведет к выходу из строя уплотнения..
- Используйте резьбовые вставки из латуни или нержавеющей стали, отлитые или запрессованные в корпуса клапанов PA+GF..
- Процесс ЧПУ: обработать карман для вставки → вдавить металлическую вставку → довернуть трубную резьбу концентрически.
4 Экологическая пригодность
- Гидравлические системы высокого давления: Используйте коническую резьбу NPT или BSPT с герметиком для резьбы для уплотнения металлических поверхностей..
- Высокотемпературный пар: Используйте коническую резьбу BSPT или NPT.. Избегайте параллельной резьбы BSPP, поскольку уплотнительная шайба может выйти из строя при высоких температурах..
- Среды с высокой вибрацией: Отдавайте предпочтение резьбе с мелким шагом для лучшего предотвращения расшатывания., или используйте фиксатор резьбы (например, Локтайт) и стопорные шайбы.
- Коррозионные среды: Используйте резьбу из нержавеющей стали с герметиком.. Избегайте контактов из разнородных металлов, которые могут вызвать гальваническую коррозию..
5 Совместимость стандартных фитингов
Резьба NPT сочетается с коваными фитингами ASME B16.11. (локти, тройники, муфты). Пара резьб BSP с BS EN 10241 стандартные фитинги для труб. Для соединений, не соответствующих стандартам, требуется специальный переходник — никогда не ввинчивайте NPT напрямую в BSP..
6 Рекомендации по выбору
- Североамериканские гидравлические и пневматические системы: ДНЯО.
- Европейская и азиатская сантехника, охлаждение, и работа с жидкостями: БСП (БСПП является наиболее распространенным.).
- Пластиковые детали с трубной резьбой: Всегда используйте металлические резьбовые вставки..
Краткая справочная таблица размеров резьбы
В следующих справочных таблицах представлены наиболее часто используемые размеры для каждого стандарта.. Мы рекомендуем загрузить их в формате PDF для быстрого ознакомления в цехе..
1 Справочник по грубой резьбе UNC
Размер | Главный (мм) | Подача (мм) | ТПИ | Нажмите «Дрель» (мм) |
#10-24 | 4.80 | 1.06 | 24 | 3.70 |
1/4-20 | 6.35 | 1.27 | 20 | 5.10 |
5/16-18 | 7.94 | 1.41 | 18 | 6.60 |
3/8-16 | 9.53 | 1.59 | 16 | 8.00 |
7/16-14 | 11.11 | 1.81 | 14 | 9.40 |
1/2-13 | 12.70 | 1.95 | 13 | 10.80 |
2 Метрическая грубая резьба
Размер | Главный (мм) | Подача (мм) | Нажмите «Дрель» (мм) |
М3 | 3.00 | 0.50 | 2.50 |
М4 | 4.00 | 0.70 | 3.30 |
М5 | 5.00 | 0.80 | 4.20 |
М6 | 6.00 | 1.00 | 5.00 |
М8 | 8.00 | 1.25 | 6.80 |
М10 | 10.00 | 1.50 | 8.50 |
М12 | 12.00 | 1.75 | 10.20 |
М16 | 16.00 | 2.00 | 14.00 |
3 Справочник по конической трубной резьбе NPT
Размер | ТПИ | Главный (мм) | Длина датчика (мм) |
1/16″ | 27 | 7.89 | 6.50 |
1/8″ | 27 | 10.24 | 7.00 |
1/4″ | 18 | 13.62 | 9.50 |
3/8″ | 18 | 17.05 | 10.50 |
1/2″ | 14 | 21.22 | 13.50 |
3/4″ | 14 | 26.57 | 14.00 |
1″ | 11.5 | 33.23 | 17.00 |
4 Справочник по трубной резьбе BSP
Размер | ТПИ | Главный (мм) |
Г1/8 | 28 | 9.73 |
Г1/4 | 19 | 13.16 |
G3/8 | 19 | 16.66 |
Г1/2 | 14 | 20.96 |
G3/4 | 14 | 26.44 |
Г1 | 11 | 33.25 |
Как JADE-CNC обрабатывает эти резьбы
Выбор правильного стандарта резьбы – это только первый шаг. Метод обработки, выбор инструмента, и контроль процесса определяют, будет ли конечная резьба правильно собрана и надежно загерметизирована..
1 Три метода обработки
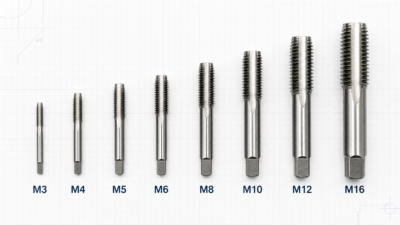
- Постукивание: Лучше всего для небольших размеров (М3–М12 / #6–1/2″), крупносерийное производство, и сквозные и глухие отверстия.
- Одноточечная резьба на токарном станке: Лучше всего подходит для больших размеров, нестандартные площадки, требования высокой точности, и точеные детали.
- Фрезерование резьбы: Лучше всего для больших отверстий, труднообрабатываемые материалы, гибкое производство, и снижение риска поломки крана.
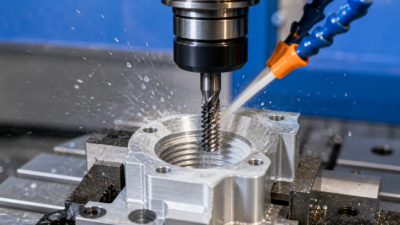
2 Выбор инструмента
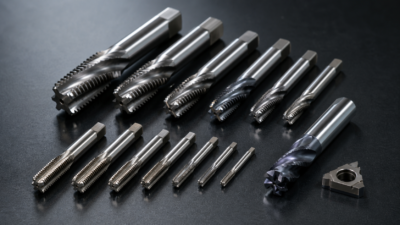
- Краны: Метчики со спиральной канавкой для глухих отверстий (чипсы эвакуируются вверх), метчики с прямой канавкой для сквозных отверстий, и спиральная точка (пистолет) метчики для сквозных отверстий с передним отводом стружки. Выбор материала: HSS для общего использования, кобальт (HSS-E) для нержавеющей стали, и твердый сплав для закаленных материалов. Никогда не используйте метчик, предназначенный для одного стандарта резьбы, на другом — углы резьбы различаются..
- Резьбовые фрезы: Однозубые фрезы обеспечивают гибкость при обработке больших отверстий и нестандартной резьбы.; многозубые фрезы более эффективны для производства. Цельнотвердосплавные фрезы для малых, высокоточная работа; фрезы со сменными пластинами для больших, чувствительные к затратам рабочие места.
- Инструменты для нарезания резьбы на токарных станках: 60° вставки для UNC, Метрика, и ДНЯО; 55° вставки для серии BSP. Твердый сплав с покрытием общего назначения, CBN для закаленной стали.
3 Фаска и сброс резьбы
- Входная фаска: Рекомендую от C1 до C1.5 (1 мм × 45°) для направления болта и удаления заусенцев.
- Внешний сброс резьбы: Ширина примерно 2 × шаг, диаметр равен или меньше меньшего диаметра.
- Зазор глухого отверстия: Обеспечьте зазор внизу как минимум в 2 раза больше для втягивания крана..
- Коническая трубная резьба (ДНЯО/БСПТ): Не используйте канавки для снятия резьбы — они нарушают герметичность.. Ограничьте входную фаску до 30° или меньше..
4 Управление процессом для стабильности резьбы
- Точность сверления метчиком: Диаметр предварительного сверла напрямую влияет на высоту резьбы и зацепление.. Отверстие большего размера снижает прочность резьбы.; отверстие меньшего размера увеличивает момент нарезания резьбы и риск поломки. Удерживайте допуск сверла для метчиков в пределах H9..
- Охлаждающая жидкость и смазка: Нержавеющая сталь и титан требуют специальной жидкости для нарезания резьбы или СОЖ под сверхвысоким давлением для уменьшения трения и выделения тепла при резке.. Недостаточное охлаждение ускоряет износ метчика и вызывает смещение размеров..
- Согласование скорости и подачи: Чрезмерная скорость нарезания резьбы приводит к перегреву и поломке метчика.; слишком низкая скорость приводит к образованию наростов. Для резьбофрезерования, скорость шпинделя и подача должны быть точно согласованы с шагом, чтобы избежать перепутанной резьбы..
- Контроль глубины глухого отверстия: Зарезервируйте достаточный зазор (≥2× шаг) внизу, чтобы предотвратить столкновение кранов. Эффективная глубина резьбы должна исключать неполную часть резьбы, чтобы обеспечить правильное зацепление..
- Концентричность и перпендикулярность: Наклонное резьбовое отверстие вызывает боковую нагрузку на болт и неравномерное натяжение резьбы.. Используйте плавающий держатель для резьбы на обрабатывающих центрах, чтобы компенсировать несоосность шпинделя и отверстия..
- Инспекционный контроль: 100% проверка манометра годен/не годен. Первое изделие должно быть полностью проверено; выборочная проверка каждые 20–50 штук на производстве; проверяйте повторно после каждой смены инструмента или переточки.
5 Распространенные проблемы обработки и решения
Проблема | Вероятная причина | Решение |
Разорванный / сколы ниток | Метчик меньшего размера, изношенный кран, чрезмерная скорость, плохая охлаждающая жидкость | Увеличить сверло до рекомендованного размера., заменить кран, снизить скорость, увеличить количество смазочно-охлаждающей жидкости |
Идите слишком туго / не войдет | Метчик меньшего размера, изношенный кран, диаметр делителя выходит за пределы допуска | Проверьте диаметр сверла для метчика, установить новый кран, настроить параметры нарезания резьбы |
Запретные проходы по манометру / свободная посадка | Увеличенное сверло для метчика, изношенный кран, чрезмерная глубина нарезания резьбы | Уменьшите размер сверла для метчика, заменить кран, контролировать глубину нарезания резьбы |
Утечка трубной резьбы | Конусность за пределами допуска, плохая обработка поверхности, герметик не наносился | Осмотр с помощью конусного калибра, улучшить качество поверхности, нанесите ленту из ПТФЭ или герметик |
Сломан кран в глухом отверстии | Плохая эвакуация стружки, чрезмерная глубина, высокоскоростной | Используйте метчик со спиральной канавкой., резервное пространство, снизить скорость, нажимайте поэтапно |
Контроль и проверка качества резьбы

После обработки, Систематический контроль гарантирует соответствие резьбы требуемому стандарту еще до того, как детали покинут завод.. Несоответствующая резьба, дошедшая до сборки, может привести к сбоям на месте., претензии по гарантии, и испортили отношения с клиентами.
Объект проверки | Инструмент / Метод | Применимо к | Критерий приемки |
Идти / Непроходной манометр | Калибр резьбовой пробки (внутренний) / кольцевой манометр (внешний) | Все стандарты | Манометр Go входит свободно; No-Go не входит (или ≤2 оборота) |
Главный / меньший диаметр | Микрометр, штангенциркуль, нумератор | Все стандарты | В пределах допуска (например, 6Н/6г) |
Проверка подачи | Измеритель шага винта, микроскоп инструментальщика | Все стандарты | Профиль резьбы соответствует размеру |
Проверка конусности | Коническая пробка/кольцевой калибр, ШМ | ДНЯО, БСПТ (конический) | 1:16 сужаться; базовая грань в пределах шага калибра |
Шероховатость поверхности | Компаратор шероховатости, профилометр | Все стандарты | Ра ≤ 3.2 для крепления; Ра ≤ 1.6 для герметизации |
Концентричность / перпендикулярность | ШМ, циферблатный индикатор + V-блок | Все стандарты | По рисунку, обычно ≤ 0.05 мм |
Эффективная глубина резьбы | Глубиномер, ограничитель глубины резьбы, ШМ | Глухие отверстия | Эффективная глубина ≥ требования к вытяжке |
Вставить выдвижной ящик / крутящий момент | Тестер на растяжение, динамометрический ключ | Пластиковые резьбовые вставки | М3: выдвижной ≥ 50 Н, крутящий момент ≥ 0.5 Н·м |
1 Рабочий процесс проверки
- Первая статья: Полностью проверьте все размеры перед началом серийного производства..
- В процессе: Выборочная проверка годности/негодности каждые 20–50 штук.. Остановитесь и немедленно отрегулируйте, если обнаружены аномалии..
- После смены инструмента: Повторно выполняйте первую проверку изделия после каждой замены крана., перешлифовать, или смена резьбовой фрезы.
- Окончательная проверка: 100% проверка калибра «годен/не годен» на наличие важных уплотнительных резьб (ДНЯО/БСПТ). Отбор проб AQL для стандартной крепежной резьбы.
- Пластиковые вставки: Выполните испытания на выдергивание и крутящий момент первого изделия каждой партии..
Соображения стоимости для различных требований к резьбе
Выбор резьбы влияет не только на функциональность, но и на стоимость изготовления.. Понимание факторов затрат помогает дизайнерам принимать обоснованные компромиссы на этапе проектирования., когда изменения обходятся дешевле.
Фактор стоимости | Недорогое состояние | Дорогостоящее состояние | Влияние на стоимость |
Стандарт резьбы | Метрика / UNC (общий, инструменты на складе) | ДНЯО/БСПТ (специальные конусные инструменты), Инструменты BSP 55° | Специальные инструменты стоят на 20–50% дороже. + дополнительное время на установку |
Размер резьбы | М4–М12 / 1/4″–1/2″ (стандартный) | Ниже М3 (высокая поломка), выше М16 (фрезерование/токарная обработка) | Маленькие размеры: высокий износ метчика; большие размеры: +30–100% время цикла |
Класс точности | Стандартный 6H/6g | Точность 4 часа/5 часов | Прецизионные инструменты + полная проверка: +30–80% |
Материал | Алюминий, латунь, мягкая сталь | Нержавеющая сталь, титан, закаленная сталь | Сложные материалы: высокий износ инструмента, +50–200% время цикла |
Тип отверстия | Сквозное отверстие | Глухое отверстие | Глухие отверстия: более высокий риск поломки, +15–30% |
Метод обработки | Постукивание | Фрезерование резьбы / одноточечный поворот | Время цикла фрезерования составляет 2–3× нарезания резьбы. |
Размер партии | Большой объем | Низкая громкость / прототип | Низкая громкость: стоимость установки за штуку может быть в 2–5 раз выше |
Уровень проверки | Отбор проб «годен/не годен» (AQL) | 100% инспекция + Полный отчет ШМ | +20–60% за полную проверку |
Тип материала детали | Металл (прямая обработка) | Пластик (вставить карман + запрессованная латунная гайка + вторичная проверка) | +0.5–2 доллара США за вставное отверстие |
1 Советы по оптимизации затрат
- Отдавайте предпочтение общим стандартам и стандартным размерам, чтобы минимизировать затраты на оснастку..
- Стандартизируйте размеры и стандарты резьбы в одном продукте, чтобы сократить необходимость замены инструмента..
- Для труднообрабатываемых материалов с небольшими глухими отверстиями., рассмотрите возможность фрезерования резьбы вместо нарезания резьбы, чтобы уменьшить количество отходов от сломанных метчиков..
- Для пластиковых деталей, используйте латунные вставки стандартного размера, а не специальные вставки.
- Перед началом производства подтвердите стандарты резьбы у своего поставщика.. JADE-CNC проверяет обозначения резьбы перед обработкой, поэтому неоднозначный UNC, Метрика, ДНЯО, и требования BSP могут быть уточнены заранее.
Как выбрать: Дерево быстрых решений
Используйте эту структуру, чтобы быстро определить правильный стандарт резьбы для вашего приложения..
11.1 Четыре приоритетных компромисса
- Сила прежде всего: Грубые нити (более высокий профиль = более высокая прочность на сдвиг) + высокопроизводительный материал.
- Сначала уплотнение: Коническая трубная резьба (ДНЯО/БСПТ) с герметиком, или BSPP с уплотнительным кольцом.
- Сначала частая разборка: Грубые нити (устойчив к перекрёстной резьбе) + спиральные вставки для повышения долговечности.
- Стоимость сначала: Общий стандарт + стандартный размер + постукивание + выборочный контроль.
2 Дерево решений из трех вопросов
- Вопрос 1: Это для герметизации труб или механического крепления?? → Уплотнение труб: см. раздел 6. Механическое крепление: см. раздел 5.
- Вопрос 2: На какой рынок предназначен продукт? → Северная Америка: UNC / ДНЯО. Европа / Азия / глобальный: Метрика / БСП.
- Вопрос 3: Требуется ли уплотнение металл-металл?? → Да: ДНЯО / БСПТ (конический). Нет (используя шайбу): БСПП (параллельный).
- Дополнительная проверка: Деталь металлическая или пластиковая?? → Пластик: отдавайте предпочтение саморезам или термофиксирующим вставкам.
Эмпирическое правило: Когда сомневаешься, выберите Metric — он имеет самую широкую глобальную совместимость и самую низкую стоимость обработки.
3 Связь с поставщиками
Всегда указывайте полное обозначение резьбы на чертеже. (стандартный + размер + подача + класс допуска). Получите письменное подтверждение от вашего поставщика до начала производства.. В JADE-CNC, это подтверждение является частью обзор чертежей рабочий процесс, потому что 30-секундное разъяснение может сэкономить тысячи на доработке.
Стандарты аннотаций чертежей резьбы
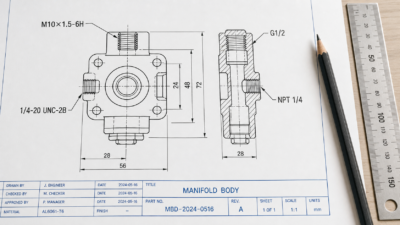
Правильная аннотация резьбы на инженерных чертежах — первая линия защиты от ошибок обработки.. В таблице ниже показаны стандартные форматы выносок и поясняется каждое поле..
Пример выноски | Разбивка полей | Значение |
М10×1,5-6Н | М / 10 / ×1,5 / 6ЧАС | Метрика / 10 диаметр мм / 1.5 шаг в мм (отлично) / внутренняя резьба, средняя посадка |
М10-6г | М / 10 / 6г | Метрическая грубая (шаг опущен) / внешняя резьба, средняя посадка |
1/4-20 UNC-2B | 1/4 / -20 / UNC / 2Б | 1/4″ диаметр / 20 ТПИ / Унифицированный грубый / внутренняя резьба, стандартная посадка |
Г1/2 | Г / 1/2 | Параллельная трубная резьба BSPP / 1/2″ номинальный размер (то же самое для внутреннего/внешнего) |
Р1/2 / Рк1/2 | Р или Рк / 1/2 | BSPT конический: Р = внешний, Rc = внутренний / 1/2″ номинальный размер |
ДНЯО 1/4 | ДНЯО / 1/4 | Национальная трубка коническая / 1/4″ номинальный размер |
M10×1,5 левый | … / ЛГ | Левая резьба (правая рука используется по умолчанию и не отмечена) |
1 Лучшие практики аннотаций
- Обозначения размерной резьбы с выносной линией, указывающей на большой диаметр. (внешние потоки) или малый диаметр (внутренние резьбы). Для трубной резьбы, всегда используйте выносную линию, а не прямой линейный размер..
- Левая резьба должна быть маркирована. “ЛГ”. Правая резьба не требует маркировки..
- Резьба с мелким шагом должна включать шаг. В резьбах с крупным шагом шаг может отсутствовать..
- Для глухих отверстий, укажите как эффективную глубину резьбы, так и глубину сверления, например, “М6, глубина резьбы 10 мм, глубина сверления 14 мм”.
- Помните, что номинальные размеры трубной резьбы не являются физическими диаметрами — машинист должен найти фактический большой диаметр по стандарту..
Заключение
Стандарты резьбы могут показаться мелочью, но они имеют решающее значение для качества продукции, надежность сборки, и стоимость производства. Четыре доминирующих стандарта — UNC, Метрика, ДНЯО, и BSP — каждый имеет разную геометрию., региональное использование, и герметичность. Чтобы сделать их правильно, необходимы правильные аннотации к чертежу., подтверждение поставщика, правильный инструмент, строгий контроль процесса, и систематический осмотр.
В JADE-CNC, мы поддерживаем все четыре стандарта потоков во всех Фрезерование с ЧПУ, поворот, и резьбофрезерные операции. Наша команда качества выполняет 100% проверка калибра «годен/не годен» на критических резьбах, и у нас есть большой опыт в нарезании резьбы из нержавеющей стали, контроль глубины глухого отверстия, и установка латунных вставок для пластиковых деталей.
Не уверены, какой стандарт резьбы подходит для вашего продукта? Отправьте свой чертеж в JADE-CNC для бесплатной проверки выбора резьбы., смета расходов, и Расценки на обработку на станке с ЧПУ. Свяжитесь с нами по электронной почте, через нашу онлайн-форму запроса, или через WhatsApp.
Подпишитесь на блог JADE-CNC, чтобы получить дополнительные технические руководства по обработке на станках с ЧПУ и передовой опыт производства..
Часто задаваемые вопросы Предложения
вопрос: Взаимозаменяемы ли резьбы NPT и BSP??
А: Нет. NPT использует профиль 60 градусов, а BSP использует профиль 55 градусов.. Они могут начать заниматься, но они не будут надежно герметизироваться и могут повредить детали..
вопрос: Можно ли смешивать крепеж UNC и метрическую систему??
А: Нет. Даже визуально схожие размеры имеют разные системы шага., поэтому их смешивание может привести к перекосу резьбы и сбою сборки..
вопрос: Когда следует использовать резьбофрезерование вместо нарезания резьбы?
А: Фрезерование резьбы полезно для больших отверстий., твердые материалы, глухие отверстия с высоким риском поломки, и малообъемный детали с несколькими стандартами резьбы.

Лео Лян, Основатель, лучший партнер R&Д
Основатель JADE-CNC Лео, который обладает более чем двадцатилетним опытом работы в отрасли, Лео начал свою карьеру в качестве ученика и практиковал свои навыки в области обработки поверхностей и обработки на станках с ЧПУ..