



مقدمة
تعد الوصلات الملولبة من بين الميزات الأكثر شيوعًا والتي لا تحظى بالتقدير في التصنيع الدقيق. يمكن لمعيار خيط واحد خاطئ على جزء مُشكَّل باستخدام الحاسب الآلي أن يؤدي إلى تفاعل متسلسل باهظ الثمن: الأجزاء التي لا يتم تجميعها, الأنظمة الهيدروليكية التي تتسرب, الدفعات الكاملة التي يجب إعادة صياغتها أو إلغائها. للشركات التي تقوم بتوريد المكونات المصنعة في الخارج, يتم تضخيم المخاطر عندما يخطئ المورد في تفسير وسيلة شرح الخيط على الرسم ويقوم بالآلات بمعيار خاطئ دون تأكيد.
في بيئة التصنيع العالمية اليوم, أربعة معايير خيوط تهيمن على السوق: قيادة الأمم المتحدة (الخشنة الوطنية الموحدة), مقياس الأيزو, معاهدة حظر الانتشار النووي (الأنابيب الوطنية مدبب), و بي إس بي (الأنابيب القياسية البريطانية). لكل منها هندستها الخاصة, نظام الملعب, طريقة الختم, ومعقلها الإقليمي. مما يربكهم - وخاصة معاهدة حظر الانتشار النووي مع BSP, أو UNC مع Metric - يعد أحد الأخطاء الأكثر شيوعًا والأكثر تكلفة في التصنيع باستخدام الحاسب الآلي.
يوفر دليل JADE-CNC هذا مقارنة كاملة لهذه المعايير الأربعة, بما في ذلك المخططات المرجعية الأبعاد, أمثلة التطبيق, طرق التصنيع, جودة تقتيش, اعتبارات التكلفة, ورسم قواعد الشرح. سواء كنت مهندس تصميم يحدد المواضيع على منتج جديد أو مدير مشتريات يتحقق من عمل المورد, ستساعدك هذه المقالة في الحصول على المواضيع بشكل صحيح من المرة الأولى والتواصل بوضوح مع أصدقائك التصنيع باستخدام الحاسب الآلي المخصصة مزود.
أربعة معايير الموضوع في لمحة
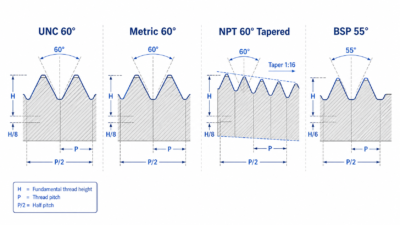
قبل الغوص في المقارنات التفصيلية, فيما يلي نظرة عامة سريعة على كل معيار, بما في ذلك كيفية تحديدها على الرسومات وما يجب تأكيده قبل بدء التشغيل الآلي.
1 UNC - الخشنة الوطنية الموحدة
UNC هي سلسلة الخيوط الخشنة لمعيار الخيط الموحد, يستخدم على نطاق واسع في الولايات المتحدة وكندا للتجميع الميكانيكي. لها زاوية خيط 60 درجة ويتم تحديدها بالقطر الاسمي بالبوصة متبوعًا بالخيوط لكل بوصة (TPI), على سبيل المثال “1/4-20 قيادة الأمم المتحدة”. قبل التصنيع, قم دائمًا بتأكيد ما إذا كان الرسم يستدعي UNC (خشن) أو مؤسسة الأمم المتحدة (بخير), والتحقق من أن القطر بالبوصة, وليس ملليمتر.
2 متري - موضوع ISO متري
يعتبر الخيط المتري ISO هو المعيار العالمي للتثبيت الميكانيكي, تستخدم في جميع أنحاء أوروبا, آسيا, ومعظم المشاريع العالمية. كما أن لديها زاوية خيط 60 درجة ولكنها تحدد درجة الصوت مباشرة بالملليمتر. وسيلة الشرح النموذجية هي “م6” (خشن, تم حذف الملعب) أو “م10×1.5” (الملعب غرامة ذكر صراحة). تأكد مما إذا كانت درجة الصوت خشنة أو ناعمة مطلوبة, ولاحظ أن القطر الاسمي يكون دائمًا بالملليمتر.
3 NPT - الأنابيب الوطنية المدببة
NPT هو المعيار الأمريكي لخيوط الأنابيب المدببة, مصممة في المقام الأول لإغلاق أنظمة السوائل والغاز. لها زاوية خيط 60 درجة و 1:16 تفتق (يتغير القطر حسب 1 مم فوق 16 ملم من الطول). يتم استدعاء معاهدة حظر الانتشار النووي باسم “1/4″ معاهدة حظر الانتشار النووي” أو “1/2-14 معاهدة حظر الانتشار النووي”. بشكل حاسم, حجم الأنبوب الاسمي لا يساوي القطر الخارجي الفعلي - 1/2″ يمتلك خيط NPT قطرًا رئيسيًا فعليًا يبلغ تقريبًا 21.22 مم. تأكد دائمًا من NPT مقابل NPS (خيط الأنابيب المستقيم) وابحث عن القطر الرئيسي الفعلي لحجم الأنبوب المحدد.
4 BSP - الأنابيب القياسية البريطانية
BSP هو المعيار البريطاني/الدولي لخيوط الأنابيب بزاوية 55 درجة, تستخدم على نطاق واسع في أوروبا, آسيا, ودول الكومنولث. يأتي في شكلين: بي إس بي بي (موازي, ويسمى أيضًا خيط G) وBSPT (مدبب, مع R للخيوط الخارجية و Rc للخيوط الداخلية). تم تعريف BSPP على أنه “جي1/4”, بينما BSPT هو “ر1/4” (خارجي) أو “آر سي 1/4” (داخلي). تأكيد ما إذا كان مطلوبا موازية أو مدببة, ولاحظ أن زاوية 55 درجة لـ BSP غير متوافقة مع زاوية 60 درجة لـ NPT.
5 الداخلية مقابل. تسميات الصفحات الخارجية
يعد فهم التسامح والتسميات الملائمة للخيوط الداخلية والخارجية أمرًا ضروريًا للتجميع الصحيح:
معيار | الموضوع الداخلي | الموضوع الخارجي |
متري (ايزو) | 6ح (مقاس متوسط) | 6ز (مقاس متوسط) |
قيادة الأمم المتحدة / مؤسسة الأمم المتحدة | 2ب (معيار) | 2أ (معيار) |
بي إس بي تي (مدبب) | RC | ر |
بي إس بي بي (موازي) | ز (نفس الشيء بالنسبة لكليهما) | ز (نفس الشيء بالنسبة لكليهما) |
جميع المعايير الأربعة هي اليمنى بشكل افتراضي. يجب أن يتم وضع علامة واضحة على المواضيع اليسرى “إل إتش” على الرسم.
معايير الموضوع المشترك الأخرى
بينما يركز هذا الدليل على المعايير الأربعة الأكثر انتشارًا في التصنيع باستخدام الحاسب الآلي, تظهر عدة أنواع أخرى من الخيوط في التطبيقات المتخصصة. يتم تلخيصها لفترة وجيزة أدناه; الرجوع إلى معايير مخصصة للأبعاد التفصيلية.
معيار | زاوية الموضوع | يكتب | الاستخدام الأساسي |
مؤسسة الأمم المتحدة (غرامة موحدة) | 60° | الميكانيكية الإمبراطورية | أجزاء ذات جدران رقيقة, تعديل الدقة, الفضاء الجوي - نفس عائلة UNC |
آر (شبه منحرف) | 30° | نقل الطاقة المترية | مسامير الرصاص, رافعات الرفع, ينبع صمام, يغذي أداة الآلة |
ذروة | 29° | نقل الطاقة الإمبراطورية | مسامير الرصاص الأمريكية, الرافعات, يغذي لاعبا اساسيا |
إم جي (الفضاء الجوي) | 60° | تخصص طيران | مسامير فضائية عالية القوة مع جذر مستدير لمقاومة التعب |
خيوط نقل الطاقة (آر و أكمي) تتطلب دراسة تصميم منفصلة ولا يتم تناولها بالتفصيل في هذه المقالة.
مقارنة المعلمة الأساسية
يلخص الجدول أدناه المعلمات الهندسية والوظيفية الرئيسية عبر جميع أنواع الخيوط الخمسة التي تمت مناقشتها.
المعلمة | قيادة الأمم المتحدة | متري | معاهدة حظر الانتشار النووي | بي إس بي بي | بي إس بي تي |
زاوية الموضوع | 60° | 60° | 60° | 55° | 55° |
وحدة الملعب | TPI | مم | TPI | TPI | TPI |
تفتق | لا أحد (مستقيم) | لا أحد (مستقيم) | 1:16 (مدبب) | لا أحد (مستقيم) | 1:16 (مدبب) |
وظيفة | التثبيت الميكانيكي | التثبيت الميكانيكي | ختم الأنابيب | اتصال الأنابيب | ختم الأنابيب |
معيار | ايزو 228-1 | ايزو 7-1 | |||
المنطقة الابتدائية | أمريكا الشمالية | في جميع أنحاء العالم | أمريكا الشمالية | أوروبا / آسيا | أوروبا / آسيا |
طريقة الختم | التحميل المسبق الترباس | التحميل المسبق الترباس | تشوه الموضوع + مانع التسرب | غسالة / يا الدائري | تشوه الموضوع + مانع التسرب |
1 شرح نقاط البيانات الرئيسية
- زاوية الموضوع: قد يبدو الفرق 5 درجات بين 60 درجة و55 درجة صغيرا, لكن ملفات تعريف الخيط غير متوافقة تمامًا - لن يقوم مسمار 60 درجة بتعشيق صامولة 55 درجة بشكل صحيح.
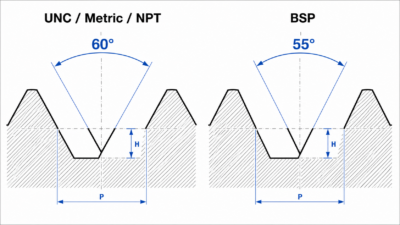
- نسبة تفتق 1:16: لكل 16 ملم من طول الخيط, يتغير القطر حسب 1 مم. هذا الاستدقاق هو ما يخلق ختم التداخل من المعدن إلى المعدن في اتصالات NPT وBSPT.
- حجم الأنابيب مقابل. القطر الفعلي: أ 1/2″ يبلغ قطر خيط NPT تقريبًا 21.22 مم - لا 12.7 مم. حجم الأنبوب الاسمي هو تسمية تاريخية, وليس البعد المادي.
2 فئات التسامح والملاءمة
تحدد فئات تحمل الخيط دقة ورخاوة/ضيق الملاءمة:
- متري: تستخدم الخيوط الداخلية أحرفًا كبيرة (على سبيل المثال, 6ح), تستخدم الخيوط الخارجية أحرفًا صغيرة (على سبيل المثال, 6ز). يشير الرقم إلى درجة التسامح (6 = دقة متوسطة), والحرف يدل على الانحراف الجوهري.
- قيادة الأمم المتحدة/مؤسسة الأمم المتحدة: الخيوط الداخلية تستخدم 2B (معيار) أو 3ب (يغلق); الخيوط الخارجية تستخدم 2A (معيار) أو 3 أ (يغلق).
- توصية عامة: استخدم 6H/6g أو 2A/2B للتجميع الميكانيكي القياسي. استخدم 5H/4h أو 3A/3B للتطبيقات عالية الدقة أو تطبيقات الفضاء الجوي.
- قم دائمًا بالرجوع إلى أحدث إصدار من المعيار المعمول به. معايير خاصة بالصناعة (الفضاء الجوي MJ, API البترول) قد تفرض متطلبات إضافية.
UNC مقابل. متري: خيوط التجميع الميكانيكية
تشترك خيوط UNC وMetric في نفس زاوية الخيط البالغة 60 درجة وكلاهما مصمم للتثبيت الميكانيكي بدلاً من الختم. لكن, تختلف أنظمة الملعب الخاصة بها بشكل أساسي - تستخدم UNC خيوطًا لكل بوصة (TPI) بينما يستخدم متري الملعب بالملليمتر. وهذا يعني أنه حتى عندما تبدو الأحجام قريبة, فهي غير قابلة للتبديل أبدًا.
1 مقارنة الحجم المشترك
حجم UNC | الرائد ه. (مم) | يقذف (مم) | أقرب متري | متري رئيسي (مم) | قابلة للتبديل? |
1/4-20 | 6.35 | 1.27 | م6 | 6.00 | لا |
5/16-18 | 7.94 | 1.41 | م8 | 8.00 | لا |
3/8-16 | 9.53 | 1.59 | م10 | 10.00 | لا |
1/2-13 | 12.70 | 1.95 | م12 | 12.00 | لا |
كما يظهر الجدول, أ 5/16-18 الترباس UNC (7.94 مم) يبدو قريبًا جدًا من الترباس M8 (8.00 مم), لكن فرق الملعب (1.41 مم مقابل. 1.25 مم) يعني أنهم لن يترابطوا معًا. سيؤدي إجبارهم إلى تقاطع الخيط وإتلاف كلا الجزأين.
2 الخشنة مقابل. اختيار موضوع غرامة
عامل | خشن (قيادة الأمم المتحدة / متري الخشنة) | بخير (مؤسسة الأمم المتحدة / متري غرامة) |
مكافحة تخفيف | جيد | أحسن (درجة أصغر = مقاومة أكبر) |
ملاءمة الجدران الرقيقة | متوسط | أحسن (ارتفاع الخيط أصغر) |
دقة التعديل | متوسط | أحسن (تغذية تزايدية أدق) |
مقاومة الضرر | جيد (خيوط أطول) | متوسط (خيوط أقصر) |
الموصى بها ل | الجمعية العامة, جدران سميكة, التفكيك المتكرر | جدران رقيقة, تعديل الدقة, اهتزاز, الفضاء الجوي |
3 أمثلة التطبيق حسب نوع المنتج
إن فهم المنتجات التي تستخدم عادةً أي معيار يساعد في التعرف السريع والتواصل مع الموردين:
موضوع UNC - المنتجات المشتركة
- 1/4-20 UNC ثقوب مترابطة في حاويات الألومنيوم (مساكن معدات الاتصالات)
- 3/8-16 فتحات تثبيت محرك UNC (أقواس تركيب محرك السائر)
- 1/4-20 فتحات تركيب كتلة الدليل الخطي UNC (منزلقات تحمل خطية)
- 5/16-18 فتحات قفل اقتران UNC (وصلات مرنة)
- 3/8-16 فتحات اتصال مبيت علبة التروس UNC (أغلفة المخفض)
- 1/4-20 لوحات تحديد موقع تركيبات UNC (الرقص والتركيبات باستخدام الحاسب الآلي)
توجد عادةً في الآلات الميكانيكية بأمريكا الشمالية, إلكتروني, ومعدات التشغيل الآلي.
الخيط المتري – المنتجات الشائعة
- فتحات M6 مترابطة في حاويات من الفولاذ المقاوم للصدأ (مساكن الآلات الغذائية)
- خيوط نهاية العمود M8 على أعمدة إخراج المحرك (محركات سيرفو)
- فتحات تثبيت كتلة الدليل الخطي M5 (منزلقات السكك الحديدية الخطية)
- M8 اقتران قفل ثقوب المسمار (وصلات الفك)
- فتحات تثبيت الغطاء النهائي للمبيت M6 (محامل كتلة الوسادة)
- فتحات اتصال شفة M10 (محولات شفة الفولاذ المقاوم للصدأ)
شائع في الآلات العامة الأوروبية والآسيوية, الأتمتة, إلكترونيات, والمعدات الطبية.
الأجزاء البلاستيكية – حلول الخيوط
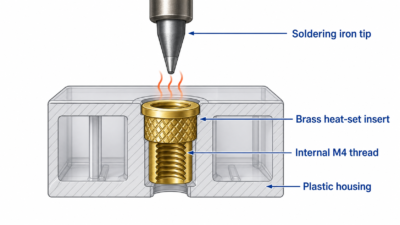
لا يُنصح عمومًا بالنقر المباشر على البلاستيك بسبب انخفاض قوة المادة وزحفها. ويفضل الأساليب التالية:
- مسامير ذاتية التنصت في أغلفة ABS/PC (M2/M3 أو #2-56/#4-40 التنصت على الذات)
- حشوات نحاسية مثبتة بالحرارة في أغطية علبة التروس PA+GF (إدراجات مترابطة M3/M4)
- صواميل نحاسية يتم إدخالها بالموجات فوق الصوتية في مقابض POM (إدراجات M5/M6)
- مسامير التنصت الذاتية في اللوحات الأمامية للكمبيوتر الشخصي (M3/M4)
- إدراجات نحاسية في علب موصل PA/PBT (M2.5/M3)
للأجزاء البلاستيكية التي تتطلب خيوط الأنابيب, استخدم دائمًا ملحقًا معدنيًا ملولبًا (النحاس أو الفولاذ المقاوم للصدأ) مصبوبة أو مضغوطة في البلاستيك - لا تقم أبدًا بقطع خيوط الأنابيب مباشرة في البلاستيك.
4 التوافق السحابة القياسية
يجب استخدام خيوط UNC مع البراغي والصواميل القياسية ANSI B18.2.1. المواضيع المترية تتطلب ISO 4014/4017 البراغي القياسية. النظامان غير قابلين للتبادل أبدًا.
5 توصية الاختيار
- بالنسبة للمنتجات المصدرة إلى أمريكا الشمالية أو عندما يحدد رسم العميل الإمبراطوري: استخدم UNC.
- لجميع الأسواق الأخرى, تصاميم جديدة, أو المنتجات ذات التوجه العالمي: تفضل متري.
- للأجزاء البلاستيكية: تفضل استخدام براغي ذاتية التنصت أو ملحقات مثبتة بالحرارة بدلاً من النقر المباشر.
- لا تخلط مطلقًا بين أدوات UNC ومثبتات Metric، حيث سيحدث ترابط متقاطع.
معاهدة حظر الانتشار النووي مقابل. بسب: خيوط الأنابيب للختم
تخدم خيوط الأنابيب غرضًا مختلفًا بشكل أساسي عن خيوط التجميع الميكانيكية: هدفهم الأساسي هو إنشاء ختم مانع للتسرب في أنظمة السوائل أو الغاز, عدم ربط الأجزاء ببعضها. هذا التمييز يقود هندستهم, بما في ذلك تفتق, زاوية الخيط, وطريقة الختم.
1 مقارنة المعلمة الأساسية
المعلمة | معاهدة حظر الانتشار النووي | بي إس بي بي (جي الموضوع) | بي إس بي تي (ر / موضوع الصليب الأحمر) |
زاوية الموضوع | 60° | 55° | 55° |
تفتق | 1:16 مدبب | مستقيم (لا تفتق) | 1:16 مدبب |
طريقة الختم | تشوه الموضوع + شريط مانع التسرب/PTFE | غسالة الوجه أو الحلقة O | تشوه الموضوع + مانع التسرب |
مثال وسيلة الشرح | 1/4″ معاهدة حظر الانتشار النووي | جي1/4 | ر1/4 (خارجي) / آر سي 1/4 (داخلي) |
2 الأخطاء الشائعة
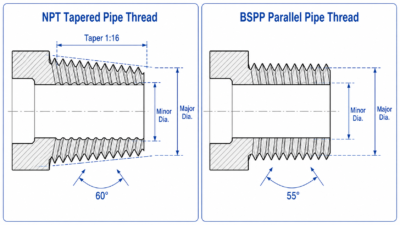
- معاهدة حظر الانتشار النووي مقابل. عدم تطابق زاوية BSP: تبلغ زاوية NPT 60 درجة بينما تبلغ زاوية BSP 55 درجة. يؤدي إجبارهما معًا إلى إتلاف الخيوط والتسبب في حدوث تسربات.
- معاهدة حظر الانتشار النووي من الخارج إلى BSPP الداخلي: قد تنخرط الخيوط لبضع دورات في البداية, ولكن سيتم تسريبه أو الاستيلاء عليه في النهاية بسبب عدم تطابق الملف الشخصي.
- ارتباك في حجم الأنبوب: حجم الأنبوب الاسمي (على سبيل المثال, 1/2″) ليس قطر الخيط الفعلي. ابحث دائمًا عن القطر الرئيسي الحقيقي للحجم المحدد.
3 أمثلة التطبيق حسب نوع المنتج
موضوع معاهدة حظر الانتشار النووي – المنتجات المشتركة
- 1/4 فتحات NPT في كتل الصمامات الهيدروليكية (الأنظمة الهيدروليكية لآلات البناء)
- 1/2 منافذ المياه NPT على المشتتات الحرارية (مشعات التبريد الصناعية)
- 3/8 منافذ هوائية NPT في حاويات من الألومنيوم (مجمعات المعدات الهوائية)
- 1/4 زعماء تركيب أجهزة الاستشعار NPT (العلب الارسال الضغط)
- 1/2 محولات شفة NPT (الشفاه الخيوط الفولاذ المقاوم للصدأ)
- 3/8 تجهيزات الشحوم NPT على العلب الحاملة (منافذ التشحيم)
بي إس بي بي (جي الموضوع) — المنتجات المشتركة
- فتحات G1/4 في ألواح تبريد المياه (التبريد السائل لخادم مركز البيانات)
- منافذ G1/2 على أغلفة الفلتر (معدات معالجة المياه)
- مدخل/مخرج G3/8 على المشتتات الحرارية (لوحات تبريد معدات الليزر)
- وصلات شفة G1/2 (الشفاه الصحية)
- منافذ قياس مستوى الزيت G3/8 في علب التروس (نظارات الرؤية المخفض)
- منافذ تبريد G1/4 على أغطية المحرك (سترات السيارات المبردة بالماء)
بي إس بي تي (ر / موضوع الصليب الأحمر) — المنتجات المشتركة
- خيط خارجي R1/2 على محولات العمود (المفاصل الدوارة البخارية)
- منافذ Rc1/4 داخلية في أجسام المضخات (مضخات غسيل الضغط العالي)
- محولات شفة R1/2 (الشفاه البخارية ذات الضغط العالي)
حلول خيوط الأنابيب البلاستيكية
- لا تقم أبدًا بقطع خيوط NPT أو BSP مباشرة في البلاستيك - فالزحف سيتسبب في فشل الختم بمرور الوقت.
- استخدم إدخالات ملولبة من النحاس أو الفولاذ المقاوم للصدأ مصبوبة أو مضغوطة في أجسام الصمامات PA+GF.
- عملية CNC: قم بتشكيل جيب الإدخال ← اضغط على الإدخال المعدني ← قم بإنهاء خيط الأنبوب بشكل مركزي.
4 الملاءمة البيئية
- الأنظمة الهيدروليكية ذات الضغط العالي: استخدم خيوط مدببة NPT أو BSPT مع مادة مانعة للتسرب لختم المعدن إلى المعدن.
- بخار ذو درجة حرارة عالية: استخدم خيوط مدببة BSPT أو NPT. تجنب استخدام الخيوط المتوازية BSPP لأن غسالة الختم قد تفشل عند درجات الحرارة العالية.
- بيئات عالية الاهتزاز: تفضل الخيوط ذات الدرجة الدقيقة لتحسين مقاومة الارتخاء, أو استخدام خزانة الموضوع (على سبيل المثال, لوكتايت) وغسالات القفل.
- البيئات المسببة للتآكل: استخدم خيوط الفولاذ المقاوم للصدأ مع مانع التسرب. تجنب التلامسات المعدنية المختلفة التي يمكن أن تسبب التآكل الجلفاني.
5 توافق التركيب القياسي
تقترن خيوط NPT مع تركيبات ASME B16.11 المزورة (المرفقين, المحملات, وصلات). تقترن خيوط BSP مع BS EN 10241 تجهيزات الأنابيب القياسية. تتطلب الاتصالات عبر المعايير تركيب محول مخصص - لا تقم مطلقًا بتوصيل NPT مباشرة إلى BSP.
6 توصية الاختيار
- الأنظمة الهيدروليكية والهوائية في أمريكا الشمالية: معاهدة حظر الانتشار النووي.
- السباكة الأوروبية والآسيوية, تبريد, والتعامل مع السوائل: بسب (BSPP هو الأكثر شيوعًا).
- الأجزاء البلاستيكية مع خيوط الأنابيب: استخدم دائمًا إدخالات معدنية ملولبة.
حجم الموضوع الرسوم البيانية المرجعية السريعة
توفر الجداول المرجعية التالية الأبعاد الأكثر استخدامًا لكل معيار. نوصي بتنزيلها كملف PDF للرجوع إليها سريعًا في المتجر.
1 مرجع الخيط الخشن UNC
مقاس | رئيسي (مم) | يقذف (مم) | TPI | اضغط على الحفر (مم) |
#10-24 | 4.80 | 1.06 | 24 | 3.70 |
1/4-20 | 6.35 | 1.27 | 20 | 5.10 |
5/16-18 | 7.94 | 1.41 | 18 | 6.60 |
3/8-16 | 9.53 | 1.59 | 16 | 8.00 |
7/16-14 | 11.11 | 1.81 | 14 | 9.40 |
1/2-13 | 12.70 | 1.95 | 13 | 10.80 |
2 مرجع الخيط الخشن المتري
مقاس | رئيسي (مم) | يقذف (مم) | اضغط على الحفر (مم) |
M3 | 3.00 | 0.50 | 2.50 |
م4 | 4.00 | 0.70 | 3.30 |
م5 | 5.00 | 0.80 | 4.20 |
م6 | 6.00 | 1.00 | 5.00 |
م8 | 8.00 | 1.25 | 6.80 |
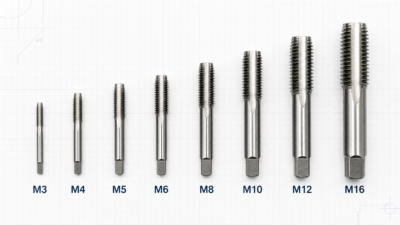
م10 | 10.00 | 1.50 | 8.50 |
م12 | 12.00 | 1.75 | 10.20 |
م16 | 16.00 | 2.00 | 14.00 |
3 مرجع موضوع الأنابيب مدبب NPT
مقاس | TPI | رئيسي (مم) | طول المقياس (مم) |
1/16″ | 27 | 7.89 | 6.50 |
1/8″ | 27 | 10.24 | 7.00 |
1/4″ | 18 | 13.62 | 9.50 |
3/8″ | 18 | 17.05 | 10.50 |
1/2″ | 14 | 21.22 | 13.50 |
3/4″ | 14 | 26.57 | 14.00 |
1″ | 11.5 | 33.23 | 17.00 |
4 مرجع خيط الأنابيب BSP
مقاس | TPI | رئيسي (مم) |
جي1/8 | 28 | 9.73 |
جي1/4 | 19 | 13.16 |
G3/8 | 19 | 16.66 |
جي1/2 | 14 | 20.96 |
G3/4 | 14 | 26.44 |
G1 | 11 | 33.25 |
كيف تقوم JADE-CNC بتصنيع هذه الخيوط
إن اختيار معيار الخيط الصحيح هو الخطوة الأولى فقط. طريقة التصنيع, اختيار الأداة, ويحدد التحكم في العملية ما إذا كان الخيط النهائي سيتم تجميعه بشكل صحيح وختمه بشكل موثوق.
1 ثلاث طرق بالقطع
- التنصت: الأفضل للأحجام الصغيرة (M3–M12 / #6–1/2″), إنتاج كبير الحجم, وكلاهما من خلال الثقوب العمياء.
- خيوط أحادية النقطة على مخرطة: الأفضل للأحجام الكبيرة, الملاعب غير القياسية, متطلبات عالية الدقة, وتحولت أجزاء.
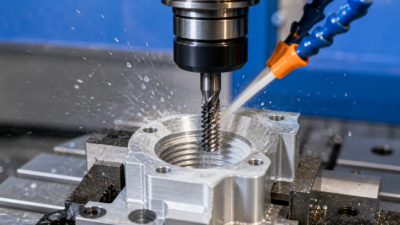
- طحن الموضوع: الأفضل للثقوب الكبيرة, المواد التي يصعب تصنيعها, إنتاج مرن, والحد من مخاطر كسر الصنبور.
2 اختيار الأداة
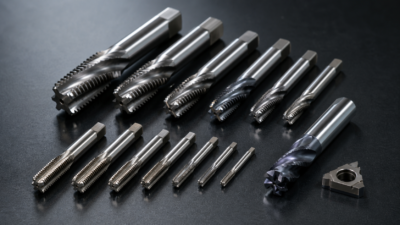
- الصنابير: صنابير الناي الحلزونية للثقوب العمياء (إخلاء الرقائق إلى أعلى), صنابير الناي المستقيمة من خلال الثقوب, ونقطة دوامة (بندقية) الصنابير من خلال الثقوب مع إخلاء الشريحة الأمامية. اختيار المواد: HSS للاستخدام العام, الكوبالت (HSS-E) للفولاذ المقاوم للصدأ, والكربيد الصلب للمواد المتصلبة. لا تستخدم أبدًا الصنبور المصمم لخيط واحد بشكل قياسي على الآخر - فزوايا الخيط تختلف.
- مصانع الخيوط: توفر المطاحن ذات الأسنان الواحدة المرونة للثقوب الكبيرة والخيوط غير القياسية; تعتبر المطاحن متعددة الأسنان أكثر كفاءة في الإنتاج. مطاحن كربيد الصلبة الصغيرة, عمل عالي الدقة; مطاحن إدراج قابلة للفهرسة للكبيرة, وظائف حساسة للتكلفة.
- أدوات خيوط المخرطة: 60° إدراجات لUNC, متري, ومعاهدة حظر الانتشار النووي; 55° إدراجات لسلسلة BSP. كربيد المغلفة للاستخدام العام, CBN للصلب المتصلب.
3 الشطب والخيط الإغاثة
- شطب المدخل: يوصي C1 إلى C1.5 (1 مم × 45 درجة) لتوجيه الترباس وإزالة النتوءات.
- تخفيف الخيط الخارجي: العرض حوالي 2 × الملعب, القطر عند أو أقل من القطر الصغير.
- إزالة الثقب الأعمى: حافظ على مسافة 2 × على الأقل من الخلوص في الأسفل لسحب الصنبور.
- خيوط الأنابيب مدبب (معاهدة عدم انتشار الأسلحة النووية/BSPT): لا تستخدم أخاديد تخفيف الخيوط - فهي تضر بالختم. الحد من شطب المدخل إلى 30 درجة أو أقل.
4 التحكم في العملية لاستقرار الخيط
- اضغط على دقة الحفر: يؤثر قطر ما قبل الحفر بشكل مباشر على ارتفاع الخيط ومشاركته. ثقب كبير الحجم يقلل من قوة الخيط; يزيد الثقب الصغير الحجم من عزم الدوران وخطر الكسر. عقد التسامح الحفر الصنبور داخل H9.
- المبرد والتشحيم: يتطلب الفولاذ المقاوم للصدأ والتيتانيوم سائلًا مخصصًا للتنصت أو سائل تبريد عالي الضغط لتقليل الاحتكاك وقطع الحرارة. يؤدي التبريد غير الكافي إلى تسريع تآكل الصنبور ويسبب انجراف الأبعاد.
- مطابقة السرعة والأعلاف: تولد سرعة النقر المفرطة حرارة وتتسبب في كسر الصنبور; السرعة المنخفضة جدًا تؤدي إلى تراكم الحافة. لطحن الخيط, يجب أن تتطابق سرعة المغزل والتغذية بدقة مع درجة الصوت لتجنب الخيوط المخلوطة.
- التحكم في عمق الثقب الأعمى: حجز تصريح كاف (≥2× الملعب) في الجزء السفلي لمنع تصادم الصنبور. يجب أن يستبعد عمق الخيط الفعال جزء الخيط غير المكتمل لضمان التعشيق الصحيح.
- التركيز والعمودية: يؤدي ثقب الخيط المائل إلى تحميل جانبي للمسمار وضغط غير متساوٍ على الخيط. استخدم حامل التنصت العائم في مراكز المعالجة للتعويض عن اختلال المغزل إلى الثقب.
- مراقبة التفتيش: 100% فحص مقياس الذهاب/عدم الذهاب. يجب فحص المادة الأولى بالكامل; فحص العينة كل 20-50 قطعة في الإنتاج; إعادة الفحص بعد كل تغيير للأداة أو إعادة طحنها.
5 مشاكل وحلول الآلات الشائعة
مشكلة | السبب المحتمل | حل |
ممزق / المواضيع متكسرة | مثقاب الصنبور صغير الحجم, الصنبور البالية, السرعة المفرطة, المبرد الفقراء | تكبير مثقاب الصنبور إلى الحجم الموصى به, استبدال الصنبور, تقليل السرعة, زيادة سائل القطع |
الذهاب قياس ضيق جدا / لن يدخل | مثقاب الصنبور صغير الحجم, الصنبور البالية, قطر الملعب خارج نطاق التسامح | تحقق من قطر حفر الصنبور, تثبيت الصنبور الجديد, ضبط معلمات التنصت |
يمر مقياس عدم الذهاب / مقاس فضفاض | حفر الصنبور المتضخم, الصنبور البالية, عمق التنصت المفرط | تقليل حجم حفر الصنبور, استبدال الصنبور, التحكم في عمق التنصت |
تسرب خيط الأنابيب | تفتق من التسامح, الانتهاء من السطح الفقراء, لم يتم تطبيق مانع التسرب | فحص مع مقياس تفتق, تحسين الانتهاء من السطح, تطبيق شريط PTFE أو مانع التسرب |
اضغط مكسور في حفرة عمياء | إخلاء الشريحة ضعيف, عمق مفرط, سرعة عالية | استخدم صنبور الفلوت الحلزوني, مساحة التخليص الاحتياطي, تقليل السرعة, اضغط على مراحل |
مراقبة جودة الخيط والتفتيش

بعد المعالجة, يضمن الفحص المنهجي أن الخيوط تلبي المعايير المطلوبة قبل مغادرة الأجزاء للمصنع. يمكن أن يتسبب مؤشر الترابط غير المطابق الذي يصل إلى التجميع في حدوث فشل في الحقل, مطالبات الضمان, وعلاقات العملاء التالفة.
البند التفتيش | أداة / طريقة | ينطبق على | معيار القبول |
يذهب / مقياس عدم الذهاب | قياس المكونات الموضوع (داخلي) / مقياس الدائري (خارجي) | جميع المعايير | يدخل مقياس الذهاب بحرية; No-Go لا يدخل (أو ≥2 دورة) |
رئيسي / قطر طفيف | ميكرومتر, الفرجار, مقياس تتحمل | جميع المعايير | ضمن نطاق التسامح (على سبيل المثال, 6ح/6 جرام) |
التحقق من الملعب | مقياس الملعب المسمار, مجهر صانع الأدوات | جميع المعايير | ملف تعريف الخيط يطابق المقياس |
التفتيش تفتق | قابس مستدق/مقياس حلقة, سم | معاهدة حظر الانتشار النووي, بي إس بي تي (مدبب) | 1:16 تفتق; الوجه المرجعي ضمن خطوة القياس |
خشونة السطح | مقارنة الخشونة, الملف الشخصي | جميع المعايير | را ≥ 3.2 للتثبيت; را ≥ 1.6 للختم |
تركيز / عمودية | سم, مؤشر الطلب + كتلة V | جميع المعايير | لكل رسم, عادة ≥ 0.05 مم |
عمق الخيط الفعال | مقياس العمق, مقياس عمق الخيط, سم | ثقوب عمياء | العمق الفعال ≥ متطلبات الرسم |
إدراج الانسحاب / عزم الدوران | اختبار الشد, وجع عزم الدوران | إدراجات بلاستيكية مترابطة | M3: الانسحاب ≥ 50 ن, عزم الدوران ≥ 0.5 ن · م |
1 سير عمل التفتيش
- المقالة الأولى: فحص جميع الأبعاد بشكل كامل قبل البدء في إنتاج الدفعة.
- قيد المعالجة: عينة فحص مقياس الانطلاق/عدم الانطلاق كل 20-50 قطعة. توقف واضبط على الفور إذا تم العثور على حالات شاذة.
- بعد تغيير الأداة: أعد إجراء فحص المادة الأولى بعد كل استبدال للصنبور, إعادة طحن, أو تغيير مطحنة الموضوع.
- التفتيش النهائي: 100% فحص مقياس go/no-go لخيوط الختم الهامة (معاهدة عدم انتشار الأسلحة النووية/BSPT). أخذ عينات AQL لخيوط التثبيت القياسية.
- إدراجات بلاستيكية: قم بإجراء اختبارات السحب وعزم الدوران على المادة الأولى من كل دفعة.
اعتبارات التكلفة لمتطلبات الموضوع المختلفة
لا يؤثر اختيار الخيوط على الوظيفة فحسب، بل يؤثر أيضًا على تكلفة التصنيع. إن فهم محركات التكلفة يساعد المصممين على إجراء مقايضات مستنيرة أثناء مرحلة التصميم, عندما تكون التغييرات أرخص.
عامل التكلفة | حالة منخفضة التكلفة | حالة التكلفة العالية | تأثير التكلفة |
معيار الموضوع | متري / قيادة الأمم المتحدة (شائع, الأدوات في المخزون) | معاهدة عدم انتشار الأسلحة النووية/BSPT (أدوات تفتق خاصة), أدوات BSP 55° | الأدوات الخاصة تكلف 20-50٪ أكثر + وقت الإعداد الإضافي |
حجم الخيط | م4-م12 / 1/4″–1/2″ (معيار) | تحت M3 (الكسر العالي), فوق م16 (طحن / تحول) | أحجام صغيرة: ارتداء الصنبور العالي; أحجام كبيرة: +30– مدة الدورة 100% |
فئة الدقة | معيار 6H/6 جرام | الدقة 4H/5H | أدوات دقيقة + التفتيش الكامل: +30-80% |
مادة | الألومنيوم, النحاس, الفولاذ الطري | الفولاذ المقاوم للصدأ, التيتانيوم, تصلب الصلب | مواد صعبة: ارتداء أداة عالية, +50– 200% مدة الدورة |
نوع الثقب | من خلال ثقب | ثقب أعمى | ثقوب عمياء: ارتفاع خطر الكسر, +15-30% |
طريقة التصنيع | التنصت | طحن الموضوع / تحول نقطة واحدة | وقت دورة الطحن هو 2-3 مرات التنصت |
حجم الدفعة | حجم مرتفع | حجم منخفض / النموذج الأولي | حجم منخفض: يمكن أن تكون تكلفة الإعداد للقطعة أعلى بمقدار 2-5 مرات |
مستوى التفتيش | الذهاب / عدم الذهاب أخذ العينات (عقل) | 100% تقتيش + تقرير CMM الكامل | +20– 60% للفحص الكامل |
نوع مادة الجزء | معدن (بالقطع المباشر) | بلاستيك (أدخل الجيب + اضغط على الجوز النحاسي + التفتيش الثانوي) | +0.5-2 دولار أمريكي لكل فتحة إدخال |
1 نصائح لتحسين التكلفة
- تفضل المعايير المشتركة والأحجام القياسية لتقليل تكاليف الأدوات.
- قم بتوحيد أحجام ومعايير الخيوط داخل منتج واحد لتقليل تغييرات الأداة.
- للمواد التي يصعب تصنيعها ذات فتحات عمياء صغيرة, فكر في طحن الخيوط بدلاً من النقر لتقليل الخردة من الصنابير المكسورة.
- للأجزاء البلاستيكية, استخدم إدخالات نحاسية ذات حجم قياسي بدلاً من الإدخالات المخصصة.
- تأكد من معايير الخيط مع المورد الخاص بك قبل الإنتاج. يقوم JADE-CNC بمراجعة وسائل شرح الخيط قبل تصنيع UNC الغامض للغاية, متري, معاهدة حظر الانتشار النووي, ويمكن توضيح متطلبات BSP مبكرًا.
كيفية الاختيار: شجرة القرار السريع
استخدم إطار العمل هذا لتحديد معيار الخيط المناسب لتطبيقك بسرعة.
11.1 أربع مقايضات ذات أولوية
- القوة أولا: خيوط خشنة (ملف تعريف أطول = قوة قص أعلى) + مواد عالية الأداء.
- الختم أولا: خيوط الأنابيب مدبب (معاهدة عدم انتشار الأسلحة النووية/BSPT) مع مانع التسرب, أو BSPP مع الحلقة O.
- التفكيك المتكرر أولا: خيوط خشنة (مقاومة للخيوط المتقاطعة) + إدراج هيليكويل لتعزيز المتانة.
- التكلفة أولا: المعيار المشترك + الحجم القياسي + التنصت + فحص العينات.
2 شجرة القرار المكونة من ثلاثة أسئلة
- سؤال 1: هل هذا لختم الأنابيب أو التثبيت الميكانيكي? → ختم الأنابيب: انظر القسم 6. التثبيت الميكانيكي: انظر القسم 5.
- سؤال 2: ما هو السوق الذي يتجه إليه المنتج؟? → أمريكا الشمالية: قيادة الأمم المتحدة / معاهدة حظر الانتشار النووي. أوروبا / آسيا / عالمي: متري / بسب.
- سؤال 3: هل الختم من المعدن إلى المعدن مطلوب؟? → نعم: معاهدة حظر الانتشار النووي / بي إس بي تي (مدبب). لا (باستخدام الغسالة): بي إس بي بي (موازي).
- فحص إضافي: هل الجزء معدني أم بلاستيكي؟? → بلاستيك: تفضل مسامير التنصت الذاتية أو إدراجات الحرارة.
القاعدة الأساسية: عندما تكون في شك, اختر Metric — فهو يتمتع بأوسع توافق عالمي وأقل تكلفة للتصنيع.
3 اتصالات الموردين
قم دائمًا بتضمين تسمية الخيط الكاملة على الرسم (معيار + مقاس + يقذف + فئة التسامح). احصل على تأكيد كتابي من المورد الخاص بك قبل بدء الإنتاج. في JADE-CNC, هذا التأكيد جزء من مراجعة الرسم سير العمل لأن التوضيح لمدة 30 ثانية يمكن أن يوفر الآلاف من عمليات إعادة العمل.
معايير الشرح رسم الموضوع
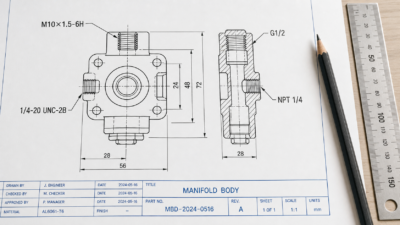
يعد التعليق التوضيحي الصحيح للخيوط على الرسومات الهندسية هو خط الدفاع الأول ضد أخطاء التشغيل الآلي. يعرض الجدول أدناه تنسيقات وسائل الشرح القياسية ويشرح كل حقل.
مثال وسيلة الشرح | انهيار المجال | معنى |
M10×1.5-6H | م / 10 / ×1.5 / 6ح | متري / 10 قطر مم / 1.5 الملعب مم (بخير) / خيط داخلي, مقاس متوسط |
M10-6 جرام | م / 10 / 6ز | متري الخشنة (تم حذف الملعب) / خيط خارجي, مقاس متوسط |
1/4-20 UNC-2B | 1/4 / -20 / قيادة الأمم المتحدة / 2ب | 1/4″ القطر / 20 TPI / الخشنة الموحدة / خيط داخلي, تناسب قياسي |
جي1/2 | ز / 1/2 | BSPP موضوع الأنابيب المتوازية / 1/2″ الحجم الاسمي (نفس الشيء بالنسبة للداخلية/الخارجية) |
ر1/2 / آر سي 1/2 | آر أو آر سي / 1/2 | BSPT مدبب: ص = خارجي, آر سي = داخلي / 1/2″ الحجم الاسمي |
معاهدة حظر الانتشار النووي 1/4 | معاهدة حظر الانتشار النووي / 1/4 | الأنابيب الوطنية مدبب / 1/4″ الحجم الاسمي |
م10 × 1.5 لتر | … / إل إتش | الخيط الأيسر (اليد اليمنى افتراضية ولم يتم وضع علامة عليها) |
1 أفضل ممارسات التعليقات التوضيحية
- وسائل شرح لخيط الأبعاد مع خط رئيسي يشير إلى القطر الرئيسي (خيوط خارجية) أو قطر صغير (الخيوط الداخلية). لخيوط الأنابيب, استخدم دائمًا خطًا رئيسيًا - وليس بُعدًا خطيًا مباشرًا أبدًا.
- يجب وضع علامة على المواضيع اليسرى “إل إتش”. المواضيع اليمنى لا تحتاج إلى وضع علامات.
- يجب أن تتضمن الخيوط ذات الدرجة الدقيقة درجة الصوت. قد تحذف الخيوط ذات الدرجة الخشنة درجة الصوت.
- للثقوب العمياء, حدد كلاً من عمق الخيط الفعال وعمق الحفر, على سبيل المثال, “م6, عمق الخيط 10 مم, عمق الحفر 14 مم”.
- تذكر أن الأحجام الاسمية لسن الأنابيب ليست أقطارًا مادية - يجب على الميكانيكي البحث عن القطر الرئيسي الفعلي من القطر القياسي.
خاتمة
قد تبدو معايير الموضوع وكأنها تفاصيل صغيرة, لكنها مهمة لجودة المنتج, موثوقية التجميع, وتكلفة الإنتاج. المعايير الأربعة السائدة - UNC, متري, معاهدة حظر الانتشار النووي, وBSP — لكل منهما هندسة مميزة, الاستخدام الإقليمي, وسلوك الختم. يتطلب الحصول عليها بشكل صحيح تعليقًا توضيحيًا صحيحًا للرسم, تأكيد المورد, الأدوات المناسبة, مراقبة صارمة للعملية, والتفتيش المنهجي.
في JADE-CNC, نحن ندعم جميع معايير الخيوط الأربعة عبرها الطحن باستخدام الحاسب الآلي, تحول, وعمليات طحن الخيط. يؤدي فريق الجودة لدينا 100% فحص مقياس go/no-go على الخيوط المهمة, ولدينا خبرة واسعة في مجال التنصت على الفولاذ المقاوم للصدأ, التحكم في عمق الثقب الأعمى, وتركيب إدراج النحاس للأجزاء البلاستيكية.
لست متأكدًا من معيار الخيط المناسب لمنتجك? أرسل الرسم الخاص بك إلى JADE-CNC للحصول على مراجعة مجانية لاختيار الخيوط, تقدير التكلفة, و اقتباسات التصنيع باستخدام الحاسب الآلي. الاتصال بنا عن طريق البريد الإلكتروني, من خلال نموذج الاستفسار عبر الإنترنت, أو عبر الواتس اب.
اشترك في مدونة JADE-CNC للحصول على المزيد من الأدلة الفنية الخاصة بالتصنيع باستخدام الحاسب الآلي وأفضل ممارسات التصنيع.
اقتراحات الأسئلة الشائعة
س: هل خيوط NPT وBSP قابلة للتبديل؟?
أ: لا. يستخدم NPT ملف تعريف 60 درجة بينما يستخدم BSP ملف تعريف 55 درجة. قد يبدأون في الانخراط, لكنها لن تغلق بشكل موثوق ويمكن أن تلحق الضرر بالأجزاء.
س: هل يمكن خلط مثبتات UNC وMetric?
أ: لا. حتى الأحجام المتشابهة بصريًا لها أنظمة مختلفة في الملعب, لذلك قد يؤدي خلطها إلى فشل الترابط والتجميع.
س: متى يجب استخدام طحن الخيط بدلاً من النقر?
أ: طحن الخيط مفيد للثقوب الكبيرة, المواد الصلبة, الثقوب العمياء مع مخاطر الكسر العالية, و حجم منخفض أجزاء بمعايير موضوع متعددة.

ليو ليانغ, أفضل شريك مؤسس مع R&د
JADE-CNC مؤسس LEO, الذي يجلب أكثر من عقدين من الخبرة في الصناعة, بدأ ليو حياته المهنية كمتدرب ومارس مهاراته في معالجة الأسطح والتصنيع باستخدام الحاسب الآلي.