



Services d'usinage CNC en cuivre pour pièces personnalisées de précision
JADE-CNC fournit des services d'usinage CNC de cuivre de haute précision pour l'électricité, thermique, et applications industrielles. Avec 15+ années d'expérience dans l'usinage d'alliages de cuivre, dont le C11000, C36000, C26000, et cuivre-béryllium, nous livrons des pièces en cuivre à tolérance stricte avec des finitions de surface et des options de placage haut de gamme.
- Haute conductivité
- Tolérance serrée ±0,005 mm
- 30+ Finitions de surface
- Pas de quantité minimale de commande
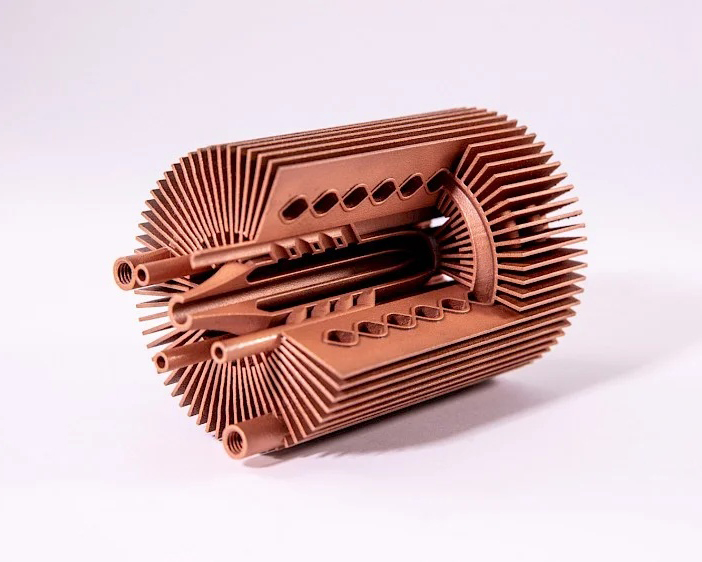
Pourquoi choisir le cuivre pour l'usinage CNC?
Conductivité électrique exceptionnelle
Le cuivre est la norme industrielle en matière de conductivité électrique (100% IACS pour le cuivre pur), ce qui le rend idéal pour les jeux de barres, connecteurs, bornes, et contacts électriques. Seul l'argent conduit mieux, mais le cuivre offre une rentabilité et une résistance mécanique supérieures.
Conductivité thermique exceptionnelle
Avec une conductivité thermique de 401 Avec(m·K), le cuivre dissipe efficacement la chaleur dans les dissipateurs thermiques, Cavités RF, électronique de puissance, et applications de refroidissement des LED. Les dissipateurs thermiques en cuivre surpassent l'aluminium de 2,4 fois en termes de performances thermiques.
Résistance naturelle à la corrosion
Le cuivre forme une couche de patine protectrice (vert-de-gris) lorsqu'il est exposé à l'environnement, offrant une excellente résistance à la corrosion à long terme sans revêtement supplémentaire. Idéal pour l'extérieur, marin, et applications de plomberie.
Propriétés antimicrobiennes
Le cuivre tue naturellement les bactéries, virus, et champignons au contact (Matériau antimicrobien enregistré par l'EPA). Parfait pour les appareils médicaux, équipement de transformation des aliments, et surfaces fréquemment touchées.
Excellente compatibilité de placage
Le cuivre accepte une large gamme de placages décoratifs et fonctionnels, notamment le nickel, or, argent, étain, et chromé. Les pièces en cuivre plaqué combinent la conductivité du cuivre avec une protection de surface et une soudabilité de qualité supérieure..
Good Ductility & Formability
Le cuivre est très ductile et malléable, permettant des géométries complexes, tirages profonds, et des traits fins sans craquer. Il peut être usiné, courbé, timbré, et façonné en formes complexes.
Propriétés du cuivre & Paramètres de performances
Propriété | Valeur (Cuivre pur C11000) | Unité | Remarques |
Densité | 8.96 | g/cm³ | ~12 % plus lourd que l'acier |
Conductivité thermique | 401 | Avec(m·K) | 2.4× aluminium, 5× acier inoxydable |
Conductivité électrique | 100 | %SIGC | Norme de référence de l'industrie |
Résistivité électrique | 1.72 | μΩ·cm | à 20°C |
CTE | 16.5 | ×10⁻⁶/K | à 20-100°C |
Point de fusion | 1085 | °C | 1984°F |
Résistance à la traction (recuit) | 220 | MPa | 32 ksi |
Résistance à la traction (travaillé à froid) | 350-400 | MPa | 51-58 ksi |
Limite d'élasticité (recuit) | 70 | MPa | 10 ksi |
Élongation | 45-60 | % | Très ductile |
Dureté | 35-80 | HB | Cela dépend du tempérament |
Chaleur spécifique | 0.385 | J/(g·K) |
|
Module d'élasticité | 117 | GPa | 17 MSI |
Coefficient de Poisson | 0.34 | - |
|
Indice d'usinabilité | 20-40 | % | Difficile (gommeux), C36000 = 100% |
Machine de canette JADE-CNC en alliages de cuivre
Alliage | Numéro UNS | Caractéristiques clés | Applications typiques | Usinabilité |
C11000 (Cuivre ETP) | C11000 | 99.9% pur, conductivité la plus élevée, doux & ductile | Jeux de barres, contacts électriques, dissipateurs de chaleur, conducteurs | 20% (gommeux) |
C10100 (OFE Cuivre) | C10100 | 99.99% pur, sans oxygène, conductivité la plus élevée | Electronique haut de gamme, applications sous vide, guide d'ondes | 20% |
C36000 (Laiton d’usinage gratuit) | C36000 | 60% Cu / 40% Zn, plombé, excellente usinabilité | Connecteurs, bornes, vannes, raccords, attaches | 100% (meilleur) |
C26000 (Cartouche Laiton) | C26000 | 70% Cu / 30% Zn, bonne ductilité, résistant à la corrosion | Tubes, coquilles, estampages, pièces de radiateur | 60% |
C46400 (Laiton naval) | C46400 | 60% Cu / 39% Zn / 1% Sn, excellente résistance à la corrosion | Quincaillerie marine, hélices, corps de vannes, pompes | 70% |
C93200 (Roulement Bronze) | C93200 | 83% Cu / 7% Sn / 7% Pb / 3% Zn, résistant à l'usure | Roulements, bagues, engrenages, plaques d'usure | 80% |
C17200 (Cuivre-béryllium) | C17200 | Cu + 1.8-2% Être, haute résistance + conductivité, durcissable par le vieillissement | Ressorts, contacts, connecteurs, outils anti-étincelles, moules | 40% |
C17510 (Becu Ni) | C17510 | Cu + 0.4-0.7% Être + 1.4-2.2% Dans, haute conductivité | Contacts à courant élevé, lames de relais, électrodes | 50% |
C51000 (Bronze phosphoreux) | C51000 | 95% Cu / 5% Sn, excellente fatigue & résistance à la corrosion | Ressorts, diaphragmes, contacts électriques, attaches | 50% |
C63000 (Ni-Al Bronze) | C63000 | 82% Cu / 10% Al / 5% Dans / 3% Fe, haute résistance & corrosion | Composants marins, vannes, engrenages, pièces robustes | 60% |

Fabricant d'usinage CNC en cuivre sur mesure en Chine
Pourquoi choisir le cuivre pour Usinage CNC?
- Correspondance CTE précise – Assure la compatibilité avec le scellement verre/céramique
- Excellente fiabilité du joint hermétique – Étanchéité et durabilité sous cycle thermique
- Bonne ductilité et formabilité – Convient à l'emboutissage profond et aux géométries complexes
- Température de Curie élevée – Maintient la stabilité magnétique dans les environnements exigeants
|
Propriété |
Valeur typique |
Remarques |
|---|---|---|
|
CTE (20–400°C) |
~5,1 × 10⁻⁶/K |
Correspond au verre borosilicaté & céramique d'alumine |
|
Densité |
8.35 g/cm³ |
Plus lourd que l'aluminium, plus léger que acier inoxydable |
|
Conductivité thermique |
17–18 W/(m·K) |
Nécessite une gestion thermique minutieuse lors de l’usinage |
|
Usinabilité |
Modéré à difficile |
Gommeux, écrouissage, nécessite un outillage pointu |
Capacités d'usinage du cuivre de JADE-CNC
Processus d'usinage
- Fraisage CNC: 3-axe, 4-axe, et fraisage 5 axes pour les géométries complexes du cuivre
- Tournage CNC: Tournage de haute précision pour pièces cylindriques en cuivre, arbres, et les manches
- Usinage Suisse: Pour les petits, pièces en cuivre complexes avec des tolérances serrées
- Électroérosion à fil: Pour les formes complexes et le cuivre au béryllium difficile à usiner
- Forage & Tapotement: Trous et filetages précis dans les composants en cuivre
- Meulage de surface: Pour la planéité et les critiques état de surface exigences
Pièces en cuivre typiques que nous fabriquons
Type de pièce | Matériels | Applications |
Jeux de barres & Conducteurs | C11000, C10100 | Distribution d'énergie, appareillage de commutation, blocs-piles |
Dissipateurs de chaleur & Composants thermiques | C11000 | Refroidissement des LED, électronique de puissance, Amplificateurs RF |
Cavités RF & Résonateurs | C11000, C10100 | Matériel de communication, radar, instruments de test |
Connecteurs & Terminaux | C36000, C26000, C17200 | Automobile, aérospatial, électronique industrielle |
Contacts électriques | C17200, C17510, C51000 | Relais, commutateurs, disjoncteurs |
Vannes & Raccords | C46400, C36000, C63000 | Plomberie, marin, systèmes de fluides industriels |
Roulements & Bagues | C93200 | Machines industrielles, automobile, aérospatial |
Ressorts & Composants élastiques | C17200, C51000 | Contacts électriques, instruments de précision |
Guide d'ondes & Composants micro-ondes | C10100, C11000 | Satellite, radar, communication systèmes |
Composants en cuivre personnalisés | Tous les alliages | Selon les spécifications du client |
Capacités de précision
- Tolérances: ±0,005mm (±0,0002") pour les dimensions critiques
- Finition de surface: Ra 0,4 μm (16 min) standard, Ra 0,1 μm (4 min) avec polissage
- Taille maximale des pièces: 500mm × 400 mm × 300 mm (fraisage), Ø300mm × 500mm (tournant)
- Taille minimale des fonctionnalités: 0.1trous mm, 0.2mm épaisseur de paroi
- Normes de filetage: Métrique, UNC, FNU, TNP, BSP, coutume
Principaux défis de l'usinage CNC du cuivre

Douceur et contrôle des bavures
Le cuivre pur et certains alliages de cuivre peuvent former des bavures ou des taches pendant l'usinage, des outils tranchants et des avances contrôlées sont donc nécessaires pour obtenir des bords nets et des dimensions stables..
Mauvaise dissipation thermique
Une faible conductivité thermique provoque une concentration de la chaleur dans la zone de coupe, conduisant facilement à une surchauffe de l'outil, durée de vie réduite de l'outil, et déformation thermique potentielle de la pièce.
Exigences strictes en matière de précision
Souvent utilisé pour les joints de précision, exigeant des tolérances dimensionnelles extrêmement serrées (généralement inférieur à ±0,025 mm). Toute vibration ou déviation de l'outil pendant l'usinage peut rendre la pièce hors spécifications..
Contraintes résiduelles et distorsion
Les contraintes internes induites lors de l'usinage peuvent provoquer une déformation ultérieure de la pièce, affectant la stabilité dimensionnelle finale et la planéité des surfaces d'étanchéité.
Exigences de post-traitement exigeantes
Les pièces nécessitent fréquemment une galvanoplastie (par ex., nickel, or) pour garantir la soudabilité et la résistance à la corrosion. Cela nécessite un uniforme, faire le ménage, surface usinée sans défaut, ajouter de la complexité au processus.
Les défis de l'usinage du cuivre & Solutions
Problème:
Cuivre pur (C11000) est extrêmement doux et ductile, provoquant le soudage du matériau au bord de coupe (bord bâti). Cela entraîne une mauvaise finition de surface, imprécision dimensionnelle, et usure rapide des outils.
Solution:
- Utilisez des objets tranchants, outils en carbure poli avec angles de coupe élevés (15-25°)
- Appliquer du liquide de refroidissement à haute pression (1000+ psi) pour réduire la friction et chasser les copeaux
- Utilisez du carbone non revêtu ou de type diamant (Contenu téléchargeable) outils revêtus pour prévenir BUE
- Optimiser les vitesses de coupe: 300-500 SFM pour l'ébauche, 500-800 SFM pour la finition
- Séparez les opérations d'ébauche et de finition avec de nouveaux outils pour les passes de finition
Problème:
L’excellente conductivité thermique du cuivre (401 W/m·K) signifie que la chaleur est rapidement transférée de la zone de coupe à la pièce à usiner, provoquant une dilatation thermique et une dérive dimensionnelle. Le cuivre résiste également à l'échauffement localisé nécessaire à la formation efficace de copeaux.
Solution:
- Utiliser des vitesses de coupe élevées pour générer suffisamment de chaleur dans la zone de cisaillement
- Appliquez un débit de liquide de refroidissement généreux pour maintenir une température de pièce constante
- Prévoir un temps de stabilisation thermique entre l'ébauche et la finition
- Finition de l'usinage à température ambiante contrôlée (20±2°C)
- Utiliser le fraisage en avalant pour réduire les forces de coupe et la génération de chaleur
Problème:
La ductilité du cuivre provoque une formation importante de bavures, surtout sur les bords, trous, et des murs fins. L'ébavurage du cuivre demande beaucoup de main d'œuvre et peut endommager des éléments délicats..
Solution:
- Programmer les parcours d'outils d'entrée/sortie pour minimiser les bavures de sortie
- Utilisez des outils tranchants et une charge de copeaux appropriée pour réduire la formation de bavures
- Mettre en œuvre l'ébavurage en cours de processus avec des fraises à chanfrein et des outils d'ébavurage
- Offre culbutante, finition vibratoire, et ébavurage manuel pour les bords critiques
- Concevoir des pièces avec des chanfreins et des rayons pour éliminer les bords tranchants sujets aux bavures
Problème:
Le cuivre s'oxyde rapidement, et contaminants de surface (huiles, oxydes, empreintes digitales) peut provoquer des défauts de placage tels que des cloques, peeling, ou une couverture inégale.
Solution:
- Utiliser propre, manipulation non pelucheuse avec des gants après l'usinage final
- Mettre en œuvre un nettoyage par ultrasons et une activation acide avant le placage
- Collaborez avec des fournisseurs de placage certifiés avec des processus spécifiques au cuivre
- Proposer une vérification de l'épaisseur du placage et des tests d'adhérence
- Assurer la passivation et la conversion des chromates pour une protection temporaire contre la corrosion
Problème:
La faible limite d’élasticité du cuivre (70 MPa recuit) fait dévier les parois minces et les détails fins sous l'effet des forces de coupe, entraînant des erreurs dimensionnelles et des vibrations de surface.
Solution:
- Utiliser une faible profondeur de coupe, stratégies à grande avance pour parois minces
- Mettre en œuvre un usinage abaisseur avec plusieurs passes de lumière
- Utiliser des fixations avec support pour sections fines (mâchoires molles, cire, fixation de glace)
- Appliquer le fraisage en montée avec des outils tranchants pour réduire les forces de coupe
- Finir les murs des deux côtés pour égaliser les contraintes et minimiser la déflexion
Finitions de surface & Placage pour pièces en cuivre
Finition de surface | Description du processus | Épaisseur typique | Applications | Remarques |
Nickelage (Sans courant) | Dépôt auto-catalytique de nickel-phosphore | 5-25 µm | Protection contre la corrosion, résistance à l'usure, soudabilité | Couverture uniforme, dureté 500-900 HT |
Nickelage (Électrolytique) | Nickel pur galvanisé | 5-50 µm | Décoratif, protection contre la corrosion, sous-couche pour l'or | Options de finition brillante ou mate |
Plaqué Or | Or électrolytique sur gâche en nickel | 0.5-5 µm | Contacts électriques, connecteurs, Composants RF | Excellente conductivité & résistance à la corrosion |
Placage d'argent | Argent électrolytique sur cuivre | 5-25 µm | Contacts à courant élevé, jeux de barres, Applications RF | Conductivité la plus élevée, se ternit avec le temps |
Placage d'étain | Étain galvanisé ou étain-plomb | 5-20 µm | Soudabilité, protection contre la corrosion | Mat ou brillant, Étain pur conforme RoHS disponible |
Chromage | Chrome électrolytique sur nickel | 0.5-10 µm | Décoratif, résistance à l'usure | Dur, durable, finition miroir |
Polissage mécanique | Polissage abrasif pour obtenir une finition miroir | N / A (enlèvement de matière) | Décoratif, optique, surfaces à faible friction | Râ 0.05-0.4 μm réalisable |
Passivation | Traitement chimique pour éliminer le fer libre | <0.1 µm | Protection contre la corrosion, préparation au pré-placage | À base d'acide citrique ou nitrique |
Conversion des chromates | Revêtement de conversion chimique (irisé/clair) | 0.5-2 µm | Protection temporaire contre la corrosion, apprêt à peinture | Aussi appelé "film chimique" ou "alodine" pour le cuivre |
Oxyde noir (Patine) | Noircissement chimique (dioxyde de sélénium) | 1-3 µm | Décoratif, anti-éblouissant, résistance à la corrosion | Aussi appelé "foie de soufre" pour le cuivre |
Microbillage | Média sablage avec des billes de verre | N / A | Finition mate uniforme, masquer les marques d'outils | Différentes tailles de support pour différentes textures |
Brossage / Finition | Brossage avec bande abrasive | N / A | Motif de grain uniforme décoratif | Finition directionnelle, divers grains |
Finition Vibratoire | Se déchaîner avec les médias | N / A | Ébavurage, formation de rayon, finition uniforme | Pour les pièces en lots, divers types de médias |
Marquage laser | Gravure laser pour logos & marquages | N / A | Identification des pièces, image de marque | Permanent, marquages très contrastés |
Assurance qualité pour les pièces en cuivre

Contrôle des matières entrantes
- Certificats de matériaux (rapports d'essais d'usine) pour chaque lot d'alliage de cuivre
- Identification positive du matériau (Indice PMI) via analyseur XRF
- Vérification de l'alliage avant le début de l'usinage
- Traçabilité de la matière première à la pièce finie
Inspection en cours de processus
- Inspection du premier article (FAI) avec rapport dimensionnel complet
- Contrôles dimensionnels en cours de fabrication à 20% intervalles
- Vérification de l'état de surface avec profilomètre
- Mesure de l'épaisseur du placage (XRF ou méthode magnétique)
- Test de conductivité électrique (courants de Foucault)
Inspection finale & Documentation
- 100% inspection dimensionnelle des caractéristiques critiques
- MMT (Machine de mesure de coordonnées) vérification
- Inspection visuelle des défauts de surface et des bavures
- Certificats de matériaux, rapports d'inspection, et COC inclus
- Emballage propre pour éviter l'oxydation et les dommages pendant le transport
Applications industrielles de l'usinage CNC du cuivre
électronique
Contacts électriques, jeux de barres, bornes, et matériel conducteur

Optoélectronique
Dissipateurs de chaleur, assiettes froides, blocs thermiques, et pièces d'électronique de puissance

Défense
Blindage RF, composants micro-ondes, connecteurs, et boîtiers de capteurs

Communication
Électrodes, montages de précision, pièces de mise à la terre, et prototypes en cuivre personnalisés
Obtenez vos pièces d'usinage en cuivre personnalisées dès aujourd'hui!
Du concept au produit final, JADE-CNC s'engage à fournir une qualité exceptionnelle et une expérience de livraison impeccable pour chaque commande. Que vous ayez besoin d'une petite quantité de pièces personnalisées, fabrication de prototypes, ou à gros volume, composants de haute précision, notre équipe d'ingénieurs expérimentés est prête à vous aider à tout moment. Contactez-nous dès aujourd'hui pour obtenir un échantillon gratuit ou un devis pour votre projet. Établissons un partenariat pour rendre vos pièces fraisées CNC précises, durable, et rentable.
FAQ
Cuivre pur (C11000) est un défi en raison de sa douceur, nature gommeuse qui provoque une accumulation de bords et de bavures. Cependant, les laitons d'usinage libre comme le C36000 sont parmi les matériaux les plus faciles à usiner. Chez JADE-CNC, nous utilisons des outils spécialisés, liquide de refroidissement haute pression, et paramètres optimisés pour obtenir d'excellents résultats avec tous les alliages de cuivre.
Le laiton d'usinage libre C36000 est l'alliage de cuivre le plus facile à usiner (100% indice d'usinabilité) et est idéal pour les connecteurs, raccords, et les vannes. Pour une conductivité maximale, Le cuivre pur C11000 est privilégié malgré sa difficulté d'usinage. Pour les applications à haute résistance, Le cuivre au béryllium C17200 offre la meilleure combinaison de résistance et de conductivité.
Oui, le cuivre accepte une large gamme de placages, y compris le nickel, or, argent, étain, et chromé. Le placage offre une protection contre la corrosion, soudabilité améliorée, conductivité améliorée, et finitions décoratives. Nous collaborons avec des fournisseurs de placage certifiés et pouvons vérifier l'épaisseur du placage et la qualité de l'adhésion..
Nous offrons 30+ finitions de surface pour le cuivre, y compris le nickel chimique/électrolytique, or, argent, étamage, polissage mécanique, passivation, conversion des chromates, oxyde noir, microbillage, brossage, et finition vibratoire. Le choix dépend des exigences de votre application en matière de conductivité, résistance à la corrosion, et esthétique.
La faible dureté et la ductilité élevée du cuivre entraînent le soudage sous pression du matériau au bord de coupe., formant un bord bâti. BUE dégrade la finition de surface, provoque des erreurs dimensionnelles, et accélère l'usure des outils. Nous atténuons cela avec des outils bien aiguisés, angles de coupe élevés, liquide de refroidissement haute pression, et des vitesses de coupe optimisées.
Nous maintenons régulièrement ±0,01 mm (±0,0004″) pour les pièces en cuivre générales et ±0,005 mm (±0,0002″) pour les fonctionnalités critiques. La conductivité thermique élevée du cuivre nécessite un contrôle minutieux de la température et une stabilisation thermique entre les opérations pour atteindre des tolérances serrées..
Oui, nous usinons les alliages de cuivre-béryllium C17200 et C17510. BeCu offre une combinaison exceptionnelle de haute résistance (jusqu'à 1400 MPa après vieillissement) et bonne conductivité (20-60% SIGC). Nous suivons les protocoles de sécurité appropriés pour l'usinage du BeCu, y compris l'extraction de poussière et l'équipement de protection individuelle.
Les coûts d'usinage du cuivre dépendent du type d'alliage, complexité de la pièce, quantité, tolérances, et finition de surface. Cuivre pur (C11000) est plus cher à usiner en raison de sa difficulté, tandis que le laiton C36000 est plus rentable. Les coûts des matériaux varient de 5 à 15 $/kg pour les laitons à 30 à 80 $/kg pour le cuivre-béryllium.. Contactez-nous pour un devis détaillé dans 24 heures.
Le cuivre électrolytique à brai résistant C11000 a une conductivité thermique de 401 Avec(m·K) à 20°C, qui est la norme de référence de l'industrie (100% SIGC pour la conductivité électrique). Cela rend le cuivre 2,4× plus conducteur thermiquement que 6061 aluminium (167 W/m·K) et idéal pour les applications de dissipateur thermique et de gestion thermique.
Non, le cuivre ne peut pas être anodisé comme l'aluminium. L'anodisation est un processus électrochimique qui fonctionne uniquement sur l'aluminium, titane, magnésium, et leurs alliages. Pour le cuivre, nous utilisons des finitions de protection alternatives, y compris le placage (nickel, or, argent, étain), passivation, revêtement de conversion au chromate, et oxyde noir pour fournir une protection contre la corrosion et un attrait esthétique.