Por que a deformação da usinagem CNC cria custos ocultos
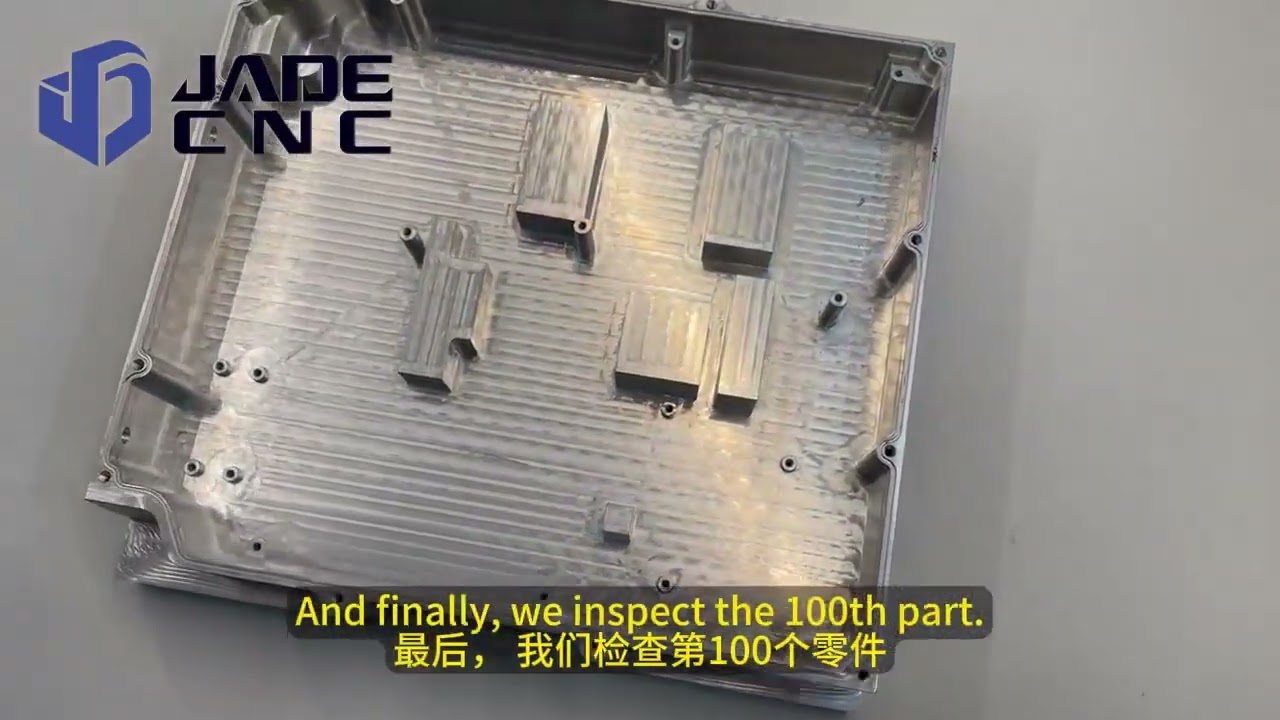
Peças usinadas CNC podem se tornar dimensionalmente instáveis após rápida remoção de material, fixação agressiva, corte de calor, ou armazenamento prolongado. Este risco é especialmente elevado em caixas de alumínio complexas, estruturas de parede fina, grandes cavidades internas, e componentes alongados. Uma primeira inspeção do artigo (FAI) pode passar, ainda assim, as peças subsequentes podem sair da tolerância se a estabilidade dimensional não for mantida durante todo o fluxo do processo de fabricação. Esse desvio pode levar a riscos de qualidade no nível do lote, retrabalhar, e atraso na entrega.
Na JADE-CNC, nós tratamos Controle de deformação de usinagem CNC como um parâmetro inicial de planejamento do processo, em vez de uma questão de inspeção final posterior. Dados de amostra controlados internamente mostram como o fornecimento estruturado de materiais, fixação adaptativa, percursos de usinagem otimizados, suporte temporário para enchimento de gesso, e a inspeção após a estabilização térmica pode reduzir a variação relacionada à deformação.
Comparação de desempenho antes e depois do programa de controle de deformação
Métrica | Antes do Controle | Depois do controle | Melhoria |
Taxa de rejeição relacionada à deformação | 18.5% | 2.3% | ↓ 87.6% |
Média. planicidade de 200 x 150 carcaça de Al mm | 0.14 milímetros | 0.04 milímetros | ↓ 71.4% |
Rendimento de primeira passagem, peças de parede fina (<= 2 milímetros) | 62% | 94% | ↑ 51.6% |
Média. ciclo de retrabalho por lote | 3.2 dias | 0.5 dias | ↓ 84.4% |
Este guia examina cinco mecanismos comuns por trás do empenamento de peças CNC de alumínio, explica como o enchimento temporário de gesso industrial suporta seções transversais fracas durante fresagem, e descreve um método de controle de processo em vários estágios para melhorar a estabilidade dimensional em lotes de produção.
Cinco tipos típicos de deformação de usinagem em componentes CNC de alumínio
De uma perspectiva prática de controle de processo, erros dimensionais em peças CNC de alumínio geralmente se originam de cinco categorias claras. Compreender essas causas raízes é vital para executar métodos eficazes para evitar deformações na usinagem CNC.:
Visão geral de cinco tipos típicos de deformação de usinagem
Tipo de deformação | Sintomas comuns | Causa Primária | Principais métodos de controle |
Tensão residual da matéria-prima | Deformação, torcendo, ou dobrando imediatamente após o desbaste | Liberação de tensão residual do estoque de chapas/barras | Selecione materiais estabilizados (T651), idade após desbaste, aplicar remoção simétrica de material |
Fixação & Estresse de fixação | Intolerância enquanto preso, fora da tolerância quando liberado | Forças de fixação excessivas, suporte físico inadequado | Reduza a força de fixação, adicionar suportes auxiliares, otimizar pontos de contato |
Deflexão da Força de Corte | Dobras ou curvaturas de componentes após usinagem de um único lado | Remoção unilateral pesada de estoque, forças de corte desiguais | Implementar percursos em camadas, fresagem simétrica, redução uniforme |
Deriva de Expansão Térmica | Desvio dimensional durante ou imediatamente após longos ciclos de usinagem | Cortando o calor de fricção, crescimento do fuso, flutuações de temperatura ambiente | Use refrigerante de inundação, otimizar parâmetros de corte, inspecionar somente após estabilização térmica |
Baixa rigidez de parede fina | Espessuras de parede instáveis, planicidade pobre, desvio de perfil | Baixa rigidez da peça geométrica | Separe o desbaste do acabamento, deixar estoque uniforme, utilizar cortes de acabamento leve, projetar luminárias personalizadas |
Gerenciando a deformação causada pela tensão residual da matéria-prima
Esse problema frequentemente compromete placas grandes, folhas finas, cavidades profundas, e quadros estruturais complexos. Considere um cenário típico de placa de alumínio 6061-T651: o blank bruto apresenta excelente planicidade. No entanto, uma vez que um operador fresa 5 mm da primeira face e desfixa a peça, a deformação imediata começa. Esta torção não indica baixa precisão da máquina-ferramenta; isso prova que o equilíbrio da tensão residual inerente dentro do bloco de liga bruta foi perturbado.
A rota do processo corretivo
Para preservar a estabilidade, evite remover um grande volume de material de um único lado em uma passagem. Em vez de, implantar uma estratégia de percurso balanceado:
Em branco -> Lado A da máquina áspera -> Virar & Lado B da máquina áspera -> Remoção Simétrica de Material -> Deixe estoque de uniforme -> Alívio do estresse / Envelhecimento -> Semiacabamento -> Estabilização Térmica Final -> Passe de Finalização
Para componentes aeroespaciais ou médicos de alta precisão, uma sequência mais rigorosa pode ser necessária:
Desbaste -> Alívio do estresse (Envelhecimento Natural ou Artificial) -> Semiacabamento -> Reestabilização -> Acabamento de Precisão
Por que a estratégia de fornecimento de materiais é importante
Selecionar a têmpera correta da liga é uma maneira mais fácil de mitigar o empenamento das peças CNC de alumínio antes mesmo de uma ferramenta tocar o metal. Materiais como placas 6061-T651 e 7075-T651 foram submetidos a alongamento mecânico para aliviar tensões internas. O "51" sufixo designa especificamente um estiramento mecânico permanente de 1% para 3% projetado para equalizar forças internas.
Comparação de têmperas comuns de alumínio e níveis de tensão residual
Temperamento de materiais | Método de tratamento | Nível de estresse residual | Aplicações típicas da indústria |
6061-T6 | Solução tratada termicamente + envelhecido artificialmente | Relativamente alto | Peças estruturais gerais, suportes de baixa tolerância |
6061-T651 | Solução tratada + 1-3% esticar + envelhecido | Baixo | Placas de precisão, alojamentos de cavidade profunda, variedades |
7075-T6 | Solução tratada termicamente + envelhecido artificialmente | Alto | Peças estruturais de alta resistência |
7075-T651 | Solução tratada + 1-3% esticar + envelhecido | Relativamente baixo | Peças estruturais aeroespaciais, componentes de defesa de alto estresse |
6061-T652 | Solução tratada + compressão com alívio de tensão + envelhecido | Baixo | Placas grossas de alto calibre, forjamentos complexos |
Eliminando "Dimensões Falsas" Causado pela fixação e força de fixação
A deformação de fixação é um problema enganoso porque fica escondida dos operadores no chão de fábrica. Imagine usinar uma caixa eletrônica de paredes finas:
- Medido enquanto está firmemente preso na morsa: 100.00 milímetros (Conformidade perfeita)
- Inspecionado imediatamente após a conclusão do percurso: 100.01 milímetros (Dentro dos limites)
- Medido depois de liberar as mandíbulas do torno: 100.18 milímetros (Falha fora da tolerância)
A peça bruta foi comprimida forçadamente por força de fixação excessiva durante o ciclo de fresamento. A máquina-ferramenta estava efetivamente cortando uma peça presa em um estado fisicamente deformado. Uma vez liberado, o metal naturalmente voltou ao seu verdadeiro, formulário não conforme.
Princípio Chave de Engenharia
A qualidade da peça final deve ser verificada de forma totalmente gratuita, estado irrestrito, nunca enquanto estiver sob pressão de fixação do dispositivo.
Lista de verificação de métodos de controle de deformação de fixação
Método de controle | Prática de Workshop Específica | Cenário de fornecimento aplicável |
Reduza a força de fixação | Aplique a pressão mínima necessária para segurar a peça durante os passes de acabamento. | Todos os componentes de parede fina |
Adicionar pontos de suporte | Integre macacos auxiliares ajustáveis ou suportes em locais salientes. | Grandes cavidades profundas, perfis de chapa fina |
Evite fixação sem suporte | Certifique-se de que um bloco de suporte sólido ou pino de localização fique diretamente abaixo de cada ponto de fixação. | Todas as configurações de luminárias personalizadas |
Fixação Perto de Suportes Rígidos | Alinhe a linha de ação da força de fixação diretamente através das faces de suporte internas do componente. | Projetos de peças em balanço |
Use mandíbulas macias | Usine mandíbulas macias personalizadas de alumínio ou cobre para combinar com o perfil e aumentar a área de contato da superfície. | Redondo, elenco, ou componentes altamente irregulares |
Implantar mandris de vácuo | Aplicar uniforme, sucção atmosférica a vácuo em grandes áreas para evitar beliscões localizados. | Placas ultrafinas, estoque de folhas planas |
Construa luminárias dedicadas | Projete acessórios conformados personalizados adaptados exatamente à geometria exclusiva do componente. | Lotes de produção de médio a alto volume |
É fundamental distinguir entre configurações de desbaste e acabamento: a pressão de fixação de desbaste nunca deve ser igual à pressão de fixação de acabamento. Antes de executar uma passada final, os operadores devem recuar os grampos, deixe a parte relaxar, e reapertar o sistema a uma pressão significativamente mais baixa.
Mitigando a deflexão causada pelas forças de corte
Problemas de força de corte aparecem principalmente na usinagem de nervuras altas, dissipadores de calor profundos, paredes finas (<= 2 milímetros), e gabinetes de alumínio de área ampla. Quando uma ferramenta de corte encontra um 2 parede mm, as forças de corte laterais empurram fisicamente a fina folha de metal. A parede sofre deflexão elástica. Uma vez que a ferramenta de fresagem passa, as molas de metal voltam ao lugar.
Esta dinâmica resulta em espessuras de parede altamente variáveis, superfícies cônicas, perpendicularidade fora das especificações, e etapas dimensionais localizadas.
Ferramenta técnica e ajuste de parâmetros
A lógica do fluxo de trabalho principal requer desbaste, deixando um estoque uniforme, semi-acabamento, e finalizando com um corte leve. Simultaneamente, use os seguintes ajustes de parâmetro para evitar deformação de fresamento CNC de parede fina:
Pontos de otimização de ferramentas e parâmetros
Item de otimização | Princípio Técnico | Notas de workshop acionáveis |
Nitidez da ferramenta | Arestas de corte afiadas reduzem o atrito e diminuem as forças de corte radiais. | Use polido, pastilhas não revestidas otimizadas especificamente para alumínio; trocar ferramentas gastas mais cedo. |
Diâmetro da ferramenta | Aumentar o diâmetro da ferramenta melhora a rigidez da ferramenta (Deflexão proporcional a L^3/D^4). | Selecione o maior diâmetro de ferramenta possível permitido pelos raios dos cantos internos. |
Saliência da ferramenta | Minimizar a extensão da ferramenta reduz os momentos de flexão e elimina trepidações. | Mantenha o balanço da ferramenta tão curto quanto a configuração permitir; use suportes termorretráteis ou hidráulicos. |
Taxa de alimentação | O avanço por dente controla a carga de cavacos e a pressão correspondente da ferramenta. | Mantenha as taxas de avanço dentro dos limites equilibrados de carga de cavacos; evite forças excessivas durante o acabamento da parede. |
Profundidade de corte (a_p) | A profundidade axial de corte afeta o envolvimento total da ferramenta. | Para passes críticos de acabamento em paredes finas, mantenha a_p restrito a um apertado 0.1 mm para 0.3 janela mm. |
Largura do corte (a_e) | O engate radial controla o vetor de força lateral. | Use um uniforme, pequeno a_e durante o acabamento para evitar deflexão unilateral da parede. |
Estratégia de percurso | Selecionar a direção de fresamento correta estabiliza as pressões de corte. | Utilize fresamento ascendente para direcionar forças para a mesa da máquina; utilizar caminhos simétricos para equilibrar forças. |
Controlando alterações dimensionais causadas pelo calor de corte
As ligas de alumínio têm um alto coeficiente de expansão térmica linear, normalmente sobre 23 x10^-6 / você C. Para entender a escala prática deste efeito, considere um grande componente de alumínio com um comprimento de base de 500 milímetros. Se a peça mudar de temperatura em 10 graus C devido ao corte de fricção ou exposição ambiental, a mudança dimensional teórica é calculada como:
Delta L = 500 milímetro x (23 x 10 ^ -6 / graus C) x 10 graus C aprox. 0.115 milímetros
UM 10 a mudança térmica de graus C pode criar uma mudança dimensional teórica de cerca de 0.115 milímetros. Para projetos de engenharia de precisão com tolerâncias no +/-0.01 milímetros ou +/-0.02 nível mm, este movimento térmico deve ser controlado antes da inspeção final.
Mudança Dimensional Teórica de Peças de Alumínio (milímetros)
Tamanho da linha de base da peça | Delta T = 5 você C | Delta T = 10 você C | Delta T = 15 você C | Delta T = 20 você C |
100 milímetros | 0.012 milímetros | 0.023 milímetros | 0.035 milímetros | 0.046 milímetros |
200 milímetros | 0.023 milímetros | 0.046 milímetros | 0.069 milímetros | 0.092 milímetros |
300 milímetros | 0.035 milímetros | 0.069 milímetros | 0.104 milímetros | 0.138 milímetros |
500 milímetros | 0.058 milímetros | 0.115 milímetros | 0.173 milímetros | 0.230 milímetros |
800 milímetros | 0.092 milímetros | 0.184 milímetros | 0.276 milímetros | 0.368 milímetros |
Portanto, para componentes de alta precisão, os operadores não podem retirar uma peça quente diretamente do líquido refrigerante, inspecione-o imediatamente no CMM, e declará-lo compatível. O protocolo operacional correto requer:
Usinagem -> Limpeza de Componentes -> Estabilização Térmica / Equalização de temperatura -> Inspeção de precisão
Lista de verificação dos elementos de controle de deformação térmica
Elemento de controle | Requisito Específico da Oficina |
Condição do refrigerante | Mantenha uma concentração de refrigerante estável, volume, e alta vazão para evacuar o calor instantaneamente. |
Parâmetros de corte | Gerencie a geração de calor evitando a permanência excessiva da ferramenta e mantendo a limpeza adequada dos cavacos. |
Tempo de ciclo de usinagem | Para ciclos de fresagem longos, utilizar macros de compensação térmica da máquina em linha para rastrear o desvio do eixo. |
Temperatura Ambiente | Mantenha os controles climáticos do chão de fábrica para limitar a variação da temperatura ambiente dentro +/-2 você C. |
Temperatura da peça | Os componentes devem descansar até atingirem uma temperatura ambiente estabilizada antes da inspeção final. |
Clima da Sala de Inspeção | A metrologia de alta precisão deve ser executada dentro de um laboratório calibrado de acordo com o padrão 20 referência de graus C. |
Crescimento térmico do fuso | Execute ciclos de aquecimento do fuso e garanta que os parâmetros do software compensem o crescimento térmico do eixo Z. |
Processamento escalonado para paredes ultrafinas e grandes cavidades internas
Usinar componentes com paredes ultrafinas e grandes cavidades internas é um dos desafios mais difíceis no fresamento de precisão. Considere um bloco de alumínio medindo 300 x 200 x 50 mm que deve ser usinado em um invólucro eletrônico com um 2 parede mm e um 2 mm de espessura do piso. A taxa total de remoção de material (MRR) para esta configuração pode exceder 80% para 90%.
A peça começa sua jornada como um bloco sólido incrivelmente rígido e termina como um bloco altamente frágil., casco aberto de baixa rigidez. Mesmo com uma excelente máquina-ferramenta, programação perfeita, e cortadores premium, a liberação de massa material irá desencadear distorção estrutural. Este problema não pode ser contornado aplicando um único caminho de acabamento final; exige uma arquitetura de processo dedicada de cinco estágios.
Processo de usinagem em cinco estágios para componentes com alta cavidade
Estágio | Estratégia de Operação CNC | Controle de estoque de materiais | Finalidade Primária do Processo |
Estágio 1: Remoção Pesada | Fresamento rápido para remover a maior parte do volume interno do núcleo. | Deixe um estoque generoso de 0.5 mm para 1.5 milímetros. | Maximiza a eficiência de remoção de material preservando a rigidez do bloco estrutural. |
Estágio 2: Alívio do estresse | Solte o componente, inverter sua orientação, re-fixação, e realizar envelhecimento térmico ou natural. | Manter o envelope de material desbaste da linha de base. | Permite que tensões internas pesadas induzidas pelo desbaste sejam liberadas com segurança. |
Estágio 3: Semiacabamento | Fresar uniformemente as faces estruturais para homogeneizar a camada de estoque restante. | Corte o estoque com precisão 0.15 mm para 0.30 mm margem de acabamento. | Elimina etapas de materiais não uniformes, garantindo pressão consistente da ferramenta para a passagem final. |
Estágio 4: Estabilização | Solte a peça totalmente, permitindo que ele descanse sem restrições até atingir a estabilização térmica total. | Manter o limite de estoque de semiacabado restrito. | Descarrega com segurança as tensões secundárias de semiacabamento e traz a liga de volta à temperatura ambiente. |
Estágio 5: Acabamento de Precisão | Aplicar alta velocidade, percursos de fresamento de profundidade leve para cortar dimensões finais críticas. | Remova com segurança o restante 0.15-0.30 mm de estoque para atingir tolerâncias de impressão. | Melhora o acabamento superficial, reduz a conicidade geométrica, e suporta a precisão dimensional necessária. |
A filosofia fundamental que orienta este sistema de cinco estágios é clara: seguindo cada fase intensa de remoção de material, dê às tensões internas uma janela para liberar. Antes de atingir as dimensões finais de impressão, verifique se o componente relaxou em uma posição estável, estado livre de estresse.
Métodos Anti-Deformação Convencionais vs.. Tecnologia de suporte de gesso
Técnicas de engenharia padrão fornecem benefícios básicos claros, mas cada estratégia convencional tem limitações físicas quando aplicada à fabricação de paredes finas:
Limitações dos métodos convencionais antideformação
Método | Função Primária | Técnico & Limitação Operacional | Impacto nos custos |
Separando Áspero & Concluir ciclos | Folhas 1-3 mm de estoque de segurança após desbaste; atrasa a conclusão até depois de um descanso para alívio do estresse. | Adiciona transferências secundárias e rastreamento; tensões internas ainda podem ser liberadas durante os cortes finais. | +15% para 25% tempo total do ciclo |
Tratamentos Térmicos de Envelhecimento | Usa fornos de lote especializados ou períodos de descanso para normalizar artificialmente o alinhamento cristalino interno. | Muitas oficinas não possuem fornos térmicos automatizados; linhas de repouso naturais exigem 2 para 4 semanas de espaço. | +0.50 para 2.00 por componente |
Grampos de fixação otimizados | Usa placas de vácuo personalizadas, contornos suaves da mandíbula, e tomadas de suporte manual multiponto. | Projetar acessórios mecânicos complexos incorre em altos custos de engenharia; não pode suportar paredes internas de bolso. | +200 para 800 custo fixo de ferramentas |
Escala de parâmetros de corte | Reduz a profundidade axial de corte (a_p) enquanto eleva as RPMs do fuso para diminuir a pressão física da ferramenta. | Reduz drasticamente as taxas de remoção de material (MRR); não é possível amortecer totalmente a vibração do corte de paredes finas. | +10% para 20% tempo total do ciclo |
A lacuna crítica de engenharia
Ao lidar com cavidades internas profundas e paredes muito finas (<= 3 milímetros), essas abordagens convencionais podem não fornecer rigidez estrutural interna suficiente. Para resolver esta limitação, JADE-CNC avalia técnicas de suporte temporário, como Tecnologia de Suporte de Gesso Industrial.
Execução do processo de preenchimento de gesso para suporte CNC de parede fina
Princípio do Processo Central
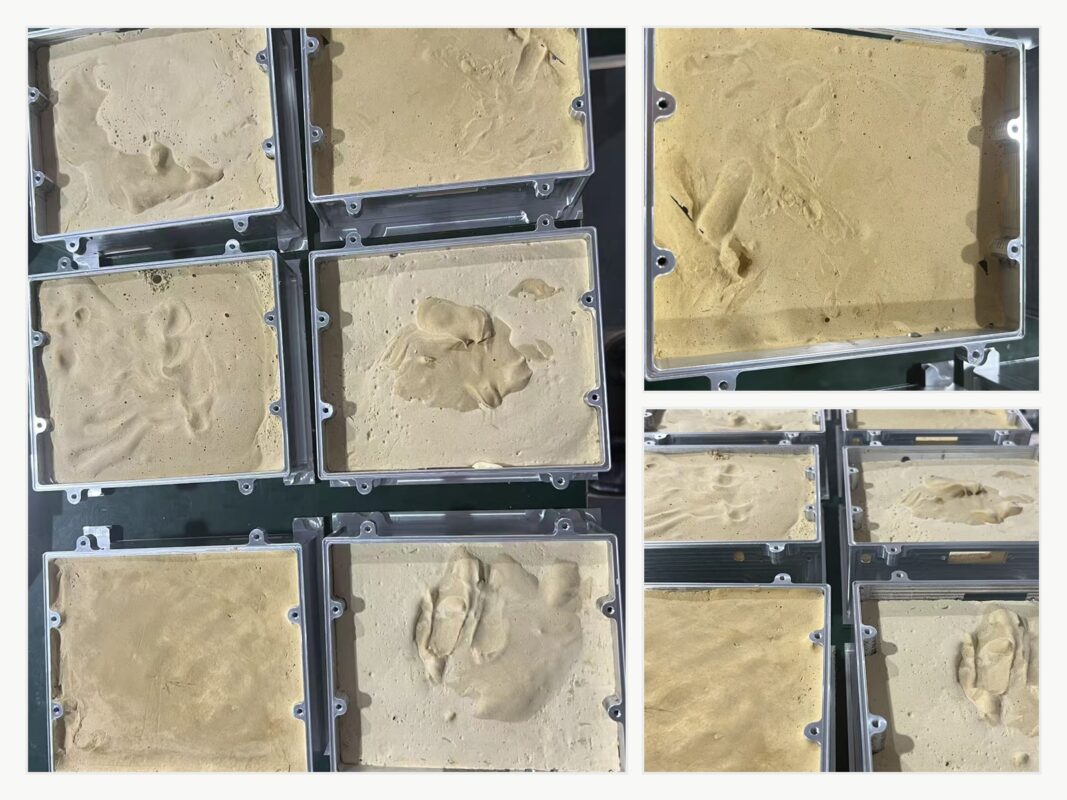
O preenchimento temporário de gesso atua como um preenchimento de alta densidade, estrutura de apoio auxiliar removível. Antes de executar caminhos de acabamento em alta velocidade em peças frágeis ou com bolsões profundos, JADE-CNC serve especializado, gesso industrial de alta resistência nas cavidades internas brutas. Uma vez curado, este meio fornece uma base interna diretamente atrás das finas paredes metálicas.
Este suporte sólido aumenta a rigidez estrutural, reduz a vibração localizada da parede, ajuda a suprimir a vibração da ferramenta, distribui calor de corte localizado, e pode ser lavado após a usinagem usando uma lavagem controlada com água.
Especificações técnicas de material de gesso para enchimento
Parâmetro de Engenharia | Requisito Técnico & Especificação |
Tipo de material de gesso | hemi-hidrato de sulfato de alfa-cálcio (Formulação Premium de Alta Resistência) |
Resistência à Compressão (Seco, 2-Hora) | >= 35 MPa |
Resistência à Flexão (Seco, 2-Hora) | >= 8 MPa |
Janela de configuração inicial | 8 para 12 Minutos |
Cura Final & Janela de configuração | 25 para 40 Minutos |
Relação de peso recomendada entre água e pó | 0.60 para 0.75 |
Pós-Conjunto de Expansão Volumétrica Linear | <= 0.15% |
Limite máximo de temperatura de secagem segura | <= 60 você C (Exceder este valor provoca rachaduras térmicas e degradação) |
Solubilidade do material em água (no 20 você C) | ~ 2.4 g/L (Suaviza naturalmente, quebra, e flui sob pressão da água) |
Matriz de aplicabilidade do material de enchimento de gesso
Tipo estrutural de componente | Faixa alvo de espessura de parede | Recomendação de fornecimento | Planicidade esperada & Melhoria do perfil |
Carcaça de parede fina de alumínio | 1.0 mm para 3.0 milímetros | Fortemente recomendado | 60% para 80% Redução no Desvio |
Anéis de paredes finas & Molduras | 1.5 mm para 4.0 milímetros | Recomendado | 40% para 60% Redução no Desvio |
Placas finas alongadas (L/t > 50) | 2.0 mm para 5.0 milímetros | Recomendado | 30% para 50% Redução no Desvio |
Fundições ocas irregulares complexas | 1.0 mm para 2.5 milímetros | Fortemente recomendado | 50% para 70% Redução no Desvio |
Blocos Sólidos & Elementos de paredes espessas | > 8.0 milímetros | Não obrigatório (Rigidez Inerente) | Não aplicável (N / D) |
Advertências de fabricação & Limites de revisão de engenharia
O enchimento de gesso é uma opção de otimização direcionada, não é uma solução de fabricação universal. Deve-se avaliar cuidadosamente se o componente apresenta microfuros cegos, caminhos fluidos internos complexos, superfícies porosas abertas, limites químicos absolutos estritos de zero resíduos, ou requisitos de limpeza médica pós-processo. Para estes projetos especializados, JADE-CNC executa análises de validação abrangentes:
- Verificação de caminho: Garanta que cada bolsão cheio possa ser acessado por bicos de lavagem de alta pressão pós-usinagem.
- Proteção de thread: Mascare cada furo roscado, face de vedação crítica, e superfície de referência precisa com tampões de silicone líquido antes do vazamento.
- Compatibilidade Química: Confirme se os oligoelementos de gesso não contaminarão os subsequentes tratamentos químicos de superfíciecomo anodização de revestimento duro Tipo III, passivação, ou ligação aeroespacial.
- Inspeção de Boroscópio: Use boroscópios ópticos para inspecionar furos transversais internos cegos após a limpeza e verificar se os resíduos foram removidos.
Procedimento operacional passo a passo para ferramentas de gesso
- Etapa 1: Pré-tratamento de cavidade (10-15 Minutos)
Desengordure completamente a cavidade interna, removendo todos os vestígios de fluidos de corte, óleos de usinagem, e lascas de alumínio soltas. Recursos de precisão de vedação, fios cegos, e localização de pontos de referência usando fita especializada de alta temperatura ou tampões de máscara de silicone. A cavidade deve estar completamente seca; qualquer umidade presa na fronteira metal-gesso gerará microvazios e arruinará o suporte de apoio.
- Etapa 2: Mistura de pasta (5-8 Minutos)
Meça o pó de gesso de alta resistência e a água usando a proporção de peso projetada (0.60 para 0.75). Sempre adicione o pó suavemente no recipiente de água (nunca despeje água diretamente no pó seco) e mexa lentamente por 60 para 90 segundos para evitar a introdução de ar. Para melhores resultados, coloque a mistura em uma câmara de desgaseificação a vácuo para 30 para 60 segundos para eliminar até 70% de microbolhas.
- Etapa 3: Derramando & Cura Térmica (2-4 Total de horas)
Despeje a pasta líquida na cavidade do componente mascarado em um movimento lento, fluxo constante. Bata continuamente nas paredes externas de alumínio com um martelo macio para forçar as bolhas de ar a subir e escapar. Para configurações profundas (> 50 milímetros), despeje o gesso em progressiva 2-3 etapas de camada, permitindo 15 para 20 minutos de tempo de ajuste entre passagens. Deixe o componente curar naturalmente em temperatura ambiente (20-25 você C, 40-60% RH) para 2 para 4 horas. Para horários acelerados, curar a montagem em um forno a 50-55 você C para 45 para 60 minutos (não exceda 60 você C).
- Etapa 4: Otimização de Usinagem
Comece as entradas do percurso a partir de limites de metal sólido em vez de mergulhar diretamente no gesso curado para evitar lascamento da face. Após a rigidez ser verificada, os parâmetros de corte podem ser aumentados em comparação com peças de parede fina sem suporte, dependendo da geometria da peça e da estabilidade da configuração:
Comparação de parâmetros de corte: Não preenchido vs.. Preenchido com Gesso (Acabamento de parede fina de alumínio)
Parâmetro | Parede fina não preenchida | Preenchido com Gesso | Aumento da produção líquida |
Velocidade do fuso (S) | 8,000 rpm | 10,000 - 12,000 rpm | acima 25% - 50% |
Taxa de alimentação (F) | 800 mm/min | 1,200 - 1,500 mm/min | acima 50% - 88% |
Profundidade de corte axial (a_p) | 0.3 milímetros | 0.5 - 0.8 milímetros | acima 67% - 167% |
Largura radial de corte (a_e) | 0.5 milímetros | 0.8 - 1.2 milímetros | acima 60% - 140% |
- Etapa 5: Remoção e Limpeza (15-30 Minutos)
Mergulhe a peça usinada em um banho de água morna com temperatura controlada (35-45 você C) para 15 para 20 minutos; a matriz de gesso hidratada suaviza e se decompõe naturalmente. Use uma pistola de água industrial de alta pressão (3 para 5 bar) para lavar a lama solta dos canais internos. Para recursos complexos, passe uma escova macia de náilon em toda a área para limpar resíduos superficiais. Conclua enxaguando o componente com álcool isopropílico de alta pureza (IPA, >= 95% concentração) para expulsar a água. Inspecione todos os furos roscados cegos e pontos de referência críticos com ampliação óptica de 10x para verificar a limpeza antes da inspeção final.
Estudo de caso de produção
- Componente analisado: Caixa eletrônica de comunicação de parede fina em alumínio 6061-T6.
- Dimensões Físicas: 200 x 150 x 80 mm com espessura nominal de parede de 2.0 milímetros.
- Meta do projeto de qualidade de engenharia: Tolerância de planicidade da face superior <= 0.05 milímetros.
Comparação de resultados de usinagem: Sem vs.. Com recheio de gesso (n = 20 Peças)
Métrica de medição | Sem suporte de gesso | Com recheio de gesso curado |
Planicidade Média do Componente | 0.142 milímetros | 0.038 milímetros (Aprovado) |
Melhor caso de nivelamento registrado | 0.080 milímetros | 0.020 milímetros |
Pior caso de nivelamento registrado | 0.210 milímetros | 0.060 milímetros |
Taxa de aprovação de qualidade do Blueprint (<= 0.05 milímetros) | 25% (5 fora de 20 peças) | 95% (19 fora de 20 peças) |
Rugosidade Superficial Média (R_a) | 1.8 um | 0.8 um (Acabamento superior) |
Tempo total do ciclo de usinagem por peça | 42 Minutos | 28 Minutos (MRR rápido) |
Embora as ferramentas de gesso adicionem aproximadamente 30 minutos de movimentação auxiliar combinada, misturando, e tempo de limpeza por componente, o suporte adicional pode reduzir a instabilidade do acabamento e diminuir o risco de retrabalho. Para estruturas adequadas de paredes finas, o processo pode melhorar a consistência dimensional e reduzir o custo total de produção por peça aceita.
O sistema de controle de deformação estrutural de cinco estágios JADE-CNC
O preenchimento temporário de gesso é um elemento de uma estrutura de fabricação mais ampla. Para melhorar a conformidade do lote, JADE-CNC integra métodos de controle de deformação em uma produção documentada de cinco estágios sistema de qualidade:
Estágio 1: Controle de entrada de materiais
Padrões de controle de inspeção de materiais recebidos
Item de controle | Alvo de padrão técnico | Metodologia de Inspeção | Frequência de avaliação |
Certificado de Materiais | PT AW-6061/7075, Têmpera estável T6/T651 | Revisão da documentação de rastreamento de moinho | Cada lote recebido |
Planicidade da placa de entrada | <= 0.5 milímetros / eu | Régua de precisão + medidor de falha | 100% de placas de estoque recebidas |
Armazenamento pré-envelhecimento | Estável 20 - 25 ambiente ambiente graus C | Registrador climático de armazém automatizado | Rastreamento contínuo |
Verificação de alívio de estresse | Delta de variação de dureza <= +/- 5 HB | Teste de ponto de dureza Brinell | 1 amostra estrutural por 500 kg |
Estágio 2: Planejamento de Processos & Estratégia CAM
Regras de controle de deformação de planejamento de processos
Regra de planejamento de engenharia | Especificação do núcleo operacional |
Provisão para estoque de desbaste | Manter 1.0 mm para 3.0 mm de buffer por lado (geometria e massa dependente). |
Alívio do estresse interoperacional | Executar descanso ambiental natural, ou execute o envelhecimento em forno térmico artificial em 120 você C para 4 horas. |
Estratégia de Percurso de Acabamento | Programa simétrico, remoção de material multicamadas; planos de corte alternativos passo a passo. |
Sequência de usinagem de recursos | Usine primeiro blocos inerentemente de alta rigidez; concluir com características frágeis e de baixa rigidez. |
Envelope de estoque de acabamento final | Limite o material restante a um valor apertado 0.15 mm para 0.30 camada mm por lado. |
Rota de peças de parede fina | Aplicar uma progressão estrita de 5 estágios: Remoção Pesada -> Alívio do estresse> Semi-acabamento -> Estabilizar -> Terminar. |
Estágio 3: Fixação adaptativa e suporte estrutural
Soluções de fixação e suporte auxiliar por tipo de peça
Categoria Estrutural da Peça | Método primário de fixação de trabalho | Apoio Auxiliar Secundário |
Placas Estruturais Planas (< 5 mm de espessura) | Mandris de placas de vácuo uniformes | Contato direto com a atmosfera atmosférica |
Caixas Complexas de Parede Fina | Mordentes macios de alumínio personalizados + braçadeiras superiores | Enchimento interno de gesso de alta resistência |
Anéis e perfis circulares finos | 3-mandíbulas macias de contato total em forma de torta | Fixação completa do suporte concêntrico |
Estruturas Cilíndricas Longas | Matrizes multi-torno (3 para 5 pontos distintos) | Pontos mortos e descansos estáveis entre vãos |
Irregular / Fundições Orgânicas | Acessórios multieixos personalizados (Resina/liga CNC) | Enchimento de gesso ou liga de baixo ponto de fusão encapsulada |
Gabinetes de Grandes Cavidades | Placas rígidas de ferramentas conformadas dedicadas | Preenchimento interno de gesso + parafusos jack multiponto |
Estágio 4: Padronização de Parâmetros de Usinagem
Parâmetros de corte padrão para materiais de engenharia comuns
Grau de material | Alvo da Operação | Fuso (rpm) | Alimentar (mm/min) | a_p (milímetros) | a_e (milímetros) | Estratégia de refrigerante |
Al 6061-T6 | Desbaste em massa | 6,000 - 8,000 | 1,500 - 2,000 | 1.0 - 2.0 | 8.0 - 12.0 | Inundação de alto volume |
Al 6061-T6 | Acabamento de parede fina | 10,000 - 12,000 | 1,200 - 1,500 | 0.3 - 0.5 | 0.5 - 1.0 | Explosão de ar + MQL |
Al7075-T6 | Desbaste em massa | 5,000 - 7,000 | 1,200 - 1,600 | 0.8 - 1.5 | 6.0 - 10.0 | Inundação de alto volume |
SUS304 inoxidável | Desbaste Pesado | 2,500 - 3,500 | 400 - 600 | 0.5 - 1.0 | 3.0 - 5.0 | Inundação de alta pressão |
SUS304 inoxidável | Acabamento Fino | 3,500 - 4,500 | 300 - 500 | 0.15 - 0.3 | 0.3 - 0.5 | Quantidade Mínima (MQL) |
Titânio Ti-6Al-4V | Desbaste Pesado | 2,000 - 3,000 | 200 - 400 | 0.5 - 1.0 | 2.0 - 4.0 | Inundação através do fuso |
Titânio Ti-6Al-4V | Acabamento Fino | 3,000 - 4,000 | 150 - 300 | 0.1 - 0.2 | 0.2 - 0.4 | MQL de precisão |
Estágio 5: Metrologia e Verificação Avançada
Processo de inspeção de controle de deformação e critérios de aceitação
Etapa de Metrologia | Tempo Operacional | Equipamento implantado | Critério de aceitação de engenharia |
Portão Dimensional em Processo | Após execuções individuais de alto MRR | Paquímetros digitais & micrômetros | Rastrear dentro +/-0.02 mm de nominais de configuração |
Fase de descanso pós-usinagem | Antes de preparar os ciclos finais do CMM | Rack climatizado | Fique sem restrições >= 4 horas às 20+/-2 você C |
Metrologia final do CMM | Janela de relaxamento pós-estrutural | Zeiss CMM (0.001 mm resolução) | Aderência estrita ao desenho GD&Quadros T |
Varredura de perfil de planicidade | Portão de aprovação de qualidade final | Varredura de matriz multiponto CMM | Atenda aos requisitos de impressão (tipicamente <= 0.05 milímetros) |
24-Nova verificação da estabilidade horária | Portão de pré-embalagem (Partes críticas) | Execuções de verificação do Zeiss CMM | Desvio total da dimensão estrutural <= 0.005 milímetros |
Perfilometria de Acabamento Superficial | Auditoria final de qualidade visual | Varredura de superfície do perfilômetro de caneta | Verifique se R_a corresponde à impressão (tipicamente 0.8 - 1.6 um) |
Teste de Relaxamento de Estado Livre | Imediatamente após a liberação do grampo | CMM vs.. leituras no jogo | Desvio total do estado fixado <= 0.01 milímetros |
Manual de materiais: Estratégias de controle de deformação por Alloy
Diferentes ligas de engenharia reagem de maneira diferente às tensões de corte térmicas e mecânicas. JADE-CNC usa orientação de processo específica de material para atingir planicidade em relação a um padrão 200 mm de vão:
Estratégias de controle de deformação e precisão alcançável para materiais comuns
Grau de material | Vetor de risco de distorção primária | Estratégia de Mitigação Primária | Estratégia de Mitigação Secundária | Planicidade típica alcançável (200 mm de vão) |
Al 6061-T6 | Alta expansão térmica, liberação rápida de estresse | Envelhecimento artificial + preenchimento de cavidade de gesso | Parâmetros de usinagem de alta velocidade (forçar o calor em chips) | 0.03 - 0.05 milímetros |
Al 6061-T651 | Menor tensão residual, instabilidade de massa de parede baixa | Remoção simétrica de material + ciclos de desbaste/acabamento separados | Inspeção de ambiente termicamente estabilizado | 0.02 - 0.04 milímetros |
Al7075-T651 | Alta tensão de grãos, propenso a torções agressivas | Tratamentos de duplo envelhecimento (pré & pós-desbaste) | Balanceamento de percurso simétrico dinâmico | 0.04 - 0.08 milímetros |
SUS304 inoxidável | Endurecimento por trabalho severo, forças de corte intensas | Ferramentas afiadas polidas, luz a_p, altas pressões de inundação | Ciclos de recozimento para alívio de tensões pós-desbaste | 0.05 - 0.10 milímetros |
SUS316L inoxidável | Altas forças de corte, agrupamento térmico local | Parâmetros de espelho do SUS304 | Caminhos constantes de engajamento da ferramenta | 0.05 - 0.10 milímetros |
Titânio Ti-6Al-4V | Módulo de elasticidade ultrabaixo (retorno elástico), dissipador de calor ruim | Dispositivos mecânicos ultrarrígidos, pequeno a_p, volume de inundação profunda | Percursos de desbaste cicloidal de baixa tensão | 0.08 - 0.15 milímetros |
Cobre (C11000) | Suavidade extrema, propenso a esmagamento mecânico | Configurações de fixação de baixo torque, mandíbulas macias personalizadas com contato facial | Corte superficial final de passagem única com pressão mínima do torno | 0.03 - 0.06 milímetros |
Latão (C36000) | Baixa rigidez, tensão estrutural interna | Roteamento de processo padrão de 5 estágios | Cortadores não retificados com arestas vivas | 0.02 - 0.05 milímetros |
Análise de dados de qualidade de amostras de produção controlada de SPC
JADE-CNC rastreia dimensões críticas de deformação por meio de controle estatístico de processo automatizado (CEP) gráficos em lotes de produção de volume médio a alto. Este registro de capacidade interna do segundo trimestre 2026 destaca a estabilidade alcançada usando nosso sistema multiestágio:
Índice de capacidade de processo (C_pk) por categoria de componente - 2º trimestre 2026
Categoria Estrutural do Componente | Peças inspecionadas | C_pk (Perfil de planicidade) | C_pk (Posição Verdadeira) | Taxa de rejeição de lote observada |
Caixas de parede fina Al (1-3 milímetros) | 1,240 | 1.42 | 1.55 | 1.8% |
Al Placas Estruturais (5-10 milímetros) | 860 | 1.68 | 1.72 | 0.7% |
Todos os componentes de cavidades grandes (MRR > 80%) | 420 | 1.31 | 1.40 | 4.2% |
Componentes de aço inoxidável de precisão | 520 | 1.25 | 1.38 | 3.1% |
Componentes de titânio aeroespacial | 180 | 1.12 | 1.20 | 5.6% |
Cobre de Precisão / Componentes de latão | 340 | 1.55 | 1.60 | 1.2% |
Um C_pk padrão da indústria >= 1.33 representa um processo de fabricação capaz quando o sistema de medição e a definição de tolerância são apropriados. Peças de alumínio com alta cavidade (onde a remoção de material excede 80%) continuam sendo o desafio mais complexo devido à grande perda de rigidez estrutural da seção transversal. No entanto, implantando nossa progressão de 5 estágios combinada com suporte temporário de ferramentas de gesso, a produção pode permanecer dentro de uma janela de processo mais estável.
Perguntas frequentes
O que causa deformação na usinagem CNC?
A deformação da usinagem é impulsionada por quatro variáveis primárias: a liberação do estresse residual da matéria-prima, distorção mecânica devido a forças de fixação excessivas ou não suportadas, deflexão da ferramenta causada por altas cargas de corte, e expansão volumétrica térmica devido à redução do atrito ou às oscilações de temperatura do ambiente da oficina.
Quando o enchimento de gesso é útil para usinagem CNC?
O encapsulamento de gesso é recomendado para gabinetes de paredes finas, geometrias de placas finas (L/t > 50), cavidades abertas profundas, e estruturas ocas delicadas onde a fixação convencional ou dispositivos de vácuo não conseguem evitar a vibração da parede e a deflexão da peça durante os percursos de acabamento.
O enchimento de gesso pode ser usado para todas as peças de parede fina?
Não. O preenchimento com gesso deve ser evitado se um componente contiver microfuros cegos inacessíveis, canais de fluidos internos complexos que impedem a limpeza completa, ou se a química do material reage mal à água. Também é restrito se as especificações posteriores permitirem zero oligoelementos residuais.
Como você limpa completamente o gesso após a usinagem?
A peça de trabalho é imersa em banho-maria (35-45 você C) para suavizar e quebrar o agente de ligação. As cavidades internas são então lavadas usando uma pistola de pulverização de água de alta pressão (3-5 bar). Finalmente, os componentes passam por uma lavagem ultrassônica de vários estágios e um enxágue IPA de alta pureza, então são verificados sob ampliação óptica de 10x.
Parceria com JADE-CNC para usinagem de alta precisão
Controlar a deformação da usinagem CNC não é uma questão de sorte; requer controles de engenharia na seleção de materiais, fixação, estabilização térmica, e técnicas de suporte temporário, como preenchimento de gesso. Ao identificar antecipadamente os modos de deformação, JADE-CNC utiliza planejamento de processo controlado para reduzir desperdícios relacionados à deformação e melhorar a estabilidade dimensional em componentes de alta precisão.
Você está enfrentando altas taxas de rejeição ou problemas de empenamento com peças estruturais complexas de paredes finas?? Entre em contato com a equipe de engenharia JADE-CNC para compartilhar seus desenhos, Arquivos CAD, requisitos de materiais, necessidades de tolerância, requisitos de acabamento superficial, quantidade, e detalhes da inscrição para revisão do processo.