



一部の購入者は混乱を招く問題を経験しています: 受け取った精密部品は完璧に見えました, しかし組み立てられませんでした.
表面はきれいでした. エッジがシャープに見えた. 加工痕は普通に見えた. しかし、部品が組み立てラインに到着すると、, 穴が合わなかった, 合わせ面が合わなかった, または最終製品を正しくインストールできませんでした.
その時点で, 工場は言うかもしれない, 「加工には問題ありません。」場合によっては, それは部分的には真実かもしれない. この問題は切削工具や CNC プログラム自体が原因ではない可能性があります. 本当の問題の原因は次のとおりです ワーク保持と位置決め.
CNC加工では, 材料がどのようにクランプされるか, サポートされている, 位置の特定は寸法精度に直接影響する可能性があります. 小さなクランプ誤差は外側からはわからない場合があります, ただし、後で重大な組み立て問題が発生する可能性があります.
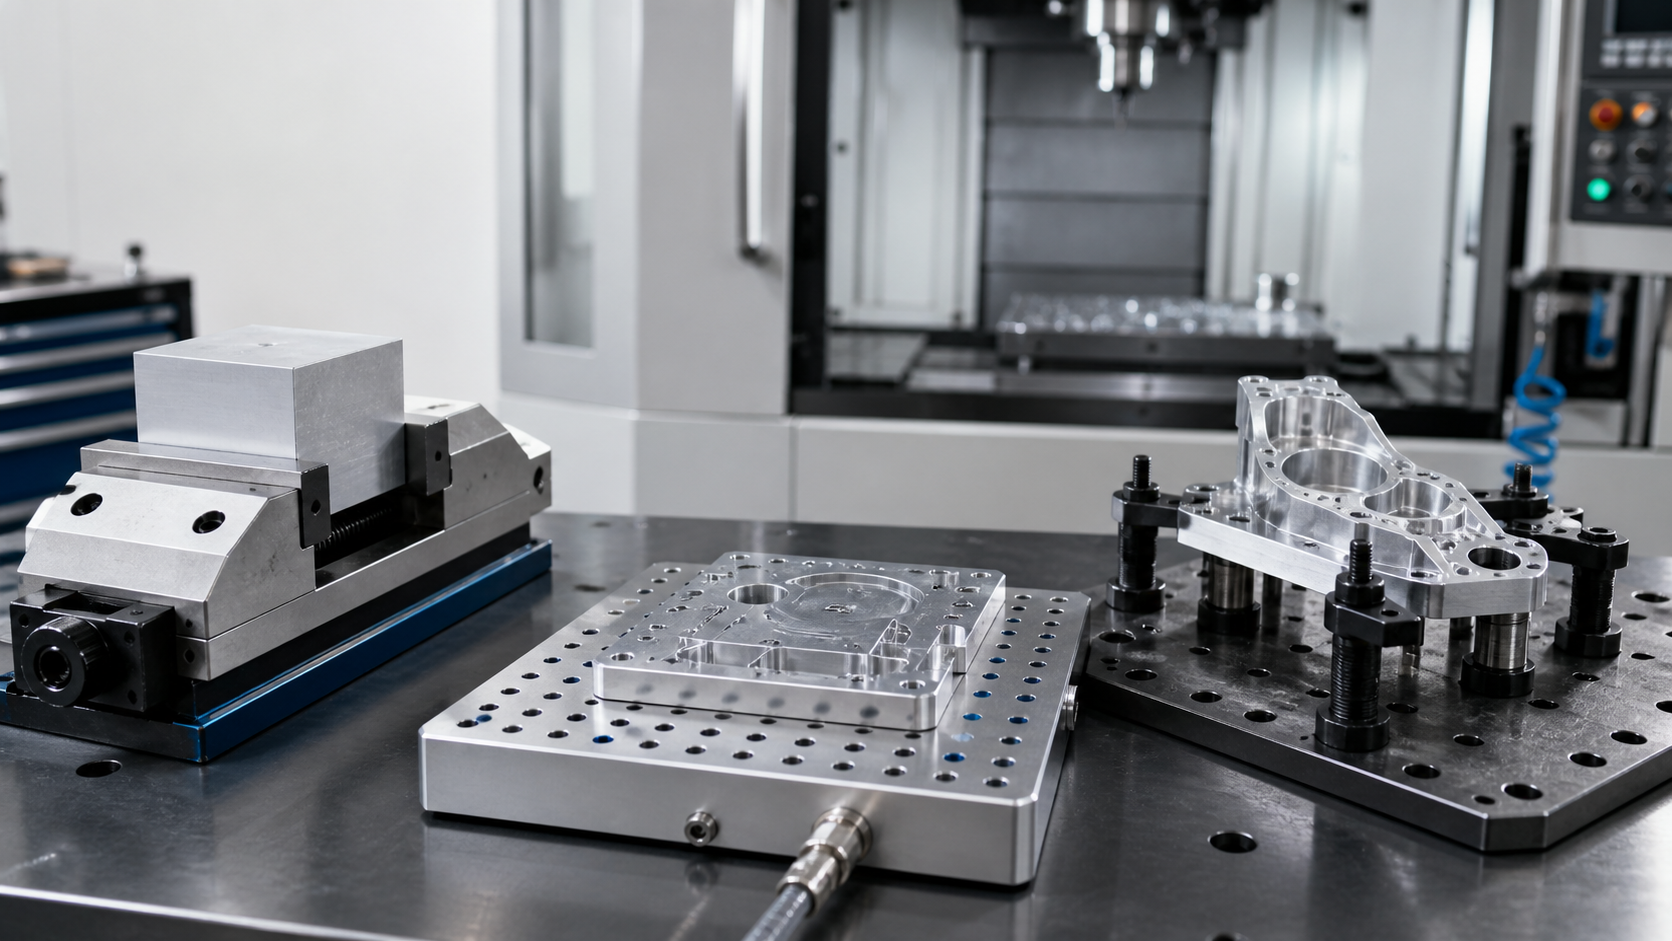
今日, 精密機械加工で使用される 3 つの一般的な CNC ワーク保持方法について説明します: マシンバイス, 真空ワークホールディング, そして カスタム治具.
ワークホールディングは単に「部品を保持する」だけではありません
多くの人は、ワークホールディングとは単に原材料を CNC マシンに固定することを意味すると考えています。. 実際には, ワークホールディングは加工戦略の一部です.
優れたワーク保持方法は 3 つのことを同時に実行する必要があります:
- 切断中はワークをしっかりと保持してください
- 加工基準に従って部品を正確に位置決めします
- 変形を避ける, 振動, またはクランプ跡
これらの状態のいずれかが制御されていない場合, 最後の部分は許容範囲に見えても機能しない可能性があります.
例えば, 加工中に部品がわずかにずれた場合, 穴の位置は変更される場合があります. ワークを強くクランプしすぎると, 切断中に変形し、解放後に跳ね返る可能性があります. 2 番目のセットアップが最初のセットアップと一致していない場合, 異なる側面からの特徴が一致しない可能性がある.
これがワークホールディングが組立品質と密接に関係している理由です.
マシンバイス: 最も一般的な CNC クランプ方法
CNC マシンバイスは、フライス加工で最も広く使用されているワーク保持方法の 1 つです。.
シンプルです, 安定した, そして効率的. ブロックなどの定形部品用, プレート, 括弧, およびハウジング, バイスは信頼性の高いクランプ力と迅速なセットアップを提供します。.
試作加工や小ロット生産に, マシンバイスは柔軟性があるため、多くの場合最初に選択されます。. 機械工は位置を素早く調整できます, 異なる素材をクランプする, 特別な治具を設計することなく、複数の機械加工作業を完了できます。.
しかし, 万力はすべての部品に対して自動的に安全であるわけではありません. クランプ面, 顎の圧力, 部品形状, 加工方向もすべて考慮する必要があります.
パーツが薄い場合, 柔らかい, 長さ, または構造が弱い, バイスを不適切にクランプすると、隠れた変形が生じる可能性があります.
過度のクランプ力は変形の原因となります
CNC 加工におけるよくある間違いの 1 つは、クランプが強力であれば常に安定性が向上すると信じていることです。.
実際には, 過剰なクランプ力によりワークが変形する可能性があります.
この問題は特に次の場合によく発生します。:
- 薄いアルミニウム板
- プラスチック部品
- 細長いコンポーネント
- 薄肉ハウジング
- 平面度要件が厳しい精密部品
加工中, 部品は万力によってわずかに変形した形状に強制される可能性があります. CNC マシンは、応力がかかった状態で部品を切断します。. 加工が完了しバイスを離した後, 素材が跳ね返る可能性があります.
その結果、加工中は正しく見えた部品が、除去後に形状が変化してしまいます。.
これは平坦性に影響を与える可能性があります, 並列処理, 穴の位置, とアセンブリフィット. 購入者の視点から見ると, 部品は美しく機械加工されているように見えるかもしれません, しかし、正しくインストールできません.
良好な CNC 加工には、動きを防ぐのに十分なクランプ力が必要です, ただし、部品が歪むほどの力ではありません.
真空ワークホールディング: 平らで薄い部品に適したオプション
穴がたくさんある固定プレートを見たとき, 溝, またはグリッドパターン, 多くの場合、真空ワークホールディング システムです。.
真空ワークホールディングは、負圧を使用してワークピースを治具表面に保持します。. 複数のクランプポイントに強い機械力を加える代わりに, 真空圧により保持力がより広い表面積に分散されます。.
平坦で薄いワークによく使われる方法です。.
例えば:
- 薄いアルミニウム板
- プラスチックシート
- フラットパネル
- 電子カバー
- 複合基板
- 精密平面部品
真空ワークホールドの主な利点は、局所的なクランプ圧力を軽減できることです。. へこみの防止に役立ちます, 曲げ, とクランプ跡.
平面度や表面外観が重要な部品に, 真空ワークホールディングは、従来のクランプよりも均一なサポートを提供できます。.
真空ワークホールディングにも限界がある
真空保持が便利, しかし、すべての部分に適しているわけではありません.
ワークピースと治具との接触面積が十分にある場合に最適に機能します. パーツが非常に小さい場合, 非常に狭い, 多孔質の, 不均等, または貫通穴が多い, 真空力が十分に強くない可能性があります.
もう一つの制限は切削力です. 激しい荒加工では、真空システムの保持力を超える横力が発生する可能性があります。. その場合, 追加の位置決めブロック, サイドストップ, または補助クランプが必要になる場合があります.
したがって、真空ワークホールドは単にバイスよりも「優れた」方法というわけではありません。. 特定のタイプの部品には適しています.
正しい選択は部品の形状によって異なります, 材料, 切削負荷, 許容範囲, および表面要件.
特殊なワークにはカスタム治具を使用
特殊ワーク用, 標準的なクランプ方法では不十分な場合があります.
一部の部分は不規則な形をしています, 曲面, 複数の角度, 薄い壁, または複雑な加工要件. これらの部品には、その形状に合わせて特別に設計されたカスタム治具が必要になる場合があります。.
カスタムフィクスチャが役立ちます:
- ワークの形状に合わせて
- 弱い部分や薄い部分をサポート
- 部品の位置を正確に特定する
- 繰り返されるセットアップエラーを減らす
- 化粧面を保護する
- バッチ生産における一貫性の向上
JADE-CNCでは, カスタム治具は、部品が複数の加工操作にわたって安定した位置決めを必要とする場合によく使用されます。.
例えば, 部品の複数の面を加工する必要がある場合, この治具は、オペレータが毎回同じ位置に部品を配置するのに役立ちます。. これにより再現性が向上し、アセンブリの不一致のリスクが軽減されます。.
位置決めはクランプと同じくらい重要です
クランプによりパーツが動かないようにする. 位置決めにより、部品がどこにあるかを機械に知らせます.
どちらも重要です.
ワークピースはしっかりとクランプされているものの、位置が正しくない可能性があります. その場合, 加工プロセスはまだスムーズに実行される可能性があります, ただし、最終的な寸法は間違っている可能性があります.
CNC加工では, 位置決めは通常、データムによって制御されます, 位置決めピン, 治具のエッジ, 柔らかい顎, ストップブロック, または機械加工された基準面.
複数のセットアップが必要な部品の場合, ポジショニングがさらに重要になる. 2 番目の設定が最初の設定と正確に一致しない場合, 穴の位置, ポケット, スレッド, または合わせ面がずれる可能性があります.
これは、個々のフィーチャーが適切に加工されているように見えても、パーツの組み立てが失敗する主な理由の 1 つです。.
精密加工は各面をきれいにするだけではありません. すべての重要な機能間の関係を制御することが重要です.
正確な最終エッジの作成に役立つ加工代
ビデオの中で, JADE-CNCは原材料に十分な加工代を残すと述べています. これは非常に実用的な詳細です.
加工代とは、最終加工前に余分な材料が確保されることを意味します. これにより、機械工が粗いエッジを除去するのに十分なスペースが得られます。, 原材料の変動を修正する, 正確な最終寸法を作成します.
原材料が最終サイズに近すぎる場合, エッジをきれいにするのに十分なスペースがない可能性があります. 鋸カットエラー, 材料の変形, または凹凸のあるストック表面は完成品に影響を与える可能性があります.
適切な余裕が改善に役立ちます:
- エッジ精度
- 表面の一貫性
- 寸法管理
- 最終的な外観
- バッチの再現性
精密部品用, 加工代が無駄にならない. 品質管理の一環です.
部品に応じた適切なワーク保持方法
すべての CNC 部品に最適な単一のワーク保持方法はありません。.
通常のブロックや少量のバッチにはマシンバイスが最適です。. 薄い平板には真空ワークホールディングが適している場合があります. 複雑な部品や繰り返し生産される部品にはカスタム治具が必要になる場合があります.
決定は以下に基づいて行う必要があります:
- 部品形状
- 材質の種類
- 肉厚
- 必要な公差
- 切削抵抗
- 化粧表面の要件
- 加工段取り数
- 生産量
- 組み立て機能
購入者向け, これは、サプライヤーは図面を見て価格を見積もるだけではないことを意味します。. 信頼できる CNC 加工サプライヤーは、部品の保持方法も評価する必要があります。, 位置した, 機械加工された, 検査された, そして組み立てられた.
優れたワーク保持力により組立リスクを軽減
多くの組立問題は、部品が組立ラインに到達する前に始まります。.
ワークの保持方法が間違っている場合, 加工プロセスにより隠れたエラーが発生する可能性があります. これらのエラーは、写真や基本的な目視検査では明らかではない場合があります。, ただし、インストール中に表示される可能性があります.
ワーク保持力が向上:
- 寸法精度
- 穴の位置合わせ
- 平面度
- 再現性
- 表面保護
- バッチの一貫性
- 最終組み立ての信頼性
これはロボット工学で使用される精密コンポーネントにとって特に重要です, 通信装置, 自動化装置, 医療機器, 電子ハウジング, および産業機械.
見た目が良い部分だけでは不十分. それは合うはずです, 関数, そして一貫して繰り返す.
CNC 部品購入者向けの実践的なアドバイス
CNC加工を発注する前に, 購入者は単なる 3D ファイル以上のものを提供する必要があります.
サプライヤーが適切なワーク保持方法を選択できるようにするため, 共有すると便利です:
- 2公差付きD図面
- 重要なアセンブリ寸法
- データム要件
- 化粧表面
- 材質グレード
- 量
- 表面処理要件
- アプリケーション環境
- どの表面にクランプ マークを付けることができるか
- どのフィーチャーが他のパーツと一致する必要があるか
サプライヤーが部品の機能を理解すればするほど、, 正しいクランプと位置決め戦略を選択することが容易になります。.
結論
CNC ワークホールディングは精密加工品質の隠れた要素の 1 つです.
部品は完璧に見えても、クランプが間違っていると組み立てに失敗することがあります。, 位置が悪い, または加工中に変形した. だからこそマシンバイス, 真空ワークホールディング, カスタム治具は部品の形状と機能に応じて慎重に選択する必要があります.
JADE-CNCにて, 私たちはワークホールディングを小さなセットアップの詳細として扱いません. 私たちはそれが製造プロセスの重要な部分であると考えています.
適切なクランプ方法を選択することで, 位置決め精度の制御, 十分な加工代を残して, 外観がきれいなだけでなく、お客様が CNC 機械加工部品を受け取るお手伝いをします, しかし正確でもあります, 安定した, そして組み立ての準備ができました.
カスタム CNC 機械加工部品が必要?
図面をお送りください, 材料, 量, および申請要件. JADE-CNC は、部品設計をレビューし、実用的な機械加工およびワーク保持ソリューションを選択するのに役立ちます。.
目次

レオ・リャン, R社の創業者ベストパートナー&D
JADE-CNC 創設者 LEO, 20年以上の業界専門知識をもたらした人物, レオは見習いとしてキャリアをスタートし、表面処理と CNC 加工のスキルを実践しています。.