



Alcuni acquirenti hanno riscontrato un problema confuso: le parti di precisione ricevute sembravano perfette, ma non potevano essere assemblati.
La superficie era pulita. I bordi sembravano taglienti. I segni della lavorazione sembravano normali. Ma quando i pezzi raggiungevano la catena di montaggio, i fori non erano allineati, le facce accoppiate non si adattavano, oppure il prodotto finale non può essere installato correttamente.
A quel punto, potrebbe dire la fabbrica, "Non ci sono problemi con la lavorazione." In alcuni casi, questo potrebbe essere in parte vero. Il problema potrebbe non derivare dall'utensile da taglio o dal programma CNC stesso. Il vero problema potrebbe venire da presa e posizionamento del lavoro.
Nella lavorazione CNC, come viene bloccato il materiale, supportato, e localizzati possono influenzare direttamente la precisione dimensionale. Un piccolo errore di bloccaggio potrebbe non essere evidente dall'esterno, ma può causare seri problemi di assemblaggio in seguito.
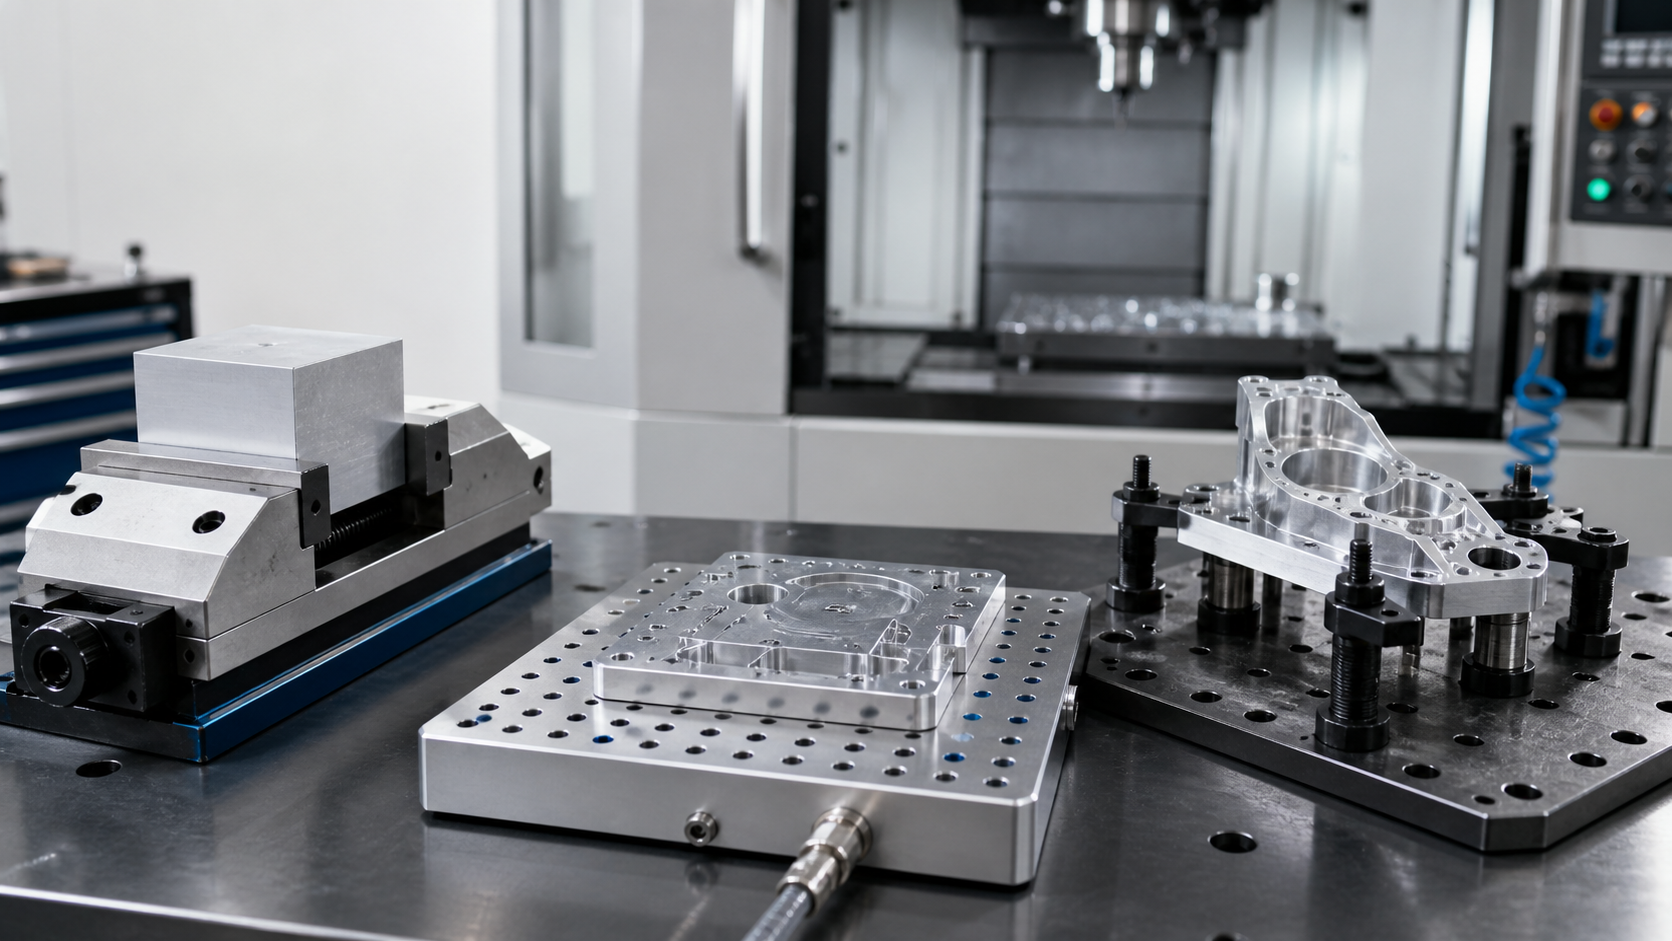
Oggi, spiegheremo tre metodi comuni di bloccaggio pezzi CNC utilizzati nella lavorazione di precisione: morsa della macchina, bloccaggio del pezzo sotto vuoto, E apparecchio personalizzato.
Il workholding non significa semplicemente “tenere la parte”
Molte persone pensano che il bloccaggio del pezzo significhi semplicemente fissare la materia prima sulla macchina CNC. In realtà, il bloccaggio del pezzo fa parte della strategia di lavorazione.
Un buon metodo di workholding deve fare tre cose contemporaneamente:
- Tenere saldamente il pezzo durante il taglio
- Posizionare il pezzo con precisione in base al dato di lavorazione
- Evitare la deformazione, vibrazione, o segni di bloccaggio
Se una di queste condizioni non è controllata, la parte finale può sembrare accettabile ma non funzionare.
Per esempio, se una parte si sposta leggermente durante la lavorazione, le posizioni dei fori potrebbero cambiare. Se il pezzo è bloccato troppo stretto, potrebbe deformarsi durante il taglio e tornare indietro dopo il rilascio. Se la seconda configurazione non è allineata con la prima, le caratteristiche di lati diversi potrebbero non corrispondere.
Ecco perché il bloccaggio del pezzo è strettamente connesso alla qualità dell'assemblaggio.
Morsa a macchina: Il metodo di bloccaggio CNC più comune
Una morsa per macchina CNC è uno dei metodi di bloccaggio del pezzo più utilizzati nella fresatura.
È semplice, stabile, ed efficiente. Per parti di forma regolare come i blocchi, piatti, parentesi, e alloggi, una morsa può fornire una forza di serraggio affidabile e un'impostazione rapida.
Nella lavorazione di prototipi e nella produzione di piccoli lotti, la morsa a macchina è spesso la prima scelta perché è flessibile. Il macchinista può regolare rapidamente la posizione, serrare materiali diversi, e completare più operazioni di lavorazione senza progettare un dispositivo speciale.
Tuttavia, una morsa non è automaticamente sicura per ogni parte. La superficie di serraggio, pressione della mascella, forma della parte, e la direzione di lavorazione devono essere tutti considerati.
Se la parte è sottile, morbido, lungo, o ha strutture deboli, un serraggio improprio della morsa può creare deformazioni nascoste.
Una forza di serraggio eccessiva può causare deformazioni
Un errore comune nella lavorazione CNC è credere che un serraggio più forte significhi sempre una migliore stabilità.
Infatti, una forza di serraggio eccessiva può deformare il pezzo.
Questo problema è particolarmente comune con:
- Lastre sottili di alluminio
- Parti in plastica
- Componenti lunghi e stretti
- Custodie a parete sottile
- Parti di precisione con requisiti di planarità rigorosi
Durante la lavorazione, la parte potrebbe essere forzata in una forma leggermente deformata dalla morsa. La macchina CNC taglia quindi il pezzo mentre è sotto stress. Una volta completata la lavorazione, la morsa viene rilasciata, il materiale potrebbe ritornare indietro.
Il risultato è una parte che sembrava corretta durante la lavorazione ma che cambiava forma dopo la rimozione.
Ciò può influire sulla planarità, parallelismo, posizione del foro, e adattamento al montaggio. Dal punto di vista dell’acquirente, la parte può sembrare ben lavorata, ma non può essere installato correttamente.
Una buona lavorazione CNC richiede una forza di serraggio sufficiente per impedire il movimento, ma non così tanta forza da deformare la parte.
Bloccaggio del pezzo con il vuoto: Un'opzione migliore per parti piatte e sottili
Quando vedi una piastra di fissaggio con molti fori, scanalature, o uno schema a griglia, spesso è un sistema di bloccaggio del pezzo con il vuoto.
Il bloccaggio del pezzo con il vuoto utilizza la pressione negativa per trattenere il pezzo contro la superficie dell'attrezzatura. Invece di applicare una forte forza meccanica su diversi punti di bloccaggio, la pressione del vuoto distribuisce la forza di tenuta su una superficie più ampia.
Questo metodo è comunemente utilizzato per pezzi piatti e sottili.
Per esempio:
- Lastre sottili di alluminio
- Fogli di plastica
- Pannelli piatti
- Coperture elettroniche
- Tavole composite
- Componenti piatti di precisione
Il vantaggio principale del bloccaggio del pezzo con il vuoto è che riduce la pressione di bloccaggio locale. Questo aiuta a prevenire le ammaccature, flessione, e segni di bloccaggio.
Per parti in cui la planarità e l'aspetto superficiale sono importanti, Il bloccaggio del pezzo con il vuoto può fornire un supporto più uniforme rispetto ai morsetti tradizionali.
Anche il bloccaggio con il vuoto ha dei limiti
Il bloccaggio del pezzo con il vuoto è utile, ma non è adatto per ogni parte.
Funziona meglio quando il pezzo ha un'area di contatto sufficiente con l'attrezzatura. Se la parte è molto piccola, molto stretto, poroso, irregolare, o ha molti fori passanti, la forza del vuoto potrebbe non essere abbastanza forte.
Un'altra limitazione è la forza di taglio. La sgrossatura pesante può creare forze laterali che superano la capacità di tenuta del sistema di aspirazione. In tal caso, ulteriori blocchi di posizionamento, fermate laterali, o potrebbero essere necessari morsetti ausiliari.
Quindi il bloccaggio dei pezzi con il vuoto non è semplicemente un metodo “migliore” di una morsa. È meglio per alcuni tipi di parti.
La scelta corretta dipende dalla geometria della parte, materiale, carico di taglio, tolleranza, e requisiti di superficie.
Per pezzi speciali vengono utilizzati dispositivi personalizzati
Per pezzi speciali, i metodi di bloccaggio standard potrebbero non essere sufficienti.
Alcune parti hanno forme irregolari, superfici curve, molteplici angoli, pareti sottili, o esigenze di lavorazione complesse. Queste parti potrebbero richiedere un dispositivo personalizzato progettato specificamente per la loro geometria.
Un dispositivo personalizzato può aiutare:
- Abbina la forma del pezzo
- Supporta le aree deboli o sottili
- Localizzare la parte con precisione
- Riduci gli errori di configurazione ripetuti
- Proteggi le superfici cosmetiche
- Migliorare la coerenza nella produzione in batch
In GIADA-CNC, gli impianti personalizzati vengono spesso utilizzati quando la parte richiede un posizionamento stabile su più operazioni di lavorazione.
Per esempio, se un pezzo deve essere lavorato su più lati, il dispositivo può aiutare l'operatore a localizzare ogni volta la parte nella stessa posizione. Ciò migliora la ripetibilità e riduce il rischio di mancata corrispondenza dell'assieme.
Il posizionamento è importante quanto il bloccaggio
Il bloccaggio impedisce alla parte di muoversi. Il posizionamento indica alla macchina dove si trova la parte.
Entrambi sono importanti.
Un pezzo può essere bloccato saldamente ma posizionato in modo errato. In tal caso, il processo di lavorazione può ancora funzionare senza intoppi, ma le dimensioni finali potrebbero essere errate.
Nella lavorazione CNC, il posizionamento è solitamente controllato da datum, perni di posizionamento, bordi dell'apparecchio, mascelle morbide, fermare i blocchi, o superfici di riferimento lavorate.
Per parti che richiedono più configurazioni, il posizionamento diventa ancora più critico. Se la seconda configurazione non corrisponde accuratamente alla prima configurazione, posizioni dei fori, tasche, discussioni, o le superfici di accoppiamento potrebbero spostarsi.
Questo è uno dei motivi principali per cui le parti non vengono assemblate anche quando ogni singola caratteristica sembra ben lavorata.
La lavorazione di precisione non significa solo rendere pulita ogni superficie. Si tratta di controllare la relazione tra tutte le caratteristiche importanti.
La tolleranza di lavorazione aiuta a creare bordi finali accurati
Nel video, JADE-CNC menziona il lasciare un margine di lavorazione sufficiente sulla materia prima. Questo è un dettaglio molto pratico.
Il sovrametallo di lavorazione significa che viene riservato materiale extra prima della lavorazione finale. Ciò offre all'operatore spazio sufficiente per rimuovere i bordi irregolari, corretta variazione della materia prima, e creare dimensioni finali precise.
Se la materia prima viene tagliata troppo vicino alla dimensione finale, potrebbe non esserci abbastanza spazio per ripulire i bordi. Errori di taglio, deformazione materiale, o superfici grezze irregolari possono influenzare la parte finita.
Un'indennità adeguata aiuta a migliorare:
- Precisione del bordo
- Consistenza superficiale
- Controllo dimensionale
- Aspetto finale
- Ripetibilità dei lotti
Per pezzi di precisione, il sovrametallo di lavorazione non è uno spreco. Fa parte del controllo di qualità.
Il metodo di fissaggio corretto dipende dalla parte
Non esiste un unico metodo di fissaggio pezzo migliore per tutte le parti CNC.
Una morsa da macchina può essere la soluzione migliore per blocchi regolari e piccoli lotti. Il bloccaggio del pezzo con il vuoto può essere migliore per le piastre piane sottili. Potrebbe essere necessario un dispositivo personalizzato per parti complesse o di produzione ripetuta.
La decisione dovrebbe basarsi su:
- Forma della parte
- Tipo di materiale
- Spessore della parete
- Tolleranza richiesta
- Forza di taglio
- Requisiti della superficie cosmetica
- Numero di impostazioni di lavorazione
- Quantità di produzione
- Funzione di assemblaggio
Per gli acquirenti, ciò significa che il fornitore non deve limitarsi a guardare il disegno e indicare il prezzo. Un fornitore affidabile di lavorazioni CNC dovrebbe anche valutare come verrà tenuta la parte, situato, lavorato, ispezionato, e assemblato.
Una buona tenuta del pezzo riduce il rischio di assemblaggio
Molti problemi di assemblaggio iniziano prima che la parte raggiunga la catena di montaggio.
Se il metodo di bloccaggio del lavoro è sbagliato, il processo di lavorazione può creare errori nascosti. Questi errori potrebbero non essere evidenti nelle foto o nell'ispezione visiva di base, ma possono apparire durante l'installazione.
Una buona tenuta del lavoro migliora:
- Precisione dimensionale
- Allineamento dei fori
- Planarità
- Ripetibilità
- Protezione della superficie
- Consistenza del lotto
- Affidabilità dell'assemblaggio finale
Ciò è particolarmente importante per i componenti di precisione utilizzati nella robotica, dispositivi di comunicazione, apparecchiature di automazione, dispositivi medici, custodie elettroniche, e macchinari industriali.
Una parte che sembra bella non è sufficiente. Deve adattarsi, funzione, e ripetere costantemente.
Consigli pratici per gli acquirenti di componenti CNC
Prima di effettuare un ordine di lavorazione CNC, gli acquirenti dovrebbero fornire più di un semplice file 3D.
Aiutare il fornitore a scegliere il giusto metodo di bloccaggio dei pezzi, è utile condividere:
- 2Disegni D con tolleranze
- Dimensioni critiche dell'assieme
- Requisiti dei dati
- Superfici cosmetiche
- Grado del materiale
- Quantità
- Requisiti del trattamento superficiale
- Ambiente applicativo
- Quali superfici possono avere segni di bloccaggio
- Quali caratteristiche devono allinearsi con le altre parti
Quanto più il fornitore comprende la funzione della parte, tanto più facile sarà scegliere la corretta strategia di bloccaggio e posizionamento.
Conclusione
Il bloccaggio pezzi CNC è uno dei fattori nascosti dietro la qualità della lavorazione di precisione.
Una parte può sembrare perfetta ma non riuscire ad assemblarla se è fissata in modo errato, posizionato male, o deformati durante la lavorazione. Ecco perché le morse a macchina, bloccaggio del pezzo sotto vuoto, e i dispositivi personalizzati devono essere selezionati attentamente in base alla geometria e alla funzione della parte.
Presso JADE-CNC, non trattiamo il bloccaggio del pezzo come un piccolo dettaglio di installazione. Lo consideriamo una parte importante del processo di produzione.
Scegliendo il giusto metodo di serraggio, controllare la precisione del posizionamento, e lasciando un margine di lavorazione sufficiente, aiutiamo i clienti a ricevere pezzi lavorati a CNC che non sono solo puliti nell'aspetto, ma anche accurato, stabile, e pronto per il montaggio.
Hai bisogno di parti lavorate CNC personalizzate?
Inviaci i tuoi disegni, materiale, quantità, e requisiti dell'applicazione. JADE-CNC può aiutarti a rivedere il progetto del tuo pezzo e scegliere una soluzione pratica di lavorazione e bloccaggio dei pezzi.
Sommario

Leone Liang, Fondatore Miglior Partner con R&D
Il fondatore di JADE-CNC LEO, che vanta oltre due decenni di esperienza nel settore, Leo ha iniziato la sua carriera come apprendista e ha messo in pratica le sue competenze nel trattamento superficiale e nella lavorazione CNC.