



Bazı alıcılar kafa karıştırıcı bir sorunla karşılaştı: aldıkları hassas parçalar mükemmel görünüyordu, ama bir araya getirilemediler.
Yüzey temizdi. Kenarlar keskin görünüyordu. İşleme izleri normal görünüyordu. Ancak parçalar montaj hattına ulaştığında, delikler hizalanmadı, çiftleşme yüzleri uymadı, veya son ürün doğru şekilde kurulamadı.
O noktada, fabrika söyleyebilir, "İşlemede herhangi bir sorun yok." Bazı durumlarda, bu kısmen doğru olabilir. Sorun kesici takımdan veya CNC programından kaynaklanmıyor olabilir. Asıl sorun şuradan gelebilir iş tutma ve konumlandırma.
CNC işlemede, malzeme nasıl sıkıştırılır, desteklenen, ve konumu boyutsal doğruluğu doğrudan etkileyebilir. Küçük bir sıkma hatası dışarıdan belli olmayabilir, ancak daha sonra ciddi montaj sorunlarına neden olabilir.
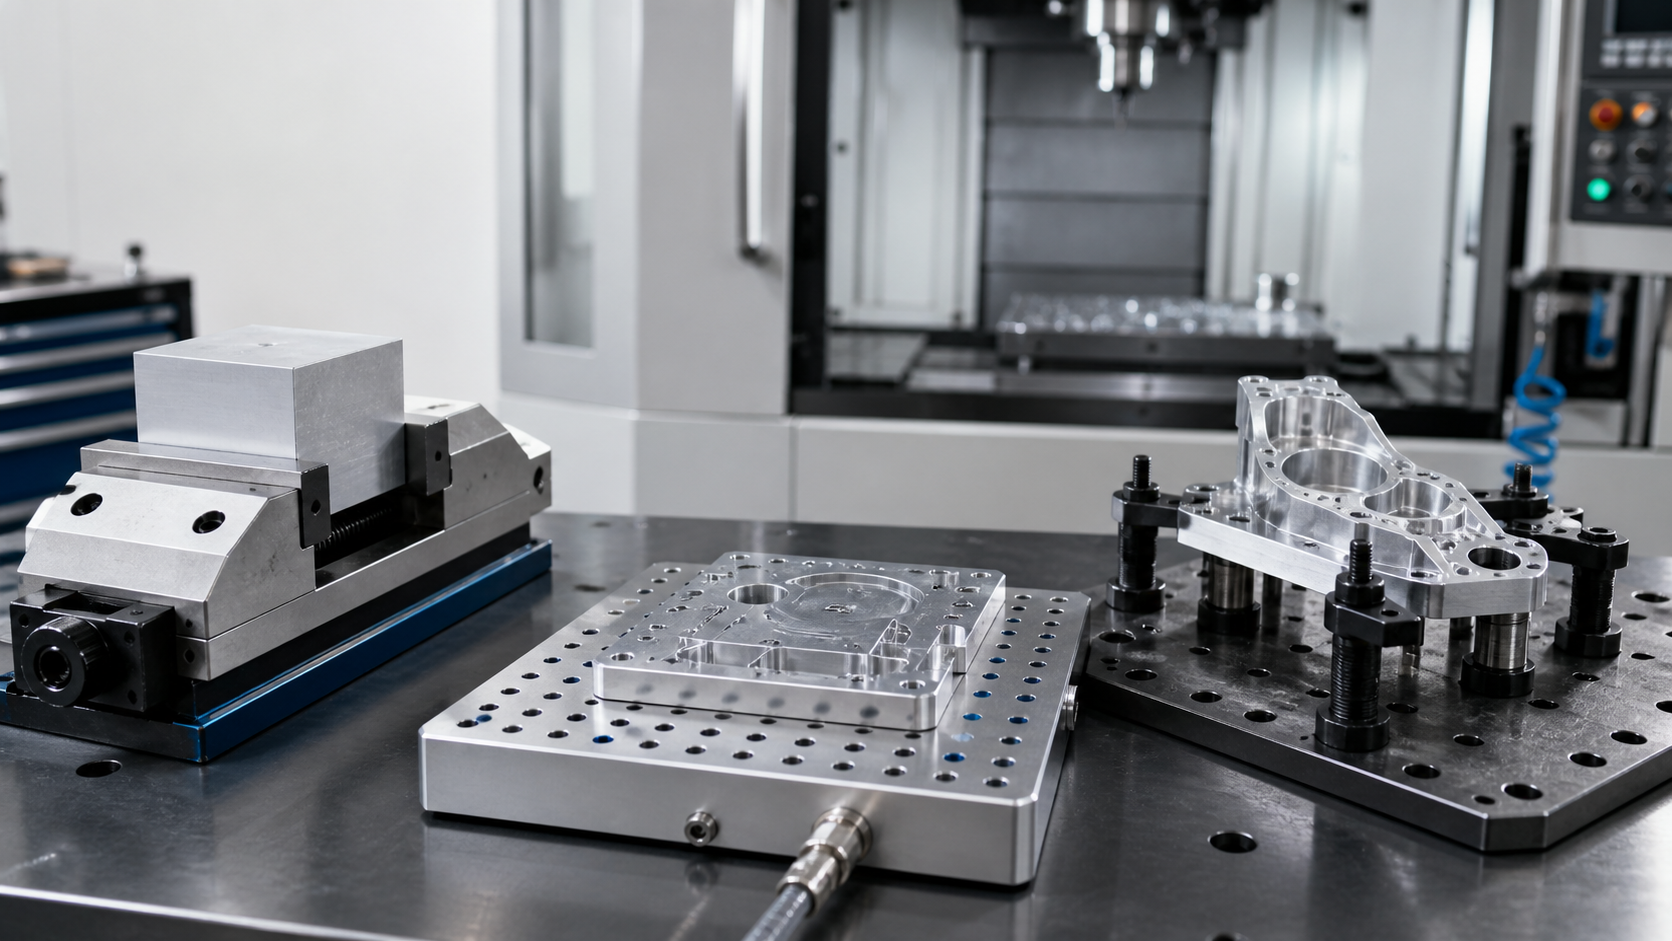
Bugün, hassas işlemede kullanılan üç yaygın CNC iş parçası bağlama yöntemini açıklayacağız: makine mengenesi, vakumlu iş tutma, Ve özel fikstür.
İş Tutma Sadece “Parçayı Tutmak” Değildir
Birçok kişi iş parçasını tutmanın yalnızca ham maddeyi CNC makinesine sabitlemek anlamına geldiğini düşünüyor. Gerçekte, iş parçası tutma, işleme stratejisinin bir parçasıdır.
İyi bir iş parçası tutma yöntemi aynı anda üç şeyi yapmalıdır:
- Kesim sırasında iş parçasını sıkıca tutun
- Parçayı işleme verilerine göre doğru şekilde konumlandırın
- Deformasyondan kaçının, titreşim, veya kelepçe işaretleri
Bu koşullardan biri kontrol edilmezse, son kısım kabul edilebilir görünebilir ancak işlev açısından başarısız olabilir.
Örneğin, işleme sırasında bir parça hafifçe kayarsa, delik konumları değişebilir. İş parçası çok sıkı sıkıştırılmışsa, kesme sırasında deforme olabilir ve serbest bırakıldıktan sonra geri yaylanabilir. İkinci kurulum birinci kurulumla uyumlu değilse, farklı tarafların özellikleri eşleşmeyebilir.
İş parçasını tutmanın montaj kalitesiyle yakından bağlantılı olmasının nedeni budur.
Makine Mengenesi: En Yaygın CNC Sıkma Yöntemi
CNC makine mengenesi, frezelemede en yaygın kullanılan iş tutma yöntemlerinden biridir..
Bu basit, stabil, ve verimli. Bloklar gibi normal şekilli parçalar için, plakalar, parantez, ve konutlar, bir mengene güvenilir sıkma kuvveti ve hızlı kurulum sağlayabilir.
Prototip işlemede ve küçük seri üretimde, makine mengenesi esnek olduğundan genellikle ilk tercihtir. Makinist konumu hızlı bir şekilde ayarlayabilir, farklı malzemeleri kelepçeleyin, ve özel bir fikstür tasarlamadan birden fazla işleme işlemini tamamlayın.
Fakat, mengene her parça için otomatik olarak güvenli değildir. Sıkıştırma yüzeyi, çene basıncı, parça şekli, ve işleme yönünün tümü dikkate alınmalıdır.
Parça ince ise, yumuşak, uzun, veya zayıf yapıları var, mengenenin uygun olmayan şekilde sıkıştırılması gizli deformasyona neden olabilir.
Aşırı Sıkma Kuvveti Deformasyona Neden Olabilir
CNC işlemede yaygın bir hata, daha güçlü bağlamanın her zaman daha iyi stabilite anlamına geldiğine inanmaktır.
Aslında, aşırı sıkma kuvveti iş parçasını deforme edebilir.
Bu sorun özellikle yaygın olarak:
- İnce alüminyum plakalar
- Plastik parçalar
- Uzun ve dar bileşenler
- İnce duvarlı muhafazalar
- Sıkı düzlük gereksinimleri olan hassas parçalar
İşleme sırasında, parça mengene tarafından hafifçe deforme olmuş bir şekle zorlanabilir. CNC makinesi daha sonra parçayı stres altındayken keser. İşleme tamamlandıktan ve mengene serbest bırakıldıktan sonra, malzeme geri yayılabilir.
Sonuç, işleme sırasında doğru görünen ancak çıkarıldıktan sonra şekli değişen bir parçadır.
Bu düzlüğü etkileyebilir, paralellik, delik konumu, ve montaj uyumu. Alıcının bakış açısından, parça güzel işlenmiş gibi görünebilir, ancak doğru şekilde yüklenemiyor.
İyi CNC işleme, hareketi önlemek için yeterli sıkma kuvveti gerektirir, ancak parçanın bozulmasına neden olacak kadar fazla kuvvet yok.
Vakumlu İş Tutma: Düz ve İnce Parçalar İçin Daha İyi Bir Seçenek
Çok sayıda deliği olan bir sabitleme plakası gördüğünüzde, oluklar, veya bir ızgara deseni, genellikle vakumlu bir iş tutma sistemidir.
Vakumlu iş tutma, iş parçasını fikstür yüzeyine karşı tutmak için negatif basınç kullanır. Birkaç kelepçe noktasına güçlü mekanik kuvvet uygulamak yerine, vakum basıncı tutma kuvvetini daha geniş bir yüzey alanına yayar.
Bu yöntem genellikle düz ve ince iş parçaları için kullanılır..
Örneğin:
- İnce alüminyum plakalar
- Plastik levhalar
- Düz paneller
- Elektronik kapaklar
- Kompozit levhalar
- Hassas düz bileşenler
Vakumlu iş tutmanın ana avantajı, yerel sıkma basıncını azaltmasıdır.. Bu, eziklerin önlenmesine yardımcı olur, bükme, ve kelepçe işaretleri.
Düzlüğün ve yüzey görünümünün önemli olduğu parçalar için, vakumlu iş tutma, geleneksel kelepçelerden daha düzgün destek sağlayabilir.
Vakumda İş Tutmanın da Sınırları Var
Vakumlu iş tutma faydalıdır, ama her parçaya uygun değil.
İş parçasının fikstürle yeterli temas alanına sahip olması en iyi sonucu verir. Parça çok küçükse, çok dar, gözenekli, düzensiz, veya çok sayıda geçiş deliği var, vakum kuvveti yeterince güçlü olmayabilir.
Diğer bir sınırlama ise kesme kuvvetidir. Ağır kaba işleme, vakum sisteminin tutma gücünü aşan yan kuvvetler oluşturabilir. bu durumda, ek konumlandırma blokları, yan duraklar, veya yardımcı kelepçelere ihtiyaç duyulabilir.
Yani vakumlu iş tutma mengeneden "daha iyi" bir yöntem değildir. Belirli parça türleri için daha iyidir.
Doğru seçim parça geometrisine bağlıdır, malzeme, kesme yükü, tolerans, ve yüzey gereksinimleri.
Özel İş Parçaları İçin Özel Fikstürler Kullanılır
Özel iş parçaları için, standart sıkma yöntemleri yeterli olmayabilir.
Bazı parçalar düzensiz şekillere sahiptir, kavisli yüzeyler, çoklu açılar, ince duvarlar, veya karmaşık işleme gereksinimleri. Bu parçalar, geometrileri için özel olarak tasarlanmış özel bir fikstür gerektirebilir.
Özel bir fikstür yardımcı olabilir:
- İş parçasının şeklini eşleştirin
- Zayıf veya ince alanları destekleyin
- Parçayı doğru bir şekilde bulun
- Tekrarlanan kurulum hatalarını azaltın
- Kozmetik yüzeyleri koruyun
- Toplu üretimde tutarlılığı artırın
JADE-CNC'de, Parçanın birden fazla işleme operasyonunda stabil konumlandırılması gerektiğinde özel fikstürler sıklıkla kullanılır.
Örneğin, bir parçanın birkaç tarafının işlenmesi gerekiyorsa, fikstür, operatörün parçayı her seferinde aynı pozisyonda bulmasına yardımcı olabilir. Bu, tekrarlanabilirliği artırır ve montaj uyumsuzluğu riskini azaltır.
Konumlandırma Kenetleme Kadar Önemlidir
Sıkıştırma parçanın hareket etmesini önler. Konumlandırma, makineye parçanın nerede olduğunu söyler.
İkisi de önemli.
Bir iş parçası sıkı bir şekilde sıkıştırılmış ancak yanlış konumlandırılmış olabilir. bu durumda, işleme süreci hala sorunsuz bir şekilde ilerleyebilir, ancak son boyutlar yanlış olabilir.
CNC işlemede, konumlandırma genellikle verilerle kontrol edilir, yerleştirme pimleri, fikstür kenarları, yumuşak çeneler, blokları durdur, veya işlenmiş referans yüzeyleri.
Birden fazla kurulum gerektiren parçalar için, konumlandırma daha da kritik hale geliyor. İkinci kurulum ilk kurulumla tam olarak eşleşmiyorsa, delik yerleri, cepler, Konular, veya birleşme yüzeyleri kayabilir.
Bu, her bir özellik iyi işlenmiş gibi görünse bile parçaların montajında başarısız olmasının ana nedenlerinden biridir..
Hassas işleme yalnızca her yüzeyi temiz kılmakla ilgili değildir. Tüm önemli özellikler arasındaki ilişkiyi kontrol etmekle ilgilidir..
İşleme Ödeneği Doğru Son Kenarlar Oluşturmaya Yardımcı Olur
Videoda, JADE-CNC, hammaddede yeterli işleme payı bırakıldığını belirtiyor. Bu çok pratik bir detay.
İşleme ödeneği, son işlemeden önce ekstra malzemenin rezerve edildiği anlamına gelir. Bu, makiniste pürüzlü kenarları gidermek için yeterli alan sağlar, doğru hammadde değişimi, ve doğru son boyutları oluşturun.
Hammaddenin son boyutuna çok yakın kesilmesi durumunda, kenarları temizlemek için yeterli alan olmayabilir. Testere kesim hataları, malzeme deformasyonu, veya düz olmayan stok yüzeyleri bitmiş parçayı etkileyebilir.
Uygun ödenek iyileştirmeye yardımcı olur:
- Kenar doğruluğu
- Yüzey tutarlılığı
- Boyutsal kontrol
- Son görünüm
- Toplu tekrarlanabilirlik
Hassas parçalar için, işleme ödeneği israf değildir. Kalite kontrolün bir parçasıdır.
Doğru İş Tutma Yöntemi Parçaya Bağlıdır
Tüm CNC parçaları için tek bir en iyi bağlama yöntemi yoktur.
Bir makine mengenesi normal bloklar ve küçük partiler için en iyisi olabilir. İnce düz plakalar için vakumlu iş tutma daha iyi olabilir. Karmaşık veya tekrarlanan üretim parçaları için özel bir fikstür gerekli olabilir.
Karar buna dayanmalıdır:
- Parça şekli
- Malzeme türü
- Duvar kalınlığı
- Gerekli tolerans
- Kesme kuvveti
- Kozmetik yüzey gereksinimleri
- İşleme kurulumlarının sayısı
- Üretim miktarı
- Montaj işlevi
Alıcılar için, bu, tedarikçinin yalnızca çizime bakıp fiyat teklifi vermemesi gerektiği anlamına gelir. Güvenilir bir CNC işleme tedarikçisi parçanın nasıl tutulacağını da değerlendirmelidir, bulunan, işlenmiş, denetlendi, ve toplandı.
İyi Parça Tutma Montaj Riskini Azaltır
Birçok montaj sorunu, parça montaj hattına ulaşmadan önce başlar.
İş parçası tutma yöntemi yanlışsa, işleme süreci gizli hatalar yaratabilir. Bu hatalar fotoğraflarda veya temel görsel incelemede açıkça görülmeyebilir, ancak kurulum sırasında görünebilirler.
İyi iş tutuşu iyileşir:
- Boyutsal doğruluk
- Delik hizalaması
- Düzlük
- Tekrarlanabilirlik
- Yüzey koruması
- Toplu tutarlılık
- Son montaj güvenilirliği
Bu özellikle robotikte kullanılan hassas bileşenler için önemlidir., iletişim cihazları, otomasyon ekipmanları, tıbbi cihazlar, elektronik muhafazalar, ve endüstriyel makineler.
İyi görünen bir kısım yeterli değil. Uygun olmalı, işlev, ve sürekli olarak tekrarlayın.
CNC Parça Alıcıları için Pratik Tavsiyeler
CNC işleme siparişi vermeden önce, alıcılar bir 3D dosyadan daha fazlasını sağlamalıdır.
Tedarikçinin doğru iş parçası bağlama yöntemini seçmesine yardımcı olmak için, paylaşmakta fayda var:
- 2Toleranslı D çizimleri
- Kritik montaj boyutları
- Veri gereksinimleri
- Kozmetik yüzeyler
- Malzeme kalitesi
- Miktar
- Yüzey işleme gereksinimleri
- Uygulama ortamı
- Hangi yüzeylerin kelepçe işaretlerine sahip olmasına izin verilir
- Hangi özelliklerin diğer parçalarla uyumlu olması gerekir
Tedarikçi parçanın işlevini ne kadar iyi anlarsa, doğru sıkıştırma ve konumlandırma stratejisini seçmek o kadar kolay olur.
Çözüm
CNC iş bağlama, hassas işleme kalitesinin ardındaki gizli faktörlerden biridir.
Bir parça mükemmel görünebilir ancak yanlış sıkıştırılmışsa montaj başarısız olabilir, kötü konumlandırılmış, veya işleme sırasında deforme olmuş. Bu nedenle makine mengeneleri, vakumlu iş tutma, ve özel fikstürler parçanın geometrisine ve işlevine göre dikkatle seçilmelidir.
JADE-CNC'da çalışıyor, iş parçası bağlamayı küçük bir kurulum detayı olarak ele almıyoruz. Üretim sürecinin önemli bir parçası olarak görüyoruz.
Doğru sıkma yöntemini seçerek, konumlandırma doğruluğunu kontrol etmek, ve yeterli işleme payı bırakmak, Müşterilerimizin yalnızca görünüş olarak temiz olmakla kalmayıp CNC ile işlenmiş parçalar almasına da yardımcı oluyoruz, ama aynı zamanda doğru, stabil, ve montaja hazır.
Özel CNC işlenmiş parçalara ihtiyacınız var?
Çizimlerinizi bize gönderin, malzeme, miktar, ve başvuru koşulları. JADE-CNC, parça tasarımınızı gözden geçirmenize ve pratik bir işleme ve iş parçası bağlama çözümü seçmenize yardımcı olabilir.
İçindekiler

Leo Liang, Kurucu R ile En İyi Ortak&D
JADE-CNC Kurucusu LEO, yirmi yıldan fazla endüstri uzmanlığını getiren, Leo kariyerine çırak olarak başladı ve yüzey işleme ve CNC işleme konusundaki becerilerini geliştirdi.