



Bei einigen Käufern ist ein verwirrendes Problem aufgetreten: Die Präzisionsteile, die sie erhielten, sahen perfekt aus, aber sie konnten nicht zusammengebaut werden.
Die Oberfläche war sauber. Die Kanten sahen scharf aus. Die Bearbeitungsspuren schienen normal zu sein. Aber als die Teile das Fließband erreichten, Löcher stimmten nicht überein, Passflächen passten nicht, oder das Endprodukt konnte nicht korrekt installiert werden.
An diesem Punkt, Die Fabrik könnte sagen, „Bei der Bearbeitung gibt es kein Problem.“ In einigen Fällen, das mag teilweise stimmen. Das Problem liegt möglicherweise nicht am Schneidwerkzeug oder CNC-Programm selbst. Das eigentliche Problem könnte von kommen Werkstückspannung und Positionierung.
In der CNC-Bearbeitung, wie das Material gespannt wird, unterstützt, und lokalisiert können sich direkt auf die Maßhaltigkeit auswirken. Ein kleiner Klemmfehler ist von außen möglicherweise nicht erkennbar, Dies kann jedoch später zu ernsthaften Montageproblemen führen.
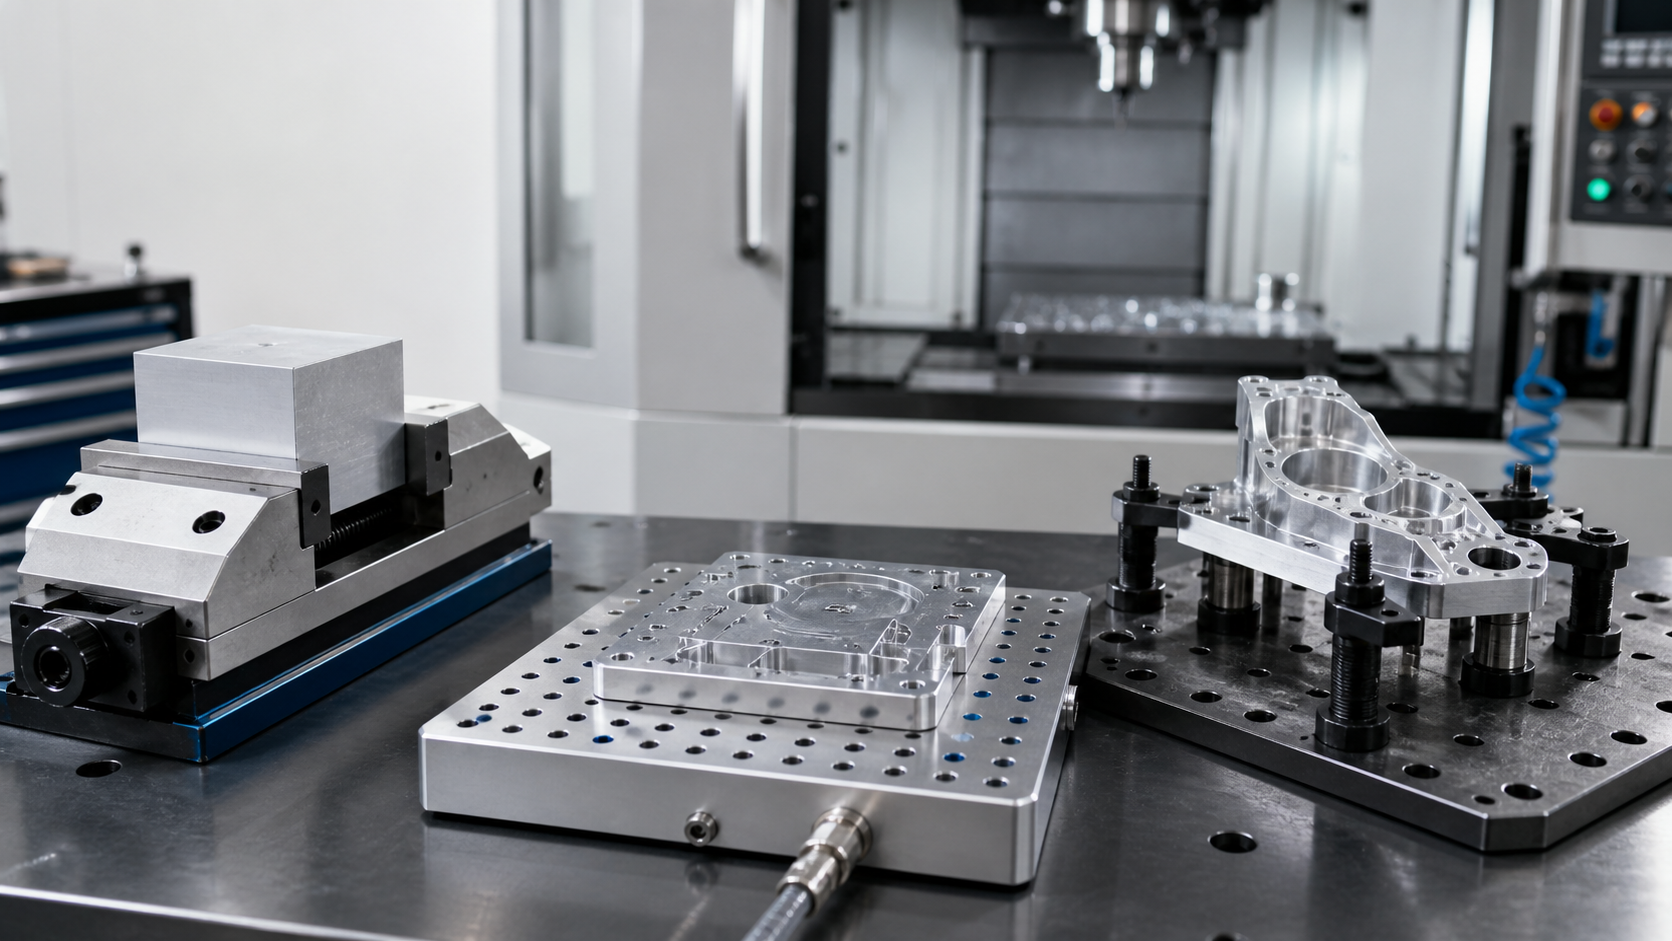
Heute, Wir erklären drei gängige CNC-Werkstückhaltemethoden, die bei der Präzisionsbearbeitung verwendet werden: Maschinenschraubstock, Vakuum-Werkstückhalterung, Und kundenspezifische Vorrichtung.
Beim Spannen geht es nicht nur darum, das Teil zu halten.
Viele Leute denken, dass das Spannen von Werkstücken lediglich das Fixieren des Rohmaterials auf der CNC-Maschine bedeutet. In Wirklichkeit, Die Werkstückspannung ist Teil der Bearbeitungsstrategie.
Eine gute Spannmethode muss drei Dinge gleichzeitig tun:
- Halten Sie das Werkstück beim Schneiden fest
- Positionieren Sie das Teil genau entsprechend dem Bearbeitungsbezugspunkt
- Verformungen vermeiden, Vibration, oder Klemmspuren
Wenn eine dieser Bedingungen nicht kontrolliert wird, Der letzte Teil sieht vielleicht akzeptabel aus, funktioniert aber nicht.
Zum Beispiel, wenn sich ein Teil während der Bearbeitung leicht verschiebt, Lochpositionen können sich ändern. Wenn das Werkstück zu fest eingespannt ist, Es kann sich beim Schneiden verformen und nach dem Loslassen wieder zurückfedern. Wenn das zweite Setup nicht mit dem ersten Setup übereinstimmt, Merkmale von verschiedenen Seiten stimmen möglicherweise nicht überein.
Deshalb ist die Werkstückspannung eng mit der Montagequalität verbunden.
Maschinenschraubstock: Die gebräuchlichste CNC-Spannmethode
Ein CNC-Maschinenschraubstock ist eine der am häufigsten verwendeten Methoden zur Werkstückspannung beim Fräsen.
Es ist einfach, stabil, und effizient. Für regelmäßig geformte Teile wie Blöcke, Teller, Klammern, und Gehäuse, Ein Schraubstock kann eine zuverlässige Spannkraft und eine schnelle Einrichtung bieten.
In der Prototypenbearbeitung und Kleinserienfertigung, Der Maschinenschraubstock ist oft die erste Wahl, da er flexibel ist. Der Maschinist kann die Position schnell anpassen, Klemmen Sie verschiedene Materialien, und führen Sie mehrere Bearbeitungsvorgänge durch, ohne eine spezielle Vorrichtung zu entwerfen.
Jedoch, Ein Schraubstock ist nicht automatisch für jedes Teil sicher. Die Spannfläche, Kieferdruck, Teileform, und Bearbeitungsrichtung müssen berücksichtigt werden.
Wenn das Teil dünn ist, weich, lang, oder schwache Strukturen aufweist, Eine unsachgemäße Schraubstockspannung kann zu versteckten Verformungen führen.
Eine zu hohe Klemmkraft kann zu Verformungen führen
Ein häufiger Fehler bei der CNC-Bearbeitung besteht darin, zu glauben, dass eine stärkere Klemmung immer eine bessere Stabilität bedeutet.
Tatsächlich, Eine zu hohe Spannkraft kann das Werkstück verformen.
Dieses Problem tritt besonders häufig auf:
- Dünne Aluminiumplatten
- Kunststoffteile
- Lange und schmale Bauteile
- Dünnwandige Gehäuse
- Präzisionsteile mit hohen Ebenheitsanforderungen
Während der Bearbeitung, Das Teil kann durch den Schraubstock in eine leicht deformierte Form gezwungen werden. Anschließend schneidet die CNC-Maschine das Teil unter Belastung. Nachdem die Bearbeitung abgeschlossen ist, wird der Schraubstock gelöst, das Material kann zurückfedern.
Das Ergebnis ist ein Teil, das während der Bearbeitung korrekt aussah, nach dem Entfernen jedoch seine Form veränderte.
Dies kann die Ebenheit beeinträchtigen, Parallelität, Lochposition, und Montagepassung. Aus Käufersicht, Das Teil sieht möglicherweise wunderschön bearbeitet aus, aber es kann nicht korrekt installiert werden.
Für eine gute CNC-Bearbeitung ist eine ausreichende Spannkraft erforderlich, um Bewegungen zu verhindern, aber nicht so viel Kraft, dass das Teil verformt wird.
Vakuum-Werkstückhalterung: Eine bessere Option für flache und dünne Teile
Wenn Sie eine Befestigungsplatte mit vielen Löchern sehen, Rillen, oder ein Gittermuster, Dabei handelt es sich häufig um ein Vakuum-Werkstückhaltesystem.
Bei der Vakuum-Werkstückspannung wird das Werkstück durch Unterdruck an der Oberfläche der Vorrichtung gehalten. Anstatt an mehreren Klemmpunkten starke mechanische Kräfte auszuüben, Der Vakuumdruck verteilt die Haltekraft auf eine größere Oberfläche.
Dieses Verfahren wird häufig für flache und dünne Werkstücke verwendet.
Zum Beispiel:
- Dünne Aluminiumplatten
- Kunststoffplatten
- Flache Panels
- Elektronische Cover
- Verbundplatten
- Präzisionsflachteile
Der Hauptvorteil der Vakuum-Werkstückspannung besteht darin, dass sie den lokalen Spanndruck reduziert. Dies beugt Dellen vor, Biegen, und Klemmspuren.
Für Teile, bei denen Ebenheit und Oberflächenbeschaffenheit wichtig sind, Vakuum-Werkstückhalterungen können eine gleichmäßigere Unterstützung bieten als herkömmliche Klemmen.
Auch die Vakuum-Werkstückspannung hat ihre Grenzen
Eine Vakuum-Werkstückhalterung ist nützlich, aber es ist nicht für jedes Teil geeignet.
Es funktioniert am besten, wenn das Werkstück genügend Kontaktfläche mit der Vorrichtung hat. Wenn das Teil sehr klein ist, sehr schmal, porös, ungleichmäßig, oder viele Durchgangslöcher aufweist, Die Vakuumkraft ist möglicherweise nicht stark genug.
Eine weitere Einschränkung ist die Schnittkraft. Bei starker Schruppbearbeitung können Seitenkräfte entstehen, die die Haltekraft des Vakuumsystems übersteigen. In diesem Fall, zusätzliche Positionierungsblöcke, Seitenanschläge, oder Hilfsklemmen erforderlich sein.
Daher ist die Vakuumspannung nicht einfach eine „bessere“ Methode als ein Schraubstock. Für bestimmte Arten von Teilen ist es besser.
Die richtige Wahl hängt von der Teilegeometrie ab, Material, Schnittlast, Toleranz, und Oberflächenanforderungen.
Für spezielle Werkstücke werden kundenspezifische Vorrichtungen verwendet
Für besondere Werkstücke, Standardklemmmethoden reichen möglicherweise nicht aus.
Einige Teile haben unregelmäßige Formen, gekrümmte Oberflächen, mehrere Winkel, dünne Wände, oder komplexe Bearbeitungsanforderungen. Für diese Teile ist möglicherweise eine kundenspezifische Vorrichtung erforderlich, die speziell für ihre Geometrie entwickelt wurde.
Eine maßgeschneiderte Vorrichtung kann helfen:
- Passen Sie die Form des Werkstücks an
- Unterstützen Sie schwache oder dünne Bereiche
- Lokalisieren Sie das Teil genau
- Reduzieren Sie wiederholte Einrichtungsfehler
- Schützen Sie kosmetische Oberflächen
- Verbessern Sie die Konsistenz in der Serienproduktion
In JADE-CNC, Kundenspezifische Vorrichtungen werden häufig verwendet, wenn das Teil über mehrere Bearbeitungsvorgänge hinweg eine stabile Positionierung erfordert.
Zum Beispiel, wenn ein Teil mehrseitig bearbeitet werden muss, Die Vorrichtung kann dem Bediener dabei helfen, das Teil jedes Mal an der gleichen Position zu positionieren. Dies verbessert die Wiederholbarkeit und verringert das Risiko von Montagefehlern.
Die Positionierung ist ebenso wichtig wie die Klemmung
Durch die Klemmung wird verhindert, dass sich das Teil bewegt. Durch die Positionierung wird der Maschine mitgeteilt, wo sich das Teil befindet.
Beides ist wichtig.
Möglicherweise ist ein Werkstück fest eingespannt, aber falsch positioniert. In diesem Fall, der Bearbeitungsprozess kann dennoch reibungslos ablaufen, aber die endgültigen Abmessungen können falsch sein.
In der CNC-Bearbeitung, Die Positionierung wird normalerweise durch Bezugspunkte gesteuert, Fixierstifte, Vorrichtungskanten, weiche Kiefer, Stoppblöcke, oder bearbeitete Referenzflächen.
Für Teile, die mehrere Setups erfordern, Die Positionierung wird noch wichtiger. Wenn das zweite Setup nicht genau mit dem ersten Setup übereinstimmt, Lochpositionen, Taschen, Threads, oder die Passflächen können sich verschieben.
Dies ist einer der Hauptgründe dafür, dass Teile beim Zusammenbau scheitern, selbst wenn jedes einzelne Element gut bearbeitet aussieht.
Bei der Präzisionsbearbeitung geht es nicht nur darum, jede Oberfläche sauber zu machen. Es geht darum, die Beziehung zwischen allen wichtigen Merkmalen zu kontrollieren.
Die Bearbeitungszugabe trägt zur Erstellung präziser Endkanten bei
Im Video, JADE-CNC erwähnt, dass beim Rohmaterial genügend Bearbeitungszugabe belassen wird. Das ist ein sehr praktisches Detail.
Bearbeitungszugabe bedeutet, dass vor der Endbearbeitung zusätzliches Material reserviert wird. Dies gibt dem Maschinisten genügend Platz, um raue Kanten zu entfernen, richtige Rohstoffvariation, und genaue Endmaße erstellen.
Wenn das Rohmaterial zu nah am Endmaß geschnitten wird, Möglicherweise ist nicht genügend Platz zum Reinigen der Kanten vorhanden. Sägeschnittfehler, Materialverformung, oder unebene Materialoberflächen können das fertige Teil beeinträchtigen.
Die richtige Zulage trägt zur Verbesserung bei:
- Kantengenauigkeit
- Oberflächenkonsistenz
- Dimensionskontrolle
- Endgültiger Auftritt
- Wiederholbarkeit von Chargen
Für Präzisionsteile, Bearbeitungszugabe ist kein Abfall. Es ist Teil der Qualitätskontrolle.
Die richtige Spannmethode hängt vom Teil ab
Es gibt keine optimale Werkstückhaltemethode für alle CNC-Teile.
Für normale Blöcke und kleine Chargen eignet sich möglicherweise ein Maschinenschraubstock am besten. Bei dünnen, flachen Platten kann die Vakuum-Werkstückspannung besser sein. Für komplexe oder wiederkehrende Teile kann eine kundenspezifische Vorrichtung erforderlich sein.
Die Entscheidung sollte darauf basieren:
- Teileform
- Materialtyp
- Wandstärke
- Erforderliche Toleranz
- Schnittkraft
- Anforderungen an kosmetische Oberflächen
- Anzahl der Bearbeitungsaufstellungen
- Produktionsmenge
- Montagefunktion
Für Käufer, Das bedeutet, dass der Lieferant sich nicht nur die Zeichnung ansehen und den Preis angeben sollte. Ein zuverlässiger CNC-Bearbeitungslieferant sollte auch beurteilen, wie das Teil gehalten wird, gelegen, bearbeitet, inspiziert, und zusammengebaut.
Eine gute Werkstückspannung verringert das Montagerisiko
Viele Montageprobleme beginnen, bevor das Teil das Fließband erreicht.
Wenn die Werkstückhaltemethode falsch ist, Der Bearbeitungsprozess kann zu versteckten Fehlern führen. Diese Fehler sind auf Fotos oder bei einer einfachen Sichtprüfung möglicherweise nicht offensichtlich, Sie können jedoch während der Installation auftreten.
Eine gute Werkstückspannung verbessert sich:
- Maßhaltigkeit
- Lochausrichtung
- Ebenheit
- Wiederholbarkeit
- Oberflächenschutz
- Chargenkonsistenz
- Zuverlässigkeit der Endmontage
Dies ist besonders wichtig für Präzisionskomponenten, die in der Robotik eingesetzt werden, Kommunikationsgeräte, Automatisierungsgeräte, medizinische Geräte, Elektronikgehäuse, und Industriemaschinen.
Ein Teil, das gut aussieht, reicht nicht aus. Es muss passen, Funktion, und konsequent wiederholen.
Praktische Ratschläge für Käufer von CNC-Teilen
Bevor Sie einen CNC-Bearbeitungsauftrag erteilen, Käufer sollten mehr als nur eine 3D-Datei bereitstellen.
Um dem Lieferanten bei der Auswahl der richtigen Spannmethode zu helfen, Es ist nützlich, es zu teilen:
- 2D Zeichnungen mit Toleranzen
- Kritische Montageabmessungen
- Datumsanforderungen
- Kosmetische Oberflächen
- Materialqualität
- Menge
- Anforderungen an die Oberflächenbehandlung
- Anwendungsumgebung
- Auf welchen Flächen dürfen Klemmspuren angebracht werden?
- Welche Features müssen mit anderen Teilen übereinstimmen
Je besser der Lieferant die Funktion des Teils versteht, desto einfacher ist es, die richtige Spann- und Positionierungsstrategie zu wählen.
Abschluss
Die CNC-Werkstückhalterung ist einer der versteckten Faktoren für die Qualität der Präzisionsbearbeitung.
Ein Teil sieht vielleicht perfekt aus, lässt sich aber nicht zusammenbauen, wenn es falsch eingespannt wurde, schlecht positioniert, oder sich während der Bearbeitung verformen. Deshalb Maschinenschraubstöcke, Vakuum-Werkstückhalterung, und kundenspezifische Vorrichtungen müssen entsprechend der Geometrie und Funktion des Teils sorgfältig ausgewählt werden.
Bei JADE-CNC, Wir betrachten die Werkstückspannung nicht als kleines Einrichtungsdetail. Wir betrachten es als einen wichtigen Teil des Herstellungsprozesses.
Durch die Wahl der richtigen Spannmethode, Steuerung der Positionierungsgenauigkeit, und genügend Bearbeitungszugabe lassen, Wir helfen unseren Kunden, CNC-bearbeitete Teile zu erhalten, die nicht nur optisch sauber sind, aber auch genau, stabil, und bereit zur Montage.
Benötigen Sie kundenspezifische CNC-bearbeitete Teile?
Schicken Sie uns Ihre Zeichnungen, Material, Menge, und Bewerbungsvoraussetzungen. JADE-CNC kann Ihnen bei der Überprüfung Ihres Teiledesigns und der Auswahl einer praktischen Bearbeitungs- und Werkstückhaltelösung helfen.
Inhaltsverzeichnis

Leo Liang, Gründer Bester Partner mit R&D
JADE-CNCs Gründer LEO, der über zwei Jahrzehnte Branchenexpertise mitbringt, Leo begann seine Karriere als Lehrling und erprobte seine Fähigkeiten in der Oberflächenbehandlung und CNC-Bearbeitung.