Pourquoi la déformation par usinage CNC crée des coûts cachés
Les pièces usinées CNC peuvent devenir dimensionnellement instables après un enlèvement rapide de matière, serrage agressif, couper la chaleur, ou stockage prolongé. Ce risque est particulièrement élevé dans boîtiers complexes en aluminium, structures à parois minces, grandes cavités internes, et composants allongés. Une inspection du premier article (FAI) peut passer, Pourtant, les pièces ultérieures peuvent sortir des tolérances si la stabilité dimensionnelle n'est pas maintenue tout au long du flux du processus de fabrication.. Cette dérive peut entraîner un risque de qualité au niveau des lots, retravailler, et livraison retardée.
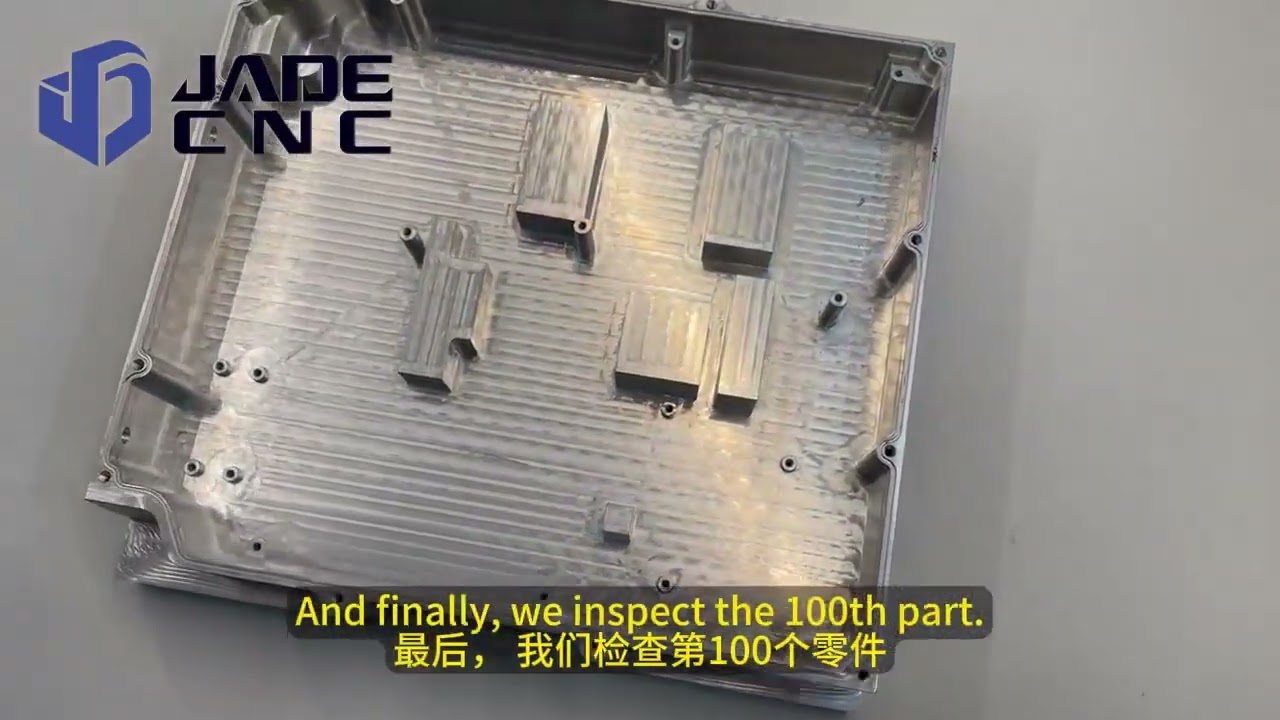
Chez JADE-CNC, nous traitons Contrôle de déformation par usinage CNC en tant que paramètre de planification de processus initial plutôt qu'un problème d'inspection finale en aval. Des échantillons de données contrôlés en interne montrent comment l'approvisionnement en matériaux est structuré, montage adaptatif, parcours d'outils d'usinage optimisés, support de remplissage temporaire en plâtre, et l'inspection après stabilisation thermique peut réduire les variations liées à la déformation.
Comparaison des performances avant et après le programme de contrôle des déformations
Métrique | Avant le contrôle | Après contrôle | Amélioration |
Taux de rejet lié à la déformation | 18.5% | 2.3% | ↓ 87.6% |
Moy.. planéité de 200 x 150 mm boîtier en aluminium | 0.14 mm | 0.04 mm | ↓ 71.4% |
Rendement au premier passage, pièces à paroi mince (<= 2 mm) | 62% | 94% | ↑ 51.6% |
Moy.. cycle de reprise par lot | 3.2 jours | 0.5 jours | ↓ 84.4% |
Ce guide examine cinq mécanismes courants à l'origine de la déformation des pièces CNC en aluminium., explique comment le remplissage temporaire de gypse industriel supporte les sections transversales faibles lors fraisage, et décrit une méthode de contrôle de processus en plusieurs étapes pour améliorer la stabilité dimensionnelle à travers les lots de production.
Cinq types de déformation d'usinage typiques dans les composants CNC en aluminium
Du point de vue pratique du contrôle des processus, erreurs dimensionnelles dans pièces CNC en aluminium proviennent généralement de cinq catégories claires. Comprendre ces causes profondes est essentiel pour exécuter des méthodes efficaces visant à prévenir la déformation par usinage CNC.:
Présentation de cinq types de déformations d'usinage typiques
Type de déformation | Symptômes courants | Cause principale | Méthodes de contrôle clés |
Contrainte résiduelle des matières premières | Gauchissement, torsion, ou pliage immédiatement après l'ébauche | Libération des contraintes résiduelles du stock de plaques/barres | Sélectionner des matériaux stabilisés (T651), âge après l'ébauche, appliquer un enlèvement de matière symétrique |
Fixation & Contrainte de serrage | Dans la tolérance lorsqu'il est serré, hors tolérance lors de sa libération | Forces de serrage excessives, soutien physique inadéquat | Réduire la force de serrage, ajouter des supports auxiliaires, optimiser les points de contact |
Déviation de la force de coupe | Le composant se plie ou se courbe après l'usinage d'un seul côté | Enlèvement de matière unilatéral important, forces de coupe inégales | Implémenter des parcours d'outils en couches, fraisage symétrique, descente uniforme |
Dérive de dilatation thermique | Dérive dimensionnelle pendant ou immédiatement après de longs travaux d'usinage | Couper la chaleur de friction, croissance du fuseau, fluctuations de la température ambiante | Utiliser du liquide de refroidissement, optimiser les paramètres de coupe, inspecter seulement après stabilisation thermique |
Faible rigidité à paroi mince | Épaisseurs de paroi instables, mauvaise planéité, écart de profil | Faible rigidité géométrique des pièces | Séparer l'ébauche de la finition, laisser un stock uniforme, utiliser des coupes de finition légères, concevoir des luminaires sur mesure |
Gestion de la déformation causée par les contraintes résiduelles des matières premières
Ce problème compromet fréquemment les grandes assiettes, feuilles minces, cavités profondes, et cadres structurels complexes. Considérons un scénario typique de plaque d'aluminium 6061-T651: le flan brut présente une excellente planéité. Cependant, une fois qu'un opérateur broie 5 mm de la première face et desserre la pièce, la déformation immédiate commence. Cette torsion n'indique pas une mauvaise précision de la machine-outil; cela prouve que l'équilibre des contraintes résiduelles inhérentes au sein du bloc d'alliage brut a été perturbé.
Le parcours du processus correctif
Pour préserver la stabilité, éviter de retirer un grand volume de matériau d'un seul côté en un seul passage. Plutôt, déployer une stratégie de parcours d'outil équilibrée:
Vide -> Machine brute côté A -> Retourner & Machine d'ébauche côté B -> Enlèvement de matière symétrique -> Laisser le stock uniforme -> Soulagement du stress / Vieillissement -> Semi-finition -> Stabilisation thermique finale -> Passe de finition
Pour les composants aérospatiaux ou médicaux de haute précision, une séquence plus rigoureuse peut être nécessaire:
Ebauche -> Soulagement du stress (Vieillissement naturel ou artificiel) -> Semi-finition -> Re-stabilisation -> Finition de précision
Pourquoi la stratégie d'approvisionnement en matériaux est importante
La sélection de la bonne trempe d'alliage est un moyen plus simple d'atténuer la déformation des pièces CNC en aluminium avant même qu'un outil ne touche le métal.. Des matériaux comme les plaques 6061-T651 et 7075-T651 ont subi un étirement mécanique pour soulager les contraintes internes. Le "51" suffixe désigne spécifiquement un étirement mécanique permanent de 1% à 3% conçu pour égaliser les forces internes.
Comparaison des états d'état de l'aluminium courants et des niveaux de contrainte résiduelle
État du matériau | Méthode de traitement | Niveau de stress résiduel | Applications industrielles typiques |
6061-T6 | Solution traitée thermiquement + vieilli artificiellement | Relativement élevé | Pièces structurelles générales, supports à faible tolérance |
6061-T651 | Solution traitée + 1-3% extensible + âgé | Faible | Plaques de précision, boîtiers à cavité profonde, collecteurs |
7075-T6 | Solution traitée thermiquement + vieilli artificiellement | Haut | Pièces structurelles à haute résistance |
7075-T651 | Solution traitée + 1-3% extensible + âgé | Relativement faible | Pièces de structure aérospatiale, composants de défense à fort stress |
6061-T652 | Solution traitée + compression soulagée + âgé | Faible | Plaques épaisses de gros calibre, pièces forgées complexes |
Éliminer "Fausses dimensions" Causé par la fixation et la force de serrage
La déformation du serrage est un problème trompeur car elle se cache des opérateurs dans l'atelier.. Imaginez usiner un boîtier électronique à paroi mince:
- Mesuré alors qu'il est solidement serré dans l'étau: 100.00 mm (Conformité parfaite)
- Inspecté immédiatement après la fin du parcours d'outil: 100.01 mm (Dans certaines limites)
- Mesuré après avoir relâché les mâchoires de l'étau: 100.18 mm (Échec hors tolérance)
La pièce brute a été comprimée de force par une force de serrage excessive pendant le cycle de fraisage. La machine-outil coupait effectivement une pièce coincée dans un état physiquement déformé. Une fois libéré, le métal est naturellement revenu à son vrai, formulaire non conforme.
Principe d'ingénierie clé
La qualité de la pièce finale doit être vérifiée de manière totalement gratuite, état sans contrainte, jamais sous la pression de serrage du luminaire.
Liste de contrôle des méthodes de contrôle de la déformation des fixations
Méthode de contrôle | Pratique d'atelier spécifique | Scénario d'approvisionnement applicable |
Réduire la force de serrage | Appliquer la pression minimale nécessaire pour maintenir la pièce lors des passes de finition. | Tous les composants à paroi mince |
Ajouter des points d'assistance | Intégrer des vérins ou supports auxiliaires réglables aux emplacements en surplomb. | Grandes cavités profondes, profils en tôle mince |
Évitez les serrages sans support | Assurez-vous qu'un bloc de support solide ou une goupille de positionnement se trouve directement sous chaque point de serrage.. | Toutes les configurations de luminaires personnalisées |
Serrer près des supports rigides | Alignez la ligne d'action de la force de serrage directement à travers les faces de support internes du composant. | Conceptions de pièces en porte-à-faux |
Utilisez des mâchoires souples | Usinez des mâchoires souples personnalisées en aluminium ou en cuivre pour correspondre au profil et augmenter la surface de contact.. | Rond, casting, ou des composants très irréguliers |
Déployer des mandrins à vide | Appliquer l'uniforme, aspiration sous vide atmosphérique sur une grande surface pour éviter les pincements localisés. | Plaques ultra fines, stock de draps plats |
Construire des appareils dédiés | Concevoir des luminaires conformes personnalisés adaptés exactement à la géométrie unique du composant. | Lots de production de volumes moyens à élevés |
Il est essentiel de faire la distinction entre les configurations d'ébauche et de finition.: la pression de serrage d'ébauche ne doit jamais être égale à la pression de serrage de finition. Avant d'exécuter une passe de finition finale, les opérateurs doivent retirer les pinces, permettre à la pièce de se détendre, et resserrez le système à une pression nettement inférieure.
Atténuation de la déviation causée par les forces de coupe
Les problèmes de force de coupe apparaissent principalement lors de l’usinage de nervures hautes, dissipateurs de chaleur profonds, parois minces (<= 2 mm), et boîtiers en aluminium à grande surface. Lorsqu'un outil de coupe rencontre un 2 mm mur, les forces de coupe latérales repoussent physiquement la fine feuille de métal. Le mur subit une déformation élastique. Une fois que l'outil de fraisage dépasse, le métal revient en place.
Cette dynamique se traduit par des épaisseurs de paroi très variables, surfaces coniques, perpendiculaire hors spécifications, et étapes dimensionnelles localisées.
Outil technique et réglage des paramètres
La logique principale du flux de travail nécessite une ébauche, laissant une réserve de stock uniforme, semi-finition, et finir par une coupe légère. En même temps, utilisez les réglages de paramètres suivants pour éviter la déformation du fraisage CNC à paroi mince:
Points d'optimisation des outils et des paramètres
Élément d'optimisation | Principe technique | Notes d'atelier exploitables |
Acuité des outils | Les arêtes de coupe tranchantes réduisent la friction et les forces de coupe radiales. | Utiliser du poli, inserts non revêtus optimisés spécifiquement pour l'aluminium; échanger les outils usés plus tôt. |
Diamètre de l'outil | L'augmentation du diamètre de l'outil améliore la rigidité de l'outil (Déflexion proportionnelle à L^3/D^4). | Sélectionnez le plus grand diamètre d'outil possible permis par les rayons d'angle internes.. |
Porte-à-faux d'outil | La minimisation de l'extension de l'outil réduit les moments de flexion et élimine le broutage. | Gardez le porte-à-faux de l'outil aussi court que la configuration le permet; utiliser des supports thermorétractables ou hydrauliques. |
Vitesse d'alimentation | L'avance par dent détermine la charge des copeaux et la pression de l'outil correspondante. | Maintenir les vitesses d'avance dans des limites de charge de copeaux équilibrées; éviter les forces excessives lors de la finition des murs. |
Profondeur de coupe (a_p) | La profondeur de coupe axiale a un impact sur l'engagement total de l'outil. | Pour les passes de finition critiques sur parois minces, garder a_p limité à un serré 0.1 mm à 0.3 fenêtre mm. |
Largeur de coupe (a_e) | L'engagement radial contrôle le vecteur de force latérale. | Utilisez un uniforme, petit a_e pendant la finition pour empêcher la déflexion unilatérale du mur. |
Stratégie de parcours d'outil | La sélection de la bonne direction de fraisage stabilise les pressions de coupe. | Utiliser le fraisage en montée pour diriger les forces vers la table de la machine; utiliser des chemins symétriques pour équilibrer les forces. |
Contrôler les changements dimensionnels provoqués par la chaleur de coupe
Les alliages d'aluminium ont un coefficient de dilatation thermique linéaire élevé, généralement environ 23 x10^-6 / tu C. Comprendre l’ampleur pratique de cet effet, considérons un gros composant en aluminium avec une longueur de base de 500 mm. Si la pièce change de température de 10 deg C en raison du frottement de coupe ou de l'exposition environnementale, le changement dimensionnel théorique est calculé comme:
DeltaL = 500 mmx (23 x 10^-6/degré C) x 10 deg C environ 0.115 mm
UN 10 Un changement thermique de °C peut créer un décalage dimensionnel théorique d'environ 0.115 mm. Pour les projets d'ingénierie de précision avec des tolérances au +/-0.01 mm ou +/-0.02 niveau mm, ce mouvement thermique doit être contrôlé avant l'inspection finale.
Décalage dimensionnel théorique des pièces en aluminium (mm)
Taille de référence de la pièce | DeltaT = 5 tu C | DeltaT = 10 tu C | DeltaT = 15 tu C | DeltaT = 20 tu C |
100 mm | 0.012 mm | 0.023 mm | 0.035 mm | 0.046 mm |
200 mm | 0.023 mm | 0.046 mm | 0.069 mm | 0.092 mm |
300 mm | 0.035 mm | 0.069 mm | 0.104 mm | 0.138 mm |
500 mm | 0.058 mm | 0.115 mm | 0.173 mm | 0.230 mm |
800 mm | 0.092 mm | 0.184 mm | 0.276 mm | 0.368 mm |
Donc, pour composants de haute précision, les opérateurs ne peuvent pas extraire une pièce chaude directement du liquide de refroidissement, inspectez-le immédiatement sur le MMT, et le déclarer conforme. Le protocole opérationnel correct nécessite:
Usinage -> Nettoyage des composants -> Stabilisation thermique / Égalisation de température -> Inspection de précision
Liste de contrôle des éléments de contrôle de la déformation thermique
Élément de contrôle | Exigence spécifique de l'atelier |
État du liquide de refroidissement | Maintenir une concentration stable du liquide de refroidissement, volume, et un débit élevé pour évacuer la chaleur instantanément. |
Paramètres de coupe | Gérer la génération de chaleur en évitant un séjour excessif de l'outil et en maintenant une bonne évacuation des copeaux. |
Temps de cycle d'usinage | Pour de longs cycles de fraisage, utiliser des macros de compensation thermique de machine en ligne pour suivre la dérive des axes. |
Température de l'environnement | Maintenir les contrôles climatiques de l'atelier pour limiter les variations de température ambiante au sein +/-2 tu C. |
Température de la pièce | Les composants doivent reposer jusqu'à ce qu'ils atteignent une température ambiante stabilisée avant l'inspection finale. |
Climat de la salle d’inspection | La métrologie de haute précision doit être exécutée dans un laboratoire calibré à la norme 20 référence deg C. |
Croissance thermique de la broche | Exécutez des cycles de préchauffage de la broche et assurez-vous que les paramètres du logiciel compensent la croissance thermique de l'axe Z.. |
Traitement par étapes pour parois ultra fines et grandes cavités internes
L'usinage de composants avec des parois ultra fines et de grandes cavités internes est l'un des défis les plus difficiles du fraisage de précision.. Considérons un bloc d'aluminium mesurant 300 x 200 x 50 mm qui doit être usiné dans un boîtier électronique avec un 2 mm mur et un 2 mm épaisseur du sol. Le taux d'enlèvement de matière total (MRR) pour cette configuration peut dépasser 80% à 90%.
La pièce commence son voyage comme un bloc solide incroyablement rigide et se termine comme un bloc très fragile., coque ouverte à faible rigidité. Même avec une machine-outil exceptionnelle, programmation parfaite, et couteaux haut de gamme, la libération de masse matérielle déclenchera une distorsion structurelle. Ce problème ne peut être contourné en appliquant un seul chemin de finition finale; cela nécessite une architecture de processus dédiée en cinq étapes.
Processus d'usinage en cinq étapes pour les composants à grande cavité
Scène | Stratégie d'exploitation CNC | Contrôle des stocks | Objectif principal du processus |
Scène 1: Enlèvement lourd | Fraisage grossier rapide pour éliminer la majeure partie du volume interne du noyau. | Laissez une généreuse réserve de stock de 0.5 mm à 1.5 mm. | Maximise l’efficacité de l’enlèvement de matière tout en préservant la rigidité des blocs structurels. |
Scène 2: Soulagement du stress | Débloquer le composant, inverser son orientation, réaménagement, et réaliser un vieillissement thermique ou naturel. | Maintenir l'enveloppe du stock d'ébauche de référence. | Permet aux fortes contraintes internes induites par l'ébauche de se libérer en toute sécurité. |
Scène 3: Semi-finition | Fraiser uniformément les faces structurelles pour homogénéiser la couche de stock restante. | Couper le stock avec précision 0.15 mm à 0.30 mm surépaisseur de finition. | Élimine les étapes matérielles non uniformes, assurer une pression constante de l'outil pour la passe finale. |
Scène 4: Stabilisation | Débloquer entièrement la pièce, lui permettant de se reposer sans contrainte jusqu'à ce qu'il atteigne une stabilisation thermique complète. | Maintenir une marge de stock serrée pour les produits semi-finis. | Évacue en toute sécurité les contraintes secondaires de semi-finition et ramène l'alliage à température ambiante. |
Scène 5: Finition de précision | Appliquer à grande vitesse, Parcours d'outils de fraisage à faible profondeur pour couper les dimensions finales critiques. | Retirez en toute sécurité le reste 0.15-0.30 mm de stock pour cibler les tolérances d'impression. | Améliore la finition de la surface, réduit la conicité géométrique, et prend en charge la précision dimensionnelle requise. |
La philosophie fondamentale qui guide ce système en cinq étapes est claire: après chaque phase intense d’enlèvement de matière, donner aux contraintes internes une fenêtre pour se libérer. Avant d'atteindre les dimensions d'impression finales, vérifiez que le composant s'est détendu dans une position stable, état sans stress.
Méthodes conventionnelles anti-déformation vs. Technologie de support en gypse
Les techniques d'ingénierie standard offrent des avantages de base évidents, mais chaque stratégie conventionnelle présente des limites physiques lorsqu'elle est appliquée à la fabrication de parois minces:
Limites des méthodes anti-déformation conventionnelles
Méthode | Fonction principale | Technique & Limitation opérationnelle | Impact sur les coûts |
Séparer les bruts & Terminer les cycles | Feuilles 1-3 mm de surépaisseur de sécurité après ébauche; retarde la fin jusqu'à après un repos anti-stress. | Ajoute des transferts et un suivi secondaires; les contraintes internes peuvent encore se libérer lors des coupes finales. | +15% à 25% temps de cycle total |
Traitements de vieillissement thermique | Utilise des fours discontinus spécialisés ou des périodes de repos pour normaliser artificiellement l'alignement cristallin interne. | De nombreux ateliers manquent de fours thermiques automatisés; les lignes de repos naturelles nécessitent 2 à 4 semaines de surface au sol. | +0.50 à 2.00 par composant |
Pinces de fixation optimisées | Utilise des plaques à vide personnalisées, contours doux de la mâchoire, et vérins de support manuels multipoints. | La conception d'accessoires mécaniques complexes entraîne des coûts d'ingénierie élevés; ne peut pas supporter les parois internes de la poche. | +200 à 800 coût fixe de l'outillage |
Mise à l'échelle des paramètres de coupe | Réduit la profondeur de coupe axiale (a_p) tout en augmentant le régime de la broche pour réduire la pression physique de l'outil. | Réduit considérablement les taux d’enlèvement de matière (MRR); ne peut pas complètement amortir les vibrations de coupe à paroi mince. | +10% à 20% temps de cycle total |
L’écart critique en matière d’ingénierie
Lorsqu'il s'agit de cavités internes profondes et de parois très fines (<= 3 mm), ces approches conventionnelles peuvent ne pas fournir suffisamment de rigidité structurelle interne. Pour remédier à cette limitation, JADE-CNC évalue les techniques de support temporaire telles que la technologie de support de gypse industriel.
Exécution du processus de remplissage de gypse pour le support CNC à paroi mince
Principe de base du processus
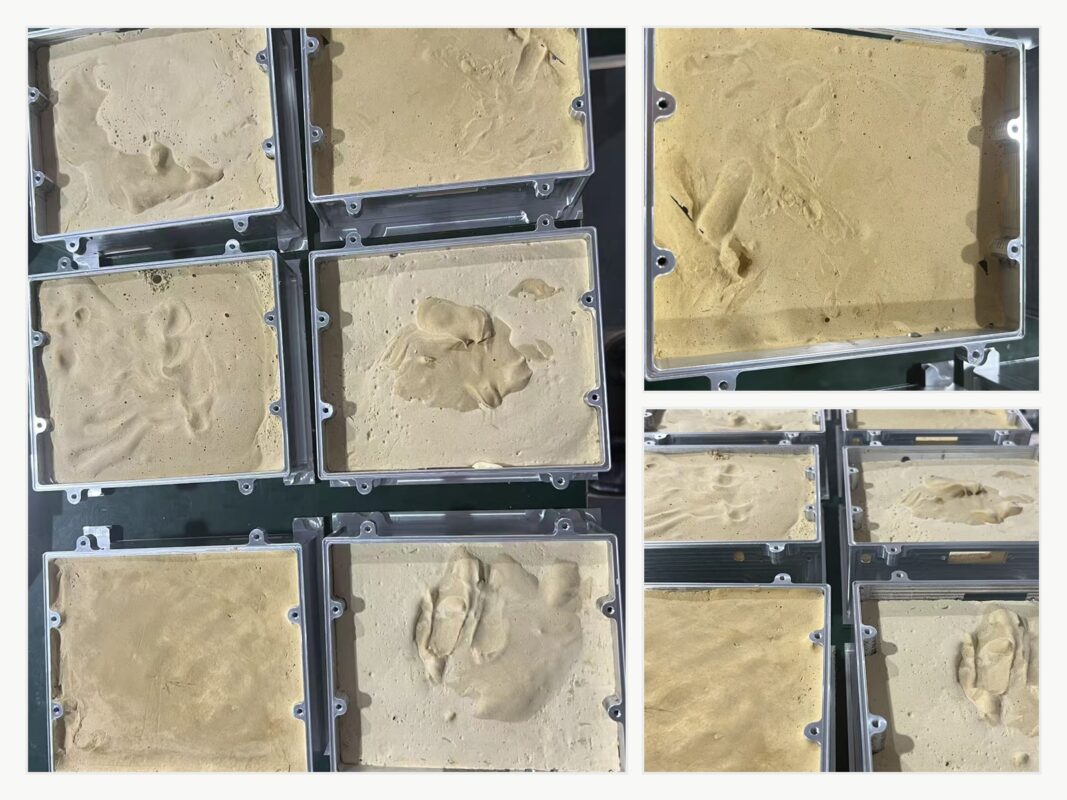
Le remplissage temporaire en plâtre agit comme un remplissage haute densité, structure de support auxiliaire amovible. Avant d'exécuter des finitions à grande vitesse sur des pièces fragiles ou à poches profondes, JADE-CNC pour spécialisés, plâtre industriel à haute résistance dans les cavités internes brutes. Une fois guéri, ce support fournit une fondation interne directement derrière les fines parois métalliques.
Ce support solide augmente la rigidité structurelle, réduit les vibrations localisées des murs, aide à supprimer le bavardage des outils, distribue la chaleur de coupe localisée, et peut être rincé après l'usinage à l'aide d'un lavage à l'eau contrôlé.
Spécifications techniques des matériaux de gypse de remplissage
Paramètre d'ingénierie | Exigence technique & Spécification |
Type de matériau de gypse | sulfate d'alpha-calcium hémihydraté (Formulation haut de gamme à haute résistance) |
Résistance à la compression (Sec, 2-Heure) | >= 35 MPa |
Résistance à la flexion (Sec, 2-Heure) | >= 8 MPa |
Fenêtre de configuration initiale | 8 à 12 Minutes |
Durcissement final & Fenêtre de configuration | 25 à 40 Minutes |
Rapport pondéral eau/poudre recommandé | 0.60 à 0.75 |
Post-Set d'expansion volumétrique linéaire | <= 0.15% |
Limite maximale de température de séchage sûre | <= 60 tu C (Le dépassement de cette valeur provoque des fissures thermiques et une dégradation) |
Solubilité des matériaux dans l'eau (à 20 tu C) | ~ 2.4 g/L (Adoucit naturellement, tombe en panne, et s'écoule sous la pression de l'eau) |
Matrice d’applicabilité des matériaux de remplissage en gypse
Type structurel du composant | Plage d'épaisseur de paroi cible | Recommandation d'approvisionnement | Planéité attendue & Amélioration du profil |
Boîtier à paroi mince en aluminium | 1.0 mm à 3.0 mm | Fortement recommandé | 60% à 80% Réduction de l'écart |
Anneaux à paroi mince & Cadres | 1.5 mm à 4.0 mm | Recommandé | 40% à 60% Réduction de l'écart |
Plaques minces allongées (L/t > 50) | 2.0 mm à 5.0 mm | Recommandé | 30% à 50% Réduction de l'écart |
Moulages creux irréguliers complexes | 1.0 mm à 2.5 mm | Fortement recommandé | 50% à 70% Réduction de l'écart |
Blocs solides & Éléments à parois épaisses | > 8.0 mm | Non requis (Rigidité inhérente) | Sans objet (N / A) |
Mises en garde concernant la fabrication & Limites des examens techniques
Le remplissage en plâtre est une option d'optimisation ciblée, pas une solution de fabrication universelle. Il faut évaluer soigneusement si le composant présente des micro-trous borgnes, chemins de fluides internes complexes, surfaces poreuses ouvertes, limites strictes de zéro résidu chimique absolu, ou exigences de propreté médicale post-traitement. Pour ces projets spécialisés, JADE-CNC effectue des examens de validation complets:
- Vérification du chemin: Assurez-vous que chaque poche remplie est accessible par les buses de lavage haute pression post-usinage..
- Protection des fils: Masquez chaque trou fileté, face d'étanchéité critique, et une surface de référence précise avec des bouchons en silicone liquide avant de verser.
- Compatibilité chimique: Confirmer que les oligo-éléments du gypse ne contamineront pas les traitements chimiques de surfacescomme l'anodisation à couche dure de type III, passivation, ou collage aérospatial.
- Inspection par endoscope: Utilisez des endoscopes optiques pour inspecter les trous transversaux internes borgnes après le nettoyage et vérifier que les résidus ont été éliminés..
Procédure d'utilisation étape par étape des outils de gypse
- Étape 1: Prétraitement des caries (10-15 Minutes)
Dégraisser soigneusement la cavité interne, éliminer toutes les traces de fluides de coupe, huiles d'usinage, et des copeaux d'aluminium en vrac. Caractéristiques de précision du joint, fils aveugles, et localisation des références à l'aide d'un ruban adhésif haute température spécialisé ou de bouchons de masquage en silicone. La cavité doit être complètement sèche; toute humidité emprisonnée à la limite métal-gypse générera des micro-vides et ruinera le support de support.
- Étape 2: Mélange de lisier (5-8 Minutes)
Mesurez la poudre de gypse à haute résistance et l'eau en utilisant le rapport de poids conçu (0.60 à 0.75). Ajoutez toujours la poudre doucement dans le réservoir d'eau. (ne versez jamais d’eau directement dans la poudre sèche) et remuez lentement pendant 60 à 90 secondes pour éviter d'introduire de l'air. Pour de meilleurs résultats, placer le mélange dans une chambre de dégazage sous vide pendant 30 à 60 secondes pour éliminer jusqu'à 70% de micro-bulles.
- Étape 3: Verser & Durcissement thermique (2-4 Heures totales)
Versez lentement la suspension liquide dans la cavité masquée des composants., flux constant. Tapotez continuellement les murs extérieurs en aluminium avec un maillet souple pour forcer les bulles d'air à monter et à s'échapper.. Pour les configurations profondes (> 50 mm), couler le gypse progressivement 2-3 étapes de couche, permettant 15 à 20 minutes de temps de prise entre les passes. Laissez le composant durcir naturellement à température ambiante (20-25 tu C, 40-60% RH) pour 2 à 4 heures. Pour des horaires accélérés, durcir l'ensemble dans un four à 50-55 tu C pour 45 à 60 minutes (ne pas dépasser 60 tu C).
- Étape 4: Optimisation de l'usinage
Commencez les entrées de parcours d'outil à partir des limites métalliques solides plutôt que de plonger directement dans le gypse durci pour éviter l'écaillage de la face.. Après vérification de la rigidité, les paramètres de coupe peuvent être augmentés par rapport aux pièces à paroi mince sans support, en fonction de la géométrie de la pièce et de la stabilité de l'installation:
Comparaison des paramètres de coupe: Non rempli vs. Rempli de Gypse (Finition à paroi mince en aluminium)
Paramètre | Paroi mince non remplie | Rempli de Gypse | Augmentation nette de la production |
Vitesse de broche (S) | 8,000 tr/min | 10,000 - 12,000 tr/min | en haut 25% - 50% |
Vitesse d'alimentation (F) | 800 mm/min | 1,200 - 1,500 mm/min | en haut 50% - 88% |
Profondeur de coupe axiale (a_p) | 0.3 mm | 0.5 - 0.8 mm | en haut 67% - 167% |
Largeur de coupe radiale (a_e) | 0.5 mm | 0.8 - 1.2 mm | en haut 60% - 140% |
- Étape 5: Retrait et nettoyage (15-30 Minutes)
Plongez la pièce usinée dans un bain d’eau chaude à température contrôlée (35-45 tu C) pour 15 à 20 minutes; la matrice de gypse hydratée se ramollit et se décompose naturellement. Utilisez un pistolet à eau industriel haute pression (3 à 5 bar) pour évacuer la boue lâche des canaux internes. Pour les fonctionnalités complexes, passez une brosse en nylon doux sur la zone pour éliminer les résidus de surface. Terminez en rinçant le composant avec de l'alcool isopropylique de haute pureté (API, >= 95% concentration) chasser l'eau. Inspectez tous les trous taraudés borgnes et les références d'accouplement critiques sous un grossissement optique 10x pour vérifier la propreté avant l'inspection finale..
Étude de cas de production
- Composant analysé: Boîtier électronique de communication à paroi mince en aluminium 6061-T6.
- Dimensions physiques: 200 x 150 x 80 mm avec une épaisseur de paroi nominale de 2.0 mm.
- Objectif du plan de qualité d’ingénierie: Tolérance de planéité de la face supérieure <= 0.05 mm.
Comparaison des résultats d'usinage: Sans contre. Avec remplissage de plâtre (n = 20 Parties)
Métrique de mesure | Sans support de gypse | Avec remplissage en plâtre durci |
Planéité moyenne des composants | 0.142 mm | 0.038 mm (Passé) |
Planéité dans le meilleur des cas enregistrée | 0.080 mm | 0.020 mm |
Dans le pire des cas, planéité enregistrée | 0.210 mm | 0.060 mm |
Taux de réussite du plan de qualité (<= 0.05 mm) | 25% (5 de 20 parties) | 95% (19 de 20 parties) |
Rugosité de surface moyenne (R_a) | 1.8 un | 0.8 un (Finition supérieure) |
Temps total de cycle d'usinage par pièce | 42 Minutes | 28 Minutes (MRR rapide) |
Alors que l'outillage en plâtre ajoute environ 30 minutes de manutention auxiliaire combinée, mélange, et temps de nettoyage par composant, le support supplémentaire peut réduire l'instabilité de la finition et réduire le risque de reprise. Pour structures à parois minces appropriées, le processus peut améliorer la cohérence dimensionnelle et réduire le coût de production total par pièce acceptée.
Le système de contrôle de la déformation structurelle en cinq étapes JADE-CNC
Le remplissage temporaire en plâtre est un élément d'un cadre de fabrication plus large. Pour améliorer la conformité des lots, JADE-CNC intègre des méthodes de contrôle de déformation dans une production documentée en cinq étapes système de qualité:
Scène 1: Contrôle des matières entrantes
Normes de contrôle d’inspection des matériaux entrants
Élément de contrôle | Cible de la norme technique | Méthodologie d'inspection | Fréquence d'évaluation |
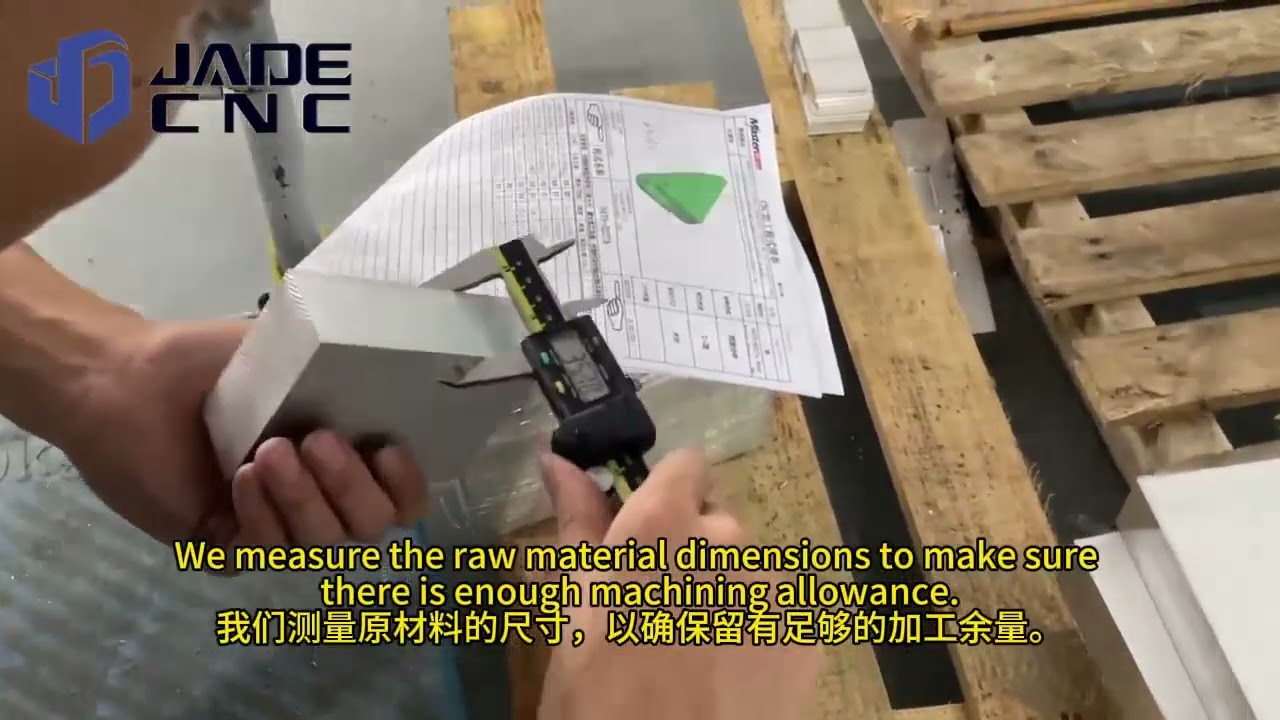
Certificat matériel | EN AW-6061/7075, Tempérament stable T6/T651 | Examen de la documentation sur les traces de l'usine | Chaque lot entrant |
Planéité de la plaque entrante | <= 0.5 mm / m | Règle de précision + jauge de défaillance | 100% des plaques de stock entrantes |
Stockage avant vieillissement | Écurie 20 - 25 deg C environnement ambiant | Enregistreur climatique automatisé pour entrepôt | Suivi continu |
Vérification du soulagement du stress | Delta de variation de dureté <= +/- 5 HB | Test de dureté Brinell | 1 échantillon structurel par 500 kilos |
Scène 2: Planification des processus & Stratégie de FAO
Règles de contrôle des déformations de la planification des processus
Règle de planification technique | Spécification opérationnelle de base |
Allocation de stock d'ébauche | Maintenir 1.0 mm à 3.0 mm de tampon par côté (dépendant de la géométrie et de la masse). |
Soulagement du stress interopérationnel | Exécuter un repos environnemental naturel, ou faire vieillir en four thermique artificiel à 120 tu C pour 4 heures. |
Stratégie de parcours d'outil de finition | Programme symétrique, enlèvement de matière multicouche; plans de coupe alternatifs étape par étape. |
Séquence d'usinage des fonctionnalités | Usinez d’abord les blocs intrinsèquement à haute rigidité; conclure avec des éléments fragiles et de faible rigidité. |
Enveloppe de stock de finition finale | Limiter le matériau restant à un 0.15 mm à 0.30 mm couche par côté. |
Itinéraire des pièces à paroi mince | Appliquer une progression stricte en 5 étapes: Enlèvement lourd -> Soulagement du stress -> Semi-fini -> Stabiliser -> Finition. |
Scène 3: Fixation adaptative et support structurel
Solutions de fixation et de support auxiliaire par type de pièce
Catégorie structurelle de pièce | Méthode de serrage principale | Soutien auxiliaire secondaire |
Plaques structurelles plates (< 5 mm d'épaisseur) | Mandrins de plaques à vide uniformes | Contact direct avec le visage atmosphérique |
Boîtiers complexes à paroi mince | Mâchoires souples en aluminium sur mesure + pinces supérieures | Remplissage interne en plâtre à haute résistance |
Anneaux et profils circulaires fins | 3-mâchoires souples à contact complet en forme de tarte | Serrage complet des supports concentriques |
Structures cylindriques longues | Réseaux multi-étaux (3 à 5 points distincts) | Points morts et lunettes fixes entre travées |
Irrégulier / Moulages organiques | Montages multi-axes personnalisés (Résine/alliage CNC) | Charge de gypse ou alliage à faible point de fusion encapsulé |
Enceintes à grande cavité | Plaques d'outillage conformes rigides dédiées | Remplissage interne en plâtre + vis à vérin multipoints |
Scène 4: Standardisation des paramètres d'usinage
Paramètres de coupe standard pour les matériaux d'ingénierie courants
Qualité du matériau | Cible de l'opération | Broche (tr/min) | Alimentation (mm/min) | a_p (mm) | a_e (mm) | Stratégie de refroidissement |
Al 6061-T6 | Ebauche en vrac | 6,000 - 8,000 | 1,500 - 2,000 | 1.0 - 2.0 | 8.0 - 12.0 | Inondations à grand volume |
Al 6061-T6 | Finition à paroi mince | 10,000 - 12,000 | 1,200 - 1,500 | 0.3 - 0.5 | 0.5 - 1.0 | Souffle d'air + MQL |
Al7075-T6 | Ebauche en vrac | 5,000 - 7,000 | 1,200 - 1,600 | 0.8 - 1.5 | 6.0 - 10.0 | Inondations à grand volume |
SUS304 inoxydable | Ebauche lourde | 2,500 - 3,500 | 400 - 600 | 0.5 - 1.0 | 3.0 - 5.0 | Inondation à haute pression |
SUS304 inoxydable | Finition soignée | 3,500 - 4,500 | 300 - 500 | 0.15 - 0.3 | 0.3 - 0.5 | Quantité minimale (MQL) |
Ti-6Al-4V Titane | Ebauche lourde | 2,000 - 3,000 | 200 - 400 | 0.5 - 1.0 | 2.0 - 4.0 | Inondation à travers la broche |
Ti-6Al-4V Titane | Finition soignée | 3,000 - 4,000 | 150 - 300 | 0.1 - 0.2 | 0.2 - 0.4 | MQL de précision |
Scène 5: Métrologie avancée et vérification
Processus d’inspection du contrôle de la déformation et critères d’acceptation
Étape de métrologie | Calendrier opérationnel | Équipement déployé | Critère d'acceptation de l'ingénierie |
Porte dimensionnelle en cours de processus | Suite à des courses individuelles à MRR élevé | Pieds à coulisse numériques & micromètres | Suivre à l'intérieur +/-0.02 mm de valeurs nominales de configuration |
Phase de repos post-usinage | Avant la mise en scène des cycles finaux de MMT | Rack climatisé | Restez sans contrainte >= 4 heures à 20+/-2 tu C |
Métrologie finale de la MMT | Fenêtre de relaxation post-structurelle | MMT Zeiss (0.001 mm résolution) | Respect strict du dessin GD&Cadres en T |
Balayage du profil de planéité | Porte de validation de la qualité finale | Scan matriciel multipoints sur MMT | Répondre aux exigences d'impression (typiquement <= 0.05 mm) |
24-Revérification de la stabilité horaire | Porte de préemballage (Pièces critiques) | Exécutions de contrôle sur MMT Zeiss | Dérive dimensionnelle totale de la structure <= 0.005 mm |
Profilométrie de l'état de surface | Audit final de qualité visuelle | Balayage de surface du profilomètre à stylet | Vérifier que R_a correspond à l'impression (typiquement 0.8 - 1.6 un) |
Test de relaxation à l'état libre | Immédiatement après le relâchement de la pince | MMT vs. relevés sur luminaire | Écart total par rapport à l'état serré <= 0.01 mm |
Manuel de jeu matériel: Stratégies de contrôle de la déformation par alliage
Différents alliages techniques réagissent différemment aux contraintes thermiques et mécaniques de coupe. JADE-CNC utilise des conseils de processus spécifiques aux matériaux pour cibler la planéité par rapport à une norme 200 portée en mm:
Stratégies de contrôle de la déformation et précision réalisable pour les matériaux courants
Qualité du matériau | Vecteur de risque de distorsion primaire | Stratégie d'atténuation primaire | Stratégie d'atténuation secondaire | Planéité réalisable typique (200 portée en mm) |
Al 6061-T6 | Dilatation thermique élevée, libération rapide du stress | Vieillissement artificiel + remplissage de cavités en plâtre | Paramètres d'usinage à grande vitesse (forcer la chaleur dans les chips) | 0.03 - 0.05 mm |
Al 6061-T651 | Contrainte résiduelle réduite, instabilité de masse des murs bas | Enlèvement de matière symétrique + cycles d'ébauche/finition séparés | Inspection d'environnement thermiquement stabilisé | 0.02 - 0.04 mm |
Al7075-T651 | Haute tension des grains, sujet à une torsion agressive | Soins double vieillissement (pré & post-ébauche) | Équilibrage dynamique et symétrique du parcours d'outil | 0.04 - 0.08 mm |
SUS304 inoxydable | Un écrouissage sévère, forces de coupe intenses | Outillage tranchant et poli, lumière a_p, fortes pressions de crue | Cycles de recuit de détente après ébauche | 0.05 - 0.10 mm |
SUS316L Inox | Forces de coupe élevées, groupement thermique local | Paramètres miroir du SUS304 | Chemins d’engagement constants des outils | 0.05 - 0.10 mm |
Ti-6Al-4V Titane | Module d'élasticité ultra-faible (retour élastique), mauvais dissipateur thermique | Fixations mécaniques ultra-rigides, petit a_p, volume d'inondation profond | Parcours d'outils d'ébauche cycloïdale à faible contrainte | 0.08 - 0.15 mm |
Cuivre (C11000) | Douceur extrême, sujet à l'écrasement mécanique | Configurations de serrage à faible couple, mâchoires souples personnalisées à contact facial | Coupe finale en un seul passage avec une pression d'étau minimale | 0.03 - 0.06 mm |
Laiton (C36000) | Faible rigidité, tension structurelle interne | Routage de processus standard en 5 étapes | Fraises non affûtées à bords tranchants | 0.02 - 0.05 mm |
Analyse des données de qualité à partir d'échantillons de production SPC contrôlés
JADE-CNC suit les dimensions critiques en matière de déformation via un contrôle statistique automatisé des processus (CPS) cartographie des lots de production de volumes moyens à élevés. Ce journal de capacité interne du deuxième trimestre 2026 souligne la stabilité obtenue grâce à notre système à plusieurs étages:
Indice de capacité des processus (C_pk) par catégorie de composant - T2 2026
Catégorie structurelle du composant | Pièces inspectées | C_pk (Profil de planéité) | C_pk (Position réelle) | Taux de rejet de lots observé |
Boîtiers Al à paroi mince (1-3 mm) | 1,240 | 1.42 | 1.55 | 1.8% |
Plaques structurelles en aluminium (5-10 mm) | 860 | 1.68 | 1.72 | 0.7% |
Composants Al à grande cavité (MRR > 80%) | 420 | 1.31 | 1.40 | 4.2% |
Composants de précision en acier inoxydable | 520 | 1.25 | 1.38 | 3.1% |
Composants en titane pour l'aérospatiale | 180 | 1.12 | 1.20 | 5.6% |
Cuivre de précision / Composants en laiton | 340 | 1.55 | 1.60 | 1.2% |
Un C_pk standard de l'industrie >= 1.33 représente un processus de fabrication performant lorsque le système de mesure et la définition des tolérances sont appropriés. Pièces en aluminium à grande cavité (où l'enlèvement de matière dépasse 80%) restent le défi le plus complexe en raison de la perte importante de rigidité transversale structurelle. Cependant, en déployant notre progression en 5 étapes associée à un support d'outillage temporaire en gypse, la production peut rester dans une fenêtre de processus plus stable.
Foire aux questions
Quelles sont les causes de la déformation dans l'usinage CNC?
La déformation d'usinage est déterminée par quatre variables principales: la libération des contraintes résiduelles des matières premières, distorsion mécanique due à des forces de serrage excessives ou non supportées, déformation de l'outil causée par des charges de coupe élevées, et dilatation volumétrique thermique due au frottement de coupe ou aux variations de température de l'environnement d'atelier.
Quand le remplissage de gypse est-il utile pour l'usinage CNC?
L'encapsulation en plâtre est recommandée pour les enceintes à parois minces, géométries de plaques minces (L/t > 50), cavités ouvertes et profondes, et les cadres creux délicats où les dispositifs de serrage ou à vide conventionnels ne peuvent pas empêcher les vibrations des parois et la déflexion des pièces pendant les parcours d'outils de finition..
Le remplissage en plâtre peut-il être utilisé pour chaque pièce à paroi mince?
Non. Le remplissage en plâtre doit être évité si un composant présente des micro-trous borgnes inaccessibles, canaux de fluide internes complexes qui empêchent un nettoyage complet, ou si la chimie du matériau réagit mal à l'eau. Il est également restreint si les spécifications en aval autorisent l'absence d'oligo-éléments résiduels..
Comment nettoyer complètement le gypse après l'usinage?
La pièce est immergée dans un bain d'eau chaude (35-45 tu C) pour ramollir et décomposer le liant. Les cavités internes sont ensuite rincées à l'aide d'un pistolet pulvérisateur d'eau haute pression. (3-5 bar). Enfin, les composants passent par un lavage ultrasonique en plusieurs étapes et un rinçage IPA de haute pureté, puis sont vérifiés sous un grossissement optique 10x.
Partenariat avec JADE-CNC pour l'usinage de haute précision
Contrôler la déformation de l'usinage CNC n'est pas une question de chance; cela nécessite des contrôles techniques lors de la sélection des matériaux, montage, stabilisation thermique, et techniques de support temporaires telles que le remplissage de gypse. En identifiant précocement les modes de déformation, JADE-CNC utilise une planification de processus contrôlée pour réduire les rebuts liés à la déformation et améliorer la stabilité dimensionnelle des composants de haute précision.
Êtes-vous confronté à des taux de rejet élevés ou à des problèmes de déformation avec des pièces structurelles complexes à parois minces ?? Contactez l'équipe d'ingénierie JADE-CNC pour partager vos dessins, Fichiers CAO, exigences matérielles, besoins de tolérance, exigences de finition de surface, quantité, et les détails de la demande pour l'examen du processus.