Почему деформация при обработке на станке с ЧПУ приводит к скрытым затратам
Детали, обработанные на станке с ЧПУ, могут стать нестабильными по размерам после быстрого удаления материала., агрессивный зажим, резка тепла, или длительное хранение. Этот риск особенно высок в сложные алюминиевые корпуса, тонкостенные конструкции, большие внутренние полости, и удлиненные компоненты. Первая проверка изделия (ФАИ) может пройти, однако последующие детали могут выйти за пределы допуска, если стабильность размеров не поддерживается на протяжении всего производственного процесса.. Этот дрейф может привести к риску качества на уровне партии., переделка, и задержка доставки.
В JADE-CNC, мы лечим Контроль деформации при обработке на станке с ЧПУ как параметр предварительного планирования процесса, а не как вопрос окончательной проверки на последующих этапах. Данные внутреннего контроля показывают, как структурирован поиск материалов., адаптивное крепление, оптимизированные траектории обработки, временная поддержка гипсовой пломбы, и проверка после термостабилизации может уменьшить отклонения, связанные с деформацией..
Сравнение производительности до и после программы контроля деформации
Метрика | До контроля | После контроля | Улучшение |
Процент брака, связанного с деформацией | 18.5% | 2.3% | ↓ 87.6% |
Среднее. плоскостность 200 х 150 мм алюминиевый корпус | 0.14 мм | 0.04 мм | ↓ 71.4% |
Выход с первого прохода, тонкостенные детали (<= 2 мм) | 62% | 94% | ↑ 51.6% |
Среднее. цикл доработки на партию | 3.2 дни | 0.5 дни | ↓ 84.4% |
В этом руководстве рассматриваются пять распространенных механизмов деформации алюминиевых деталей с ЧПУ., объясняет, как временная промышленная гипсовая засыпка поддерживает слабые поперечные сечения во время фрезерование, и описывает многоступенчатый метод управления процессом для улучшения стабильности размеров производственных партий..
Пять типичных типов механической деформации алюминиевых деталей с ЧПУ
С практической точки зрения управления процессом, размерные ошибки в алюминиевые детали с ЧПУ обычно происходят из пяти четких категорий. Понимание этих коренных причин жизненно важно для применения эффективных методов предотвращения деформации при обработке на станках с ЧПУ.:
Обзор пяти типичных типов деформации при механической обработке
Тип деформации | Общие симптомы | Основная причина | Ключевые методы управления |
Остаточное напряжение сырья | Деформация, скручивание, или изгиб сразу после черновой обработки | Снятие остаточного напряжения с листовой/прутковой заготовки | Выбирайте стабилизированные материалы (Т651), возраст после черновой обработки, применить симметричное удаление материала |
Крепление & Зажимное напряжение | Недопуск в зажатом состоянии, выходит за рамки толерантности при выпуске | Чрезмерные усилия зажима, недостаточная физическая поддержка | Уменьшите силу зажима, добавить вспомогательные опоры, оптимизировать точки контакта |
Отклонение силы резания | Компонент изгибается или прогибается после обработки одной стороны. | Тяжелый односторонний съем материала, неравномерные силы резания | Реализация многоуровневых траекторий инструмента, симметричное фрезерование, равномерное понижение |
Дрейф теплового расширения | Смещение размеров во время или сразу после длительных циклов обработки | Снижение тепла от трения, рост веретена, колебания температуры в помещении | Используйте заливную охлаждающую жидкость, оптимизировать параметры резки, проверять только после термостабилизации |
Тонкостенные, низкая жесткость | Нестабильная толщина стенок, плохая плоскостность, отклонение профиля | Низкая геометрическая жесткость детали | Отделить черновую обработку от чистовой., оставить равномерный запас, используйте легкую чистовую обрезку, проектирование светильников по индивидуальному заказу |
Управление деформацией, вызванной остаточным напряжением сырья
Эта проблема часто влияет на большие пластины., тонкие листы, глубокие полости, и сложные структурные конструкции. Рассмотрим типичный сценарий алюминиевой пластины 6061-T651.: необработанная заготовка демонстрирует превосходную плоскостность. Однако, как только оператор фрезерует 5 мм от первой грани и открепляет деталь, немедленно начинается деформация. Этот поворот не указывает на плохую точность станка.; это доказывает, что баланс собственных остаточных напряжений внутри блока необработанного сплава был нарушен..
Маршрут корректирующего процесса
Чтобы сохранить стабильность, избегайте снятия большого объема материала с одной стороны за один проход. Вместо, внедрить сбалансированную стратегию траектории инструмента:
Пустой -> Черновая обработка, сторона A -> Подбросить & Черновая обработка, сторона B -> Симметричное удаление материала -> Оставить униформу на складе -> Снятие стресса / Старение -> Получистовая обработка -> Окончательная термическая стабилизация -> Завершающий проход
Для высокоточных аэрокосмических или медицинских компонентов., может потребоваться более строгая последовательность:
Черновая обработка -> Снятие стресса (Естественное или искусственное старение) -> Получистовая обработка -> Рестабилизация -> Точная отделка
Почему стратегия поиска материалов имеет значение
Выбор правильного сплава — это более простой способ уменьшить деформацию алюминиевых деталей с ЧПУ еще до того, как инструмент коснется металла.. Такие материалы, как пластины 6061-T651 и 7075-T651, подверглись механическому растяжению для снятия внутренних напряжений.. The "51" суффикс специально обозначает постоянный механический участок 1% к 3% разработан для выравнивания внутренних сил.
Сравнение обычного состояния алюминия и уровней остаточного напряжения
Материальный характер | Метод лечения | Остаточный уровень стресса | Типичные отраслевые применения |
6061-Т6 | Термическая обработка раствора + искусственно состаренный | Относительно высокий | Общие конструктивные части, кронштейны с низким допуском |
6061-Т651 | Раствор обработан + 1-3% потягиваться + в возрасте | Низкий | Прецизионные пластины, корпуса с глубокой полостью, коллекторы |
7075-Т6 | Термическая обработка раствора + искусственно состаренный | Высокий | Высокопрочные детали конструкции |
7075-Т651 | Раствор обработан + 1-3% потягиваться + в возрасте | Относительно низкий | Конструктивные детали аэрокосмической отрасли, высоконагруженные защитные компоненты |
6061-Т652 | Раствор обработан + для снятия напряжений при сжатии + в возрасте | Низкий | Толстые толстолистовые плиты, сложные поковки |
Устранение "Ложные размеры" Вызвано силой крепления и зажима
Деформация зажима является обманчивой проблемой, поскольку она скрывается от операторов в цехе.. Представьте себе обработку тонкостенного электронного корпуса.:
- Измеряется, когда он надежно зажат в тисках.: 100.00 мм (Идеальное соответствие)
- Проверяется сразу после завершения траектории: 100.01 мм (В пределах)
- Измерено после отпускания губок тисков: 100.18 мм (Не удалось выйти за пределы допуска)
Необработанная заготовка была сильно сжата чрезмерным усилием зажима во время цикла фрезерования.. Станок эффективно резал деталь, находившуюся в физически деформированном состоянии.. После выпуска, металл естественным образом вернулся к своему истинному состоянию., несоответствующая форма.
Ключевой инженерный принцип
Качество конечной детали должно быть проверено совершенно бесплатно., неограниченное состояние, никогда под давлением зажима приспособления.
Контрольный список методов контроля деформации крепления
Метод управления | Специальная практика семинара | Применимый сценарий поиска поставщиков |
Уменьшите силу зажима | Применяйте минимально необходимое давление, необходимое для удержания детали во время чистовых проходов.. | Все тонкостенные компоненты |
Добавьте точки поддержки | Установите регулируемые вспомогательные домкраты или опоры в нависающих местах.. | Большие глубокие полости, тонколистовые профили |
Избегайте неподдерживаемого зажима | Убедитесь, что прочный опорный блок или установочный штифт находится непосредственно под каждой точкой зажима.. | Все индивидуальные настройки креплений |
Зажим возле жестких опор | Выровняйте линию действия зажимной силы непосредственно через внутренние опорные поверхности компонента.. | Конструкции консольных деталей |
Используйте мягкие челюсти | Обработайте специальные мягкие губки из алюминия или меди, чтобы они соответствовали профилю и увеличивали площадь контакта с поверхностью.. | Круглый, бросать, или крайне нерегулярные компоненты |
Использование вакуумных патронов | Применить униформу, атмосферное вакуумное всасывание большой площади для предотвращения локального защемления. | Ультратонкие пластины, плоский листовой материал |
Создайте специальные приспособления | Создавайте специальные конформные приспособления, точно соответствующие уникальной геометрии компонента.. | Производственные партии среднего и большого объема |
Очень важно различать настройки черновой и чистовой обработки.: давление зажима при черновой обработке никогда не должно равняться давлению зажима при чистовой обработке. Перед выполнением финального финишного прохода, операторы должны ослабить зажимы, позвольте этой части расслабиться, и повторно затянуть систему при значительно более низком давлении.
Уменьшение отклонения, вызванного силами резания
Проблемы с силой резания в первую очередь возникают при обработке высоких ребер., глубокие радиаторы, тонкие стены (<= 2 мм), и алюминиевые корпуса большой площади. Когда режущий инструмент сталкивается с 2 мм стены, боковые силы резания физически отталкивают тонкий лист металла. Стена испытывает упругий изгиб.. Как только фрезерный инструмент пройдет мимо, металл возвращается на место.
Эта динамика приводит к сильно варьирующейся толщине стенок., конические поверхности, нестандартная перпендикулярность, и локализованные размерные ступени.
Технические инструменты и настройка параметров
Основная логика рабочего процесса требует черновой обработки., оставляя единый запас запасов, получистовая обработка, и заканчиваем легким разрезом. Одновременно, используйте следующие настройки параметров, чтобы предотвратить деформацию тонкостенного фрезерования с ЧПУ:
Точки оптимизации инструмента и параметров
Элемент оптимизации | Технический принцип | Практические заметки для семинара |
Острота инструмента | Острые режущие кромки уменьшают трение и радиальную силу резания.. | Используйте полированный, вставки без покрытия, оптимизированные специально для алюминия; заменяйте изношенные инструменты заранее. |
Диаметр инструмента | Увеличение диаметра инструмента повышает его жесткость. (Отклонение пропорционально L^3/D^4). | Выберите максимально возможный диаметр инструмента, который позволяют внутренние угловые радиусы.. |
Вылет инструмента | Минимизация выдвижения инструмента снижает изгибающие моменты и устраняет вибрацию.. | Сохраняйте вылет инструмента настолько коротким, насколько это позволяет настройка.; используйте термоусадочные или гидравлические держатели. |
Скорость подачи | Подача на зуб определяет нагрузку стружки и соответствующее давление инструмента.. | Поддерживайте скорость подачи в пределах сбалансированной нагрузки стружки.; избегать чрезмерных усилий при отделке стен. |
Глубина резания (а_п) | Осевая глубина резания влияет на общее зацепление инструмента.. | Для ответственных чистовых проходов по тонким стенкам, держите a_p ограниченным 0.1 мм до 0.3 окно мм. |
Ширина разреза (а_е) | Радиальное зацепление контролирует вектор боковой силы.. | Используйте униформу, небольшой a_e при отделке для предотвращения одностороннего прогиба стены. |
Стратегия траектории инструмента | Выбор правильного направления фрезерования стабилизирует давление резания.. | Используйте попутное фрезерование для направления усилий на стол станка.; использовать симметричные пути для балансировки сил. |
Управление изменениями размеров, вызванными нагревом резки
Алюминиевые сплавы имеют высокий коэффициент линейного теплового расширения., обычно около 23 х 10^-6 / ты С. Чтобы понять практический масштаб этого эффекта, рассмотрим большой алюминиевый компонент с базовой длиной 500 мм. Если деталь меняет температуру на 10 градусов C из-за трения при резке или воздействия окружающей среды, теоретическое изменение размеров рассчитывается как:
Дельта L = 500 мм х (23 х 10^-6/градус Цельсия) х 10 градус Цельсия приблизительно 0.115 мм
А 10 Термическое изменение градусов Цельсия может создать теоретический размерный сдвиг примерно на 0.115 мм. Для проектов точного машиностроения с допусками +/-0.01 мм или +/-0.02 уровень мм, это тепловое движение должно контролироваться перед окончательной проверкой.
Теоретический размерный сдвиг алюминиевых деталей (мм)
Базовый размер детали | Дельта Т = 5 ты С | Дельта Т = 10 ты С | Дельта Т = 15 ты С | Дельта Т = 20 ты С |
100 мм | 0.012 мм | 0.023 мм | 0.035 мм | 0.046 мм |
200 мм | 0.023 мм | 0.046 мм | 0.069 мм | 0.092 мм |
300 мм | 0.035 мм | 0.069 мм | 0.104 мм | 0.138 мм |
500 мм | 0.058 мм | 0.115 мм | 0.173 мм | 0.230 мм |
800 мм | 0.092 мм | 0.184 мм | 0.276 мм | 0.368 мм |
Поэтому, для высокоточных компонентов, операторы не могут вытащить горячую деталь непосредственно из охлаждающей жидкости, немедленно проверьте его на ШМ, и объявить его соответствующим. Правильный протокол работы требует:
Обработка -> Очистка компонентов -> Термическая стабилизация / Выравнивание температуры -> Точный контроль
Контрольный список элементов контроля термической деформации
Элемент управления | Особые требования к мастерской |
Состояние охлаждающей жидкости | Поддерживайте стабильную концентрацию охлаждающей жидкости., объем, и высокая скорость потока для мгновенного отвода тепла. |
Параметры резки | Управляйте выделением тепла, избегая чрезмерной остановки инструмента и обеспечивая надлежащее удаление стружки.. |
Время цикла обработки | Для длительных циклов фрезерования, использовать встроенные макросы термокомпенсации станка для отслеживания смещения оси. |
Температура окружающей среды | Поддерживайте климат-контроль в цехах, чтобы ограничить колебания температуры окружающей среды внутри цеха. +/-2 ты С. |
Температура заготовки | Перед окончательной проверкой компоненты должны находиться в состоянии покоя до тех пор, пока они не достигнут стабилизированной температуры окружающей среды.. |
Климат в инспекционном помещении | Высокоточная метрология должна выполняться в лаборатории, откалиброванной по стандарту. 20 градус Цельсия. |
Термический рост шпинделя | Запустите циклы прогрева шпинделя и убедитесь, что параметры программного обеспечения компенсируют температурный рост по оси Z.. |
Поэтапная обработка сверхтонких стенок и больших внутренних полостей
Обработка деталей со сверхтонкими стенками и большими внутренними полостями является одной из наиболее сложных задач прецизионного фрезерования.. Рассмотрим алюминиевый блок размером 300 х 200 х 50 мм, которые необходимо превратить в электронный корпус с помощью 2 мм стены и 2 мм толщина пола. Общая скорость съема материала (МРР) для этой конфигурации может превышать 80% к 90%.
Заготовка начинает свой путь как невероятно твердый цельный блок, а заканчивается очень хрупким., открытая оболочка низкой жесткости. Даже с выдающимся станком, идеальное программирование, и фрезы премиум-класса, высвобождение материальной массы вызовет структурное искажение. Эту проблему невозможно обойти, применив один финальный путь чистовой обработки.; для этого требуется специальная пятиэтапная архитектура процесса.
Пятиэтапный процесс обработки деталей с большими полостями
Этап | Стратегия работы с ЧПУ | Контроль запасов материалов | Основная цель процесса |
Этап 1: Тяжелое удаление | Быстрое черновое фрезерование для удаления большей части внутреннего объема стержня.. | Оставьте щедрый запас в размере 0.5 мм до 1.5 мм. | Максимизирует эффективность удаления материала при сохранении жесткости структурного блока.. |
Этап 2: Снятие стресса | Разжать компонент, перевернуть его ориентацию, переоборудование, и выполнить термическое или естественное старение. | Сохранение базового объема черновой заготовки. | Позволяет безопасно снять сильные внутренние напряжения, вызванные черновой обработкой.. |
Этап 3: Получистовая обработка | Равномерно фрезеруйте грани конструкции, чтобы гомогенизировать оставшийся слой заготовки.. | Обрезайте запас до точной 0.15 мм до 0.30 припуск на чистовую обработку мм. | Устраняет неравномерные ступени материала, обеспечение постоянного давления инструмента для окончательного прохода. |
Этап 4: Стабилизация | Полностью разжать деталь, позволяя ему оставаться без ограничений, пока он не достигнет полной термостабилизации. | Поддерживайте строгий припуск на полуфабрикаты.. | Безопасно снимает вторичные получистовые напряжения и возвращает сплав к комнатной температуре.. |
Этап 5: Точная отделка | Применить высокоскоростной, траектории фрезерования на небольшую глубину для резки критических окончательных размеров. | Безопасно удалите оставшиеся 0.15-0.30 мм материала для достижения допусков печати. | Улучшает качество поверхности, уменьшает геометрическую конусность, и поддерживает необходимую точность размеров. |
Фундаментальная философия, лежащая в основе этой пятиступенчатой системы, ясна.: после каждой фазы интенсивного удаления материала, дать внутреннему напряжению возможность высвободиться. Прежде чем достичь окончательных размеров печати, убедитесь, что компонент вернулся в стабильное состояние, состояние без стресса.
Традиционные методы борьбы с деформацией против. Технология гипсовой поддержки
Стандартные инженерные методы обеспечивают очевидные базовые преимущества, но каждая традиционная стратегия имеет физические ограничения при применении к производству тонкостенных материалов.:
Ограничения традиционных методов борьбы с деформацией
Метод | Основная функция | Технический & Эксплуатационные ограничения | Влияние на стоимость |
Разделение грубых & Завершить циклы | Листья 1-3 мм страхового припуска после черновой обработки; откладывает окончание до окончания отдыха для снятия стресса. | Добавляет вторичную передачу и отслеживание; внутренние напряжения все еще могут сняться во время окончательной резки. | +15% к 25% общее время цикла |
Термическое старение | Использует специальные периодические печи или периоды отдыха для искусственной нормализации внутреннего кристаллического выравнивания.. | Во многих мастерских отсутствуют автоматизированные термопечи.; естественные линии отдыха требуют 2 к 4 недели площади. | +0.50 к 2.00 за компонент |
Оптимизированные крепежные зажимы | Используются специальные вакуумные пластины., мягкие контуры челюсти, и многоточечные ручные опорные домкраты. | Проектирование сложных механических приспособлений требует больших инженерно-технических затрат.; не может поддерживать внутренние стенки кармана. | +200 к 800 фиксированная стоимость оснастки |
Масштабирование параметров резки | Уменьшает осевую глубину резания. (а_п) при повышении частоты вращения шпинделя для снижения физического давления на инструмент. | Значительно снижает скорость съема материала (МРР); не может полностью демпфировать вибрацию при резке тонкостенных материалов. | +10% к 20% общее время цикла |
Критический инженерный пробел
При работе с глубокими внутренними полостями и очень тонкими стенками (<= 3 мм), эти традиционные подходы могут не обеспечить достаточную внутреннюю жесткость конструкции.. Чтобы устранить это ограничение, JADE-CNC оценивает методы временной поддержки, такие как технология поддержки промышленного гипса..
Выполнение процесса заливки гипса для тонкостенной опоры с ЧПУ
Основной принцип процесса
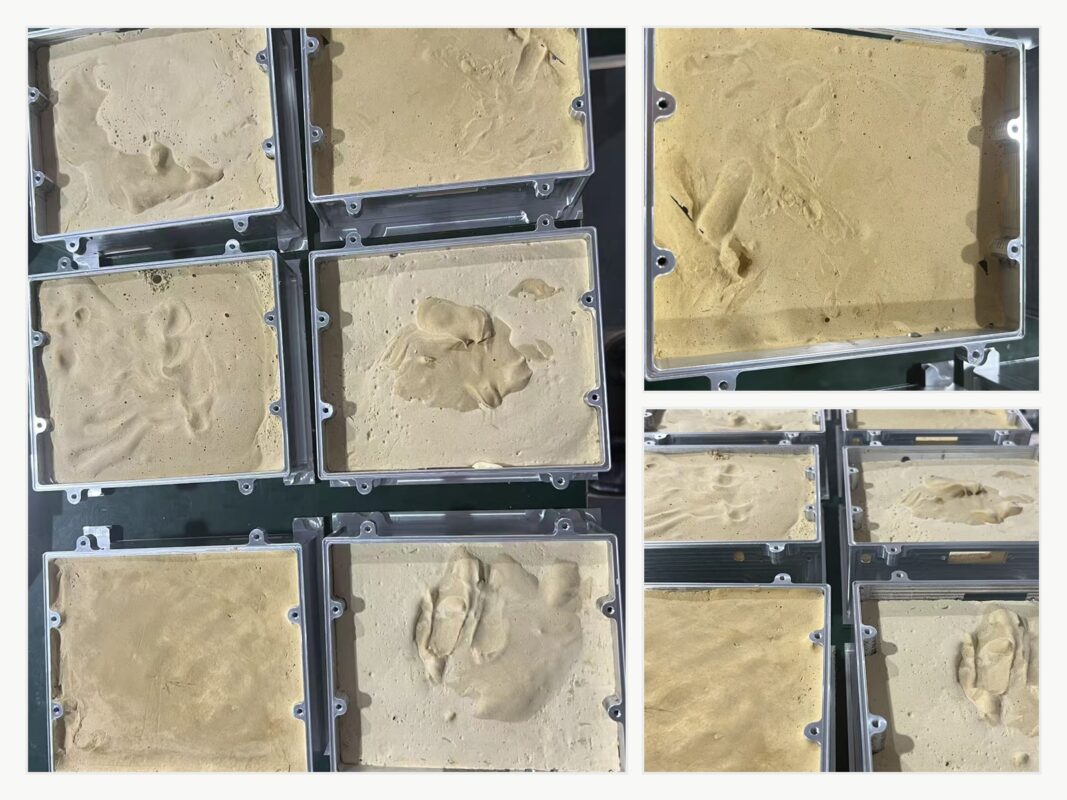
Временная гипсовая пломба действует как высокоплотный, съемная вспомогательная опорная конструкция. Перед выполнением высокоскоростной чистовой обработки хрупких деталей или деталей с глубокими карманами., JADE-CNC заливает специализированные, высокопрочный промышленный гипс в необработанные внутренние полости. После выздоровления, эта среда обеспечивает внутреннюю основу непосредственно за тонкими металлическими стенками.
Эта прочная опора увеличивает жесткость конструкции., уменьшает локализованную вибрацию стен, помогает подавить вибрацию инструмента, распределяет локализованное тепло резки, и могут быть вымыты после обработки с использованием контролируемой промывки водой..
Технические характеристики гипса наполнителя
Инженерный параметр | Технические требования & Спецификация |
Тип гипсового материала | полугидрат альфа-сульфата кальция (Высокопрочный состав премиум-класса) |
Прочность на сжатие (Сухой, 2-Час) | >= 35 МПа |
изгибная прочность (Сухой, 2-Час) | >= 8 МПа |
Окно начальной настройки | 8 к 12 Минуты |
Окончательное отверждение & Окно настройки | 25 к 40 Минуты |
Рекомендуемое весовое соотношение воды и порошка | 0.60 к 0.75 |
Набор пост-наборов для линейного объемного расширения | <= 0.15% |
Предел максимальной безопасной температуры сушки | <= 60 ты С (Превышение этого значения приводит к термическому растрескиванию и деградации.) |
Растворимость материала в воде (в 20 ты С) | ~ 2.4 г/л (Естественно смягчает, ломается, и вытекает под давлением воды) |
Матрица применимости гипсовых наполнителей
Структурный тип компонента | Целевой диапазон толщины стенки | Рекомендации по поиску | Ожидаемая плоскостность & Улучшение профиля |
Алюминиевый тонкостенный корпус | 1.0 мм до 3.0 мм | Настоятельно рекомендуется | 60% к 80% Снижение отклонения |
Тонкостенные кольца & Рамки | 1.5 мм до 4.0 мм | Рекомендуется | 40% к 60% Снижение отклонения |
Удлиненные тонкие пластины (Л/т > 50) | 2.0 мм до 5.0 мм | Рекомендуется | 30% к 50% Снижение отклонения |
Сложные нерегулярные полые отливки | 1.0 мм до 2.5 мм | Настоятельно рекомендуется | 50% к 70% Снижение отклонения |
Твердые блоки & Толстостенные элементы | > 8.0 мм | Не требуется (Присущая жесткость) | Непригодный (Н/Д) |
Предостережения при производстве & Ограничения инженерной проверки
Гипсовое заполнение – целенаправленный вариант оптимизации., не универсальное производственное решение. Необходимо тщательно оценить, есть ли в компоненте глухие микроотверстия., сложные внутренние пути жидкости, открытые пористые поверхности, строгие ограничения по химическим веществам с абсолютным нулевым остатком, или требования к медицинской чистоте после обработки. Для этих специализированных проектов, JADE-CNC проводит комплексные проверки:
- Проверка пути: Обеспечьте доступ к каждому заполненному карману с помощью форсунок для мойки под высоким давлением после обработки..
- Защита резьбы: Маскируйте каждое резьбовое отверстие, критическая уплотнительная поверхность, и точная базовая поверхность с пробками из жидкого силикона перед заливкой.
- Химическая совместимость: Подтвердите, что микроэлементы гипса не будут загрязнять последующие химическая обработка поверхностикак анодирование с твердым покрытием типа III, пассивация, или аэрокосмическая связь.
- Бороскопическая проверка: Используйте оптические бороскопы для осмотра глухих внутренних поперечных отверстий после очистки и убедитесь, что остатки удалены..
Пошаговый порядок работы с гипсовой оснасткой
- Шаг 1: Предварительная обработка полости (10-15 Минуты)
Тщательно обезжирить внутреннюю полость, удаление всех следов смазочно-охлаждающей жидкости, машинные масла, и рыхлая алюминиевая стружка. Характеристики точности уплотнения, слепые нити, и определение исходных точек с помощью специализированной высокотемпературной ленты или силиконовых маскирующих заглушек.. Полость должна быть полностью сухой; любая захваченная влага на границе металл-гипс приведет к образованию микропустот и разрушению подложки..
- Шаг 2: Смешивание суспензии (5-8 Минуты)
Отмерьте высокопрочный гипсовый порошок и воду, используя расчетное весовое соотношение. (0.60 к 0.75). Всегда плавно добавляйте порошок в емкость с водой. (никогда не лейте воду прямо в сухой порошок) и медленно перемешать 60 к 90 секунд, чтобы избежать попадания воздуха. Для достижения наилучших результатов, поместите смесь в вакуумную камеру дегазации для 30 к 60 секунд, чтобы устранить до 70% микропузырьков.
- Шаг 3: Заливка & Термическое отверждение (2-4 Всего часов)
Медленно вылейте жидкую суспензию в полость замаскированного компонента., устойчивый поток. Continually tap the exterior aluminum walls with a soft mallet to force air bubbles to rise and escape. For deep configurations (> 50 мм), pour the gypsum in progressive 2-3 layer steps, allowing 15 к 20 minutes of setting time between passes. Let the component cure naturally at room temperature (20-25 ты С, 40-60% RH) для 2 к 4 часы. For expedited schedules, cure the assembly in an oven at 50-55 deg C for 45 к 60 минуты (do not exceed 60 ты С).
- Шаг 4: Machining Optimization
Begin the toolpath entries from solid metal boundaries rather than plunging directly down into the cured gypsum to avoid face chipping. After rigidity is verified, cutting parameters may be increased compared with unbacked thin-wall parts, depending on part geometry and setup stability:
Cutting Parameter Comparison: Unfilled vs. Gypsum-Filled (Aluminum Thin-Wall Finishing)
Параметр | Unfilled Thin-Wall | Gypsum-Filled | Net Production Increase |
Spindle Speed (S) | 8,000 rpm | 10,000 - 12,000 rpm | up 25% - 50% |
Скорость подачи (F) | 800 мм/мин | 1,200 - 1,500 мм/мин | up 50% - 88% |
Axial Depth of Cut (а_п) | 0.3 мм | 0.5 - 0.8 мм | up 67% - 167% |
Radial Width of Cut (а_е) | 0.5 мм | 0.8 - 1.2 мм | up 60% - 140% |
- Шаг 5: Removal and Cleanout (15-30 Минуты)
Submerge the machined workpiece into a temperature-controlled warm water bath (35-45 ты С) для 15 к 20 минуты; the hydrated gypsum matrix naturally softens and breaks down. Use an industrial high-pressure water gun (3 к 5 бар) to flush the loose slurry out of internal channels. For complex features, pass a soft nylon brush across the area to clear surface residues. Conclude by rinsing the component with high-purity isopropyl alcohol (IPA, >= 95% concentration) to drive off water. Inspect all blind tapped holes and critical mating datums under 10x optical magnification to verify cleanliness before final inspection.
Production Case Study
- Component Analyzed: Aluminum 6061-T6 thin-wall communication electronics housing.
- Physical Dimensions: 200 х 150 х 80 mm with a nominal wall thickness of 2.0 мм.
- Engineering Quality Blueprint Target: Top face flatness tolerance <= 0.05 мм.
Machining Results Comparison: Without vs. With Gypsum Filling (n = 20 Parts)
Measurement Metric | Without Gypsum Support | With Cured Gypsum Filling |
Average Component Flatness | 0.142 мм | 0.038 мм (Passed) |
Best-Case Flatness Recorded | 0.080 мм | 0.020 мм |
Worst-Case Flatness Recorded | 0.210 мм | 0.060 мм |
Blueprint Quality Pass Rate (<= 0.05 мм) | 25% (5 out of 20 части) | 95% (19 out of 20 части) |
Average Surface Roughness (R_a) | 1.8 один | 0.8 один (Superior Finish) |
Total Machining Cycle Time Per Part | 42 Минуты | 28 Минуты (Fast MRR) |
While gypsum tooling adds roughly 30 minutes of combined auxiliary handling, mixing, and cleanout time per component, the added support can reduce finishing instability and lower rework risk. For suitable thin-walled structures, the process can improve dimensional consistency and reduce total production cost per accepted part.
The JADE-CNC Five-Stage Structural Deformation Control System
Temporary gypsum filling is one element of a broader manufacturing framework. To improve lot compliance, JADE-CNC integrates deformation-control methods into a documented five-stage production quality system:
Этап 1: Входной контроль материалов
Incoming Material Inspection Control Standards
Control Item | Technical Standard Target | Inspection Methodology | Evaluation Frequency |
Material Certificate | EN AW-6061/7075, T6/T651 stable temper | Mill trace documentation review | Every incoming lot batch |
Incoming Plate Flatness | <= 0.5 мм / м | Precision straightedge + feeler gauge | 100% of incoming stock plates |
Pre-Aging Storage | Стабильный 20 - 25 deg C ambient environment | Automated warehouse climate logger | Continuous tracking |
Stress Relief Verification | Hardness variation delta <= +/- 5 полупансион | Brinell hardness point test | 1 structural sample per 500 kg |
Этап 2: Process Planning & CAM Strategy
Process Planning Deformation Control Rules
Engineering Planning Rule | Operational Core Specification |
Roughing Stock Allowance | Maintain 1.0 мм до 3.0 mm of buffer per side (geometry and mass dependent). |
Inter-Operational Stress Relief | Execute natural environmental resting, or run artificial thermal oven aging at 120 deg C for 4 часы. |
Finishing Toolpath Strategy | Program symmetric, multi-layered material removal; alternate cutting planes step-by-step. |
Feature Machining Sequence | Machine inherently high-rigidity blocks first; conclude with fragile low-rigidity features. |
Final Finishing Stock Envelope | Limit remaining material to a tight 0.15 мм до 0.30 mm layer per side. |
Thin-Wall Workpiece Route | Enforce a strict 5-stage progression: Heavy Removal -> Stress Relief -> Semi-Finish -> Stabilize -> Заканчивать. |
Этап 3: Adaptive Fixturing and Structural Support
Fixturing and Auxiliary Support Solutions by Part Type
Part Structural Category | Primary Workholding Method | Secondary Auxiliary Support |
Flat Structural Plates (< 5 толщина мм) | Uniform vacuum plate chucks | Direct atmospheric face contact |
Thin-Wall Complex Housings | Custom aluminum soft jaws + top clamps | Internal high-strength gypsum filling |
Rings and Thin Circular Profiles | 3-jaw pie-shaped full-contact soft jaws | Complete concentric support clamping |
Long Cylindrical Structures | Multi-vise arrays (3 к 5 distinct points) | Dead centers and steady rests between spans |
Irregular / Organic Castings | Custom multi-axis fixtures (CNC resin/alloy) | Gypsum filler or encapsulated low-melt alloy |
Large-Cavity Enclosures | Rigid dedicated conformal tooling plates | Internal gypsum filling + multi-point jack screws |
Этап 4: Machining Parameter Standardization
Standard Cutting Parameters for Common Engineering Materials
Марка материала | Operation Target | Шпиндель (rpm) | Кормить (мм/мин) | а_п (мм) | а_е (мм) | Coolant Strategy |
Al 6061-T6 | Bulk Roughing | 6,000 - 8,000 | 1,500 - 2,000 | 1.0 - 2.0 | 8.0 - 12.0 | High-Volume Flood |
Al 6061-T6 | Thin-Wall Finish | 10,000 - 12,000 | 1,200 - 1,500 | 0.3 - 0.5 | 0.5 - 1.0 | Air Blast + MQL |
Al 7075-T6 | Bulk Roughing | 5,000 - 7,000 | 1,200 - 1,600 | 0.8 - 1.5 | 6.0 - 10.0 | High-Volume Flood |
SUS304 Stainless | Heavy Roughing | 2,500 - 3,500 | 400 - 600 | 0.5 - 1.0 | 3.0 - 5.0 | High-Pressure Flood |
SUS304 Stainless | Fine Finishing | 3,500 - 4,500 | 300 - 500 | 0.15 - 0.3 | 0.3 - 0.5 | Minimum Quantity (MQL) |
Ti-6Al-4V Titanium | Heavy Roughing | 2,000 - 3,000 | 200 - 400 | 0.5 - 1.0 | 2.0 - 4.0 | Through-Spindle Flood |
Ti-6Al-4V Titanium | Fine Finishing | 3,000 - 4,000 | 150 - 300 | 0.1 - 0.2 | 0.2 - 0.4 | Precision MQL |
Этап 5: Advanced Metrology and Verification
Deformation Control Inspection Process and Acceptance Criteria
Metrology Step | Operational Timing | Equipment Deployed | Engineering Acceptance Criterion |
In-Process Dimensional Gate | Following individual high-MRR runs | Digital calipers & микрометры | Track within +/-0.02 mm of setup nominals |
Post-Machining Rest Phase | Prior to staging final CMM cycles | Climate-controlled rack | Stay unconstrained >= 4 hours at 20+/-2 ты С |
Final CMM Metrology | Post structural relaxation window | Zeiss CMM (0.001 mm res) | Strict adherence to drawing GD&T frames |
Flatness Profile Sweep | Final quality sign-off gate | CMM multi-point matrix scan | Meet print requirements (обычно <= 0.05 мм) |
24-Hour Stability Recheck | Pre-packaging gate (Critical parts) | Zeiss CMM checking runs | Total structural dimension drift <= 0.005 мм |
Surface Finish Profilometry | Final visual quality audit | Stylus profilometer surface scan | Verify R_a matches print (обычно 0.8 - 1.6 один) |
Free-State Relaxation Test | Immediately following clamp release | CMM vs. on-fixture readings | Total deviation from clamped state <= 0.01 мм |
Material Playbook: Deformation Control Strategies by Alloy
Different engineering alloys react differently to thermal and mechanical cutting stresses. JADE-CNC uses material-specific process guidance to target flatness over a standard 200 mm span:
Deformation Control Strategies and Achievable Precision for Common Materials
Марка материала | Primary Distortion Risk Vector | Primary Mitigation Strategy | Secondary Mitigation Strategy | Typical Achievable Flatness (200 mm span) |
Al 6061-T6 | Высокое тепловое расширение, rapid stress release | Искусственное старение + gypsum cavity filling | High-speed machining parameters (force heat into chips) | 0.03 - 0.05 мм |
Al 6061-T651 | Lower residual stress, low wall mass instability | Symmetric material removal + separated rough/finish cycles | Thermally stabilized environment inspection | 0.02 - 0.04 мм |
Al 7075-T651 | High grain tension, prone to aggressive twisting | Double aging treatments (предварительно & post-roughing) | Dynamic symmetric toolpath balancing | 0.04 - 0.08 мм |
SUS304 Stainless | Severe work hardening, intense cutting forces | Polished sharp tooling, light a_p, high flood pressures | Post-roughing stress relief annealing cycles | 0.05 - 0.10 мм |
SUS316L Stainless | High cutting forces, local thermal grouping | Mirror parameters of SUS304 | Constant tool engagement paths | 0.05 - 0.10 мм |
Ti-6Al-4V Titanium | Ultra-low elastic modulus (spring-back), poor heat sink | Ultra-rigid mechanical fixtures, small a_p, deep flood volume | Low-stress cycloidal roughing toolpaths | 0.08 - 0.15 мм |
Медь (C11000) | Extreme softness, prone to mechanical crushing | Low-torque clamping setups, custom face-contact soft jaws | Final single-pass skim cut at minimal vise pressure | 0.03 - 0.06 мм |
Латунь (C36000) | Low rigidity, internal structural tension | Standard 5-stage process routing | Sharp-edge unground cutters | 0.02 - 0.05 мм |
Quality Data Analysis from Controlled SPC Production Samples
JADE-CNC tracks deformation-critical dimensions via automated Statistical Process Control (SPC) charting across mid-to-high volume production batches. This internal capability log from Q2 2026 highlights the stability achieved using our multi-stage system:
Process Capability Index (C_pk) by Component Category - Q2 2026
Component Structural Category | Parts Inspected | C_pk (Flatness Profile) | C_pk (True Position) | Observed Lot Reject Rate |
Al Thin-Wall Housings (1-3 мм) | 1,240 | 1.42 | 1.55 | 1.8% |
Al Structural Plates (5-10 мм) | 860 | 1.68 | 1.72 | 0.7% |
Al Large-Cavity Components (МРР > 80%) | 420 | 1.31 | 1.40 | 4.2% |
Precision Stainless Steel Components | 520 | 1.25 | 1.38 | 3.1% |
Aerospace Titanium Components | 180 | 1.12 | 1.20 | 5.6% |
Precision Copper / Brass Components | 340 | 1.55 | 1.60 | 1.2% |
An industry standard C_pk >= 1.33 represents a capable manufacturing process when the measurement system and tolerance definition are appropriate. High-cavity aluminum parts (where material removal exceeds 80%) remain the most complex challenge due to the large loss of structural cross-sectional rigidity. Однако, by deploying our 5-stage progression paired with temporary gypsum tooling backing, production can remain within a more stable process window.
Часто задаваемые вопросы
What causes deformation in CNC machining?
Machining deformation is driven by four primary variables: the release of raw material residual stress, mechanical distortion from excessive or unsupported clamping forces, tool deflection caused by high cutting loads, and thermal volumetric expansion from cutting friction or shop environment temperature swings.
When is gypsum filling useful for CNC machining?
Gypsum encapsulation is recommended for thin-walled enclosures, thin-plate geometries (Л/т > 50), deep open cavities, and delicate hollow frames where conventional clamping or vacuum fixtures cannot prevent wall vibration and part deflection during finishing toolpaths.
Can gypsum filling be used for every thin-wall part?
Нет. Gypsum filling must be avoided if a component contains inaccessible blind micro-holes, complex internal fluid channels that prevent complete cleanout, or if the material chemistry reacts poorly to water. It is also restricted if downstream specifications permit zero residual trace elements.
How do you completely clean out gypsum after machining?
The workpiece is immersed in a warm water bath (35-45 ты С) to soften and break down the binding agent. Internal cavities are then flushed out using a high-pressure water spray gun (3-5 бар). Окончательно, components pass through a multi-stage ultrasonic wash and a high-purity IPA rinse, then are verified under 10x optical magnification.
Partnering with JADE-CNC for High-Precision Machining
Controlling CNC machining deformation is not a matter of luck; it requires engineering controls across material selection, приспособление, thermal stabilization, and temporary backing techniques such as gypsum filling. By identifying deformation modes early, JADE-CNC uses controlled process planning to reduce deformation-related scrap and improve dimensional stability in high-precision components.
Are you experiencing high reject rates or warping issues with complex thin-walled structural parts? Contact the JADE-CNC Engineering Team to share your drawings, САПР-файлы, требования к материалам, потребности толерантности, Требования к отделке поверхности, количество, and application details for process review.