CNC İşleme Deformasyonu Neden Gizli Maliyet Yaratıyor?
CNC ile işlenmiş parçalar, hızlı malzeme çıkarma sonrasında boyutsal olarak dengesiz hale gelebilir, agresif sıkma, ısıyı kesmek, veya uzun süreli depolama. Bu risk özellikle yüksek karmaşık alüminyum muhafazalar, ince duvarlı yapılar, büyük iç boşluklar, ve uzatılmış bileşenler. İlk ürün incelemesi (FAI) geçebilir, ancak imalat süreci akışı boyunca boyutsal stabilite korunmazsa sonraki parçalar tolerans dışına çıkabilir. Bu sapma parti düzeyinde kalite riskine yol açabilir, yeniden işlemek, ve teslimatın gecikmesi.
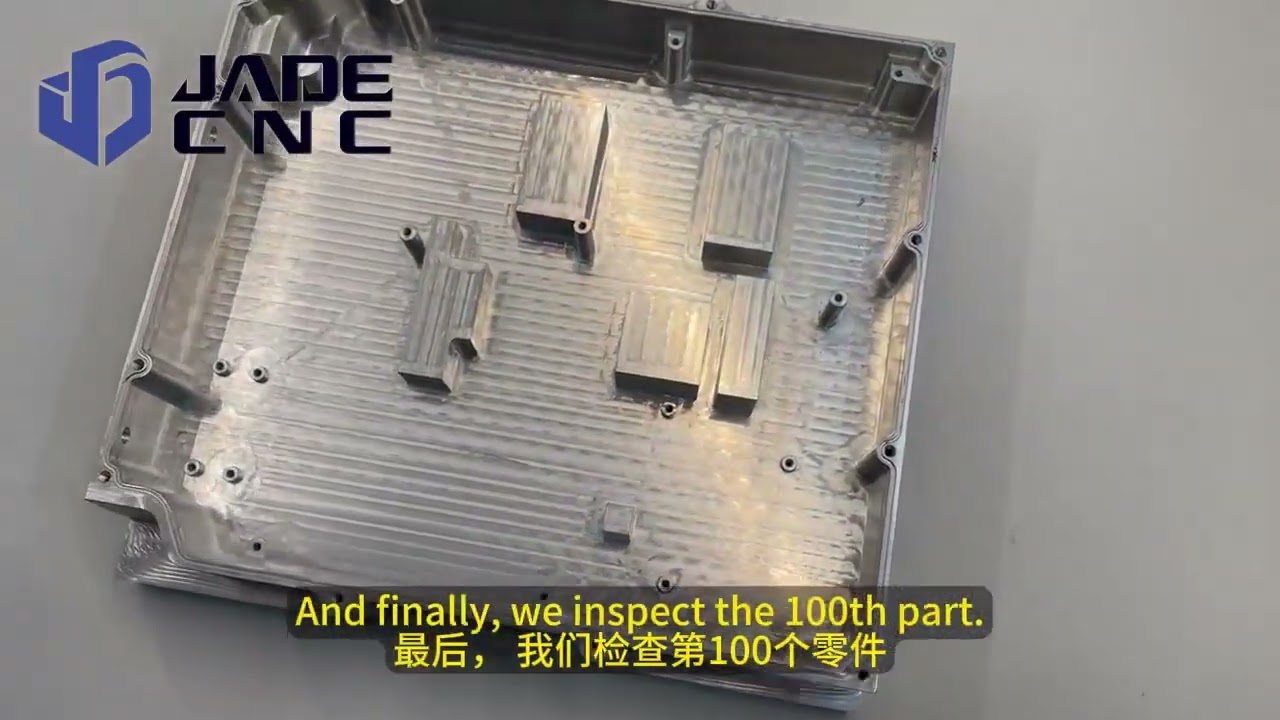
JADE-CNC'da çalışıyor, tedavi ediyoruz CNC işleme deformasyon kontrolü aşağı yöndeki son denetim meselesinden ziyade ön süreç planlama parametresi olarak. Dahili kontrollü örnek veriler, yapılandırılmış malzeme tedarikinin nasıl yapıldığını gösterir, uyarlanabilir fikstürleme, optimize edilmiş işleme takım yolları, geçici alçı dolgu desteği, ve termal stabilizasyondan sonra yapılan inceleme deformasyona bağlı değişimi azaltabilir.
Deformasyon Kontrol Programı Öncesi ve Sonrası Performans Karşılaştırması
Metrik | Kontrol Öncesi | Kontrol Sonrası | Gelişim |
Deformasyona bağlı ret oranı | 18.5% | 2.3% | ↓ 87.6% |
Ort.. düzlüğü 200 X 150 mm Al gövde | 0.14 mm | 0.04 mm | ↓ 71.4% |
İlk geçiş verimi, ince duvarlı parçalar (<= 2 mm) | 62% | 94% | ↑ 51.6% |
Ort.. parti başına yeniden işleme döngüsü | 3.2 günler | 0.5 günler | ↓ 84.4% |
Bu kılavuz, alüminyum CNC parçalarının bükülmesinin ardındaki beş yaygın mekanizmayı inceliyor, geçici endüstriyel alçı dolgusunun zayıf kesitleri nasıl desteklediğini açıklıyor frezeleme, ve üretim partileri genelinde boyutsal kararlılığın iyileştirilmesi için çok aşamalı bir süreç kontrol yönteminin ana hatlarını çiziyor.
Alüminyum CNC Bileşenlerinde Beş Tipik İşleme Deformasyon Türü
Pratik süreç kontrolü perspektifinden, boyutsal hatalar alüminyum CNC parçaları genellikle beş açık kategoriden kaynaklanır. Bu temel nedenleri anlamak, CNC işleme deformasyonunu önlemek için etkili yöntemlerin uygulanması açısından hayati öneme sahiptir.:
Beş Tipik İşleme Deformasyon Tipine Genel Bakış
Deformasyon Türü | Yaygın Belirtiler | Birincil Neden | Anahtar Kontrol Yöntemleri |
Hammadde Artık Gerilim | Çözgü, büküm, veya kaba işlemeden hemen sonra bükme | Plaka/çubuk stoğundan kalan gerilimin giderilmesi | Stabilize edilmiş malzemeleri seçin (T651), kaba işleme sonrası yaş, simetrik malzeme kaldırma uygulayın |
Fikstürleme & Sıkıştırma Stresi | Kelepçelendiğinde tolerans dışı, serbest bırakıldığında tolerans dışı | Aşırı sıkma kuvvetleri, yetersiz fiziksel destek | Sıkıştırma kuvvetini azaltın, yardımcı destekler ekleyin, temas noktalarını optimize edin |
Kesme Kuvveti Sapması | Tek bir tarafın işlenmesinden sonra bileşen bükülüyor veya yaylanıyor | Ağır tek taraflı talaş kaldırma, eşit olmayan kesme kuvvetleri | Katmanlı takım yollarını uygulama, simetrik frezeleme, düzgün adım aşağı |
Termal Genleşme Kayması | Uzun işleme çalışmaları sırasında veya hemen sonrasında boyutsal kayma | Sürtünme ısısının kesilmesi, iğ büyümesi, oda sıcaklığı dalgalanmaları | Taşma soğutucusu kullanın, kesme parametrelerini optimize edin, yalnızca termal stabilizasyondan sonra kontrol edin |
İnce Duvar Düşük Sertlik | Kararsız duvar kalınlıkları, zayıf düzlük, profil sapması | Düşük geometrik parça sertliği | Kaba işlemeyi ince işlemeden ayırın, tekdüze stok bırakın, hafif finiş kesimleri kullanın, özel armatürler tasarla |
Hammadde Artık Geriliminden Kaynaklanan Deformasyonun Yönetimi
Bu sorun sıklıkla büyük plakaları tehlikeye atıyor, ince levhalar, derin boşluklar, ve karmaşık yapısal çerçeveler. Tipik bir 6061-T651 alüminyum levha senaryosunu düşünün: ham ham parça mükemmel düzlük gösterir. Fakat, bir operatör frezeleme yaptığında 5 ilk yüzden mm uzaklaşır ve parçanın kelepçeleri açılır, anında bükülme başlıyor. Bu bükülme, takım tezgahı doğruluğunun zayıf olduğunu göstermez; ham alaşım blok içindeki doğal artık gerilim dengesinin bozulduğunu kanıtlar.
Düzeltici Süreç Rotası
Stabiliteyi korumak için, tek geçişte tek taraftan büyük miktarda malzeme çıkarmaktan kaçının. Yerine, dengeli bir takım yolu stratejisi uygulamak:
Boşluk -> Kaba Makine Tarafı A -> Çevir & Kaba Tezgah Tarafı B -> Simetrik Malzeme Kaldırma -> Üniforma Stokunu Bırakın -> Stres Giderme / Yaşlanma -> Yarı-Terbiye -> Nihai Termal Stabilizasyon -> Bitirme Geçişi
Yüksek hassasiyetli havacılık veya tıbbi bileşenler için, daha sıkı bir sıralama gerekli olabilir:
Kaba işleme -> Stres Giderme (Doğal veya Yapay Yaşlanma) -> Yarı-Terbiye -> Yeniden Stabilizasyon -> Hassas Son İşlem
Malzeme Tedarik Stratejisi Neden Önemlidir?
Doğru alaşım temperini seçmek, daha bir takım metale temas etmeden önce alüminyum CNC parçalarının bükülmesini azaltmanın daha kolay bir yoludur. 6061-T651 ve 7075-T651 plakalar gibi malzemeler, iç gerilimleri azaltmak için mekanik germeye tabi tutulmuştur. The "51" son ek özellikle kalıcı bir mekanik gerilmeyi belirtir 1% ile 3% iç kuvvetleri eşitlemek için tasarlandı.
Yaygın Alüminyum Temperlerinin ve Artık Gerilme Seviyelerinin Karşılaştırılması
Malzeme Temperlemesi | Tedavi Yöntemi | Artık Gerilim Seviyesi | Tipik Endüstri Uygulamaları |
6061-T6 | Çözelti ısıl işlem görmüş + yapay olarak yaşlandırılmış | Nispeten Yüksek | Genel yapısal parçalar, düşük toleranslı braketler |
6061-T651 | Çözelti işlenmiş + 1-3% uzatmak + yaşlı | Düşük | Hassas plakalar, derin boşluklu muhafazalar, manifoldlar |
7075-T6 | Çözelti ısıl işlem görmüş + yapay olarak yaşlandırılmış | Yüksek | Yüksek mukavemetli yapısal parçalar |
7075-T651 | Çözelti işlenmiş + 1-3% uzatmak + yaşlı | Nispeten Düşük | Havacılık yapısal parçaları, yüksek stresli savunma bileşenleri |
6061-T652 | Çözelti işlenmiş + sıkıştırma gerilimi giderilmiş + yaşlı | Düşük | Ağır kalibreli kalın plakalar, karmaşık dövmeler |
Ortadan kaldırmak "Yanlış Boyutlar" Fikstürleme ve Sıkıştırma Kuvvetinden Kaynaklanan
Sıkıştırma deformasyonu yanıltıcı bir konudur çünkü atölyedeki operatörlerden gizlenir. İnce duvarlı bir elektronik muhafazanın işlendiğini hayal edin:
- Mengeneye güvenli bir şekilde sıkıştırılmış haldeyken ölçülmüştür: 100.00 mm (Mükemmel uyum)
- Takım yolu tamamlandıktan hemen sonra incelenir: 100.01 mm (Sınırlar dahilinde)
- Mengene çeneleri serbest bırakıldıktan sonra ölçülmüştür: 100.18 mm (Tolerans Dışı Başarısız)
Ham iş parçası, frezeleme döngüsü sırasında aşırı sıkma kuvveti nedeniyle zorla sıkıştırıldı. Takım tezgahı, fiziksel olarak deforme olmuş bir durumda sıkışıp kalmış bir parçayı etkili bir şekilde kesiyordu. Serbest bırakıldıktan sonra, metal doğal olarak gerçek haline geri döndü, uyumsuz form.
Temel Mühendislik Prensibi
Son parça kalitesi tamamen ücretsiz olarak doğrulanmalıdır., kısıtlanmamış durum, asla fikstür sıkma basıncı altındayken.
Fikstürleme Deformasyon Kontrol Yöntemleri Kontrol Listesi
Kontrol Yöntemi | Özel Atölye Uygulaması | Uygulanabilir Kaynak Kullanımı Senaryosu |
Sıkıştırma Kuvvetini Azaltın | Son işlem geçişleri sırasında parçayı tutmak için gereken minimum basıncı uygulayın. | Tüm ince duvar bileşenleri |
Destek Noktaları Ekle | Ayarlanabilir yardımcı krikoları veya destekleri sarkan konumlara entegre edin. | Büyük derin boşluklar, ince plaka profilleri |
Desteksiz Kenetlemeden Kaçının | Sağlam bir destek bloğunun veya yerleştirme piminin doğrudan her sıkıştırma noktasının altına oturduğundan emin olun. | Tüm özel fikstürleme ayarları |
Sert Desteklerin Yakınında Kelepçe | Sıkıştırma kuvveti etki hattını doğrudan bileşenin dahili destek yüzeyleri üzerinden hizalayın. | Konsollu parça tasarımları |
Yumuşak Çeneleri Kullanın | Profile uyum sağlamak ve yüzey temas alanını artırmak için özel alüminyum veya bakır yumuşak çeneleri işleyin. | Yuvarlak, döküm, veya oldukça düzensiz bileşenler |
Vakum Aynalarını Dağıtın | Üniforma uygula, Lokal sıkışmayı önlemek için atmosferik geniş alanlı vakum emişi. | Ultra ince plakalar, düz levha stoku |
Özel Armatürler Oluşturun | Bileşenin benzersiz geometrisine tam olarak uyarlanmış özel uyumlu fikstürler tasarlayın. | Orta ila yüksek hacimli üretim partileri |
Kaba işleme ve ince işleme kurulumları arasında ayrım yapmak kritik öneme sahiptir: Kaba işleme sıkma basıncı hiçbir zaman bitirme sıkma basıncına eşit olmamalıdır. Son bitiş geçişini gerçekleştirmeden önce, operatörler kelepçeleri geri çekmelidir, parçanın rahatlamasına izin ver, ve sistemi önemli ölçüde daha düşük bir basınçla yeniden torklayın.
Kesme Kuvvetlerinin Neden Olduğu Sapmanın Azaltılması
Kesme kuvveti sorunları öncelikle uzun kaburgaları işlerken ortaya çıkar, derin ısı yutucular, ince duvarlar (<= 2 mm), ve geniş alanlı alüminyum muhafazalar. Bir kesici takım bir şeyle karşılaştığında 2 mm duvar, yanal kesme kuvvetleri ince metal levhayı fiziksel olarak iter. Duvar elastik deformasyona uğrar. Frezeleme takımı geçip gittiğinde, metal yerine geri yaylanır.
Bu dinamik, oldukça değişken duvar kalınlıklarına yol açar, konik yüzeyler, standart dışı diklik, ve yerelleştirilmiş boyutlu adımlar.
Teknik Araç ve Parametre Ayarlama
Birincil iş akışı mantığı kaba işlemeyi gerektirir, tekdüze bir stok payı bırakmak, yarı terbiye, ve hafif bir kesimle bitirme. Eş zamanlı, ince duvar CNC frezeleme deformasyonunu önlemek için aşağıdaki parametre ayarlamalarını kullanın:
Araç ve Parametre Optimizasyon Noktaları
Optimizasyon Öğesi | Teknik Prensip | Uygulanabilir Atölye Notları |
Takım Keskinliği | Keskin kesme kenarları sürtünmeyi azaltır ve radyal kesme kuvvetlerini azaltır. | Cilalı kullanın, alüminyum için özel olarak optimize edilmiş kaplamasız kesici uçlar; aşınmış aletleri erkenden değiştirin. |
Takım Çapı | Takım çapının arttırılması takım sertliğini artırır (L^3/D^4 ile orantılı sapma). | İç köşe yarıçaplarının izin verdiği mümkün olan en büyük takım çapını seçin. |
Takım Çıkıntısı | Takım uzatmasının en aza indirilmesi, bükülme momentlerini azaltır ve gevezeliği ortadan kaldırır. | Takım çıkıntısını kurulumun izin verdiği ölçüde kısa tutun; ısıyla büzüşen veya hidrolik tutucular kullanın. |
İlerleme Hızı | Diş başına ilerleme, talaş yükünü ve karşılık gelen takım basıncını yönetir. | İlerleme hızlarını dengeli talaş yükü limitleri dahilinde tutun; duvar bitirme sırasında aşırı kuvvetlerden kaçının. |
Kesme Derinliği (a_p) | Eksenel kesme derinliği toplam takım kavramasını etkiler. | Kritik ince duvar bitirme geçişleri için, a_p'yi sıkı bir şekilde sınırlı tutun 0.1 mm ila 0.3 mm pencere. |
Kesme Genişliği (a_e) | Radyal etkileşim yanal kuvvet vektörünü kontrol eder. | Üniforma kullan, tek taraflı duvar sapmasını önlemek için bitirme sırasında küçük a_e. |
Takımyolu Stratejisi | Doğru frezeleme yönünün seçilmesi kesme basınçlarını dengeler. | Kuvvetleri makine tablasına yönlendirmek için tırmanma frezelemeyi kullanın; kuvvetleri dengelemek için simetrik yollar kullanın. |
Kesme Isının Neden Olduğu Boyut Değişikliklerinin Kontrol Edilmesi
Alüminyum alaşımları yüksek doğrusal termal genleşme katsayısına sahiptir, tipik olarak yaklaşık 23 x 10^-6 / sen C. Bu etkinin pratik ölçeğini anlamak için, taban uzunluğuna sahip büyük bir alüminyum bileşeni düşünün 500 mm. Parça sıcaklığı şu şekilde değiştirirse: 10 kesme sürtünmesi veya çevreye maruz kalma nedeniyle C derece, teorik boyut değişimi şu şekilde hesaplanır::
DeltaL = 500 mm x (23 x 10^-6/ derece C) X 10 yaklaşık C derece 0.115 mm
A 10 C derecelik termal değişim, yaklaşık olarak teorik boyutsal bir değişim yaratabilir. 0.115 mm. Toleranslı hassas mühendislik projeleri için +/-0.01 mm veya +/-0.02 mm seviyesi, bu termal hareket son incelemeden önce kontrol edilmelidir.
Alüminyum Parçaların Teorik Boyut Kayması (mm)
Parça Temel Boyutu | Delta T = 5 sen C | Delta T = 10 sen C | Delta T = 15 sen C | Delta T = 20 sen C |
100 mm | 0.012 mm | 0.023 mm | 0.035 mm | 0.046 mm |
200 mm | 0.023 mm | 0.046 mm | 0.069 mm | 0.092 mm |
300 mm | 0.035 mm | 0.069 mm | 0.104 mm | 0.138 mm |
500 mm | 0.058 mm | 0.115 mm | 0.173 mm | 0.230 mm |
800 mm | 0.092 mm | 0.184 mm | 0.276 mm | 0.368 mm |
Öyleyse, yüksek hassasiyetli bileşenler için, operatörler sıcak parçayı doğrudan soğutma sıvısından çekemezler, hemen yerinde inceleyin CMM, ve uyumlu olduğunu beyan ederim. Doğru operasyonel protokol gerektirir:
Talaşlı İmalat -> Bileşen Temizleme -> Termal Stabilizasyon / Sıcaklık Eşitleme -> Hassas Muayene
Termal Deformasyon Kontrol Elemanları Kontrol Listesi
Kontrol Elemanı | Özel Atölye Gereksinimi |
Soğutma Sıvısı Durumu | Sabit bir soğutma sıvısı konsantrasyonunu koruyun, hacim, ve ısıyı anında tahliye etmek için yüksek akış hızı. |
Kesim Parametreleri | Takımın aşırı beklemesini önleyerek ve uygun talaş temizlemeyi sürdürerek ısı üretimini yönetin. |
İşleme Çevrim Süresi | Uzun frezeleme döngüleri için, Eksen kaymasını izlemek için hat içi makine termal dengeleme makrolarını kullanın. |
Ortam Sıcaklığı | Ortam sıcaklığı değişimini sınırlamak için atölye iklim kontrollerini sürdürün +/-2 sen C. |
İş Parçası Sıcaklığı | Bileşenler, son incelemeden önce sabit bir ortam sıcaklığına ulaşana kadar dinlendirilmelidir. |
Muayene Odası İklimi | Yüksek hassasiyetli metroloji standarda göre kalibre edilmiş bir laboratuvarda yürütülmelidir 20 derece C referansı. |
Spindle Thermal Growth | Run spindle warm-up cycles and ensure software parameters compensate for Z-axis thermal growth. |
Staged Processing for Ultra-Thin Walls and Large Internal Cavities
Machining components with ultra-thin walls and large internal cavities is one of the more difficult challenges in precision milling. Consider an aluminum block measuring 300 X 200 X 50 mm that must be machined into an electronic housing with a 2 mm wall and a 2 mm floor thickness. The total material removal rate (MRR) for this configuration can exceed 80% ile 90%.
The workpiece begins its journey as an incredibly rigid solid block and finishes as a highly fragile, low-rigidity open shell. Even with an outstanding machine tool, perfect programming, and premium cutters, the release of material mass will trigger structural distortion. Bu sorun tek bir son bitirme yolu uygulanarak atlanamaz; beş aşamalı özel bir süreç mimarisi gerektirir.
Yüksek Boşluklu Bileşenler için Beş Aşamalı İşleme Prosesi
Sahne | CNC Operasyon Stratejisi | Stok Malzeme Kontrolü | Birincil Süreç Amacı |
Sahne 1: Ağır Kaldırma | Dahili çekirdek hacminin büyük kısmını ortadan kaldırmak için hızlı kaba frezeleme. | Cömert bir stok payı bırakın 0.5 mm ila 1.5 mm. | Yapısal blok sertliğini korurken malzeme kaldırma verimliliğini en üst düzeye çıkarır. |
Sahne 2: Stres Giderme | Bileşenin kelepçesini açın, yönünü çevir, yeniden sabitleme, ve termal veya doğal yaşlandırma gerçekleştirin. | Temel kaba işleme stok zarfını koruyun. | Ağır kaba işlemeden kaynaklanan iç gerilimlerin güvenli bir şekilde serbest bırakılmasını sağlar. |
Sahne 3: Yarı-Terbiye | Kalan stok katmanını homojenleştirmek için yapısal yüzeyleri eşit şekilde frezeleyin. | Stokları hassas bir şekilde azaltın 0.15 mm ila 0.30 mm bitirme payı. | Düzgün olmayan malzeme adımlarını ortadan kaldırır, son geçiş için tutarlı takım basıncının sağlanması. |
Sahne 4: stabilizasyon | Parçayı tamamen açın, tam termal stabilizasyona ulaşana kadar kısıtlanmadan dinlenmesine izin verir. | Sıkı yarı finiş stok payını koruyun. | İkincil yarı terbiye gerilimlerini güvenli bir şekilde boşaltır ve alaşımı ortam oda sıcaklığına geri getirir. |
Sahne 5: Hassas Son İşlem | Yüksek hız uygulayın, Kritik son boyutları kesmek için hafif derinlikte frezeleme takım yolları. | Geriye kalanları güvenle kaldırın 0.15-0.30 Hedef baskı toleranslarına göre mm stok. | Yüzey kalitesini iyileştirir, geometrik konikliği azaltır, ve gerekli boyutsal hassasiyeti destekler. |
Bu beş aşamalı sisteme yön veren temel felsefe açıktır: Her yoğun malzeme kaldırma aşamasının ardından, iç gerilimlere serbest bırakılacak bir pencere verin. Son baskı boyutlarına ulaşmadan önce, bileşenin stabil bir duruma geldiğini doğrulayın, stressiz durum.
Geleneksel Deformasyon Önleme Yöntemleri vs. Alçı Destek Teknolojisi
Standart mühendislik teknikleri net temel faydalar sağlar, ancak her geleneksel stratejinin ince duvarlı imalata uygulandığında fiziksel sınırlamaları vardır.:
Geleneksel Deformasyon Önleme Yöntemlerinin Sınırlamaları
Yöntem | Birincil İşlev | Teknik & Operasyonel Sınırlama | Maliyet Etkisi |
Kaba Ayırma & Döngüleri Bitir | Yapraklar 1-3 kaba işlemeden sonra mm güvenlik stoğu; bitirmeyi stres giderme dinlenmesi sonrasına erteler. | İkincil aktarımlar ve izleme ekler; son kesimler sırasında iç gerilimler hâlâ serbest kalabilir. | +15% ile 25% toplam çevrim süresi |
Termal Yaşlandırma Tedavileri | Dahili kristal hizalamasını yapay olarak normalleştirmek için özel toplu fırınlar veya dinlenme süreleri kullanır. | Pek çok atölyede otomatik termal fırınlar bulunmuyor; doğal dinlenme hatları gerektirir 2 ile 4 haftalarca taban alanı. | +0.50 ile 2.00 bileşen başına |
Optimize Edilmiş Fikstür Kelepçeleri | Özel vakum plakaları kullanır, yumuşak çene hatları, ve çok noktalı manuel destek jakları. | Karmaşık mekanik donanımların tasarlanması ağır mühendislik maliyetlerine neden olur; iç cep duvarlarını destekleyemez. | +200 ile 800 sabit takım maliyeti |
Kesme Parametresi Ölçeklendirme | Eksenel kesme derinliğini azaltır (a_p) fiziksel alet basıncını düşürmek için iş mili RPM'lerini yükseltirken. | Malzeme kaldırma oranlarını büyük ölçüde azaltır (MRR); ince duvar kesme sesini tamamen bastıramaz. | +10% ile 20% toplam çevrim süresi |
Kritik Mühendislik Açığı
Derin iç boşluklar ve çok ince duvarlarla uğraşırken (<= 3 mm), bu geleneksel yaklaşımlar yeterli iç yapısal sağlamlığı sağlayamayabilir. Bu sınırlamayı gidermek için, JADE-CNC, Endüstriyel Alçı Destek Teknolojisi gibi geçici destek tekniklerini değerlendiriyor.
İnce Duvar CNC Desteği İçin Alçı Dolum İşleminin Gerçekleştirilmesi
Temel Süreç Prensibi
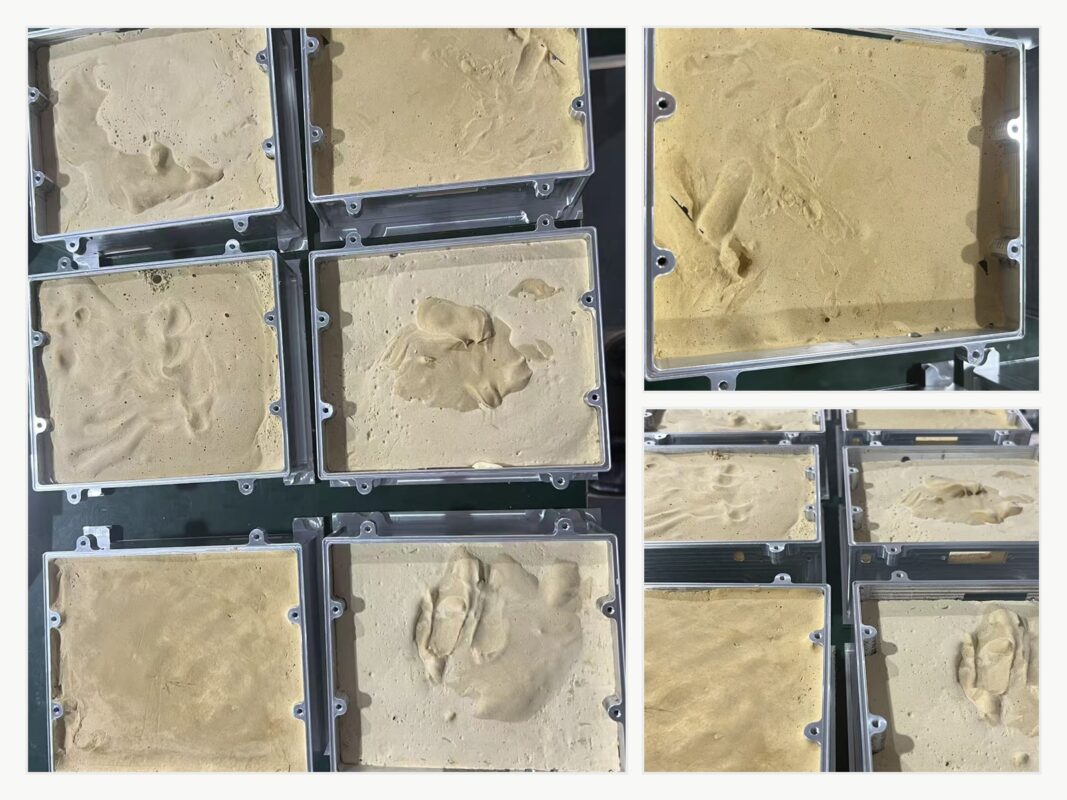
Geçici alçı dolgusu yüksek yoğunluklu bir malzeme görevi görür, çıkarılabilir yardımcı destek yapısı. Kırılgan veya derin cepli parçalar üzerinde yüksek hızlı son işlem yolları uygulamadan önce, JADE-CNC özel dökülüyor, ham iç boşluklara yüksek mukavemetli endüstriyel alçı. İyileştikten sonra, bu ortam, ince metal duvarların hemen arkasında bir iç temel sağlar.
Bu sağlam destek yapısal sağlamlığı artırır, lokalize duvar titreşimini azaltır, alet sohbetini bastırmaya yardımcı olur, lokal kesme ısısını dağıtır, ve işleme sonrasında kontrollü su yıkaması kullanılarak temizlenebilir.
Doldurulabilecek Alçının Teknik Malzeme Özellikleri
Mühendislik Parametresi | Teknik Gereksinim & Şartname |
Alçı Malzeme Türü | alfa-kalsiyum sülfat hemihidrat (Premium Yüksek Mukavemetli Formülasyon) |
Basınç Dayanımı (Kuru, 2-Saat) | >= 35 MPa |
Eğilme Dayanımı (Kuru, 2-Saat) | >= 8 MPa |
Başlangıç Ayarı Penceresi | 8 ile 12 dakika |
Son Kürleme & Ayar Penceresi | 25 ile 40 dakika |
Tavsiye Edilen Su/Toz Ağırlık Oranı | 0.60 ile 0.75 |
Doğrusal Hacimsel Genişleme Sonrası Set | <= 0.15% |
Maksimum Güvenli Kurutma Sıcaklığı Limiti | <= 60 sen C (Bu değerin aşılması termal çatlamaya ve bozulmaya yol açar) |
Suda Malzeme Çözünürlüğü (en 20 sen C) | ~ 2.4 g/L (Doğal olarak yumuşatır, bozulur, ve su basıncı altında dışarı akar) |
Alçı Dolgu Malzemesi Uygulanabilirlik Matrisi
Bileşen Yapısal Türü | Hedef Duvar Kalınlığı Aralığı | Kaynak Önerisi | Beklenen Düzlük & Profil İyileştirme |
Alüminyum İnce Duvar Muhafazası | 1.0 mm ila 3.0 mm | Kesinlikle Tavsiye Edilir | 60% ile 80% Sapmada Azalma |
İnce Duvarlı Halkalar & Çerçeveler | 1.5 mm ila 4.0 mm | Tavsiye edilen | 40% ile 60% Sapmada Azalma |
Uzatılmış İnce Plakalar (L/t > 50) | 2.0 mm ila 5.0 mm | Tavsiye edilen | 30% ile 50% Sapmada Azalma |
Karmaşık Düzensiz İçi Boş Dökümler | 1.0 mm ila 2.5 mm | Kesinlikle Tavsiye Edilir | 50% ile 70% Sapmada Azalma |
Katı Bloklar & Kalın Duvarlı Elemanlar | > 8.0 mm | Gerekli değil (Doğal Sertlik) | Uygulanamaz (Yok) |
Üretim Uyarıları & Mühendislik İnceleme Sınırları
Alçı dolgusu hedeflenen bir optimizasyon seçeneğidir, evrensel bir üretim düzeltmesi değil. Bileşenin kör mikro deliklere sahip olup olmadığı dikkatle değerlendirilmelidir., karmaşık iç sıvı yolları, açık gözenekli yüzeyler, katı mutlak sıfır kalıntı kimyasal sınırları, veya işlem sonrası tıbbi temizlik gereksinimleri. Bu özel projeler için, JADE-CNC kapsamlı doğrulama incelemeleri yürütür:
- Yol Doğrulaması: Dolu her cebe işleme sonrası yüksek basınçlı yıkama nozulları ile erişilebildiğinden emin olun.
- İplik Koruması: Her dişli deliği maskeleyin, kritik sızdırmazlık yüzeyi, ve dökmeden önce sıvı silikon tapalarla hassas referans yüzeyi.
- Kimyasal Uyumluluk: Alçı eser elementlerinin daha sonra kirlenmeyeceğini doğrulayın yüzey kimyasal işlemleriTip III sert kaplamalı eloksal gibi, pasivasyon, veya havacılık yapıştırma.
- Borescope Denetimi: Temizlemeden sonra kör dahili çapraz delikleri incelemek ve kalıntının giderildiğini doğrulamak için optik boreskoplar kullanın.
Adım Adım Alçı Kalıplama Çalıştırma Prosedürü
- Adım 1: Kavite Ön Arıtma (10-15 dakika)
İç boşluğu iyice yağdan arındırın, tüm kesme sıvılarının uzaklaştırılması, işleme yağları, ve gevşek alüminyum talaşları. Mühür hassas özellikleri, kör konular, ve özel yüksek sıcaklık bandı veya silikon maskeleme tapaları kullanarak verilerin yerinin belirlenmesi. Kavite tamamen kuru olmalıdır; metal-alçı sınırında sıkışan nem mikro boşluklar oluşturacak ve destek desteğini bozacaktır.
- Adım 2: Bulamaç Karıştırma (5-8 dakika)
Yüksek mukavemetli alçı tozunu ve suyu mühendislik ağırlık oranını kullanarak ölçün (0.60 ile 0.75). Tozu her zaman su haznesine düzgün bir şekilde ekleyin. (asla doğrudan kuru tozun içine su dökmeyin) ve yavaşça karıştırın 60 ile 90 hava girmesini önlemek için saniyeler. En iyi sonuçlar için, Karışımı vakumlu bir gaz giderme odasına yerleştirin. 30 ile 60 ortadan kaldırmak için saniyeler 70% mikro kabarcıklardan oluşan.
- Adım 3: Dökme & Termal Kürleme (2-4 Toplam Saat)
Sıvı bulamacı maskelenmiş bileşen boşluğuna yavaşça dökün., sürekli akış. Hava kabarcıklarının yükselip kaçmasını sağlamak için dış alüminyum duvarlara yumuşak bir çekiçle sürekli vurun. Derin konfigürasyonlar için (> 50 mm), alçıyı aşamalı olarak dökün 2-3 katman adımları, izin vermek 15 ile 20 geçişler arasında dakika ayarlama süresi. Bileşenin oda sıcaklığında doğal olarak sertleşmesini sağlayın (20-25 sen C, 40-60% Sağ) için 2 ile 4 saat. Hızlandırılmış programlar için, düzeneği bir fırında kürleyin 50-55 sen C'sin 45 ile 60 dakika (aşmayın 60 sen C).
- Adım 4: İşleme Optimizasyonu
Yüzey kırılmasını önlemek için doğrudan kürlenmiş alçıya dalmak yerine takım yolu girişlerine katı metal sınırlardan başlayın.. Sertlik doğrulandıktan sonra, Desteksiz ince duvarlı parçalarla karşılaştırıldığında kesme parametreleri artırılabilir, parça geometrisine ve kurulum stabilitesine bağlı olarak:
Kesme Parametresi Karşılaştırması: Doldurulmamış vs. Alçı Dolgulu (Alüminyum İnce Duvar Kaplaması)
Parametre | Dolgusuz İnce Duvar | Alçı Dolgulu | Net Üretim Artışı |
Mil Hızı (S) | 8,000 devir/dakika | 10,000 - 12,000 devir/dakika | yukarı 25% - 50% |
İlerleme Hızı (F) | 800 mm/dak | 1,200 - 1,500 mm/dak | yukarı 50% - 88% |
Eksenel Kesme Derinliği (a_p) | 0.3 mm | 0.5 - 0.8 mm | yukarı 67% - 167% |
Radyal Kesme Genişliği (a_e) | 0.5 mm | 0.8 - 1.2 mm | yukarı 60% - 140% |
- Adım 5: Kaldırma ve Temizleme (15-30 dakika)
İşlenen iş parçasını sıcaklık kontrollü ılık su banyosuna batırın (35-45 sen C) için 15 ile 20 dakika; hidratlı alçı matrisi doğal olarak yumuşar ve parçalanır. Endüstriyel yüksek basınçlı su tabancası kullanın (3 ile 5 çubuk) Gevşek bulamacı iç kanallardan temizlemek için. Karmaşık özellikler için, yüzey kalıntılarını temizlemek için alanın üzerinden yumuşak bir naylon fırça geçirin. Bileşeni yüksek saflıkta izopropil alkolle durulayarak işlemi sonlandırın (IPA, >= 95% konsantrasyon) suyu uzaklaştırmak. Son incelemeden önce temizliği doğrulamak için tüm kör dişli delikleri ve kritik birleşme verilerini 10x optik büyütme altında inceleyin.
Üretim Vaka Çalışması
- Analiz Edilen Bileşen: Alüminyum 6061-T6 ince duvarlı iletişim elektroniği muhafazası.
- Fiziksel Boyutlar: 200 X 150 X 80 mm nominal duvar kalınlığına sahip 2.0 mm.
- Mühendislik Kalite Planı Hedefi: Üst yüz düzlüğü toleransı <= 0.05 mm.
İşleme Sonuçlarının Karşılaştırması: vs olmadan. Alçı Dolgulu (n = 20 Parçalar)
Ölçüm Metriği | Alçı Desteği Olmadan | Kürlenmiş Alçı Dolgulu |
Ortalama Bileşen Düzlüğü | 0.142 mm | 0.038 mm (Geçti) |
Kaydedilen En İyi Durumda Düzlük | 0.080 mm | 0.020 mm |
En Kötü Durum Düzlüğü Kaydedildi | 0.210 mm | 0.060 mm |
Taslak Kalitesi Geçiş Oranı (<= 0.05 mm) | 25% (5 dışında 20 parçalar) | 95% (19 dışında 20 parçalar) |
Ortalama Yüzey Pürüzlülüğü (R_a) | 1.8 bir | 0.8 bir (Üstün Kaplama) |
Parça Başına Toplam İşleme Çevrim Süresi | 42 dakika | 28 dakika (Hızlı MRR) |
Alçı takımları kabaca eklerken 30 dakika süren kombine yardımcı taşıma, karıştırma, ve bileşen başına temizleme süresi, eklenen destek, bitirme istikrarsızlığını azaltabilir ve yeniden işleme riskini azaltabilir. Uygun ince duvarlı yapılar için, süreç boyut tutarlılığını geliştirebilir ve kabul edilen parça başına toplam üretim maliyetini azaltabilir.
JADE-CNC Beş Aşamalı Yapısal Deformasyon Kontrol Sistemi
Geçici alçı dolgusu daha geniş bir üretim çerçevesinin bir unsurudur. Lot uyumluluğunu geliştirmek için, JADE-CNC, deformasyon kontrol yöntemlerini belgelenmiş beş aşamalı bir üretime entegre ediyor kalite sistemi:
Sahne 1: Gelen Malzeme Kontrolü
Gelen Malzeme Muayene Kontrol Standartları
Kontrol Öğesi | Teknik Standart Hedefi | Denetim Metodolojisi | Değerlendirme Sıklığı |
Malzeme Sertifikası | TR AW-6061/7075, T6/T651 kararlı öfke | Değirmen izleme belgelerinin incelenmesi | Her gelen parti partisi |
Gelen Plaka Düzlüğü | <= 0.5 mm / M | Hassas düz kenar + başarısız göstergesi | 100% gelen stok plakalarının |
Yaşlanma Öncesi Depolama | Stabil 20 - 25 derece C ortam ortamı | Otomatik depo iklim kaydedici | Sürekli izleme |
Stres Giderme Doğrulaması | Sertlik değişimi deltası <= +/- 5 HB | Brinell sertlik noktası testi | 1 başına yapısal örnek 500 kilogram |
Sahne 2: Süreç Planlama & CAM Stratejisi
Proses Planlama Deformasyon Kontrol Kuralları
Mühendislik Planlama Kuralı | Operasyonel Temel Spesifikasyon |
Kaba İşleme Stok Ödeneği | Sürdürmek 1.0 mm ila 3.0 taraf başına mm tampon (geometri ve kütleye bağlı). |
Operasyonlar Arası Stres Giderme | Doğal çevresel dinlenmeyi gerçekleştirin, veya yapay termal fırın yaşlanmasını çalıştırın 120 sen C'sin 4 saat. |
Bitirme Takımyolu Stratejisi | Program simetrik, çok katmanlı malzeme çıkarma; adım adım alternatif kesme düzlemleri. |
Özellik İşleme Sırası | Önce doğası gereği yüksek sertlikteki blokları işleyin; kırılgan, düşük sertlikte özelliklerle sonuçlanır. |
Son Bitirme Stok Zarfı | Kalan malzemeyi sıkı bir şekilde sınırlayın 0.15 mm ila 0.30 her tarafta mm katman. |
İnce Duvarlı İş Parçası Tesisatı | 5 aşamalı katı bir ilerleme uygulayın: Ağır Kaldırma -> Stres Giderme -> Yarı Bitirme -> Stabilize Et -> Sona ermek. |
Sahne 3: Uyarlanabilir Fikstürleme ve Yapısal Destek
Parça Tipine Göre Fikstür ve Yardımcı Destek Çözümleri
Parça Yapısal Kategorisi | Birincil İş Tutma Yöntemi | İkincil Yardımcı Destek |
Düz Yapısal Plakalar (< 5 mm kalınlığında) | Üniforma vakumlu plaka aynaları | Doğrudan atmosferik yüz teması |
İnce Duvarlı Kompleks Konutlar | Özel alüminyum yumuşak çeneler + üst kelepçeler | Dahili yüksek mukavemetli alçı dolgusu |
Halkalar ve İnce Dairesel Profiller | 3-çene pastası şeklinde tam temaslı yumuşak çeneler | Tam eşmerkezli destek kelepçesi |
Uzun Silindirik Yapılar | Çok mengeneli diziler (3 ile 5 farklı noktalar) | Açıklıklar arasındaki ölü merkezler ve sabit dayanaklar |
Düzensiz / Organik Dökümler | Özel çok eksenli fikstürler (CNC reçinesi/alaşımı) | Alçı dolgusu veya kapsüllenmiş düşük erime noktalı alaşım |
Büyük Boşluklu Muhafazalar | Sert özel konformal takım plakaları | İç alçı dolgusu + çok noktalı kriko vidaları |
Sahne 4: İşleme Parametre Standardizasyonu
Yaygın Mühendislik Malzemeleri için Standart Kesme Parametreleri
Malzeme Sınıfı | Operasyon Hedefi | Mil (devir/dakika) | Beslemek (mm/dak) | a_p (mm) | a_e (mm) | Soğutma Sıvısı Stratejisi |
Al 6061-T6 | Toplu Kaba İşleme | 6,000 - 8,000 | 1,500 - 2,000 | 1.0 - 2.0 | 8.0 - 12.0 | Yüksek Hacimli Sel |
Al 6061-T6 | İnce Duvar Kaplaması | 10,000 - 12,000 | 1,200 - 1,500 | 0.3 - 0.5 | 0.5 - 1.0 | Hava Patlaması + MQL |
Al 7075-T6 | Toplu Kaba İşleme | 5,000 - 7,000 | 1,200 - 1,600 | 0.8 - 1.5 | 6.0 - 10.0 | Yüksek Hacimli Sel |
SUS304 Paslanmaz | Ağır Kaba İşleme | 2,500 - 3,500 | 400 - 600 | 0.5 - 1.0 | 3.0 - 5.0 | Yüksek Basınçlı Sel |
SUS304 Paslanmaz | İnce Son İşlem | 3,500 - 4,500 | 300 - 500 | 0.15 - 0.3 | 0.3 - 0.5 | Minimum Adet (MQL) |
Ti-6Al-4V Titanyum | Ağır Kaba İşleme | 2,000 - 3,000 | 200 - 400 | 0.5 - 1.0 | 2.0 - 4.0 | İş Mili İçi Taşma |
Ti-6Al-4V Titanyum | İnce Son İşlem | 3,000 - 4,000 | 150 - 300 | 0.1 - 0.2 | 0.2 - 0.4 | Hassas MQL |
Sahne 5: İleri Metroloji ve Doğrulama
Deformasyon Kontrolü Muayene Süreci ve Kabul Kriterleri
Metroloji Adımı | Operasyonel Zamanlama | Dağıtılan Ekipman | Mühendislik Kabul Kriteri |
Proses İçi Boyutsal Kapı | Bireysel yüksek MRR çalışmalarının ardından | Dijital kumpaslar & mikrometre | İçinde takip et +/-0.02 mm kurulum nominalleri |
İşleme Sonrası Dinlenme Aşaması | Son CMM döngülerini aşamalandırmadan önce | İklim kontrollü raf | Kısıtlamadan uzak kalın >= 4 saat 20+/-2 sen C |
Nihai CMM Metrolojisi | Postyapısal gevşeme penceresi | Zeiss CMM (0.001 mm çözünürlük) | GD çizimine sıkı sıkıya bağlılık&T çerçeveleri |
Düzlük Profili Süpürme | Nihai kalite onay kapısı | CMM çok noktalı matris taraması | Baskı gereksinimlerini karşılayın (tipik olarak <= 0.05 mm) |
24-Saat Kararlılığı Yeniden Kontrolü | Ön paketleme kapısı (Kritik parçalar) | Zeiss CMM kontrol çalışmaları | Toplam yapısal boyut kayması <= 0.005 mm |
Yüzey İşlem Profilometrisi | Nihai görsel kalite denetimi | Stylus profilometre yüzey taraması | R_a'nın baskıyla eşleştiğini doğrulayın (tipik olarak 0.8 - 1.6 bir) |
Serbest Durum Gevşeme Testi | Kelepçenin serbest bırakılmasının hemen ardından | CMM vs. fikstür okumaları | Kenetlenmiş durumdan toplam sapma <= 0.01 mm |
Malzeme Başucu Kitabı: Alaşıma Göre Deformasyon Kontrol Stratejileri
Farklı mühendislik alaşımları termal ve mekanik kesme gerilimlerine farklı tepki verir. JADE-CNC, bir standart üzerinden düzlüğü hedeflemek için malzemeye özel proses rehberliğini kullanır 200 mm açıklık:
Yaygın Malzemeler İçin Deformasyon Kontrol Stratejileri ve Ulaşılabilir Hassasiyet
Malzeme Sınıfı | Birincil Bozulma Riski Vektörü | Birincil Azaltma Stratejisi | İkincil Azaltma Stratejisi | Tipik Ulaşılabilir Düzlük (200 mm açıklık) |
Al 6061-T6 | Yüksek termal genleşme, hızlı stres salınımı | Yapay yaşlanma + alçı boşluğu doldurma | Yüksek hızlı işleme parametreleri (ısıyı cipslere zorlamak) | 0.03 - 0.05 mm |
Al 6061-T651 | Daha düşük artık stres, düşük duvar kütlesi kararsızlığı | Simetrik malzeme kaldırma + ayrılmış kaba/bitiş döngüleri | Termal olarak stabilize edilmiş ortam denetimi | 0.02 - 0.04 mm |
Al 7075-T651 | Yüksek tane gerilimi, agresif bükülmeye eğilimli | Çift yaşlanma tedavileri (ön & kaba işleme sonrası) | Dinamik simetrik takım yolu dengeleme | 0.04 - 0.08 mm |
SUS304 Paslanmaz | Şiddetli iş sertleşmesi, yoğun kesme kuvvetleri | Cilalı keskin takımlar, hafif a_p, yüksek sel baskıları | Kaba işleme sonrası gerilim giderme tavlama çevrimleri | 0.05 - 0.10 mm |
SUS316L Paslanmaz | Yüksek kesme kuvvetleri, yerel termal gruplama | SUS304'ün ayna parametreleri | Sabit takım etkileşim yolları | 0.05 - 0.10 mm |
Ti-6Al-4V Titanyum | Ultra düşük elastik modül (geri yaylanma), zayıf ısı emici | Ultra sert mekanik armatürler, küçük a_p, derin sel hacmi | Düşük gerilimli sikloidal kaba işleme takım yolları | 0.08 - 0.15 mm |
Bakır (C11000) | Aşırı yumuşaklık, mekanik ezilmeye eğilimli | Düşük torklu bağlama ayarları, yüze temas eden özel yumuşak çeneler | Minimum mengene basıncıyla son tek geçişli sıyırma kesimi | 0.03 - 0.06 mm |
Pirinç (C36000) | Düşük sertlik, iç yapısal gerilim | Standart 5 aşamalı süreç yönlendirme | Keskin kenarlı taşlanmamış kesiciler | 0.02 - 0.05 mm |
Kontrollü SPC Üretim Örneklerinden Kalite Veri Analizi
JADE-CNC, otomatik İstatistiksel Proses Kontrolü aracılığıyla deformasyon açısından kritik boyutları izler (SPC) Orta ila yüksek hacimli üretim partileri genelinde grafik oluşturma. 2. çeyreğe ait bu dahili yetenek günlüğü 2026 çok aşamalı sistemimizi kullanarak elde edilen stabiliteyi vurgular:
Süreç Yetenek Endeksi (C_pk) Bileşen Kategorisine göre - 2. Çeyrek 2026
Bileşen Yapısal Kategorisi | İncelenen Parçalar | C_pk (Düzlük Profili) | C_pk (Gerçek Konum) | Gözlemlenen Parti Red Oranı |
Al İnce Duvarlı Muhafazalar (1-3 mm) | 1,240 | 1.42 | 1.55 | 1.8% |
Al Yapısal Plakalar (5-10 mm) | 860 | 1.68 | 1.72 | 0.7% |
Al Büyük Boşluklu Bileşenler (MRR > 80%) | 420 | 1.31 | 1.40 | 4.2% |
Hassas Paslanmaz Çelik Bileşenler | 520 | 1.25 | 1.38 | 3.1% |
Havacılık Titanyum Bileşenleri | 180 | 1.12 | 1.20 | 5.6% |
Hassas Bakır / Pirinç Bileşenler | 340 | 1.55 | 1.60 | 1.2% |
Bir endüstri standardı C_pk >= 1.33 Ölçüm sistemi ve tolerans tanımı uygun olduğunda yetenekli bir üretim sürecini temsil eder. Yüksek boşluklu alüminyum parçalar (malzeme kaldırmanın aştığı yerlerde 80%) Yapısal kesit sertliğindeki büyük kayıp nedeniyle en karmaşık zorluk olmaya devam ediyor. Fakat, geçici alçı kalıplama desteğiyle eşleştirilmiş 5 aşamalı ilerlememizi uygulayarak, üretim daha istikrarlı bir süreç penceresinde kalabilir.
Sıkça Sorulan Sorular
CNC işlemede deformasyona ne sebep olur??
İşleme deformasyonu dört temel değişken tarafından yönlendirilir: hammadde artık geriliminin serbest bırakılması, Aşırı veya desteklenmeyen sıkma kuvvetlerinden kaynaklanan mekanik bozulma, Yüksek kesme yüklerinden kaynaklanan takım sapması, ve kesme sürtünmesinden veya atölye ortamı sıcaklık dalgalanmalarından kaynaklanan termal hacimsel genleşme.
CNC işleme için alçı dolgusu ne zaman faydalıdır??
İnce duvarlı muhafazalar için alçı kapsülleme önerilir, ince plaka geometrileri (L/t > 50), derin açık boşluklar, ve geleneksel kelepçeleme veya vakum fikstürlerinin, takım yollarının bitirilmesi sırasında duvar titreşimini ve parça sapmasını önleyemediği hassas içi boş çerçeveler.
Her ince duvar parçası için alçı dolgu kullanılabilir mi??
HAYIR. Bir bileşende erişilemeyen kör mikro delikler varsa alçı dolgusundan kaçınılmalıdır., Tam temizliği önleyen karmaşık dahili sıvı kanalları, veya malzeme kimyası suya zayıf tepki veriyorsa. Ayrıca, alt akış spesifikasyonlarının sıfır kalıntı eser elemente izin vermesi durumunda da kısıtlanmıştır..
İşleme sonrasında alçıyı tamamen nasıl temizlersiniz??
İş parçası ılık su banyosuna daldırılır (35-45 sen C) bağlayıcı maddeyi yumuşatmak ve parçalamak için. Daha sonra iç boşluklar yüksek basınçlı su püskürtme tabancası kullanılarak yıkanır. (3-5 çubuk). Nihayet, bileşenler çok aşamalı ultrasonik yıkamadan ve yüksek saflıkta IPA durulamasından geçer, daha sonra 10x optik büyütme altında doğrulanır.
Yüksek Hassasiyetli İşleme için JADE-CNC ile Ortaklık
CNC işleme deformasyonunu kontrol etmek şans meselesi değildir; malzeme seçiminde mühendislik kontrolleri gerektirir, fikstür, termal stabilizasyon, ve alçı dolgusu gibi geçici destek teknikleri. Deformasyon modlarını erken tanımlayarak, JADE-CNC, deformasyona bağlı hurdayı azaltmak ve yüksek hassasiyetli bileşenlerde boyutsal stabiliteyi geliştirmek için kontrollü süreç planlamasını kullanır.
Karmaşık ince duvarlı yapısal parçalarda yüksek reddetme oranları veya eğrilme sorunları mı yaşıyorsunuz?? JADE-CNC Mühendislik Ekibiyle iletişime geçin çizimlerinizi paylaşmak için, CAD dosyaları, malzeme gereksinimleri, hoşgörü ihtiyaçları, surface finish requirements, miktar, ve süreç incelemesi için başvuru ayrıntıları.