Por qué la deformación del mecanizado CNC genera costos ocultos
Las piezas mecanizadas por CNC pueden volverse dimensionalmente inestables después de una rápida eliminación del material, sujeción agresiva, corte de calor, o almacenamiento prolongado. Este riesgo es especialmente alto en carcasas de aluminio complejas, estructuras de paredes delgadas, grandes cavidades internas, y componentes alargados. Una primera inspección del artículo. (FAI) puede pasar, sin embargo, las piezas posteriores pueden salirse de la tolerancia si no se mantiene la estabilidad dimensional durante todo el flujo del proceso de fabricación.. Esta desviación puede generar riesgos de calidad a nivel de lote, rehacer, y entrega retrasada.
En JADE-CNC, tratamos Control de deformación del mecanizado CNC como un parámetro inicial de planificación del proceso en lugar de una cuestión de inspección final posterior. Los datos de muestra controlados internamente muestran cómo se estructura el abastecimiento de materiales., fijación adaptativa, trayectorias de herramientas de mecanizado optimizadas, soporte temporal de relleno de yeso, y la inspección después de la estabilización térmica puede reducir la variación relacionada con la deformación.
Comparación de desempeño antes y después del programa de control de deformaciones
Métrico | Antes del control | Después del control | Mejora |
Tasa de rechazo relacionada con la deformación | 18.5% | 2.3% | ↓ 87.6% |
promedio. planitud de 200 incógnita 150 mm carcasa de aluminio | 0.14 milímetros | 0.04 milímetros | ↓ 71.4% |
Rendimiento de primer paso, piezas de pared delgada (<= 2 milímetros) | 62% | 94% | ↑ 51.6% |
promedio. ciclo de retrabajo por lote | 3.2 días | 0.5 días | ↓ 84.4% |
Esta guía examina cinco mecanismos comunes detrás de la deformación de piezas CNC de aluminio., explica cómo el relleno temporal de yeso industrial soporta secciones transversales débiles durante molienda, y describe un método de control de proceso de múltiples etapas para mejorar la estabilidad dimensional en todos los lotes de producción..
Cinco tipos típicos de deformación de mecanizado en componentes CNC de aluminio
Desde una perspectiva práctica de control de procesos, errores dimensionales en piezas de aluminio CNC generalmente provienen de cinco categorías claras. Comprender estas causas fundamentales es vital para ejecutar métodos efectivos para prevenir la deformación del mecanizado CNC.:
Descripción general de cinco tipos típicos de deformaciones de mecanizado
Tipo de deformación | Síntomas comunes | Causa primaria | Métodos de control clave |
Estrés residual de materia prima | Pandeo, retortijón, o doblar inmediatamente después del desbaste | Liberación de tensión residual del material de placa/barra | Seleccionar materiales estabilizados (T651), edad después del desbaste, aplicar eliminación de material simétrica |
Fijación & Tensión de sujeción | Tolerancia mientras está sujeto, fuera de tolerancia cuando se libera | Fuerzas de sujeción excesivas, apoyo físico inadecuado | Reducir la fuerza de sujeción, añadir soportes auxiliares, optimizar los puntos de contacto |
Deflexión de la fuerza de corte | El componente se dobla o arquea después de mecanizar un solo lado | Eliminación de stock unilateral pesada, fuerzas de corte desiguales | Implementar trayectorias de herramientas en capas, fresado simétrico, reducción uniforme |
Deriva de expansión térmica | Deriva dimensional durante o inmediatamente después de largos recorridos de mecanizado | Calor de fricción de corte, crecimiento del huso, fluctuaciones de temperatura ambiente | Utilice refrigerante de inundación, optimizar los parámetros de corte, Inspeccionar sólo después de la estabilización térmica. |
Baja rigidez de pared delgada | Espesores de pared inestables, mala planitud, desviación del perfil | Baja rigidez de la pieza geométrica. | Separar el desbaste del acabado, dejar stock uniforme, utilizar cortes de acabado ligero, diseñar accesorios personalizados |
Gestión de la deformación causada por la tensión residual de la materia prima
Este problema frecuentemente compromete placas grandes., hojas delgadas, caries profundas, y marcos estructurales complejos. Considere un escenario típico de placa de aluminio 6061-T651: el espacio en bruto muestra una excelente planitud. Sin embargo, una vez que un operador fresa 5 mm de la primera cara y suelta la pieza., comienza la deformación inmediata. Este giro no indica una precisión deficiente de la máquina herramienta.; Demuestra que el equilibrio de la tensión residual inherente dentro del bloque de aleación en bruto se ha alterado..
La ruta del proceso correctivo
Para preservar la estabilidad, Evite retirar un gran volumen de material de un solo lado en una sola pasada.. En cambio, implementar una estrategia de trayectoria de herramienta equilibrada:
Blanco -> Lado A de la máquina de desbaste -> Voltear & Lado B de la máquina de desbaste -> Eliminación de material simétrica -> Dejar stock uniforme -> Alivio del estrés / Envejecimiento -> Semiacabado -> Estabilización Térmica Final -> Pase final
Para componentes aeroespaciales o médicos de alta precisión, puede ser necesaria una secuencia más rigurosa:
Desbaste -> Alivio del estrés (Envejecimiento Natural o Artificial) -> Semiacabado -> Reestabilización -> Acabado de precisión
Por qué es importante la estrategia de abastecimiento de materiales
Seleccionar el temple de aleación correcto es una manera más fácil de mitigar la deformación de las piezas CNC de aluminio antes de que una herramienta toque el metal.. Materiales como las placas 6061-T651 y 7075-T651 se han sometido a estiramiento mecánico para aliviar las tensiones internas.. El "51" El sufijo designa específicamente un tramo mecánico permanente de 1% a 3% Diseñado para igualar las fuerzas internas..
Comparación de los templados de aluminio comunes y los niveles de tensión residual
Temperamento del material | Método de tratamiento | Nivel de estrés residual | Aplicaciones industriales típicas |
6061-T6 | Solución tratada térmicamente + envejecido artificialmente | relativamente alto | Partes estructurales generales, soportes de baja tolerancia |
6061-T651 | Solución tratada + 1-3% estirar + viejo | Bajo | Placas de precisión, carcasas de cavidad profunda, colectores |
7075-T6 | Solución tratada térmicamente + envejecido artificialmente | Alto | Piezas estructurales de alta resistencia |
7075-T651 | Solución tratada + 1-3% estirar + viejo | Relativamente bajo | Piezas estructurales aeroespaciales, componentes de defensa de alto estrés |
6061-T652 | Solución tratada + alivio de tensión de compresión + viejo | Bajo | Placas gruesas de gran espesor, forjados complejos |
Eliminando "Dimensiones falsas" Causado por la fijación y la fuerza de sujeción
La deformación de sujeción es un tema engañoso porque se oculta a los operadores en el taller.. Imagine mecanizar una carcasa electrónica de paredes delgadas:
- Medido mientras está firmemente sujeto en el tornillo de banco.: 100.00 milímetros (Cumplimiento perfecto)
- Inspeccionado inmediatamente después de que se completa la trayectoria: 100.01 milímetros (Dentro de los límites)
- Medido después de soltar las mordazas del tornillo de banco: 100.18 milímetros (Fuera de tolerancia fallida)
La pieza en bruto fue comprimida a la fuerza por una fuerza de sujeción excesiva durante el ciclo de fresado.. La máquina herramienta estaba cortando efectivamente una pieza atrapada en un estado físicamente deformado.. Una vez liberado, El metal naturalmente volvió a su verdadero estado., formulario no conforme.
Principio clave de ingeniería
La calidad de la pieza final debe ser verificada en su forma totalmente gratuita., estado sin restricciones, nunca mientras esté bajo presión de sujeción del accesorio.
Lista de verificación de métodos de control de deformación de fijaciones
Método de control | Práctica de Taller Específico | Escenario de abastecimiento aplicable |
Reducir la fuerza de sujeción | Aplicar la presión mínima necesaria para sujetar la pieza durante las pasadas de acabado.. | Todos los componentes de pared delgada |
Agregar puntos de soporte | Integre gatos auxiliares ajustables o soportes en ubicaciones sobresalientes. | Grandes cavidades profundas, perfiles de placa delgada |
Evite la sujeción sin soporte | Asegúrese de que haya un bloque de soporte sólido o un pasador de ubicación directamente debajo de cada punto de sujeción.. | Todas las configuraciones de accesorios personalizados |
Abrazadera cerca de soportes rígidos | Alinee la línea de acción de la fuerza de sujeción directamente a través de las caras de soporte internas del componente.. | Diseños de piezas en voladizo |
Utilice mandíbulas blandas | Mecanice mordazas blandas de aluminio o cobre personalizadas para que coincidan con el perfil y aumenten la superficie de contacto. | Redondo, elenco, o componentes muy irregulares |
Implementar mandriles de vacío | Aplicar uniforme, succión de vacío atmosférico de gran superficie para evitar pellizcos localizados. | Placas ultrafinas, material de hoja plana |
Construya accesorios dedicados | Diseñe accesorios conformes personalizados adaptados exactamente a la geometría única del componente.. | Lotes de producción de volumen medio a alto. |
Es fundamental distinguir entre configuraciones de desbaste y acabado.: La presión de sujeción de desbaste nunca debe ser igual a la presión de sujeción de acabado.. Antes de ejecutar una pasada final, Los operadores deben retirar las abrazaderas., permitir que la parte se relaje, y volver a apretar el sistema a una presión significativamente más baja.
Mitigar la deflexión causada por fuerzas de corte
Los problemas de fuerza de corte aparecen principalmente al mecanizar nervaduras altas., disipadores de calor profundos, paredes delgadas (<= 2 milímetros), y cerramientos de aluminio de gran superficie. Cuando una herramienta de corte encuentra un 2 mm de pared, Las fuerzas de corte laterales empujan físicamente la delgada lámina de metal.. La pared sufre deflexión elástica.. Una vez que la herramienta de fresado pasa, el metal vuelve a su lugar.
Esta dinámica da como resultado espesores de pared muy variables., superficies cónicas, perpendicularidad fuera de especificación, y pasos dimensionales localizados.
Ajuste de parámetros y herramientas técnicas
La lógica principal del flujo de trabajo requiere desbaste, dejando una asignación de existencias uniforme, semiacabado, y terminando con un corte ligero. Al mismo tiempo, Utilice los siguientes ajustes de parámetros para evitar la deformación del fresado CNC de paredes delgadas.:
Puntos de optimización de herramientas y parámetros
Elemento de optimización | Principio Técnico | Notas prácticas del taller |
Nitidez de la herramienta | Los bordes cortantes afilados reducen la fricción y reducen las fuerzas de corte radiales.. | Usar pulido, Inserciones sin recubrimiento optimizadas específicamente para aluminio.; cambie las herramientas desgastadas temprano. |
Diámetro de la herramienta | El aumento del diámetro de la herramienta mejora la rigidez de la herramienta (Deflexión proporcional a L^3/D^4). | Seleccione el diámetro de herramienta más grande posible que permitan los radios de esquina internos.. |
Saliente de herramienta | Minimizar la extensión de la herramienta reduce los momentos de flexión y elimina la vibración. | Mantenga el saliente de la herramienta tan corto como lo permita la configuración.; use heat-shrink or hydraulic holders. |
Tasa de alimentación | Feed per tooth governs chip load and corresponding tool pressure. | Keep feed rates within balanced chip-load limits; avoid excessive forces during wall finishing. |
Depth of Cut (a_p) | Axial depth of cut impacts total tool engagement. | For critical thin-wall finishing passes, keep a_p restricted to a tight 0.1 mm a 0.3 mm window. |
Width of Cut (a_e) | Radial engagement controls the lateral force vector. | Use a uniform, small a_e during finishing to prevent unilateral wall deflection. |
Toolpath Strategy | Selecting the correct milling direction stabilizes cutting pressures. | Utilize climb milling to direct forces into the machine table; utilize symmetric paths to balance forces. |
Controlling Dimensional Changes Caused by Cutting Heat
Aluminum alloys have a high coefficient of linear thermal expansion, typically about 23 x 10^-6 / tu c. To understand the practical scale of this effect, consider a large aluminum component with a baseline length of 500 milímetros. If the part changes temperature by 10 deg C due to cutting friction or environmental exposure, the theoretical dimensional change is calculated as:
Delta L = 500 mm x (23 x 10^-6/ deg C) incógnita 10 deg C approx 0.115 milímetros
A 10 deg C thermal change can create a theoretical dimensional shift of about 0.115 milímetros. For precision engineering projects with tolerances at the +/-0.01 mm or +/-0.02 mm level, this thermal movement must be controlled before final inspection.
Theoretical Dimensional Shift of Aluminum Parts (milímetros)
Part Baseline Size | Delta T = 5 tu c | Delta T = 10 tu c | Delta T = 15 tu c | Delta T = 20 tu c |
100 milímetros | 0.012 milímetros | 0.023 milímetros | 0.035 milímetros | 0.046 milímetros |
200 milímetros | 0.023 milímetros | 0.046 milímetros | 0.069 milímetros | 0.092 milímetros |
300 milímetros | 0.035 milímetros | 0.069 milímetros | 0.104 milímetros | 0.138 milímetros |
500 milímetros | 0.058 milímetros | 0.115 milímetros | 0.173 milímetros | 0.230 milímetros |
800 milímetros | 0.092 milímetros | 0.184 milímetros | 0.276 milímetros | 0.368 milímetros |
Por lo tanto, for high-precision components, operators cannot pull a hot part directly out of flood coolant, inspect it immediately on the MMC, and declare it compliant. The correct operational protocol requires:
Machining -> Component Cleaning -> Thermal Stabilization / Temperature Equalization -> Precision Inspection
Thermal Deformation Control Elements Checklist
Control Element | Specific Workshop Requirement |
Coolant Condition | Maintain a stable coolant concentration, volumen, and high flow rate to evacuate heat instantly. |
Cutting Parameters | Manage heat generation by avoiding excessive tool dwell and maintaining proper chip clearing. |
Machining Cycle Time | For lengthy milling cycles, utilize inline machine thermal compensation macros to track axis drift. |
Environment Temperature | Maintain shop floor climate controls to limit ambient temperature variation within +/-2 tu c. |
Workpiece Temperature | Components must rest until they reach a stabilized ambient temperature before final inspection. |
Inspection Room Climate | High-precision metrology must be executed inside a laboratory calibrated to the standard 20 deg C reference. |
Spindle Thermal Growth | Run spindle warm-up cycles and ensure software parameters compensate for Z-axis thermal growth. |
Staged Processing for Ultra-Thin Walls and Large Internal Cavities
Machining components with ultra-thin walls and large internal cavities is one of the more difficult challenges in precision milling. Consider an aluminum block measuring 300 incógnita 200 incógnita 50 mm that must be machined into an electronic housing with a 2 mm wall and a 2 mm floor thickness. The total material removal rate (MRR) for this configuration can exceed 80% a 90%.
The workpiece begins its journey as an incredibly rigid solid block and finishes as a highly fragile, low-rigidity open shell. Even with an outstanding machine tool, perfect programming, and premium cutters, the release of material mass will trigger structural distortion. This problem cannot be bypassed by applying a single final finishing path; it demands a dedicated five-stage process architecture.
Five-Stage Machining Process for High-Cavity Components
Escenario | CNC Operation Strategy | Stock Material Control | Primary Process Purpose |
Escenario 1: Heavy Removal | Rapid rough milling to remove the bulk of internal core volume. | Leave a generous stock allowance of 0.5 mm a 1.5 milímetros. | Maximizes material removal efficiency while preserving structural block rigidity. |
Escenario 2: Alivio del estrés | Unclamp the component, flip its orientation, re-fixture, and perform thermal or natural aging. | Maintain the baseline roughing stock envelope. | Allows heavy roughing-induced internal stresses to safely release. |
Escenario 3: Semi-Finishing | Uniformly mill structural faces to homogenize the remaining stock layer. | Trim stock down to a precise 0.15 mm a 0.30 mm finishing allowance. | Eliminates non-uniform material steps, ensuring consistent tool pressure for the final pass. |
Escenario 4: Stabilization | Unclamp the part entirely, allowing it to rest unconstrained until it reaches full thermal stabilization. | Maintain the tight semi-finish stock allowance. | Safely discharges secondary semi-finishing stresses and brings the alloy back to ambient room temperature. |
Escenario 5: Acabado de precisión | Apply high-speed, light-depth milling toolpaths to cut critical final dimensions. | Safely remove the remaining 0.15-0.30 mm stock to target print tolerances. | Improves surface finish, reduces geometric taper, and supports required dimensional precision. |
The fundamental philosophy guiding this five-stage system is clear: following every intense material removal phase, give internal stresses a window to release. Before hitting final print dimensions, verify the component has relaxed into a stable, stress-free state.
Conventional Anti-Deformation Methods vs. Gypsum Support Technology
Standard engineering techniques provide clear baseline benefits, but each conventional strategy has physical limitations when applied to thin-wall manufacturing:
Limitations of Conventional Anti-Deformation Methods
Método | Primary Function | Technical & Operational Limitation | Cost Impact |
Separating Rough & Finish Cycles | Leaves 1-3 mm of safety stock after roughing; delays finishing until after a stress-relief rest. | Adds secondary hand-offs and tracking; internal stresses can still release during final cuts. | +15% a 25% total cycle time |
Thermal Aging Treatments | Uses specialized batch ovens or resting periods to artificially normalize internal crystalline alignment. | Many job shops lack automated thermal ovens; natural resting lines require 2 a 4 weeks of floor space. | +0.50 a 2.00 per component |
Optimized Fixturing Clamps | Uses custom vacuum plates, contornos suaves de la mandíbula, y gatos de soporte manual multipunto. | El diseño de elementos mecánicos complejos conlleva elevados costes de ingeniería; no puede soportar las paredes internas del bolsillo. | +200 a 800 costo fijo de herramientas |
Escalado de parámetros de corte | Reduce la profundidad de corte axial (a_p) mientras se elevan las RPM del husillo para reducir la presión física de la herramienta. | Reduce drásticamente las tasas de eliminación de material (MRR); no puede amortiguar completamente el ruido de corte de paredes delgadas. | +10% a 20% total cycle time |
La brecha crítica de la ingeniería
Cuando se trata de cavidades internas profundas y paredes muy delgadas (<= 3 milímetros), Es posible que estos enfoques convencionales no proporcionen suficiente rigidez estructural interna.. Para abordar esta limitación, JADE-CNC evalúa técnicas de soporte temporal como la Tecnología de Soporte de Yeso Industrial.
Ejecución del proceso de llenado de yeso para soporte CNC de pared delgada
Principio del proceso central
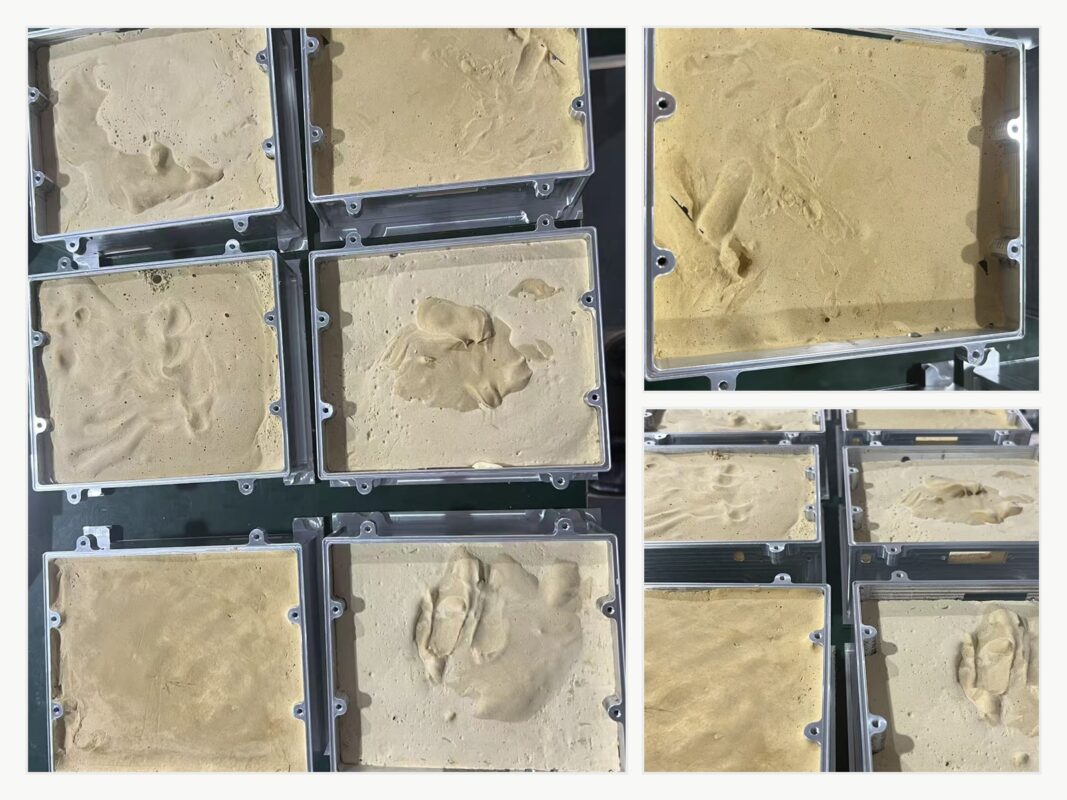
El relleno temporal de yeso actúa como un yeso de alta densidad., estructura de respaldo auxiliar extraíble. Antes de ejecutar recorridos de acabado de alta velocidad en piezas frágiles o con cavidades profundas, JADE-CNC vierte especializada, Yeso industrial de alta resistencia en las cavidades internas en bruto.. Una vez curado, Este medio proporciona una base interna directamente detrás de las delgadas paredes metálicas..
Este soporte sólido aumenta la rigidez estructural., reduce la vibración localizada de la pared, ayuda a suprimir la vibración de la herramienta, distribuye el calor de corte localizado, y puede eliminarse después del mecanizado mediante un lavado con agua controlado.
Especificaciones técnicas del material de yeso para relleno
Parámetro de ingeniería | Requisito técnico & Especificación |
Tipo de material de yeso | hemihidrato de sulfato de calcio alfa (Formulación premium de alta resistencia) |
Fuerza compresiva (Seco, 2-Hora) | >= 35 MPa |
Resistencia a la flexión (Seco, 2-Hora) | >= 8 MPa |
Ventana de configuración inicial | 8 a 12 Minutos |
Curado final & Ventana de configuración | 25 a 40 Minutos |
Relación de peso recomendada de agua a polvo | 0.60 a 0.75 |
Post-Set de Expansión Volumétrica Lineal | <= 0.15% |
Límite máximo de temperatura de secado seguro | <= 60 tu c (Superar este valor provoca craqueo térmico y degradación.) |
Solubilidad del material en agua (en 20 tu c) | ~ 2.4 gramos/litro (Suaviza naturalmente, se descompone, y fluye bajo presión de agua) |
Matriz de aplicabilidad del material de relleno de yeso
Tipo estructural de componente | Rango de espesor de pared objetivo | Recomendación de abastecimiento | Planitud esperada & Mejora del perfil |
Carcasa de aluminio de pared delgada | 1.0 mm a 3.0 milímetros | Muy recomendado | 60% a 80% Reducción de la desviación |
Anillos de paredes delgadas & Marcos | 1.5 mm a 4.0 milímetros | Recomendado | 40% a 60% Reducción de la desviación |
Placas delgadas alargadas (l/t > 50) | 2.0 mm a 5.0 milímetros | Recomendado | 30% a 50% Reducción de la desviación |
Piezas fundidas huecas irregulares complejas | 1.0 mm a 2.5 milímetros | Muy recomendado | 50% a 70% Reducción de la desviación |
Bloques Sólidos & Elementos de paredes gruesas | > 8.0 milímetros | No requerido (Rigidez inherente) | No aplicable (N / A) |
Advertencias de fabricación & Límites de revisión de ingeniería
El relleno de yeso es una opción de optimización específica, no es una solución de fabricación universal. Se debe evaluar cuidadosamente si el componente presenta microagujeros ciegos., Rutas complejas de fluidos internos., superficies porosas abiertas, estrictos límites químicos absolutos de cero residuos, o requisitos de limpieza médica post-proceso. Para estos proyectos especializados, JADE-CNC realiza revisiones de validación exhaustivas:
- Verificación de ruta: Asegúrese de que se pueda acceder a cada bolsillo lleno mediante boquillas de lavado de alta presión posteriores al mecanizado.
- Protección de hilo: Enmascare cada agujero roscado, cara de sellado crítica, y superficie de referencia precisa con tapones de silicona líquida antes del vertido.
- Compatibilidad química: Confirmar que los oligoelementos del yeso no contaminarán las posteriores tratamientos químicos superficialescomo anodizado de capa dura tipo III, pasivación, o vinculación aeroespacial.
- Inspección por boroscopio: Utilice boroscopios ópticos para inspeccionar los orificios transversales internos ciegos después de la limpieza y verificar que se hayan eliminado los residuos..
Procedimiento operativo paso a paso para herramientas de yeso
- Paso 1: Pretratamiento de la caries (10-15 Minutos)
Desengrasar completamente la cavidad interna., Eliminación de todos los rastros de fluidos de corte., aceites de mecanizado, y virutas de aluminio sueltas. Características de precisión del sello, hilos ciegos, y localizar puntos de referencia utilizando cinta especializada para altas temperaturas o tapones de enmascaramiento de silicona. La cavidad debe estar completamente seca.; cualquier humedad atrapada en el límite metal-yeso generará microhuecos y arruinará el soporte de respaldo.
- Paso 2: Mezcla de lechada (5-8 Minutos)
Mida el polvo de yeso de alta resistencia y el agua utilizando la relación de peso diseñada (0.60 a 0.75). Agregue siempre el polvo suavemente en el recipiente de agua. (nunca vierta agua directamente sobre el polvo seco) y revuelva lentamente durante 60 a 90 segundos para evitar introducir aire. Para mejores resultados, colocar la mezcla en una cámara de desgasificación al vacío para 30 a 60 segundos para eliminar hasta 70% de microburbujas.
- Paso 3: Torrencial & Curado térmico (2-4 Horas totales)
Vierta la suspensión líquida en la cavidad del componente enmascarado lentamente., flujo constante. Golpee continuamente las paredes exteriores de aluminio con un mazo suave para forzar que las burbujas de aire suban y escapen.. Para configuraciones profundas (> 50 milímetros), verter el yeso en progresivo 2-3 pasos de capa, permitiendo 15 a 20 minutos de tiempo de fraguado entre pasadas. Deje que el componente cure naturalmente a temperatura ambiente. (20-25 tu c, 40-60% RH) para 2 a 4 horas. Para horarios acelerados, curar el conjunto en un horno a 50-55 tu C para 45 a 60 minutos (no exceder 60 tu c).
- Paso 4: Optimización del mecanizado
Comience las entradas de la trayectoria desde los límites del metal sólido en lugar de sumergirse directamente en el yeso curado para evitar que se astille la cara.. Después de verificar la rigidez, Los parámetros de corte pueden aumentar en comparación con piezas de pared delgada sin soporte., dependiendo de la geometría de la pieza y la estabilidad de la configuración:
Comparación de parámetros de corte: Sin llenar vs.. relleno de yeso (Acabado de paredes delgadas de aluminio)
Parámetro | Pared delgada sin relleno | relleno de yeso | Aumento de la producción neta |
Velocidad del husillo (S) | 8,000 rpm | 10,000 - 12,000 rpm | arriba 25% - 50% |
Tasa de alimentación (F) | 800 mm/min | 1,200 - 1,500 mm/min | arriba 50% - 88% |
Profundidad de corte axial (a_p) | 0.3 milímetros | 0.5 - 0.8 milímetros | arriba 67% - 167% |
Ancho radial de corte (a_e) | 0.5 milímetros | 0.8 - 1.2 milímetros | arriba 60% - 140% |
- Paso 5: Retiro y limpieza (15-30 Minutos)
Sumerja la pieza mecanizada en un baño de agua tibia con temperatura controlada. (35-45 tu c) para 15 a 20 minutos; la matriz de yeso hidratada se ablanda y descompone naturalmente. Utilice una pistola de agua industrial a alta presión. (3 a 5 bar) para eliminar la lechada suelta de los canales internos. Para funciones complejas, pase un cepillo de nailon suave por el área para eliminar los residuos de la superficie. Concluya enjuagando el componente con alcohol isopropílico de alta pureza. (API, >= 95% concentración) para expulsar el agua. Inspeccione todos los orificios roscados ciegos y los puntos de referencia críticos con un aumento óptico de 10x para verificar la limpieza antes de la inspección final..
Estudio de caso de producción
- Componente analizado: Carcasa electrónica de comunicación de pared delgada de aluminio 6061-T6.
- Dimensiones físicas: 200 incógnita 150 incógnita 80 mm con un espesor de pared nominal de 2.0 milímetros.
- Objetivo del plan de calidad de ingeniería: Tolerancia de planitud de la cara superior <= 0.05 milímetros.
Comparación de resultados de mecanizado: Sin vs.. Con Relleno De Yeso (norte = 20 Regiones)
Métrica de medición | Sin soporte de yeso | Con Relleno De Yeso Curado |
Planitud promedio de los componentes | 0.142 milímetros | 0.038 milímetros (Aprobado) |
Planitud en el mejor de los casos registrada | 0.080 milímetros | 0.020 milímetros |
Peor planitud registrada | 0.210 milímetros | 0.060 milímetros |
Tasa de aprobación de calidad del plano (<= 0.05 milímetros) | 25% (5 fuera de 20 regiones) | 95% (19 fuera de 20 regiones) |
Rugosidad superficial promedio (Real academia de bellas artes) | 1.8 uno | 0.8 uno (Acabado Superior) |
Tiempo total del ciclo de mecanizado por pieza | 42 Minutos | 28 Minutos (MRR rápido) |
Mientras que las herramientas de yeso añaden aproximadamente 30 minutos de manejo auxiliar combinado, mezclando, y tiempo de limpieza por componente, el soporte adicional puede reducir la inestabilidad del acabado y disminuir el riesgo de retrabajo. Para estructuras adecuadas de paredes delgadas, El proceso puede mejorar la consistencia dimensional y reducir el costo total de producción por pieza aceptada..
El sistema de control de deformación estructural de cinco etapas JADE-CNC
El relleno temporal de yeso es un elemento de un marco de fabricación más amplio.. Para mejorar el cumplimiento del lote, JADE-CNC integra métodos de control de deformación en una producción documentada de cinco etapas sistema de calidad:
Escenario 1: Control de material entrante
Estándares de control de inspección de materiales entrantes
Elemento de control | Objetivo de norma técnica | Metodología de inspección | Frecuencia de evaluación |
Certificado de materiales | ES AW-6061/7075, Temperamento estable T6/T651 | Revisión de la documentación de seguimiento del molino | Cada lote de lote entrante |
Planitud de la placa entrante | <= 0.5 milímetros / metro | Regla de precisión + indicador de falla | 100% de placas de stock entrantes |
Almacenamiento previo al envejecimiento | Estable 20 - 25 ambiente ambiente grados C | Registrador climático de almacén automatizado | Seguimiento continuo |
Verificación del alivio del estrés | Delta de variación de dureza <= +/- 5 media pensión | Prueba de punto de dureza Brinell | 1 muestra estructural por 500 kilos |
Escenario 2: Planificación de procesos & Estrategia de CAM
Reglas de control de deformaciones de planificación de procesos
Regla de planificación de ingeniería | Especificación básica operativa |
Asignación de material de desbaste | Mantener 1.0 mm a 3.0 mm de tope por lado (dependiente de la geometría y la masa). |
Alivio del estrés interoperacional | Ejecutar descanso ambiental natural., o ejecutar envejecimiento en horno térmico artificial a 120 tu C para 4 horas. |
Estrategia de trayectoria de acabado | Programa simétrico, eliminación de material multicapa; planos de corte alternos paso a paso. |
Secuencia de mecanizado de características | Mecanice primero los bloques inherentemente de alta rigidez; concluir con características frágiles de baja rigidez. |
Sobre de material de acabado final | Limite el material restante a una cantidad ajustada. 0.15 mm a 0.30 mm de capa por lado. |
Ruta de piezas de trabajo de pared delgada | Aplicar una estricta progresión de 5 etapas: Eliminación pesada -> Alivio del estrés -> Semiacabado -> Estabilizar -> Finalizar. |
Escenario 3: Fijación adaptativa y soporte estructural
Soluciones de fijación y soporte auxiliar por tipo de pieza
Categoría estructural de la pieza | Método de sujeción primaria | Soporte auxiliar secundario |
Placas Estructurales Planas (< 5 mm de espesor) | Mandriles de placa de vacío uniformes | Contacto directo con la cara atmosférica. |
Viviendas complejas de paredes delgadas | Mandíbulas blandas de aluminio personalizadas + abrazaderas superiores | Relleno interno de yeso de alta resistencia |
Anillos y perfiles circulares finos | 3-mandíbulas blandas de contacto total en forma de tarta | Sujeción de soporte concéntrica completa |
Estructuras cilíndricas largas | Conjuntos de tornillos múltiples (3 a 5 puntos distintos) | Puntos muertos y lunetas entre vanos |
Irregular / Piezas fundidas orgánicas | Accesorios multieje personalizados (Resina/aleación CNC) | Relleno de yeso o aleación encapsulada de bajo punto de fusión |
Gabinetes de cavidades grandes | Placas rígidas dedicadas para herramientas conformes | Relleno interno de yeso + tornillos elevadores multipunto |
Escenario 4: Estandarización de parámetros de mecanizado
Parámetros de corte estándar para materiales de ingeniería comunes
Grado del material | Objetivo de operación | Huso (rpm) | Alimentar (mm/min) | a_p (milímetros) | a_e (milímetros) | Estrategia de refrigerante |
Al 6061-T6 | Desbaste a Granel | 6,000 - 8,000 | 1,500 - 2,000 | 1.0 - 2.0 | 8.0 - 12.0 | Inundación de gran volumen |
Al 6061-T6 | Acabado de pared delgada | 10,000 - 12,000 | 1,200 - 1,500 | 0.3 - 0.5 | 0.5 - 1.0 | Explosión de aire + MQL |
Al 7075-T6 | Desbaste a Granel | 5,000 - 7,000 | 1,200 - 1,600 | 0.8 - 1.5 | 6.0 - 10.0 | Inundación de gran volumen |
SUS304 inoxidable | Desbaste pesado | 2,500 - 3,500 | 400 - 600 | 0.5 - 1.0 | 3.0 - 5.0 | Inundación de alta presión |
SUS304 inoxidable | Acabado fino | 3,500 - 4,500 | 300 - 500 | 0.15 - 0.3 | 0.3 - 0.5 | Cantidad mínima (MQL) |
Ti-6Al-4V Titanio | Desbaste pesado | 2,000 - 3,000 | 200 - 400 | 0.5 - 1.0 | 2.0 - 4.0 | Inundación a través del husillo |
Ti-6Al-4V Titanio | Acabado fino | 3,000 - 4,000 | 150 - 300 | 0.1 - 0.2 | 0.2 - 0.4 | MQL de precisión |
Escenario 5: Metrología y verificación avanzadas
Proceso de inspección de control de deformaciones y criterios de aceptación
Paso de metrología | Sincronización operativa | Equipo desplegado | Criterio de aceptación de ingeniería |
Puerta dimensional en proceso | Después de ejecuciones individuales de alto MRR | Calibradores digitales & micrómetros | Seguimiento dentro +/-0.02 mm de nominales de configuración |
Fase de descanso post-mecanizado | Antes de realizar los ciclos finales de CMM | Estante climatizado | Mantente sin restricciones >= 4 horas en 20+/-2 tu c |
Metrología final de la CMM | Ventana de relajación post estructural | MMC Zeiss (0.001 resolución mm) | Cumplimiento estricto del dibujo GD.&marcos en T |
Barrido de perfil de planitud | Puerta de aprobación de calidad final | Escaneo matricial multipunto CMM | Cumplir con los requisitos de impresión (típicamente <= 0.05 milímetros) |
24-Nueva verificación de estabilidad horaria | Puerta de preenvasado (Partes críticas) | Ejecuciones de comprobación de Zeiss CMM | Deriva total de las dimensiones estructurales <= 0.005 milímetros |
Perfilometría de acabado superficial | Auditoría final de calidad visual. | Escaneo de superficie con perfilómetro de lápiz óptico | Verificar que R_a coincida con la impresión (típicamente 0.8 - 1.6 uno) |
Prueba de relajación del estado libre | Inmediatamente después de soltar la abrazadera | CMM frente a. lecturas en el dispositivo | Desviación total del estado fijado <= 0.01 milímetros |
Manual de estrategias de materiales: Estrategias de control de deformación por aleación
Las diferentes aleaciones de ingeniería reaccionan de manera diferente a las tensiones de corte térmicas y mecánicas.. JADE-CNC utiliza una guía de proceso específica del material para lograr la planitud sobre un estándar 200 mm de luz:
Estrategias de control de deformación y precisión alcanzable para materiales comunes
Grado del material | Vector de riesgo de distorsión primaria | Estrategia de mitigación primaria | Estrategia de mitigación secundaria | Planitud típica alcanzable (200 mm de luz) |
Al 6061-T6 | Alta expansión térmica, liberación rápida del estrés | Envejecimiento artificial + relleno de cavidades con yeso | Parámetros de mecanizado de alta velocidad. (forzar el calor en las virutas) | 0.03 - 0.05 milímetros |
Al 6061-T651 | Menor estrés residual, inestabilidad de la masa de la pared baja | Eliminación de material simétrica + ciclos separados de desbaste/acabado | Inspección de ambientes térmicamente estabilizados. | 0.02 - 0.04 milímetros |
Al 7075-T651 | Alta tensión del grano, propenso a torceduras agresivas | Tratamientos de doble envejecimiento (pre & post-desbaste) | Equilibrio de trayectoria de herramienta simétrico dinámico | 0.04 - 0.08 milímetros |
SUS304 inoxidable | Endurecimiento laboral severo, intensas fuerzas de corte | Herramientas afiladas pulidas, luz a_p, altas presiones de inundación | Ciclos de recocido de alivio de tensiones posteriores al desbaste | 0.05 - 0.10 milímetros |
SUS316L inoxidable | Altas fuerzas de corte, agrupación térmica local | Parámetros del espejo de SUS304 | Rutas constantes de participación de herramientas | 0.05 - 0.10 milímetros |
Ti-6Al-4V Titanio | Módulo elástico ultrabajo (retorno elástico), mal disipador de calor | Fijaciones mecánicas ultrarrígidas, pequeño a_p, volumen de inundación profunda | Trayectorias de herramientas de desbaste cicloidal de baja tensión | 0.08 - 0.15 milímetros |
Cobre (C11000) | Suavidad extrema, propenso al aplastamiento mecánico | Configuraciones de sujeción de bajo par, Mandíbulas suaves personalizadas para contacto con la cara. | Corte final de una sola pasada con presión mínima en el tornillo de banco | 0.03 - 0.06 milímetros |
Latón (C36000) | Baja rigidez, tensión estructural interna | Enrutamiento de proceso estándar de 5 etapas | Cortadores sin afilar con bordes afilados | 0.02 - 0.05 milímetros |
Análisis de datos de calidad de muestras de producción SPC controladas
JADE-CNC rastrea las dimensiones críticas para la deformación a través del control estadístico del proceso automatizado (proceso estadístico) gráficos de lotes de producción de volumen medio a alto. Este registro de capacidad interna del segundo trimestre 2026 destaca la estabilidad lograda utilizando nuestro sistema multietapa:
Índice de capacidad del proceso (C_pk) por categoría de componente - Q2 2026
Categoría estructural del componente | Piezas inspeccionadas | C_pk (Perfil de planitud) | C_pk (Posición verdadera) | Tasa de rechazo de lote observada |
Carcasas Al de pared delgada (1-3 milímetros) | 1,240 | 1.42 | 1.55 | 1.8% |
Placas Estructurales Al (5-10 milímetros) | 860 | 1.68 | 1.72 | 0.7% |
Componentes Al de cavidades grandes (MRR > 80%) | 420 | 1.31 | 1.40 | 4.2% |
Componentes de acero inoxidable de precisión | 520 | 1.25 | 1.38 | 3.1% |
Componentes de titanio aeroespacial | 180 | 1.12 | 1.20 | 5.6% |
Cobre de precisión / Componentes de latón | 340 | 1.55 | 1.60 | 1.2% |
Un C_pk estándar de la industria >= 1.33 Representa un proceso de fabricación capaz cuando el sistema de medición y la definición de tolerancia son apropiados.. Piezas de aluminio de alta cavidad (donde la remoción de material excede 80%) Sigue siendo el desafío más complejo debido a la gran pérdida de rigidez de la sección transversal estructural.. Sin embargo, implementando nuestra progresión de 5 etapas combinada con respaldo temporal de herramientas de yeso, la producción puede permanecer dentro de una ventana de proceso más estable.
Preguntas frecuentes
¿Qué causa la deformación en el mecanizado CNC??
La deformación del mecanizado está impulsada por cuatro variables principales.: la liberación de tensiones residuales de la materia prima, Distorsión mecánica debido a fuerzas de sujeción excesivas o no soportadas., Deflexión de la herramienta causada por altas cargas de corte., y expansión volumétrica térmica debido a la fricción de corte o cambios de temperatura en el ambiente del taller..
¿Cuándo es útil el relleno de yeso para el mecanizado CNC??
Se recomienda la encapsulación de yeso para recintos de paredes delgadas., geometrías de placa delgada (l/t > 50), cavidades abiertas profundas, y marcos huecos delicados donde los dispositivos de sujeción o de vacío convencionales no pueden evitar la vibración de la pared y la deflexión de las piezas durante las trayectorias de herramientas de acabado..
¿Se puede utilizar relleno de yeso para todas las piezas de paredes delgadas??
No. Se debe evitar el relleno de yeso si un componente contiene microagujeros ciegos inaccesibles, Canales de fluido internos complejos que impiden una limpieza completa., o si la química del material reacciona mal al agua. También está restringido si las especificaciones posteriores permiten cero elementos traza residuales..
¿Cómo se limpia completamente el yeso después del mecanizado??
La pieza de trabajo se sumerge en un baño de agua tibia. (35-45 tu c) para ablandar y descomponer el agente aglutinante. Luego, las cavidades internas se lavan con una pistola rociadora de agua a alta presión. (3-5 bar). Finalmente, Los componentes pasan por un lavado ultrasónico de varias etapas y un enjuague IPA de alta pureza., luego se verifican con un aumento óptico de 10x.
Asociación con JADE-CNC para mecanizado de alta precisión
Controlar la deformación del mecanizado CNC no es cuestión de suerte; Requiere controles de ingeniería en la selección de materiales., fijación, estabilización térmica, y técnicas de respaldo temporal como el relleno de yeso. Identificando tempranamente los modos de deformación, JADE-CNC utiliza una planificación de procesos controlada para reducir los desechos relacionados con la deformación y mejorar la estabilidad dimensional en componentes de alta precisión..
¿Está experimentando altas tasas de rechazo o problemas de deformación con piezas estructurales complejas de paredes delgadas?? Póngase en contacto con el equipo de ingeniería de JADE-CNC para compartir tus dibujos, archivos CAD, requisitos materiales, necesidades de tolerancia, requisitos de acabado superficial, cantidad, y detalles de la solicitud para la revisión del proceso.